

Mekaanisessa valmistuksessa, Lukemattomat komponentit voivat näyttää erilaisilta muodoltaan ja toiminnaltaan, mutta monet niistä voidaan luokitella rajoitettuun määrään tyypillisiä rakennemuotoja.
Edustavimpien joukossa ovat akselit, hihat, kotelot, vaihde, mäntä, ja kiertokanget.
Haasteena näiden osien työstyksessä ei ole pelkkä leikkaustyökalun tai koneen valinta.
Hyvän prosessisuunnitelman tulee koordinoida tyhjien valinta, päivämäärän suunnittelu, koneistussekvenssi, korvausten jako, lämmönkäsittely, kalustesuunnittelu, leikkausparametrit, mittatarkastus, ja tuotantomäärä.
Tämä artikkeli tarjoaa systemaattisen yleiskatsauksen koneistusmenetelmistä, tyypillisiä prosessireittejä, tärkeimmät tekniset vaatimukset, ja näihin kuuteen edustavaan mekaaniseen osaan liittyvät yleiset valmistushaasteet.
1. Akselin osien koneistus: Pyörivien komponenttien koneistuksen benchmark
Akseliosat ovat mekaanisen valmistuksen edustavimpia komponentteja.
Niiden ensisijainen tehtävä on tukea pyöriviä elementtejä, lähettää vääntömomenttia, siirtää voimaa, ja säilyttää laakerien suhteellinen asento, vaihde, hihnapyörät, kytkimet, ja muut voimansiirron komponentit.
Akselin laatu määräytyy mittatarkkuuden yhdistelmällä, lomakkeen tarkkuus, paikannustarkkuus, ja pinnan eheys.
Suhteellisen yksinkertaisille pienille akseleille, pyörötankovarasto on usein taloudellista, koska aloitusgeometria on jo lähellä lopullista lieriömäistä muotoa.
Erittäin lujille tai raskaasti kuormitetuille akseleille, takominen voi tarjota paremman materiaalin hyödyntämisen ja edullisemmat mekaaniset ominaisuudet. Suuret tai erittäin monimutkaiset akselit voivat vaatia erikoistuneita valu- tai taontaprosesseja.

Tyypillinen akselin työstöprosessi
Yleinen akselin työstöreitti voidaan ilmaista seuraavasti:
Aihion esikäsittely → pinta- ja keskiporaus → karkea sorvaus → lämpökäsittely → puoliviimeistely → toissijainen koneistus → viimeistelysorvaus → hionta tai viimeistely → lopputarkastus
Tarkka järjestys muuttuu akselin geometrian ja materiaalin mukaan, mutta peruspisteen stabiilius ja prosessin sekvensointi ovat keskeisiä näkökohtia.
Monille tarkkuusakseleille, Keskireiät muodostetaan aikaisin ja niitä käytetään sitten referenssipisteinä myöhempään koneistukseen.
Keskipisteiden välinen koneistus mahdollistaa erilaisten ulkoisten sylinterimäisten pintojen muodostamisen suhteessa yhteiseen akseliin, mikä on erityisen hyödyllistä, kun koaksiaalisuus on kriittinen.
Miksi prosessien sekvensointi on tärkeää
Akselikoneistuksen pääperiaate on suorittaa merkittävä materiaalin poisto, kun työkappaleella on vielä riittävä rakenteellinen jäykkyys.
Esimerkiksi, Suuren halkaisijan karkea sorvaus suoritetaan yleensä ennen pienempien halkaisijoiden laajamittaista koneistusta.
Jos liian paljon materiaalia poistetaan ohuelta alueelta varhaisessa vaiheessa, paikallinen jäykkyys vähenee ja akselista tulee herkempi:
Taipuma → värähtely → mittavirhe → geometrinen poikkeama
Lämpökäsittely tulee myös integroida prosessireitille. Kun tarvitaan karkaisua tai karkaisua, riittävästi viimeistelyvaraa tulee säilyttää lämpökäsittelyn vääristymien poistamiseksi myöhempien toimenpiteiden aikana.
Karkea sorvaus ja puoliviimeistely
Sorvaus on useimpien tavanomaisten akseligeometrioiden ensisijainen työstöprosessi.
Karkea kääntyminen keskittyy pääasiassa tehokkaaseen materiaalin poistoon ja porrastetun perusprofiilin muodostamiseen.
Leikkausparametrit valitaan yleensä tuottavuuden maksimoimiseksi säilyttäen samalla vakaat leikkausolosuhteet ja välttäen liiallista taipumaa.
Puoliviimeistely tuo tärkeimmät toiminnalliset pinnat lähemmäksi lopullisia mittoja ja valmistelee ne erittäin tarkkaan viimeistelyyn.
Kapealle varrelle, tuen valinta on erityisen tärkeää. Tailstock tuki, tasaiset levät, seuraa taukoja, sopivia kiinnitysmenetelmiä, ja optimoidut leikkausparametrit voivat vähentää merkittävästi työkappaleen taipumaa.
Tavoitteena ei ole vain materiaalin nopea poistaminen, vaan tuottaa vakaa väligeometria, joka voi luotettavasti tukea myöhempiä tarkkuusoperaatioita.
Akselipintojen tarkkuusviimeistely
Kun akselit vaativat suurta mitta- ja geometrista tarkkuutta, hiomisesta tulee usein viimeinen tarkkuusoperaatio.
Sylinterimäinen hionta käytetään laajalti laakeritaskuissa, tarkkuusakselit, hydrauliset komponentit, ja muut pinnat, jotka vaativat tiukkoja toleransseja ja hallittua pintakäsittelyä.
Keskitön hionta on erittäin tuottava sylinterimäisille komponenteille, joita valmistetaan suuria määriä, varsinkin kun henkilökohtainen työskentely keskuksien välillä on tarpeetonta.
Vaativiin sovelluksiin, muita viimeistelytekniikoita voivat olla:
- Superviimeistely
- Hoonaaminen
- Kiillotus
- Telakiillotus
- Rypäle
Nämä prosessit voivat parantaa pinnan rakennetta ja, menetelmästä riippuen, muuttaa pintaa lähellä olevia ominaisuuksia, kuten jäännösjännitystä ja kovuutta.
Hionta ei ole pelkästään pinnan karheutta
Yleinen väärinkäsitys on, että hiontaa käytetään vain tasaisemman pinnan aikaansaamiseksi. Tarkkuusakselin valmistuksessa, sen rooli on paljon laajempi.
Hionta voi korjata:
- Halkaisijan vaihtelu
- kartiomainen
- Pyöreysvirheet
- Sylinterimäisyysvirheet
- Paikallisia pintavirheitä
Kuitenkin, liiallinen hiontalämpö voi vahingoittaa karkaistun teräksen pintakerrosta.
Siksi, jäähdytysnesteen toimitus, pyörän valinta, pukeutuminen, syöttää, ja hiontaparametreja on valvottava huolellisesti lämpövaurioiden tai ei-toivottujen jäännösjännitysten estämiseksi.
Kiilaurien koneistus, Splainit, ja langat
Akseleissa on usein toissijaisia toiminnallisia ominaisuuksia, joiden on pysyttävä tarkasti suhteessa pääkiertoakseliin.
Kiilaurat voidaan valmistaa jyrsimällä, halkeilua, muotoilu, tai erikoistuneita koneistusmenetelmiä. Niiden leveys, syvyys, asema, ja kulmasuuntaus vaikuttavat vääntömomentin siirtoon ja kokoonpanoon.
Urat ovat monimutkaisempia, koska useat hampaat on jaettava tarkasti akselin kehän ympärille.
Riippuen spline-suunnittelusta ja tuotantomäärästä, prosesseja, kuten avaus, muotoilu, harrastus, jyrsintä, tai hiomista voidaan käyttää.
Kierteet voidaan työstää sorvaamalla, kierteen jyrsintä, napauttamalla sisäisiä ominaisuuksia, tai hionta korkean tarkkuuden sovelluksiin.
Kriittinen prosessisuunnittelun periaate on, että nämä toissijaiset ominaisuudet tulee työstää ohjatuista toiminnallisista peruspisteistä.
Muuten, akselilla voi olla tarkkoja yksittäisiä piirteitä, mutta niiden välillä on vääriä kulma- tai asentosuhteita.
Erikoisakselin osat: Kampiakselit ja lyijyruuvit
Jotkut akselikomponentit vaativat erityisiä prosessistrategioita, koska niiden geometria ylittää tavanomaisen sorvauksen.
Kampiakselit
Kampiakselit sisältävät useita offset-tappeja, mukaan lukien tärkeimmät päiväkirjat ja kampitapit.
Niiden työstö vaatii siksi laakerin halkaisijan tarkan hallinnan, kammen heitto, kulmikas asento, fileet, Öljy, ja dynaaminen tasapaino.
Tyypillisiin prosesseihin voi kuulua erikoissorvaus, hionta, poraus, fileen viimeistely, kiillotus, ja tasapainoilu.
Koska kampiakselit kokevat vakavan syklisen kuormituksen, pinnan eheys viiltojen ja tappien siirtymissä on erityisen tärkeää.
Johtoruuvit
Lyijyruuvit vaativat kierreprofiilin tiukan hallinnan, piki, johdon tarkkuus, suoruus, ja pintapinta.
Tarkkuussovelluksissa, lämpökäsittelyn jälkeen voidaan tarvita kierteiden hiontaa tai muita erittäin tarkkoja prosesseja.
Tällaisille komponenteille, prosessin tavoite ulottuu ulottuvuuden tarkkuuden lisäksi liikkeen tarkkuus koko työskentelypituudella.
2. Hiha & Holkkien osien työstö: Poraustarkkuus teknisenä ydinhaasteena
Holkki- ja holkkiosia käytetään laajalti tukina, opastava, sijainti, tiivistys, ja mekaanisten laitteiden kulutusta kestävät komponentit.
Tyypillisiä esimerkkejä ovat laakeriholkit, ohjaavat hihat, välikkeet hihat, akselin hihat, hydrauliset holkit, sylinterin vaipat, ja käyttää hihoja.
Vaikka niiden perusgeometria on usein suhteellisen yksinkertainen – lieriömäinen sisäreikä yhdistettynä ulkoiseen lieriömäiseen pintaan – koneistusvaatimukset voivat olla huomattavasti vaativampia kuin niiden ulkonäkö antaa ymmärtää..
Keskeinen haaste holkkien ja holkkien koneistuksessa ei ole vain tarkan reiän tai ulkohalkaisijan tuottaminen.
Kriittinen vaatimus on säilyttää porauksen välinen geometrinen suhde, ulkohalkaisija, päätypinnat, ja toiminnallinen akseli.
Monissa sovelluksissa, pienikin virhe samankeskisyydessä tai kohtisuorassa voi aiheuttaa epätasaista kuormitusta, liiallinen kuluminen, vuoto, värähtely, tai ennenaikainen epäonnistuminen.

Tyypillinen työstöprosessi holkkiosille
Yleinen koneistusreitti voidaan kuvata seuraavasti:
Aihion esikäsittely → pintakäsittely → karkea sorvaus → poraus tai karkea poraus → tarvittaessa lämpökäsittely → puoliviimeistely → tarkkuusporaus tai kalvaus → sisähionta/hionta → lopputarkastus
Tarkka järjestys riippuu holkin rakenteesta ja vaaditusta tarkkuudesta.
Suhteellisen yksinkertaisille ja vähän tarkkoja holkkeja varten, poraus, jota seuraa kalvaus, voi tarjota riittävän poraustarkkuuden.
Kun vaaditaan tiukempia toleransseja ja parempaa geometrista ohjausta, tylsä, sisäinen hionta, hiominen, tai läppäily voidaan ottaa käyttöön.
Käytännön kehitys on:
Poraus → Poraus → Kalvaus → Hionta/Honnaus
Jokainen prosessi palvelee eri tarkoitusta sen sijaan, että se vain toistaisi samaa toimintoa tarkkuuden lisäämiseksi.
Poran koneistus: Rouhinnasta tarkkuusviimeistelyyn
Poraus
Porausta käytetään yleisesti alkuperäisen reiän luomiseen kiinteisiin aihioihin. Se tarjoaa korkean tuottavuuden, mutta ei normaalisti takaa tarkan toiminnallisen porauksen edellyttämää geometristä tarkkuutta.
Reiän asento, suoruus, ja poran taipuma voi vaikuttaa kaikkiin myöhempään toimintaan, joten alkuperäistä reikää tulee katsoa a alkugeometria loppureiän sijaan.
Tylsä
Poraus poistaa materiaalia olemassa olevasta reiästä ja mahdollistaa paljon paremman halkaisijan hallinnan, suoruus, pyöreys, ja paikannustarkkuus.
Tarkkoihin hihoihin, poraus on usein tärkein välioperaatio, koska se korjaa porauksen aikana syntyneet virheet ja luo luotettavan geometrian myöhempää viimeistelyä varten.
Reading
Kalvitusta käytetään ensisijaisesti porauskoon tarkkuuden ja pinnan viimeistelyn parantamiseen, kun sopiva esikoneistettu reikä on valmistettu.
Se on tehokas suhteellisen tasaiseen tuotantoon, kun vaadittu toleranssi on prosessin rajoissa.
Kuitenkin, kalvaus ei korvaa pohjimmiltaan epätarkan tai väärin kohdistetun reiän korjaamista. Tuloksen laatu riippuu edelleen edellisestä porauksesta.
Sisäinen hionta
Sisäistä hiontaa käytetään, kun vaaditaan suurta mitta- ja geometrista tarkkuutta, erityisesti karkaistuille tai tarkkuuskomponenteille.
Se voi parantaa:
- Poran halkaisija
- Pyöreys
- Sylinterimäisyys
- Pinnan karheus
Jauhatusmäärää on valvottava huolellisesti, erityisesti halkaisijaltaan pienille tai ohutseinäisille hihoille.
Hoonaaminen
Hoonaus on viimeistelyprosessi, joka sopii erityisen hyvin lieriömäisiin porauksiin.
Se voi parantaa sekä geometrista tarkkuutta että pintarakennetta, ja sitä käytetään laajalti sylinterivuorauksissa, hydrauliset komponentit, tarkkuusholkit, ja laakeripinnat.
Yksi hionnan suurimmista eduista on kyky luoda kontrolloitu ristiviivottu pintakuvio, joka voi tukea voiteluaineen pysymistä sopivissa sovelluksissa..
Ohutseinäiset hihat: Muodonmuutos on suurin haaste
Ohutseinäiset holkit ovat yksi vaikeammin koneistettavia osia tarkasti, koska niiden jäykkyys on rajallinen.
Koneistuksen aikana, leikkausvoima voi muuttaa työkappaleen väliaikaista muotoa.
Sen jälkeen, kun teline on vapautettu, elastinen muodonmuutos voi osittain palautua, mikä saa mitatun reiän tai ulkohalkaisijan muuttumaan.
Tämä luo yhteisen tilanteen:
Koneistettu puristuskuormalla → mitta näyttää oikealta → irrotettu kiinnityksestä → geometria muuttuu
Ongelma pahenee, kun hiha on hyvin ohut, pitkä, tai valmistettu suhteellisen pehmeästä materiaalista.
Kolme päämenetelmää muodonmuutosten hallintaan
1. Vähennä leikkausvoimaa
Oikeat leikkausparametrit, teräviä työkaluja, sopiva työkalugeometria, ja kontrolloitu leikkaussyvyys voi vähentää säteittäisiä leikkausvoimia.
2. Optimoi kiinnitys
Työnpidätysjärjestelmän on pidettävä komponentti tukevasti paikallaan ilman liiallista voimaa.
Pehmeät leuat, laajenevat karat, sisäiset tuet, ja erityisesti suunnitellut kiinnikkeet voivat auttaa jakamaan puristuskuormat tasaisemmin.
3. Säädä lämpöä
Leikkauslämpö voi saada sekä työkalun että työkappaleen laajenemaan. Jos lämpötila ei ole vakaa, heti koneistuksen jälkeen tehdyt mittamittaukset eivät välttämättä edusta todellista huoneenlämpötilan geometriaa.
Tarkkuuskomponenteille, Jäähdytysnesteen toimitus ja lämpöstabilointi voivat siksi olla yhtä tärkeitä kuin nimelliset leikkausparametrit.
Porauksen ja ulkopinnan välinen samankeskisyys on usein tärkeämpää kuin yksilöllinen koko
Yksi holkin tärkeimmistä ominaisuuksista on sen reiän ja ulkohalkaisijan välinen suhde.
Harkitse koteloon asennettua holkkia, jossa on pyörivä akseli.
Vaikka reiän halkaisija ja ulkohalkaisija ovat molemmat toleranssin sisällä, liiallinen epäkeskisyys niiden välillä voi aiheuttaa epätasaisen seinämän paksuuden ja poikkeavan kulkuakselin.
Tämä voi johtaa:
- Epätasainen laakeripaine
- Nopeutettu kuluminen
- Lisääntynyt kitka
- Akselin suuntausvirhe
- Paikallinen lämmitys
- Vähentynyt tiivistyskyky
Tästä syystä, prosessin tulee säilyttää vakaa suhde sisäisten ja ulkoisten vertailupintojen välillä.
Kun vaaditaan suurta samankeskisyyttä, molempien pintojen työstäminen yhteisestä peruspisteestä tai ohjatun yhden asennuksen strategian käyttäminen voi vähentää kertyneitä paikannusvirheitä.
Syväreikäinen hihan työstö
Pitkät hihat ja syväreikäiset holkit tuovat lisähaasteita työkalun taipumiseen, sirun evakuointi, jäähdytysnesteen toimitus, ja porauksen suoruus.
Kun reikä syvenee halkaisijansa suhteen, koneistusjärjestelmä muuttuu yhä herkemmäksi:
- Työkalun ulkonema
- Leikkausvoima
- Tärinä
- Lämmön kerääntyminen
- Sirun evakuointi
- Työkappaleen ja työkalun kohdistusvirhe
Siksi voidaan tarvita erityisiä syväreikien poraus- ja poraustekniikoita.
Tarkkuusporausoperaatioissa, kelluvat tai itsesuuntautuvat porausjärjestelyt voivat auttaa leikkausjärjestelmää seuraamaan olemassa olevaa reikää tarkemmin, koneesta ja sovelluksesta riippuen.
Tehokas jäähdytysnesteen toimitus on myös välttämätöntä. Huono lastujen poisto voi mahdollistaa lastun leikkaamisen, aiheuttaa porauksen pisteytystä, mittasuhteiden epävakaus, ja työkalujen kiihtynyt kuluminen.
3. Asuminen & Laatikon osien koneistus: Yhdistetty reikäjärjestelmien ja vertailutasojen koneistus
Kotelon ja kotelon osat ovat mekaanisten laitteiden perusrakenneosia.
Tyypillisiä esimerkkejä ovat työstökoneiden kotelot, vaihteistokotelot, kotelot, pumppukappaleet, siirtotapaukset, moottorilohkot, ja karalaatikot.
Toisin kuin varret ja hihat, joita hallitsevat pyörivät pinnat, kotelon osat sisältävät yleensä yhdistelmän suuria vertailutasoja, risteäviä porausjärjestelmiä, asennuspinnat, kierrereiät, sisäiset ontelot, ja ulkoiset rakenteelliset ominaisuudet.
Niiden työstövaikeus ei siis johdu yhdestä ainoasta ominaisuudesta, mutta monien toiminnallisten pintojen ja reikäjärjestelmien välisen tilasuhteen ylläpitämisestä.
Näiden ominaisuuksien mitta- ja geometrinen tarkkuus vaikuttaa suoraan kokoonpanon laatuun, akselin kohdistus, laakerin suorituskyky, värähtely, tiivistys, ja koko koneen toimintavakaus.

Keskeiset työstövaatimukset
Tärkeimpiä vaatimuksia ovat reiän halkaisija, reiän sijainnin tarkkuus, koaksiaalisuus, tasomainen tasaisuus, kohtisuoruus, rinnakkaisuus, ja pintapinta.
Laakeripesään ja vaihteistokoteloon, useiden reikien välinen suhde on erityisen kriittinen, koska mikä tahansa kohdistusvirhe voi vaikuttaa akselin kohdistukseen, laakerin kuormitus, vaihteiston yhdistäminen, värähtely, ja käyttöikä.
| Vaatimus | Päätarkoitus |
| Poran tarkkuus | Varmistaa oikean laakerin ja akselin istuvuuden |
| Reiän sijainnin tarkkuus | Säilyttää oikean kokoonpanogeometrian |
| Koaksiaalisuus | Pitää useita laakerien reiät kohdakkain |
| Tasomainen tasaisuus | Tarjoaa vakaan asennuksen ja asennuksen |
| Kohtisuoraus / rinnakkaisuus | Säilyttää oikeat geometriset suhteet |
| Pintakäsittely | Tukee sovitusta, tiivistys, ja kontaktien suorituskyky |
Lähtöpisteen valinta ja prosessin suunnittelu
Peruspisteen valinta on asunnon koneistuksen perusta. Ennen kriittisten ominaisuuksien koneistamista tulee luoda vakaa ja toistettava vertailujärjestelmä.
Yksiosaisessa tai pienissä erätuotannossa, karkeavalut voidaan kohdistaa manuaalisesti suunnitteluviitteiden mukaan.
Massatuotannossa, kalustepohjaiset paikannusjärjestelmät, kuten yksi taso-kaksi nasta -periaate tarjoavat nopeamman ja toistettavamman paikantamisen.
Koneistusjärjestys noudattaa yleensä periaatetta "peruspiste ensin, lentokoneet ennen reikiä, rouhinta ennen viimeistelyä."
Tärkeimmät vertailupinnat määritetään ensin, seuraavat kriittiset reikäjärjestelmät.
Tärkeiden toimintojen pitäminen samassa koordinaattijärjestelmässä auttaa vähentämään kumulatiivisia paikannusvirheitä.
Vertailutasojen ja reikäjärjestelmien koneistus
Vertailutasot koneistetaan yleensä jyrsintä, höyläys, tai hiominen, riippuen komponenttien koosta ja tarkkuusvaatimuksista.
Sen jälkeen kun ensisijaiset peruspistepinnat on muodostettu, reikäjärjestelmiä voidaan valmistaa poraamalla, kalvaus, tylsä, tai erikoiskoneistus.
Tavallisiin asennusreikiin, poraus saattaa riittää. Tarkkuuslaakerien poraukset vaativat usein porausta tai viimeistelyä. Kun useiden porausten on jaettava yhteinen akseli, rivi tylsää voi tarjota erinomaisen koaksiaalisen ohjauksen.
Koordinaattityöstö ja CNC -koneistus keskukset ovat erityisen sopivia, kun useiden reikien paikkoja on ohjattava tarkasti ja tuotannon joustavuus on tärkeää.
Tyypillinen koneistusreitti
Edustusprosessi on:
Aihion esikäsittely → perustason koneistus → päätasotyöstö → karkea reiän työstö → puoliviimeistely → tarkkuusporaus/jyrsintä → kierteitys ja toissijaiset ominaisuudet → viimeistely ja tarkastus
Rouhinnan ja viimeistelyn erottaminen vähentää leikkausvoimien vaikutusta, jäännöstressi, ja lämpövääristymä lopullisessa tarkkuudessa.
Suurille valukoteloille, jännityksenpoisto tai stabilointi voi myös olla tarpeen ennen tarkkuustyöstöä, koska suurten materiaalimäärien poistaminen voi vapauttaa jäännösjännityksiä ja aiheuttaa mittaliikettä.
Miksi Hole-järjestelmän tarkkuus on tärkeää
Asunnossa, yksittäiset mitat ovat vain osa laatuvaatimuksia.
Laakerin reikä voi täyttää halkaisijatoleranssinsa, mutta aiheuttaa silti toimintaongelmia, jos sen akseli on asetettu väärin suhteessa toiseen poraukseen tai asennuspintaan.
Siksi, asunnon koneistuksen ydintavoite on:
Muodostaa tarkat ja vakaat geometriset suhteet vertailutasojen välille, tarkkuusporaukset, asennusreiät, ja muita toiminnallisia ominaisuuksia.
Joustavaan tuotantoon, CNC-työstökeskukset tarjoavat tehokkaan yhdistelmän tarkkuutta ja mukautumiskykyä.
Suurten volyymien valmistukseen, omistetut kalusteet, tylsiä järjestelmiä, automatisoidut laitteet, ja prosessinaikainen tarkastus voi parantaa toistettavuutta ja tuottavuutta.
Perusperiaate pysyy samana: ohjaa peruspistejärjestelmää ensin, rakenna sitten koko reikä ja pintageometria sen ympärille.
4. Sylinterimäisten hammaspyörien koneistus: Hampaiden profiilin koneistus prosessin ytimenä
Lieriömäinen vaihde ovat tärkeitä voimansiirtokomponentteja, joita käytetään vääntömomentin siirtämiseen, muuttaa pyörimisnopeutta, ja ylläpitää määritelty liikesuhde akselien välillä.
Tyypillisiä esimerkkejä ovat hammaspyörät, kierrevaihteet, sisäiset vaihteet, ja muut sylinterimäiset hammaspyörät.
Niiden työstö on huomattavasti tavallista sorvausta vaativampaa, koska hammasjärjestelmän on säilytettävä tarkat suhteet profiilissa, johtaa, piki, etäisyys, säteittäinen juoksu, ja kohdistus hammaspyörän reiän tai akselin akselin kanssa.
Vaihteen laatu vaikuttaa suoraan vaihteiston meluon, värähtely, kuorman jakautuminen, tehokkuus, ja käyttöikä.
Siksi, hammaspyörien valmistusta olisi pidettävä integroituna prosessina, johon kuuluu hammaspyörien aihioiden valmistelu, päivämäärän hallinta, hampaiden sukupolvi, lämmönkäsittely, viimeistely, ja lopputarkastus, pelkän hampaan leikkaamisen sijaan.

Tärkeimmät työstövaatimukset lieriömäisille hammaspyörille
Vaihteiston tarkkuus arvioidaan yleensä useista toiminnallisista näkökulmista.
Liikkeen tarkkuus määrittää, välittääkö vaihde aiotun kulmasuhteen, ajon tarkkuus vaikuttaa sileyteen ja tärinään.
Hammasta hampaan ja hampaan pinnan tarkkuus vaikuttaa siihen, kuinka tasaisesti kuormitus jakautuu hampaiden kesken.
| Vaatimus | Tekninen merkitys |
| Hampaiden profiilin tarkkuus | Varmistaa suunnitellun involuuttisen tai muunnetun hampaan geometrian |
| Lyijyn tarkkuus | Ohjaa hampaiden kohdistusta kasvojen leveydellä |
| Pinnan tarkkuus | Säilyttää oikean hammasvälin ja välityssuhteen |
| Säteittäinen juoksu | Vaikuttaa pyörimiskonsistenssiin ja vaihteistoverkkoon |
| Poran tarkkuus | Varmistaa oikean asennon akselille |
| Poraus hampaan välinen samankeskisyys | Säilyttää oikean suhteen hammaspyörän akselin ja hammasjärjestelmän välillä |
| Hampaiden pinnan karheus | Vaikuttaa kitkaan, melu, käyttää, ja väsymys |
| Kovuus ja kotelon syvyys | Selvitä kulutuskestävyys ja kantavuus lämpökäsittelyn jälkeen |
Tyypillinen lieriömäisen hammaspyörän työstöprosessi
Edustava vaihteiston valmistusreitti on:
Aihion valmistus → aihion lämpökäsittely tarvittaessa → hammaspyörien aihion sorvaus → poraus- ja pintatyöstö → hammaspyörien leikkaus → lämpökäsittely → peruspisteen palautus → hammaspyörien viimeistely → tarkastus
Tarkka järjestys riippuu materiaalista, vaihdekoko, tarkkuusluokka, lämpökäsittelymenetelmä, ja tuotantomäärä.
Erityisen tärkeä periaate on varata riittävästi työstövaraa lämpökäsittelyn jälkeen suoritettaviin toimenpiteisiin.
Prosessit, kuten hiiletys, sammutus, ja karkaisu voi aiheuttaa mitta- ja geometrisia muutoksia.
Jos lopullinen tarkkuusvaatimus on tiukka, nämä muutokset on ennakoitava aikaisemmissa koneistusvaiheissa.
Peruspisteen valinta on kriittinen
Hammasjärjestelmä, porata, ja päätypintojen on säilytettävä tarkka tilasuhde. Siksi, Datumin valinta on yksi tärkeimmistä päätöksistä vaihdeprosessin suunnittelussa.
Puolesta akseliin integroidut vaihteet, pyörimisakseli määritetään yleensä keskireikien tai muiden ohjattujen akselireferenssien kautta. Puolesta reikätyyppiset hammaspyörät, porausta ja päätypintaa käytetään usein toiminnallisina paikannusviittauksina.
Periaate on yksinkertainen:
Työstöpisteen tulee olla tiukasti linjassa vaihteen toiminnallisen pyörimispisteen kanssa.
Huono peruspisteen valinta voi tuottaa vaihteen, jossa hammasprofiili on yksilöllisesti tarkka, mutta koko hammasjärjestelmä on epäkesko suhteessa poraukseen.
Tämä voi johtaa epätasaiseen niveltymiseen, lisääntynyt melu, paikallinen hampaiden kuormitus, ja ennenaikainen kuluminen.
Tärkeimmät hampaiden työstömenetelmät
Vaihteiston geometrian mukaan valitaan erilaisia hammaspyörien katkaisuprosesseja, tarkkuus, tuotantomäärä, ja onko vaihde sisäinen vai ulkoinen.
Gear Hobbing
Hobbing on yksi yleisimmin käytetyistä menetelmistä ulkoisten lieriömäisten hammaspyörien työstössä. Pyörivä keittotaso kytkeytyy jatkuvasti hammaspyörän aihioon muodostaen hammasvälit.
Sen tärkeimmät edut ovat korkea tuottavuus, jatkuva leikkaus, ja soveltuvuus sekä kantti- että kierrevaihteisiin. Siksi se on erityisen houkutteleva keskikokoisille- ja suuria määriä tuotantoa.
Vaihteen muotoilu
Hammaspyörän muotoilussa käytetään edestakaisin liikkuvaa leikkuria, joka osuu työkappaleeseen hammaspyörän kaltaisessa generoivassa suhteessa.
Sen kyky työskennellä lähellä olkapäitä ja sisäisten geometrioiden sisällä tekee siitä arvokkaan sisäisille hammaspyörille ja tietyille vaihderakenteille, joita on vaikea keittää..
Gear Shaving
Hammasparranajoa käytetään yleensä ennen lopullista kovettumista hampaiden tarkkuuden ja pinnan kunnon parantamiseksi.
Se voi poistaa aiempien leikkausoperaatioiden aikana syntyneet pienet poikkeamat ja se liittyy erityisesti suuren volyymin autovaihteiden valmistukseen.
Vaihteiden hionta
Karkaistuille huipputarkkuusvaihteille, hionta on usein viimeinen hampaiden viimeistelyoperaatio. Se voi parantaa merkittävästi hampaiden profiilia, johtaa, loppuu, ja pintapinta.
Hammaspyörän hionta on erityisen tärkeää sovelluksissa, joissa voimansiirron melu on alhainen, korkea kantavuus, ja tarkka liikkeensiirto vaaditaan.
Lämpökäsittely ja lämpökäsittelyn jälkeinen viimeistely
Lämpökäsittely on usein yksi vaikutusvaltaisimmista vaiheista hammaspyörien valmistuksessa, koska vaihteen täytyy samanaikaisesti saavuttaa pinnan kovuus, kulumiskestävyys, väsymysvoima, ja ulottuvuuden vakaus.
Riippuen vaihteiston materiaalista ja sovelluksesta, hoidot voivat sisältää:
- Carburizing
- Hiilitriding
- Nitroiva
- Induktiokarkaisu
- Kovettumisen kautta
Kotelokarkaistuille vaihteille, kovan kulutusta kestävän pinnan ja sitkeämmän ytimen yhdistelmä tarjoaa tasapainon kosketusväsymiskestävyyden ja yleisen rakenteellisen lujuuden välillä.
Kuitenkin, lämpökäsittely voi myös aiheuttaa vääristymiä, jäännöstressi, ja mittamuutos. Tästä syystä erittäin tarkat hammaspyörät vaativat usein viimeistä hiontaa tai hiontaa lämpökäsittelyn jälkeen.
5. Mäntien työstö: Tarkkuusmuovaus korkeiden lämpötilojen käyttöympäristöihin
Männät ovat polttomoottoreiden kriittisiä edestakaisin liikkuvia osia, kompressorit, ja muut sähköjärjestelmät.
Ne toimivat korkeissa lämpötiloissa, korkea paine, vaihtelevat mekaaniset kuormat, ja jatkuva liukuva kosketus, joten niiden työstövaatimukset liittyvät läheisesti lämpölaajenemiseen, voitelu, tiivistys, ja väsymyssuorituskyky.
Moottorimännät valmistetaan yleisesti alumiiniseoksista niiden alhaisen tiheyden ja edullisen lämmönjohtavuuden vuoksi, vaikka erikoissovellukset voivat käyttää muita materiaaleja.
Toisin kuin perinteiset sylinterimäiset komponentit, mäntä työstetään harvoin yksinkertaiseksi suoraksi sylinteriksi.
Sen hame, kruunu, rengasurat, tappien reikiä, ja sisäisillä onteloilla kaikilla on erilaiset toiminnalliset vaatimukset.
Keskeinen haaste on toistaa suunniteltu geometria riittävän tarkasti, jotta mäntä saavuttaa vaaditun kulkuvälyksen ja kuorman jakautumisen todellisessa käyttölämpötilassa, sen sijaan, että se tyydyttäisi vain huoneenlämpötilan mitat.

Tärkeimmät mäntien työstövaatimukset
| Vaatimus | Tekninen merkitys |
| Hameen halkaisija ja profiili | Ohjaa männän ja sylinterin välistä kulkuvälystä |
| Hameen pyöreys | Edistää tasaista kosketusta ja vähentää paikallista kuormitusta |
| Tappireiän tarkkuus | Varmistaa oikean männän tapin sovituksen ja kuorman siirron |
| Tappireiän asento | Säilyttää männän ja kiertokangen välisen geometrisen suhteen |
| Rengas-uran mitat | Ohjaa männänrenkaiden istukkaa ja tiivistystä |
| Uran sijainti ja yhdensuuntaisuus | Estää epätasaisen renkaan kuormituksen ja tiivistysongelmia |
| Kruunun geometria | Vaikuttaa palamiseen, lämpökuormitus, ja materiaalin jakelu |
| Pinnan karheus | Vaikuttaa kitkaan, voitelu, kulutella |
Männän helma on erityisen tärkeä, koska lämpölaajeneminen ja mekaaninen muodonmuutos vaikuttavat sen toimintageometriaan.
Profiili, joka näyttää hieman ei-sylinterimäiseltä huoneenlämpötilassa, voi olla tarkoituksellinen, antaa männän lähestyä haluttua käyntimuotoa lämmityksen jälkeen.
Tyypillinen männän työstöprosessi
Edustava koneistusreitti on:
Valu tai taonta → karkea sorvaus → sisätyöstö → tappiporakoneistus → rengasuratyöstö → helman profilointi → viimeistely → tarkastus
Tarkka järjestys riippuu männän rakenteesta, materiaali, tuotantomäärä, ja männän ominaisuuksien välinen suhde.
Rouhintatyöstöä käytetään ensisijaisesti perusgeometrian luomiseen ja ylimääräisen materiaalin poistamiseen, kun taas viimeistelytoimenpiteet vastaavat toiminnallisen profiilin ja tiukkojen geometristen toleranssien toistamisesta.
Suuren volyymin tuotantoon, CNC-laitteita ja automaattista mittausta käytetään usein pitämään yhtenäiset mitat osasta osaan.
Männän hameen profiilin työstö
Yksi teknisesti vaativimmista toimenpiteistä on helmaprofiilin koneistus.
Hameessa voi olla huolellisesti hallittua:
- Tynnyriprofiilit
- Kameraprofiilit
- Suippenevat
- Paikallinen helpotus
- Työntövoimapuolen geometria
Nämä ominaisuudet kompensoivat erilaista lämpölaajenemista ja mekaanista kuormitusta, jota männän eri alueet kokevat käytön aikana.
Siksi, männän työstö ei ole vain nimellishalkaisijan tuottamista. Prosessin on toistettava a toimiva kolmiulotteinen profiili.
Nykyaikaiset CNC-järjestelmät voivat käyttää koordinaattiohjattua profilointia ja työkalukompensaatiota vaaditun geometrian saavuttamiseksi, kun taas tarkkuusmittausjärjestelmät tarkistavat todellisen profiilin suunnittelumalliin verrattuna.
Tappireiän tarkkuustyöstö
Männän tapin reikä on toinen kriittinen ominaisuus, koska se siirtää kuormaa männän ja kiertokangen välillä.
Sen laatu riippuu:
Halkaisija + pyöreys + sylinterimäisyys + asema + linjaus
Väärä tapin reiän asento voi vaikuttaa männän liikkeeseen ja aiheuttaa lisäkuormitusta kiertokankeen ja kampiakselijärjestelmään.
Männän mallista riippuen, poraus voidaan työstää tarkkuusporauksella, jota seuraa hionta tai muu hienoviimeistelyoperaatio.
Rengas-urakoneistus
Rengasurien on säilytettävä tarkka leveys, syvyys, asema, ja yhdensuuntaisuus, jotta männänrenkaat voivat liikkua ja tiivistyä kunnolla.
Huono urageometria voi johtaa:
- Riittämätön tiivistys
- Liiallinen öljynkulutus
- Sormus kiinni
- Lisääntynyt läpilyönti
- Nopeutettu kuluminen
Urien viimeistelyprosessi vaatii siksi työkalun geometrian tiukkaa hallintaa ja mittakorjausta, varsinkin kun työstetään alumiiniseoksia suurilla tuotantomäärillä.
6. Yhdystankojen koneistus: Alhaisen jäykkyyden komponenttien muodonmuutosten hallinta
Kiertokangot yhdistävät männän kampiakseliin ja välittävät edestakaisen liikkeen aikana syntyvät vuorotteluvoimat.
Niiden on kestettävä suuria syklisiä kuormia, vaikutus, taivutus, ja väsymys, samalla kun se pysyy riittävän kevyenä minimoimaan edestakaisin liikkuvan massan.
Useimmat tavanomaiset kiertokanget valmistetaan taottu teräs, vaikka alumiinia ja muita erikoisseoksia käytetään tietyissä sovelluksissa.
Koneistuksen näkökulmasta, kiertokanget ovat haastavia, koska niiden pitkänomainen rakenne ja vaihteleva poikkileikkaus antavat niille suhteellisen alhaisen paikallisen jäykkyyden.
Seurauksena, puristusvoima, leikkausvoima, ja jäännösjännitys voivat kaikki aiheuttaa muodonmuutoksia, mikä vaikeuttaa tarkan porausgeometrian ja keskietäisyyden ylläpitämistä.
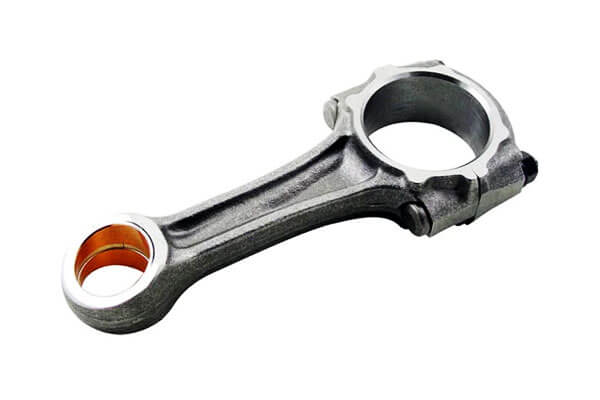
Tyypillinen kiertokangen työstöprosessi
Yleinen prosessireitti voi olla:
Takominen → lämpökäsittely → peruskoneistus → karkea ulkopuolinen koneistus → poraustyöstö → kannen erotus → puoliviimeistely → tarkkuusporaus/hionta → lopputarkastus
Järjestys vaihtelee kiertokangen rakenteen ja sen mukaan, käytetäänkö tavanomaista koneistus- vai murto-jakotekniikkaa.
Karkea koneistus luo vakaat referenssipinnat ja poistaa suurimman osan työstövarasta.
Lopullisten porausmittojen ja geometrisen tarkkuuden saavuttamiseksi käytetään sitten tarkkuusporausta ja hiontaa.
Poran koneistus ja viimeistely
Suuren ja pienen pään poraukset työstetään yleensä karkeaporaussarjalla, puoliviimeistely, ja tarkkuusviimeistely.
Tylsä määrittää tarkan koon ja geometrisen muodon, kun taas hiominen voi edelleen parantaa pyöreyttä, sylinterimäisyys, ja pintaominaisuudet tarvittaessa.
Huippukokoon, tangon ja korkin välinen suhde on erityisen tärkeä.
Kun kansi on irrotettu ja koottu uudelleen, valmiin reiän on säilytettävä suunniteltu geometria ja kohdistus.
Murtuman halkeamat yhdystangot
Murtumanhalkaisua käytetään laajalti sopivissa suurivolyymeissä kiertokankeissa.
Sen sijaan, että tuottaisi tavanomaisen koneistetun liitäntäpinnan tangon ja kannen väliin, hallittu murtuma aloitetaan ennalta määrätyllä alueella.
Tuloksena olevat epäsäännölliset murtumapinnat tarjoavat erittäin yksilöllisen pariutumisrajapinnan, auttaa kantta ja tankoa palaamaan alkuperäiseen suhteelliseen asentoonsa asennuksen aikana.
Tämä lähestymistapa voi tarjota:
- Tarkka kannen ja tangon sijainti
- Vähentynyt suhteellinen liike
- Eräiden tavanomaisten koneistustoimintojen poistaminen
- Tehokas suurien volyymien tuotanto
- Tasainen kokoonpanon sijoittelu, kun sitä ohjataan oikein
Kuitenkin, murtuman halkeaminen vaatii tarkasti valvottuja materiaaliominaisuuksia, lovi geometria, murtuman käyttäytyminen, ja prosessiparametreja. Se ei sovellu kaikkiin kiertokangemateriaaleihin tai -malleihin.
Yhdystangon koneistuksen perusperiaate
Perushaasteena on säilyttää tarkka spatiaalinen suhde isopään ja pienen pään porauksen välillä samalla kun estetään suhteellisen hoikan komponentin muodonmuutos..
Tämä tekee kiertokankien työstyksestä klassisen esimerkin matalajäykkyydestä tarkkuusvalmistuksessa. Koneen tarkkuus ei yksinään takaa lopputulosta.
Prosessin on samanaikaisesti ohjattava peruspisteen valintaa, telineen lataus, leikkausvoima, materiaalin poisto, lämmönkäsittely, porauksen viimeistely, ja tarkastus.
Suurten volyymien autotuotannossa, Tehokkain prosessi yhdistää siksi jäykän ja toistettavan kiinnityksen kontrolloituihin koneistusparametreihin, automaattinen mittaus, ja, tarvittaessa, murtuman jakamisen tekniikka.
7. Kuuden tyypillisen koneistusosan vertailu
Vaikka akselit, hihat, kotelot, vaihde, mäntä, ja kiertokangeilla on hyvin erilaisia geometrioita, niiden prosessisuunnittelulogiikkaa voidaan verrata systemaattisesti.
| Osan tyyppi | Ensisijainen koneistushaaste | Kriittiset ominaisuudet | Yhteiset prosessit | Pääohjauspiste |
| Akseli | Pyörimistarkkuus ja samankeskisyys | Lehdet, hartiat, langat, kiilaurat | Kääntäminen, hionta, spline-työstö | Koaksiaalisuus ja loppuminen |
| Hiha | Poran tarkkuus ja muodonmuutos | Poraus, OF, päätypinta | Poraus, tylsä, kalvaus, hiominen | Poraus OD-suhde |
| Asuminen | Peruspisteen ja reikäjärjestelmän tarkkuus | Asennuspinnat, poraa, reikiä | Jyrsintä, tylsä, poraus, hionta | Sijainti ja geometrinen tarkkuus |
| Gear | Hampaiden geometria ja lämpökäsittelyn vääristymät | Hampaan profiili, johtaa, piki, porata | Harrastus, muotoilu, parranajo, hiominen, hionta | Vaihteiston tarkkuus ja kesto |
| Mäntä | Toiminnallinen profiili ja lämpögeometria | Hame, tapin poraus, rengasurat | Kääntäminen, tylsä, uran työstö | Profiilin ja sijainnin tarkkuus |
| Kiertokanki | Alhainen jäykkyys ja muodonmuutos | Pienen pään/isopään poraukset | Jyrsintä, tylsä, hiominen, murtuman halkeilu | Poran kohdistus ja keskietäisyys |
Taulukossa näkyy tärkeä malli: työstömenetelmän tulee noudattaa kappaleen toiminnallista geometriaa.
Ei ole olemassa universaalisti ylivoimaista koneistusprosessia.
Kääntö on ihanteellinen pyöriville pinnoille, poraus on välttämätöntä tarkkojen sisähalkaisijoiden kannalta, jyrsintä hallitsee monimutkaisia prismaattisia pintoja, hionta tarjoaa korkean tarkkuuden lämpökäsittelyn jälkeen, ja muovaus- tai murtumispohjaiset prosessit voivat vähentää sopivien suurten komponenttien työstövaatimuksia.
8. Johtopäätös
Kuusi edustavaa osatyyppiä -akselit, hihat, kotelot, vaihde, mäntä, ja kiertokanget- tarjota hyödyllinen poikkileikkaus mekaanisesta koneistuskäytännöstä.
Eroista huolimatta, samat perusperiaatteet ilmestyvät yhä uudelleen ja uudelleen:
Oikea peruspisteen valinta → looginen prosessin järjestys → sopivat työstömenetelmät → tehokas muodonmuutosten hallinta → luotettava tarkastus
Tämä on koneistusprosessin suunnittelun todellinen perusta.
Tavoitteena ei ole vain materiaalin poistaminen mahdollisimman nopeasti.
Onnistuneen koneistusprosessin on muutettava aihio komponentiksi, joka täyttää sen mitat, geometrinen, toimiva, metallurginen, pinta, ja taloudelliset vaatimukset johdonmukaisesti.
Insinööreille, prosessisuunnittelijat, ja valmistajat, Näiden kuuden tyypillisen osakategorian ymmärtäminen tarjoaa enemmän kuin luettelon koneistusmenetelmistä.
Se tarjoaa käytännön puitteet tuntemattomien komponenttien analysointiin ja prosessireitin valintaan osarakenteen perusteella, toiminnalliset vaatimukset, aineellinen käyttäytyminen, tarkkuus, ja tuotantomäärä.
Faqit
Mikä on haastavin koneistettava osa näiden kuuden tyypin joukossa?
Se riippuu tarkkuusluokasta, mutta yleensä vaihteet ja männät ovat prosessin monimutkaisimpia.
Hammaspyörät vaativat erikoistunutta hammasprofiilityöstöä ja tiukat geometriset toleranssit, männät vaativat monimutkaisten kaarevien profiilien tarkan ohjauksen ja useiden peruspisteiden siirrot.
Mikä prosessi tuottaa tarkimman hammaspyörän hampaiden laadun?
Hammaspyörän hionta tuottaa korkeimman hammasprofiilin tarkkuuden ja on vakioprosessi tarkkuuskarkaistuille hammaspyörille.
Se voi korjata lämpökäsittelyn aiheuttamia vääristymiä ja saavuttaa korkeimmat AGMA- tai DIN-tarkkuusluokat.
Miksi peruspisteen valinta on niin kriittinen kotelon työstyksessä??
Koteloissa on useita toisiinsa liittyviä reikäjärjestelmiä ja liitäntäpintoja. Kaikki paikkatoleranssit pinoutuvat ensisijaisesta peruspisteestä.
Huono peruspisteen valinta aiheuttaa kumulatiivisen kohdistusvirheen, joka heikentää suoraan kokoonpanon sopivuutta ja koneen suorituskykyä.
Mitä hyötyä on kiertokankien murtumisesta?
Murtuman halkaisu luo täydellisen yhteensopivuuden, muotolukitusraja tangon ja kannen välillä.
Tämä parantaa kokoonpanon tarkkuutta, eliminoi liitospinnan koneistuksen, vähentää osien määrää, ja lisää huippuluokan rakenteellista eheyttä.
Mikä on laakeriholkin reikien vakioviimeistely?
Useimmat tarkkuuslaakerien reiät viimeistellään hiomalla, joka tuottaa erinomaisen pyöreyden, kontrolloitu pintarakenne, ja tasainen koko.
Erittäin tarkkoihin sovelluksiin, porauksen hionta tai superviimeistely voidaan määrittää.

