همانطور که روبات های انسان نما از آزمایشگاه های تحقیقاتی به سمت صنعتی حرکت می کنند, تجاری, و در نهایت کاربردهای خانگی, تقاضا برای سبک وزن, اجزای ساختاری با کارایی بالا فرصت های جدیدی را برای صنعت ریخته گری دایکاست.
آلیاژهای منیزیم و آلومینیوم دو گزینه مهم مواد برای این کاربردها هستند. هر دو قابلیت ریختهگری خوبی دارند, چگالی نسبتا کم, و پتانسیل تولید مجتمع, اجزای یکپارچه.
با این حال, آنها یکسان عمل نمی کنند, و هیچ یک از مواد برای هر زیرسیستم روباتیک مناسب نیست.
یک اشتباه رایج در انتخاب مواد این است که فرض کنیم همه اجزای ریختهگری شده در یک ربات انساننما اولویتهای یکسانی دارند: وزن کم, سفتی بالا, قدرت کافی, و هزینه ساخت پایین.
در عمل, نیازمندی ها به طور قابل توجهی با توجه به محل و عملکرد قطعه متفاوت است.
محفظه ساعد با دیواره نازک دارای اولویت های طراحی متفاوت از محفظه مفصل ران باربر یا یک جزء ساختاری در نزدیکی پایه ربات است..
این راهنما به بررسی تفاوت بین آلیاژهای منیزیم و آلومینیوم می پردازد ریخته گری رباتیک, توضیح می دهد که چگونه نیازها در زیر سیستم های ربات انسان نما متفاوت است, و بحث می کند که چگونه مهندسان ریخته گری می توانند راه حل های تولید مقرون به صرفه را برای این کاربردهای نوظهور توسعه دهند..
1. اصل تقسیم بندی: قطعات مختلف, نیازهای مختلف
اولین قدم در هر پروژه ریخته گری ربات، تقسیم ربات بر اساس عملکرد است. جدول زیر الگوی گسترده ای را که من در سراسر پروژه ها مشاهده کرده ام خلاصه می کند.
| منطقه ربات | نیاز اولیه | ضخامت دیوار معمولی | اولویت فرآیند |
| ساعد, مچ دست, اثر پایانی | حداقل جرم, سفتی بالا | دیوار نازک, 1.5-2.5 میلی متر | HPDC, دارای دیواره نازک |
| بالای بازو, شانه | سفتی, توده متوسط | 2-3 میلی متر با دنده | HPDC, نیمه جامد |
| بالاتنه, باسن | سفتی, انتقال بار | 3-5 میلی متر | HPDC, نیمه جامد |
| پایه, پایین تنه | ثبات, مرکز ثقل پایین | بخش های ضخیم, 5-10 میلی متر | نیمه جامد, گرانش |
| محفظه های مشترک | پوشیدن, اتلاف حرارت | 3-6 میلی متر | HPDC با درج |
| پانل های خارجی قابل مشاهده | زیبایی شناسی, تمام کردن | 1.5-3 میلی متر | HPDC, جلا/آنودایز شده |
2. منیزیم در مقابل آلیاژهای آلومینیوم: تفاوت های اساسی مواد
منیزیم و آلومینیوم هر دو برای ریخته گری سبک وزن جذاب هستند, اما ویژگی های فیزیکی و مکانیکی آنها منجر به فرصت های طراحی متفاوت می شود.
آلیاژهای منیزیم چگالی کمتری دارند, آنها را به ویژه برای اجزای متحرک جذاب می کند، جایی که کاهش جرم باعث کاهش اینرسی چرخشی نیز می شود.
آنها همچنین ویژگی های میرایی ارتعاش خوبی را ارائه می دهند و می توانند در هندسه های نسبتاً پیچیده دیواره نازک ریخته شوند..
آلیاژهای آلومینیوم معمولاً مدول الاستیک بالاتری را ارائه می دهند, سفتی سازه بهتر در همان هندسه, و هدایت حرارتی خوب.
آنها همچنین طیف گسترده ای از آلیاژهای ریخته گری را ارائه می دهند, درمان های سطحی, و راه حل های ماشینکاری.
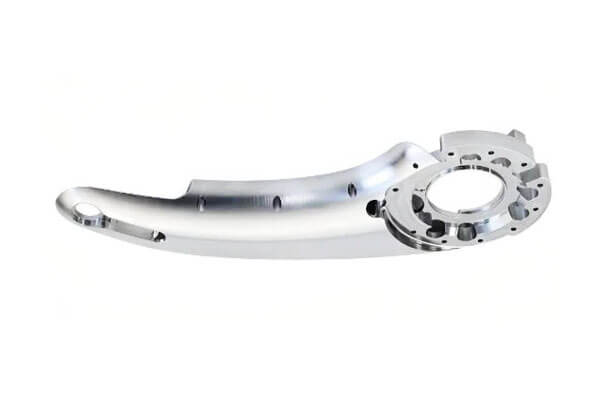
مقایسه ویژگی های کلیدی
جدول زیر نشان دهنده محدوده های مهندسی است. مقادیر واقعی به درجه آلیاژ بستگی دارد, فرآیند ریخته گری, ضخامت جزء, عملیات حرارتی, و شرایط آزمون.
آنها نباید گواهی مواد یا داده های طراحی سطح جزء را جایگزین کنند.
| اموال | آلیاژهای منیزیم | آلیاژهای آلومینیوم | ارتباط با رباتیک |
| تراکم | تقریباً 1.74-1.85 g/cm³ | تقریباً 2.65-2.80 g/cm³ | منیزیم می تواند توده اجزا را تقریباً کاهش دهد 30% در مقایسه با آلومینیوم در حجم برابر. |
| مدول الاستیک | تقریبا 45 GPa | تقریباً 69-72 گیگا پاسکال | آلومینیوم در همان هندسه سفتی بیشتری ایجاد می کند. |
| سفتی خاص (E/r) | تقریباً 24-26 GPa/(g/cm³) | تقریباً 25-27 GPa/(g/cm³) | مزیت سفتی آلومینیوم زمانی که با چگالی نرمال می شود، کوچکتر است. |
| هدایت حرارتی | تقریباً 50 تا 100 وات /(m·K), وابسته به آلیاژ | تقریباً 90–220 W/(m·K), وابسته به آلیاژ | آلومینیوم به طور کلی برای سازه های پخش کننده گرما مناسب تر است. |
| میرایی ارتعاش | به طور کلی بالاتر | به طور کلی پایین | منیزیم می تواند به کاهش انتقال ارتعاش در مجموعه های متحرک کمک کند. |
| رفتار خوردگی | نیاز به محافظت دقیق از آلیاژ و سطح دارد | به طور کلی گزینه های ثابت تر محافظت در برابر خوردگی | تصفیه سطح و قرار گرفتن در معرض محیطی باید در نظر گرفته شود. |
قابلیت ریخته گری |
عالی برای دیوار نازک, اجزای سبک وزن با کنترل فرآیند مناسب | عالی برای مجتمع, اجزای یکپارچه; وابسته به آلیاژ | هر دو می توانند هندسه های ریخته گری پیچیده را پشتیبانی کنند. |
| ماشین کاری | به طور کلی خوب است, اما کنترل تراشه و ایمنی آتش ضروری است | به طور کلی خوب است, با تجربه صنعتی گسترده | هر دو از ماشینکاری دقیق صندلی ها و رابط های بلبرینگ پشتیبانی می کنند. |
| پایان سطحی | نیاز به پیش تصفیه و حفاظت ویژه فرآیند دارد | طیف گسترده ای از گزینه های تکمیل شده | برای محفظه های ربات در معرض و پانل های بیرونی مهم است. |
یک تمایز مهم: چگالی کمتر منیزیم به طور خودکار باعث سبک شدن منیزیم ریخته گری در کاربرد نهایی ساختاری آن نمی شود..
زیرا منیزیم مدول الاستیک کمتری دارد, مهندسان ممکن است به دیوارهای ضخیم تری نیاز داشته باشند, دنده های عمیق تر, یا تقویت اضافی برای دستیابی به سفتی مورد نیاز.
بنابراین مزیت وزن نهایی باید پس از بهینه سازی سازه ارزیابی شود, نه تنها از چگالی.
3. طراحی سبک وزن: چرا منیزیم برای اجزای ربات متحرک جذاب است؟
در روبات های انسان نما, کاهش وزن اجزای متحرک بسیار مهم است زیرا جرم آنها مستقیماً بر بارهای محرک و مصرف انرژی تأثیر می گذارد..
وقتی یک ربات دست خود را دراز می کند, هر چه این جزء از مفصل شانه دورتر باشد, سهم آن در اینرسی چرخشی بیشتر است.
در نتیجه, وزن ساعد بار بسیار بیشتری نسبت به جرم آن به تنهایی ایجاد می کند.
محرک های شانه و آرنج باید نه تنها وزن خود بازو بلکه نیروهای اضافی ایجاد شده در طول شتاب را نیز تحمل کنند., کاهش سرعت, و حمل بار.
بنابراین کاهش جرم ساختار بازو می تواند نیازهای محرک را کاهش دهد, بهبود کارایی حرکت, یا ظرفیت بار قابل دسترس ربات را افزایش دهید.
اینجاست که آلیاژهای منیزیم و ریخته گری دیواره نازک جذاب می شوند. چگالی کم منیزیم به کاهش جرم اجزا کمک می کند, در حالی که ریخته گری فشار بالا (HPDC) می تواند محفظه های پیچیده با دیواره های نازک تولید کند, دنده های یکپارچه, و ویژگی های نصب.
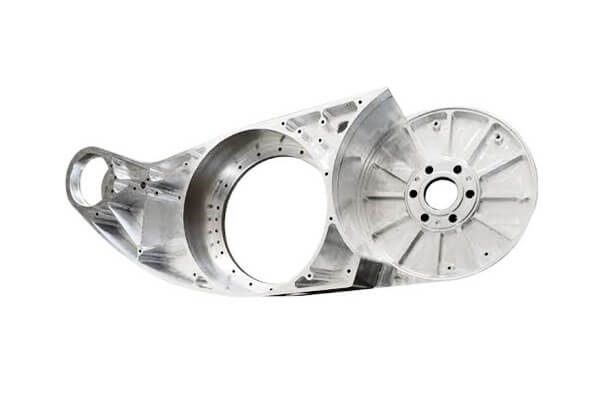
ملاحظات عملی برای HPDC دیوار نازک
طراحی دیوار نازک باید کاهش وزن را با امکان سنجی ریخته گری و عملکرد سازه متعادل کند:
- پر کردن محدودیت ها:ضخامت دیوار در زیر 1.5 میلی متر پر کردن قابل اعتماد ممکن است دشوار باشد, به ویژه زمانی که فلز مذاب باید مسافت زیادی را از طریق حفره قالب طی کند.
- سختی سازه:کاهش ضخامت دیواره نیز باعث کاهش سفتی می شود. دنده های تقویت کننده و بهینه سازی توپولوژی برای کنترل تغییر شکل ضروری هستند.
- خنک کننده سریع:بخش های نازک به سرعت خنک می شوند, افزایش خطر تعطیلی سرد, پر کردن ناقص, و کیفیت سطح پایین در صورتی که پارامترهای فرآیند به درستی کنترل نشود.
- تخلیه و جابجایی:ریختهگریهای جدار نازک در حین پرتاب و جابجایی بعدی بیشتر مستعد تغییر شکل هستند., نیاز به چیدمان اجکتور با دقت طراحی شده و وسایل پشتیبانی دارد.
برای بسیاری از ریخته گری بازوهای رباتیک, ضخامت دیوار تقریباً 1.5-2.5 میلی متر می تواند به عنوان مرجع طراحی اولیه باشد, تابع آلیاژ, هندسه, طول جریان, و قابلیت دایکاست.
یک الگوی دنده ای که به درستی مهندسی شده باشد به همان اندازه مهم است.
یک دیوار نازک مسطح ممکن است سبک باشد اما فاقد استحکام کافی باشد; یک دیوار نازک تقویت شده با دنده می تواند تعادل بسیار بهتری بین جرم و سختی سازه ایجاد کند..
4. پایه متفاوت است: ثبات بیش از سبک وزن
برخلاف اجزای متحرک مانند بازوهای روباتیک, ریخته گری در نزدیکی پایه ربات، ثبات را بر کاهش وزن ترجیح می دهد.
جرم مناسب در انتهای پایین سازه به کاهش مرکز ثقل کمک می کند, خطر انحراف را کاهش دهید, و ثبات را در هنگام راه رفتن بهبود می بخشد, چرخاندن, و سایر حرکات پویا.
وزن سبک بیش از حد در این مناطق ممکن است تعادل و مقاومت ارتعاشی ربات را به خطر بیندازد.
در نتیجه, اجزای پایه می توانند از دیوارهای ضخیم تر و مقاطع تقویت شده محلی در جایی که بارهای سازه ای نیاز دارند استفاده کنند.
رئوکاستینگ نیمه جامد گزینه مناسبی برای چنین اجزایی است, به خصوص زمانی که یک ریخته گری واحد، باس های ضخیم را ترکیب می کند, مناطق نصب, و شبکه های اتصال نازک.
مزایای کلیدی رئوکاست نیمه جامد برای ریخته گری پایه ربات عبارتند از:
- تخلخل پایین:کروی آن است, ریزساختار غیر دندریتی و جریان فلزی کنترل شده می تواند به کاهش تخلخل در مقایسه با HPDC معمولی کمک کند.
- سازگاری با ضخامت بهتر:انتقال بین بخش های ضخیم و نازک را در خود جای می دهد, پشتیبانی از تقویت موضعی بدون سنگین کردن غیر ضروری کل جزء.
- عملکرد مکانیکی بهبود یافته است:پردازش مناسب کنترل شده می تواند خواص مکانیکی مطلوبی را ارائه دهد, از جمله مقاومت در برابر کشیدگی و خستگی.
- کاهش گیر افتادن اکسید:رفتار پر تلاطم کمتر به محدود کردن حباب لایه اکسید و بهبود یکپارچگی ریخته گری کمک می کند..
این ترکیب از ویژگی های فرآیند برای ساختارهای پایه ربات ارزشمند است, که در آن طراحان اغلب به ویژگی های باربر ضخیم در کنار بخش های نازک تر برای کنترل جرم کلی و حفظ پایداری سازه نیاز دارند..
5. اتلاف گرما یک عملکرد ساختاری است
ربات های انسان نما دارای محرک های متعددی هستند, باتری, و واحدهای پردازش هوش مصنوعی, که همگی در حین کار تولید گرما می کنند.
اتصالات پر بار, به خصوص در اطراف زانو و باسن, می تواند بارهای حرارتی قابل توجهی را تجربه کند.
برخی از طراحی های ربات از لوله های حرارتی در نزدیکی مفاصل زانو استفاده می کنند تا خنک کننده هدفمند را برای محرک های بار بالا فراهم کنند..
در نتیجه, یک ریخته گری بیشتر از یک هدف ساختاری خدمت می کند. محفظه های مشترک و اجزای پشتیبانی نیز ممکن است به عنوان بخشی از سیستم مدیریت حرارتی ربات عمل کنند.
بنابراین هدایت حرارتی در کنار استحکام به یک معیار مهم انتخاب مواد تبدیل می شود, سفتی, و ازدیاد طول.
این نیاز همچنین فرصت های جدیدی را برای توسعه آلیاژ ریخته گری ایجاد می کند.
آلیاژهای آینده برای کاربردهای روباتیک باید عملکرد مکانیکی را متعادل کنند, هدایت حرارتی, و قابلیت ریخته گری به جای تمرکز انحصاری بر استحکام و شکل پذیری.
مقایسه رسانایی حرارتی آلیاژهای آلومینیوم و منیزیم
| آلیاژ | هدایت حرارتی (W/m·K) | ویژگی های کلیدی |
| A380 (السی کو) | ~ 96 | آلیاژ ریخته گری معمولی |
| A360 (السی مگ) | ~ 113 | مقاومت در برابر خوردگی بهتر |
| A413 (ال سی) | ~ 121 | هدایت حرارتی بالا, استحکام نسبتا کمتر |
| am60 (Mg) | ~ 62 | رسانایی کمتر نسبت به آلیاژهای آلومینیوم |
| AZ91 (Mg) | ~ 51 | رسانایی کمتر نسبت به آلیاژهای آلومینیوم |
مقایسه نشان می دهد که این آلیاژهای آلومینیوم عموماً هدایت حرارتی بالاتری نسبت به آلیاژهای منیزیم ذکر شده ارائه می دهند..
این امر باعث می شود که آلومینیوم به ویژه برای محفظه های مفصلی و محفظه های محرک که نیاز به انتقال گرما از موتورها و الکترونیک قدرت دارند، مناسب باشد..
در جایی که کاهش جرم متحرک هدف اصلی است، منیزیم جذاب باقی می ماند, اما هدایت حرارتی کمتر آن ممکن است به اقدامات خنک کننده اضافی در مناطق گرما شدید نیاز داشته باشد.
برای قطعاتی که نیاز به اتلاف گرما دارند, آلومینیوم به طور کلی انتخاب عملی تر است; منیزیم زمانی مناسب تر است که کاهش وزن در اولویت باشد و طراحی حرارتی بتواند محدودیت های آن را برآورده کند.
6. استحکام بیشتر از قدرت نهایی مهم است
یکی از تمایز مهم بین ریختهگریهای ربات انساننما و ریختهگریهای معمولی خودرو، تاکید بر استحکام ساختاری است تا صرفاً به حداکثر رساندن استحکام مواد..
دست اندرکاران صنعت این را پیشنهاد می کنند, برای اجزای خاص رباتیک, زمانی که استحکام کششی به حداقل کاربرد خاص تقریباً برسد 200 MPa, افزایش استحکام بیشتر ممکن است سود کمتری نسبت به بهبود استحکام داشته باشد.
مقاومت واقعی مورد نیاز به شرایط بارگذاری قطعه بستگی دارد, هندسه, و فاکتور ایمنی.
استحکام تا حد زیادی توسط طراحی سازه تعیین می شود. دنده های تقویت کننده, مسیرهای بار بهینه شده, طراحی مولد, و بهینه سازی توپولوژی می تواند مقاومت در برابر تغییر شکل را بدون تکیه بر آلیاژهای با مقاومت بالاتر بهبود بخشد..
یک ماده با استحکام بالا در یک ساختار ضعیف هنوز هم می تواند بیش از حد منحرف شود, در حالی که یک آلیاژ با مقاومت متوسط با هندسه بهینه ممکن است سختی و ثبات ابعادی کافی را فراهم کند..
ریخته گری قالب انعطاف پذیری قابل توجهی در طراحی از این نظر ارائه می دهد. شبکه های دنده پیچیده, ضخامت دیوار متغیر, و باس های نصب یکپارچه را می توان در یک جزء واحد گنجاند, کاهش نیاز به قطعات متعدد و عملیات مونتاژ ثانویه.
چالش کلیدی این است که اطمینان حاصل شود که هندسه بهینه شده قابل تولید و از نظر اقتصادی در حجم تولید مورد نیاز باقی می ماند..
ملاحظات کلیدی طراحی
- طراحی برای ریخته گری از ابتدا:از تبدیل ساده یک جزء ماشینکاری شده به ریخته گری خودداری کنید. ضخامت دیوار, زوایای پیش نویس, فیله, و خطوط جداسازی باید در طراحی اولیه در نظر گرفته شود.
- از دنده ها و ضامن ها استفاده کنید:مناطق بحرانی را تقویت کنید تا سفتی را بهبود بخشید و در عین حال مواد اضافی را به حداقل برسانید.
- بهینه سازی توپولوژی را اعمال کنید:مواد را در امتداد مسیرهای بار موثر نگه دارید و آن را از مناطقی که کمک چندانی به عملکرد سازه می کنند حذف کنید.
- طراحی مولد را کاوش کنید:هندسه های جایگزینی را ایجاد کنید که از توانایی ریخته گری برای تولید ویژگی های یکپارچه پیچیده بهره می برد..
- با FEA اعتبار سنجی کنید:تغییر شکل را ارزیابی کنید, توزیع استرس, و عملکرد تحمل بار از طریق تجزیه و تحلیل اجزای محدود قبل از نهایی کردن طراحی و ابزار.
برای پروژه های رباتیک, یک تامین کننده دایکاست توانمند باید در انتخاب مواد کمک کند, طراحی بر اساس ریخته گری, و ارزیابی قابلیت تولید - نه اینکه صرفاً یک قیمت بر اساس وزن قطعه ارائه کنید.
7. مقاومت در برابر ضربه و شکل پذیری: طراحی برای سقوط های غیرمنتظره
برای ربات های انسان نما دوپا, استحکام ساختاری به تنهایی کافی نیست. برخلاف تجهیزات ثابت, این ربات ها باید هنگام راه رفتن تعادل خود را حفظ کنند, چرخاندن, و دست زدن به اشیاء, این بدان معناست که سقوط و برخورد گاه به گاه از ملاحظات طراحی اجتناب ناپذیر است.
یک ربات با وزن 80 تا 100 کیلوگرم می تواند بارهای ضربه ای قابل توجهی را هنگام برخورد با زمین ایجاد کند., قرار دادن اجزای ریختگی آن در شرایط بارگذاری بسیار فراتر از عملکرد عادی.
این باعث افزایش طول و چقرمگی ضربه خواص ضروری مواد می شود. ریخته گری شکننده ممکن است بارهای عملیاتی معمول را تحمل کند اما در اثر ضربه ناگهانی ترک بخورد یا شکسته شود..
ازدیاد طول تنها 0.5% عموماً برای قطعاتی که در معرض خطرات برخورد قابل توجهی هستند کافی نیست.. این ماده باید شکل پذیری کافی برای جذب انرژی ضربه و مقاومت در برابر شکست فاجعه آمیز داشته باشد.
آلیاژهای ریخته گری معمولی به طور خودکار این الزامات را برآورده نمی کنند.
AlSi9Cu3 به دلیل قابلیت ریخته گری و استحکام خوب به طور گسترده برای قطعات ریخته گری آلومینیومی استفاده می شود., اما ازدیاد طول و چقرمگی نسبتاً محدود آن میتواند استفاده از آن را در ساختارهای ربات حساس به ضربه محدود کند.
ملاحظات آلیاژ برای مقاومت در برابر ضربه
| آلیاژ | کشیدگی معمولی | چقرمگی ضربه | مناسب برای سازه های ربات |
| alsi9cu3 | 1-3 ٪ | متوسط | برای اجزای تاثیرگذار محدود است |
| A356-t6 | 5-10 ٪ | خوب | مناسب برای جاهایی که خواص عملیات حرارتی مورد نیاز است |
| A360 | 3-5 ٪ | خوب | انعطاف پذیری بهتری نسبت به AlSi9Cu3 معمولی دارد |
| am60 (Mg) | 6-12 ٪ | خوب | کشیدگی خوب, اما سفتی کمتر |
| AZ91 (Mg) | 3-5 ٪ | متوسط | ازدیاد طول کمتر از AM60 |
توجه داشته باشید: ازدیاد طول و عملکرد ضربه با ترکیب آلیاژ متفاوت است, فرآیند ریخته گری, تخلخل, عملیات حرارتی, هندسه نمونه, و شرایط آزمون.
مقادیر بالا مقایسه های نشان دهنده ای هستند, ویژگی های جزء تضمین شده نیست.
برای کاربردهای حساس به تاثیر, آلیاژهایی با ازدیاد طول و چقرمگی بیشتر معمولاً ترجیح داده می شوند.
عملیات حرارتی, مانند T6 برای آلیاژهای آلومینیوم مناسب, می تواند عملکرد مکانیکی را بهبود بخشد.
با این حال, همچنین هزینه تولید را افزایش می دهد و ممکن است باعث ایجاد اعوجاج در ریخته گری های جدار نازک شود, کنترل ابعادی را به یک نکته مهم تبدیل می کند.
در نهایت, ریخته گری ربات انسان نما به ترکیبی از قدرت به دقت متعادل نیاز دارد, سفتی, شکل پذیری, مقاومت در برابر ضربه, و قابلیت ریخته گری.
انتخاب مواد باید منعکس کننده قرار گرفتن در معرض واقعی قطعه در برابر بارهای برخورد باشد نه اینکه صرفاً بر مشخصات ریخته گری معمولی متکی باشد..
8. آلیاژهای منیزیم برای رباتیک: مزایا و محدودیت ها
آلیاژهای منیزیم به ویژه هنگامی که هدف اصلی کاهش جرم سازه های متحرک باشد، جذاب هستند.
چگالی آنها به طور قابل توجهی کمتر از چگالی آلومینیوم است, و ظرفیت میرایی ارتعاش نسبتاً بالای آنها می تواند در مکانیسم های روباتیک مفید باشد.
با این وجود, منیزیم جایگزینی خودکار برای آلومینیوم نیست. مدول الاستیک پایین آن, رفتار خوردگی, الزامات عملیات سطحی, و ملاحظات ایمنی ماشینکاری باید همه مورد توجه قرار گیرد.
مزایای کلیدی آلیاژهای منیزیم
چگالی کمتر: منیزیم می تواند جرم یک جزء را تقریباً کاهش دهد 30% در مقایسه با یک ریخته گری آلومینیومی با همان حجم.
این می تواند برای ساعد ارزشمند باشد, مچ دست, گیره ها, و سایر سازه های متحرک.
میرایی ارتعاش خوب: آلیاژهای منیزیم به طور کلی میرایی ارتعاش بهتری نسبت به آلیاژهای آلومینیوم دارند.
این می تواند به کاهش انتقال ارتعاش در مجموعه های متحرک خاص کمک کند, اگرچه نتیجه نهایی به هندسه نیز بستگی دارد, مفاصل, و میرایی در سطح سیستم.
پتانسیل ریخته گری دیواره نازک: آلیاژهای ریخته گری منیزیم مناسب می توانند پیچیده تولید کنند, اجزای جدار نازک با دنده های یکپارچه, روسای, و ویژگی های نصب.
ماشینکاری خوب: آلیاژهای منیزیم را می توان به طور موثر ماشین کاری کرد. با این حال, پارامترهای ماشینکاری, مجموعه تراشه, انتخاب مایع خنک کننده, و روش های پیشگیری از آتش سوزی نیاز به کنترل های خاصی دارد زیرا تراشه های ریز منیزیم و گرد و غبار می توانند مشتعل شوند.
محدودیت هایی که مهندسان باید در نظر بگیرند
سفتی کمتر: مدول الاستیک منیزیم کمتر از آلومینیوم است. یک جزء منیزیم ممکن است برای رسیدن به همان حد انحراف به دیوارهای ضخیمتر یا تقویتکننده اضافی نیاز داشته باشد..
محافظت در برابر خوردگی: آلیاژهای منیزیم در صورت جفت شدن الکتریکی با فلزات نامشابه در حضور الکترولیت می توانند مستعد خوردگی گالوانیکی باشند..
اتصال دهنده ها, رابط های بلبرینگ, پوشش ها, و طراحی زهکشی باید با هم در نظر گرفته شود.
پایان سطحی: منیزیم به پیش تصفیه و تکمیل به دقت کنترل شده نیاز دارد. هر سیستم پوششی که برای آلومینیوم استفاده می شود را نمی توان مستقیماً بدون صلاحیت فرآیند به منیزیم منتقل کرد.
ایمنی ماشینکاری: ماشینکاری منیزیم نیاز به مدیریت تراشه مناسب دارد, خانه داری, اقدامات پیشگیری از آتش سوزی, و روش های تجهیزات.
تراشه های ریز و گرد و غبار خطر آتش سوزی بیشتری نسبت به فلزات فله معمولی دارند.
صلاحیت مواد و فرآیند: انتخاب آلیاژ باید فرآیند ریخته گری مورد نیاز را در نظر بگیرد, ضخامت جزء, خواص مکانیکی, قرار گرفتن در معرض خوردگی, و الزامات ایمنی قابل اجرا.
زمانی که منیزیم ارزش توجه دارد
| جزء یا برنامه کاربردی | مزایای بالقوه منیزیم | دغدغه اصلی طراحی |
| محفظه های ساعد و مچ دست | کاهش جرم متحرک و اینرسی | سفتی و مقاومت در برابر ضربه |
| پوشش های محرک سبک | وزن کمتر و میرایی ارتعاش | قدرت نصب محلی |
| دستگیره های رباتیک | کاهش جرم اثر نهایی | بارگذاری و سایش مکرر در رابط ها |
| محفظه های مفصلی متحرک | اینرسی چرخشی پایین تر | استحکام و خستگی صندلی بلبرینگ |
| محفظه های الکترونیکی سبک | کاهش جرم و پتانسیل محافظ الکترومغناطیسی | مدیریت حرارتی و حفاظت در برابر خوردگی |
9. آلیاژهای آلومینیوم برای رباتیک: قدرت, سفتی, و تطبیق پذیری تولید
آلیاژهای آلومینیوم برای ریختهگریهای رباتیک بسیار کاربردی باقی میمانند زیرا چگالی متوسط را با سفتی نسبتاً بالا ترکیب میکنند, هدایت حرارتی خوب, و یک اکوسیستم تولیدی بالغ.
آنها برای طیف وسیعی از اجزای ساختاری و عملکردی مناسب هستند, از جمله محفظه های محرک, ساختارهای مشترک, محفظه های موتور, اجزای پایه, و محفظه های الکترونیکی.
مزایای کلیدی آلیاژهای آلومینیوم
مدول الاستیک بالاتر: آلیاژهای آلومینیوم دارای مدول الاستیک تقریباً 69-72 گیگا پاسکال هستند, در مقایسه با تقریبا 45 GPa برای آلیاژهای معمولی منیزیم.
این امر آلومینیوم را در جایی که کنترل تغییر شکل حیاتی است جذاب می کند.
هدایت حرارتی خوب: بسیاری از آلیاژهای ریخته گری آلومینیوم انتقال حرارت موثری را ارائه می دهند, که برای موتور ارزشمند است, باتری, و محفظه های الکترونیکی.
تکنولوژی ریخته گری دایکاست: ریخته گری فشار بالا آلومینیومی به طور گسترده برای اجزای پیچیده استفاده می شود و طیف وسیعی از حجم های تولید را پشتیبانی می کند., تنظیمات ابزار, و عملیات ثانویه.
تکمیل سطح انعطاف پذیر: ریخته گری آلومینیوم می تواند تحت پوشش پودری قرار گیرد, نقاشی, پوشش تبدیلی, آندایز کردن در جایی که کیفیت آلیاژ و ریخته گری اجازه می دهد, و سایر فرآیندهای تکمیلی.
ماشینکاری بالغ و گزینه های اتصال: قطعات آلومینیومی را می توان برای دستیابی به صندلی های بلبرینگ دقیق تراش CNC کرد, سوراخ های رزوه ای, سطوح آب بندی, و رابط های اسمبلی.
محدودیت های آلیاژهای آلومینیوم
آلومینیوم سنگین تر از منیزیم است, که می تواند اینرسی اجزای متحرک رباتیک را افزایش دهد. این امر به ویژه برای بازوهای بلند و افکت های پایانی مهم است.
برخی از آلیاژهای آلومینیومی دایکاست فشار بالا نیز ازدیاد طول محدودی دارند, به خصوص هنگام تخلخل, فیلم های اکسیدی, یا سایر عیوب ریخته گری وجود دارد.
مناسب بودن آنها برای سازه های بارگذاری شده باید از طریق آزمایش مواد و اعتبار سنجی اجزا تأیید شود.
هدایت حرارتی نیز بر اساس آلیاژ متفاوت است. آلیاژ آلومینیومی که برای استحکام و قابلیت ریختهگری انتخاب میشود ممکن است بالاترین رسانایی حرارتی ممکن را نداشته باشد.
گزینه های رایج آلیاژ آلومینیوم
در زیر نمونه هایی از آلیاژهای آلومینیوم مورد استفاده در ریخته گری دایکاست. مناسب بودن آنها برای رباتیک به مکانیکی قطعه بستگی دارد, حرارتی, و الزامات ساخت.
| آلیاژ | خصوصیات عمومی | کاربردهای بالقوه رباتیک |
| alsi9cu3 | قابلیت بازیگری خوب, قدرت, و ثبات ابعادی; به طور گسترده در ریخته گری تحت فشار استفاده می شود | محرک محرک, محفظه های موتور, محوطه های سازه ای |
| A380 | سیالیت خوب, پتانسیل سفتی فشار, و عملکرد دایکستینگ همه منظوره | مسکن های مجتمع, محفظه های الکترونیکی, سازه های مکانیکی |
| ADC12 | ریخته گری خوب و سازگاری تولید در ریخته گری با حجم بالا | محفظه های فشرده, پوشش, و اجزای یکپارچه |
| AlSi10Mg | پتانسیل خوب قدرت به وزن; خواص به شدت به مسیر ریخته گری و عملیات حرارتی بستگی دارد | اجزای سازه ای که عملکرد مکانیکی مهم است |
| AlSi12 | محتوای سیلیکون بالا و ریخته گری خوب, به خصوص برای هندسه های پیچیده | محفظه های دیوار نازک و قطعات پیچیده ریخته گری |
10. انتخاب فرآیند ریخته گری مناسب: ریخته گری فشار بالا در مقابل ریخته گری نیمه جامد
انتخاب مواد و انتخاب فرآیند ریخته گری باید با هم توسعه یابد.
یک آلیاژ مناسب همچنان می تواند یک جزء نامناسب تولید کند اگر فرآیند به طور مداوم نتواند ضخامت دیواره مورد نیاز را به دست آورد, خواص مکانیکی, دقت, یا کیفیت داخلی.
ریخته گری با فشار بالا
ریخته گری با فشار بالا (HPDC) به خوبی برای پیچیده مناسب است, محفظه ها و اجزای رباتیک دیوار نازک که نیاز به راندمان تولید بالایی دارند.
مزایای اصلی آن عبارتند از:
- نرخ تولید بالا و تکرارپذیری.
- هندسه پیچیده و ویژگی های ساختاری یکپارچه.
- پرداخت سطح خوب در مقایسه با بسیاری از فرآیندهای ریخته گری معمولی.
- قابلیت دیوار نازک با آلیاژ و طراحی قالب مناسب.
- کاهش ماشینکاری و مونتاژ از طریق یکپارچه سازی عملکردی.
با این حال, سرعت های تزریق بالا می تواند باعث گیر افتادن گاز و نقص های مربوط به تلاطم شود. این عیوب ممکن است عملکرد مکانیکی و گزینه های عملیات حرارتی برخی از قطعات را محدود کند.
برای ریخته گری رباتیک, مهندسان باید به کنترل خلاء توجه ویژه ای داشته باشند, طراحی دروازه و رانر, دریچه, انجماد محلی, و محل سطوح ماشینکاری شده حیاتی.
ریخته گری نیمه جامد: گزینه ای برای قطعات با ضخامت دیواره های مختلف
فرآیندهای ریخته گری نیمه جامد, از جمله رئوکاست, از دوغاب فلزی حاوی کسر جامد کنترل شده به جای فلز کاملا مایع استفاده کنید.
این ماده تحت فشار در حالی که یک ریزساختار نیمه جامد را حفظ می کند، به داخل قالب جریان می یابد.
این فرآیند می تواند برای قطعات رباتیک با بخش های نازک و ضخیم جذاب باشد, به خصوص در مواردی که بهبود رفتار پر شدن و کاهش آشفتگی مورد نیاز است.
مزایای بالقوه عبارتند از:
- جریان فلز کنترل شده بیشتر.
- کاهش تلاطم و گیر افتادن گاز در شرایط مناسب.
- پتانسیل بهبود یافته برای تولید قطعات با ضخامت دیواره های مختلف.
- فرصت هایی برای به دست آوردن کیفیت داخلی بهتر و سازگاری مکانیکی.
- سازگاری با هندسه های پیچیده که هم به دیوارهای نازک و هم به بخش های تقویت شده محلی نیاز دارند.
برای محفظه بازوی ربات, برای مثال, پوسته اصلی ممکن است با دیوارهای نسبتا نازک برای کاهش جرم طراحی شود, در حالی که نقاط نصب محرک و تکیه گاه های بلبرینگ به بخش های ضخیم تری نیاز دارند.
ریخته گری نیمه جامد ممکن است یک مسیر فرآیند مفید برای این ترکیب ارائه دهد.
با این حال, ریخته گری نیمه جامد به طور خودکار برای هر جزء مناسب نیست.
آماده سازی دوغاب, کسر جامد, کنترل دما, پر کردن, و تکرارپذیری فرآیند نیاز به کنترل دقیق دارد. مزیت اقتصادی آن نیز باید در مقابل ابزارسازی ارزیابی شود, تجهیزات, زمان چرخه, و حجم تولید.
11. پایان سطح و ظاهر
بر خلاف بسیاری از ریخته گری های خودرو, که در ساختار خودرو پنهان می مانند, تعداد قابل توجهی از ریختهگریهای ربات انساننما از بیرون قابل مشاهده هستند.
بنابراین کیفیت سطح آنها نه تنها بر محافظت در برابر خوردگی بلکه بر ظاهر کلی و کیفیت درک شده ربات تمام شده تأثیر می گذارد..
تامین کنندگان دایکاست باید به کیفیت ریخته گری توجه ویژه ای داشته باشند, آماده سازی سطح, و سازگاری کامل.
عیوب قابل مشاهده مانند علائم جریان, سرد می بندد, تخلخل سطح, و بافت ناهموار می تواند یک جزء را حتی زمانی که الزامات مکانیکی آن را برآورده کند غیرقابل قبول کند.
بسته به طرح, انفجار شات, آندایز کردن, پوشش پودری, یا پولیش برای دستیابی به ظاهر مورد نیاز ممکن است لازم باشد.
با این حال, الزامات خوردگی برای بسیاری از ربات های داخلی با قطعات خودرویی که در معرض نمک جاده قرار دارند متفاوت است., رطوبت, و تغییر شرایط فضای باز.
ربات هایی که در کارخانه ها کار می کنند, انبارها, و خانه ها ممکن است تاکید بیشتری بر ظاهر داشته باشند, تمیزی سطح, و مقاومت در برابر سایش نسبت به عملکرد شدید نمک پاشی.
الزامات حفاظتی واقعی همچنان باید منعکس کننده محیط عملیاتی ربات باشد.
گزینه های تکمیل سطح برای ریخته گری ربات
- سطح ریخته گری: نیاز به کیفیت ثابت دارد, بدون هیچ علامت جریان غیرقابل قبول, سرد می بندد, یا تخلخل قابل مشاهده در نواحی بحرانی ظاهری.
- انفجار شات: بافت مات یکنواخت تری ایجاد می کند و آلودگی های سطحی و باقی مانده های شل را از بین می برد.
- آندایز کردن: ریخته گری آلومینیوم را با لایه اکسیدی بادوام و, بسته به آلیاژ و فرآیند, طیف وسیعی از گزینه های رنگی. منیزیم به فرآیندهای تخصصی سطحی نیاز دارد.
- پوشش پودری: انتخاب گسترده ای از رنگ ها را ارائه می دهد, پوشش یکنواخت, و دوام سطح خوب.
- جلا دادن: صافی و کیفیت بصری را برای اجزای در معرض دید با الزامات ظاهری برتر بهبود می بخشد.
طراحی اتصال نیز شایسته توجه است. بر خلاف بسیاری از سازه های خودرویی که از چسب های گسترده استفاده می کنند, مجموعه های ربات انسان نما معمولاً به پیچ و مهره متکی هستند, محرک ها, و رابط های مکانیکی.
ویژگی های ریخته گری مانند فلنج, روسای, و سطوح جفت گیری باید مناطق باربری کافی را فراهم کنند, درگیری با نخ, و دقت ابعادی برای اطمینان از مونتاژ قابل اعتماد.
در نهایت, تکمیل سطح و طراحی اتصال باید در مرحله طراحی ریخته گری در نظر گرفته شود, به جای اینکه به عنوان عملیات ثانویه پس از تولید تلقی شود.
12. چرا بهترین راه حل ریخته گری رباتیک با زیرسیستم شروع می شود؟
توسعه ربات های انسان نما فرصت جدیدی را برای تولیدکنندگان ریخته گری ایجاد می کند, اما نحوه نگرش تامین کنندگان به توسعه قطعات را نیز تغییر می دهد.
پروژه های ریخته گری سنتی اغلب با یک نقاشی شروع می شوند, یک مشخصات آلیاژی, و قیمت هدف. پروژه های رباتیک نیاز به بحث مهندسی گسترده تری دارند.
تامین کننده ریخته گری باید بداند که کجا قطعه نصب شده است, چه بارهایی را حمل می کند, چگونه حرکت می کند, نحوه اتصال آن به اجزای دیگر, و اینکه آیا باید گرما را انتقال دهد یا در برابر ضربه های تصادفی مقاومت کند.
به عنوان مثال, محفظه ساعد ممکن است جرم کم و کاهش اینرسی چرخشی را در اولویت قرار دهد. محفظه مفصل زانو ممکن است به سفتی بیشتری نیاز داشته باشد, مقاومت در برابر خستگی, و تحمل ضربه.
محفظه موتور ممکن است به انتقال حرارت موثر نیاز داشته باشد, در حالی که یک جزء ساختاری پایین بدنه ممکن است از صلبیت و توزیع جرم کنترل شده سود بیشتری ببرد.
بنابراین، یک تولید کننده ریخته گری توانمند باید بیش از یک آلیاژ استاندارد و قیمت تولید را ارائه دهد.
راه حل تولید باید در نظر گرفته شود:
- انتخاب مواد بر اساس شرایط عملیاتی واقعی قطعه.
- بهینه سازی طراحی سازه برای سختی, قدرت, و وزن.
- سازگاری آلیاژ و فرآیند ریخته گری.
- طراحی قالب, پر کردن, تثبیت, و پیشگیری از نقص.
- ماشینکاری CNC رابط های دقیق.
- تکمیل سطح و محافظت در برابر خوردگی.
- ابعادی, مکانیکی, و بازرسی کیفیت داخلی.
در این, توسعه اجزای ریخته گری سفارشی را می توان به عنوان یک فرآیند یکپارچه شامل امکان سنجی ریخته گری تلقی کرد, ارزیابی مواد, طرح ابزاری, ماشینکاری CNC, و اتمام.
هدف این است که به مشتریان کمک کنیم تا طرحهای پیچیده قطعات رباتیک را به قطعات قابل ساخت با کیفیت ثابت تبدیل کنند.
13. نتیجه گیری
ریخته گری ربات انسان نما یک بازار واحد با یک نیاز واحد نیست. آنها مجموعهای از زیرسیستمها با نیازهای متفاوت – گاه متضاد – هستند.
بازو باید تا حد امکان سبک باشد; پایه ممکن است از جرم اضافه بهره مند شود; محفظه مفصل نیاز به دفع گرما دارد; پانل قابل مشاهده باید خوب به نظر برسد; ربات در حال سقوط نیاز به سختی دارد, نه فقط قدرت.
آلومینیوم و منیزیم هر دو در این منظره جایگاهی دارند, اما هیچ یک راه حل جهانی نیست. آلومینیوم سفتی بهتری را ارائه می دهد, هدایت حرارتی, و پرداخت سطح.
منیزیم چگالی کمتر و میرایی بهتری را ارائه می دهد, اما به قیمت سفتی, عملکرد حرارتی, و پیچیدگی پردازش.
فضای طراحی برای ریخته گری ربات کاملا باز است. ربات ها به وزن سبک نیاز دارند, سفتی بالا, سختی, اتلاف حرارت, دقت, و کیفیت ظاهری - اما هر قسمت به همه اینها به یکباره نیاز ندارد.
فرصت ایجاد راه حل های ریخته گری متناسب با هر عملکرد است. این یک چالش بسیار جالب تر از رقابت در قیمت هر کیلوگرم است.
سوالات متداول
آیا منیزیم برای ریخته گری ربات انسان نما بهتر از آلومینیوم است؟?
نه در هر برنامه ای. منیزیم چگالی کمتری دارد و به طور کلی میرایی ارتعاش بهتری دارد, آن را برای اجزای متحرک جذاب می کند.
آلومینیوم در همان هندسه سختی بالاتر و به طور کلی هدایت حرارتی بهتری ارائه می دهد.
انتخاب بستگی به بار قطعه دارد, محدودیت های تغییر شکل, الزامات حرارتی, و محدودیت های تولید.
چرا سختی برای ریخته گری ربات انسان نما مهم است؟?
سختی میزان تغییر شکل یک جزء تحت بار را کنترل می کند. تغییر شکل بیش از حد می تواند بر تراز یاتاقان تأثیر بگذارد, درگیر شدن دنده, موقعیت یابی محرک, و دقت حرکت.
برای سازه های رباتیک دقیق, کنترل انحراف می تواند به اندازه دستیابی به استحکام کششی کافی مهم باشد.
چرا آلومینیوم معمولا برای محفظه موتور ربات استفاده می شود؟?
آلومینیوم چگالی نسبتا کم با سفتی بالاتر از منیزیم و رسانایی گرمایی به طور کلی خوب را ترکیب می کند..
این ویژگی ها آن را برای محفظه های موتور و محرک مناسب می کند که باید بارهای مکانیکی را تحمل کند و در عین حال به انتقال گرما از اجزای داخلی کمک می کند..
آیا AlSi9Cu3 برای ریخته گری ربات انسان نما مناسب است?
AlSi9Cu3 یک آلیاژ ریخته گری فشار بالا آلومینیوم پرکاربرد با قابلیت ریخته گری خوب و خواص مکانیکی مفید است..
با این حال, مناسب بودن آن به سختی مورد نیاز قطعه بستگی دارد, کشیدگی, عملکرد تاثیر گذار, کیفیت داخلی, و شرایط عملیاتی.
نباید به عنوان یک راه حل جهانی برای هر ساختار رباتیک در نظر گرفته شود.