در سیستم های مکانیکی خواستار, یک قرقره بسیار بیشتر از یک چرخ شیاردار ساده است.
این یک جزء انتقال باربر است که باید به طور مداوم حرکت طناب یا کابل را مدیریت کند, نیروهای شعاعی, بارهای ضربه, اصطکاک, و استرس چرخه ای مکرر.
هنگامی که یک قرقره در جرثقیل ها کار می کند, تجهیزات معدن, ماشین آلات دریایی, سیستم های بلند کردن سنگین, یا سایر محیط های خدماتی شدید, کیفیت مواد و فرآیند ساخت آن به طور مستقیم بر قابلیت اطمینان تجهیزات تأثیر می گذارد.
اینجاست که قرقره های فولادی ریخته گری سفارشی یک مزیت مهندسی قاطع ارائه می دهد.
این مقاله ملاحظات فنی پشت تولید قرقره فولادی ریخته گری سفارشی را بررسی می کند, از گریدهای فولادی و ریخته گری دقیق گرفته تا ماشینکاری, عملیات حرارتی, بازرسی, برنامه های کاربردی, و انتخاب تامین کننده.
1. قرقره فولادی ریخته گری چیست؟?
الف قرقره فولادی ریخته گری یک جزء مکانیکی دوار است که با ریختهگری فولاد در قالب و متعاقباً ماشینکاری سطوح بحرانی به ابعاد مورد نیاز تولید میشود..
در سیستم های بالابر و جابجایی طناب, معمولاً به آن a نیز می گویند قرقره.
وظیفه اصلی آن هدایت است, تغییر مسیر, یا در حین انتقال بار مکانیکی مربوطه از طریق توپی و شفت یا مجموعه بلبرینگ از یک طناب سیم یا عنصر انعطاف پذیر مشابه پشتیبانی کنید..
برخلاف یک چرخ ساده, یک قرقره هندسه عملکردی را به دقت مهندسی کرده است. این شیار طناب نحوه نشستن طناب روی شیار را کنترل می کند, در حالی که توپی و سوراخ بار را به محور نگهدارنده یا آرایش یاتاقان منتقل می کند.
فلنج ها به حفظ طناب در داخل شیار کمک می کنند و می توانند به سفتی ساختاری کلی قطعه کمک کنند..
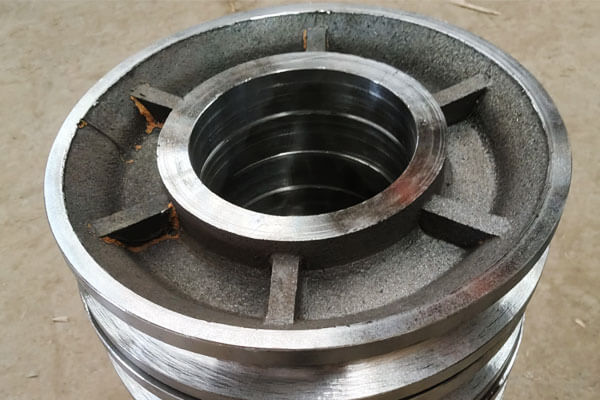
اجزای اصلی یک قرقره فولادی ریخته گری
| جزء | تابع | ملاحظات کلیدی تولید |
| ریمل / رینگ | طناب را پشتیبانی و هدایت می کند | پروفایل شیار, ضخامت دیواری, مقاومت در برابر سایش |
| شیار طناب | طناب را دریافت و هدایت می کند | شعاع, عمق, دقت پروفایل, وضعیت سطح |
| فلنج | به حفظ طناب روی شیار کمک می کند | ارتفاع, ضخامت, متمرکز بودن |
هاب |
قرقره را به شفت یا بلبرینگ وصل می کند | دقت ابعادی, قدرت ساختاری |
| حفاری | شفت را در خود جای می دهد, بوش, یا چیدمان بلبرینگ | قطر, گرد بودن, متمرکز بودن |
| راه کلید | گشتاور را در صورت لزوم منتقل می کند | دقت موقعیت و ابعاد |
| ویژگی های نصب | رابط با تجهیزات اطراف | موقعیت, صافی, هم ترازی |
برای یک قرقره فولادی ریخته گری دقیق, این ویژگی ها همگی به دقت ساخت یکسانی نیاز ندارند.
فرآیند ریخته گری می تواند بیشتر هندسه سازه را ایجاد کند, در حالی که ماشینکاری CNC برای سوراخ استفاده می شود, سطوح تحمل, شیار, راه کلید, چهره های پایانی, و سایر رابط های حیاتی.
2. نمرات معمولی فولاد ریخته گری برای قرقره های سفارشی
انتخاب مواد برای یک قرقره فولادی ریخته گری باید بر اساس بار کاری باشد, شرایط تاثیر, الزامات پوشیدن, دمای عملیاتی, قرار گرفتن در معرض خوردگی, و طول عمر مورد نیاز.
علاوه بر فولاد کربنی معمولی, در طرح های قرقره سفارشی ممکن است از فولادهای کم آلیاژ استفاده شود, فولاد مقاوم در برابر سایش با منگنز بالا, یا فولاد ضد زنگ مقاوم در برابر خوردگی زمانی که محیط عملیاتی نیاز به عملکرد اضافی دارد.
| مواد / درجه | خانواده آلیاژ | ویژگی های کلیدی عملکرد | کاربردهای معمولی قرقره |
| ASTM A216 Gr. WCB | فولاد کربن ریخته گری | قدرت, قابلیت بازیگری عالی, ماشینکاری خوب, مقرون به صرفه | قرقره های همه منظوره, جابجایی مواد صنعتی, نور- به سیستم های بالابر با وظیفه متوسط |
| ASTM A216 Gr. WCC | فولاد کربن ریخته گری | استحکام مشخص شده بالاتر از WCB, چقرمگی و ریخته گری خوب | قرقره های صنعتی سنگین, اجزای جرثقیل, سیستم های جابجایی مواد مورد نیاز |
| فولاد ریخته گری کم آلیاژ, CR-MO / Ni-Cr-Mo | فولاد ریخته گری کم آلیاژ | استحکام بالاتر, سختی پذیری بهبود یافته, سختی خوب, عملکرد خستگی بهتر پس از عملیات حرارتی | قرقره های جرثقیل سنگین, بالابرهای ساختمانی, تجهیزات معدن, قرقره های پر بار |
| نمرات ASTM A148 با مقاومت بالا | فولاد ریخته گری شده با مقاومت بالا | استحکام کششی و تسلیم بالا, مناسب برای عملیات حرارتی, قابلیت تحمل بار قوی | قفسه های اصلی, تجهیزات بلند کردن سنگین, قرقره های صنعتی بزرگ, ماشین آلات با بار بالا |
ASTM A352 LCB / LCC |
فولاد ریخته گری با دمای پایین | چقرمگی ضربه بهبود یافته در دماهای پایین, مناسب برای شرایط سرویس سرد | جرثقیل های فضای باز, تجهیزات معدن منطقه سرد, سیستم های بالابر دریایی و فراساحلی |
| فولاد ضد زنگ آستنیتی چدنی, CF8 / CF8M | فولاد ریخته گری ضد زنگ | مقاومت در برابر خوردگی عالی, سختی خوب, مناسب برای محیط های حاوی کلرید با محدودیت های درجه خاص | قرقره های دریایی, سیستم های جابجایی مواد خورنده, تجهیزات شیمیایی و فرآوری مواد غذایی |
| فولاد, ASTM A128 Gr. ب | فولاد آستنیتی با منگنز بالا | چقرمگی ضربه عالی و پاسخ سخت کاری قوی تحت سرویس ساینده | تجهیزات معدن, جابجایی مواد ساینده, کاربردهای قرقره و شیو با ضربه بالا |
| فولاد ریخته گری آلیاژی بور | فولاد آلیاژی بور | سختی پذیری بالا, مقاومت در برابر سایش قوی پس از عملیات حرارتی, مناسب برای تقاضای بارگذاری چرخه ای | متوسط- به قرقره های سنگین, تجهیزات حمل و نقل مواد با سایش بالا |
3. فرآیند ساخت قرقره فولادی ریخته گری سفارشی
فرآیند ساخت یک قرقره فولادی ریخته گری سفارشی یک توالی کنترل شده است که در آن دقت الگو.
زیرا قرقره جزء باربر است, ریخته گری باید به بخش شیار توجه ویژه ای داشته باشد, هاب, انتقال فلنج, و سایر مناطقی که تغییرات موضعی در ضخامت بخش می تواند بر انجماد و کیفیت ریخته گری داخلی تأثیر بگذارد.
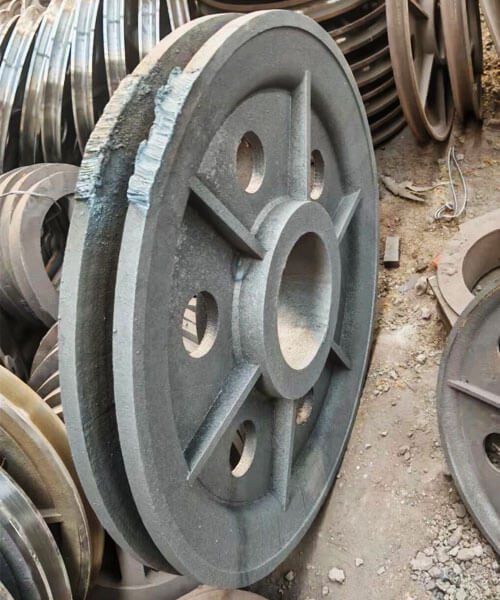
الگوسازی
الگوسازی هندسه اصلی حفره قرقره را تعیین می کند و بنابراین تأثیر مستقیمی بر دقت ریخته گری دارد..
الگو باید نوار را بازتولید کند, هاب, فلنج, و سایر ویژگی های ریخته گری در حالی که دارای کمک هزینه انقباض مناسب و کمک هزینه ماشینکاری هستند.
برای ریخته گری سرمایه گذاری, یک الگوی موم معمولاً با تزریق موم به یک قالب دقیق تولید می شود.
الگوی موم از نزدیک هندسه قرقره نهایی را نشان می دهد و متعاقبا برای ایجاد پوسته سرامیکی استفاده می شود..
برای ریخته گری شن و ماسه, این الگو معمولا از رزین ساخته می شود, چوب, فلزی, یا مواد مناسب دیگر و برای تشکیل حفره قالب استفاده می شود.
بسته به طرح قرقره, این الگو همچنین ممکن است دارای پیش نویس و ترتیبات جداسازی باشد تا امکان حذف قالب قابل اعتماد را فراهم کند.
برای تولید قرقره سفارشی, طراحی الگو باید به وضوح بین سطوح ریخته گری و سطوحی که نیاز به ماشین کاری نهایی دارند تمایز قائل شود.
هزینه بیش از حد ماشینکاری حذف مواد و هزینه را افزایش می دهد, در حالی که کمک هزینه ناکافی می تواند دستیابی به ابعاد نهایی مشخص شده را دشوار کند.
ساخت قالب و هسته
قالب هندسه خارجی قرقره فولادی ریخته گری را مشخص می کند, در حالی که از هسته ها در جایی استفاده می شود که حفره ها یا گذرگاه های داخلی مستقیماً توسط الگو ایجاد نمی شوند.
در ریخته گری شن و ماسه, سیستم های شن و ماسه انتخاب شده و چسبنده در اطراف الگو فشرده می شوند تا حفره قالب ایجاد شود.
ممکن است یک هسته برای تولید سوراخ مرکزی یا سایر ویژگی های داخلی قرار گیرد.
قدرت هسته, دقت, نفوذپذیری, و موقعیت به ویژه مهم است زیرا جابجایی در طول ریختن می تواند تراز سوراخ و ضخامت دیواره را تحت تاثیر قرار دهد.
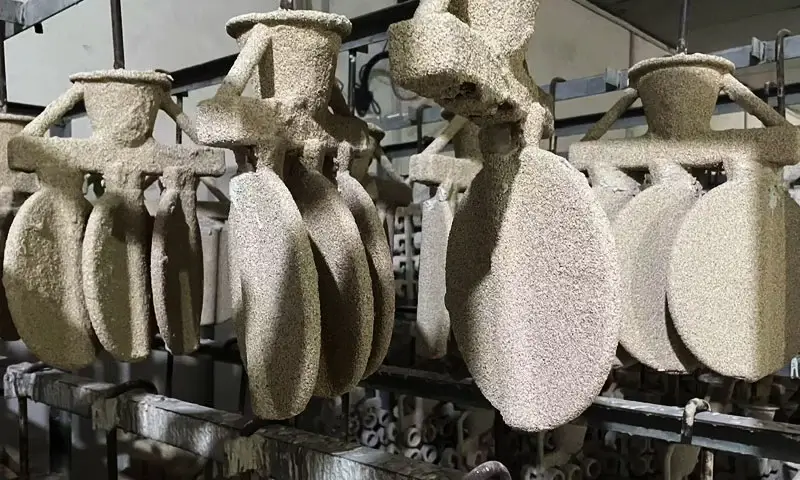
در ریخته گری سرمایه گذاری, الگوی موم به طور مکرر با دوغاب سرامیکی نسوز و گچ پوشانده می شود تا یک پوسته چند لایه ساخته شود..
پس از اینکه استحکام پوسته کافی بدست آمد, موم برداشته می شود و قالب سرامیکی پخته می شود.
قالب یا پوسته باید استحکام کافی برای مقاومت در برابر فولاد مذاب را داشته باشد و در عین حال نفوذپذیری و رفتار حرارتی مناسب را نیز ارائه دهد.
برای ریخته گری قرقره های دقیق, نقص در قالب می تواند مستقیماً به سطح ریخته گری منتقل شود یا دقت ابعادی ویژگی های بحرانی را تغییر دهد..
ذوب فولاد و کنترل شیمیایی
فولاد ریخته گری انتخاب شده با توجه به الزامات آلیاژ مشخص شده ذوب می شود.
بسته به آلیاژ ممکن است از ذوب القایی یا ذوب قوس الکتریکی استفاده شود, تجهیزات ریخته گری, و الزامات تولید.
قبل از ریختن, فلز مذاب معمولاً با استفاده از تجزیه و تحلیل شیمیایی بررسی می شود, اغلب با یک طیف سنج, برای تأیید اینکه کربن و عناصر آلیاژی در محدوده ترکیب مشخص قرار می گیرند.
آماده سازی مذاب نیز ممکن است شامل شود:
- حذف سرباره
- اکسیداسیون
- تنظیم دما
- کنترل شمول
- شناسایی حرارتی و قابلیت ردیابی
کنترل شیمیایی به ویژه برای قرقره های سفارشی مهم است زیرا درجه فولاد پاسخ به عملیات حرارتی بعدی را تعیین می کند و بر استحکام تأثیر می گذارد., سختی, رفتار پوشیدن, و عملکرد در دمای پایین.
دروازه, تغذیه, و ریختن
سیستم دروازه و تغذیه باید به گونه ای طراحی شود که فولاد مذاب حفره قرقره را به آرامی پر کند و انقباض انجماد به طور موثر جبران شود..
هندسه قرقره می تواند شامل بخش های نسبتاً سنگین در اطراف توپی و انتقال توپی به شیو باشد..
این نواحی ممکن است بیشتر از بخشهای نازکتر مایع باقی بمانند و بنابراین نیاز به تغذیه مناسب دارند.
سیستم دریچه و بالابر برای کنترل طراحی شده است:
جریان فلز ← توالی پر شدن ← تعادل حرارتی ← انجماد جهت دار ← جبران انقباض
در حین ریختن, دما و سرعت ریختن باید در پنجره فرآیند ایجاد شده برای سیستم آلیاژ و قالب کنترل شود.
دمای بیش از حد پایین فلز می تواند منجر به پر شدن ناقص یا بسته شدن سرد شود, در حالی که شرایط جریان نامناسب میتواند تلاطم و احتمال نقصهای ناشی از اکسید یا آخال را افزایش دهد..
جایی که لازم است, شبیه سازی ریخته گری می تواند برای ارزیابی پر شدن و انجماد قبل از تولید و شناسایی نقاط داغ بالقوه یا مشکلات تغذیه استفاده شود..
جامد سازی و خنک کننده
پس از پر شدن حفره, فولاد مذاب شروع به جامد شدن می کند.
این مرحله بسیار مهم است زیرا فولاد در طول خنک شدن تحت انقباض حجمی قرار می گیرد, و انجماد کنترل نشده می تواند حفره های انقباضی ایجاد کند, تخلخل داخلی, ترک, و استرس پسماند.
هدف به طور کلی ترویج یک الگوی انجماد کنترل شده و ترجیحا جهت دار است, با بخش های سنگین تر قابل تغذیه باقی می ماند تا زمانی که فلز کافی در جای دیگر جامد شود.
بسته به طرح ریخته گری, ریخته گری می تواند استفاده کند:
- قیام
- لرز
- دمای قالب کنترل شده
- انتقال بخش بهینه شده
- شرایط خاص ریختن
رفتار خنک کننده نیز بر ریزساختار و خواص مکانیکی حاصل تأثیر می گذارد.
گرادیان های حرارتی بیش از حد شدید یا ناهموار می تواند به اعوجاج و تنش پسماند کمک کند, به ویژه در قرقره های بزرگ یا پیچیده هندسی.
تمیز کردن تکان دادن و ریخته گری
پس از اینکه ریخته گری به اندازه کافی سرد شد, قالب یا پوسته سرامیکی برداشته می شود.
برای ریخته گری شن و ماسه, این عملیات به طور کلی به عنوان لرزش, در طی آن قالب و هسته های ماسه سخت شده از قالب جدا می شوند.
برای ریخته گری سرمایه گذاری, پوسته سرامیکی به صورت مکانیکی برداشته می شود یا به شکل دیگری پردازش می شود تا ریخته گری فولاد در معرض دید قرار گیرد.
سپس ریخته گری از سیستم دریچه ای و بالابر جدا می شود. عملیات تمیز کردن معمولی شامل:
- بریدن دروازه ها و رایزرها
- سنگ زنی
- انفجار شات
- حذف مواد چسبنده قالب
- پانسمان موضعی بی نظمی های سطحی غیرعملکردی
هدف از این مرحله به دست آوردن یک ریخته گری تمیز مناسب برای عملیات حرارتی و بازرسی و در عین حال اجتناب از حذف غیر ضروری فلز پایه است..
4. ماشینکاری دقیق قرقره های فولادی ریخته گری
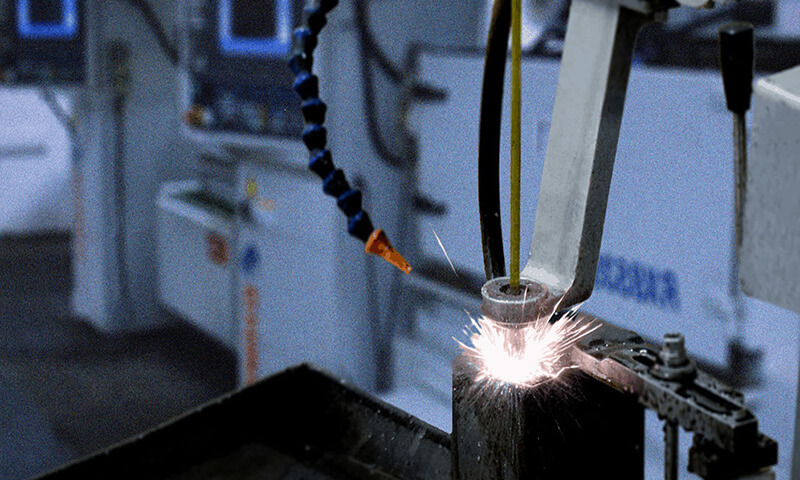
دقت ماشینکاری CNC قرقره فولادی ریخته گری را از یک ریخته گری نزدیک به شبکه به یک جزء عملکردی نهایی تبدیل می کند.
شیار طناب, سوراخ, راه کلید, هاب, و وجههای نصب ویژگیهای ماشینکاری اولیه هستند زیرا دقت ابعادی و رابطه موقعیتی آنها مستقیماً بر ردیابی طناب تأثیر میگذارد., چرخش, توزیع بار, و مونتاژ.
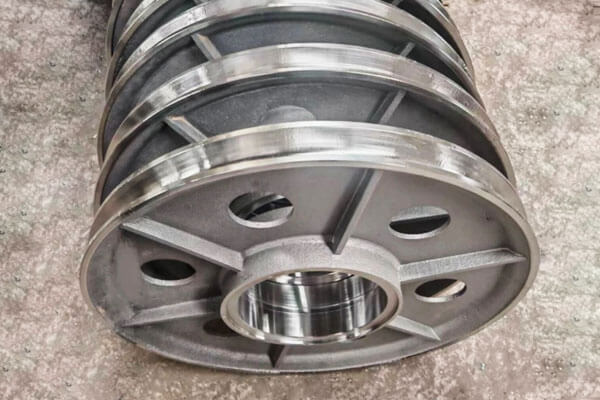
ماشینکاری شیار طناب
شیار طناب یکی از حیاتی ترین سطوح کاربردی قرقره است. شعاع آن, عمق, عرض, و پروفیل باید با نوع و قطر طناب مطابقت داشته باشد.
یک شیار کم اندازه می تواند طناب را بیش از حد محدود کند, در حالی که یک شیار بزرگ یا نامناسب می تواند پشتیبانی ناکافی ایجاد کند و تغییر شکل و سایش طناب را افزایش دهد..
برای قرقره های سیم بکسل, بنابراین، شعاع شیار معمولاً به گونهای طراحی میشود که بهجای تطبیق با شعاع اسمی طناب، نشیمنگاه مناسب طناب را فراهم کند..
این شیار معمولاً بر روی یک دستگاه تراشکاری CNC با استفاده از فرم یا ابزار پروفیل ماشین کاری می شود.
پس از خشن و پایان چرخش, سنگ زنی یا پرداخت ممکن است در جایی که نیاز به سطح ریزتر و یکدست تر است اعمال شود.
ماشینکاری حفاری
سوراخ رابط با شفت را فراهم می کند, بلبرینگ, یا بوش, بنابراین قطر آن, گرد بودن, و تمرکز باید به دقت کنترل شود.
سوراخ معمولاً توسط حفاری تولید می شود, دور زدن, یا سنگ زنی دقیق.
بسته به تناسب و کاربرد مورد نیاز, تلورانس های ابعادی ممکن است در صدم میلی متر مشخص شود, برای مثال حدود 0.02 ± تا 0.05 ± میلی متر برای برخی کاربردهای دقیق.
تحمل واقعی باید بر اساس تناسب شفت / یاتاقان تعیین شود, اندازه قرقره, و مشخصات مهندسی قابل اجرا.
از همه مهمتر, سوراخ باید رابطه موقعیت مورد نیاز را با شیار طناب و سطح نوار بیرونی حفظ کند.
ماشینکاری کلید و اسپلاین
جایی که قرقره مستقیماً روی یک محور کلیدی نصب می شود, عرض راه کلید, عمق, و موقعیت زاویه ای باید به دقت ماشین کاری شود.
تراز آن با شیار قرقره برای مونتاژ صحیح و انتقال بار مهم است.
برای کاربردهایی که به ظرفیت گشتاور بیشتر یا درگیری چرخشی دقیق تر نیاز دارند, ممکن است از اتصالات اسپلینت استفاده شود.
در هر دو صورت, دقت ماشینکاری برای جلوگیری از واکنش بیش از حد مورد نیاز است, تمرکز استرس موضعی, یا تداخل مونتاژ.
هاب, صورت, و ماشینکاری فلنج
هاب و وجه های انتهایی ممکن است نیاز به چرخش داشته باشند, آسیاب, یا آسیاب برای به دست آوردن ابعاد و شرایط سطح مورد نیاز.
سطوح نصب باید به اندازه کافی مسطح و به درستی تراز باشند تا از مونتاژ ثابت اطمینان حاصل شود.
هندسه فلنج همچنین نیاز به کنترل دارد زیرا تغییرات بیش از حد می تواند بر حفظ طناب و رابطه بین شیار و ساختار اطراف تأثیر بگذارد..
تمرکز و روان
تمرکز حفره نسبت به شیار طناب به ویژه برای یک قرقره دوار مهم است..
خروج از مرکز بیش از حد یا خروج شعاعی می تواند حرکت طناب غیر یکنواخت ایجاد کند, ارتعاش, بارگذاری ناهموار, و تنش اضافی یاتاقان.
Runout معمولاً با استفاده از نشانگر شماره گیری تأیید می شود, سنج دقیق, یا تجهیزات اندازه گیری را هماهنگ کنید.
برای اجزای حیاتی, قابل اجرا جنجال (خواندن شاخص کل) نیاز باید در نقشه مهندسی به جای استفاده از یک مقدار عمومی تعریف شود.
تعادل پویا
قرقره های چرخان با سرعت بالا ممکن است پس از ماشینکاری به تعادل دینامیکی نیاز داشته باشند.
عدم تعادل نیروهای گریز از مرکز تولید می کند که با سرعت چرخش افزایش می یابد و می تواند به لرزش و بارگذاری یاتاقان کمک کند..
بالانس بر روی یک ماشین تعادل اختصاصی انجام می شود. بسته به روش تصحیح, ممکن است مقدار کمی از مواد برداشته شود یا وزنه های متعادل کننده برای رسیدن به شرایط تعادل مورد نیاز اضافه شود.
برای سرعت پایین, قفسه های سنگین بارگذاری شده, الزامات تعادل ممکن است سختگیرانه تر از قرقره های چرخان با سرعت بالا باشد.
5. پرداخت سطحی و عملیات حرارتی قرقره های فولادی ریخته گری
عملیات حرارتی وضعیت مکانیکی فولاد ریخته گری را تعیین می کند, در حالی که پرداخت سطح، شرایط مورد نیاز سطوح کاربردی و در معرض را ایجاد می کند.
هر دو باید همراه با بار مورد نظر در نظر گرفته شوند, پوشیدن, نوع طناب, محیط عملیاتی, و زندگی خدمت.
عملیات حرارتی
چرخه عملیات حرارتی با توجه به درجه فولاد ریخته گری و خواص مکانیکی مورد نیاز انتخاب می شود. درمان های رایج شامل:
| عملیات حرارتی | هدف اصلی |
| عادی سازی | ریزساختار ریخته گری را اصلاح کنید و شرایط مکانیکی یکنواخت تری ایجاد کنید |
| آنیل کردن | سختی را کاهش دهید, ماشین کاری را بهبود بخشد, و استرس های داخلی را از بین ببرید |
| خاموش کردن و معتدل کردن | با سختی کنترل شده استحکام و چقرمگی بالاتری ایجاد کنید |
| استرس تسکین | تنش های پسماند ناشی از ریخته گری را کاهش دهید, جوشکاری, یا ماشینکاری |
| سخت شدن سطح | مقاومت در برابر سایش سطوح انتخاب شده مانند شیار طناب را افزایش دهید |
برای قرقره های باربر, هنگامی که عملکرد مکانیکی بالاتری مورد نیاز است، می توان برای فولادهای ریخته گری شده کربنی و کم آلیاژی مناسب، کوئنچ و تمپرینگ را انتخاب کرد..
دمای تمپر باید با توجه به درجه فولاد و تعادل مورد نیاز بین سختی و چقرمگی تعیین شود.
سخت شدن سطح شیار
جایی که تماس طناب باعث سایش قابل توجهی می شود, سخت شدن سطح موضعی ممکن است در نظر گرفته شود.
بسته به متریال و طرح, روش هایی مانند سخت شدن القایی, سخت شدن شعله, یا نیتریدینگ ممکن است قابل اجرا باشد.
درمان باید به صورت انتخابی اعمال شود زیرا سختی بیش از حد سطح یا عمق سخت شده نامناسب می تواند چقرمگی را کاهش دهد یا تنش های پسماند نامطلوب ایجاد کند..
بنابراین شرایط مواد شیار باید همراه با مواد طناب و شرایط تماس واقعی در نظر گرفته شود.
فینیش سطح شیار
پرداخت سطح مستقیماً بر تعامل بین شیار قرقره و طناب تأثیر می گذارد.
یک سطح ناهموار می تواند سایش موضعی را افزایش داده و سایش طناب را تسریع کند, در حالی که یک شیار به درستی تکمیل شده تماس صاف تری را فراهم می کند.
یک هدف معمولی برای شیارهای قرقره ماشینکاری شده ممکن است در اطراف باشد RA 1.6-3.2 میکرومتر, اگر چه مقدار مورد نیاز باید با توجه به نوع طناب مشخص شود, سرعت عملیاتی, در حال بارگذاری, روانکاری, and design standard.
Surface finish should not be considered independently of groove geometry.
A smooth but incorrectly profiled groove can still cause excessive rope wear, while the correct profile with controlled surface texture provides a more stable contact condition.
پوشش و محافظت در برابر خوردگی
Cast steel pulleys used outdoors or in humid and corrosive environments may require protective coatings. گزینه های رایج شامل:
- پوشش
- Polyurethane coatings
- Zinc-rich primers
- Other industrial corrosion-protection systems
For marine or offshore service, more aggressive corrosion-protection systems may be specified according to the environmental exposure and coating specification.
The rope-contact groove is often treated differently from non-contact surfaces. Coating thickness must not change the groove dimensions or interfere with rope seating.
In applications where dimensional accuracy is critical, بنابراین ممکن است شیار بدون پوشش باقی بماند یا تحت درمان با دقت کنترل شده قرار گیرد.
سازگاری با طناب
پایان سطح و هندسه شیار باید در نهایت همراه با مشخصات طناب در نظر گرفته شود.. طناب سیمی و طناب مصنوعی لزوماً به طراحی شیارهای یکسانی نیاز ندارند.
برای سیم طناب, شیار باید پشتیبانی کافی را فراهم کند و در عین حال از گیرکردن یا تغییر شکل بیش از حد جلوگیری شود.
طناب های مصنوعی به دلیل سفتی خمشی کمتر و رفتار تماس متفاوت ممکن است به هندسه شیار و ویژگی های سطح متفاوتی نیاز داشته باشند..
بنابراین, سازنده قرقره باید قطر طناب را تایید کند, ساخت و ساز, مواد, بار عملیاتی, و شرایط خدمات قبل از نهایی کردن ماشینکاری شیار و عملیات سطح.
این تضمین میکند که قرقره فولادی ریختهگری شده بهعنوان یک بخش یکپارچه از سیستم حمل و نقل طناب به جای یک جزء دوار جدا شده طراحی شده است..
6. الزامات کیفیت کلیدی برای قرقره های فولادی ریخته گری
الزامات کیفیت برای قرقره های فولادی ریخته گری بر اساس ایمنی هدایت می شود, قابلیت اطمینان, و زندگی خدمت. موارد زیر ضروری است.
گواهی مواد. ترکیب شیمیایی و خواص مکانیکی باید تایید و مستند شود. گواهی تجزیه و تحلیل و گزارش های آزمایش مکانیکی باید هر قطعه تولید را همراهی کند.
سلامت داخلی. ریخته گری باید عاری از عیوب مضر مانند تخلخل انقباضی باشد, تخلخل گاز, اجزاء, و ترک. تست غیر مخرب برای تایید کیفیت داخلی استفاده می شود.
دقت ابعادی. پروفایل شیار, اندازه سوراخ, متمرکز بودن, رویه, و ابعاد کلید باید الزامات طراحی را برآورده کند. گزارش های بازرسی بعدی باید ارائه شود.
کیفیت سطح. سطوح شیار و سوراخ باید عاری از عیوب باشد که می تواند به طناب آسیب برساند یا باعث ناهماهنگی شود.. زبری سطح باید اندازه گیری و مستند شود.
تایید عملیات حرارتی. تست سختی و, در صورت لزوم, بررسی ریزساختار تأیید می کند که عملیات حرارتی به درستی انجام شده است.
تست بار. برای کاربردهای حیاتی, آزمایش بار اثبات یا آزمایش مخرب ممکن است برای تأیید استحکام و ایمنی مورد نیاز باشد.
7. کاربرد قرقره های فولادی ریخته گری سفارشی
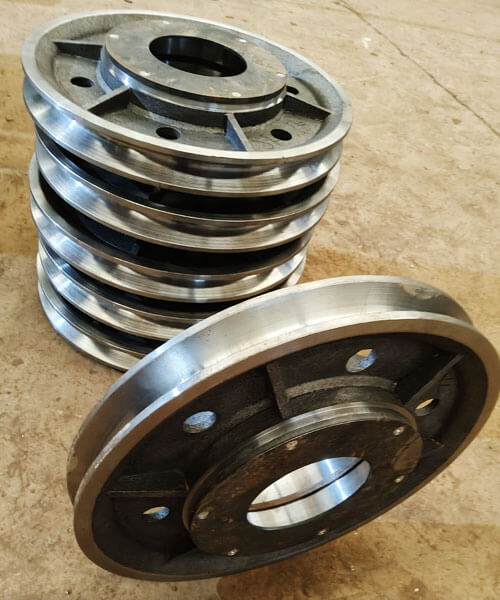
جرثقیل و تجهیزات بالابر
جرثقیل ها یکی از مهمترین کاربردهای قرقره های فولادی ریخته گری هستند.
نوارها در سیستم های بالابر بارها را از سیم بکسل به شفت یا مجموعه یاتاقان منتقل می کنند و ممکن است در حین بلند کردن بار ضربه ای را تجربه کنند., پایین آوردن, شتاب, و توقف.
قرقره های فولادی ریخته گری سفارشی در استفاده می شود:
- جرثقیل های سقفی
- جرثقیل دروازه ای
- جرثقیل های متحرک
- تاور کرین
- جرثقیل های بندری
- بلوک های جرثقیل و مجموعه های قلاب
- سیستم های وینچ و رینگ
برای کاربردهای جرثقیل, پروفیل شیار, رابطه قطر نوار به قطر طناب, سوراخ, و یکپارچگی ساختاری باید با سیستم بالابر مطابقت داشته باشد.
تجهیزات معدن
ماشین آلات معدن به دلیل بارهای زیاد، شرایط شدیدی را بر اجزای مکانیکی تحمیل می کنند, گرد و غبار ساینده, تاثیر, عملیات مداوم, و محیط های سخت نگهداری.
قرقره ها و قرقره های فولادی ریخته گری را می توان در تجهیزات بالابر استفاده کرد, سیستم های حمل طناب, نوار نقاله ها, و سایر ماشین آلات سنگین.
در کاربردهایی که شامل ضربه و سایش شدید است, انتخاب مواد و سختی سطح ممکن است اهمیت ویژه ای پیدا کند.
ساخت و ساز و تجهیزات حمل و نقل مواد
ماشین آلات ساختمانی اغلب از سیستم های قرقره ای برای بلند کردن استفاده می کنند, موقعیت یابی, کشش, یا تغییر مسیر سیم طناب.
کاربردهای معمولی عبارتند از:
- بالابرهای ساختمانی
- سیستم های جابجایی مواد
- وینچ
- ضمیمه های بلند کردن
- سیستم های هدایت کابل
- ماشین آلات حمل و نقل تخصصی
ریخته گری سفارشی به ویژه زمانی مفید است که یک قرقره استاندارد نتواند پیکربندی ابعادی یا نصب مورد نیاز را برآورده کند..
تجهیزات دریایی و دریایی
محیط های دریایی و فراساحلی بارگذاری مکانیکی را با رطوبت ترکیب می کنند, قرار گرفتن در معرض آب شور, خوردگی, و دسترسی محدود برای نگهداری.
قرقره های فولادی ریخته گری سفارشی را می توان در آن گنجاند:
- جرثقیل های دریایی
- تجهیزات بالابر دریایی
- وینچ های کشتی
- سیستم های پهلوگیری
- ماشین آلات عرشه
- تجهیزات جابجایی کابل و طناب
برای این برنامه ها, مواد و سیستم حفاظت از خوردگی باید با توجه به محیط واقعی دریایی انتخاب شود.
هنگامی که مقاومت در برابر خوردگی یک نیاز اولیه است، ممکن است فولاد ریخته گری ضد زنگ در نظر گرفته شود.
تجهیزات نفت و گاز
تجهیزات نفت و گاز ممکن است قرقره ها و قرقره ها را در معرض بارهای زیاد قرار دهند, ارتعاش, جوهای خورنده, و چرخه های عملیاتی مداوم.
قطعات فولادی ریخته گری سفارشی را می توان در بلند کردن استفاده کرد, بالا بردن, و تجهیزات تخصصی حمل و نقل مواد.
جایی که برنامه از نظر ایمنی بسیار مهم است, مشخصات مواد, الزامات NDT, عملیات حرارتی, و قابلیت ردیابی باید از قبل تعریف شود.
ماشین آلات صنعتی
قرقره های سفارشی نیز در تجهیزات صنعتی برای:
- مسیریابی کابل
- سیستم های کششی
- بالابرها
- سیستم های نوار نقاله
- تجهیزات انتقال تخصصی
- ماشین آلات حمل و نقل خودکار
مزیت اصلی طراحی سفارشی این است که قرقره را می توان در اطراف رابط کامل تجهیزات توسعه داد نه اینکه تجهیزات را مجبور به قرار دادن یک قرقره استاندارد کند..
8. مزایای اصلی قرقره های فولادی ریخته گری دقیق
قرقره های فولادی ریخته گری دقیق چندین مزیت نسبت به جایگزین ها دارند.
- استحکام و استحکام بالا: فولاد ریخته گری می تواند بارهای سنگین را تحمل کند, تاثیر, و خستگی بهتر از چدن یا آلومینیوم است.
- انعطاف پذیری طراحی: ریختهگری به شکلهای پیچیده اجازه میدهد, ویژگی های یکپارچه, و توزیع مواد بهینه.
- شکل نزدیک شبکه: ریخته گری زمان ماشینکاری و ضایعات مواد را در مقایسه با ساخت از صفحه یا میله کاهش می دهد.
- قابلیت جوشکاری: ریخته گری های فولادی قابل جوش و تعمیر هستند, بر خلاف چدن.
- مقیاس پذیری: ریخته گری برای تولیدات کوچک و بزرگ اقتصادی است, و برای قرقره های بسیار بزرگی که ساختن آنها دشوار است.
- کیفیت ثابت: فرآیند ریخته گری کنترل شده خواص و ابعاد قابل تکرار را تولید می کند.
- سفارشی سازی: آلیاژها, عملیات حرارتی, و ماشینکاری را می توان با توجه به کاربرد طراحی کرد.
- مقرون به صرفه: برای بسیاری از برنامه ها, قرقره های فولادی ریخته گری بهترین ترکیب عملکرد و هزینه کل را ارائه می دهند.
9. قرقره های فولادی ریخته گری در مقابل قرقره های چدنی
قرقره های چدنی و فولادی ریخته گری را می توان هر دو با ریخته گری تولید کرد, اما رفتار مکانیکی آنها, مقاومت در برابر ضربه, ظرفیت بار, و شرایط خدمات معمولی به طور قابل توجهی متفاوت است.
| مشخصه اصلی | قرقره فولادی ریخته گری | قرقره چدنی |
| قدرت | استحکام کششی و تسلیم بالا; مناسب برای قطعات با بارگذاری زیاد | به طور کلی پایین, مخصوصا برای چدن خاکستری |
| سختی | چقرمگی بالا و مقاومت بهتر در برابر بارگذاری ضربه | چقرمگی کمتر; آهن خاکستری نسبتا شکننده است |
| مقاومت در برابر ضربه | عالی برای بارگذاری مکرر یا ناگهانی | تحت شرایط ضربه شدید محدود می شود |
| شکل پذیری | ظرفیت تغییر شکل پلاستیک قابل توجه قبل از شکست | کم برای چدن خاکستری; بسیار وابسته به درجه |
| عملکرد خستگی | به طور کلی برای بارگذاری چرخه ای و دینامیکی بهتر است | محدودتر, به ویژه در جایی که غلظت استرس وجود دارد |
| مقاومت در برابر سایش | از طریق انتخاب آلیاژ و عملیات حرارتی قابل بهبود است | در برخی از گریدهای چدن خوب است, به ویژه در شرایط لغزشی یا سایشی پایدار |
ماشین کاری |
خوب, اما آلیاژهای سخت تر ممکن است به ماشینکاری کنترل شده CNC نیاز داشته باشند | به طور کلی عالی, مخصوصا برای چدن خاکستری |
| قابلیت ریخته گری | مناسب برای پیچیده, هندسه های باربر یکپارچه | ریخته گری عالی و مناسب برای اشکال پیچیده |
| عملیات حرارتی | می تواند عادی شود, آنیل شده, خاموش و دلخراش, یا سطح سخت شده بسته به درجه | گزینه های عملیات حرارتی به شدت به درجه آهن بستگی دارد و به طور کلی برای آهن خاکستری محدودتر است |
| خدمات سنگین | به خوبی برای جرثقیل ها مناسب است, معادن, بالابرها, و ماشین آلات سنگین | برای شرایط بارگذاری سبک تر یا پایدارتر مناسب تر است |
| رفتار شکستگی | تحمل بیشتر در برابر اضافه بار و ضربه قبل از شکستگی | بیشتر مستعد شکستگی شکننده تحت شوک بیش از حد است |
| هزینه مواد | به طور کلی بالاتر | به طور کلی پایین |
| بهترین مزیت اصلی | قدرت, سختی, و قابلیت اطمینان تحت بارهای سخت | کارایی هزینه, قابلیت استفاده, و ماشین کاری |
10. چرا DEZE را به عنوان تولید کننده قرقره فولادی ریخته گری سفارشی خود انتخاب کنید؟?
این فناوری تصویب کردن ساخت قرقره فولادی ریخته گری سفارشی از ریخته گری دقیق از طریق ماشینکاری CNC و بازرسی نهایی, امکان توسعه و تولید کامل جزء در یک گردش کار تولید یکپارچه.
رویکرد تولید ما با بررسی مهندسی و انتخاب مواد آغاز می شود, به دنبال توسعه الگو, قالب سازی, ذوب و ریختن فولاد کنترل شده, تثبیت, عملیات حرارتی, ماشینکاری دقیق, و بازرسی کیفیت.
سیستم های مختلف مواد فولادی ریخته گری را می توان با توجه به بار کاری انتخاب کرد, شرایط تاثیر, دما, پوشیدن, و قرار گرفتن در معرض خوردگی.
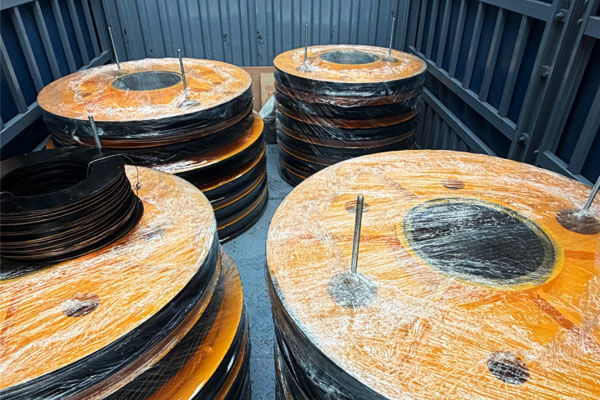
جایی که مورد نیاز است, فرآیند تولید می تواند تأیید سختی و NDT مناسب را در بر بگیرد, از جمله PT, مگس, UT, یا RT, با توجه به مشخصات قطعه.
هدف صرفاً تهیه یک ریخته گری خام نیست. ارائه یک قرقره سفارشی تمام شده با خواص مواد کنترل شده است, هندسه عملکردی دقیق, ماشینکاری سازگار, و اسناد با کیفیت قابل ردیابی.
11. نتیجه گیری
قرقره های فولادی ریخته گری سفارشی اجزای مهندسی شده برای کاربردهایی هستند که ظرفیت بار دارند, مقاومت در برابر ضربه, عملکرد را بپوشید, دقت, و قابلیت اطمینان طولانی مدت مهم است.
عملکرد آنها به کیفیت ترکیبی مواد بستگی دارد, ریخته گری, عملیات حرارتی, ماشینکاری, و بازرسی.
ریخته گری دقیق مسیری کارآمد برای تولید هندسه قرقره پیچیده با ساختار یکپارچه شیار و توپی فراهم می کند و در عین حال ماشین کاری غیر ضروری را کاهش می دهد..
ماشینکاری CNC بعدی ابعاد بحرانی شیار طناب را تعیین می کند, سوراخ, راه کلید, هاب, و سطوح نصب.
سپس عملیات حرارتی می تواند تعادل مورد نیاز قدرت را فراهم کند, سختی, و سختی, در حالی که بازرسی یکپارچگی ریخته گری و دقت ابعاد را تایید می کند.
برای جرثقیل, معادن, ساخت و ساز, دریایی, فراساحلی, نفت و گاز, و کاربرد ماشین آلات صنعتی, قرقره صحیح باید با توجه به مشخصات طناب انتخاب شود, وضعیت بارگیری, محیط عملیاتی, و الزامات فنی قابل اجرا.
A properly engineered cast steel pulley is not simply a wheel with a groove; it is a load-bearing component whose geometry and material condition directly influence the reliability of the complete rope-handling system.
سوالات متداول
تفاوت قرقره های چدنی و چدنی چیست؟?
Cast steel has higher strength and toughness and is weldable.
Cast iron is cheaper and easier to machine but is more brittle and not easily welded.
مشخصات شیار قرقره چیست?
The groove profile is the shape of the channel that seats the rope or cable.
It must match the rope diameter and construction to ensure proper seating, سایش را به حداقل برسانید, and prevent derailment.
چرا عملیات حرارتی برای قرقره های فولادی ریخته گری مهم است؟?
Heat treatment controls strength, سختی, سختی, and residual stresses. It ensures the pulley can withstand its service loads without premature failure.
کیفیت قرقره چگونه تایید می شود?
Quality is verified through material certification, بازرسی بعدی, آزمایش غیر مخرب (نفوذ کننده رنگ, magnetic particle, اولتراسونیک, رادیوگرافی), تست سختی, and load testing where required.
می توان قرقره های فولادی ریخته گری را تعمیر کرد?
بله. ریخته گری های فولادی قابل جوش و تعمیر هستند, بر خلاف چدن. Repairs should be performed by qualified welders using approved procedures.
چه پرداخت سطحی برای شیار قرقره مورد نیاز است?
The required finish depends on the rope type, شرایط عملیاتی, and design specification.
A machined groove around RA 1.6-3.2 میکرومتر may be appropriate for some applications, but there is no universal roughness value for every pulley.
چرا تمرکز برای یک قرقره مهم است؟?
The bore and rope groove must maintain an appropriate positional relationship. Excessive eccentricity or runout can cause uneven rotation, unstable rope movement, ارتعاش, and nonuniform loading.