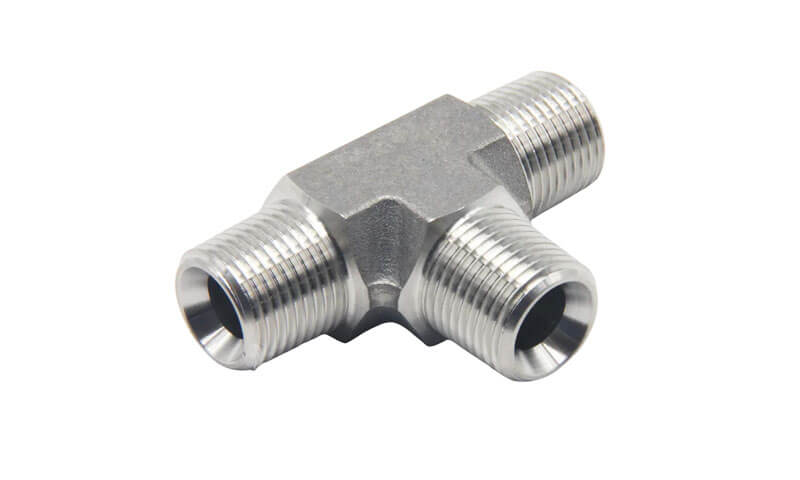
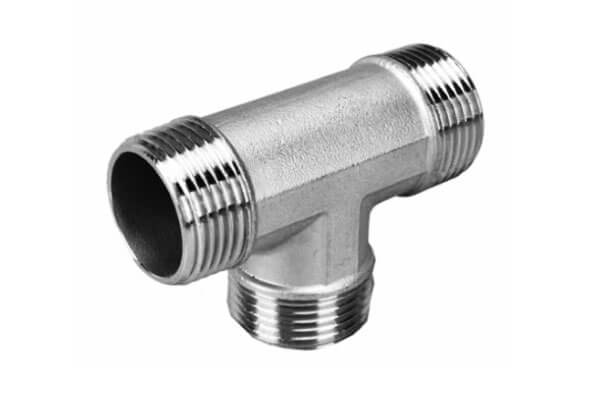
A camiseta de acero inoxidable es un accesorio de tubería de tres puertos diseñado para dividir, combinar, o redirigir el flujo de fluido dentro de un sistema de tuberías.
A diferencia de una simple sección de tubería, una T debe integrar tres conductos de flujo en un solo cuerpo que contiene presión manteniendo al mismo tiempo suficiente resistencia mecánica, espesor de pared controlado, precisión dimensional, y conexiones confiables a tuberías adyacentes.
En aplicaciones exigentes, la geometría del cruce de rama también afecta la distribución del flujo, concentración de tensión local, pérdida de presión, y confiabilidad del servicio a largo plazo.
Para camisetas personalizadas complejas, fundición a la cera perdida (fundición a la cera perdida) Proporciona una forma eficaz de reproducir la unión tridimensional entre los conductos y los ramales, manteniendo al mismo tiempo el cuerpo como una pieza fundida integrada..
La fundición establece la geometría estructural general., mientras que el mecanizado CNC puede producir posteriormente roscas, aburre, superficies de sellado, dimensiones del casquillo, y otras interfaces funcionales a las tolerancias requeridas.
1. ¿Qué es una camiseta de acero inoxidable??
A camiseta de acero inoxidable Es un accesorio de tubería de tres vías con un pasaje principal y un pasaje derivado que se cruzan en una geometría controlada..
Se utiliza para dividir una corriente de fluido en dos direcciones., combinar dos corrientes en una, o proporcionar una conexión derivada a otra sección de un sistema de tuberías.
Las tres aberturas normalmente se denominan los dos extremos del correr y el rama. En una camiseta igual, Los tres tamaños de conexión son nominalmente iguales.. En una camiseta reductora, la rama o un lado del tramo tiene un diámetro más pequeño.
Porque los tres pasajes se cruzan dentro de un cuerpo relativamente compacto, la unión es más exigente técnicamente que un accesorio de tubería recto.
El fabricante deberá controlar simultáneamente la geometría del paso interno., espesor de la pared externa, solidez de los materiales, y dimensiones de conexión.
2. Ingeniería de Materiales & Metalurgia
La selección del material es fundamental para el desempeño de una costumbre. acero inoxidable T porque el accesorio debe soportar simultáneamente la presión interna., corrosión, temperatura, carga mecánica, y las condiciones de fabricación de la fundición a la cera perdida.
Aceros inoxidables austeníticos: CF8, CF8M, CF3, y CF3M
Acero inoxidable CF8
ASTM A351 CF8 Es un acero inoxidable austenítico fundido que en términos generales corresponde al acero forjado. 304 acero inoxidable.
Normalmente contiene aproximadamente 18–21% en peso de cromo y 8–11% en peso de níquel, con carbono limitado a aproximadamente 0.08 % en peso máximo.
CF8 proporciona una buena resistencia a la corrosión general, tenacidad, y castabilidad, haciéndolo apto para agua, vapor, procesamiento de alimentos, y muchos sistemas de fluidos industriales generales.
Acero inoxidable CF8M
ASTM A351 CF8M es el grado de fundición tipo 316 y normalmente contiene aproximadamente 18–21% en peso de cromo, 9–12% en peso de níquel, y 2–3% en peso de molibdeno.
La adición de molibdeno mejora la resistencia a la corrosión localizada, particularmente corrosión por picaduras y grietas, en muchos ambientes que contienen cloruro.
Por lo tanto, el CF8M se considera ampliamente cuando la exposición química, condiciones marinas, o se trata de un servicio de fluidos más exigente.
Para conjuntos soldados o reparados mediante soldadura, los grados bajos en carbono CF3 y CF3M puede proporcionar una importante ventaja metalúrgica.
Su contenido de carbono generalmente se limita a 0.03 % en peso máximo, Reducir la tendencia a la precipitación de carburo de cromo en los límites de los granos durante la exposición térmica..
Esto ayuda a reducir el riesgo de sensibilización y corrosión intergranular asociada., particularmente alrededor de regiones soldadas.
Aceros inoxidables dúplex y súper dúplex
Cuando una T de acero inoxidable está expuesta a altas concentraciones de cloruro, agua de mar, entornos marinos, o condiciones exigentes de presión y temperatura, Los aceros inoxidables dúplex pueden proporcionar una combinación útil de resistencia y resistencia a la corrosión..
Dúplex 2205 Acero inoxidable
Dúplex 2205, comúnmente identificado por EE. UU. S32205 y grado de fundición asociado CD3MN, Contiene una microestructura mixta ferrítica-austenítica., Por lo general, se apunta a una relación de fase cercana al equilibrio después del tratamiento de solución adecuado..
Esta estructura de doble fase le da a la aleación un límite elástico sustancialmente mayor que los aceros inoxidables fundidos austeníticos convencionales, al tiempo que mantiene una fuerte resistencia a los mecanismos de corrosión relacionados con el cloruro..
Comparado con CF8M, 2205 puede proporcionar aproximadamente el doble del límite elástico, dependiendo de la especificación del producto aplicable y de la condición del tratamiento térmico.
También ofrece buena resistencia al agrietamiento por corrosión bajo tensión de cloruro., picaduras, y corrosión en grietas.
Super dúplex 2507 Acero inoxidable
Super dúplex 2507, comúnmente designado US S32750 y asociado con el grado de fundición CD3MWCuN, contiene niveles más altos de cromo, molibdeno, y nitrógeno que 2205.
Por lo tanto, proporciona mayor resistencia y mayor resistencia a la corrosión localizada., haciéndolo apropiado para condiciones marinas severas, costa afuera, y entornos de proceso.
CK3MCuN Acero inoxidable
Ck3mcun es diferente de los aceros inoxidables dúplex. es un acero inoxidable austenítico de alta aleación con importantes adiciones de molibdeno y nitrógeno y está destinado a entornos altamente corrosivos donde los convencionales 304- o los materiales tipo 316 pueden no proporcionar suficiente resistencia.
Por lo tanto, se debe considerar por separado de los materiales dúplex y súper dúplex al seleccionar una T de acero inoxidable fundido..
3. Ingeniería de precisión & Flujo del proceso de producción
Produciendo una T de acero inoxidable personalizada por fundición a la cera perdida Implica una secuencia de pasos cuidadosamente controlados..
Cada paso influye en la calidad final., precisión dimensional, y propiedades mecánicas.

Simulación de solidificación y herramientas de moldes CAD/CAM
El proceso comienza con el dibujo o modelo 3D del cliente.. El equipo de ingeniería de la fundición crea un modelo CAD de la T, incluyendo tolerancias por contracción, mecanizado, y borrador.
Luego, las herramientas del molde se diseñan y mecanizan utilizando el software CAM..
Antes de cortar las herramientas, Simulación de solidificación y flujo. se realiza utilizando software como ProCAST o MAGMA. Esta simulación predice:
- Comportamiento de llenado del molde y posibles cierres en frío.
- Secuencia de solidificación y porosidad de contracción..
- Puntos calientes y tensiones residuales..
- Ubicación de bandas y escalofríos..
La simulación permite a la fundición optimizar la entrada y el ascendente antes de verter cualquier metal., reduciendo el proceso de prueba y error y acortando el tiempo de desarrollo.
Inyección de patrones automatizada y construcción robótica de carcasas de cerámica
Los patrones de cera se producen inyectando cera fundida en el molde bajo presión..
Las máquinas de inyección automatizadas garantizan dimensiones de patrón consistentes, densidad, y acabado superficial. Luego, los patrones se ensamblan en un canal central o bebedero., formando un arbol.
El árbol se sumerge repetidamente en lechada de cerámica y se recubre con estuco para construir una cáscara de cerámica..
Esto a menudo se hace usando construcción de carcasa robótica sistemas, que garantizan un espesor y secado constantes del recubrimiento.
El proceso de sol de sílice Se utiliza comúnmente para piezas fundidas de acero inoxidable porque produce una superficie suave., carcasa fuerte con excelente estabilidad dimensional.
Rocío, Sinterización de conchas, y derritiéndose
Después de que la cáscara alcance suficiente espesor, se calienta para derretir la cera (rocío) y luego sinterizado a alta temperatura para fortalecer la cerámica.
La cáscara sinterizada es un molde hueco listo para verter..
La fusión se realiza en un horno de inducción, ya sea al aire o al vacío, Dependiendo de la aleación y los requisitos de calidad..
La química se verifica mediante análisis espectrográfico antes del vertido.. El metal fundido se vierte en la carcasa precalentada., y se permite que la fundición solidifique en condiciones controladas..
Acabado posterior a la fundición
Después de la solidificación, La cáscara de cerámica se rompe, y las piezas fundidas se cortan del árbol. Las puertas y las contrahuellas se eliminan mediante esmerilado o corte..
Luego, las piezas fundidas se someten:
- Disparo: Para eliminar restos de cerámica y sarro superficial..
- Rectificado y acabado: Para quitar trozos de compuerta y mezclar superficies.
- Recocido de solución: Para restaurar la resistencia a la corrosión y optimizar las propiedades..
- Pasivación: Para eliminar el hierro libre y mejorar la capa pasiva de óxido..
- roscado CNC: Para el TNP, BSP, o extremos roscados métricos.
- Preparación del extremo para soldadura a tope o encaje: Para cumplir con los requisitos de ASME B16.9 o B16.11.
- Inspección y pruebas: Dimensional, visual, END, y pruebas de presión.
Cada paso está documentado y rastreable., Asegurar que la T terminada cumpla con las especificaciones del cliente..
4. Camiseta de acero inoxidable vs.. Tees forjadas y fabricadas
Reparto de inversión, falsificado, y se pueden utilizar tees fabricadas de acero inoxidable para crear conexiones de tuberías de tres vías,
pero sus rutas de fabricación producen diferentes combinaciones de geometría., estructura metalúrgica, requisitos de mecanizado, economía de producción, y capacidad de personalización.
Por lo tanto, la elección debe basarse en la clase de presión real., grado material, geometría, volumen de producción, y requisitos de tuberías aplicables en lugar de asumir que un proceso de fabricación es universalmente superior.
| Característica central | T de acero inoxidable fundido a la cera perdida | Camiseta de acero inoxidable forjado | Camiseta fabricada de acero inoxidable |
| Principio de fabricación | El acero inoxidable fundido se solidifica en un molde cerámico de precisión | El tocho forjado calentado se deforma plásticamente bajo fuerzas de forjado controladas. | Tubo, lámina, o se cortan componentes forjados, equipado, y soldado |
| Geometría compleja | Excelente | Bien, pero la forma está limitada por la práctica de la forja | Alto, pero la geometría compleja puede requerir varias piezas |
| Construcción de una sola pieza | Sí | Sí | Comúnmente ensamblado y soldado |
| Geometría del paso interno | Excelente para diseños adecuados de fundición a presión | Bueno para pasajes relativamente convencionales. | Muy flexible, pero la fabricación es más complicada |
| Estructura de materiales | Microestructura fundida, controlado mediante solidificación y tratamiento térmico | Forjado, estructura trabajada | Material forjado/fabricado más zonas de soldadura. |
| Personalización | Excelente para dimensiones no estándar y configuraciones de sucursales | Bien, pero las limitaciones de herramientas y forjado aumentan con la complejidad | Excelente para configuraciones especiales o muy grandes |
| Requisito de mecanizado | Moderado; Superficies de conexión y sellado normalmente mecanizadas. | A menudo de moderado a alto | Moderado a alto dependiendo de la fabricación |
soldaduras |
No se requiere soldadura estructural en el cuerpo en T básico | No se requiere soldadura estructural en el cuerpo forjado. | Es posible que se requieran múltiples soldaduras |
| Requisito de herramientas | Se requiere patrón/herramientas | Es posible que se requieran troqueles de forja | Menor requisito de herramientas dedicadas |
| Piezas complejas de tamaño pequeño a mediano | Altamente adecuado | Adecuado | Puede ser menos económico |
| Tees especiales grandes | Dependiente del proceso | Dependiente del proceso | A menudo práctico |
| Repetir producción | Excelente una vez que se establecen las herramientas | Excelente | Bien |
| Principal ventaja de fabricación | Geometría integrada compleja con forma casi neta | Estructura mecánica forjada y rutas de forja establecidas. | Fabricación flexible con herramientas iniciales relativamente bajas |
| Limitación principal | Requiere un control riguroso de la solidez y solidez de la fundición. | Menos flexible para geometrías complejas | Calidad de soldadura, distorsión, y el estrés residual requiere control |
5. Aplicaciones industriales & Estudios de casos del mundo real
Las tees de acero inoxidable personalizadas se utilizan en una amplia gama de industrias y aplicaciones..

Química y petroquímica: Sistemas de tuberías para ácidos., disolventes, y químicos reactivos. CF8M y aleaciones dúplex son comunes.
Petróleo y gas: Plataformas marinas, refinerías, y oleoductos. Las tees dúplex y súper dúplex se utilizan para agua de mar y servicio con alto contenido de cloruro..
Generación de energía: Vapor, agua de enfriamiento, y sistemas de desulfuración de gases de combustión. Se utilizan CF8M y aceros inoxidables de alta aleación..
Farmacéutica y biotecnología: Vapor limpio, agua purificada, y tuberías de proceso. CF3M y tees electropulidas son comunes.
Alimentos y bebidas: Tuberías de proceso para lácteos, fabricación de cerveza, y procesamiento de alimentos. Se utilizan CF8M y diseños higiénicos..
Marina: Tubería de agua de mar, sistemas de lastre, y drenaje de cubierta. Se prefieren las tees dúplex y súper dúplex.
Tratamiento de agua: Desalinización, aguas residuales, y sistemas de dosificación de productos químicos. Se utilizan CF8M y aleaciones dúplex..
6. Elija DEZE como su fabricante de camisetas de acero inoxidable personalizadas
ESTA tecnología Proporciona soluciones integradas personalizadas de fundición de acero inoxidable y mecanizado CNC para accesorios de tuberías complejos y componentes industriales..
Desde la revisión de ingeniería inicial y la selección de materiales hasta la fundición a la cera perdida, tratamiento térmico, Mecanizado CNC, acabado superficial, e inspección final, ESTE Gestiona las etapas clave de fabricación dentro de un flujo de trabajo integrado..
como un ISO 9001:2015-certificado fabricante, ESTE mantiene la trazabilidad de la producción y el control de calidad durante todo el proceso de fabricación.. La inspección y las pruebas se pueden organizar según los requisitos del proyecto..
Contacta con ESTO con tu dibujo, 3modelo D, especificación de materiales, dimensiones, o requisitos de aplicación.
Nuestro equipo de ingeniería puede revisar el diseño y desarrollar una solución personalizada de fundición en T de acero inoxidable adecuada para su proyecto..
7. Conclusión
Las tees de acero inoxidable personalizadas son componentes críticos en los sistemas de tuberías donde la resistencia a la corrosión, integridad de presión, y la confiabilidad son esenciales.
La fundición a la cera perdida ofrece una combinación única de libertad de diseño., flexibilidad de material, y rentabilidad que lo hace ideal para tees complejas en volúmenes medianos a altos.
Desde grados austeníticos CF8 y CF8M hasta aleaciones dúplex y superdúplex, La selección de materiales debe coincidir con el entorno de servicio..
El recocido por solución es esencial para restaurar la resistencia a la corrosión y optimizar las propiedades mecánicas..
El mecanizado de precisión garantiza que las preparaciones finales, trapos, y las dimensiones cumplen con los requisitos del sistema de tuberías.
Elegir el socio de fabricación adecuado es esencial. Una fundición con experiencia en ingeniería., mecanizado interno, capacidades de tratamiento térmico, y un sistema de calidad sólido puede ayudar a garantizar que cada tee funcione de manera confiable en la aplicación prevista.
DEZE se posiciona como tal socio, ofreciendo la profundidad técnica y la capacidad de producción necesarias para proyectos personalizados en T de acero inoxidable.
Preguntas frecuentes
¿Por qué utilizar fundición a la cera perdida para una T de acero inoxidable??
La fundición a la cera perdida es adecuada para geometrías en T complejas porque puede producir el recorrido, rama, unión, y estructura externa como fundición integrada.
Interfaces críticas como hilos., aburre, y las superficies de sellado pueden luego mecanizarse mediante CNC.
¿Una T de acero inoxidable requiere tratamiento térmico??
Muchos grados de acero inoxidable fundido requieren o se benefician de una condición de tratamiento térmico específica..
Para piezas fundidas austeníticas y dúplex, El tratamiento con solución suele ser importante para lograr las propiedades metalúrgicas y de corrosión requeridas.. El ciclo exacto es específico del grado..
¿Cuál es la diferencia entre una T igual y una T reductora??
Una camiseta igual tiene las tres aberturas del mismo tamaño.. Una T reductora tiene una abertura de rama más pequeña que las aberturas del recorrido.. Las tees reductoras se utilizan cuando solo se desvía una parte del flujo..
¿Se pueden utilizar tees de fundición a la cera perdida en servicios de alta presión??
Sí, cuando está correctamente diseñado, elenco, tratado con calor, e inspeccionado. Las tees de fundición a la cera perdida pueden cumplir con los requisitos de prueba de presión y fugas para muchas aplicaciones de alta presión..
Para presiones extremas, Se pueden preferir las camisetas forjadas..
¿Qué preparaciones finales están disponibles para tees de acero inoxidable??
Las preparaciones de extremos comunes incluyen roscas (TNP, BSP), soldadura, soldadura a tope, y con bridas. La elección depende del sistema de tuberías., presión, y requisitos de montaje.