

En sistemas mecánicos exigentes, una polea es mucho más que una simple rueda ranurada.
Es un componente de transmisión portante que debe gestionar continuamente el movimiento de cuerdas o cables., fuerzas radiales, cargas de impacto, fricción, y estrés cíclico repetido.
Cuando una polea opera en grúas., equipo de minería, maquinaria marina, sistemas de elevación pesada, u otros entornos de servicio severo, la calidad de su material y proceso de fabricación influye directamente en la fiabilidad del equipo.
Aquí es donde poleas de acero fundido personalizadas Ofrecer una ventaja de ingeniería decisiva..
Este artículo explora las consideraciones técnicas detrás de la producción personalizada de poleas de acero fundido., desde calidades de acero y fundición de precisión hasta mecanizado, tratamiento térmico, inspección, aplicaciones, y selección de proveedores.
1. ¿Qué es una polea de acero fundido??
A polea de acero fundido Es un componente mecánico giratorio fabricado fundiendo acero en un molde y posteriormente mecanizando superficies críticas a las dimensiones requeridas..
En sistemas de elevación y manipulación de cables., también se le conoce comúnmente como roldana.
Su función principal es guiar, redirigir, o soportar un cable metálico o elemento flexible similar mientras se transfiere la carga mecánica asociada a través del cubo y el eje o conjunto de cojinete.
A diferencia de una simple rueda, una polea tiene una geometría funcional cuidadosamente diseñada. El ranura de cuerda controla cómo se asienta la cuerda en la polea, mientras que el cubo y el orificio transmiten la carga al eje de soporte o al dispositivo de rodamiento.
Las bridas ayudan a retener la cuerda dentro de la ranura y pueden contribuir a la rigidez estructural general del componente..
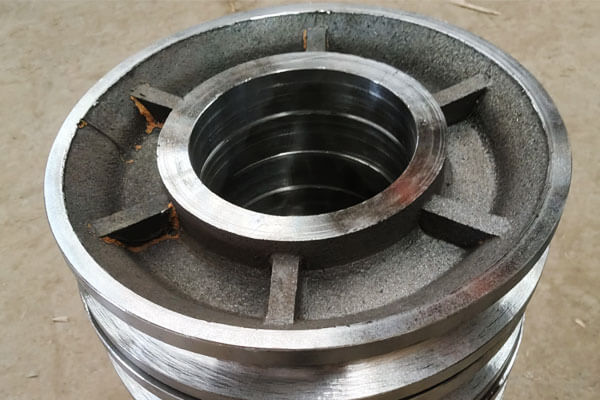
Componentes principales de una polea de acero fundido
| Componente | Función | Consideración clave de fabricación |
| Polea/borde | Soporta y guía la cuerda. | Perfil de ranura, espesor de la pared, resistencia al desgaste |
| Ranura de cuerda | Recibe y guía la cuerda. | Radio, profundidad, precisión del perfil, condición superficial |
| Brida | Ayuda a retener la cuerda en la polea. | Altura, espesor, concentricidad |
Centro |
Conecta la polea al eje o rodamiento. | Precisión dimensional, resistencia estructural |
| Aburrir | Se adapta al eje, cojinete, o disposición de rodamientos | Diámetro, redondez, concentricidad |
| chavetero | Transmite par cuando corresponda | Precisión de posición y dimensiones |
| Características de montaje | Interfaces con el equipo circundante. | Posición, llanura, alineación |
Para una polea de acero fundido de precisión, No todas estas características requieren la misma precisión de fabricación..
El proceso de fundición puede establecer la mayor parte de la geometría estructural., mientras que el mecanizado CNC se utiliza para el orificio, superficies de rodamiento, ranura, chavetero, caras finales, y otras interfaces críticas.
2. Grados comunes de acero fundido para poleas personalizadas
La selección del material para una polea de acero fundido debe basarse en la carga de trabajo., condiciones de impacto, requisitos de desgaste, temperatura de funcionamiento, exposición a la corrosión, y vida útil requerida.
Además del acero fundido al carbono convencional, Los diseños de poleas personalizados pueden utilizar aceros de baja aleación., acero resistente al desgaste con alto contenido de manganeso, o acero inoxidable resistente a la corrosión cuando el entorno operativo exige un rendimiento adicional.
| Material / Calificación | Familia de aleación | Atributos clave de rendimiento | Aplicaciones típicas de poleas |
| ASTM A216 Gr.. WCB | Acero fundido al carbono | Buena fuerza, Excelente capacidad de fundición, buena maquinabilidad, rentable | Poleas de uso general, manipulación de materiales industriales, luz- hasta sistemas de elevación de carga media |
| ASTM A216 Gr.. WCC | Acero fundido al carbono | Mayor resistencia especificada que WCB, buena tenacidad y moldeabilidad | Poleas industriales de alta resistencia, componentes de grúa, exigentes sistemas de manipulación de materiales |
| Acero fundido de baja aleación, CR-mo / Ni-Cr-Mo | Acero fundido de baja aleación | Mayor resistencia, templabilidad mejorada, buena dureza, mejor rendimiento ante la fatiga después del tratamiento térmico | Roldanas para grúas de servicio pesado, polipastos de construcción, equipo de minería, poleas de alta carga |
| Grados de alta resistencia ASTM A148 | Acero fundido de alta resistencia | Alta resistencia a la tracción y límite elástico, adecuado para tratamiento térmico, fuerte capacidad de carga | poleas principales, equipo de levantamiento pesado, poleas industriales grandes, maquinaria de alta carga |
ASTM A352 LCB / LCC |
Acero fundido de baja temperatura | Resistencia al impacto mejorada a bajas temperaturas., adecuado para condiciones de servicio en frío | Grúas al aire libre, equipo de minería de región fría, sistemas de elevación marinos y offshore |
| Acero fundido inoxidable austenítico, CF8 / CF8M | Acero inoxidable fundido | Excelente resistencia a la corrosión, buena dureza, adecuado para entornos que contienen cloruro con limitaciones específicas de grado | poleas marinas, sistemas de manipulación de materiales corrosivos, equipos de procesamiento de productos químicos y alimentos |
| Acero hadfield, ASTM A128 Gr.. B | Acero austenítico con alto contenido de manganeso | Excelente tenacidad al impacto y fuerte respuesta de endurecimiento por trabajo bajo servicio abrasivo | Equipo minero, manejo de materiales abrasivos, aplicaciones de poleas y poleas de alto impacto |
| Acero fundido aleado con boro | Acero de aleación de boro | Alta templabilidad, fuerte resistencia al desgaste después del tratamiento térmico, adecuado para cargas cíclicas exigentes | Medio- a poleas de alta resistencia, equipos de manipulación de materiales de alto desgaste |
3. Proceso personalizado de fabricación de poleas de acero fundido
El proceso de fabricación de una polea de acero fundido personalizada es una secuencia controlada en la que la precisión del patrón.
Porque la polea es un componente que soporta carga., La fundición debe prestar especial atención a la sección de la polea., centro, transiciones de bridas, y otras áreas donde los cambios locales en el espesor de la sección pueden influir en la solidificación y la calidad interna de la fundición..
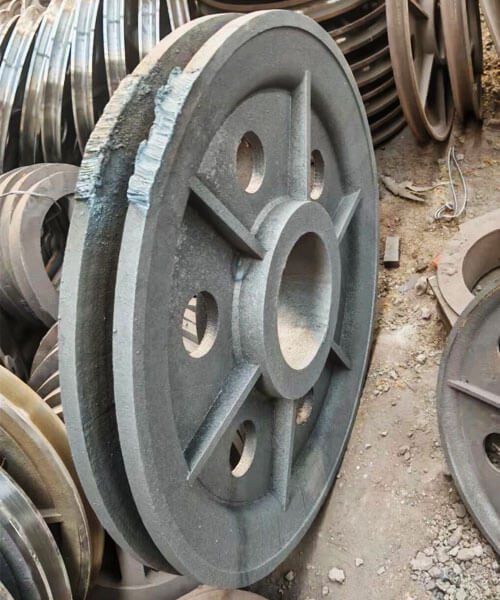
Creación de patrones
La creación de patrones determina la geometría básica de la cavidad de la polea y, por lo tanto, tiene una influencia directa en la precisión de la fundición..
El patrón debe reproducir la polea., centro, brida, y otras características de fundición al tiempo que incorpora un margen de contracción y un margen de mecanizado adecuados.
Para fundición a la cera perdida, Un patrón de cera normalmente se produce inyectando cera en un troquel de precisión..
El patrón de cera representa fielmente la geometría final de la polea y posteriormente se utiliza para crear la carcasa de cerámica..
Para fundición en arena, el patrón generalmente está hecho de resina, madera, metal, u otros materiales adecuados y se utiliza para formar la cavidad del molde..
Dependiendo del diseño de la polea, El patrón también puede incorporar disposiciones de separación y desmoldeo para permitir una eliminación confiable del molde..
Para producción de poleas personalizadas, El diseño del patrón debe distinguir claramente entre superficies fundidas y superficies que requieren mecanizado final..
El exceso de margen de mecanizado aumenta la eliminación de material y el costo., mientras que un margen insuficiente puede dificultar el logro de las dimensiones finales especificadas.
Fabricación de moldes y núcleos
El molde define la geometría exterior de la polea de acero fundido., mientras que los núcleos se utilizan donde las cavidades o pasajes internos no pueden formarse directamente mediante el patrón.
En fundición en arena, Los sistemas seleccionados de arena y aglutinante se compactan alrededor del patrón para crear la cavidad del molde..
Se puede colocar un núcleo para producir el orificio central u otras características internas..
fuerza central, precisión dimensional, permeabilidad, y el posicionamiento son particularmente importantes porque el desplazamiento durante el vertido puede afectar la alineación del orificio y el espesor de la pared..
En fundición a la cera perdida, el patrón de cera se recubre repetidamente con lechada de cerámica refractaria y estuco para construir una carcasa multicapa.
Después de que se haya logrado suficiente resistencia de la cáscara, Se retira la cera y se cuece el molde cerámico..
El molde o carcasa debe proporcionar suficiente resistencia para soportar el acero fundido y al mismo tiempo proporcionar una permeabilidad y un comportamiento térmico adecuados..
Para piezas fundidas de poleas de precisión, Los defectos en el molde pueden transferirse directamente a la superficie de fundición o alterar la precisión dimensional de características críticas..
Fundición de acero y control químico
El acero fundido seleccionado se funde según los requisitos de la aleación especificada..
Se puede utilizar fusión por inducción o fusión por arco eléctrico dependiendo de la aleación., equipo de fundición, y requisitos de producción.
Antes de verter, El metal fundido normalmente se controla mediante análisis químicos., a menudo con un espectrómetro, para verificar que el carbono y los elementos de aleación se encuentren dentro del rango de composición especificado.
La preparación de la masa fundida también puede implicar:
- eliminación de escoria
- Desoxidación
- Ajuste de temperatura
- Control de inclusión
- Identificación y trazabilidad del calor.
El control químico es particularmente importante para las poleas personalizadas porque el grado del acero determina la respuesta al tratamiento térmico posterior e influye en la resistencia., tenacidad, comportamiento de desgaste, y rendimiento a baja temperatura.
Ratero, Alimentación, y vertiendo
El sistema de compuerta y alimentación debe diseñarse de manera que el acero fundido llene la cavidad de la polea suavemente y que la contracción por solidificación pueda compensarse de manera efectiva..
La geometría de la polea puede incluir secciones relativamente pesadas alrededor del cubo y la transición del cubo a la polea..
Estas regiones pueden permanecer líquidas por más tiempo que las secciones más delgadas y, por lo tanto, requieren una alimentación adecuada..
El sistema de compuerta y elevador está diseñado para controlar:
Flujo de metal → secuencia de llenado → equilibrio térmico → solidificación direccional → compensación de contracción
Durante el vertido, La temperatura y la velocidad de vertido deben controlarse dentro de la ventana de proceso establecida para la aleación y el sistema de molde..
Una temperatura del metal excesivamente baja puede provocar un llenado incompleto o cierres en frío., mientras que las condiciones de flujo inadecuadas pueden aumentar la turbulencia y la posibilidad de defectos relacionados con óxidos o inclusiones..
Cuando sea necesario, La simulación de fundición se puede utilizar para evaluar el llenado y la solidificación antes de la producción y para identificar posibles puntos calientes o problemas de alimentación..
Solidificación y enfriamiento
Una vez rellenada la cavidad, El acero fundido comienza a solidificarse..
Esta etapa es crítica porque el acero sufre una contracción volumétrica durante el enfriamiento., y la solidificación mal controlada puede producir cavidades por contracción., porosidad interna, crujido caliente, y tensión residual.
El objetivo es generalmente promover un patrón de solidificación controlado y preferiblemente direccional., con secciones más pesadas que permanecen alimentables hasta que suficiente metal se haya solidificado en otro lugar.
Dependiendo del diseño de la fundición., la fundición puede utilizar:
- Arrendador
- Escalofríos
- Temperaturas controladas del molde
- Transiciones de sección optimizadas
- Condiciones específicas de vertido
El comportamiento de enfriamiento también influye en la microestructura y las propiedades mecánicas resultantes..
Los gradientes térmicos excesivamente severos o desiguales pueden contribuir a la distorsión y la tensión residual., particularmente en poleas grandes o geométricamente complejas.
Limpieza de agitación y fundición
Después de que la pieza se haya enfriado lo suficiente, Se retira el molde o la cáscara de cerámica..
Para fundiciones de arena, Esta operación se conoce generalmente como sacudida, Durante el cual el molde de arena endurecido y los núcleos se separan de la pieza fundida..
Para fundiciones de inversión, la cubierta de cerámica se retira mecánicamente o se procesa de otro modo para exponer la fundición de acero.
Luego, la pieza fundida se separa de su sistema de compuerta y elevador.. Las operaciones de limpieza típicas incluyen:
- Cortar puertas y contrahuellas
- Molienda
- Disparo
- Eliminación del material del molde adherido.
- Tratamiento local de irregularidades superficiales no funcionales.
El objetivo de esta etapa es obtener una pieza fundida limpia y adecuada para el tratamiento térmico y la inspección evitando al mismo tiempo la eliminación innecesaria del metal base..
4. Mecanizado de precisión de poleas de acero fundido
Precisión Mecanizado CNC convierte la polea de acero fundido de una pieza fundida casi en forma neta en un componente funcional terminado.
La ranura de la cuerda, aburrir, chavetero, centro, y las caras de montaje son las principales características mecanizadas porque su precisión dimensional y relación posicional afectan directamente el seguimiento del cable., rotación, distribución de carga, y montaje.
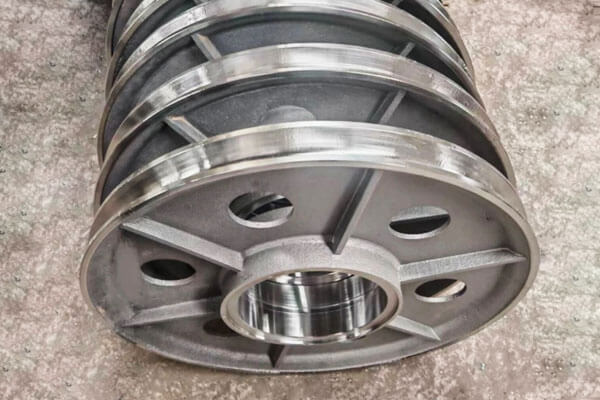
Mecanizado de ranuras de cuerda
La ranura del cable es una de las superficies funcionales más críticas de la polea.. su radio, profundidad, ancho, y el perfil debe adaptarse al tipo y diámetro del cable.
Una ranura de tamaño insuficiente puede restringir excesivamente la cuerda., mientras que una ranura demasiado grande o con una forma incorrecta puede proporcionar un soporte insuficiente y aumentar la deformación y el desgaste del cable..
Para poleas de cable, Por lo tanto, el radio de la ranura normalmente está diseñado para proporcionar un asiento adecuado del cable en lugar de simplemente coincidir con el radio nominal del cable..
La ranura se mecaniza comúnmente en una máquina de torneado CNC utilizando una herramienta de perfilado o forma..
Después de desbastar y terminar de girar., Se puede aplicar esmerilado o pulido donde se requiere una superficie más fina y consistente..
Mecanizado de orificios
El orificio proporciona la interfaz con el eje., cojinete, o casquillo, entonces su diámetro, redondez, y la concentricidad debe controlarse cuidadosamente.
El orificio normalmente se produce mediante mandrinado, escariado, o rectificado de precisión.
Dependiendo del ajuste y aplicación requeridos, Las tolerancias dimensionales pueden especificarse en centésimas de milímetro., por ejemplo, alrededor de ±0,02 a ±0,05 mm para algunas aplicaciones de precisión.
La tolerancia real debe estar determinada por el ajuste del eje/cojinete., tamaño de la polea, y especificaciones de ingeniería aplicables.
Lo más importante, El orificio debe mantener la relación posicional requerida con la ranura del cable y la superficie exterior de la polea..
Mecanizado de chaveteros y estrías
Donde la polea está montada directamente en un eje con chaveta, el ancho del chavetero, profundidad, y la posición angular debe mecanizarse con precisión.
Su alineación con la ranura de la polea es importante para el correcto montaje y transmisión de carga..
Para aplicaciones que requieren una mayor capacidad de torsión o un compromiso rotacional más preciso, Se pueden utilizar conexiones estriadas..
En cualquier caso, Se requiere precisión de mecanizado para evitar un juego excesivo., concentración de tensión local, o interferencia de montaje.
Centro, Rostro, y mecanizado de bridas
Es posible que sea necesario girar el cubo y las caras de los extremos., molienda, o rectificado para obtener las dimensiones y condiciones superficiales requeridas.
Las caras de montaje deben ser lo suficientemente planas y correctamente alineadas para garantizar un montaje consistente..
La geometría de la brida también requiere control porque una variación excesiva puede afectar la retención del cable y la relación entre la ranura y la estructura circundante..
Concentricidad y agotamiento
La concentricidad del orificio con respecto a la ranura del cable es particularmente importante en una polea giratoria..
La excentricidad excesiva o el descentramiento radial pueden producir un movimiento no uniforme del cable., vibración, carga desigual, y tensión adicional del rodamiento.
El descentramiento normalmente se verifica usando un indicador de cuadrante., manómetro de precisión, o equipo de medición de coordenadas.
Para componentes críticos, el aplicable Tir (Lectura total del indicador) El requisito debe definirse en el dibujo de ingeniería en lugar de utilizar un valor genérico..
Equilibrio dinámico
Las poleas giratorias de alta velocidad pueden requerir un equilibrio dinámico después del mecanizado.
Un desequilibrio genera fuerzas centrífugas que aumentan con la velocidad de rotación y pueden contribuir a la vibración y la carga del rodamiento..
El equilibrio se realiza en una máquina equilibradora dedicada. Dependiendo del método de corrección., Se pueden eliminar pequeñas cantidades de material o se pueden agregar pesos de equilibrio para lograr la condición de equilibrio requerida..
Para baja velocidad, gavillas muy cargadas, Los requisitos de equilibrio pueden ser menos estrictos que para las poleas giratorias de alta velocidad..
5. Acabado superficial y tratamiento térmico de poleas de acero fundido
El tratamiento térmico determina el estado mecánico del acero fundido., mientras que el acabado de superficies establece la condición requerida de las superficies funcionales y expuestas..
Ambos deben considerarse junto con la carga prevista., tener puesto, tipo de cuerda, entorno operativo, y vida útil.
Tratamiento térmico
El ciclo de tratamiento térmico se selecciona según el grado de acero fundido y las propiedades mecánicas requeridas.. Los tratamientos comunes incluyen:
| Tratamiento térmico | Propósito principal |
| Normalizando | Refinar la microestructura de la fundición y establecer una condición mecánica más uniforme. |
| Recocido | Reducir la dureza, mejorar la maquinabilidad, y aliviar las tensiones internas |
| Temple y revenido | Desarrollar mayor resistencia y tenacidad con dureza controlada. |
| Alivio del estrés | Reducir las tensiones residuales de la fundición., soldadura, o mecanizado |
| Endurecimiento de la superficie | Aumenta la resistencia al desgaste de superficies seleccionadas, como la ranura del cable. |
Para poleas portantes, Se puede seleccionar templado y revenido para aceros fundidos al carbono y de baja aleación adecuados cuando se requiere un mayor rendimiento mecánico..
La temperatura de revenido debe establecerse según el grado del acero y el equilibrio requerido entre dureza y tenacidad..
Endurecimiento superficial de la ranura
Donde el contacto con la cuerda produce un desgaste significativo, Se puede considerar el endurecimiento superficial localizado..
Dependiendo del material y diseño., métodos como el endurecimiento por inducción, endurecimiento por llama, o nitruración puede ser aplicable.
El tratamiento debe aplicarse de forma selectiva porque una dureza superficial excesiva o una profundidad de endurecimiento inadecuada pueden reducir la tenacidad o crear tensiones residuales indeseables..
Por lo tanto, es necesario considerar la condición del material de la ranura junto con el material del cable y las condiciones reales de contacto..
Acabado de la superficie de la ranura
El acabado de la superficie afecta directamente la interacción entre la ranura de la polea y la cuerda..
Una superficie rugosa puede aumentar la abrasión local y acelerar el desgaste del cable., mientras que una ranura con un acabado adecuado proporciona un contacto más suave.
Un objetivo típico para ranuras de polea mecanizadas puede ser alrededor RA 1.6-3.2 μm, aunque el valor requerido debe especificarse según el tipo de cable, velocidad de funcionamiento, cargando, lubricación, y estándar de diseño.
El acabado de la superficie no debe considerarse independientemente de la geometría de la ranura..
Una ranura lisa pero con un perfil incorrecto aún puede provocar un desgaste excesivo del cable., mientras que el perfil correcto con textura superficial controlada proporciona una condición de contacto más estable.
Recubrimiento y protección contra la corrosión
Las poleas de acero fundido utilizadas en exteriores o en ambientes húmedos y corrosivos pueden requerir recubrimientos protectores.. Las opciones comunes incluyen:
- Recubrimientos epoxi
- Recubrimientos de poliuretano
- Imprimaciones ricas en zinc
- Otros sistemas industriales de protección contra la corrosión
Para servicio marítimo o offshore, Se pueden especificar sistemas de protección contra la corrosión más agresivos de acuerdo con la exposición ambiental y las especificaciones del recubrimiento..
La ranura de contacto con la cuerda a menudo se trata de manera diferente a las superficies sin contacto.. El espesor del revestimiento no debe cambiar las dimensiones de la ranura ni interferir con el asiento del cable..
En aplicaciones donde la precisión dimensional es crítica, Por lo tanto, la ranura puede permanecer sin recubrir o recibir un tratamiento cuidadosamente controlado..
Compatibilidad de cuerdas
En última instancia, el acabado de la superficie y la geometría de las ranuras deben considerarse junto con las especificaciones del cable.. El cable metálico y el cable sintético no requieren necesariamente diseños de ranura idénticos..
Para cable de alambre, La ranura debe proporcionar un soporte adecuado y evitar pellizcos o deformaciones excesivos..
Las cuerdas sintéticas pueden requerir diferentes geometrías de ranura y características de superficie debido a su menor rigidez a la flexión y diferente comportamiento de contacto..
Por lo tanto, El fabricante de la polea debe confirmar el diámetro del cable., construcción, material, carga operativa, y condiciones de servicio antes de finalizar el mecanizado de ranuras y el tratamiento de superficies.
Esto garantiza que la polea de acero fundido terminada esté diseñada como una parte integrada del sistema de manipulación del cable en lugar de como un componente giratorio aislado..
6. Requisitos clave de calidad para poleas de acero fundido
Los requisitos de calidad para las poleas de acero fundido están impulsados por la seguridad, fiabilidad, y vida útil. Los siguientes son esenciales.
Certificación de materiales. La composición química y las propiedades mecánicas deben verificarse y documentarse.. Los certificados de análisis y los informes de pruebas mecánicas deben acompañar a cada lote de producción..
Solidez interna. Las piezas fundidas deben estar libres de defectos dañinos como la porosidad por contracción., porosidad de gas, inclusiones, y grietas. Se utilizan pruebas no destructivas para verificar la calidad interna..
Precisión dimensional. Perfil de ranura, tamaño del orificio, concentricidad, sin, y las dimensiones del chavetero deben cumplir con los requisitos del dibujo.. Se deben proporcionar informes de inspección dimensional..
Calidad de la superficie. Las superficies de la ranura y del orificio deben estar libres de defectos que puedan dañar el cable o causar desalineación.. La rugosidad de la superficie debe medirse y documentarse..
Verificación del tratamiento térmico. Pruebas de dureza y, donde sea necesario, El examen de la microestructura confirma que el tratamiento térmico se ha realizado correctamente..
Pruebas de carga. Para aplicaciones críticas, Es posible que se requieran pruebas de carga de prueba o pruebas destructivas para verificar la resistencia y la seguridad..
7. Aplicaciones de poleas de acero fundido personalizadas
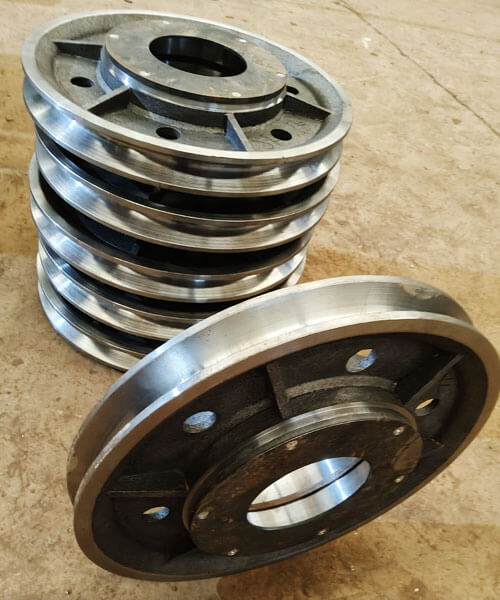
Grúas y Equipos de Elevación
Las grúas son una de las aplicaciones más importantes de las poleas de acero fundido..
Las poleas en los sistemas de elevación transfieren cargas repetidamente desde el cable al eje o al conjunto de cojinetes y pueden experimentar cargas de choque durante la elevación., encapotado, aceleración, y parando.
Se utilizan poleas de acero fundido personalizadas en:
- Puentes grúa
- Grúas pórtico
- Grúas móviles
- Grúas torre
- Grúas portuarias
- Bloques de grúa y conjuntos de gancho
- Sistemas de cabrestante y reenvío
Para aplicaciones de grúa, el perfil de la ranura, relación entre el diámetro de la polea y el diámetro del cable, aburrir, y la integridad estructural debe coincidir con el sistema de elevación.
Equipo minero
La maquinaria minera impone condiciones particularmente severas a los componentes mecánicos debido a las altas cargas, polvo abrasivo, impacto, operación continua, y entornos de mantenimiento difíciles.
Se pueden utilizar poleas y roldanas de acero fundido en equipos de elevación., sistemas de manipulación de cuerdas, transportadores, y otra maquinaria pesada.
En aplicaciones que involucran impacto severo y abrasión, La selección del material y la dureza de la superficie pueden volverse particularmente importantes..
Equipos de construcción y manipulación de materiales
La maquinaria de construcción suele incorporar sistemas de poleas para levantar, colocación, tensar, o redirigir el cable metálico.
Las aplicaciones típicas incluyen:
- Polipastos de construcción
- Sistemas de manipulación de materiales
- Cabrestantes
- Accesorios de elevación
- Sistemas de guiado de cables
- Maquinaria de manipulación especializada
La fundición personalizada es particularmente útil cuando una polea estándar no puede cumplir con la configuración dimensional o de montaje requerida..
Equipos marinos y offshore
Los entornos marinos y offshore combinan carga mecánica con humedad., exposición al agua salada, corrosión, y acceso limitado para mantenimiento.
Se pueden incorporar poleas de acero fundido personalizadas:
- Grúas marinas
- Equipos de elevación costa afuera
- Winches de a bordo
- Sistemas de amarre
- Maquinaria de cubierta
- Equipos para manipulación de cables y cuerdas.
Para estas aplicaciones, El material y el sistema de protección contra la corrosión deben seleccionarse de acuerdo con el entorno marino real..
Se puede considerar el acero inoxidable fundido cuando la resistencia a la corrosión es un requisito principal..
Equipos de petróleo y gas
Los equipos de petróleo y gas pueden exponer poleas y roldanas a cargas elevadas., vibración, atmósferas corrosivas, y ciclos de funcionamiento continuos.
Se pueden utilizar componentes de acero fundido personalizados para levantar, izar, y equipos especializados para el manejo de materiales.
Cuando la aplicación es crítica para la seguridad, la especificación del material, Requisitos de END, tratamiento térmico, y la trazabilidad debe definirse de antemano.
Maquinaria Industrial
Las poleas personalizadas también se utilizan en equipos industriales para:
- Enrutamiento de cable
- Sistemas tensores
- Polipastos
- Sistemas transportadores
- Equipos de transmisión especializados.
- Maquinaria de manipulación automatizada
La principal ventaja de un diseño personalizado es que la polea se puede desarrollar alrededor de la interfaz completa del equipo en lugar de forzar al equipo a acomodar una polea estándar..
8. Ventajas principales de las poleas de acero fundido de precisión
Las poleas de acero fundido de precisión ofrecen varias ventajas sobre las alternativas..
- Alta fuerza y dureza: El acero fundido puede soportar cargas pesadas, impacto, y fatiga mejor que el hierro fundido o el aluminio.
- Flexibilidad de diseño: La fundición permite formas complejas., características integradas, y distribución optimizada del material.
- Forma cercana a la red: La fundición reduce el tiempo de mecanizado y el desperdicio de material en comparación con la fabricación a partir de placas o barras..
- Soldabilidad: Las piezas fundidas de acero se pueden soldar y reparar., a diferencia del hierro fundido.
- Escalabilidad: La fundición es económica tanto para tiradas de producción pequeñas como grandes., y para poleas muy grandes que serían difíciles de fabricar.
- Calidad consistente: Un proceso de fundición controlado produce propiedades y dimensiones repetibles..
- Personalización: Aleaciones, tratamientos térmicos, y el mecanizado se puede adaptar a la aplicación.
- Rentabilidad: Para muchas aplicaciones, Las poleas de acero fundido ofrecen la mejor combinación de rendimiento y costo total..
9. Polea de acero fundido versus poleas de hierro fundido
Tanto las poleas de acero fundido como las de hierro fundido se pueden producir mediante fundición., pero su comportamiento mecánico, resistencia al impacto, capacidad de carga, y las condiciones de servicio típicas son significativamente diferentes.
| Característica central | Polea de acero fundido | Polea de hierro fundido |
| Fortaleza | Alta resistencia a la tracción y límite elástico; adecuado para componentes muy cargados | Generalmente más bajo, especialmente para fundición gris |
| Tenacidad | Alta tenacidad y mejor resistencia a cargas de impacto. | Menor dureza; El hierro gris es relativamente frágil. |
| Resistencia al impacto | Excelente para cargas repetidas o repentinas | Limitado en condiciones de impacto severo |
| Ductilidad | Importante capacidad de deformación plástica antes de la fractura. | Bajo para fundición gris; altamente dependiente del grado |
| Rendimiento de fatiga | Generalmente mejor para cargas cíclicas y dinámicas. | Más limitado, particularmente donde existen concentraciones de estrés |
| Resistencia al desgaste | Se puede mejorar mediante la selección de aleaciones y el tratamiento térmico. | Bueno en algunos grados de hierro fundido., especialmente bajo condiciones de deslizamiento estable o abrasivas |
maquinabilidad |
Bien, pero las aleaciones más duras pueden requerir un mecanizado CNC controlado | Generalmente excelente, especialmente para fundición gris |
| Capacidad de lanzamiento | Adecuado para complejo, geometrías de carga integradas | Excelente moldeabilidad y adecuado para formas complejas. |
| Tratamiento térmico | Se puede normalizar, recocido, apagado y templado, o superficie endurecida según el grado | Las opciones de tratamiento térmico dependen en gran medida del grado del hierro y generalmente son más limitadas para el hierro gris. |
| Servicio pesado | Muy adecuado para grúas, minería, polipastos, y maquinaria de servicio severo | Más adecuado para condiciones de carga más ligeras o más estables. |
| Comportamiento de fractura | Más tolerante a la sobrecarga y al impacto antes de la fractura. | Más susceptible a fracturas frágiles bajo impacto excesivo |
| Costo de materiales | Generalmente más alto | Generalmente más bajo |
| Mejor ventaja principal | Fortaleza, tenacidad, y confiabilidad bajo cargas exigentes | Eficiencia de costos, castigabilidad, y maquinabilidad |
10. ¿Por qué elegir DEZE como su fabricante de poleas de acero fundido personalizadas??
ESTA tecnología brindar Fabricación personalizada de poleas de acero fundido. desde fundición de precisión hasta mecanizado CNC e inspección final, Permitir que el componente completo se desarrolle y produzca dentro de un flujo de trabajo de fabricación integrado..
Nuestro enfoque de fabricación comienza con la revisión de ingeniería y la selección de materiales., seguido del desarrollo de patrones, fabricación de moldes, Fundición y vertido controlados de acero., solidificación, tratamiento térmico, mecanizado de precisión, e inspección de calidad.
Se pueden seleccionar diferentes sistemas de materiales de acero fundido según la carga de trabajo., condiciones de impacto, temperatura, tener puesto, y exposición a la corrosión.
Cuando sea necesario, El proceso de fabricación puede incorporar verificación de dureza y END apropiados., incluyendo PT, MONTE, Utah, o RT, según la especificación del componente.
El objetivo no es simplemente suministrar una pieza fundida en bruto.. Es para proporcionar una polea personalizada terminada con propiedades de material controladas., geometría funcional precisa, mecanizado consistente, y documentación de calidad trazable.
11. Conclusión
Las poleas de acero fundido personalizadas son componentes diseñados para aplicaciones donde la capacidad de carga, resistencia al impacto, rendimiento de desgaste, precisión dimensional, y la confiabilidad a largo plazo son importantes.
Su rendimiento depende de la calidad combinada del material., fundición, tratamiento térmico, mecanizado, e inspección.
La fundición de precisión proporciona una ruta eficiente para producir una geometría de polea compleja con una estructura integrada de polea y cubo, al tiempo que reduce el mecanizado innecesario..
El mecanizado CNC posterior establece las dimensiones críticas de la ranura del cable., aburrir, chavetero, centro, y superficies de montaje.
El tratamiento térmico puede entonces proporcionar el equilibrio de resistencia necesario., dureza, y dureza, mientras que la inspección confirma la integridad de la fundición y la precisión dimensional.
Para grúa, minería, construcción, marina, costa afuera, petróleo y gas, y aplicaciones de maquinaria industrial, Se debe seleccionar la polea correcta según las especificaciones de la cuerda., condición de carga, entorno operativo, y requisitos técnicos aplicables.
Una polea de acero fundido diseñada adecuadamente no es simplemente una rueda con una ranura.; Es un componente portante cuya geometría y estado del material influyen directamente en la fiabilidad de todo el sistema de manipulación de cables..
Preguntas frecuentes
¿Cuál es la diferencia entre poleas de acero fundido y de hierro fundido??
El acero fundido tiene mayor resistencia y tenacidad y es soldable..
El hierro fundido es más barato y más fácil de mecanizar, pero es más frágil y no se puede soldar fácilmente..
¿Cuál es el perfil de ranura de una polea??
El perfil de ranura es la forma del canal que asienta la cuerda o cable..
Debe coincidir con el diámetro y la construcción de la cuerda para garantizar un asiento adecuado., minimizar el desgaste, y evitar el descarrilamiento.
¿Por qué es importante el tratamiento térmico para las poleas de acero fundido??
El tratamiento térmico controla la fuerza., dureza, tenacidad, y tensiones residuales. Garantiza que la polea pueda soportar sus cargas de servicio sin fallas prematuras..
¿Cómo se verifica la calidad de la polea??
La calidad se verifica mediante la certificación de materiales., inspección dimensional, pruebas no destructivas (penetrante de tinte, partícula magnética, ultrasónico, radiográfico), prueba de dureza, y pruebas de carga cuando sea necesario.
¿Se pueden reparar las poleas de acero fundido??
Sí. Las piezas fundidas de acero se pueden soldar y reparar., a diferencia del hierro fundido. Las reparaciones deben ser realizadas por soldadores calificados utilizando procedimientos aprobados..
¿Qué acabado superficial se requiere para una ranura de polea??
El acabado requerido depende del tipo de cuerda., condiciones de funcionamiento, y especificación de diseño.
Una ranura mecanizada alrededor RA 1.6-3.2 μm puede ser apropiado para algunas aplicaciones, pero no existe un valor de rugosidad universal para cada polea.
¿Por qué es importante la concentricidad para una polea??
El orificio y la ranura del cable deben mantener una relación posicional adecuada.. La excentricidad excesiva o el descentramiento pueden causar una rotación desigual, movimiento inestable de la cuerda, vibración, y carga no uniforme.

