
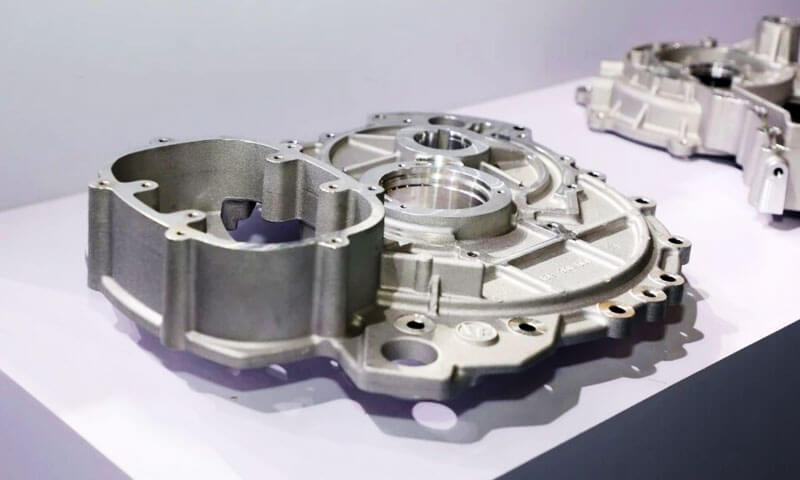
Después de más de 20 años en tratamiento de superficies - funcionando anodizado pauta, solución de problemas de piezas fallidas, y discutir con ingenieros de diseño que insisten en que "es solo aluminio, debería anodizarse como 6061”. Puedo decirles que la pregunta que escucho con más frecuencia es esta: “¿Se puede anodizar aluminio fundido a presión??"
La respuesta corta es sí.. La respuesta honesta es: no con su proceso de anodizado estándar, y no sin entender por qué las piezas fundidas a presión se comportan de manera tan diferente a las extrusiones forjadas..
He visto muchos talleres intentar pasar piezas fundidas ADC12 a través de una línea de anodizado normal., salir con manchas, gris, partes desiguales cubiertas de carbón, y declarar que “el aluminio fundido a presión no se puede anodizar”.
eso esta mal. Se puede anodizar, pero requiere un proceso de pretratamiento específico., Expectativas realistas sobre la calidad de la superficie., y una comprensión clara de dónde están los límites del proceso.
Esta guía está escrita desde la línea de anodizado piso..
Explica exactamente por qué aluminio fundido resiste el anodizado estándar, ¿Qué tiene que ver el silicio con esto?, qué cambios previos al tratamiento se requieren, ¿Qué problemas persisten incluso después de la desiliconización?, y qué procesos de acabado alternativos considerar cuando el anodizado no es la opción correcta.
1. La respuesta directa: Sí, pero no con el proceso estándar
Déjame darte la conclusión primero., antes de profundizar en la química:
- El aluminio fundido se puede anodizar.
- El proceso de anodizado estándar produce resultados muy pobres en ADC12.
- Una desiliconización dedicada (desobstrucción) El paso previo al tratamiento es obligatorio..
- Incluso con una desiliconización perfecta, Los problemas de porosidad y absorción del color persisten..
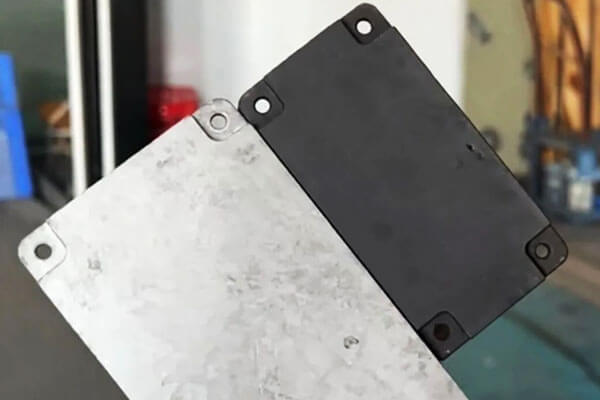
En nuestra propia tienda, realizamos una prueba controlada: dos piezas de fundición a presión ADC12, sin tratamiento previo especial, pasar por nuestra línea de anodizado estándar. uno fue claro (natural) anodizado, uno era negro.
El resultado fue predecible: desigual, color manchado, parches manchados, y una capa de carbón gris en la superficie que se limpia con los dedos.
Esto no es un defecto en nuestra línea.. Es el resultado esperado cuando se anodiza una aleación fundida a presión con alto contenido de silicio de la misma manera que anodizaría 6061 extrusiones.
2. ¿Por qué es difícil anodizar el aluminio fundido a presión??
La dificultad proviene principalmente de tres factores: alto contenido de silicio, porosidad de fundición, y las limitaciones del pretratamiento convencional.
El alto contenido de silicio interfiere con el anodizado
Muchas aleaciones de fundición a presión contienen cantidades sustanciales de silicio para mejorar la fluidez., reducir la contracción por solidificación, y apoyar la producción de paredes delgadas, componentes complejos.
ADC12 es una aleación de fundición a presión representativa de Al-Si-Cu.
Sin embargo, El silicio se comporta de manera diferente al aluminio durante el pretratamiento químico y la anodización..
En un proceso de grabado alcalino convencional, el aluminio se disuelve fácilmente, mientras que las fases ricas en silicio pueden permanecer en la superficie.
Dependiendo de la composición de la aleación y las condiciones del proceso., Estos residuos pueden formar una capa de carbón gris u oscuro..
Si el proceso de desmutación posterior es inadecuado, El material residual rico en silicio y otros residuos de elementos de aleación pueden interferir con la formación y apariencia uniforme de la película de óxido..
Esto explica los defectos observados en el ensayo ADC12:
- Aspecto moteado: Diferentes áreas de la fundición responden de manera diferente al pretratamiento y anodizado..
- color desigual: Las variaciones en la microestructura de la superficie y la capa de óxido producen una absorción de luz y de colorante inconsistente.
- Tizón gris: Los depósitos superficiales residuales permanecen después de una limpieza o eliminación de humo inadecuadas..
- Pobre coloración negra.: Es posible que la capa de óxido y el estado de la superficie no permitan una absorción uniforme del tinte..
El punto clave es que el problema no es simplemente la presencia de silicio en la aleación en masa.. Es la interacción entre la microestructura de la aleación., preparación de la superficie, y formación de película anódica.
La porosidad de la fundición crea defectos adicionales
El aluminio fundido a presión puede contener porosidad de gas, cavidades de contracción, y otras discontinuidades del subsuelo.
Su distribución depende del diseño del troquel., temperatura del metal, parámetros de inyección, desfogue, y condiciones de solidificación.
Estos defectos se vuelven particularmente problemáticos durante el anodizado porque las etapas de pretratamiento y coloración exponen la pieza fundida a soluciones químicas acuosas..
La porosidad puede contribuir a:
- Decoloración localizada y manchas oscuras..
- Absorción desigual del tinte.
- Retención de ácido y tinción posterior..
- Agujeros en la superficie y apariencia inconsistente.
- Protección contra la corrosión reducida cuando el recubrimiento es discontinuo o la pieza fundida subyacente es defectuosa.
No toda la porosidad es visible en la superficie recién fundida.. Algunos defectos se hacen evidentes sólo después del mecanizado., aguafuerte, o anodizado.
Desde el punto de vista de la producción, Esto significa que el acabado de la superficie no puede compensar una calidad de fundición fundamentalmente mala..
Si un componente requiere un acabado anodizado negro uniforme, El control de la porosidad debe comenzar durante el desarrollo de la fundición y no después de que la pieza llegue a la línea de acabado..
3. Por qué Desmutting no resuelve todos los problemas de anodizado
La eliminación de residuos superficiales ricos en silicio es una mejora importante, pero pueden quedar tres desafíos importantes.
| Defecto | Causa principal | Posibles medidas de control |
| Carbón gris o residuos en polvo | Eliminación inadecuada de residuos ricos en silicio y otros depósitos de elementos de aleación | Optimice el desmutado y el enjuague específicos de aleaciones |
| Color desigual o moteado | Variaciones en la microestructura de la aleación., formación de óxido, condición superficial, o absorción de tinte | Mejore la consistencia del pretratamiento y valide el proceso de coloración. |
| Manchas blancas o falla localizada del tinte. | Porosidad, retención química, defectos superficiales locales, o formación de óxido inconsistente | Mejorar la calidad del casting, drenaje, enjuague, y control de procesos |
| Poros y hoyos superficiales | Porosidad de los gases, defectos de contracción, inclusiones, o grabado excesivo | Mejore los parámetros de fundición y controle la gravedad del pretratamiento |
| Espesor de película inconsistente | Variaciones en la geometría, contacto eléctrico, distribución actual, o respuesta de aleación local | Optimizar la fijación, contacto eléctrico, y parámetros de anodizado |
Porosidad y retención de ácido
Un yeso con poros abiertos puede atrapar soluciones de pretratamiento o colorantes.. Si estos químicos no se eliminan adecuadamente, pueden continuar reaccionando localmente y causar manchas, manchas blancas, u otros defectos.
La solución no es simplemente ampliar el tiempo de desmutación. La exposición química excesiva puede atacar aún más la superficie sin eliminar la porosidad subyacente..
Donde los requisitos de apariencia son estrictos, densidad de fundición, integridad de la superficie, diseño de drenaje, y la eficacia del enjuague deben evaluarse conjuntamente.
Uniformidad de color
El anodizado negro suele ser más exigente que un acabado natural o de color claro porque incluso pequeñas variaciones en el estado de la superficie pueden volverse visualmente obvias..
El aspecto final depende de la aleación., microestructura de fundición, pretratamiento, características de la película de óxido, química del tinte, y proceso de sellado.
Es posible que dos componentes fabricados con la misma aleación nominal no produzcan resultados idénticos si sus condiciones de fundición o historial de superficie difieren..
Por esta razón, Las pruebas de calificación deben utilizar piezas fundidas representativas de la producción en lugar de muestras de laboratorio pulidas únicamente..
Apariencia superficial versus desempeño funcional
Un componente anodizado puede parecer aceptable sin cumplir con el espesor de película requerido o los criterios de resistencia a la corrosión..
En cambio, un recubrimiento visualmente imperfecto aún puede cumplir ciertos requisitos funcionales, dependiendo de la especificación.
Por lo tanto, los criterios de aceptación deben distinguir entre:
- Requisitos cosméticos, incluyendo color, brillo, y defectos visibles.
- Requisitos funcionales, incluido el espesor de la película, resistencia a la corrosión, resistencia al desgaste, y rendimiento de sellado.
Estos requisitos deben acordarse antes de que comience la producción..
4. La verificación de la realidad del anodizado ADC12
Déjame ser directo sobre lo que puedes y no puedes esperar..
| Aspecto | Aluminio forjado (6061/6063) | ADC12 fundido a presión (Proceso estándar) | ADC12 fundido a presión (Con desiliconizante) |
| Uniformidad de la película | Excelente | Pobre - manchado, discontinuo | Bueno, pero no igual al forjado. |
| Aspecto superficial | Metálico transparente, liso | gris obsceno, enrojecido | Mejorado, pero la microporosidad es visible a corta distancia |
| Consistencia del color | Excelente: uniforme de lote a lote | Muy pobre: absorción desigual del tinte. | Moderado: los colores oscuros aún muestran variación |
| Tizón / residuo gris | Ninguno | Pesado: se limpia con un paño en las manos | Mínimo: eliminado mediante desmutación por HF |
| Protección contra la corrosión | Bien | Variable: la película es discontinua | Bien, pero los poros siguen siendo puntos débiles |
| Rendimiento típico (buenas partes) | 95%+ | 30–50% | 70–85% |
Qué significa esto en la práctica
Si anodiza ADC12 sin desiliconizar, Espere que aproximadamente la mitad de sus piezas sean rechazos cosméticos..
Con un adecuado paso de desiliconizante, El rendimiento mejora dramáticamente, pero nunca igualarás el rendimiento limpio., superficie impecable de un forjado 6063 extrusión.
Cualquiera que prometa un anodizado con “calidad de extrusión” en una pieza fundida a presión miente o utiliza una aleación especial con bajo contenido de silicio..
5. Procesos de acabado alternativos y competitivos
Porque el aluminio fundido a presión con alto contenido de silicio es difícil de anodizar de manera consistente, Se deben considerar tratamientos superficiales alternativos cuando el anodizado convencional no puede lograr la apariencia requerida., resistencia a la corrosión, o costo de producción.
| Superficie Refinamiento Proceso | Apariencia | Corrosión Resistencia | Tener puesto Resistencia | Relativo Costo | Típico Aplicaciones |
| Convencional Anodizado | Acabado decorativo uniforme en aleaciones adecuadas.; a menudo inconsistente en piezas fundidas con alto contenido de silicio | Bueno cuando la película anódica está formada y sellada adecuadamente. | Bien, dependiendo del espesor y tipo de película | Medio | Componentes de aluminio forjado y piezas fundidas compatibles que requieren una película anódica. |
| Anodizado con Desmutando | Uniformidad mejorada, aunque la decoloración relacionada con el silicio puede permanecer | Bueno si el pretratamiento y la película anódica se controlan adecuadamente | Bien, dependiendo de las especificaciones del recubrimiento | Medio -alto | Piezas funcionales de fundición que requieren anodizado con requisitos estéticos moderados. |
| Microarco Oxidación (Mao) | Superficie similar a la cerámica; El color y la textura dependen de la aleación y el proceso. | Bueno a excelente, dependiendo de la estructura del revestimiento y del sellado | Excelente para recubrimientos resistentes al desgaste adecuados | Alto | Componentes que requieren una alta dureza superficial, resistencia al desgaste, y aislamiento eléctrico |
Recubrimiento de conversión química |
Delgado, Acabado generalmente mate o ligeramente coloreado. | Moderado a bueno, dependiendo del sistema de conversión | Limitado | Bajo | Componentes que requieren protección básica contra la corrosión o un pretratamiento para pintura. |
| Electrostático Polvo Revestimiento | Color uniforme con una amplia gama de niveles de brillo y texturas. | De buena a excelente con pretratamiento y espesor de recubrimiento adecuados | Bien, dependiendo de la formulación del polvo y el curado | Bajo-medio | Viviendas, paréntesis, componentes automotrices, y cerramientos industriales que requieren una protección decorativa duradera |
| pintura para hornear (Recubrimiento líquido horneado) | Acabado decorativo liso con color y brillo controlados. | Bueno cuando el recubrimiento se aplica y cura correctamente | Moderado a bueno, dependiendo de la química de la pintura y el espesor de la película | Medio | Carcasas fundidas, productos de consumo, piezas automotrices, y componentes que requieren una apariencia superficial refinada |
Cómo elegir el proceso correcto
- Elija anodizado con desiliconizado cuando el componente requiere una capa de óxido anódico y su desempeño funcional es más importante que un acabado decorativo perfectamente uniforme.
- Elija oxidación por microarco (Mao) cuando la resistencia al desgaste y la dureza de la superficie son prioridades.
Su idoneidad para aleaciones con alto contenido de silicio y el comportamiento contra la corrosión requerido deben verificarse mediante pruebas.. - Elija recubrimiento en polvo cuando el color uniforme y la cobertura de la superficie son más importantes que mantener la apariencia metálica del aluminio anodizado.
Puede ocultar variaciones superficiales menores., pero no puede eliminar de manera confiable los efectos de una porosidad severa o desgasificación.. - Elija recubrimiento de conversión química o pintura húmeda cuando una película anódica decorativa no es necesaria y los requisitos principales son la protección contra la corrosión, adherencia de la pintura, u opciones de color flexibles.
El mejor proceso depende del entorno de servicio del componente., requisitos de apariencia, y especificaciones de rendimiento.
Para piezas ADC12 que requieren un acabado negro uniforme, El recubrimiento en polvo puede ser más práctico que el anodizado convencional..
6. Elegir la aleación de fundición adecuada para anodizar
No todas las aleaciones de aluminio fundido producen los mismos resultados de anodizado. Contenido de silicio, niveles de impureza, microestructura, y la calidad de la fundición influyen en la formación de la película de óxido y en la apariencia de la superficie..
La siguiente tabla proporciona una comparación preliminar de las aleaciones de aluminio comúnmente discutidas..
Los rangos de composición son indicativos y deben verificarse con el estándar de material aplicable y el certificado del proveedor..
| Aleación | Contenido típico de silicio | Dificultad de anodizado | Consideraciones clave |
| ADC12 (A383) | 9.6–12,0% | Alto | Ampliamente utilizado para fundición a presión.; El alto contenido de silicio puede causar anodizado desigual y manchas en la superficie. |
| YL102 (AlSi12) | 10.5–13,5% | Alto | Los resultados de anodizado dependen de los niveles de impurezas., especificación de aleación, y calidad de fundición |
AlSi9Mg (A360) |
Aproximadamente 9,0% a 10,0% | Moderado a alto | Puede ofrecer un potencial de anodizado mejorado bajo condiciones de composición y proceso adecuadas. |
| A413 / AlSi12(b) | Aproximadamente 11,0% a 13,0% | Alto | El alto contenido de silicio favorece la fluidez de la fundición, pero complica el anodizado decorativo uniforme. |
| Forjado 6063 (referencia) | Aproximadamente 0,2–0,6% | Bajo | Punto de referencia común para anodizado decorativo uniforme |
Nota: Las designaciones de aleaciones y los límites de composición varían según el estándar y el mercado..
YL102, A360, y otras aleaciones nominalmente similares no deben tratarse como intercambiables sin verificar su composición química y requisitos mecánicos..
Recomendaciones prácticas
Si el anodizado es un requisito de diseño obligatorio y el aluminio forjado no es una opción, Evalúe AlSi9Mg o una aleación de fundición a presión con baja impureza especificada adecuadamente antes de comprometerse con la producción..
Estos materiales pueden ofrecer una mejor consistencia superficial en condiciones apropiadas., pero no necesariamente lograrán la misma apariencia que los anodizados. 6063.
Para cualquier aleación candidata, Confirmar el contenido de silicio y hierro., calidad de fundición, propiedades mecánicas requeridas, y compatibilidad con el proceso de pretratamiento propuesto.
Se debe realizar una anodización de prueba en piezas representativas de la producción para verificar la uniformidad del color., calidad de la película, y rendimiento contra la corrosión.
Al final, La selección de aleaciones y el desarrollo del tratamiento de superficie deben considerarse juntos..
Elegir una aleación potencialmente más anodizable puede mejorar el resultado, pero ninguna designación de aleación por sí sola garantiza un acabado anodizado impecable.
7. Conclusión
¿Se puede anodizar aluminio fundido a presión?? Sí, pero las aleaciones con alto contenido de silicio como ADC12 requieren una consideración especial.
El anodizado convencional sin pretratamiento específico de la aleación puede producir colores moteados., mala uniformidad de la película, y carbón gris.
Un proceso de desmutación adecuado (a veces utilizando una solución que contiene HF en condiciones industriales controladas) puede mejorar sustancialmente la superficie eliminando residuos ricos en silicio..
Sin embargo, El desmutting no elimina la porosidad de la fundición., Garantizar una absorción uniforme del tinte., o corregir defectos causados por solidificación y preparación de superficie inconsistentes.
Estos problemas requieren un control coordinado de la selección de aleaciones., calidad de fundición, pretratamiento, anodizado, y colorear.
La regla práctica es simple.: El aluminio fundido a presión no es imposible de anodizar., pero no se debe anodizar como si fuera una aleación de aluminio forjado convencional..
Cuando un acabado decorativo uniforme es imprescindible, Califique el proceso completo utilizando piezas representativas de la producción y compare el anodizado con alternativas como el recubrimiento en polvo o la oxidación por microarco antes de comprometerse con la producción en masa..
Preguntas frecuentes
¿Por qué el anodizado fundido a presión sale gris y con manchas??
Alto contenido de silicio (9–12% en CAD12) deja silicio elemental en la superficie después del grabado.
Esta mancha de silicio altera la película de óxido y crea el tono gris., apariencia desigual. La desiliconización elimina esta capa..
¿Cuál es la mejor alternativa al anodizado para aluminio fundido a presión??
El recubrimiento en polvo es la alternativa más popular: cubre la porosidad., proporciona una excelente consistencia de color, y ofrece una buena protección contra la corrosión.
Para resistencia al desgaste, oxidación por microarco (Mao) Funciona bien en piezas fundidas con alto contenido de silicio..
¿La desiliconización hará que mis piezas de fundición luzcan como 6063 anodizado?
No. La desiliconización soluciona la obscenidad y la discontinuidad., pero la porosidad del moldeado aún causa imperfecciones visibles y manchas de tinte..
El resultado es bueno para las piezas funcionales., pero no es equivalente al anodizado de aluminio forjado.
¿Necesito impregnación al vacío para piezas de fundición anodizadas??
Para aplicaciones cosméticas o selladas donde el sangrado ácido causaría manchas., Sí.
La impregnación al vacío sella la porosidad del subsuelo antes de anodizar, evitando que el ácido atrapado se filtre después del acabado.

