
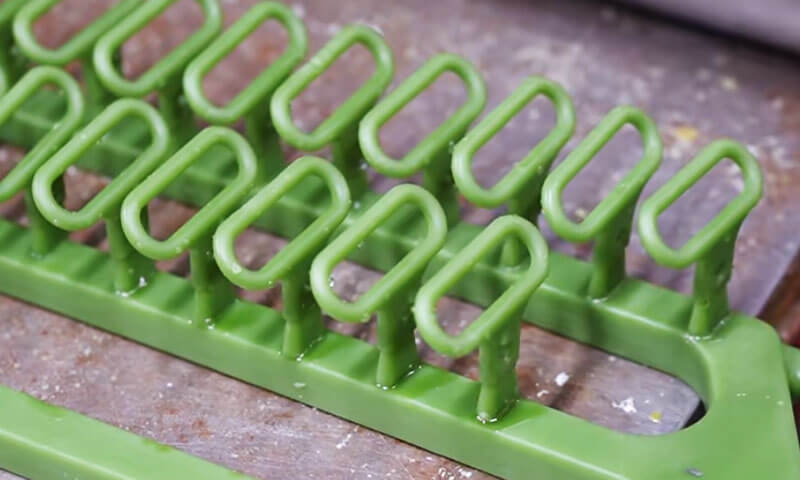
En fundición a la cera perdida, El árbol de cera une la creación de patrones y la construcción de conchas.. Si el árbol está mal ensamblado., el mejor patrón de cera y la mejor concha del mundo no te salvarán.
He visto árboles que lucían bien en el estante y fallaron en el autoclave.. He visto árboles con espaciamiento perfecto pero malas puertas., y las piezas fundidas salieron con porosidad de contracción que tomó tres días para diagnosticar.
El montaje del árbol de cera no consiste simplemente en “pegar patrones en un bebedero”. Es la primera decisión real en el proceso..
Controla el flujo de metal., alimentación, secuencia de solidificación, cobertura de concha, eficiencia de desparafinado, y estabilidad dimensional.
Hazlo bien, y el resto del proceso se vuelve predecible. hazlo mal, y lucharás contra los defectos durante toda la producción..
Esta guía cubre todo el proceso de ensamblaje, desde las comprobaciones previas al ensamblaje hasta el almacenamiento y el transporte, con los datos prácticos y las reglas del taller que he usado durante décadas..
1. ¿Qué es el ensamblaje de árboles de cera en fundición a la cera perdida??
El ensamblaje del árbol de cera es el proceso de unir patrones de cera individuales., puertas, corredores, y un bebedero central o conjunto de vaso vertedor en un conjunto de cera completo, comúnmente llamado árbol de cera o árbol de patrones.
El árbol ensamblado sirve como modelo para la posterior producción de conchas cerámicas.. Durante la construcción del caparazón, el árbol de cera se sumerge repetidamente en lechada de cerámica y se recubre con estuco refractario.
Después de que la cáscara se haya secado lo suficiente, se quita la cera, y la cubierta cerámica restante forma la cavidad en la que se vierte el metal fundido..

2. Preparación antes del montaje del árbol de cera
La calidad de un árbol de cera terminado comienza antes de realizar la primera unión.. Inspección de patrones, preparación del bebedero, limpieza de herramientas, y el control ambiental influyen en la estabilidad del proceso de montaje..
Inspeccionar patrones de cera, Bebederos, y conexiones de puerta
Antes del montaje, inspeccionar cada patrón de cera, chorro, y componente de puerta.
Los patrones defectuosos deben identificarse y segregarse en lugar de incorporarse a un árbol y descubrirse más tarde..
Preste especial atención a las siguientes condiciones.:
| Artículo de inspección | Qué comprobar | Consecuencia potencial si se ignora |
| Patrón geometría | Deformación, distorsión, características faltantes, y desviaciones dimensionales | Dimensiones de fundición incorrectas o geometría incompleta |
| Cera superficie | Grietas, burbujas, arañazos, contaminación, y daños en la superficie | Defectos superficiales transferidos a la cavidad cerámica. |
| Puerta conexión áreas | exceso de cera, rebabas, superficies irregulares, y caras de contacto dañadas | Malas articulaciones, penetración de lodo, o defectos de la cáscara |
| bebedero y torrencial cabeza | Llanura, rectitud, grietas, y consistencia dimensional | Desalineación, ensamblaje inestable, y puerta inconsistente |
| Cera material condición | Suavidad excesiva, fragilidad, o deformación | Fallo articular o inestabilidad dimensional. |
Especial atención merece el bebedero o cabezal vertedor.. En la práctica, es fácil concentrarse en los patrones individuales y pasar por alto el bebedero central.
Sin embargo, un bebedero deformado o desigual puede afectar la alineación de todos los componentes conectados a él.
También puede crear una geometría de unión desigual y dificultar la colocación consistente del árbol completo durante la construcción del armazón..
Antes de unirse, Retire los restos de cera y las protuberancias de las superficies de conexión..
Las caras de unión deben estar limpias., emparejado apropiadamente, y libre de defectos que puedan impedir el contacto íntimo.
Donde los requisitos dimensionales son estrictos, Utilice medidores o accesorios de inspección aprobados para verificar las dimensiones críticas de los patrones y bebederos en lugar de confiar exclusivamente en el juicio visual..
Prepare las herramientas y el área de trabajo
Las herramientas típicas para ensamblar árboles de cera incluyen:
- Soldadores de cera con temperatura controlada o herramientas de unión calentadas.
- cuchillos limpios, raspadores, y herramientas de recorte.
- Accesorios de montaje, plantillas de posicionamiento, y medidores de alineación.
- Bastidores o bandejas adecuadas para sostener árboles terminados.
- Cera de reparación aprobada y herramientas para corregir irregularidades menores en las articulaciones..
Las herramientas deben estar libres de cera acumulada., residuo carbonizado, aceite, y otros contaminantes. Las herramientas sucias pueden transferir materiales extraños a la superficie de cera o introducir partículas en las juntas..
La temperatura ambiente recomendada para la operación de montaje en el procedimiento de producción suministrado es de 18 a 28 °C..
Esta gama proporciona un punto de partida práctico para el control ambiental., pero la ventana operativa real debe validarse para la formulación de cera., dimensiones del patrón, y condiciones de la planta.
Mantener limpia el área de trabajo, seco, y adecuadamente ventilado. Evite la luz solar directa, fuentes de calor localizadas, fuertes fluctuaciones de temperatura, y condiciones polvorientas.
El calor excesivo puede suavizar los patrones de cera., mientras que los cambios de temperatura pueden causar movimientos dimensionales.
El polvo o el aceite en la superficie del patrón pueden interferir con la humectación de la lechada cerámica y contribuir a los defectos de la carcasa..
Confirme el diseño del árbol y los parámetros del proceso aprobados
Antes de que comience la producción, Confirmar el plano de montaje o la especificación del proceso aprobada..
El número de patrones por árbol., el número de niveles, posiciones de la puerta, dimensiones del corredor, y la orientación del patrón debe establecerse de acuerdo con el diseño de la fundición..
La configuración correcta del árbol depende de varios factores.:
- Tamaño y peso de fundición individual.
- Espesor de pared y complejidad geométrica..
- Condiciones de aleación y vertido..
- Volumen de producción requerido.
- Capacidad de la carcasa de cerámica y limitaciones de manipulación..
- Requisitos de llenado y alimentación de metales..
- Espacio disponible para mojar, estuco, el secado, y desparafinado.
Agregar más patrones a un árbol puede mejorar la producción por capa y reducir la cantidad de ciclos de producción..
Sin embargo, un árbol sobrecargado puede ser difícil de manejar, puede volverse mecánicamente inestable, y puede comprometer la construcción del caparazón o la alimentación de metal..
El objetivo no es maximizar el número de patrones en cada árbol.. Se trata de lograr el mejor equilibrio entre la eficiencia de la producción., calidad de la cáscara, rendimiento de llenado, y rendimiento de fundición.
3. Proceso de ensamblaje del árbol de cera: Paso a paso
El montaje del árbol de cera requiere técnicas de unión repetibles y un posicionamiento preciso.
Pequeñas variaciones en la calidad de las juntas., ángulo de la puerta, o el espaciado de patrones puede volverse significativo cuando se multiplica en un lote de producción grande.
Paso 1: Coloque el bebedero y establezca la referencia.
Asegure el bebedero central o el conjunto de vertido en el accesorio aprobado.. Comprobar su rectitud, alineación vertical, y estabilidad antes de adjuntar cualquier patrón.
El bebedero actúa como principal referencia estructural del árbol.. Si se inclina o se mueve durante el montaje, la disposición del patrón resultante puede volverse desequilibrada o inconsistente.
Para repetir la producción, un dispositivo dedicado a menudo vale la pena. Ayuda a mantener la orientación del patrón prevista., altura del nivel, posición de la puerta, y dimensiones generales del árbol, especialmente cuando varios operadores ensamblan la misma familia de piezas.
Paso 2: Adjunte los patrones mediante soldadura con cera controlada
Adjunte cada patrón a su puerta o corredor designado utilizando el método de unión de cera aprobado..
La conexión debe proporcionar suficiente fuerza de unión sin dañar el patrón ni distorsionar su geometría..
Dos condiciones son especialmente importantes:
- Calor insuficiente:Es posible que las superficies de unión no se fusionen adecuadamente, dejando una interfaz débil o un espacio oculto.
- calor excesivo:La cera puede derretirse excesivamente., causando colapso local, distorsión dimensional, o una articulación agrandada.
La temperatura correcta y el tiempo de contacto dependen del material de cera., sección transversal conjunta, diseño de herramientas, y método de montaje.
No existe una única temperatura de soldadura universal adecuada para cada sistema de patrón..
Durante la unión, Asegúrese de que las superficies de conexión estén correctamente alineadas y hagan contacto total.. Evite depender de un pequeño puente de cera para mantener en posición un patrón grande o pesado..
Después de unirse, Permita que la articulación se estabilice antes de aplicar fuerza adicional o unir patrones adyacentes..
Paso 3: Inspeccionar y terminar cada junta
Una junta de cera sana debe ser continua., seguro, y libre de huecos, agujeros, o fusión incompleta.
Después de unirse, Retire el exceso de cera con una herramienta de recorte adecuada.. Suavice las protuberancias irregulares sin cortar el patrón ni reducir la sección transversal requerida de la puerta.
Donde una pequeña depresión o espacio en la superficie se puede corregir según el procedimiento de reparación aprobado., Utilice cera reparadora compatible y restaure el perfil de la junta..
No cubra simplemente una junta estructuralmente débil con una fina capa de cera..
| Defecto articular | Causa probable | Corrección recomendada |
| Visible brecha | Mal equipamiento o calefacción insuficiente | Vuelva a trabajar la junta para obtener contacto completo. |
| Débil o perder conexión | Fusión inadecuada o área de unión insuficiente | Reincorporarse bajo condiciones controladas y verificar la estabilidad. |
| Excesivo cera acumulación | Sobrecalentamiento o mal recorte | Elimina el exceso de cera sin dañar la articulación. |
| Distorsionado patrón cerca el articulación | Exceso de calor o fuerza mecánica. | Reemplazar o reparar el patrón según criterios dimensionales. |
| Poros o pequeño caries | Fusión incompleta, aire atrapado, o contaminación de la superficie | Inspeccionar la junta y repararla o reemplazarla según corresponda. |
Una articulación que parece suave no es necesariamente fuerte. Para patrones críticos o pesados, Utilice una verificación de estabilidad mecánica aprobada o un procedimiento de ensamblaje validado en lugar de confiar únicamente en la apariencia..
Paso 4: Organizar patrones con espacio adecuado
El espaciado del patrón determina si la lechada cerámica puede alcanzar todas las superficies requeridas y si el estuco refractario puede formar una capa continua alrededor del árbol..
La guía de proceso suministrada especifica un espacio mínimo de 10 mm entre patrones de cera adyacentes.
Trate esto como un requisito inicial para el proceso descrito., no es una regla universal para todas las geometrías de fundición a la cera perdida.
El espacio libre requerido debe verificarse con la forma del patrón., materiales de construcción, Viscosidad de lodo, tamaño de partícula de estuco, y la capacidad del conjunto para drenar y secar..
Un espacio insuficiente puede provocar:
- Cobertura de lechada incompleta entre patrones adyacentes.
- Aire atrapado o regiones poco humedecidas.
- Distribución desigual del estuco refractario..
- Variación local del espesor de la concha..
- Eliminación de cera difícil y limpieza inadecuada de la cáscara..
- Agrietamiento de la cáscara o falla local durante el desparafinado y la cocción..
El espaciado debe comprobarse en los puntos más cercanos entre patrones., no simplemente entre sus líneas centrales o conexiones de puerta.
Piezas fundidas complejas con nervaduras., recovecos profundos, o las características sobresalientes pueden requerir más espacio que las formas simples.
Al mismo tiempo, el espaciado excesivo puede aumentar el tamaño de la carcasa, consumo de cerámica, y la cantidad de espacio requerido en el equipo de inmersión y secado..
La disposición adecuada es aquella que mantiene una cobertura confiable del armazón y al mismo tiempo cumple con los requisitos aprobados de producción y compuerta..
Paso 5: Mantenga una geometría de árbol equilibrada y consistente
Organizar los patrones simétricamente donde el diseño de la fundición lo permita.. Distribuir el peso alrededor del bebedero central., mantener un espaciado constante entre niveles, y evitar concentraciones innecesarias de componentes pesados en un lado.
Un árbol desequilibrado puede ser difícil de transportar y sumergir. Puede inclinarse durante la construcción del armazón o generar cargas mecánicas desiguales en las juntas y accesorios..
Mientras se seca la cáscara de cerámica, El movimiento o la distorsión pueden afectar el espesor de la carcasa y la consistencia dimensional..
Para árboles que contienen piezas fundidas de diferentes tamaños o pesos., seguir el diseño aprobado en lugar de forzar una disposición perfectamente simétrica.
Requisitos funcionales, incluidas las puertas, alimentación, cobertura de concha, y acceso para inspección: tenga prioridad sobre la simetría visual.
Paso 6: Verificar la orientación y el diseño de la puerta
La orientación de la puerta debe seguir el diseño de puerta aprobado.. El procedimiento de origen recomienda una inclinación hacia abajo de aproximadamente 30°–45° entre la compuerta y el corredor principal para piezas fundidas convencionales..
Este rango puede ser una referencia inicial útil., pero no es un requisito absoluto para cada casting.
El ángulo y la sección transversal de la puerta deben establecerse según la aleación., geometría del componente, comportamiento de llenado, y requisitos de solidificación.
Para piezas fundidas complejas pequeñas o de paredes delgadas, Es posible que sea necesario reducir el ángulo.. Las piezas fundidas más grandes o más pesadas pueden requerir una disposición diferente, sujeto al diseño de la puerta.
Un sistema de portón y corredor bien diseñado debe:
- Entregar metal fundido a la cavidad sin restricciones de flujo innecesarias.
- Minimiza la turbulencia y reduce el riesgo de arrastre de aire o de película de óxido..
- Proporcionar un suministro adecuado de metal durante el llenado y la solidificación..
- Evite crear puntos calientes desfavorables o regiones aisladas que sean difíciles de alimentar.
- Permita que la cera se escurra durante el desparafinado sin crear bolsas atrapadas..
El diseño final debe basarse en el diseño de compuerta validado por la fundición., cálculos de ingeniería, simulación cuando corresponda, y resultados de producción.
Paso 7: Revisar los requisitos de alimentación y flujo de metal
El árbol de cera debe reproducir con precisión el sistema de alimentación y entrada previsto..
Por lo tanto, el ensamblaje del patrón debe compararse con la secuencia de llenado y el comportamiento de solidificación esperados..
En general, El diseño de la compuerta debería ayudar a evitar la congelación prematura en rutas de flujo críticas y respaldar la alimentación de regiones que requieren metal líquido adicional durante la solidificación..
Las secciones gruesas y los puntos calientes térmicos merecen especial atención porque pueden ser susceptibles a la contracción de la porosidad si la alimentación es inadecuada..
Sin embargo, No es suficiente suponer que una disposición particular de los árboles producirá automáticamente una solidificación direccional..
El resultado depende de la aleación., espesor de sección, temperatura de la cáscara, temperatura de vertido, dimensiones de la puerta, y otras variables de proceso.
El bebedero central y el sistema de canales también deben permanecer abiertos y con el tamaño adecuado.. Malas articulaciones, acumulación excesiva de cera, o una compuerta colocada incorrectamente puede alterar la ruta de flujo prevista..
Antes de soltar el árbol, Verifique que el diseño ensamblado coincida con el dibujo aprobado y que ninguna conexión haya sido bloqueada o reducida accidentalmente durante el recorte..
4. Inspección de calidad del ensamblaje del árbol de cera
Cada árbol de cera terminado debe someterse a una inspección antes de pasar a la construcción de cáscaras de cerámica..
La inspección no es simplemente un control visual final; Es una verificación de que el conjunto se ajusta al diseño del proceso aprobado..
Inspección visual y de superficie
Inspeccione todo el árbol en busca de:
- Grietas, alabeo, características faltantes, y patrones dañados.
- Articulaciones flojas o incompletamente fusionadas.
- Brechas, poros, y acumulación excesiva de cera.
- Polvo, aceite, restos de cera, y otras contaminaciones.
- Espaciado desigual del patrón y orientación inconsistente de la puerta.
- Daños causados durante el montaje o recorte..
Utilice iluminación adecuada e inspeccione las regiones entre patrones., alrededor de los cruces de puertas, y cerca del bebedero central. Estas ubicaciones son particularmente propensas a defectos de montaje..
Estabilidad y alineación estructural
Revise suavemente el árbol en busca de patrones sueltos y uniones inestables.. Evite sacudidas o fuerza excesivas que podrían dañar conexiones que de otro modo serían aceptables..
Verifique lo siguiente:
| Control | Consideración de aceptación |
| bebedero alineación | Dentro de los requisitos aprobados de rectitud y verticalidad. |
| Patrón orientación | Coincide con el plano de ensamblaje o la especificación del proceso |
| Articulación fortaleza | Sin holgura, separación, o unión incompleta visible |
| Árbol balance | Estable durante operaciones normales de manipulación y construcción de armazones. |
| Patrón espaciado | Cumple con la distancia mínima aprobada, incluyendo el 10 referencia en mm cuando corresponda |
| Puerta ángulo | Consistente con el diseño de compuerta especificado |
| Patrón contar | Número correcto de partes por árbol., sin componentes faltantes o adicionales |
Donde el árbol es grande o contiene patrones pesados, Utilice elementos de soporte y métodos de manipulación adecuados..
No se debe aceptar un árbol simplemente porque permanece erguido en un banco.; También debe soportar operaciones normales de transferencia e inmersión sin movimientos inaceptables..
Verificar el cumplimiento y la trazabilidad del proceso
Antes del lanzamiento, Confirme que el árbol corresponde al número de pieza correcto., revisión, ruta de aleación, y lote de producción.
Registre los parámetros de ensamblaje relevantes cuando sea necesario, incluyendo el número de patrones, configuración del árbol, operador o celda de trabajo, resultado de la inspección, y cualquier desviación aprobada.
Para repetir la producción, Las instrucciones de trabajo estandarizadas y los accesorios de referencia ayudan a reducir la variación entre operadores..
También facilitan la investigación de defectos cuando una configuración de árbol particular produce resultados de calidad de cáscara o de fundición inconsistentes..
5. Almacenamiento y manipulación de árboles de cera ensamblados
Un árbol de cera que pasa la inspección aún puede volverse no conforme si se almacena o transporta incorrectamente..
La cera es sensible a la temperatura y a la carga mecánica., e incluso una ligera deformación puede afectar las dimensiones de la pieza fundida o el ajuste de la carcasa de cerámica..
Condiciones de almacenamiento recomendadas
El procedimiento de producción suministrado recomienda almacenar los árboles de cera ensamblados por no más de 48 horas antes de la siguiente operación.
Esto debería tratarse como un objetivo de control específico de la planta y no como un límite universal de vida útil..
El tiempo de retención aceptable depende de la formulación de la cera., geometría del patrón, condiciones ambientales, y los requisitos dimensionales de la pieza fundida..
Las prácticas recomendadas incluyen:
- Coloque los árboles terminados en lugares limpios., bastidores nivelados o accesorios de transporte dedicados.
- Mantenga los árboles en una sola capa a menos que un sistema de soporte validado permita otra disposición..
- Evite la presión de apilamiento o el contacto entre patrones adyacentes.
- Mantener temperatura y humedad estables dentro de los límites establecidos por la planta..
- Proteger los árboles de la luz solar directa., calentadores, y otras fuentes de calor localizadas.
- Mantenga el área de almacenamiento limpia y libre de polvo., aceite, y contaminación del aire.
- Identifique cada árbol claramente para evitar confusiones entre números de piezas o lotes..
Evite asumir que un árbol de cera permanece dimensionalmente estable simplemente porque no se ha producido ninguna deformación visible..
Para componentes críticos, Establecer un tiempo máximo de retención definido e inspeccionar el árbol antes de construir la cáscara si el período de almacenamiento se extiende o las condiciones ambientales se han desviado de los requisitos del proceso..
Manejo y transporte correctos
Mueva los árboles de cera con cuidado y apóyelos en el bebedero central., base, o accesorio designado. No levante un árbol agarrando un patrón de cera individual, puerta, o característica de paredes delgadas.
El equipo de transporte debe estar limpio., estable, y libre de bordes afilados o protuberancias que puedan rayar o dañar la cera.
Para árboles pesados o complejos, Utilice soportes dedicados que distribuyan la carga sin ejercer una tensión excesiva en las articulaciones individuales.. Mantenga el movimiento suave y evite impactos repentinos., retortijón, o vibración innecesaria.
Después del transporte, Inspeccione el árbol en busca de juntas sueltas., patrones dañados, y cualquier cambio en la alineación antes de liberarlo para la construcción del caparazón.
6. Cómo mejorar la consistencia del ensamblaje del árbol de cera en la producción
Para fabricantes que producen piezas de fundición de precisión repetidamente, La calidad depende de convertir las habilidades de los operadores individuales en una experiencia estable., proceso documentado.
Estandarizar accesorios de montaje e instrucciones de trabajo
Los accesorios de montaje dedicados pueden controlar la alineación del bebedero, posición del patrón, espaciado de niveles, y orientación de la puerta.
Son particularmente útiles para árboles complejos o pedidos de gran volumen donde la repetibilidad es importante..
Las instrucciones de trabajo deben definir:
- Diseños de árboles aprobados y recuentos de patrones..
- Ubicaciones de juntas críticas y métodos de unión..
- Espaciado requerido del patrón y orientación de la puerta.
- Criterios de inspección de juntas., alineación, y condición de la superficie.
- Manejo, almacenamiento, y requisitos de liberación.
El objetivo es reducir variaciones innecesarias sin impedir que los operadores identifiquen defectos genuinos o intensifiquen condiciones inusuales..
Controlar las condiciones de unión
Registre y valide los parámetros de unión importantes para cada sistema de cera..
Dependiendo del método, Estos pueden incluir la temperatura de la herramienta., tiempo de contacto, condición de cera, geometría de la junta, y tiempo de enfriamiento o estabilización.
Si un defecto aparece repetidamente en la misma ubicación conjunta, Inspeccionar el diseño del accesorio y de las juntas, así como la técnica del operador..
El problema puede deberse a un acceso deficiente, área de contacto inadecuada, o una geometría de conexión que es difícil de ensamblar de manera consistente.
Realice un seguimiento de los defectos y vincúlelos a los resultados posteriores
Un programa de mejora útil no registra únicamente si un árbol de cera pasó la inspección.
También rastrea la relación entre las condiciones de ensamblaje y los defectos posteriores de la carcasa o la fundición..
Por ejemplo:
- Los defectos repetidos de la carcasa alrededor de una junta específica pueden indicar un acabado deficiente de la junta.
- El daño del caparazón cerca de patrones estrechamente espaciados puede indicar un espacio libre o drenaje insuficiente.
- La variación dimensional concentrada en la posición de un árbol puede indicar deformación del patrón o alineación inconsistente.
- Los daños por manipulación repetida pueden indicar un árbol sobrecargado o accesorios de soporte inadecuados..
La revisión de estos patrones ayuda a la fundición a distinguir los problemas relacionados con el ensamblaje de los defectos causados por los materiales cerámicos de la carcasa., rocío, disparo, o vertido de metal.
7. Preguntas frecuentes sobre el montaje del árbol de cera
¿Cuál es el espacio mínimo entre los patrones de cera??
El procedimiento de producción discutido en esta guía especifica un espacio mínimo de 10 mm entre patrones de cera adyacentes.
Esta es una referencia inicial útil., pero la holgura real debe confirmarse con la geometría de la pieza, lechada de cerámica, tamaño de estuco, requisitos de drenaje, y proceso de construcción de corazas.
Los patrones complejos pueden requerir un mayor espacio para garantizar una cobertura completa del recubrimiento..
¿Cuál es el ángulo recomendado entre la puerta y el bebedero principal??
El procedimiento de referencia recomienda una inclinación hacia abajo de aproximadamente 30°–45° para piezas fundidas convencionales..
El ángulo apropiado depende del diseño de compuerta aprobado., geometría de fundición, aleación, comportamiento de llenado, y requisitos de alimentación.
La gama no debe reemplazar la validación de ingeniería para un componente específico..
¿Cuánto tiempo se puede almacenar un árbol de cera ensamblado??
El procedimiento de producción de referencia fija un período máximo de conservación de 48 horas. Esto debe confirmarse para el sistema de encerado real y el entorno de la fábrica..
Temperatura estable, soporte adecuado, almacenamiento limpio, y la protección contra daños mecánicos son esenciales durante todo el período de tenencia.
¿Por qué las juntas de los árboles de cera causan defectos en la carcasa de cerámica??
Fusión incompleta, lagunas, poros, o la acumulación excesiva de cera puede cambiar la geometría de la superficie local e interferir con la cobertura constante de la lechada..
El lodo puede entrar en espacios abiertos, mientras que las juntas irregulares pueden afectar el drenaje y el espesor local de la capa. Estas condiciones pueden aumentar el riesgo de defectos en la cáscara durante el secado., rocío, o disparando.
¿Se pueden agregar más piezas fundidas a cada árbol de cera para reducir costos??
Sólo si el árbol permanece mecánicamente estable y el diseño de compuerta aprobado puede ofrecer el rendimiento de llenado y alimentación requerido..
Agregar patrones sin verificar el espaciado, masa de arbol, cobertura de concha, y la capacidad de compuerta puede aumentar la chatarra y reducir el rendimiento general de la fundición..
La mejor configuración es aquella que minimiza el costo total de fabricación y al mismo tiempo cumple consistentemente con los requisitos de calidad..
8. Conclusión
El montaje del árbol de cera es mucho más que conectar patrones de cera individuales a un bebedero central..
Establece la geometría del conjunto de patrones., la calidad de las articulaciones, la accesibilidad de las superficies durante la construcción de la cáscara, y el diseño del sistema de compuerta.
Un proceso confiable comienza con patrones de cera sanos y una línea recta., bebedero estable.
Continúa con soldadura de cera controlada., uniones suaves y seguras, espaciado adecuado del patrón, geometría de árbol equilibrada, y una disposición de compuerta que sigue el diseño aprobado de llenado y alimentación..
Inspección final, manejo cuidadoso, y un almacenamiento controlado preservan la calidad lograda durante el montaje.
Desde la perspectiva de un ingeniero de fundición, La estrategia más efectiva es prevenir defectos en la etapa de cera en lugar de intentar corregirlos después de la construcción de la cáscara o del vertido..
Accesorios estandarizados, operadores capacitados, inspección consistente, y los controles de proceso rastreables ayudan a reducir los defectos evitables, mejorar el rendimiento de la fundición, y mantener una calidad repetible del producto.
Para fabricantes de fundición a la cera perdida, un árbol de cera bien ensamblado es el punto de partida para una carcasa cerámica sólida y una fundición final más confiable.

