টেম্পারিং হল ধাতব উত্পাদনে সবচেয়ে মৌলিক অথচ ব্যাপকভাবে ভুল বোঝানো তাপ চিকিত্সা প্রক্রিয়াগুলির মধ্যে একটি.
প্রায় প্রতিটি নিভে যাওয়া ইস্পাত উপাদান একটি বাধ্যতামূলক পোস্ট-কোনচ সেকেন্ডারি অপারেশন হিসাবে টেম্পারিংয়ের মধ্য দিয়ে যায়, তবুও অনেক প্রকৌশলী এবং প্রযোজনা দল এটিকে তুচ্ছ বলে বিবেচনা করে, একটি নির্ভুল-নিয়ন্ত্রিত প্রক্রিয়ার পরিবর্তে প্রমিত পদক্ষেপ যা চূড়ান্ত শক্তিকে সংজ্ঞায়িত করে, দৃ ness ়তা, অভ্যন্তরীণ চাপের অবস্থা, এবং সেবা জীবন.
অনুশীলনে, একটি হার্ড মধ্যে তালা quenching, ভঙ্গুর, স্ট্রেস-বোঝাই মার্টেনসিটিক কাঠামো যা বেশিরভাগ ইঞ্জিনিয়ারিং অ্যাপ্লিকেশনের জন্য কার্যকরীভাবে অব্যবহারযোগ্য.
টেম্পারিং — ক্রিটিক্যাল ট্রান্সফর্মেশন তাপমাত্রার নীচে সাবধানে নিয়ন্ত্রিত হিটিং — টেইলার্স যেগুলি কঠোরতার সঠিক ভারসাম্য সরবরাহ করতে মাইক্রোস্ট্রাকচারকে নিভিয়ে দেয়, দৃ ness ়তা, মাত্রিক স্থায়িত্ব, এবং পরিষেবার জন্য ক্লান্তি প্রতিরোধের প্রয়োজন.
তাই টেম্পারিং সাধারণত টুল স্টিল তৈরিতে ব্যবহৃত হয়, ডাই ইস্পাত, বসন্ত স্টিল, ভারবহন উপাদান, গিয়ার্স, শ্যাফ্ট, স্বয়ংচালিত অংশ, ছাঁচ, এবং কাঠামোগত মেশিন উপাদান.
1. টেম্পারিং কি?
ধাতুবিদ্যায়, মেজাজ একটি তাপ-চিকিত্সা প্রক্রিয়া যেখানে পূর্বে শক্ত হয়ে যাওয়া লৌহঘটিত মিশ্র ধাতু আবার তাপমাত্রায় গরম করা হয় নিম্ন ক্রিটিক্যাল তাপমাত্রার নিচে (A₁), একটি নির্দিষ্ট সময়ের জন্য অনুষ্ঠিত হয়, এবং তারপর নিয়ন্ত্রিত অবস্থায় ঠান্ডা করা হয়.
প্লেইন জন্য-কার্বন ইস্পাত, A₁ লাইনের সাথে যুক্ত ইউটেক্টয়েড তাপমাত্রা প্রায় 727° সে (1341° F), যদিও প্রকৃত গুরুত্বপূর্ণ তাপমাত্রা রাসায়নিক গঠনের সাথে পরিবর্তিত হয়.
টেম্পারিং প্রাথমিকভাবে নিভে যাওয়ার পরে প্রয়োগ করা হয় যেমন-নিভানো মার্টেনসিটিক কাঠামো পরিবর্তন করার জন্য.
প্রধান উদ্দেশ্য হল কঠোরতা এবং শক্তির যথাযথ স্তর বজায় রেখে ভঙ্গুরতা এবং অবশিষ্ট চাপ কমানো.
টেম্পারিং তাপমাত্রা এবং ধরে রাখার সময় নির্বাচন করে, নির্মাতারা কঠোরতার মধ্যে ভারসাম্য সামঞ্জস্য করতে পারে, দৃ ness ়তা, নমনীয়তা, প্রতিরোধ পরুন, এবং মাত্রিক স্থায়িত্ব.

টেম্পারিংয়ের প্রধান প্রভাবগুলির মধ্যে রয়েছে:
| উদ্দেশ্য | টেম্পারিং এর প্রভাব |
| ভঙ্গুরতা হ্রাস করুন | দৃঢ়তা এবং ফ্র্যাকচার প্রতিরোধের উন্নতি করে |
| প্রশমিত চাপ উপশম | অবশিষ্ট চাপ এবং বিলম্বিত ক্র্যাকিংয়ের ঝুঁকি হ্রাস করে |
| কঠোরতা সামঞ্জস্য করুন | প্রয়োজনীয় স্তরে অত্যধিক-নিভানো কঠোরতা কমিয়ে দেয় |
| নমনীয়তা উন্নত করুন | ব্যর্থতার আগে বৃহত্তর প্লাস্টিকের বিকৃতির অনুমতি দেয় |
| মাইক্রোস্ট্রাকচার স্থিতিশীল করুন | পরবর্তী পরিষেবার সময় মাত্রিক পরিবর্তনগুলি হ্রাস করে |
| নিয়ন্ত্রণ পরিষেবা কর্মক্ষমতা | শক্তির প্রয়োজনীয় সমন্বয় স্থাপন করে, দৃ ness ়তা, এবং প্রতিরোধ পরিধান |
টেম্পারিং তাপমাত্রা ইস্পাত গ্রেড এবং পছন্দসই চূড়ান্ত বৈশিষ্ট্য অনুযায়ী নির্বাচন করা হয়.
ক নিম্ন-তাপমাত্রা উচ্চ কঠোরতা বজায় রাখা আবশ্যক যখন ব্যবহার করা যেতে পারে, যেখানে একটি উচ্চ টেম্পারিং তাপমাত্রা সাধারণত কঠোরতা একটি অনুরূপ হ্রাস সঙ্গে বৃহত্তর দৃঢ়তা এবং নমনীয়তা উত্পাদন করে.
টেম্পারিংকে অ্যানিলিংয়ের সাথে বিভ্রান্ত করা উচিত নয়. অ্যানিলিং সাধারণত ইস্পাত নরম করা এবং তুলনামূলকভাবে স্থিতিশীলকে উন্নীত করার উদ্দেশ্যে করা হয়, নমনীয় মাইক্রোস্ট্রাকচার, প্রায়শই একটি গুরুতর রূপান্তর তাপমাত্রার উপরে গরম করার সাথে ধীর শীতল হওয়ার সাথে জড়িত.
মেজাজ, বিপরীতে, শক্ত ইস্পাত প্রয়োগ করা হয় এবং কঠোর অবস্থা সম্পূর্ণরূপে নির্মূল করার পরিবর্তে পরিবর্তন করার জন্য সমালোচনামূলক রূপান্তর পরিসরের নীচে সঞ্চালিত হয়.
ব্যবহারিক ইস্পাত উত্পাদন, তাই টেম্পারিংকে quenching দ্বারা সৃষ্ট মাইক্রোস্ট্রাকচারের একটি নিয়ন্ত্রিত সমন্বয় হিসাবে সবচেয়ে ভাল বোঝা যায়.
উদ্দেশ্য কেবল শক্ত ইস্পাত নরম করা নয়, কিন্তু একটি অত্যধিক ভঙ্গুর হিসাবে নিভে যাওয়া কাঠামোকে এমন একটিতে রূপান্তর করতে যা বৈশিষ্ট্যগুলির আরও দরকারী প্রকৌশল সমন্বয় প্রদান করে.
2. কেন টেম্পারিং প্রয়োজনীয়: নিভে যাওয়া ইস্পাত পিছনে বিজ্ঞান
টেম্পারিং বোঝার জন্য, এক প্রথম বুঝতে হবে quenching কি.
যখন ইস্পাত অস্টিনাইট ফেজ ফিল্ডে উত্তপ্ত করা হয় - সাধারণত গঠনের উপর নির্ভর করে 800-900 ° C এর উপরে - এর স্ফটিক গঠন মুখ-কেন্দ্রিক ঘন হয়ে যায় (এফসিসি).
অস্টেনাইট উল্লেখযোগ্য পরিমাণে কার্বন দ্রবীভূত করতে পারে. যদি ইস্পাত দ্রুত ঠান্ডা হয়, সাধারণত জলে, তেল, বা পলিমার, কার্বন পরমাণুগুলি ছড়িয়ে পড়ার সময় নেই.
স্ফটিক গঠন শরীর-কেন্দ্রিক ঘনক্ষেত্রে রূপান্তরিত করার চেষ্টা করে (বিসিসি) ফেরাইট, কিন্তু আটকে থাকা কার্বন জালিকে বিকৃত করে দেহ-কেন্দ্রিক টেট্রাগোনালে (বিসিটি) কাঠামো হিসাবে পরিচিত মার্টেনসাইট.
Martensite দ্বারা চিহ্নিত করা হয়:
- খুব উচ্চ কঠোরতা.
- উচ্চ ফলন শক্তি.
- কম নমনীয়তা এবং বলিষ্ঠতা.
- উচ্চ অবশিষ্ট চাপ.
- বিলম্বিত ক্র্যাকিংয়ের দিকে একটি প্রবণতা.
- অনেক সংকর ধাতুতে ধরে রাখা অস্টেনাইটের উপস্থিতি.
এই হিসাবে quenched অবস্থায়, ইস্পাত প্রায়ই ব্যবহারিক ব্যবহারের জন্য খুব ভঙ্গুর হয়. একটি কাটিয়া টুল চিপ হতে পারে. সমাবেশের সময় একটি খাদ ফাটতে পারে. শক লোডিংয়ের অধীনে গিয়ারের দাঁত ভেঙে যেতে পারে.
টেম্পারিং নিয়ন্ত্রিত প্রসারণ এবং মাইক্রোস্ট্রাকচারাল পুনর্বিন্যাস করার অনুমতি দিয়ে এই ঝুঁকিগুলি হ্রাস করে.
তাই টেম্পারিংয়ের প্রয়োজনীয়তা বৈজ্ঞানিক এবং ব্যবহারিক উভয়ই.
বৈজ্ঞানিকভাবে, এটি ইস্পাতকে জালির স্ট্রেন থেকে মুক্তি দিয়ে এবং কার্বাইডগুলিকে প্ররোচিত করে ভারসাম্যের দিকে যেতে দেয়. কার্যত, এটি ইস্পাতকে বাস্তব-বিশ্বের পরিষেবা শর্তে বেঁচে থাকতে সক্ষম করে.
3. প্রধান টেম্পারিং তাপমাত্রা পরিসীমা কি কি??
টেম্পারিং তাপমাত্রা ইস্পাত তাপ চিকিত্সার সবচেয়ে গুরুত্বপূর্ণ পরিবর্তনশীলগুলির মধ্যে একটি কারণ এটি প্রশমিত হওয়ার পরে মাইক্রোস্ট্রাকচারাল পরিবর্তনের পরিমাণ সরাসরি নিয়ন্ত্রণ করে।.
টেম্পারিং তাপমাত্রা বাড়ার সাথে সাথে, কার্বন বিস্তার, কার্বাইড বৃষ্টিপাত, পুনরুদ্ধার, এবং ধরে রাখা অস্টিনাইটের রূপান্তর সাধারণত আরও স্পষ্ট হয়ে ওঠে.
প্রতিটি ইস্পাতে প্রযোজ্য কোনো একক তাপমাত্রা পরিসীমা নেই.
নিম্ন-তাপমাত্রা টেম্পারিং
নিম্ন-তাপমাত্রার টেম্পারিং সাধারণত ব্যবহৃত হয় যখন উপাদানটিকে অবশ্যই উচ্চ স্তরের কঠোরতা বজায় রাখতে হবে এবং তাজা মার্টেনসাইটের সাথে যুক্ত ভঙ্গুরতা হ্রাস করার সময় প্রতিরোধের পরিধান করতে হবে।.
সাধারণ তাপমাত্রা প্রায় 150-250°C (300-480°ফা), যদিও উপযুক্ত পরিসীমা ইস্পাত উপর নির্ভর করে.
এই পর্যায়ে, সুপারস্যাচুরেটেড মার্টেনসাইট থেকে কার্বন পুনরায় বিতরণ করা শুরু করে, সূক্ষ্ম কার্বাইড পর্যায়গুলি বিকাশ হতে পারে, এবং quenching থেকে অবশিষ্ট চাপ হ্রাস করা হয়.
কঠোরতা হ্রাস সাধারণত উচ্চ-তাপমাত্রার টেম্পারিংয়ের তুলনায় সীমিত.
এই চিকিত্সা যেমন অ্যাপ্লিকেশনের জন্য সাধারণ:
- কাটা সরঞ্জাম
- মারা যায়
- পরিধান-প্রতিরোধী উপাদান
- নির্দিষ্ট ভারবহন উপাদান
- উচ্চ-কঠোরতা টুল-ইস্পাত অংশ
ট্রেড-অফ হল যে কঠোরতা মধ্যম তুলনায় অপেক্ষাকৃত সীমিত থাকে- বা উচ্চ-তাপমাত্রা টেম্পারড অবস্থা.
মাঝারি-তাপমাত্রা টেম্পারিং
মাঝারি-তাপমাত্রা tempering, প্রায় 250-450°C (480-840°ফা), quenched microstructure একটি বৃহত্তর পরিবর্তন উত্পাদন.
কার্বাইড বৃষ্টিপাত আরও উন্নত হয়, মার্টেনসাইট কম সুপারস্যাচুরেটেড হয়ে যায়, এবং অভ্যন্তরীণ চাপ কমতে থাকে.
এই অঞ্চলটি উপযোগী হতে পারে যখন একটি উপাদানের আরও সুষম সমন্বয় প্রয়োজন শক্তি, কঠোরতা, দৃ ness ়তা, এবং প্রতিরোধ পরিধান.
সঠিক প্রতিক্রিয়া ইস্পাত দ্বারা যথেষ্ট পরিবর্তিত হয়. কিছু স্টীল নির্দিষ্ট তাপমাত্রার রেঞ্জে মেজাজ ক্ষয়কারী ঘটনাও প্রদর্শন করে, যার অর্থ হল টেম্পারিং তাপমাত্রা এবং পরবর্তী শীতল অনুশীলন উভয়েরই মনোযোগের প্রয়োজন হতে পারে.
উচ্চ-তাপমাত্রা টেম্পারিং
উচ্চ-তাপমাত্রার টেম্পারিং সাধারণত আনুমানিকভাবে সঞ্চালিত হয় 450-700°সে (840-1290°ফা), যদি তাপমাত্রা নির্দিষ্ট ইস্পাত জন্য উপযুক্ত থাকে এবং প্রাসঙ্গিক সমালোচনামূলক রূপান্তর পরিসীমার নিচে থাকে.
এই তাপমাত্রায়, মাইক্রোস্ট্রাকচারটি আরও ব্যাপক পুনরুদ্ধার এবং কার্বাইড বিবর্তনের মধ্য দিয়ে যায়.
অবশিষ্ট চাপ উল্লেখযোগ্যভাবে হ্রাস করা হয়, এবং উপাদানটি সাধারণত নিভে যাওয়া বা নিম্ন-মেজাজ অবস্থার তুলনায় উল্লেখযোগ্যভাবে উচ্চতর দৃঢ়তা এবং নমনীয়তা বিকাশ করে.
উচ্চ-তাপমাত্রার টেম্পারিং ব্যাপকভাবে নিভে যাওয়া এবং টেম্পারড স্ট্রাকচারাল স্টিলের সাথে যুক্ত।, অ্যালো স্টিলস, শ্যাফ্ট, গিয়ার্স, চাপ-ধারণকারী উপাদান, এবং ভারী লোড মেশিন যন্ত্রাংশ.
একটি বিশেষ গুরুত্বপূর্ণ পার্থক্য হল যে উচ্চ-তাপমাত্রার টেম্পারিং অগত্যা দুর্বল শক্তি বোঝায় না.
সঠিকভাবে মিশ্রিত এবং তাপ-চিকিত্সা করা ইস্পাতগুলি যথেষ্ট ফলন এবং প্রসার্য শক্তি ধরে রাখতে পারে যখন অনেক ভাল ফ্র্যাকচার প্রতিরোধ ক্ষমতা অর্জন করে.
টেম্পারিংয়ের সময় সেকেন্ডারি হার্ডেনিং
কিছু উচ্চ খাদযুক্ত টুল ইস্পাত ভিন্নভাবে আচরণ করে. টেম্পারিং তাপমাত্রা বৃদ্ধির সাথে সাথে ক্রমাগত কঠোরতা হ্রাসের পরিবর্তে, তারা একটি দেখাতে পারে সেকেন্ডারি-কঠিন শিখর, প্রায়ই একটি উচ্চ টেম্পারিং পরিসীমা মধ্যে.
এটি ঘটে যখন ক্রোমিয়ামের মতো উপাদানগুলিকে মিশ্রিত করে, মলিবডেনাম, টুংস্টেন, বা জরিমানা হিসাবে vanadium precipitate, স্থিতিশীল খাদ কার্বাইড.
এই কণা স্থানচ্যুতি চলাচলে বাধা দেয় এবং কঠোরতা বৃদ্ধি বা সংরক্ষণ করতে পারে.
উচ্চ-গতির স্টিল এবং উন্নত-তাপমাত্রা পরিষেবার জন্য নির্বাচিত টুল স্টিলের জন্য সেকেন্ডারি হার্ডেনিং বিশেষভাবে গুরুত্বপূর্ণ.
4. টেম্পারিং প্রক্রিয়া কি?
টেম্পারিং প্রক্রিয়া হল একটি নিয়ন্ত্রিত তাপচক্র যা শক্ত হওয়ার পরে বা অন্য চিকিত্সা যা যথেষ্ট শক্ত মাইক্রোস্ট্রাকচার তৈরি করেছে।.
যদিও পদ্ধতিটি সরল দেখাচ্ছে, সামঞ্জস্যপূর্ণ ফলাফল অর্জনের জন্য তাপমাত্রার উপর নিয়ন্ত্রণ প্রয়োজন, সময়, চুল্লি অভিন্নতা, লোড হচ্ছে, শীতল, এবং quenched ইস্পাত অবস্থা.
একটি সাধারণ শিল্প টেম্পারিং ক্রম হিসাবে উপস্থাপন করা যেতে পারে:
নিভানো → টেম্পারিং → গরম করা → ভিজানো → নিয়ন্ত্রিত কুলিং → পরিদর্শনে স্থানান্তর

ধাপ 1: ইস্পাত নিভিয়ে
টেম্পারিং সাধারণত একটি সঠিকভাবে নিভে যাওয়া উপাদান দিয়ে শুরু হয়.
ইস্পাতটি প্রথমে অস্টেনিটাইজ করা হয় এবং তারপরে দ্রুত ঠাণ্ডা করা হয় যাতে উদ্দেশ্যপ্রণোদিত শক্ত কাঠামো তৈরি করা যায়।.
quenching মাধ্যম অন্তর্ভুক্ত হতে পারে:
- তেল
- জল
- পলিমার সমাধান
- চাপযুক্ত গ্যাস
- গলিত লবণ
সঠিক মাধ্যম খাদ এবং উপাদান জ্যামিতির উপর নির্ভর করে.
উদ্দেশ্য ক্র্যাকিং এবং বিকৃতি কমিয়ে প্রয়োজনীয় শক্ততা এবং মাইক্রোস্ট্রাকচার অর্জন করা.
ধাপ 2: টেম্পারিং ফার্নেসে উপাদান স্থানান্তর করুন
নিভানোর পর, উপাদান নির্দিষ্ট উত্পাদন পদ্ধতি অনুযায়ী tempered করা উচিত.
অনেক গ্রেডের জন্য, প্রম্পট টেম্পারিং বাঞ্ছনীয় কারণ সদ্য নিভে যাওয়া অবস্থায় উচ্চ অবশিষ্ট চাপ থাকে.
স্থানান্তর পদ্ধতিটি অবশ্যই অপ্রয়োজনীয় তাপীয় শক বা অনিয়ন্ত্রিত কুলিং এড়াতে হবে যা চূড়ান্ত তাপ-চিকিত্সা অবস্থাকে প্রভাবিত করতে পারে.
সমালোচনামূলক উপাদান জন্য, ফার্নেস রেকর্ডগুলি শুধুমাত্র চুল্লি সেট পয়েন্টের উপর নির্ভর না করে প্রকৃত তাপমাত্রা চক্রের নথিভুক্ত করা উচিত.
ধাপ 3: নির্দিষ্ট টেম্পারিং তাপমাত্রায় তাপ করুন
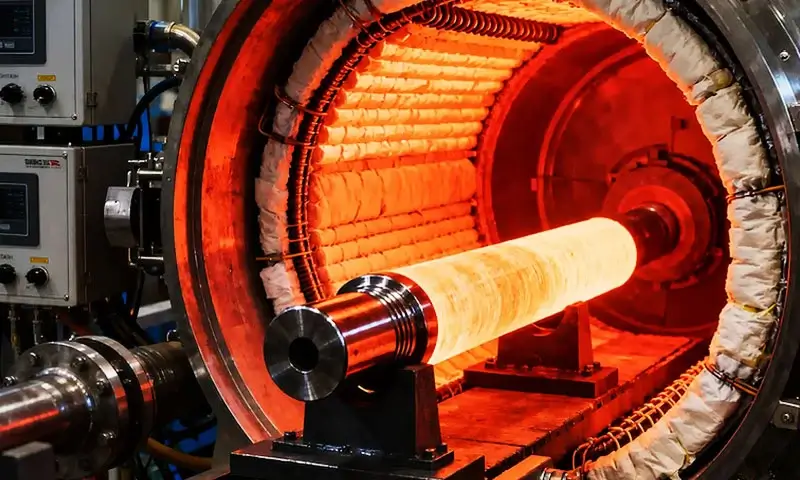
উপাদানটি নির্বাচিত টেম্পারিং তাপমাত্রায় উত্তপ্ত হয়, যা মোটামুটি থেকে পরিসীমা হতে পারে 150°C থেকে 700°C ইস্পাত উপর নির্ভর করে.
অত্যধিক তাপমাত্রা গ্রেডিয়েন্ট প্রতিরোধ করার জন্য তাপ পর্যাপ্তভাবে নিয়ন্ত্রণ করা উচিত, বিশেষ করে বড় বা জটিল উপাদানে.
চুল্লি উপযুক্ত প্রদান করা উচিত:
- তাপমাত্রা অভিন্নতা
- যেখানে প্রয়োজন বায়ুমণ্ডল নিয়ন্ত্রণ
- লোড সঞ্চালন
- যন্ত্র ক্রমাঙ্কন
- তাপমাত্রা রেকর্ডিং
নির্ভুল তাপ চিকিত্সা জন্য, দ্য প্রকৃত ওয়ার্কপিস তাপমাত্রা প্রোগ্রামকৃত চুল্লি তাপমাত্রার চেয়ে বেশি গুরুত্বপূর্ণ.
ধাপ 4: তাপমাত্রায় ভিজিয়ে রাখুন
উপাদানটি প্রয়োজনীয় তাপমাত্রায় পৌঁছে গেলে, এটি একটি নির্দিষ্ট সময়ের জন্য অনুষ্ঠিত হয়.
এই ভিজানোর পর্যায়ে, মাইক্রোস্ট্রাকচারটি স্টিলের জন্য উপযুক্ত টেম্পারিং প্রতিক্রিয়ার মধ্য দিয়ে যায়:
- কার্বন পুনর্বন্টন
- কার্বাইড বৃষ্টিপাত
- মার্টেনসাইট পচন
- স্ট্রেস শিথিলকরণ
- ম্যাট্রিক্স পুনরুদ্ধার
- ধরে রাখা-অস্টিনাইট রূপান্তর
- সেকেন্ডারি-কঠিন ইস্পাতগুলিতে খাদ-কার্বাইড বৃষ্টিপাত
প্রয়োজনীয় ভেজানোর সময় উপাদান আকারের উপর নির্ভর করে, জ্যামিতি, খাদ, চুল্লির ধরন, এবং প্রযোজ্য স্পেসিফিকেশন.
ধাপ 5: নিয়ন্ত্রিত কুলিং
প্রয়োজনীয় হোল্ডিং সময় পরে, উপাদান প্রক্রিয়া স্পেসিফিকেশন অনুযায়ী ঠান্ডা করা হয়.
অনেক স্টিল টেম্পারিংয়ের পরে বাতাসে ঠান্ডা করা যায়, যখন কিছু অ্যালয় সিস্টেম বা গুরুত্বপূর্ণ উপাদানগুলির জন্য একটি নির্দিষ্ট শীতল অনুশীলনের প্রয়োজন হতে পারে.
শীতল অবস্থা মাত্রিক স্থিতিশীলতা প্রভাবিত করতে পারে এবং, কিছু স্টিলের মধ্যে, সংবেদনশীলতা মেজাজ বাধা. সুতরাং, "ঠান্ডা"কে একটি তুচ্ছ চূড়ান্ত পদক্ষেপ হিসাবে বিবেচনা করা উচিত নয়.
ধাপ 6: যখন প্রয়োজন হয় তখন টেম্পারিং পুনরাবৃত্তি করুন
কিছু ইস্পাত প্রয়োজন ডবল বা ট্রিপল টেম্পারিং একটি একক চক্রের পরিবর্তে.
বারবার টেম্পারিং অভ্যস্ত হতে পারে:
- আরও স্থির রাখা austenite
- টেম্পার নবগঠিত মার্টেনসাইট ধরে রাখা-অস্টিনাইট রূপান্তরের পরে
- মাত্রিক স্থিতিশীলতা উন্নত করুন
- একটি আরো স্থিতিশীল কার্বাইড গঠন বিকাশ
- উপাদান জুড়ে সামঞ্জস্যপূর্ণ বৈশিষ্ট্য অর্জন
এই অভ্যাস বিশেষ করে উচ্চ খাদ টুল ইস্পাত জন্য সাধারণ.
5. কেন কিছু স্টিলের জন্য ডাবল বা ট্রিপল টেম্পারিং প্রয়োজন?
একটি একক টেম্পারিং চক্র অনেক নিভে যাওয়া স্টিলের জন্য যথেষ্ট, কিন্তু উচ্চ খাদ সরঞ্জাম স্টিল এবং নির্দিষ্ট উচ্চ-কার্বন স্টিলের জন্য প্রায়ই দুই বা এমনকি তিনটি টেম্পারিং চক্রের প্রয়োজন হয়.
প্রধান কারণ হল যে প্রথম টেম্পারিং ট্রিটমেন্ট ধরে রাখা অস্টেনাইটের স্থায়িত্ব পরিবর্তন করতে পারে এবং পরবর্তী শীতল হওয়ার সময় তাজা মার্টেনসাইট তৈরি করতে পারে।.
দ্বিতীয় বা তৃতীয় মেজাজ তারপর এই নবগঠিত মার্টেনসাইটকে মেজাজ করে এবং চূড়ান্ত মাইক্রোস্ট্রাকচারের স্থায়িত্ব উন্নত করে.
ধরে রাখা Austenite প্রধান কারণ
নিভানোর পর, কিছু ইস্পাত মূল অস্টিনাইটের একটি অংশ ধরে রাখে কারণ মার্টেনসিটিক রূপান্তর সম্পূর্ণ হওয়ার দিকে এগিয়ে যায় না.
এটি কার্বন এবং মিশ্র উপাদানের তুলনামূলকভাবে উচ্চ স্তরের স্টিলের ক্ষেত্রে বিশেষভাবে প্রাসঙ্গিক.
প্রথম টেম্পারিং চক্রের সময়, ধরে রাখা অস্টেনাইটের স্থায়িত্ব পরিবর্তন হতে পারে. টেম্পারিং পরে ঠান্ডা উপর, এই অপরিবর্তিত austenite কিছু রূপান্তরিত হতে পারে তাজা, অপ্রস্তুত মার্টেনসাইট.
এটি একটি নতুন সমস্যা তৈরি করে: যদিও মূল martensite মেজাজ করা হয়েছে, নবগঠিত martensite না.
তাই এই তাজা মার্টেনসাইটকে মেজাজ করার জন্য একটি দ্বিতীয় টেম্পারিং চক্র ব্যবহার করা হয়.
কেন তাজা মার্টেনসাইট একটি উদ্বেগ?
টাটকা মার্টেনসাইটের মূল যেমন-নিভানো কাঠামোর মতো একই মৌলিক অসুবিধা রয়েছে:
- উচ্চ কঠোরতা
- উচ্চ অবশিষ্ট চাপ
- কম নমনীয়তা
- তুলনামূলকভাবে দুর্বল দৃঢ়তা
- ক্র্যাকিং সংবেদনশীলতা বৃদ্ধি
এই কাঠামোটিকে চিকিত্সা না করে রেখে দিলে কঠোরতা এবং দৃঢ়তার স্থানীয় পরিবর্তন হতে পারে. নির্ভুল টুল ইস্পাত মধ্যে, এটি মাত্রিক অস্থিরতায়ও অবদান রাখতে পারে.
তাই ডাবল টেম্পারিং নিশ্চিত করতে সাহায্য করে যে প্রথম টেম্পারিং চক্রের পরে গঠিত আসল মার্টেনসাইট এবং মার্টেনসাইট উভয়ই সঠিকভাবে টেম্পারড হয়েছে।.
ট্রিপল টেম্পারিং কখন ব্যবহার করা হয়?
ট্রিপল টেম্পারিং ব্যবহার করা হয় যখন মাইক্রোস্ট্রাকচারাল স্ট্যাবিলাইজেশনের আরও বেশি মাত্রার প্রয়োজন হয়.
এটি কিছু উচ্চ-গতির স্টিলের ক্ষেত্রে বিশেষভাবে সাধারণ, হট-ওয়ার্ক টুল ইস্পাত, এবং অত্যন্ত খাদযুক্ত ডাই স্টিল, প্রস্তুতকারকের তাপ-চিকিত্সা স্পেসিফিকেশনের উপর নির্ভর করে.
একটি তৃতীয় চক্র নির্বাচন করা যেতে পারে:
- আরও স্থির রাখা austenite
- টেম্পার যে কোনো নবগঠিত martensite
- কঠোরতা এবং কঠোরতার মধ্যে ভারসাম্য পরিমার্জন করুন
- মাত্রিক স্থিতিশীলতা উন্নত করুন
- প্রয়োজনীয় সেকেন্ডারি-কঠোর অবস্থা স্থাপন করুন
ট্রিপল টেম্পারিং স্বয়ংক্রিয়ভাবে প্রয়োগ করা উচিত নয়. ইস্পাত গ্রেড এবং প্রয়োজনীয় বৈশিষ্ট্য এটির জন্য কল করলেই এটি ন্যায্য হবে.
সাধারণ ইস্পাত বারবার টেম্পারিং প্রয়োজন
বারবার টেম্পারিং যেমন স্টিলের জন্য বিশেষভাবে প্রাসঙ্গিক:
- H13 হট-ওয়ার্ক টুল ইস্পাত
- উচ্চ গতির ইস্পাত
- উচ্চ খাদ কোল্ড ওয়ার্ক টুল ইস্পাত
- নির্বাচিত হট-ওয়ার্ক এবং ডাই স্টিল
- নির্দিষ্ট বৃষ্টিপাত বা গৌণ-শক্তকরণ টুল স্টিল
টেম্পারিং চক্রের প্রকৃত সংখ্যা সর্বদা নির্দিষ্ট ইস্পাত গ্রেড এবং যোগ্য তাপ-চিকিত্সা পদ্ধতি অনুসরণ করা উচিত. আরো চক্র স্বয়ংক্রিয়ভাবে ভাল কর্মক্ষমতা মানে না.
6. টেম্পারিংয়ের সময় সেকেন্ডারি হার্ডেনিং কী??
সেকেন্ডারি শক্ত হওয়া এমন একটি ঘটনা যেখানে নির্দিষ্ট উচ্চ ধাতুযুক্ত স্টিল তুলনামূলকভাবে উচ্চ তাপমাত্রায় টেম্পারিংয়ের সময় বর্ধিত কঠোরতা বিকাশ করে, যদিও কার্বন স্টিলের সাধারণ টেম্পারিং সাধারণত কঠোরতা হ্রাস করে.
এই আচরণটি উল্লেখযোগ্য পরিমাণে কার্বাইড-গঠনকারী অ্যালোয়িং উপাদান ধারণকারী স্টিলের বৈশিষ্ট্য, বিশেষত মলিবডেনাম, টুংস্টেন, ভ্যানডিয়াম, এবং ক্রোমিয়াম.
কেন সেকেন্ডারি হার্ডেনিং ঘটে??
প্রচলিত টেম্পারিংয়ের সময়, কার্বন সুপারস্যাচুরেটেড ম্যাট্রিক্স ত্যাগ করার কারণে নিভে যাওয়া মার্টেনসাইটের কঠোরতা সাধারণত হ্রাস পায় এবং কার্বাইডগুলি আরও স্থিতিশীল হয়.
অত্যন্ত alloyed টুল ইস্পাত মধ্যে, তবে, উচ্চ টেম্পারিং তাপমাত্রায় একটি ভিন্ন প্রক্রিয়া ঘটতে পারে. মিশ্র উপাদান ছড়িয়ে পড়ে এবং খুব সূক্ষ্ম গঠন করে খাদ কার্বাইড.
এই precipitates স্থানচ্যুতি আন্দোলন প্রতিরোধে অত্যন্ত কার্যকর হতে পারে.
ফলস্বরূপ শক্তিশালীকরণ ক্ষতিপূরণ দিতে পারে, এবং কখনও কখনও অতিক্রম, টেম্পারিংয়ের পূর্ববর্তী পর্যায়ে কঠোরতা হারিয়ে যায়.
সাধারণ ক্রম হল:
নিভে যাওয়া → প্রাথমিক টেম্পারিং/নরম করা → অ্যালয়-কারবাইড বৃষ্টিপাত → সেকেন্ডারি হার্ডেনিং
মিশ্রিত উপাদান জড়িত
সবচেয়ে গুরুত্বপূর্ণ উপাদান অন্তর্ভুক্ত:
| সংকর উপাদান | সেকেন্ডারি হার্ডেনিং ভূমিকা |
| মো | সূক্ষ্ম খাদ-কার্বাইড বৃষ্টিপাত প্রচার করে এবং মেজাজ প্রতিরোধের উন্নতি করে |
| ডব্লিউ | উপযুক্ত টুল স্টিলে স্থিতিশীল টংস্টেন-সমৃদ্ধ কার্বাইড গঠন করে |
| ভি | শক্তিশালী শক্তিশালীকরণ প্রভাব সহ খুব শক্ত ভ্যানডিয়াম কার্বাইড উত্পাদন করে |
| সিআর | খাদ-কার্বাইড গঠনে অবদান রাখে এবং কঠোরতা এবং মেজাজ প্রতিরোধের উন্নতি করে |
| কো | ম্যাট্রিক্স এবং কার্বাইড বৃষ্টিপাতের আচরণকে প্রভাবিত করে পরোক্ষভাবে সেকেন্ডারি হার্ডনিং বাড়াতে পারে |
সঠিক কার্বাইড প্রকার ইস্পাত রচনা এবং তাপ-চিকিত্সা ইতিহাসের উপর নির্ভর করে.
কেন সেকেন্ডারি হার্ডেনিং গুরুত্বপূর্ণ?
Secondary hardening allows certain tool steels to achieve high hardness after tempering at temperatures substantially higher than those used for conventional low-temperature tempering.
This is valuable because high-temperature tempering can also improve:
- Temper resistance
- মাত্রিক স্থিতিশীলতা
- Structural stability
- Hot hardness
- Resistance to softening during service
For tools operating at elevated temperature, retaining hardness during service may be more important than achieving the maximum possible room-temperature hardness.
সেকেন্ডারি হার্ডেনিং এবং H13 টুল স্টিল
H13 is a representative hot-work tool steel in which alloy-carbide precipitation contributes to its response during high-temperature tempering.
Its heat treatment is designed to establish an appropriate balance of hardness, দৃ ness ়তা, thermal-fatigue resistance, and resistance to softening.
সঠিক সেকেন্ডারি-কঠোর প্রতিক্রিয়া ইস্পাতের রসায়নের উপর নির্ভর করে, astenitizing তাপমাত্রা, নির্গমন পদ্ধতি, টেম্পারিং তাপমাত্রা, এবং সময় ধরে রাখা.
তাই মাধ্যমিক শক্ত হওয়াকে কেবল "পুনরায় গরম করে শক্ত হওয়া" হিসাবে বিবেচনা করা ভুল।
ঘটনাটি পূর্বে শক্ত করা মাইক্রোস্ট্রাকচারের মধ্যে খাদ-সমৃদ্ধ কার্বাইডের নিয়ন্ত্রিত বৃষ্টিপাতের ফলাফল।.
7. টেম্পারিং কীভাবে যান্ত্রিক বৈশিষ্ট্যগুলিকে প্রভাবিত করে?
টেম্পারিং নিভানোর দ্বারা উত্পাদিত উচ্চ অতি-স্যাচুরেটেড এবং স্ট্রেসড মার্টেনসিটিক কাঠামো পরিবর্তন করে ইস্পাতের যান্ত্রিক বৈশিষ্ট্য পরিবর্তন করে।.
এই পরিবর্তনগুলির মাত্রা এবং দিক ইস্পাত গ্রেড এবং টেম্পারিং অবস্থার উপর নির্ভর করে, তাই সম্পর্কটিকে একটি নির্দিষ্ট নিয়মের পরিবর্তে একটি সাধারণ প্রবণতা হিসাবে বোঝা উচিত.
টেম্পারিংয়ের সামগ্রিক প্রভাব
| সম্পত্তি | টেম্পারিং তীব্রতা বৃদ্ধির সাধারণ প্রভাব* |
| কঠোরতা | ↓ সাধারণত কমে যায় |
| ফলন শক্তি | ↓ সাধারণত কমে যায় |
| টেনসিল শক্তি | ↓ সাধারণত কমে যায় |
| নমনীয়তা | ↑ সাধারণত বৃদ্ধি পায় |
| দৃঢ়তা | ↑ সাধারণত বৃদ্ধি পায় |
| অবশিষ্ট স্ট্রেস | ↓ কমে যায় |
| মাত্রিক স্থায়িত্ব | ↑ সাধারণত উন্নতি হয় |
| প্রতিরোধ পরুন | গ্রেড- এবং শর্ত-নির্ভর |
| ক্লান্তি প্রতিরোধের | প্রায়শই উন্নত দৃঢ়তা এবং চাপ উপশমের মাধ্যমে উন্নতি করে |
| উচ্চ-তাপমাত্রা নরমকরণ প্রতিরোধের | উপযুক্ত খাদ টুল ইস্পাত উল্লেখযোগ্যভাবে উন্নত করতে পারেন |
*প্রচলিত quenched ইস্পাত জন্য সাধারণ প্রবণতা; অত্যন্ত খাদযুক্ত ইস্পাত বিভিন্ন আচরণ দেখাতে পারে, বিশেষ করে যেখানে সেকেন্ডারি হার্ডনিং ঘটে.
তাই টেম্পারিংয়ের ব্যবহারিক উদ্দেশ্য হল কোনো একক যান্ত্রিক সম্পত্তি সর্বাধিক করার পরিবর্তে সঠিক সম্পত্তি ভারসাম্য নির্বাচন করা।.
একটি কাটিয়া টুল সর্বোচ্চ ব্যবহারিক কঠোরতা এবং পরিধান প্রতিরোধের প্রয়োজন হতে পারে, যখন একটি গিয়ার বা শ্যাফ্টের জন্য যথেষ্ট বৃহত্তর দৃঢ়তা এবং ক্লান্তি প্রতিরোধের প্রয়োজন হতে পারে.
নির্দিষ্ট স্টিলের জন্য টেম্পারিং তাপমাত্রা এবং সময় নিয়ন্ত্রণ করে, নির্মাতারা চূড়ান্ত মাইক্রোস্ট্রাকচারটি প্রকৃত পরিষেবার প্রয়োজনীয়তা অনুসারে তৈরি করতে পারে.
8. টেম্পারিং বনাম অ্যানিলিং বনাম নরমালাইজিং বনাম স্ট্রেস রিলিভিং কি??
মেজাজ, অ্যানিলিং, স্বাভাবিককরণ, এবং চাপ উপশম সব তাপ চিকিত্সা প্রক্রিয়া, কিন্তু তারা বিনিময়যোগ্য নয়.
তাদের তাপমাত্রা পরিসীমা, মাইক্রোস্ট্রাকচার শুরু হচ্ছে, শীতল করার পদ্ধতি, ধাতুবিদ্যার প্রক্রিয়া, এবং অভিপ্রেত ফলাফল ভিন্ন.
| তুলনা | মেজাজ | অ্যানিলিং | স্বাভাবিককরণ | স্ট্রেস রিলিভিং |
| প্রাথমিক উদ্দেশ্য | কার্যকর কঠোরতা বজায় রেখে শক্ত হওয়ার পরে ভঙ্গুরতা এবং অবশিষ্ট চাপ হ্রাস করুন | ইস্পাত নরম করুন, নমনীয়তা উন্নত করা, চাপ উপশম, এবং মাইক্রোস্ট্রাকচার পরিবর্তন করুন | শস্য গঠন পরিমার্জিত এবং একটি অপেক্ষাকৃত অভিন্ন microstructure উত্পাদন | বিদ্যমান মাইক্রোস্ট্রাকচারে ন্যূনতম পরিবর্তনের সাথে অবশিষ্ট চাপ হ্রাস করুন |
| সাধারণ শুরুর অবস্থা | quenched বা শক্ত ইস্পাত | যেমন-কাস্ট, কাজ করেছে, ঠান্ডা কাজ, বা পূর্বে তাপ-চিকিত্সা করা ইস্পাত | যেমন-কাস্ট, নকল, ঘূর্ণিত, বা কাজ করা ইস্পাত | ঝালাই করা, ঢালাই, মেশিনযুক্ত, গঠিত, বা তাপ-চিকিত্সা উপাদান |
| তাপমাত্রা ব্যাপ্তি | A₁ এর নিচে; সাধারণত গ্রেডের উপর নির্ভর করে ~150–700°C | সাধারণত গুরুত্বপূর্ণ রূপান্তর তাপমাত্রায় বা তার উপরে, annealing ধরনের উপর নির্ভর করে | সাধারণত সমালোচনামূলক রূপান্তর পরিসরের উপরে | সাধারণত সমালোচনামূলক রূপান্তর পরিসীমার নিচে |
| কুলিং পদ্ধতি | সাধারণত এয়ার কুলিং বা নির্দিষ্ট নিয়ন্ত্রিত কুলিং | সাধারণত ধীর চুল্লি কুলিং | সাধারণত এয়ার কুলিং | নিয়ন্ত্রিত কুলিং, প্রায়ই চুল্লি বা বায়ু শীতল |
প্রধান মাইক্রোস্ট্রাকচারাল প্রভাব |
নিভে যাওয়া মার্টেনসাইটকে পচন বা পরিবর্তন করে; কার্বাইড বৃষ্টিপাত এবং পুনরুদ্ধার প্রচার করে | একটি নরম উত্পাদন, আরও স্থিতিশীল মাইক্রোস্ট্রাকচার | প্রযোজ্য স্টিলে পুনঃক্রিস্টালাইজেশন/পরিশোধন এবং তুলনামূলকভাবে অভিন্ন ফেরাইট-পার্লাইট কাঠামো প্রচার করে | সীমিত ফেজ রূপান্তরের সাথে অভ্যন্তরীণ চাপ থেকে মুক্তি দেয় |
| কঠোরতা | সাধারণভাবে নিভে যাওয়া অবস্থা থেকে হ্রাস পায় | সাধারণত উল্লেখযোগ্যভাবে হ্রাস পায় | সাধারণত quenched-and-tempered ইস্পাত থেকে কম | সাধারণত সামান্য পরিবর্তন হয় |
| দৃঢ়তা & নমনীয়তা | সাধারণত বৃদ্ধি পায় | উল্লেখযোগ্যভাবে বৃদ্ধি পায় | মোটা বা অত্যন্ত চাপযুক্ত প্রারম্ভিক অবস্থার তুলনায় সাধারণত উন্নতি হয় | সাধারণত বড় সম্পত্তি পরিবর্তন ছাড়াই চাপ-সম্পর্কিত নির্ভরযোগ্যতা উন্নত করে |
| সাধারণ অ্যাপ্লিকেশন | গিয়ার্স, শ্যাফ্ট, টুলস, মারা, স্প্রিংস, শক্ত করা মেশিনের অংশ | মেশিনিং স্টক, forgings, ঢালাই, ঠান্ডা কাজ করা অংশ | Forgings, কাঠামোগত উপাদান, বার, এবং প্রাক-শক্তকরণ চিকিত্সা | ঢালাই কাঠামো, বড় ঢালাই, মেশিন করা অংশ, বানোয়াট উপাদান |
9. বিভিন্ন ইস্পাত প্রকারের টেম্পারিং
বিভিন্ন ধরনের ইস্পাত টেম্পারিংয়ের জন্য ভিন্নভাবে সাড়া দেয়. সঠিক টেম্পারিং সময়সূচী নির্বাচন করার জন্য এই পার্থক্যগুলি বোঝা অপরিহার্য.
প্লেইন কার্বন স্টিলস:
মেজাজ সহজ. কম কার্বন ইস্পাত (<0.3% গ) তারা উল্লেখযোগ্যভাবে শক্ত হয় না কারণ খুব কমই quenched এবং মেজাজ হয়.
মাঝারি কার্বন ইস্পাত (0.3-0.6% সে) সাধারণত quenched এবং shafts জন্য মেজাজ হয়, গিয়ার্স, এবং অক্ষ. উচ্চ কার্বন ইস্পাত (>0.6% গ) সরঞ্জামের জন্য ব্যবহৃত হয়, স্প্রিংস, এবং ছুরি.
খাদ ইস্পাত:
ক্রোমিয়ামের মতো উপাদান থাকে, নিকেল, মলিবডেনাম, এবং ভ্যানডিয়াম.
তারা আরও ভাল কঠোরতা আছে এবং টেম্পারিং ভাল প্রতিক্রিয়া. সেকেন্ডারি হার্ডেনিং দৃঢ় কার্বাইড ফরমার্স সহ সংকর ধাতুগুলিতে সাধারণ.
সরঞ্জাম স্টিল:
জল-শক্তকরণ অন্তর্ভুক্ত করুন, তেল-শক্তকরণ, বায়ু-শক্তকরণ, উচ্চ গতি, এবং হট-ওয়ার্ক স্টিল.
টেম্পারিং সময়সূচী ব্যাপকভাবে পরিবর্তিত হয়. উচ্চ-গতির স্টিলগুলি 540-560°C তাপমাত্রায় ট্রিপল টেম্পারড হয়. H13-এর মতো হট-ওয়ার্ক স্টিলগুলি 500-550°C তাপমাত্রায় ডবল টেম্পারড হয়.
স্টেইনলেস স্টিল:
মার্টেনসিটিক স্টেইনলেস স্টীল (যেমন, 410, 420, 440গ) শক্ত এবং মেজাজ করা যেতে পারে. অস্টেনিটিক স্টেইনলেস স্টীল (যেমন, 304, 316) quenching দ্বারা কঠিন করা যাবে না এবং মেজাজ হয় না.
ফেরিটিক স্টেইনলেস স্টিলগুলি সাধারণত শক্ত হয় না. বর্ষণ-শক্তকারী স্টেইনলেস স্টীলগুলি বয়স্ক, মেজাজ না.
মার্জিং স্টিল:
এগুলো কম কার্বন, উচ্চ-নিকেল খাদ যা বার্ধক্য দ্বারা শক্তিশালী হয়, মার্টেনসাইট টেম্পারিং দ্বারা নয়.
তবে, তারা একটি সমাধান চিকিত্সা এবং বার্ধক্য প্রক্রিয়ার মধ্য দিয়ে যেতে পারে যা ধারণাগতভাবে টেম্পারিংয়ের মতো.
10. টেম্পারিং H13 টুল স্টিল: একটি ব্যবহারিক উদাহরণ
H13 টুল ইস্পাত একটি ক্রোমিয়াম-মলিবডেনাম-ভ্যানেডিয়াম হট-ওয়ার্ক টুল স্টিল যা ডাই কাস্টিং ডাইয়ের জন্য ব্যাপকভাবে ব্যবহৃত হয়, ফোরজিং মারা যায়, এক্সট্রুশন টুলিং, এবং অন্যান্য সরঞ্জামগুলি বারবার গরম করা এবং শীতল করার সংস্পর্শে আসে.
গরম শক্তি এর সংমিশ্রণ, দৃ ness ়তা, মেজাজ প্রতিরোধের, এবং থার্মাল-ক্লান্তি প্রতিরোধ এটিকে একটি প্রতিনিধি উদাহরণ করে তোলে কেন টেম্পারিংকে অ্যালয় টুল স্টিলে সাবধানে নিয়ন্ত্রণ করতে হবে.
Austenitizing এবং quenching পরে, H13 অবশিষ্ট স্ট্রেস এবং কিছু ধরে রাখা অস্টেনাইট সহ একটি শক্ত মার্টেনসিটিক গঠন বিকাশ করে.
তাই পরবর্তী টেম্পারিং ট্রিটমেন্ট শুধুমাত্র ভঙ্গুরতা কমাতেই নয়, তবে প্রয়োজনীয় সেকেন্ডারি হার্ডনিং রেসপন্স এবং মাইক্রোস্ট্রাকচারাল স্থায়িত্ব বিকাশ করতে.
সাধারণ H13 টেম্পারিং সময়সূচী
H13 সাধারণত ডবল মেজাজ, তৃতীয় মেজাজের সাথে কখনও কখনও বড় বা বিশেষ করে সমালোচনামূলক উপাদানগুলির জন্য নির্দিষ্ট করা হয়.
সঠিক পরামিতিগুলি প্রযোজ্য উপাদান স্পেসিফিকেশন এবং যোগ্য তাপ-চিকিত্সা পদ্ধতি অনুসরণ করা উচিত.
| টেম্পারিং ধাপ | তাপমাত্রা | হোল্ডিং টাইম | কুলিং | প্রাথমিক উদ্দেশ্য |
| প্রথম মেজাজ | 500-550°C | ~2 ঘন্টা | বাতাস ঠান্ডা | প্রশমিত চাপ হ্রাস করুন এবং টেম্পারিং/সেকেন্ডারি হার্ডনিং প্রতিক্রিয়া শুরু করুন |
| দ্বিতীয় মেজাজ | 500-550°C | ~2 ঘন্টা | বাতাস ঠান্ডা | সদ্য গঠিত মার্টেনসাইটকে টেম্পার করুন এবং মাইক্রোস্ট্রাকচারকে আরও স্থিতিশীল করুন |
| ঐচ্ছিক তৃতীয় মেজাজ | 500-550°C | ~2 ঘন্টা | বাতাস ঠান্ডা | আরও কাঠামোগত এবং মাত্রিক স্থিতিশীলতা উন্নত করুন, বিশেষ করে বড় অংশে |
প্রকৃত অস্টেনিটাইজিং এবং নিভানোর শর্তগুলিও গুরুত্বপূর্ণ.
H13 সাধারণত আনুমানিকভাবে austenitized হয় 1,020-1,050°C, তারপরে নিয়ন্ত্রিত কুলিং যেমন বায়ু বা গ্যাস নিভিয়ে ফেলা, বিভাগের আকারের উপর নির্ভর করে, সরঞ্জাম, এবং প্রয়োজনীয় বৈশিষ্ট্য.
সাধারণ ফলাফল কঠোরতা
একটি সঠিকভাবে তাপ-চিকিত্সা করা H13 উপাদানটি সাধারণত এর অঞ্চলে চূড়ান্ত কঠোরতায় পৌঁছে আনুমানিক 48-52 HRC, যদিও প্রকৃত কঠোরতা অস্টিনিটাইজিং অবস্থার উপর নির্ভর করে, quenching হার, টেম্পারিং তাপমাত্রা, সময় ধরে রাখা, এবং বস্তুগত রসায়ন.
উল্লিখিত টেম্পারিং সীমার মধ্যে, সাধারণ প্রবণতা হল:
- প্রায় 500°C: উচ্চ কঠোরতা, কম টেম্পারিং-সম্পর্কিত নরম হওয়া সহ.
- প্রায় 550°C: কিছুটা কম কঠোরতা, সাধারণত বৃহত্তর দৃঢ়তা এবং চাপ উপশম সঙ্গে.
সম্পর্কটি কঠোরভাবে রৈখিক নয়, এবং H13 প্রদর্শন করতে পারে সেকেন্ডারি শক্ত হওয়া উচ্চ-তাপমাত্রা টেম্পারিংয়ের সময় সূক্ষ্ম খাদ কার্বাইডের বৃষ্টিপাতের কারণে.
কেন H13 ডাবল টেম্পারড?
ডাবল টেম্পারিংয়ের প্রধান কারণ হল এর আচরণ অস্টিনাইট ধরে রাখা নিভানোর পর.
প্রথম টেম্পারিং চক্র অনুসরণ, some retained austenite may transform during cooling into fresh martensite.
This newly formed martensite has not yet undergone tempering and therefore may contain relatively high residual stress and brittleness.
The second tempering cycle treats this fresh martensite and helps produce a more uniform final microstructure:
Quenching → First Temper → Retained Austenite Transformation → Fresh Martensite → Second Temper
Double tempering also helps complete the desired precipitation reactions and improve the consistency of hardness and dimensional stability.
For large or highly critical H13 components, ক third temper may be used when required by the heat-treatment specification, particularly where additional stabilization is beneficial.
ইঞ্জিনিয়ারিং তাৎপর্য
The objective of H13 tempering is not simply to maximize hardness.
চূড়ান্ত শর্ত কঠোরতা ভারসাম্য আবশ্যক, গরম শক্তি, দৃ ness ়তা, thermal-fatigue resistance, এবং মাত্রিক স্থায়িত্ব.
এই কারণে, আনুমানিক 500-550 °C তাপমাত্রায় একটি H13 ডাই টেম্পারেড পরিধান প্রতিরোধের জন্য পর্যাপ্ত কঠোরতা বজায় রাখার জন্য ইঞ্জিনিয়ার করা হয়েছে যখন বারবার তাপীয় সাইকেল চালানো এবং পরিষেবাতে যান্ত্রিক লোডিংয়ের জন্য প্রয়োজনীয় দৃঢ়তা এবং মেজাজ প্রতিরোধের বিকাশ ঘটায়.
11. টেম্পারড স্টিলের শিল্প অ্যাপ্লিকেশন
টেম্পার্ড ইস্পাত ব্যাপকভাবে শিল্প উত্পাদনে ব্যবহৃত হয় কারণ এটি শক্তির মধ্যে নিয়ন্ত্রণযোগ্য ভারসাম্য সরবরাহ করে, কঠোরতা, দৃ ness ়তা, নমনীয়তা, ক্লান্তি প্রতিরোধের, এবং মাত্রিক স্থায়িত্ব.
গিয়ারস এবং ট্রান্সমিশন উপাদান
উচ্চ শক্তি এবং পর্যাপ্ত দৃঢ়তা পাওয়ার জন্য গিয়ারগুলি সাধারণত নিভে যায় এবং তারপরে টেম্পারিং করা হয়.
টেম্পারিং চিকিত্সা দাঁতের সংস্পর্শ এবং পরিধান প্রতিরোধের জন্য পর্যাপ্ত কঠোরতা বজায় রেখে শক্ত অবস্থার সাথে যুক্ত ভঙ্গুরতা এবং অবশিষ্ট চাপ কমায়.
সাধারণ উপাদান অন্তর্ভুক্ত:
- ট্রান্সমিশন গিয়ারস
- পিনিয়ন
- ড্রাইভ গিয়ার
- Sprockets
- খাদ এবং গিয়ার শ্যাফ্ট
ভারী লোড গিয়ার জন্য, চূড়ান্ত তাপ-চিকিত্সা অবস্থা সাধারণত ক্লান্তি শক্তির চারপাশে ডিজাইন করা হয়, যোগাযোগের চাপ, এবং একা কঠোরতার চেয়ে দাঁতের ফ্র্যাকচার প্রতিরোধ.
শ্যাফ্ট, অক্ষ, এবং পিন
নিভে যাওয়া এবং টেম্পারড অ্যালয় স্টিলগুলি শ্যাফ্টের জন্য ব্যাপকভাবে ব্যবহৃত হয়, অ্যাক্সেলস, পিন, এবং অনুরূপ মেশিন উপাদান সম্মিলিত নমন সাপেক্ষে, টর্শন, প্রভাব, এবং সাইক্লিক লোডিং.
একটি হিসাবে quenched গঠন সঙ্গে তুলনা, একটি সঠিকভাবে টেম্পারড মার্টেনসিটিক গঠন ফাটল বিস্তারের জন্য যথেষ্ট ভাল শক্ততা এবং প্রতিরোধ প্রদান করে, এটি গতিশীলভাবে লোড হওয়া উপাদানগুলির জন্য আরও উপযুক্ত করে তোলে.
স্প্রিংস
স্প্রিং স্টিলের উচ্চ ইলাস্টিক শক্তি এবং ক্লান্তি প্রতিরোধের প্রয়োজন.
শক্ত হওয়ার পরে টেম্পারিং কঠোরতা সামঞ্জস্য করতে এবং বারবার ইলাস্টিক লোডিংয়ের জন্য প্রয়োজনীয় শক্তি বজায় রেখে অভ্যন্তরীণ চাপ উপশম করতে ব্যবহৃত হয়.
অ্যাপ্লিকেশন অন্তর্ভুক্ত:
- কুণ্ডলী স্প্রিংস
- পাতার ঝর্ণা
- টর্শন স্প্রিংস
- সাসপেনশন উপাদান
- ভালভ স্প্রিংস
টেম্পারিং অবস্থা অবশ্যই সাবধানে নিয়ন্ত্রণ করতে হবে কারণ অত্যধিক কোমলতা এবং অত্যধিক ভঙ্গুরতা বসন্তের জীবনকে হ্রাস করতে পারে.
ডাইস এবং টুলিং
টুল স্টিলগুলি সাধারণত কঠোরতার একটি নিয়ন্ত্রিত সংমিশ্রণ অর্জনের জন্য টেম্পারড হয়, প্রতিরোধ পরুন, দৃ ness ়তা, and resistance to softening.
H13-এর মতো হট-ওয়ার্ক টুল স্টিলগুলি তাপীয় স্থিতিশীলতা এবং বারবার গরম এবং শীতল করার প্রতিরোধের জন্য অপেক্ষাকৃত উচ্চ তাপমাত্রায় টেম্পারড হয়।.
কোল্ড-ওয়ার্ক এবং হাই-স্পিড টুল স্টিল তাদের অ্যালয় সিস্টেম এবং প্রয়োজনীয় কাটা বা গঠনের কার্যকারিতার উপর নির্ভর করে বিভিন্ন টেম্পারিং সময়সূচী ব্যবহার করে.
মোটরগাড়ি উপাদান
স্বয়ংচালিত ইস্পাত ব্যাপকভাবে উপাদানগুলির জন্য স্বয়ংচালিত উত্পাদনে ব্যবহৃত হয় যা বারবার যান্ত্রিক লোডিং এবং প্রভাব সহ্য করতে হবে.
উদাহরণ অন্তর্ভুক্ত:
- অ্যাক্সেল খাদ
- স্টিয়ারিং উপাদান
- ড্রাইভ shafts
- সংযোগকারী উপাদান
- সাসপেনশন অংশ
- ট্রান্সমিশন উপাদান
নিভিয়ে ফেলা এবং মেজাজের চিকিত্সা এই উপাদানগুলিকে বাস্তব-বিশ্বের পরিষেবার শর্তগুলির জন্য প্রয়োজনীয় কঠোরতাকে বলিদান ছাড়াই উচ্চ শক্তি অর্জন করতে দেয়.
নির্মাণ এবং ভারী যন্ত্রপাতি
ভারী যন্ত্রপাতি উপাদান প্রায়ই উচ্চ লোড অভিজ্ঞতা, শক, ঘর্ষণ, এবং চক্রীয় চাপ. টেম্পারড খাদ ইস্পাত তাই ব্যাপকভাবে জন্য ব্যবহৃত হয়:
- পিন এবং bushings
- হাইড্রোলিক উপাদান
- খননকারী এবং লোডার অংশ
- কপিকল উপাদান
- কৃষি যন্ত্রপাতি উপাদান
- খনির সরঞ্জাম অংশ
এই অ্যাপ্লিকেশনগুলিতে, প্রয়োজনীয় টেম্পারিং অবস্থা সাধারণত প্রভাব প্রতিরোধের প্রভাবশালী সংমিশ্রণ অনুসারে নির্বাচিত হয়, ক্লান্তি শক্তি, এবং প্রতিরোধ পরিধান.
চাপ এবং শক্তি সরঞ্জাম
কিছু চাপ-বহনকারী এবং শক্তি-সিস্টেম উপাদানগুলি নিভে যাওয়া এবং টেম্পারড স্টিল ব্যবহার করে কারণ চিকিত্সা উন্নত দৃঢ়তার সাথে একসাথে উচ্চ শক্তি প্রদান করতে পারে.
অ্যাপ্লিকেশন অন্তর্ভুক্ত হতে পারে:
- উচ্চ শক্তি চাপ উপাদান
- টারবাইন-সম্পর্কিত যান্ত্রিক অংশ
- শিল্প ফাস্টেনার
- পাওয়ার-ট্রান্সমিশন উপাদান
- ভারী-শুল্ক কাঠামোগত উপাদান
নিরাপত্তা-গুরুত্বপূর্ণ উপাদান জন্য, তাপ-চিকিত্সা প্রক্রিয়া সাধারণত কঠোরতা পরীক্ষার দ্বারা সমর্থিত হয়, যান্ত্রিক পরীক্ষা, মাত্রিক পরিদর্শন, এবং ধাতুবিদ্যা যাচাইকরণ.
12. টেম্পারিং বিয়ন্ড স্টিল: গ্লাস, চকোলেট, এবং অন্যান্য উপকরণ
"টেম্পারিং" শব্দটি অন্যান্য ক্ষেত্রেও ব্যবহৃত হয়, কিন্তু প্রক্রিয়া ভিন্ন.
গ্লাস টেম্পারিং
গ্লাস টেম্পারিং এর মধ্যে প্রায় 600-700 ডিগ্রি সেলসিয়াস তাপমাত্রায় গ্লাস গরম করা এবং তারপর বায়ু জেটগুলির সাহায্যে পৃষ্ঠগুলিকে দ্রুত শীতল করা জড়িত।.
অভ্যন্তরের তুলনায় পৃষ্ঠটি দ্রুত সংকুচিত হয়, পৃষ্ঠের উপর কম্প্রেসিভ স্ট্রেস এবং মূলে প্রসার্য চাপ তৈরি করা.
এটি টেম্পারড গ্লাসকে অনেক শক্তিশালী করে তোলে এবং এটি ছোট হয়ে যায়, ধারালো ছিদ্রের পরিবর্তে ভোঁতা টুকরা. এটি গাড়ির জানালায় ব্যবহৃত হয়, ঝরনা দরজা, এবং আর্কিটেকচারাল গ্লেজিং.
চকোলেট টেম্পারিং
চকোলেট টেম্পারিং হল একটি নিয়ন্ত্রিত গরম এবং ঠান্ডা করার প্রক্রিয়া যা কোকো মাখনকে স্থিতিশীল আকারে স্ফটিক করতে উৎসাহিত করে, ফর্ম ভি নামে পরিচিত (বিটা স্ফটিক).
সঠিকভাবে টেম্পারড চকলেট একটি চকচকে ফিনিস আছে, একটি খাস্তা স্ন্যাপ, এবং একটি মসৃণ গলে. অপ্রস্তুত চকলেট প্রস্ফুটিত হতে পারে, দানাদার বোধ, বা খুব সহজে নরম হয়.
অন্যান্য উপকরণ
কিছু অ লৌহঘটিত সংকর ধাতু, যেমন নির্দিষ্ট অ্যালুমিনিয়াম এবং তামার মিশ্রণ, বৃষ্টিপাত শক্ত হওয়া বা বার্ধক্যজনিত চিকিত্সার মধ্য দিয়ে যাকে কখনও কখনও আলগাভাবে টেম্পারিং বলা হয়.
তবে, লৌহঘটিত ধাতুবিদ্যা প্রয়োগ করার সময় শব্দটি সবচেয়ে সুনির্দিষ্ট.
13. উপসংহার
টেম্পারিং নিভে যাওয়া রূপান্তরের জন্য একটি মৌলিক তাপ-চিকিত্সা প্রক্রিয়া, অত্যন্ত চাপ, এবং অপেক্ষাকৃত ভঙ্গুর ইস্পাত আরও স্থিতিশীল প্রকৌশল উপাদানে পরিণত হয়.
এর গুরুত্ব কেবল কঠোরতা হ্রাস করার মধ্যেই নয়, কিন্তু মার্টেনসাইটের মাইক্রোস্ট্রাকচারাল বিবর্তন নিয়ন্ত্রণে এবং কঠোরতার মধ্যে প্রয়োজনীয় ভারসাম্য স্থাপনে, শক্তি, দৃ ness ়তা, নমনীয়তা, এবং মাত্রিক স্থায়িত্ব.
টেম্পারিং তাপমাত্রা হল সবচেয়ে প্রভাবশালী প্রক্রিয়া পরিবর্তনশীল, কিন্তু এটাকে ধরে রাখা সময়ের সাথে একত্রে বিবেচনা করতে হবে, ইস্পাত রচনা, পূর্বে অস্টিনিটাইজিং এবং quenching শর্ত, উপাদান আকার, এবং প্রয়োজনীয় চূড়ান্ত বৈশিষ্ট্য.
তাই সঠিক টেম্পারিং চিকিৎসা সর্বজনীনের পরিবর্তে ইস্পাত-গ্রেড নির্দিষ্ট.
কার্বন ইস্পাত, খাদ কাঠামোগত ইস্পাত, উচ্চ-কার্বন স্টিল, সরঞ্জাম স্টিল, উচ্চ গতির ইস্পাত, হট-ওয়ার্ক ইস্পাত, এবং মার্টেনসিটিক স্টেইনলেস স্টিলগুলি বিভিন্ন টেম্পারিং প্রতিক্রিয়া প্রদর্শন করতে পারে.
শিল্প উৎপাদনে, সফল টেম্পারিং উপাদানের চূড়ান্ত কর্মক্ষমতা দ্বারা বিচার করা উচিত - শুধুমাত্র তাপমাত্রা দ্বারা নয়.
একটি সঠিকভাবে নিয়ন্ত্রিত টেম্পারিং প্রক্রিয়া নিভে যাওয়া অবস্থার চরম কঠোরতাকে গিয়ারের জন্য উপযুক্ত যান্ত্রিক বৈশিষ্ট্যগুলির একটি নির্ভরযোগ্য সংমিশ্রণে রূপান্তরিত করে, শ্যাফ্ট, স্প্রিংস, মারা, স্বয়ংচালিত অংশ, ভারী সরঞ্জাম, এবং অন্যান্য দাবিদার অ্যাপ্লিকেশন.
FAQS
ইস্পাত মধ্যে tempering কি?
টেম্পারিং হল একটি তাপ-চিকিত্সা প্রক্রিয়া যেখানে শক্ত ইস্পাতকে তার গুরুত্বপূর্ণ রূপান্তর সীমার নীচে তাপমাত্রায় পুনরায় গরম করা হয়, একটি নির্দিষ্ট সময়ের জন্য অনুষ্ঠিত হয়, এবং তারপর ঠান্ডা.
এটি প্রাথমিকভাবে কঠোরতার প্রয়োজনীয় ভারসাম্য অর্জনের সময় ভঙ্গুরতা এবং অবশিষ্ট চাপ কমাতে ব্যবহৃত হয়, শক্তি, এবং দৃ ness ়তা.
টেম্পারিং কি কঠোরতা কমায়?
অধিকাংশ প্রচলিত quenched ইস্পাত জন্য, টেম্পারিং তাপমাত্রা বৃদ্ধি সাধারণত কঠোরতা এবং শক্তি হ্রাস করে যখন দৃঢ়তা এবং নমনীয়তা উন্নত করে.
উচ্চ খাদযুক্ত টুল স্টিলস সেকেন্ডারি শক্ত হওয়ার কারণে ভিন্নভাবে আচরণ করতে পারে.
টেম্পারিং এবং অ্যানিলিংয়ের মধ্যে পার্থক্য কী?
টেম্পারিং সাধারণত মার্টেনসাইট সংশোধন করার জন্য সমালোচনামূলক রূপান্তর পরিসরের নীচে শক্ত ইস্পাতে সঞ্চালিত হয়.
অ্যানিলিং সাধারণত ইস্পাত নরম এবং আরও নমনীয় স্থাপনের উদ্দেশ্যে করা হয়, স্থিতিশীল মাইক্রোস্ট্রাকচার, প্রায়ই ধীর নিয়ন্ত্রিত কুলিং ব্যবহার করে.
কিভাবে টেম্পারড ইস্পাত পরিদর্শন করা হয়?
সাধারণ পরিদর্শনে কঠোরতা পরীক্ষা অন্তর্ভুক্ত থাকতে পারে, মাত্রিক পরিদর্শন, মেটালোগ্রাফিক পরীক্ষা, এবং যান্ত্রিক পরীক্ষা, অতিরিক্ত পৃষ্ঠ বা অ-ধ্বংসাত্মক পরীক্ষার সাথে যেখানে অ্যাপ্লিকেশন বা স্পেসিফিকেশনের প্রয়োজন হয়.