

1. ভূমিকা
অ্যানিলিং হল a তাপ চিকিত্সা একটি উপাদানের শারীরিক এবং কখনও কখনও রাসায়নিক বৈশিষ্ট্য পরিবর্তন করার জন্য ডিজাইন করা প্রক্রিয়া, যার ফলে এর কর্মক্ষমতা উন্নত হয়.
Ically তিহাসিকভাবে, প্রাথমিক ধাতুবিদরা জাল করার পরে ধাতু নরম করার জন্য অ্যানিলিং ব্যবহার করতেন, এবং সময়ের সাথে সাথে,
প্রক্রিয়াটি স্বয়ংচালিত শিল্পের মতো বিভিন্ন শিল্পে ব্যবহৃত একটি অত্যাধুনিক প্রযুক্তিতে বিকশিত হয়েছে, মহাকাশ, ইলেকট্রনিক্স, এবং উত্পাদন.
উল্লেখযোগ্যভাবে, অ্যানিলিং শুধুমাত্র নমনীয়তা বাড়ায় এবং অবশিষ্ট চাপ কমায় না বরং শস্যের গঠনকেও পরিমার্জিত করে, উন্নত machinability এবং সামগ্রিক কর্মক্ষমতা নেতৃস্থানীয়.
আজকের প্রতিযোগিতামূলক শিল্প ল্যান্ডস্কেপে, উপাদান কর্মক্ষমতা অপ্টিমাইজ করার জন্য annealing মাস্টারিং অত্যন্ত গুরুত্বপূর্ণ.
এই নিবন্ধটি বৈজ্ঞানিক থেকে অ্যানিলিং পরীক্ষা করে, প্রক্রিয়া, নকশা, অর্থনৈতিক, পরিবেশগত, এবং ভবিষ্যৎ-ভিত্তিক দৃষ্টিভঙ্গি, আধুনিক উপাদান প্রকৌশলে এর ভূমিকার সামগ্রিক উপলব্ধি নিশ্চিত করা.
2. অ্যানিলিং এর মৌলিক বিষয়
সংজ্ঞা এবং উদ্দেশ্য
এর মূল এ, অ্যানিলিং একটি নির্দিষ্ট তাপমাত্রায় একটি উপাদান গরম করা জড়িত, একটি নির্দিষ্ট সময়ের জন্য এটি ধরে রাখা, এবং তারপর এটি একটি নিয়ন্ত্রিত হারে ঠান্ডা করা.
এই প্রক্রিয়াটি স্থানান্তর এবং পুনর্বিন্যাস করার জন্য উপাদানের মাইক্রোস্ট্রাকচারের মধ্যে পরমাণুর জন্য প্রয়োজনীয় শক্তি সরবরাহ করে.
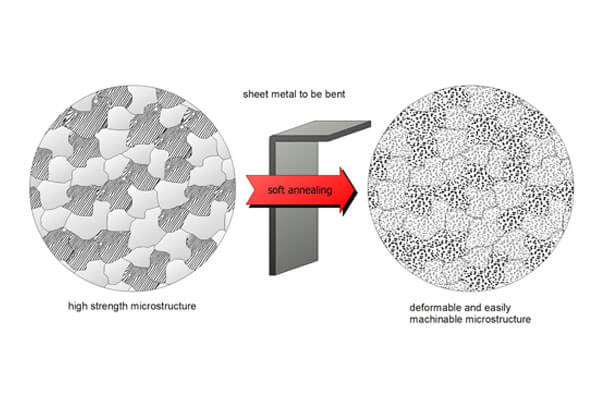
ফলস্বরূপ, স্থানচ্যুতি এবং অভ্যন্তরীণ চাপ হ্রাস করা হয়, এবং নতুন, স্ট্রেন মুক্ত শস্য ফর্ম, যা নমনীয়তা পুনরুদ্ধার করে এবং কঠোরতা হ্রাস করে.
মূল উদ্দেশ্য অন্তর্ভুক্ত:
- নমনীয়তা বৃদ্ধি: ধাতুগুলিকে আরও সহজে তৈরি বা মেশিন করার অনুমতি দেয়.
- অবশিষ্ট স্ট্রেস উপশম: চূড়ান্ত পণ্যের মধ্যে warping এবং ক্র্যাকিং প্রতিরোধ.
- পরিশোধন শস্য গঠন: উন্নত যান্ত্রিক বৈশিষ্ট্যের জন্য মাইক্রোস্ট্রাকচার অপ্টিমাইজ করা.
থার্মোডাইনামিক এবং গতিগত নীতি
অ্যানিলিং মৌলিক থার্মোডাইনামিক এবং গতিশীল নীতির উপর কাজ করে. যখন একটি ধাতু উত্তপ্ত হয়, এর পরমাণু গতিশক্তি লাভ করে এবং স্থানান্তর করতে শুরু করে.
এই স্থানান্তর স্থানচ্যুতি এবং অপূর্ণতা দূর করে সামগ্রিক মুক্ত শক্তি হ্রাস করে.
উদাহরণস্বরূপ, ইস্পাত মধ্যে, প্রক্রিয়াটি শক্ত মার্টেনসাইটকে আরও নমনীয় ফেরাইট-পার্লাইট মিশ্রণে রূপান্তরিত করতে পারে.
ডেটা নির্দেশ করে যে সঠিক অ্যানিলিং কঠোরতা পর্যন্ত কমিয়ে দিতে পারে 30%, যার ফলে উল্লেখযোগ্যভাবে machinability উন্নতি.
আরও, অ্যানিলিংয়ের সময় ফেজ রূপান্তরের গতিবিদ্যা তাপমাত্রা এবং সময় দ্বারা নিয়ন্ত্রিত হয়.
প্রক্রিয়া গরম করার হার ভারসাম্য দ্বারা অপ্টিমাইজ করা হয়, ভিজানোর সময়, এবং অবাঞ্ছিত শস্য বৃদ্ধি ছাড়াই কাঙ্ক্ষিত মাইক্রোস্ট্রাকচারাল রূপান্তর অর্জনের জন্য শীতল করার হার.
3. অ্যানিলিং এর প্রকারভেদ
অ্যানিলিং প্রক্রিয়া ব্যাপকভাবে পরিবর্তিত হয়, প্রতিটি নির্দিষ্ট উপাদান বৈশিষ্ট্য অর্জনের জন্য পরিকল্পিত.
হিটিং এবং কুলিং সাইকেল তৈরি করে, নির্মাতারা বিভিন্ন অ্যাপ্লিকেশনের জন্য ধাতু কর্মক্ষমতা অপ্টিমাইজ করতে পারেন.
নীচে, আমরা annealing প্রাথমিক ধরনের বিস্তারিত, তাদের উদ্দেশ্য হাইলাইট, প্রক্রিয়া, এবং সাধারণ অ্যাপ্লিকেশন.
সম্পূর্ণ অ্যানিলিং
উদ্দেশ্য: সর্বোচ্চ নমনীয়তা পুনরুদ্ধার করতে এবং লৌহঘটিত মিশ্রণে কঠোরতা কমাতে, বিশেষ করে হাইপোইটেক্টয়েড স্টিলস.
প্রক্রিয়া:
- তাপমাত্রা: পর্যন্ত উন্নীত 850-950°C (যেমন, 925AISI-এর জন্য °সে 1020 ইস্পাত) উপাদান সম্পূর্ণরূপে austenitize.
- সময় ধরে রাখুন: জন্য রক্ষণাবেক্ষণ করা হয়েছে 1-4 ঘন্টা অভিন্ন ফেজ রূপান্তর নিশ্চিত করতে.
- কুলিং: ধীর শীতল (20-50°C/h) একটি চুল্লি বা উত্তাপ বাক্সে মোটা দানা গঠনের প্রচারের জন্য.
অ্যাপ্লিকেশন: - স্বয়ংচালিত: পেটা ইস্পাত উপাদান (যেমন, চ্যাসি অংশ) বর্ধিত গঠনযোগ্যতার জন্য.
- উত্পাদন: ফরজিং এবং মেশিনিং অপারেশনের জন্য প্রাক-চিকিত্সা.
ডেটা: দ্বারা ইস্পাত কঠোরতা হ্রাস 40-50% (যেমন, থেকে 250 HBW থেকে 120 এইচবিডাব্লু) এবং নমনীয়তা উন্নত করে 25-30% প্রসারণ (ASTM E8/E9).
স্ট্রেস রিলিফ অ্যানিলিং
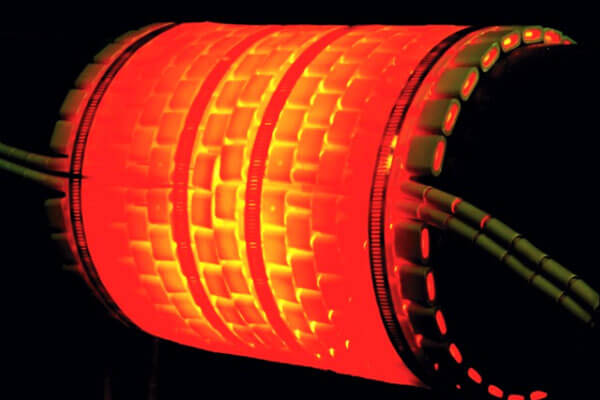
উদ্দেশ্য: মেশিনিং থেকে অবশিষ্ট চাপ দূর করুন, ওয়েল্ডিং, বা ঠান্ডা কাজ.
প্রক্রিয়া:
- তাপমাত্রা: 500-650°C (যেমন, 600অ্যালুমিনিয়াম অ্যালোয়ের জন্য °সে, 520স্টেইনলেস স্টিলের জন্য °সে).
- সময় ধরে রাখুন: 1-2 ঘন্টা তাপমাত্রায়.
- কুলিং: পরিবেষ্টিত তাপমাত্রায় এয়ার-কুলড বা চুল্লি-ঠান্ডা.
অ্যাপ্লিকেশন: - মহাকাশ: ঝালাই করা বিমানের ফ্রেম (যেমন, বোয়িং 787 fuselage জয়েন্টগুলোতে) বিকৃতি রোধ করতে.
- তেল & গ্যাস: পাইপলাইন এবং চাপ জাহাজ (যেমন, API 5L X65 ইস্পাত).
ডেটা: দ্বারা অবশিষ্ট চাপ হ্রাস 30-50%, বিকৃতির ঝুঁকি কমানো (ASME বয়লার & প্রেসার ভেসেল কোড).
Spheroidizing Annealing
উদ্দেশ্য: উচ্চ-কার্বন ইস্পাতগুলিতে যন্ত্র এবং দৃঢ়তা বাড়াতে কার্বাইডগুলিকে গোলাকার কণাতে রূপান্তর করুন.
প্রক্রিয়া:
- তাপমাত্রা: 700-750°C (নিম্ন ক্রিটিক্যাল তাপমাত্রার নিচে).
- সময় ধরে রাখুন: 10-24 ঘন্টা কার্বাইড গোলককরণের জন্য.
- কুলিং: ল্যামেলার কাঠামোর পুনর্গঠন এড়াতে ধীর চুল্লি শীতল করা.
অ্যাপ্লিকেশন: - সরঞ্জামকরণ: উচ্চ-গতির ইস্পাত (যেমন, M2 টুল ইস্পাত) ড্রিল বিট এবং মারা জন্য.
- স্বয়ংচালিত: বসন্ত ইস্পাত (যেমন, SAE 5160) সাসপেনশন উপাদানের জন্য.
ডেটা: অর্জন করে 90% spheroidization দক্ষতা, দ্বারা মেশিন সময় হ্রাস 20–30% (এএসএম হ্যান্ডবুক, আয়তন 4).
আইসোথার্মাল অ্যানিলিং
উদ্দেশ্য: ফেজ রূপান্তর নিয়ন্ত্রণ করে জটিল জ্যামিতিতে বিকৃতি কমিয়ে আনুন.
প্রক্রিয়া:
- তাপমাত্রা: 900-950°C (উপরের সমালোচনামূলক তাপমাত্রার উপরে) প্রমাণীকরণের জন্য.
- ইন্টারমিডিয়েট হোল্ড: 700-750°C জন্য 2-4 ঘন্টা পার্লাইট গঠন সক্ষম করতে.
অ্যাপ্লিকেশন: - মহাকাশ: টারবাইন ব্লেড (যেমন, ইনকেল 718) মাত্রিক স্থিতিশীলতা প্রয়োজন.
- শক্তি: পারমাণবিক চুল্লি উপাদান (যেমন, জিরকোনিয়াম খাদ).
ডেটা: দ্বারা মাত্রিক বিকৃতি হ্রাস করে আপ 80% প্রচলিত annealing তুলনায় (উপকরণ প্রক্রিয়াকরণ প্রযুক্তি জার্নাল, 2021).
স্বাভাবিককরণ
উদ্দেশ্য: কার্বন এবং খাদ স্টিলের উন্নত শক্ততা এবং শক্তির জন্য শস্যের গঠন পরিমার্জন করুন.
প্রক্রিয়া:
- তাপমাত্রা: 200-300 ডিগ্রি সেলসিয়াস উপরের সমালোচনামূলক তাপমাত্রার উপরে (যেমন, 950জন্য °সে 4140 ইস্পাত).
- কুলিং: পরিবেষ্টিত তাপমাত্রায় এয়ার-কুলড.
অ্যাপ্লিকেশন: - নির্মাণ: কাঠামোগত ইস্পাত beams (যেমন, ASTM A36).
- যন্ত্রপাতি: গিয়ার শ্যাফ্ট (যেমন, SAE 4140) সুষম শক্তি এবং নমনীয়তার জন্য.
ডেটা: অর্জন করে সূক্ষ্ম দানাদার মাইক্রোস্ট্রাকচার একটি টেনসিল শক্তি সঙ্গে 600–800 এমপিএ (আইএসও 630:2018).
সমাধান অ্যানিলিং
উদ্দেশ্য: স্টেইনলেস স্টীল এবং নিকেল-ভিত্তিক সংকর ধাতুগুলিকে একটি সমজাতীয় অস্টেনিটিক ম্যাট্রিক্সে দ্রবীভূত করুন.
প্রক্রিয়া:
- তাপমাত্রা: 1,050-1,150 ডিগ্রি সে সম্পূর্ণ প্রমাণীকরণের জন্য.
- শোধন: ফেজ পচন রোধ করতে জল বা তেলে দ্রুত শীতল করা.
অ্যাপ্লিকেশন: - চিকিত্সা: ইমপ্লান্ট-গ্রেড অস্টেনিটিক স্টেইনলেস স্টীল (যেমন, ASTM F138).
- রাসায়নিক: তাপ এক্সচেঞ্জার (যেমন, 316এল স্টেইনলেস স্টিল).
ডেটা: নিশ্চিত করে 99.9% ফেজ একজাতীয়তা, জারা প্রতিরোধের জন্য গুরুত্বপূর্ণ (NACE MR0175/ISO 15156).
পুনঃস্থাপন অ্যানিলিং
উদ্দেশ্য: স্ট্রেন-মুক্ত শস্য গঠন করে ঠান্ডা-কাজ করা ধাতুকে নরম করুন.
প্রক্রিয়া:
- তাপমাত্রা: 450-650°C (যেমন, 550অ্যালুমিনিয়ামের জন্য °সে, 400তামার জন্য °সে).
- সময় ধরে রাখুন: 1-3 ঘন্টা recrystallization অনুমতি দিতে.
অ্যাপ্লিকেশন: - ইলেকট্রনিক্স: তামার তার (যেমন, সঙ্গে ট্রান্সফরমার windings 100% IACS পরিবাহিতা).
- প্যাকেজিং: অ্যালুমিনিয়াম ক্যান (যেমন, এএ 3003 খাদ).
ডেটা: পরিবাহিতা পুনরুদ্ধার করে 95-100% IACS তামার মধ্যে (আন্তর্জাতিক অ্যানিলেড কপার স্ট্যান্ডার্ড).
সাবক্রিটিকাল অ্যানিলিং
উদ্দেশ্য: ফেজ রূপান্তর ছাড়াই কম-কার্বন স্টিলের কঠোরতা হ্রাস করুন.
প্রক্রিয়া:
- তাপমাত্রা: 600-700°সে (কম গুরুত্বপূর্ণ তাপমাত্রার নিচে).
- সময় ধরে রাখুন: 1-2 ঘন্টা অবশিষ্ট চাপ উপশম করতে.
অ্যাপ্লিকেশন: - স্বয়ংচালিত: কোল্ড-ঘূর্ণিত হালকা ইস্পাত (যেমন, SAE 1008) স্বয়ংচালিত প্যানেলের জন্য.
- হার্ডওয়্যার: বসন্ত ইস্পাত (যেমন, SAE 1050) ন্যূনতম বিকৃতির জন্য.
ডেটা: অর্জন করে 20-25% HBW কঠোরতা হ্রাস (ASTM A370).
প্রক্রিয়া Annealing
উদ্দেশ্য: মধ্যবর্তী ঠান্ডা কাজের পদক্ষেপের পরে ধাতুগুলিতে নমনীয়তা পুনরুদ্ধার করুন.
প্রক্রিয়া:
- তাপমাত্রা: 200-400°C (যেমন, 300পিতলের জন্য °সে, 250স্টেইনলেস স্টিলের জন্য °সে).
- কুলিং: এয়ার-কুলড বা ফার্নেস-কুলড.
অ্যাপ্লিকেশন: - ইলেকট্রনিক্স: কপার PCB ট্রেস (যেমন, 5জি অ্যান্টেনা উপাদান).
- এইচভিএসি: কপার টিউবিং (যেমন, ASTM B280).
ডেটা: দ্বারা গঠনযোগ্যতা বাড়ায় 30-40%, শক্ত নমন ব্যাসার্ধ সক্ষম করা (তামা উন্নয়ন সমিতি).
উজ্জ্বল অ্যানিলিং
উদ্দেশ্য: উচ্চ-বিশুদ্ধতা অ্যাপ্লিকেশনে জারণ এবং ডিকারবারাইজেশন প্রতিরোধ করুন.
প্রক্রিয়া:
- বায়ুমণ্ডল: হাইড্রোজেন (H₂) বা নিষ্ক্রিয় গ্যাস (N₂/Ar) এ ≤10 পিপিএম অক্সিজেন.
- তাপমাত্রা: 800-1,000 ডিগ্রি সেলসিয়াস (যেমন, 900স্টেইনলেস স্টিলের স্ট্রিপের জন্য °সে).
অ্যাপ্লিকেশন: - মহাকাশ: টাইটানিয়াম অ্যালো (যেমন, Ti-6Al-4V) টারবাইন ব্লেডের জন্য.
- স্বয়ংচালিত: স্টেইনলেস স্টীল নিষ্কাশন সিস্টেম (যেমন, ইনকেল 625).
ডেটা: অর্জন করে 99.9% পৃষ্ঠ বিশুদ্ধতা, জারা প্রতিরোধের জন্য গুরুত্বপূর্ণ (SAE J1708).
ফ্ল্যাশ অ্যানিলিং
উদ্দেশ্য: স্থানীয় সম্পত্তি বৃদ্ধির জন্য দ্রুত পৃষ্ঠ পরিবর্তন.
প্রক্রিয়া:
- তাপের উৎস: উচ্চ-তীব্রতার শিখা বা লেজার (যেমন, 1,200°সে সর্বোচ্চ তাপমাত্রা).
- সময় ধরে রাখুন: সেকেন্ড সুনির্দিষ্ট পৃষ্ঠ শক্ত করার জন্য মিলিসেকেন্ডে.
অ্যাপ্লিকেশন: - উত্পাদন: গিয়ার দাঁত (যেমন, কেস-শক্ত 8620 ইস্পাত).
ডেটা: দ্বারা পৃষ্ঠের কঠোরতা বৃদ্ধি করে 50-70% (যেমন, থেকে 30 HRC থেকে 50 এইচআরসি) (সারফেস ইঞ্জিনিয়ারিং জার্নাল).
ক্রমাগত Annealing
উদ্দেশ্য: স্বয়ংচালিত এবং নির্মাণে শীট ধাতুগুলির জন্য উচ্চ-ভলিউম চিকিত্সা.
প্রক্রিয়া:
- লাইনের গতি: 10–50 মি/আমি নিয়ন্ত্রিত বায়ুমণ্ডল সহ (যেমন, গ্যাস হ্রাস).
- জোন: গরম করা, ভিজিয়ে রাখা, শীতল, এবং coiling.
অ্যাপ্লিকেশন: - স্বয়ংচালিত: ইস্পাত বডি প্যানেল (যেমন, 1,000-টেসলা মডেল ওয়াই এর জন্য টন প্রেস লাইন).
- নির্মাণ: দস্তা প্রলিপ্ত ছাদ শীট (যেমন, জিআই 0.5 মিমি).
ডেটা: প্রক্রিয়া 10-20 মিলিয়ন টন বার্ষিক ইস্পাত, দ্বারা স্ক্র্যাপ হার হ্রাস 15-20% (বিশ্ব ইস্পাত সমিতি).
4. অ্যানিলিং প্রক্রিয়া এবং কৌশল
অ্যানিলিং প্রক্রিয়া তিনটি প্রাথমিক স্তর নিয়ে গঠিত: গরম করা, ভিজিয়ে রাখা, এবং শীতল.
প্রতিটি পর্যায় সাবধানে পছন্দসই উপাদান বৈশিষ্ট্য অর্জন করতে নিয়ন্ত্রিত হয়, মাইক্রোস্ট্রাকচারাল রূপান্তরগুলিতে অভিন্নতা এবং ধারাবাহিকতা নিশ্চিত করা.

বিভিন্ন অ্যানিলিং কৌশল বিদ্যমান, বিভিন্ন উপকরণ এবং শিল্প অ্যাপ্লিকেশনের জন্য উপযোগী.
প্রাক-Anealing প্রস্তুতি
annealing আগে, সঠিক প্রস্তুতি সর্বোত্তম ফলাফল নিশ্চিত করে. এই অন্তর্ভুক্ত:
✔ উপাদান পরিষ্কার & পরিদর্শন:
- পৃষ্ঠের দূষিত পদার্থ দূর করে (অক্সাইড, গ্রীস, স্কেল) যে তাপ স্থানান্তর প্রভাবিত করতে পারে.
- পূর্ব-বিদ্যমান ত্রুটিগুলি নির্ধারণ করতে মাইক্রোস্ট্রাকচারাল বিশ্লেষণ পরিচালনা করে.
✔ প্রাক-চিকিত্সা পদ্ধতি:
- আচার: তাপ চিকিত্সার আগে ধাতব পৃষ্ঠগুলি পরিষ্কার করতে অ্যাসিডিক সমাধান ব্যবহার করে.
- মেকানিক্যাল পলিশিং: অভিন্ন গরম করার জন্য অক্সিডেশন স্তরগুলি সরিয়ে দেয়.
উদাহরণ:
মহাকাশ শিল্পে, ভ্যাকুয়াম ফার্নেসে অ্যানিলিং করার সময় জারণ রোধ করতে টাইটানিয়াম উপাদানগুলি কঠোর প্রাক-পরিষ্কার করা হয়.
হিটিং ফেজ
গরম করার পর্যায় ধীরে ধীরে উপাদানের তাপমাত্রাকে লক্ষ্য অ্যানিলিং পরিসরে বাড়ায়. সঠিক নিয়ন্ত্রণ তাপীয় শক এবং বিকৃতি প্রতিরোধ করে.
মূল ফ্যাক্টর:
চুল্লি নির্বাচন:
- ব্যাচ চুল্লি: ইস্পাত এবং অ্যালুমিনিয়াম শীট বড় আকারের শিল্প annealing জন্য ব্যবহৃত.
- ক্রমাগত চুল্লি: উচ্চ-গতির উত্পাদন লাইনের জন্য আদর্শ.
- ভ্যাকুয়াম চুল্লি: অক্সিডেশন প্রতিরোধ করুন এবং মহাকাশ ও ইলেকট্রনিক্স শিল্পে উচ্চ বিশুদ্ধতা নিশ্চিত করুন.
সাধারণ গরম করার তাপমাত্রার রেঞ্জ:
- ইস্পাত:600–900 ° C। খাদ ধরনের উপর নির্ভর করে.
- তামা:300-500°C নরম এবং চাপ উপশম জন্য.
- অ্যালুমিনিয়াম:350-450°C শস্য গঠন পরিমার্জিত.
গরম করার হার বিবেচনা:
- ধীর গরম: তাপীয় গ্রেডিয়েন্ট হ্রাস করে এবং ক্র্যাকিং প্রতিরোধ করে.
- দ্রুত উত্তাপ: শস্য মোটা হওয়া এড়ানোর সময় দক্ষতা উন্নত করতে কিছু অ্যাপ্লিকেশনে ব্যবহৃত হয়.
কেস স্টাডি:
স্টেইনলেস স্টীল মেডিকেল ইমপ্লান্ট জন্য, ভ্যাকুয়াম অ্যানিলিং এ 800-950°C জারা প্রতিরোধের উন্নতি করার সময় অক্সিডেশন কমিয়ে দেয়.
ভিজানোর পর্যায় (লক্ষ্য তাপমাত্রায় হোল্ডিং)
ভেজানো অভিন্ন তাপমাত্রা বিতরণ নিশ্চিত করে, ধাতুর অভ্যন্তরীণ কাঠামোকে সম্পূর্ণরূপে রূপান্তরিত করার অনুমতি দেয়.
ভিজানোর সময়কে প্রভাবিত করার কারণগুলি:
🕒 উপাদান পুরুত্ব & রচনা:
- ঘন উপাদানগুলি অভিন্ন তাপ অনুপ্রবেশের জন্য দীর্ঘ সময় ভিজানোর প্রয়োজন হয়.
🕒 মাইক্রোস্ট্রাকচারাল রিফাইনমেন্ট লক্ষ্য:
- চাপ ত্রাণ annealing জন্য, ভিজিয়ে রাখা স্থায়ী হতে পারে 1-2 ঘন্টা.
- সম্পূর্ণ annealing জন্য, উপকরণ প্রয়োজন হতে পারে কয়েক ঘন্টা সম্পূর্ণ পুনঃপ্রতিষ্ঠান অর্জন করতে.
উদাহরণ:
উচ্চ-কার্বন স্টিলের জন্য ডিফিউশন অ্যানিলিংয়ে, ধরে রাখা 1050–1200 ° C। জন্য 10-20 ঘন্টা বিচ্ছিন্নতা দূর করে এবং একজাতীয়তা বাড়ায়.
কুলিং ফেজ
কুলিং ফেজ চূড়ান্ত মাইক্রোস্ট্রাকচার এবং যান্ত্রিক বৈশিষ্ট্য নির্ধারণ করে. বিভিন্ন শীতল পদ্ধতি কঠোরতা প্রভাবিত করে, শস্য গঠন, এবং চাপ উপশম.
কুলিং টেকনিক & তাদের প্রভাব:
চুল্লি কুলিং (ধীরগতির কুলিং):
- উপাদান চুল্লিতে থেকে যায় কারণ এটি ধীরে ধীরে ঠান্ডা হয়.
- সর্বাধিক নমনীয়তার সাথে নরম মাইক্রোস্ট্রাকচার তৈরি করে.
- জন্য ব্যবহৃত সম্পূর্ণ annealing ইস্পাত এবং ঢালাই লোহা.
এয়ার কুলিং (মাঝারি শীতল):
- মাঝারি শক্তি বজায় রাখার সময় কঠোরতা হ্রাস করে.
- সাধারণ চাপ ত্রাণ annealing ঢালাই কাঠামোর.
শোধন (দ্রুত কুলিং):
- ব্যবহৃত আইসোথার্মাল অ্যানিলিং অস্টিনাইটকে নরম মাইক্রোস্ট্রাকচারে রূপান্তর করতে.
- তেলে ঠান্ডা করা জড়িত, জল, বা নিয়ন্ত্রিত হারে বায়ু.
নিয়ন্ত্রিত-বায়ুমণ্ডল কুলিং:
- নিষ্ক্রিয় গ্যাস (আর্গন, নাইট্রোজেন) জারণ এবং বিবর্ণতা প্রতিরোধ করে.
- যেমন উচ্চ নির্ভুলতা শিল্পে অপরিহার্য অর্ধপরিবাহী এবং মহাকাশ.
কুলিং পদ্ধতির তুলনা:
| কুলিং পদ্ধতি | কুলিং রেট | উপাদানের উপর প্রভাব | সাধারণ আবেদন |
|---|---|---|---|
| চুল্লি কুলিং | খুব ধীর | সর্বোচ্চ নমনীয়তা, মোটা শস্য | ইস্পাত সম্পূর্ণ annealing |
| এয়ার কুলিং | মাঝারি | সুষম শক্তি এবং নমনীয়তা | স্ট্রেস ত্রাণ annealing |
| জল/তেল নির্গমন | দ্রুত | সূক্ষ্ম মাইক্রোস্ট্রাকচার, উচ্চ কঠোরতা | আইসোথার্মাল অ্যানিলিং |
| নিয়ন্ত্রিত বায়ুমণ্ডল | পরিবর্তনশীল | অক্সিডেশন-মুক্ত পৃষ্ঠ | মহাকাশ & ইলেকট্রনিক্স |
5. উপাদান বৈশিষ্ট্যের উপর annealing প্রভাব
অ্যানিলিং উপাদানগুলির অভ্যন্তরীণ কাঠামো এবং কার্যকারিতাকে উল্লেখযোগ্যভাবে প্রভাবিত করে, এটিকে ধাতুবিদ্যা এবং পদার্থ বিজ্ঞানে একটি গুরুত্বপূর্ণ প্রক্রিয়া করে তোলে.
সাবধানে গরম নিয়ন্ত্রণ করে, ভিজিয়ে রাখা, এবং শীতল পর্যায়গুলি, এটি নমনীয়তা বাড়ায়, কঠোরতা হ্রাস করে, শস্য গঠন পরিমার্জিত, এবং বৈদ্যুতিক এবং তাপীয় বৈশিষ্ট্য উন্নত করে.
এই বিভাগটি একটি কাঠামোগত এবং বিশদ পদ্ধতিতে এই প্রভাবগুলি অন্বেষণ করে.
মাইক্রোস্ট্রাকচারাল ট্রান্সফরমেশন
অ্যানিলিং তিনটি মূল প্রক্রিয়ার মাধ্যমে উপকরণের অভ্যন্তরীণ কাঠামোকে পরিবর্তন করে:
- রিক্রিস্টালাইজেশন: নতুন, স্ট্রেন মুক্ত শস্য ফর্ম, বিকৃত বেশী প্রতিস্থাপন, যা নমনীয়তা পুনরুদ্ধার করে এবং কাজ কঠোরতা হ্রাস করে.
- শস্য বৃদ্ধি: বর্ধিত ভিজানোর সময় দানা বাড়তে দেয়, ভারসাম্য শক্তি এবং নমনীয়তা.
- ফেজ ট্রান্সফরমেশন: ফেজ কম্পোজিশনের পরিবর্তন ঘটে, যেমন মার্টেনসাইট ফেরাইট এবং স্টিলে পার্লাইটে রূপান্তরিত হয়, শক্তি এবং নমনীয়তা অপ্টিমাইজ করা.
উদাহরণ:
ঠান্ডা-কাজ করা ইস্পাত a পর্যন্ত অভিজ্ঞতা করতে পারে 30% কঠোরতা হ্রাস annealing পরে, উল্লেখযোগ্যভাবে তার গঠনযোগ্যতা উন্নত.
যান্ত্রিক সম্পত্তি বৃদ্ধি
অ্যানিলিং বিভিন্ন উপায়ে ধাতুর যান্ত্রিক বৈশিষ্ট্য বাড়ায়:
নমনীয়তা বৃদ্ধি & দৃঢ়তা
- ধাতু কম ভঙ্গুর হয়, ফ্র্যাকচারের ঝুঁকি হ্রাস করা.
- কিছু উপকরণ একটি প্রদর্শনী 20-30% প্রসারণ বৃদ্ধি annealing পরে ফ্র্যাকচার আগে.
অবশিষ্ট স্ট্রেস হ্রাস
- ঢালাই দ্বারা সৃষ্ট অভ্যন্তরীণ চাপ উপশম করে, কাস্টিং, এবং ঠান্ডা কাজ.
- ওয়াপিং এর সম্ভাবনা কমায়, ক্র্যাকিং, এবং অকাল ব্যর্থতা.
অপ্টিমাইজ করা কঠোরতা
- সহজ মেশিনিং জন্য উপকরণ softens, নমন, এবং গঠন.
- ইস্পাত কঠোরতা দ্বারা হ্রাস হতে পারে 30-40%, হাতিয়ার পরিধান এবং উত্পাদন খরচ হ্রাস.
Machinability উপর প্রভাব & গঠনযোগ্যতা
অ্যানিলিং ধাতুকে নরম করে যন্ত্রের উন্নতি করে, তাদের কাটা সহজ করে তোলে, ড্রিল, এবং আকৃতি.
হ্রাস টুল পরিধান: নিম্ন কঠোরতা টুলের জীবনকাল প্রসারিত করে এবং রক্ষণাবেক্ষণের খরচ কমায়.
সহজ গঠন: ধাতু আরও নমনীয় হয়ে ওঠে, গভীর অঙ্কন এবং আরও জটিল আকারের অনুমতি দেয়.
ভালো সারফেস ফিনিশ: মসৃণ মাইক্রোস্ট্রাকচারের ফলে মেশিনিংয়ের পরে পৃষ্ঠের গুণমান উন্নত হয়.
বৈদ্যুতিক & তাপীয় সম্পত্তি বৃদ্ধি
অ্যানিলিং স্ফটিক জালি কাঠামো পরিমার্জিত করে, ত্রুটিগুলি হ্রাস করা এবং পরিবাহিতা উন্নত করা.
⚡ উচ্চতর বৈদ্যুতিক পরিবাহিতা:
- শস্য সীমানা বাধা দূর করে, ইলেক্ট্রন প্রবাহ উন্নত করা.
- তামা অর্জন করতে পারে a 10-15% পরিবাহিতা বৃদ্ধি annealing পরে.
🔥 উন্নত তাপ পরিবাহিতা:
- হিট এক্সচেঞ্জারের মতো অ্যাপ্লিকেশনগুলিতে আরও ভাল তাপ অপচয় সক্ষম করে.
- উচ্চ কর্মক্ষমতা ইলেকট্রনিক এবং মহাকাশ উপাদান জন্য অপরিহার্য.
শিল্প ব্যবহার:
সেমিকন্ডাক্টর নির্মাতারা সিলিকন ওয়েফার পরিবাহিতা বাড়াতে এবং ত্রুটিগুলি কমানোর জন্য পাতলা-ফিল্ম অ্যানিলিংয়ের উপর নির্ভর করে.
6. অ্যানিলিং এর সুবিধা এবং অসুবিধা
সুবিধা
- নমনীয়তা পুনরুদ্ধার করে:
Annealing বিপরীত কাজ কঠোর, ধাতু গঠন এবং মেশিন সহজতর করা. - অবশিষ্ট স্ট্রেস উপশম:
অভ্যন্তরীণ চাপ দূর করে, অ্যানিলিং ওয়ার্পিং এবং ক্র্যাকিংয়ের ঝুঁকি হ্রাস করে. - Machinability উন্নতি:
নরম হয়ে গেছে, ইউনিফর্ম মাইক্রোস্ট্রাকচার কাটার দক্ষতা বাড়ায় এবং টুলের জীবনকে দীর্ঘায়িত করে. - বৈদ্যুতিক পরিবাহিতা অপ্টিমাইজ করে:
পুনরুদ্ধার করা স্ফটিক কাঠামো উন্নত বৈদ্যুতিক এবং চৌম্বকীয় বৈশিষ্ট্যের দিকে পরিচালিত করতে পারে. - কাস্টমাইজযোগ্য শস্য গঠন:
পছন্দসই শস্যের আকার এবং ফেজ বিতরণ অর্জনের জন্য প্রক্রিয়া পরামিতিগুলিকে তুলুন, যান্ত্রিক বৈশিষ্ট্য সরাসরি প্রভাবিত করে.
অসুবিধাগুলি
- সময়-নিবিড়:
অ্যানিলিং প্রক্রিয়াগুলি শেষ হতে কয়েক ঘন্টা সময় নিতে পারে 24 ঘন্টা, যা উৎপাদন চক্র ধীর হতে পারে. - উচ্চ শক্তি খরচ:
নিয়ন্ত্রিত গরম এবং শীতল করার জন্য প্রয়োজনীয় শক্তি উল্লেখযোগ্য হতে পারে, অপারেশনাল খরচ প্রভাবিত. - প্রক্রিয়া সংবেদনশীলতা:
সর্বোত্তম ফলাফল অর্জনের জন্য তাপমাত্রার উপর সুনির্দিষ্ট নিয়ন্ত্রণ প্রয়োজন, সময়, এবং শীতল হার. - ওভার-অ্যানিলিংয়ের ঝুঁকি:
অত্যধিক শস্য বৃদ্ধি সঠিকভাবে পরিচালিত না হলে উপাদান শক্তি হ্রাস হতে পারে.
7. অ্যানিলিং এর অ্যাপ্লিকেশন
অ্যানিলিং শিল্প জুড়ে অ্যাপ্লিকেশন সহ একটি বহুমুখী তাপ চিকিত্সা প্রক্রিয়া, সর্বোত্তম যান্ত্রিক অর্জন করতে উপকরণ সক্ষম করে, তাপ, এবং বৈদ্যুতিক বৈশিষ্ট্য.
নীচে মূল সেক্টরগুলিতে এর গুরুত্বপূর্ণ ভূমিকাগুলির একটি গভীরভাবে অনুসন্ধান করা হয়েছে:
মহাকাশ শিল্প
- উদ্দেশ্য: শক্তি বাড়ান, ভঙ্গুরতা কমানো, এবং লাইটওয়েট অ্যালয়গুলিতে অবশিষ্ট চাপগুলি দূর করে.
- উপকরণ:
-
- টাইটানিয়াম অ্যালয় (যেমন, Ti-6Al-4V): অ্যানিলিং টারবাইন ব্লেড এবং এয়ারফ্রেমের জন্য নমনীয়তা এবং ক্লান্তি প্রতিরোধের উন্নতি করে.
- নিকেল-ভিত্তিক সুপারঅ্যালয় (যেমন, ইনকেল 718): জেট ইঞ্জিন উপাদান ব্যবহৃত, অ্যানিলিং উচ্চ-তাপমাত্রার কর্মক্ষমতার জন্য অভিন্ন মাইক্রোস্ট্রাকচার নিশ্চিত করে.
স্বয়ংচালিত উত্পাদন
- উদ্দেশ্য: গঠনযোগ্যতা অপ্টিমাইজ করুন, কঠোরতা, এবং ভর-উত্পাদিত উপাদানের জন্য জারা প্রতিরোধের.
- উপকরণ:
-
- উচ্চ শক্তি ইস্পাত (এইচএসএস): গাড়ির বডি প্যানেল স্ট্যাম্প করার জন্য অ্যানিলিং এইচএসএসকে নরম করে (যেমন, টেসলার মডেল এস-এ অতি-উচ্চ-শক্তির ইস্পাত).
- স্টেইনলেস স্টিল: অ্যানিলিং নিষ্কাশন সিস্টেম এবং জ্বালানী ট্যাঙ্কগুলিতে জোড়যোগ্যতা উন্নত করে.
ইলেকট্রনিক্স এবং সেমিকন্ডাক্টর
- উদ্দেশ্য: অর্ধপরিবাহী বৈশিষ্ট্যগুলি পরিমার্জন করুন এবং বৈদ্যুতিক পরিবাহিতা উন্নত করুন.
- উপকরণ:
-
- সিলিকন ওয়েফারস: অ্যানিলিং ত্রুটিগুলি দূর করে এবং মাইক্রোচিপ তৈরির জন্য স্ফটিক গুণমান উন্নত করে (যেমন, ইন্টেলের 3D XPoint মেমরি).
- কপার ইন্টারকানেক্ট: অ্যানিলিং মুদ্রিত সার্কিট বোর্ডগুলিতে পরিবাহিতা বাড়ায় (পিসিবিএস) এবং তারের.
- উন্নত প্রযুক্তি:
-
- দ্রুত থার্মাল অ্যানিলিং (আরটিএ): তাপীয় বাজেট কমানোর জন্য সেমিকন্ডাক্টর উৎপাদনে ব্যবহৃত হয়.
নির্মাণ এবং অবকাঠামো
- উদ্দেশ্য: স্থায়িত্ব উন্নত করুন, জারা প্রতিরোধের, এবং বড় মাপের প্রকল্পের জন্য কার্যক্ষমতা.
- উপকরণ:
-
- তামার পাইপ: অ্যানিলিং প্লাম্বিং সিস্টেমে নমনীয়তা এবং জারা প্রতিরোধের নিশ্চিত করে (যেমন, সবুজ বিল্ডিং মধ্যে annealed তামার টিউবিং).
- অ্যালুমিনিয়াম অ্যালয়: বর্ধিত গঠনযোগ্যতার জন্য সম্মুখভাগ এবং জানালার ফ্রেম তৈরিতে অ্যানিলড অ্যালুমিনিয়াম ব্যবহার করা হয়.
- উদাহরণ: বুর্জ খলিফা তার হালকা ওজনের জন্য অ্যানিলড অ্যালুমিনিয়াম ক্ল্যাডিং ব্যবহার করে, জারা-প্রতিরোধী বহি.
এনার্জি সেক্টর
- উদ্দেশ্য: চরম পরিবেশে উপাদান কর্মক্ষমতা উন্নত.
- অ্যাপ্লিকেশন:
-
- নিউক্লিয়ার রিঅ্যাক্টর: অ্যানিলেড জিরকোনিয়াম অ্যালয় (যেমন, জিরকালয়-4) জ্বালানীর রডগুলি বিকিরণ-প্ররোচিত বাধা প্রতিরোধের জন্য.
- সোলার প্যানেল: অ্যানিলেড সিলিকন কোষ ফটোভোলটাইক দক্ষতা উন্নত করে (যেমন, প্রথম সোলারের পাতলা-ফিল্ম মডিউল).
- উইন্ড টারবাইন: ব্লেডের জন্য অ্যানিলড স্টিল এবং কম্পোজিটগুলি চক্রীয় চাপ এবং ক্লান্তি সহ্য করে.
মেডিকেল ডিভাইস
- উদ্দেশ্য: বায়োকম্প্যাটিবিলিটি অর্জন করুন, নমনীয়তা, এবং নির্বীজন সহনশীলতা.
- উপকরণ:
-
- স্টেইনলেস স্টিল: অস্ত্রোপচার যন্ত্রের জন্য annealed (যেমন, স্ক্যাল্পেল এবং ফরসেপস) কঠোরতা এবং নমনীয়তা ভারসাম্য.
- টাইটানিয়াম ইমপ্লান্ট: অ্যানিলিং পৃষ্ঠের ত্রুটিগুলি হ্রাস করে এবং হিপ প্রতিস্থাপনের ক্ষেত্রে জৈব সামঞ্জস্যতা উন্নত করে.
ভোগ্যপণ্য এবং গয়না
- উদ্দেশ্য: জটিল ডিজাইন এবং সারফেস ফিনিশের জন্য নমনীয়তা বাড়ান.
- উপকরণ:
-
- সোনা ও রৌপ্য: অ্যানিলিং গয়না তৈরির জন্য মূল্যবান ধাতুকে নরম করে (যেমন, টিফানি & কোম্পানির হস্তশিল্পের টুকরা).
- কপার কুকওয়্যার: অ্যানিলেড তামা তাপ পরিবাহিতা এবং এমনকি তাপ বিতরণের জন্য গঠনযোগ্যতা উন্নত করে.
উদীয়মান অ্যাপ্লিকেশন
- অ্যাডিটিভ ম্যানুফ্যাকচারিং (3ডি মুদ্রণ):
-
- 3D-মুদ্রিত ধাতু অ্যানিলিং (যেমন, ইনকেল) অভ্যন্তরীণ চাপ দূর করতে এবং যান্ত্রিক বৈশিষ্ট্য উন্নত করতে.
- হাইড্রোজেন জ্বালানী কোষ:
-
- জ্বালানী কোষের ঝিল্লিতে অনুঘটকের জন্য অ্যানিলড প্ল্যাটিনাম-গ্রুপ অ্যালয়.
- নমনীয় ইলেকট্রনিক্স:
-
- পরিধানযোগ্য সেন্সর এবং নমনীয় প্রদর্শনের জন্য গ্রাফিন এবং পলিমারের অ্যানিলিং.
শিল্প মান এবং সম্মতি
- এএসটিএম ইন্টারন্যাশনাল:
-
- অ্যানিলেড স্টেইনলেস স্টিলের জারা পরীক্ষার জন্য ASTM A262.
- টাইটানিয়াম খাদ জন্য ASTM F138 (Ti-6Al-4V) চিকিৎসা ডিভাইসে.
- আইএসও স্ট্যান্ডার্ড:
-
- আইএসও 679 তামা এবং তামা সংকর annealing জন্য.
8. উপসংহার
অ্যানিলিং একটি রূপান্তরকারী তাপ চিকিত্সা প্রক্রিয়া যা মৌলিকভাবে ধাতু এবং সংকর ধাতুগুলির যান্ত্রিক এবং শারীরিক বৈশিষ্ট্যগুলিকে উন্নত করে।.
নিয়ন্ত্রিত হিটিং এবং কুলিং এর মাধ্যমে, অ্যানিলিং নমনীয়তা পুনরুদ্ধার করে, অভ্যন্তরীণ চাপ কমায়, এবং মাইক্রোস্ট্রাকচার পরিমার্জিত করে, যার ফলে machinability এবং কর্মক্ষমতা উন্নতি.
এই নিবন্ধটি একটি ব্যাপক প্রদান করেছে, অ্যানিলিং এর বহুমাত্রিক বিশ্লেষণ, এর বৈজ্ঞানিক নীতিগুলি কভার করে, প্রক্রিয়া কৌশল, উপাদান প্রভাব, শিল্প অ্যাপ্লিকেশন, এবং ভবিষ্যতের প্রবণতা.
একটি যুগে যেখানে নির্ভুল প্রকৌশল এবং স্থায়িত্ব সর্বাগ্রে, অ্যানিলিং প্রযুক্তির অগ্রগতি,
যেমন ডিজিটাল প্রক্রিয়া নিয়ন্ত্রণ, বিকল্প গরম করার পদ্ধতি, এবং পরিবেশ-বান্ধব অনুশীলন—বস্তুর কার্যক্ষমতাকে আরও অপ্টিমাইজ করতে এবং পরিবেশগত প্রভাব কমাতে সেট করা হয়েছে.
যেহেতু শিল্পগুলি উদ্ভাবন এবং বিকশিত হতে থাকে, পণ্যের গুণমান নিশ্চিত করার জন্য অ্যানিলিং প্রক্রিয়া আয়ত্ত করা গুরুত্বপূর্ণ, অপারেশনাল দক্ষতা, এবং বিশ্ববাজারে দীর্ঘমেয়াদী প্রতিযোগিতা.

