1. ভূমিকা
ধাতু তৈরিতে ঢালাই একটি অপরিহার্য প্রক্রিয়া, বিস্তৃত শিল্পে টেকসই এবং নির্ভরযোগ্য সংযোগ প্রদান, সহ স্বয়ংচালিত, মহাকাশ, ইলেকট্রনিক্স, নির্মাণ, এবং ভারী যন্ত্রপাতি.
উপলব্ধ অনেক ঢালাই কৌশল মধ্যে, স্পট ঢালাই এবং ট্যাক ঢালাই তাদের স্বতন্ত্র অ্যাপ্লিকেশন এবং সুবিধার কারণে স্ট্যান্ড আউট.
তবে, এই দুটি পদ্ধতি বিভিন্ন উদ্দেশ্যে পরিবেশন করে, তাদের মৌলিক নীতিগুলি বোঝা গুরুত্বপূর্ণ করে তোলে, শক্তি, সীমাবদ্ধতা, এবং সেরা-ব্যবহারের পরিস্থিতি.
এই নিবন্ধটি একটি প্রদান করে গভীরভাবে, পেশাদার, এবং ডেটা-চালিত তুলনা এর স্পট ওয়েল্ডিং বনাম. ট্যাক ঢালাই.
আলোচনা তাদের কভার করা হবে মৌলিক নীতি, কাজের প্রক্রিয়া, অ্যাপ্লিকেশন, উপাদান বৈশিষ্ট্যের উপর প্রভাব, সুবিধা, এবং সীমাবদ্ধতা, সেইসাথে ভবিষ্যতের প্রযুক্তিগত অগ্রগতি অন্বেষণ.
2. স্পট ওয়েল্ডিং এবং ট্যাক ওয়েল্ডিং এর মৌলিক নীতি
পিছনের মূল নীতিগুলি বোঝা স্পট ওয়েল্ডিং বনাম. ট্যাক ঢালাই ধাতু তৈরিতে তাদের ভূমিকার প্রশংসা করার জন্য গুরুত্বপূর্ণ.
এই দুটি ঢালাই কৌশল তাদের মধ্যে উল্লেখযোগ্যভাবে পৃথক প্রক্রিয়া, তাপ উত্পাদন পদ্ধতি, এবং অ্যাপ্লিকেশন, তাদের স্বতন্ত্র শিল্প উদ্দেশ্যে উপযুক্ত করে তোলে.
2.1 স্পট ওয়েল্ডিং কি?
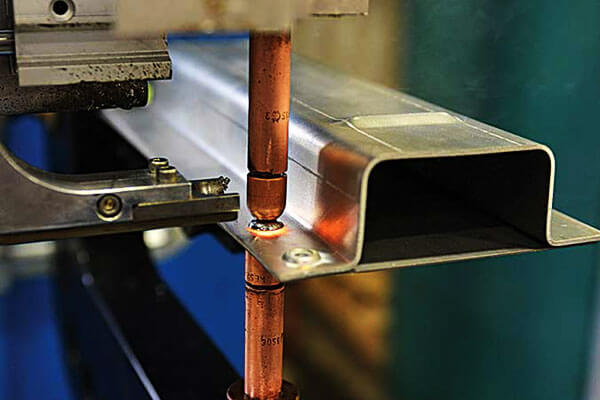
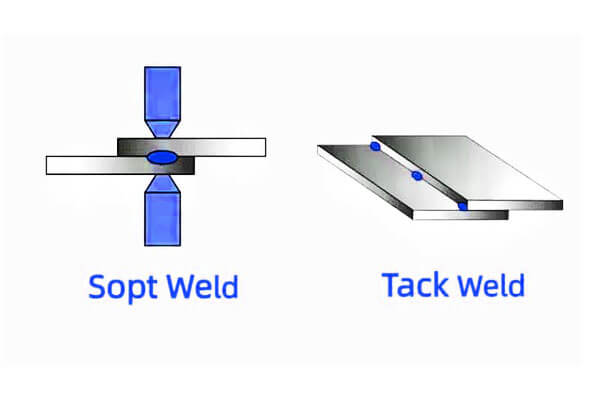
স্পট ওয়েল্ডিং হল a প্রতিরোধের ঢালাই কৌশল যে ব্যবহার স্থানীয় তাপ এবং চাপ দুই বা ততোধিক ধাতব শীট ফিউজ করা.
প্রক্রিয়ার উপর ভিত্তি করে বৈদ্যুতিক প্রতিরোধের গরম করা, যেখানে ওয়ার্কপিসের মধ্য দিয়ে বৈদ্যুতিক প্রবাহ প্রবাহিত হয়, কারণে তাপ উৎপন্ন হয় ওমের আইন (V = IR).
এই তাপ যোগাযোগ বিন্দুতে ধাতু গলে, গঠন ঠাণ্ডা হওয়ার পরে একটি শক্ত জোড়ের নাগেট.
কাজের প্রক্রিয়া
স্পট ওয়েল্ডিং প্রক্রিয়াটি বেশ কয়েকটি মূল পদক্ষেপ নিয়ে গঠিত:
- ইলেক্ট্রোড পজিশনিং:
-
- কপার অ্যালয় ইলেক্ট্রোড ধাতুর শীটগুলিকে একসাথে আটকে রাখে, ভাল বৈদ্যুতিক যোগাযোগ নিশ্চিত করা.
- বর্তমান আবেদন:
-
- ক উচ্চ-তীব্রতার বৈদ্যুতিক প্রবাহ ইলেক্ট্রোডের মধ্য দিয়ে যায়, কারণে ইন্টারফেস এ তাপ উৎপন্ন বৈদ্যুতিক প্রতিরোধের.
- দ্য তাপ ঘনীভূত হয় জয়েন্টে কারণ ইলেক্ট্রোডের তুলনায় ধাতব শীটগুলির প্রতিরোধ ক্ষমতা বেশি.
- মেটাল ফিউশন:
-
- স্থানীয় এলাকা দ্রুত গলে যায়, গঠন a ছোট গলিত ঢালাই নাগেট.
- প্রয়োগ করা ইলেক্ট্রোড বল অত্যধিক ধাতব প্রসারণ প্রতিরোধ করে এবং সঠিক যোগাযোগ বজায় রাখে.
- কুলিং & সংহতকরণ:
-
- বিদ্যুৎ প্রবাহ বন্ধ হয়ে যায়, এবং চাপ বজায় রাখা হয় যখন গলিত ধাতু দৃঢ় করে, একটি টেকসই ঢালাই জয়েন্ট গঠন.
- ইলেক্ট্রোড রিলিজ:
-
- ইলেক্ট্রোডগুলি প্রত্যাহার করে, এবং ঢালাই অংশ এখন স্থায়ীভাবে বন্ধন করা হয়.
স্পট ওয়েল্ডিং এর মূল বৈশিষ্ট্য
- স্থানীয়কৃত গরম: তাপ উৎপন্ন হয় শুধুমাত্র ঢালাই ইন্টারফেসে, সামগ্রিক তাপ বিকৃতি হ্রাস.
- কোন ফিলার উপাদান নেই: ঢালাই প্রক্রিয়া অতিরিক্ত ফিলার ধাতু প্রয়োজন হয় না, এটি তৈরি ব্যয়বহুল.
- স্বয়ংক্রিয় এবং উচ্চ-গতি: পুরো ঢালাই চক্র মধ্যে নিতে পারেন 0.1 থেকে 0.5 সেকেন্ড, স্পট ঢালাই জন্য আদর্শ তৈরীর ব্যাপক উৎপাদন শিল্প.
- পাতলা শীট জন্য সেরা: জন্য সবচেয়ে কার্যকর মধ্যে ধাতু বেধ 0.5 মিমি এবং 3 মিমি, যেমন কম কার্বন ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, এবং গ্যালভানাইজড ধাতু.
স্পট ওয়েল্ডিং গুণমানকে প্রভাবিত করার কারণগুলি
বেশ কয়েকটি কারণ একটি স্পট ওয়েল্ডের গুণমান এবং শক্তি নির্ধারণ করে:
- বর্তমান তীব্রতা: উচ্চতর স্রোত তাপ উৎপাদন বাড়ায় কিন্তু অতিরিক্ত উপাদান পোড়াও হতে পারে.
- ইলেকট্রোড ফোর্স: একটি শক্তিশালী জোড় নিশ্চিত করার সময় সঠিক চাপ অতিরিক্ত স্প্ল্যাটার প্রতিরোধ করে.
- ঢালাই সময়: সংক্ষিপ্ত সময় তাপ-আক্রান্ত অঞ্চলগুলি হ্রাস করে, যদিও দীর্ঘ সময় ফিউশন উন্নত করে কিন্তু বিকৃতির ঝুঁকি বাড়ায়.
- উপাদান পরিবাহিতা: উচ্চ পরিবাহিতা ধাতু (যেমন, অ্যালুমিনিয়াম, তামা) কার্যকর welds অর্জন উচ্চতর বর্তমান প্রয়োজন.
2.2 ট্যাক ওয়েল্ডিং কি?
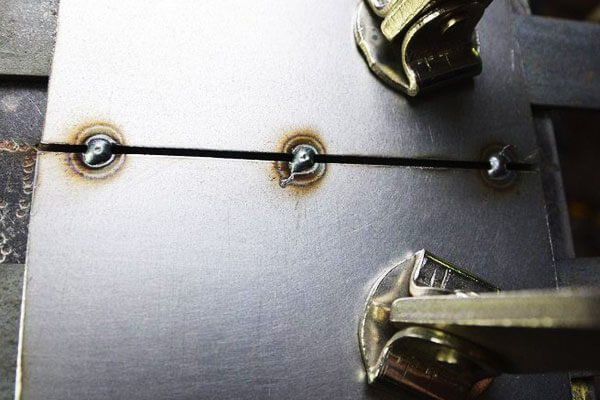
ট্যাক ঢালাই হল a অস্থায়ী ঢালাই কৌশল অভ্যস্ত জায়গায় ধাতব workpieces রাখা চূড়ান্ত ঢালাই প্রক্রিয়ার আগে.
এটি একটি হিসাবে কাজ করে প্রাথমিক পদক্ষেপ সঠিক প্রান্তিককরণ নিশ্চিত করতে, বিকৃতি প্রতিরোধ, এবং সম্পূর্ণ ঢালাই অপারেশন জুড়ে স্থিতিশীলতা বজায় রাখা.
স্পট ঢালাই অসদৃশ, ট্যাক ওয়েল্ডগুলি দীর্ঘমেয়াদী কাঠামোগত লোড বহন করার জন্য ডিজাইন করা হয় না কিন্তু পরিবর্তে একটি হিসাবে পরিবেশন করা নির্দেশক কাঠামো চূড়ান্ত welds জন্য.
কাজের প্রক্রিয়া
ট্যাক ঢালাই প্রক্রিয়া নিম্নলিখিত পদক্ষেপগুলি জড়িত:
- ধাতু প্রস্তুতি:
-
- মরিচা অপসারণের জন্য পৃষ্ঠগুলি পরিষ্কার করা হয়, তেল, বা দূষক যা ঢালাই গুণমানকে প্রভাবিত করতে পারে.
- ট্যাক ওয়েল্ড অ্যাপ্লিকেশন:
-
- ছোট welds (সাধারণত 5-15 দৈর্ঘ্য মিমি) পূর্ব নির্ধারিত ব্যবধানে জয়েন্ট বরাবর স্থাপন করা হয়.
- Welds ফাঁক করা যেতে পারে 25-50 মিমি ব্যবধান, উপাদান এবং প্রয়োজনীয় প্রান্তিককরণ নির্ভুলতার উপর নির্ভর করে.
- প্রান্তিককরণের জন্য পরীক্ষা করা হচ্ছে:
-
- ট্যাক ওয়েল্ডগুলি নিশ্চিত করে যে ওয়ার্কপিসগুলি থাকে স্থিতিশীল এবং সঠিকভাবে অবস্থান করা চূড়ান্ত ঢালাই আগে.
- চূড়ান্ত ঢালাই প্রক্রিয়া:
-
- সম্পূর্ণ ঢালাই প্রক্রিয়া (ME, টিগ, বা লাঠি ঢালাই) অনুসরণ করে, স্থায়ীভাবে workpieces fusing.
ট্যাক ওয়েল্ডিং এর মূল বৈশিষ্ট্য
- প্রান্তিককরণ & স্থিতিশীলতা: উপাদান আন্দোলন প্রতিরোধ করে এবং নিশ্চিত করে সঠিক ফিট আপ সম্পূর্ণ ঢালাই আগে.
- একাধিক ঢালাই পদ্ধতির সাথে কাজ করে: এই ব্যবহার করে সঞ্চালিত করা যেতে পারে ME, টিগ, লাঠি ঢালাই, অথবা এমনকি স্পট ঢালাই.
- বড়-স্কেল ফ্যাব্রিকেশনের জন্য অপরিহার্য: মধ্যে ব্যাপকভাবে ব্যবহৃত জাহাজ নির্মাণ, মহাকাশ, কাঠামোগত ইস্পাত নির্মাণ, এবং ভারী যন্ত্রপাতি.
- প্রয়োজন হলে সরানো যেতে পারে: ক্ষেত্রে যেখানে একটি অস্থায়ী বন্ড প্রয়োজন হয়, ট্যাক welds চূড়ান্ত ঢালাই আগে স্থল বন্ধ করা যেতে পারে.
ট্যাক ওয়েল্ডের প্রকারভেদ
- বিরতিহীন ট্যাক ওয়েল্ডস:
-
- ছোট, ফাঁকা welds জয়েন্ট বরাবর নিয়মিত বিরতিতে স্থাপন করা হয়.
- জন্য উপযুক্ত পাতলা চাদর এবং সূক্ষ্ম কাঠামো.
- ক্রমাগত ট্যাক Welds:
-
- ক ওভারল্যাপিং welds সিরিজ, প্রদান করে শক্তিশালী কাঠামোগত অখণ্ডতা.
- প্রায়শই জন্য ব্যবহৃত ঘন উপকরণ এবং উচ্চ চাপ অ্যাপ্লিকেশন.
ট্যাক ওয়েল্ডিং গুণমানকে প্রভাবিত করার কারণগুলি
- চাপ দৈর্ঘ্য & তাপ ইনপুট: অতিরিক্ত তাপ বার্ন-থ্রু হতে পারে, অপর্যাপ্ত তাপ দুর্বল welds হতে পারে.
- ইলেক্ট্রোড পজিশনিং: সঠিক টর্চ কোণ এবং ভ্রমণের গতি ঝালাই শক্তি প্রভাবিত করে.
- উপাদানের ধরন & পুরুত্ব: ঘন উপকরণ আরো প্রয়োজন নিবিড় ট্যাক welds স্থানান্তর রোধ করতে.
3. প্রক্রিয়া এবং কৌশল তুলনা
এর কার্যকারিতা স্পট ঢালাই এবং ট্যাক ঢালাই মূলত তাদের নির্দিষ্ট উপর নির্ভর করে প্রক্রিয়া, কৌশল, এবং মূল পরামিতি.
যদিও উভয়ই ধাতু তৈরিতে ব্যবহৃত হয়, তাদের পদ্ধতি, উপকরণ, এবং অ্যাপ্লিকেশন উল্লেখযোগ্যভাবে পৃথক.
এই বিভাগটি তাদের ঢালাই কৌশলগুলির একটি গভীর তুলনা প্রদান করে, সমালোচনামূলক প্রক্রিয়া কারণ, এবং উপাদান উপযুক্ততা.
3.1 স্পট ওয়েল্ডিং প্রক্রিয়া
ইলেক্ট্রোড প্রকার এবং উপাদান বিবেচনা
স্পট ওয়েল্ডিং নির্ভর করে তামা খাদ ইলেক্ট্রোড, যা নিশ্চিত করে উচ্চ বৈদ্যুতিক এবং তাপ পরিবাহিতা তাপ ক্ষতি কমানোর সময়.
ইলেক্ট্রোড উপাদানের পছন্দ উল্লেখযোগ্যভাবে প্রভাবিত করে ঢালাই গুণমান এবং স্থায়িত্ব.
- সাধারণ ইলেকট্রোড উপকরণ:
-
- ক্লাস 1 (কপার-ক্যাডমিয়াম বা কপার-নিকেল) - অ্যালুমিনিয়াম এবং অন্যান্য উচ্চ পরিবাহী ধাতুর জন্য ব্যবহৃত.
- ক্লাস 2 (কপার-ক্রোমিয়াম-জিরকোনিয়াম) - জন্য সবচেয়ে উপযুক্ত কম কার্বন ইস্পাত এবং সাধারণ-উদ্দেশ্য অ্যাপ্লিকেশন.
- ক্লাস 3 (কপার-টাংস্টেন বা কপার-মলিবডেনাম) - উচ্চ-শক্তি প্রয়োগে ব্যবহৃত হয় যেখানে পরিধান প্রতিরোধের প্রয়োজন হয়.
ইলেকট্রোড ফোর্স এবং কারেন্ট কন্ট্রোল
- ইলেকট্রোড ফোর্স: অত্যধিক তাপ ক্ষতি বা উপাদান বহিষ্কার এড়াতে ধাতব শীট সঠিক সংস্পর্শে থাকা নিশ্চিত করে.
- বর্তমান তীব্রতা: সাধারণত এর মধ্যে রেঞ্জ হয় 5,000 এবং 15,000 অ্যাম্পিয়ার, উপাদানের উপর নির্ভর করে.
- ঢালাই সময়: মধ্যে পরিমাপ করা হয় মিলিসেকেন্ড (সাধারণত 0.1-0.5 সেকেন্ড) অতিরিক্ত গরম ছাড়াই সর্বোত্তম ফিউশন অর্জন করতে.
প্রক্রিয়া পদক্ষেপ
- ক্ল্যাম্পিং - ইলেক্ট্রোড প্রযোজ্য ধারাবাহিক বল ধাতব শীটগুলিতে.
- কারেন্ট ফ্লো - উচ্চ কারেন্ট ইন্টারফেসে স্থানীয় তাপ উৎপন্ন করে.
- মেটাল ফিউশন - তাপ উপাদান গলে, গঠন a ঝালাই নাগেট.
- কুলিং ফেজ - চাপের মধ্যে জোড় শক্ত হয়, নিশ্চিত করা a শক্তিশালী ধাতব বন্ধন.
- ইলেক্ট্রোড রিলিজ - ঢালাই বিভাগটি এখন স্থায়ীভাবে যুক্ত হয়েছে.
স্পট ঢালাই জন্য সাধারণ উপকরণ
- নিম্ন-কার্বন ইস্পাত - সবচেয়ে সাধারণ কারণে ঝালাই কম বৈদ্যুতিক প্রতিরোধের এবং ভাল weldability.
- স্টেইনলেস স্টিল - কারণে উচ্চ স্রোত প্রয়োজন উচ্চ প্রতিরোধ ক্ষমতা.
- অ্যালুমিনিয়াম অ্যালয় - উচ্চ তাপ এবং বৈদ্যুতিক পরিবাহিতার কারণে আরও চ্যালেঞ্জিং; সুনির্দিষ্ট প্রয়োজন বর্তমান এবং ঢালাই সময় নিয়ন্ত্রণ.
- গ্যালভানাইজড এবং প্রলিপ্ত ধাতু - জন্য অতিরিক্ত বিবেচনা দস্তা আবরণ যা দূষণের সমস্যা তৈরি করতে পারে.
প্রক্রিয়া গতি এবং দক্ষতা
স্পট ওয়েল্ডিং এর জন্য পরিচিত উচ্চ গতির অপারেশন, পৃথক welds কম গ্রহণ সঙ্গে অর্ধেক সেকেন্ড.
এই দক্ষতা এটি জন্য আদর্শ করে তোলে স্বয়ংচালিত মধ্যে স্বয়ংক্রিয় উত্পাদন লাইন, ইলেকট্রনিক্স, এবং উত্পাদন শিল্প.
3.2 ট্যাক ওয়েল্ডিং প্রক্রিয়া
ট্যাক ওয়েল্ডের প্রকারভেদ
ট্যাক ঢালাই হল a বহুমুখী কৌশল যে বিভিন্ন অভিযোজিত হতে পারে উপকরণ, যৌথ কনফিগারেশন, এবং কাঠামোগত প্রয়োজনীয়তা.
ট্যাক ঢালাই ধরনের পছন্দ উপর নির্ভর করে উদ্দিষ্ট আবেদন এবং ঢালাই পদ্ধতি.
বিরতিহীন ট্যাক ওয়েল্ডস
- ছোট, ফাঁকা welds জয়েন্ট বরাবর প্রয়োগ করা হয়.
- জন্য আদর্শ পাতলা শীট এবং হালকা কাঠামো.
- ব্যবহৃত শীট ধাতু ফ্যাব্রিকেশন এবং নির্ভুলতা ঢালাই অ্যাপ্লিকেশন.
ক্রমাগত ট্যাক Welds
- ক ঘনিষ্ঠ দূরত্ব বা ওভারল্যাপিং welds সিরিজ যা একটি আধা-স্থায়ী বন্ধন তৈরি করে.
- অফার করে উন্নত কাঠামোগত স্থিতিশীলতা চূড়ান্ত ঢালাই আগে.
- ব্যবহৃত ভারী বানোয়াট, জাহাজ নির্মাণ, এবং চাপ জাহাজ সমাবেশ.
ট্যাক ওয়েল্ড গুণমান প্রভাবিত পরামিতি
বেশ কিছু মূল পরামিতি ট্যাক ওয়েল্ডের কার্যকারিতাকে প্রভাবিত করে:
- চাপ দৈর্ঘ্য:
-
- অনেক লম্বা: অক্সিডেশন বাড়ায় এবং অনুপ্রবেশ হ্রাস করে.
- খুব ছোট: অত্যধিক স্প্যাটার এবং সম্ভাব্য জোড় ত্রুটি বাড়ে.
- তাপ ইনপুট & ঢালাই আকার:
-
- অতিরিক্ত তাপ হতে পারে বিকৃতি বা বার্ন-থ্রু, বিশেষ করে পাতলা উপকরণে.
- অপর্যাপ্ত তাপের ফলে দুর্বল ট্যাক welds যে চূড়ান্ত ঢালাই আগে বিরতি হতে পারে.
- ইলেক্ট্রোড পজিশনিং & ঢালাই কোণ:
-
- একটি যথাযথ টর্চ কোণ (উল্লম্ব থেকে সাধারণত 10-15°) গভীর অনুপ্রবেশ এবং শক্তিশালী আনুগত্য নিশ্চিত করে.
ট্যাক ঢালাই জন্য সাধারণ উপকরণ
- ইস্পাত (কার্বন & স্টেইনলেস): মধ্যে ব্যাপকভাবে ব্যবহৃত নির্মাণ, মহাকাশ, এবং জাহাজ নির্মাণ.
- অ্যালুমিনিয়াম & নিকেল অ্যালয়: প্রয়োজন বিশেষ ঢালাই কৌশল (টিআইজি/এমই) ক্র্যাকিং প্রতিরোধ করতে.
- টাইটানিয়াম & বিশেষত্ব Alloys: ব্যবহৃত উচ্চ কর্মক্ষমতা শিল্প, প্রয়োজন সুনির্দিষ্ট তাপ নিয়ন্ত্রণ.
প্রক্রিয়া গতি এবং নির্ভুলতা
ট্যাক ওয়েল্ডিং হয় স্পট ওয়েল্ডিংয়ের চেয়ে ধীর, কিন্তু এটা নিশ্চিত করে প্রান্তিককরণ স্থায়িত্ব এবং নির্ভুলতা, যা বড় আকারের কাঠামোগত ফ্যাব্রিকেশনের জন্য গুরুত্বপূর্ণ.
এটি প্রায়শই একটি হিসাবে ব্যবহৃত হয় প্রাথমিক পদক্ষেপ চূড়ান্ত ঢালাই আগে.
4. মূল পার্থক্য: স্পট ওয়েল্ড বনাম. ট্যাক ওয়েল্ড
| দিক | স্পট ওয়েল্ডিং | ট্যাক ওয়েল্ডিং |
|---|---|---|
| প্রাথমিক উদ্দেশ্য | ধাতু শীট স্থায়ী যোগদান | চূড়ান্ত ঢালাই আগে অস্থায়ী অবস্থান |
| যোগদান প্রক্রিয়া | বৈদ্যুতিক প্রতিরোধের মাধ্যমে তাপ এবং চাপ | আর্ক ওয়েল্ডিং ব্যবহার করে ফিউশন (ME, টিগ, লাঠি) |
| শিয়ার স্ট্রেন্থ | উচ্চ | মাঝারি |
| পিল শক্তি | কম | মাঝারি |
| লোড-ভারবহন ক্ষমতা | শিয়ার স্ট্রেসের অধীনে শক্তিশালী কিন্তু উত্তেজনা এবং খোসা লোডের ক্ষেত্রে দুর্বল | প্রাথমিক ধারণ শক্তি প্রদান করে, চূড়ান্ত শক্তি সম্পূর্ণ জোড় উপর নির্ভর করে |
তাপ উৎপাদন |
স্থানীয়করণ, দ্রুত গরম করা (প্রতিরোধ ভিত্তিক) | বিস্তৃত তাপ-আক্রান্ত অঞ্চল (চাপ-ভিত্তিক) |
| উপাদানের উপর প্রভাব | স্থানীয় ভঙ্গুরতা হতে পারে | সম্পূর্ণ ঢালাই আগে নিয়ন্ত্রণ বিকৃতি সাহায্য করে |
| তাপ-আক্রান্ত অঞ্চল (হ্যাজ) | ছোট, কেন্দ্রীভূত | আরও বড়, ধীরে ধীরে তাপ ছড়িয়ে পড়ে |
| উপাদান ওয়ারিং ঝুঁকি | পাতলা ধাতু জন্য উচ্চ | নিম্ন, ওয়ার্পিং প্রতিরোধে সাহায্য করে |
| বৈদ্যুতিক পরিবাহিতা | জয়েন্টগুলোতে কম প্রতিরোধের, ব্যাটারি এবং ইলেকট্রনিক্স জন্য আদর্শ | বৈদ্যুতিক অ্যাপ্লিকেশনের জন্য অপ্টিমাইজ করা হয় না |
প্রক্রিয়া গতি |
অত্যন্ত দ্রুত (ঢালাই প্রতি মিলিসেকেন্ড) | ধীর, একাধিক ট্যাক পয়েন্ট প্রয়োজন |
| অটোমেশন জন্য উপযুক্ততা | অত্যন্ত স্বয়ংক্রিয়, রোবোটিক সমাবেশ লাইনে ব্যবহৃত | বেশিরভাগই ম্যানুয়াল, কিছু আধা-স্বয়ংক্রিয় প্রক্রিয়া |
| উৎপাদন দক্ষতা | জন্য সেরা উচ্চ গতির উত্পাদন | জন্য সেরা বড় আকারের কাঠামোগত সমাবেশ |
| শ্রম খরচ | নিম্ন (অটোমেশনের কারণে) | উচ্চতর (ম্যানুয়াল ওয়েল্ডিংয়ের কারণে) |
| সরঞ্জাম খরচ | উচ্চ (বিশেষ প্রতিরোধের ঢালাই মেশিন) | নিম্ন (প্রচলিত চাপ ঢালাই সরঞ্জাম) |
| ফিলার উপাদান | প্রয়োজন নেই | প্রায়ই প্রয়োজন (ঢালাই তার, রক্ষাকারী গ্যাস) |
| সাধারণ অ্যাপ্লিকেশন | স্বয়ংচালিত, মহাকাশ, ইলেকট্রনিক্স, ব্যাটারি উত্পাদন | শিপ বিল্ডিং, নির্মাণ, ভারী যন্ত্রপাতি তৈরি |
| সামগ্রিক খরচ-কার্যকারিতা | জন্য সেরা পাতলা ধাতু ব্যাপক উত্পাদন | জন্য সেরা কম ভলিউম বা কাঠামোগত অ্যাপ্লিকেশন |
5. স্পট ওয়েল্ডিং বনাম প্রভাব. উপাদান বৈশিষ্ট্য উপর ট্যাক ঢালাই
ঢালাই কৌশল পদার্থের ভৌত এবং যান্ত্রিক বৈশিষ্ট্য পরিবর্তনে একটি গুরুত্বপূর্ণ ভূমিকা পালন করে.
প্রভাব স্পট ওয়েল্ডিং এবং ট্যাক ওয়েল্ডিং এর মধ্যে উল্লেখযোগ্যভাবে পরিবর্তিত হয়,
তাপ ইনপুটের পার্থক্যের কারণে প্রতিটি প্রক্রিয়া বিভিন্ন উপায়ে উপাদান বৈশিষ্ট্যকে প্রভাবিত করে, শীতল হার, এবং যৌথ গঠন.
কাঠামোগত এবং যান্ত্রিক পরিবর্তন
স্পট ওয়েল্ডিং:
- স্পট ওয়েল্ডিং একটি স্থানীয় এলাকায় তীব্র তাপ প্রয়োগ করে, যার ফলে ধাতু গলে যায় এবং একসাথে ফিউজ হয়.
- দ্রুত শীতল হওয়ার ফলে তাপ-আক্রান্ত অঞ্চল তৈরি হয় (হ্যাজ) ঢালাই চারপাশে, যেখানে শস্যের গঠন পরিবর্তন হয়.
- পরিণতি:
-
- ভঙ্গুরতা: এই তাপ ক্ষত হতে পারে, স্ট্রেসের অধীনে উপাদানটিকে ক্র্যাক করার প্রবণতা তৈরি করে, বিশেষত নিম্ন নমনীয়তা সহ ধাতুগুলিতে.
- শক্তি: যখন স্পট ঢালাই শক্তিশালী শিয়ার শক্তি প্রদান করে, জয়েন্ট দুর্বল হয় যখন পিল ফোর্স সাপেক্ষে.
এই ধরনের পরিস্থিতিতে যৌথ ব্যর্থতা প্রতিরোধ করার জন্য যত্নশীল নকশা প্রয়োজন.
ট্যাক ওয়েল্ডিং:
- ট্যাক ঢালাই ছোট জড়িত, স্পট ওয়েল্ডিংয়ের তুলনায় কম তীব্র তাপ ইনপুট, উপাদানের শস্য কাঠামোর পরিবর্তন হ্রাস করা.
- পরিণতি:
-
- হ্রাস বিকৃতি: ট্যাক ওয়েল্ডিং অস্থায়ীভাবে টুকরো সুরক্ষিত করে চূড়ান্ত ঢালাইয়ের সময় ওয়ারিংয়ের ঝুঁকি কমিয়ে দেয়.
- দুর্বল জয়েন্টগুলি: ট্যাক ওয়েল্ডের অস্থায়ী প্রকৃতির মানে তারা পূর্ণ শক্তি প্রদান করে না, এবং সঠিক পূর্ণ জোড় দ্বারা অনুসরণ না করলে তারা চাপের ঘনত্ব সৃষ্টি করতে পারে.
জারা প্রতিরোধের উপর প্রভাব
স্পট ওয়েল্ডিং:
- স্পট ওয়েল্ডিং থেকে স্থানীয়কৃত তাপ প্রায়ই কোনো প্রতিরক্ষামূলক আবরণ ব্যাহত করে, যেমন galvanized স্তর বা anodized শেষ, কাঁচা ধাতু এক্সপোজার নেতৃস্থানীয়.
- জারা ঝুঁকি:
-
- গ্যালভানিক জারা: স্পট ওয়েল্ডগুলি গ্যালভানিক ক্ষয়ের জন্য সাইট হয়ে উঠতে পারে, বিশেষ করে যখন বিভিন্ন বৈদ্যুতিক রাসায়নিক বৈশিষ্ট্য সহ বিভিন্ন উপকরণ যুক্ত হয়.
- প্রশমন: জয়েন্টকে ক্ষয় থেকে রক্ষা করতে প্রায়ই প্যাসিভেশন বা অতিরিক্ত আবরণের মতো ঢালাই পরবর্তী চিকিত্সার প্রয়োজন হয়.
ট্যাক ওয়েল্ডিং:
- ট্যাক ওয়েল্ডিং সাধারণত স্পট ওয়েল্ডিংয়ের তুলনায় প্রতিরক্ষামূলক আবরণে কম ব্যাঘাত ঘটায়.
- জারা ঝুঁকি:
-
- পৃষ্ঠ দূষণ: অক্সিডেশন বা ফ্লাক্স অবশিষ্টাংশের প্রবর্তন রোধ করার জন্য প্রক্রিয়াটির এখনও সঠিক পরিষ্কারের প্রয়োজন,
যা চূড়ান্ত জোড়ের আগে পরিষ্কার না করলে ক্ষয় হতে পারে. - প্রশমন: দীর্ঘমেয়াদী জারা প্রতিরোধ নিশ্চিত করার জন্য পৃষ্ঠের প্রস্তুতি এবং ঢালাই পরবর্তী পরিষ্কার করা গুরুত্বপূর্ণ.
- পৃষ্ঠ দূষণ: অক্সিডেশন বা ফ্লাক্স অবশিষ্টাংশের প্রবর্তন রোধ করার জন্য প্রক্রিয়াটির এখনও সঠিক পরিষ্কারের প্রয়োজন,
বৈদ্যুতিক পরিবাহিতা এবং তাপ স্থানান্তর
স্পট ওয়েল্ডিং:
- স্পট ওয়েল্ডিং বিশেষত এমন অ্যাপ্লিকেশনগুলিতে কার্যকর যেখানে বৈদ্যুতিক পরিবাহিতা এবং তাপ স্থানান্তর অপরিহার্য.
- বৈদ্যুতিক পরিবাহিতা:
-
- প্রক্রিয়া একটি কম প্রতিরোধের জয়েন্ট তৈরি করে, এটি বৈদ্যুতিক উপাদানের জন্য আদর্শ করে তোলে, যেমন ব্যাটারি ট্যাব এবং সার্কিট বোর্ড.
- তাপ দক্ষতা:
-
- স্পট ঢালাই স্থানীয় তাপ দক্ষ তাপ পরিবাহ নিশ্চিত করে, উপকারী অ্যাপ্লিকেশন যা তাপ প্রতিরোধের বা দ্রুত শীতল করার প্রয়োজন.
ট্যাক ওয়েল্ডিং:
- ট্যাক ওয়েল্ডিং প্রাথমিকভাবে বৈদ্যুতিক পরিবাহিতা উন্নত করতে ব্যবহৃত হয় না তবে এটি একটি অস্থায়ী প্রান্তিককরণ পদ্ধতি হিসাবে আরও কাজ করে.
- বৈদ্যুতিক প্রভাব:
-
- ট্যাক ওয়েল্ড ওয়ার্কপিসকে স্থির করে, সঠিকভাবে সঞ্চালিত না হলে তারা প্রতিরোধের পয়েন্টগুলি প্রবর্তন করতে পারে, যা সংবেদনশীল অ্যাপ্লিকেশনগুলিতে বৈদ্যুতিক কর্মক্ষমতা প্রভাবিত করতে পারে.
- তাপ স্থানান্তর:
-
- উপাদানের তাপীয় বৈশিষ্ট্যগুলিকে উল্লেখযোগ্যভাবে প্রভাবিত করার জন্য ট্যাক ওয়েল্ডিংয়ে তাপ ইনপুট সাধারণত খুব কম.
6. স্পট ওয়েল্ডিংয়ের সুবিধা এবং অসুবিধা বনাম. ট্যাক ওয়েল্ডিং
উভয়ই স্পট ঢালাই এবং ট্যাক ঢালাই বিভিন্ন শিল্প অ্যাপ্লিকেশন অপরিহার্য প্রক্রিয়া, বিশেষ করে মোটরগাড়িতে, মহাকাশ, এবং উত্পাদন খাত.
প্রতিটি পদ্ধতি হাতে থাকা টাস্কের নির্দিষ্ট প্রয়োজনীয়তার উপর ভিত্তি করে স্বতন্ত্র সুবিধা এবং সীমাবদ্ধতা সরবরাহ করে.
6.1 স্পট ওয়েল্ডিং এর সুবিধা
দ্রুত এবং দক্ষ
- স্পট ওয়েল্ডিং একটি অবিশ্বাস্যভাবে দ্রুত প্রক্রিয়া, প্রায়শই উপকরণ যোগ করতে মাত্র কয়েক মিলিসেকেন্ড সময় নেয়.
এই জন্য এটি আদর্শ করে তোলে উচ্চ-ভলিউম উত্পাদন, যেমন স্বয়ংচালিত উত্পাদন. - গতি সামগ্রিক উত্পাদন খরচ হ্রাস করে এবং থ্রুপুট বৃদ্ধি করে.
কোন ফিলার উপাদান প্রয়োজন
- স্পট ওয়েল্ডিং কোন ফিলার উপাদান প্রয়োজন হয় না, যা উপকরণের খরচ কমায় এবং রড বা তারের মতো অতিরিক্ত উপাদানের প্রয়োজনীয়তা দূর করে.
- এই বৈশিষ্ট্য স্পট ঢালাই উচ্চ করে তোলে ব্যয়বহুল, বিশেষ করে ভর-উৎপাদন সেটিংসে.
অটোমেশন-বান্ধব
- স্পট ঢালাই সহজে স্বয়ংক্রিয় হয়, যা ধারাবাহিকতা উন্নত করে এবং শ্রম খরচ কমায়.
স্বয়ংক্রিয় স্পট ওয়েল্ডিং সিস্টেমগুলি সাধারণত শিল্পগুলিতে ব্যবহৃত হয় যেখানে উচ্চ নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা প্রয়োজন, যেমন গাড়ি উৎপাদনে.
ন্যূনতম পোস্ট-ওয়েল্ড প্রক্রিয়াকরণ
- বেশিরভাগ ক্ষেত্রেই, স্পট ওয়েল্ডিংয়ের জন্য ন্যূনতম পোস্ট-ওয়েল্ড প্রক্রিয়াকরণ প্রয়োজন, যেহেতু জয়েন্টগুলি প্রায়শই পরিষ্কার থাকে এবং অতিরিক্ত উপাদানের প্রয়োজন হয় না, ঢালাই প্রক্রিয়ার পরে প্রয়োজনীয় সামগ্রিক কাজ হ্রাস করা.
6.2 স্পট ওয়েল্ডিং এর অসুবিধা
পাতলা উপকরণ সীমাবদ্ধ
- স্পট ঢালাই উপর সবচেয়ে কার্যকর ধাতুর পাতলা শীট, সাধারণত থেকে শুরু করে 0.5 থেকে 4 পুরুত্ব মিমি.
ঘন উপকরণ জন্য, তাপ এবং চাপ একটি শক্তিশালী জোড় তৈরি করতে যথেষ্ট নাও হতে পারে. - এটি শিল্পে এর প্রয়োগকে সীমিত করে ঘন উপকরণ.
পিল লোড দুর্বলতা প্রবণ
- যখন স্পট ঢালাই শক্তিশালী শিয়ার শক্তি প্রদান করে, এটা ছুলা বাহিনীর অধীনে দুর্বল.
কিছু স্ট্রাকচারাল অ্যাপ্লিকেশন যেখানে জয়েন্ট বাঁকানো বা পিলিং বল সাপেক্ষে হতে পারে, স্পট ঝালাই জয়েন্টগুলোতে ব্যর্থ হতে পারে. - যৌথ জন্য আদর্শ নয় ভারবহন অ্যাপ্লিকেশন যেখানে জয়েন্ট উচ্চ প্রসার্য বা খোসা চাপ অধীন হবে.
ঢালাই ত্রুটির ঝুঁকি
- স্পট ওয়েল্ডিং ইলেক্ট্রোড সারিবদ্ধকরণের জন্য অত্যন্ত সংবেদনশীল, উপাদান বৈশিষ্ট্য, এবং প্রক্রিয়া পরামিতি.
যদি প্রক্রিয়ার কোনো দিক বন্ধ থাকে, এটা হতে পারে ঢালাই ত্রুটি, যেমন porosity, আন্ডার কাটিং, বা অসম্পূর্ণ ফিউশন. - ইলেকট্রোড পরিধান সময়ের সাথে সাথে ঢালাই গুণমানকেও প্রভাবিত করতে পারে.
6.3 ট্যাক ওয়েল্ডিং এর সুবিধা
স্থিতিশীলতা এবং প্রান্তিককরণ প্রদান করে
- ট্যাক ঢালাই সম্পূর্ণ ঢালাইয়ের আগে ওয়ার্কপিসগুলিকে সুরক্ষিত করার জন্য একটি অস্থায়ী পরিমাপ হিসাবে কাজ করে.
এটি প্রতিরোধ করে warping এবং বিকৃতি, পরবর্তী ওয়েল্ডিং অপারেশনের সময় উপকরণগুলি সঠিকভাবে সারিবদ্ধ থাকে তা নিশ্চিত করা. - এটি প্রয়োজনীয় অ্যাপ্লিকেশনগুলিতে বিশেষভাবে গুরুত্বপূর্ণ সুনির্দিষ্ট প্রান্তিককরণ, যেমন ভারী যন্ত্রপাতি বা স্ট্রাকচারাল ফ্যাব্রিকেশন.
বিভিন্ন উপাদান বেধ জন্য বহুমুখী
- ট্যাক ঢালাই উপকরণের বিস্তৃত পরিসরে সঞ্চালিত হতে পারে, সহ ঘন ধাতু যে স্পট ঢালাই কার্যকরভাবে পরিচালনা করতে পারে না.
- এটি ধাতুর মতো কাজ করে ইস্পাত, অ্যালুমিনিয়াম, এবং নিকেল খাদ এবং বিভিন্ন শিল্পে ব্যবহার করা যেতে পারে, থেকে মহাকাশে নির্মাণ.
তাপের ক্ষতি প্রতিরোধ করে
- যেহেতু ট্যাক ওয়েল্ডগুলি সম্পূর্ণ ঢালাইয়ের তুলনায় একটি ছোট তাপ ইনপুট ব্যবহার করে, তারা তাপ-আক্রান্ত অঞ্চলগুলিকে ন্যূনতম করুন (হ্যাজ).
এটি উপাদানের অবক্ষয় রোধ করতে সহায়তা করে, বিশেষ করে তাপ সংবেদনশীল খাদ এবং সম্ভাবনা হ্রাস বিকৃতি বা ক্র্যাকিং.
আবেদন করা সহজ
- প্রক্রিয়াটি সহজবোধ্য এবং এটি ব্যবহার করে করা যেতে পারে ME, টিগ, বা লাঠি ঢালাই, এটি বিভিন্ন উত্পাদন পরিবেশে অভিযোজিত করে তোলে.
6.4 ট্যাক ওয়েল্ডিং এর অসুবিধা
সময় সাপেক্ষ
- ট্যাক ঢালাই একাধিক ধাপ প্রয়োজন: প্রতিটি ট্যাক জোড় অবস্থান করা আবশ্যক, ঢালাই, এবং ঠান্ডা. এটি স্পট ওয়েল্ডিংয়ের তুলনায় এটি একটি ধীর প্রক্রিয়া করে তোলে.
- বড় মাপের প্রকল্পের জন্য, এটি সামগ্রিক উত্পাদন সময় বৃদ্ধি করতে পারে এবং ফলাফল হতে পারে উচ্চ শ্রম খরচ আরও দক্ষ ঢালাই পদ্ধতির তুলনায়.
পরবর্তী সম্পূর্ণ ঢালাই প্রয়োজন
- ট্যাক ঢালাই অস্থায়ীভাবে একসাথে টুকরা রাখা, তারা শক্তি অফার করবেন না স্থায়ী জয়েন্টের জন্য প্রয়োজনীয়. সুতরাং, একটি চূড়ান্ত, সম্পূর্ণ ঢালাই প্রক্রিয়া ট্যাক ঢালাই অনুসরণ করা আবশ্যক.
- এর মানে অতিরিক্ত কাজ প্রয়োজন, যা সমাপ্তির জন্য প্রয়োজনীয় খরচ এবং সময় উভয়ই যোগ করতে পারে.
দূষণের ঝুঁকি
- ট্যাক ওয়েল্ড প্রক্রিয়া দূষণ প্রবর্তন করতে পারে যদি ঢালাই করার আগে পৃষ্ঠগুলি সঠিকভাবে পরিষ্কার না করা হয়.
তেল, ময়লা, অথবা জারণ দরিদ্র যৌথ অখণ্ডতা হতে পারে এবং প্রয়োজন হতে পারে অতিরিক্ত পোস্ট-ঢালাই পরিষ্কার করা শক্তিশালী চূড়ান্ত welds নিশ্চিত করতে. - ট্যাক welds এছাড়াও আছে ত্রুটির একটি উচ্চ ঝুঁকি সঠিকভাবে কার্যকর না হলে porosity বা undercut মত.
7. স্পট ওয়েল্ডিং বনাম শিল্প অ্যাপ্লিকেশন. ট্যাক ওয়েল্ডিং
- স্বয়ংচালিত এবং মহাকাশ: স্পট ওয়েল্ডিং পাতলা অংশের ব্যাপক উৎপাদনের জন্য ব্যবহৃত হয়, যখন ট্যাক ঢালাই চূড়ান্ত ঢালাইয়ের আগে সঠিক প্রান্তিককরণ নিশ্চিত করে.
- স্ট্রাকচারাল ফেব্রিকেশন & ভারী যন্ত্রপাতি: স্পট ঢালাই পাতলা উপকরণ জন্য আদর্শ, যখন ট্যাক ঢালাই মোটা জন্য অপরিহার্য, আরো জটিল সমাবেশ.
- ইলেকট্রনিক্স এবং ব্যাটারি উত্পাদন: ব্যাটারি ট্যাব এবং সার্কিট বোর্ডে বৈদ্যুতিক সংযোগের জন্য স্পট ওয়েল্ডিং ব্যবহার করা হয়, যখন ট্যাক ওয়েল্ডিং উপাদানগুলিকে জায়গায় রাখে.
- নির্মাণ এবং জাহাজ নির্মাণ: ট্যাক ওয়েল্ডিং একটি বড় ভূমিকা পালন করে, বিশেষ করে ইস্পাত ফ্রেমওয়ার্ক এবং বড় ধাতু সমাবেশের জন্য, যখন স্পট ঢালাই হালকা উপকরণ সীমাবদ্ধ.
8. উপসংহার
উভয়ই স্পট ওয়েল্ডিং বনাম. ট্যাক ঢালাই ধাতু তৈরির জন্য গুরুত্বপূর্ণ, কিন্তু তারা বিভিন্ন উদ্দেশ্যে পরিবেশন করে.
স্পট ওয়েল্ডিং এক্সেল ইন উচ্চ গতি, স্বয়ংক্রিয় উত্পাদন, যেখানে ট্যাক ওয়েল্ডিং এর জন্য অপরিহার্য নির্ভুল প্রান্তিককরণ এবং কাঠামোগত অখণ্ডতা.
মধ্যে চলমান অগ্রগতি সঙ্গে অটোমেশন, এআই, এবং টেকসই ঢালাই প্রযুক্তি, উভয় পদ্ধতি আধুনিক শিল্পের চাহিদা মেটাতে বিকশিত হতে থাকবে.