শীট ধাতু আধুনিক উত্পাদন সবচেয়ে বহুমুখী উপকরণ এক. স্বয়ংচালিত বডি প্যানেল এবং বিমানের ফুসেলেজ থেকে ইলেকট্রনিক ঘের এবং বিল্ডিং ক্ল্যাডিং পর্যন্ত, শীট ধাতু উপাদান সর্বত্র আছে.
তবে, শীট ধাতু একা খুব কমই যথেষ্ট - এটি সমাবেশ তৈরি করতে যোগদান করা আবশ্যক, কাঠামো, এবং সমাপ্ত পণ্য.
শীট মেটাল উপাদান যোগদানের জন্য ব্যবহৃত পদ্ধতি শক্তির জন্য গুরুত্বপূর্ণ, স্থায়িত্ব, চেহারা, এবং চূড়ান্ত পণ্যের খরচ.
সঠিক শীট মেটাল জয়েন্ট নির্বাচন করা একটি সহজ বিষয় নয়. নির্বাচন বিভিন্ন কারণের উপর নির্ভর করে: উপাদানের ধরন এবং বেধ, প্রয়োজনীয় শক্তি, নান্দনিক প্রয়োজনীয়তা, উত্পাদনের পরিমাণ, এবং পরিষেবা শর্তাবলী.
একটি খারাপভাবে নির্বাচিত জয়েন্ট অকাল ব্যর্থতা হতে পারে, ব্যয়বহুল পুনরায় কাজ, বা এমনকি নিরাপত্তা বিপত্তি.
এই নিবন্ধটি সাধারণ ধরনের শীট মেটাল জয়েন্টগুলির জন্য একটি বিস্তৃত নির্দেশিকা প্রদান করে, তাদের শ্রেণীবিভাগ, এবং একটি ব্যবহারিক নির্বাচন কাঠামো.
1. একটি শীট মেটাল জয়েন্ট কি?
ক শীট ধাতু জয়েন্ট দুটি বা ততোধিক শীট-ধাতু উপাদানগুলির মধ্যে একটি সংযোগ যা তাদের আপেক্ষিক অবস্থান বজায় রাখতে এবং যান্ত্রিক বা কার্যকরী লোড স্থানান্তর করার জন্য ডিজাইন করা হয়েছে.
শীট তাদের পৃষ্ঠতল বরাবর সংযুক্ত করা যেতে পারে, প্রান্ত, কোণ, বা গঠন বৈশিষ্ট্য.
সংযোগ স্থায়ী হতে পারে, অপসারণযোগ্য, বা যান্ত্রিকভাবে ইন্টারলকড, উত্পাদন পদ্ধতির উপর নির্ভর করে.
ইঞ্জিনিয়ারিং পদে, একটি জয়েন্টকে কেবল একটি সংযোগ বিন্দুর পরিবর্তে একটি লোড-ট্রান্সফার অঞ্চল হিসাবে বিবেচনা করা উচিত. একটি শীটে প্রবেশকারী বাহিনী অবশ্যই জয়েন্টের মাধ্যমে এবং সংলগ্ন শীটে স্থানান্তর করতে হবে.
সেই লোড পাথের জ্যামিতি চাপের ঘনত্বকে দৃঢ়ভাবে প্রভাবিত করে, বিকৃতি, ক্লান্তি জীবন, এবং ব্যর্থতার আচরণ.
উদাহরণস্বরূপ, দুটি ফ্ল্যাট শীট একটি বাট জয়েন্ট সঙ্গে প্রান্ত থেকে প্রান্ত যোগ করা যেতে পারে, একটি ল্যাপ জয়েন্ট সঙ্গে overlapped, অথবা একটি টি-জয়েন্ট তৈরি করতে একে অপরের সাথে লম্বভাবে সাজানো.
এই বিভিন্ন জ্যামিতি তারপর ঢালাই মাধ্যমে যোগ করা যেতে পারে, riveting, স্ক্রু, ক্লিনচিং, আঠালো, বা seams গঠিত.
2. শীট মেটাল জয়েন্টগুলি কীভাবে শ্রেণিবদ্ধ করা হয়?
শীট মেটাল জয়েন্টগুলি বিভিন্ন প্রকৌশল দৃষ্টিকোণ থেকে শ্রেণীবদ্ধ করা যেতে পারে. সবচেয়ে বাস্তব পন্থা বিবেচনা করা হয় কিভাবে জয়েন্ট একত্রিত করা হয়, কিভাবে এটি নির্মিত হয়, এবং কিভাবে এটি লোড স্থানান্তর করে.
সংযোগের ধরন দ্বারা
একত্রিত উপাদানগুলিকে আলাদা করা যায় কিনা তার উপর ভিত্তি করে, শীট ধাতু জয়েন্টগুলোতে সাধারণত বিভক্ত করা হয় স্থায়ী, অস্থায়ী, এবং আধা-স্থায়ী জয়েন্টগুলি.
| শ্রেণী | বর্ণনা | সাধারণ উদাহরণ |
| স্থায়ী জয়েন্টগুলোতে | পরিষেবা জীবন জুড়ে একত্রিত থাকার জন্য ডিজাইন করা হয়েছে এবং সাধারণত অপসারণের জন্য ক্ষতি বা ধ্বংসাত্মক অপারেশন প্রয়োজন. | ঢালাই জয়েন্টগুলোতে, brazed জয়েন্টগুলোতে, সোল্ডারযুক্ত জয়েন্টগুলি, কাঠামোগত আঠালো জয়েন্টগুলোতে, riveted জয়েন্টগুলোতে |
| অস্থায়ী জয়েন্টগুলোতে | শীট-ধাতু উপাদানগুলিকে সাধারণত ক্ষতি না করেই বারবার সমাবেশ এবং বিচ্ছিন্ন করার জন্য ডিজাইন করা হয়েছে. | বোল্টেড জয়েন্টগুলি, পেঁচানো জয়েন্টগুলোতে, অপসারণযোগ্য যান্ত্রিক ফাস্টেনার |
| আধা-স্থায়ী জয়েন্টগুলোতে | আলাদা করা যায়, কিন্তু অপসারণের জন্য সাধারণত সরঞ্জামের প্রয়োজন হয়, বিকৃতি, বা জয়েন্টের অংশ প্রতিস্থাপন. | ক্লিঞ্চড জয়েন্টগুলি, কিছু স্ব-ভেদকারী ফাস্টেনার, লক seams |
শ্রেণীবিভাগ সম্পূর্ণ নয়. উদাহরণস্বরূপ, একটি riveted জয়েন্ট সাধারণত উত্পাদন স্থায়ী বলে মনে করা হয়, কিন্তু একটি rivet প্রযুক্তিগতভাবে ড্রিলিং বা কাটা দ্বারা সরানো যেতে পারে.
সুতরাং, ব্যবহারিক পার্থক্য উপর ভিত্তি করে উদ্দেশ্য সেবা এবং disassembly পদ্ধতি, শুধুমাত্র শারীরিক অপসারণ সম্ভব কিনা তা নয়.
উত্পাদন পদ্ধতি দ্বারা
একটি দ্বিতীয় এবং আরও উত্পাদন-ভিত্তিক শ্রেণীবিভাগ সংযোগ তৈরি করতে ব্যবহৃত প্রক্রিয়ার উপর ভিত্তি করে.
| শ্রেণী | বর্ণনা | সাধারণ উদাহরণ |
| ঢালাই জয়েন্টগুলোতে | শীটগুলি প্রাথমিকভাবে স্থানীয় তাপের মাধ্যমে যুক্ত হয়, চাপ এবং ফিলার ধাতু সহ বা ছাড়া, ঢালাই প্রক্রিয়ার উপর নির্ভর করে. | MIG welds, TIG welds, প্রতিরোধের স্পট welds, লেজার welds, seam welds |
| যান্ত্রিক জয়েন্টগুলোতে | সংযোগ ফাস্টেনার মাধ্যমে উত্পাদিত হয়, যান্ত্রিক ইন্টারলকিং, বা শীটের স্থানীয় প্লাস্টিকের বিকৃতি. | রিভেটেড, বোল্ট, মাতাল, ক্লিনচড জয়েন্টগুলি |
আঠালো জয়েন্টগুলোতে |
একটি প্রচলিত যান্ত্রিক ফাস্টেনার বা ফিউশন প্রক্রিয়ার পরিবর্তে একটি উপযুক্ত আঠালো সিস্টেম ব্যবহার করে পৃষ্ঠগুলি বন্ধন করা হয়. | ইপোক্সি, এক্রাইলিক, পলিউরেথেন আঠালো জয়েন্টগুলোতে |
| অবিচ্ছেদ্য গঠিত জয়েন্টগুলোতে | চাদর নিজেই বাঁকানো হয়, ভাঁজ, খোঁচা, বা সংযোগ তৈরি করতে গঠিত, পৃথক যোগদানের উপাদানগুলিকে ছোট করা বা বাদ দেওয়া. | হেম জয়েন্টগুলোতে, লক seams, টাক জয়েন্টগুলি, গঠিত interlocks |
যৌথ জ্যামিতি এবং লোড স্থানান্তর দ্বারা
শীট মেটাল জয়েন্টগুলিও শীটগুলির শারীরিক বিন্যাস এবং ফলস্বরূপ লোড পাথ অনুসারে শ্রেণীবদ্ধ করা যেতে পারে.
এটি স্ট্রাকচারাল ডিজাইনের জন্য বিশেষভাবে গুরুত্বপূর্ণ কারণ জ্যামিতি নির্ধারণ করে কিভাবে সংযোগের মাধ্যমে বাহিনী স্থানান্তরিত হয়.
| শ্রেণী | বর্ণনা | সাধারণ উদাহরণ |
| কোলের জয়েন্টগুলি | একটি শীট আরেকটিকে ওভারল্যাপ করে, একটি ওভারল্যাপিং সংযোগ অঞ্চল তৈরি করা. | স্পট-ওয়েল্ডেড ল্যাপ জয়েন্ট, riveted ল্যাপ জয়েন্ট, আঠালো ল্যাপ জয়েন্ট |
| বাট জয়েন্টগুলোতে | দুটি শীট প্রায় প্রান্ত থেকে প্রান্ত মিলিত হয়, সাধারণত একই সমতলে. | বাট ঝালাই, লেজার-ঝালাই বাট জয়েন্ট |
| প্রান্ত জয়েন্টগুলোতে | সংলগ্ন শীট প্রান্ত তাদের সীমানা বরাবর সংযুক্ত করা হয়, প্রায়ই ভাঁজ মাধ্যমে, ওয়েল্ডিং, বা গঠন. | হেম জয়েন্ট, ভাঁজ প্রান্ত, প্রান্ত জোড় |
টি-জয়েন্ট |
একটি শীট অন্যটির সাথে প্রায় লম্বভাবে মিলিত হয়, একটি টি-আকৃতির কনফিগারেশন তৈরি করা. | ফিলেট-ঢালাই টি-জয়েন্ট, যান্ত্রিকভাবে বেঁধে দেওয়া টি-জয়েন্ট |
| কোণ জয়েন্টগুলোতে | দুটি শীট একটি কোণে মিলিত হয়, সাধারণত প্রায় 90°, একটি বাহ্যিক বা অভ্যন্তরীণ কোণ গঠন করতে. | ঢালাই কোণার জয়েন্ট, গঠিত কোণার জয়েন্ট |
3. ঢালাই শীট ধাতু জয়েন্টগুলোতে
ঢালাই স্থায়ী শীট মেটাল জয়েন্টগুলি তৈরি করার জন্য সর্বাধিক ব্যবহৃত পদ্ধতিগুলির মধ্যে একটি. এটি তাপ ব্যবহার করে, চাপ, বা উপাদানগুলির মধ্যে একটি ধাতব সংযোগ স্থাপন করতে উভয়ের সংমিশ্রণ.
সবচেয়ে উপযুক্ত ঢালাই প্রক্রিয়া শীট উপাদান উপর নির্ভর করে, বেধ, যৌথ জ্যামিতি, প্রয়োজনীয় ঢালাই গুণমান, উত্পাদন ভলিউম, তাপ ইনপুট, এবং মাত্রিক সহনশীলতা.
এমআইজি ওয়েল্ডিং (ধাতু নিষ্ক্রিয় গ্যাস)
এমআইজি ঢালাই, আনুষ্ঠানিকভাবে মধ্যে শ্রেণীবদ্ধ গ্যাস মেটাল আর্ক ওয়েল্ডিং (গন), একটি বৈদ্যুতিক চাপ তৈরি করতে এবং বেস উপাদান গলানোর জন্য একটি ক্রমাগত খাওয়ানো যায় এমন তারের ইলেক্ট্রোড ব্যবহার করে.
একটি শিল্ডিং গ্যাস গলিত ওয়েল্ড পুলকে বায়ুমণ্ডলীয় দূষণ থেকে রক্ষা করে.
অ্যাপ্লিকেশন উপর নির্ভর করে, শিল্ডিং গ্যাসের মধ্যে আর্গন-ভিত্তিক মিশ্রণ থাকতে পারে, কার্বন ডাই অক্সাইড, বা অন্যান্য গ্যাসের মিশ্রণ; তাই, সমস্ত MIG শিল্ডিং গ্যাসকে সম্পূর্ণরূপে নিষ্ক্রিয় হিসাবে বর্ণনা করা প্রযুক্তিগতভাবে ভুল.

| দিক | বিস্তারিত |
| প্রক্রিয়া | একটি ক্রমাগত খাওয়ানো তারের ইলেক্ট্রোড একটি বৈদ্যুতিক চাপের নীচে গলে একটি জোড় পুল তৈরি করে. শিল্ডিং গ্যাস গলিত ধাতুকে বায়ুমণ্ডলীয় দূষণ থেকে রক্ষা করে. |
| জন্য সেরা | হালকা ইস্পাত, স্টেইনলেস স্টিল, এবং অ্যালুমিনিয়াম শীট এবং প্লেট. |
| সুবিধা | উচ্চ ঢালাই গতি; ক্রমাগত তারের খাওয়ানো; উচ্চ জমা হার; স্বয়ংক্রিয় করা তুলনামূলকভাবে সহজ; যৌথ কনফিগারেশনের বিস্তৃত পরিসরের জন্য উপযুক্ত. |
| সীমাবদ্ধতা | স্প্যাটার এবং তাপ বিকৃতি তৈরি করতে পারে; শিল্ডিং গ্যাস সাধারণত প্রয়োজন হয়; প্রক্রিয়া নিয়ন্ত্রণ খুব পাতলা শীট উপর আরো চাহিদা হয়ে ওঠে. |
সাধারণ অ্যাপ্লিকেশন |
মোটরগাড়ি উপাদান, যন্ত্রপাতি ফ্রেম, ঘের, সাধারণ বানোয়াট, বন্ধনী, কাঠামোগত শীট-ধাতু সমাবেশ. |
| যৌথ প্রকার | বাট জয়েন্টগুলোতে, কোলের জয়েন্টগুলি, ফিললেট জয়েন্টগুলি, টি-জয়েন্ট, এবং কোণার জয়েন্টগুলি. |
| উপাদান বেধ | প্রায় 0.8-6 মিমি শীটের জন্য সাধারণত ব্যবহৃত হয়, যদিও ব্যবহারিক পরিসীমা উপাদানের উপর নির্ভর করে, সরঞ্জাম, যৌথ নকশা, এবং ঢালাই পরামিতি. |
| ঢালাই গতি | অনেক শীট-ধাতু অ্যাপ্লিকেশনের জন্য প্রায় 20-60 সেমি/মিনিট, উপাদান বেধ এবং প্রক্রিয়া সেটিংস উপর দৃঢ়ভাবে নির্ভর করে. |
| ব্যয় | মাঝারি. |
এমআইজি ঢালাই বিশেষ করে আকর্ষণীয় যখন উত্পাদনশীলতা এবং নমনীয়তা ন্যূনতম সম্ভাব্য তাপ ইনপুট অর্জনের চেয়ে বেশি গুরুত্বপূর্ণ.
এটি ব্যাপকভাবে ম্যানুয়াল এবং রোবোটিক তৈরি উভয় ক্ষেত্রেই ব্যবহৃত হয় কারণ ক্রমাগত সরবরাহ করা তার তুলনামূলকভাবে উচ্চ উত্পাদন হার সমর্থন করে.
টিগ ওয়েল্ডিং (টংস্টেন নিষ্ক্রিয় গ্যাস)
টিআইজি ঢালাই, বা গ্যাস টংস্টেন আর্ক ওয়েল্ডিং (জিটিএডাব্লু), চাপ স্থাপনের জন্য একটি অ-ভোগযোগ্য টংস্টেন ইলেক্ট্রোড ব্যবহার করে. ফিলার ধাতু, যখন প্রয়োজন, আলাদাভাবে যোগ করা হয়.
একটি নিষ্ক্রিয় রক্ষাকারী গ্যাস, সাধারণত আর্গন বা একটি উপযুক্ত আর্গন-ভিত্তিক মিশ্রণ, বায়ুমণ্ডলীয় দূষণ থেকে জোড় এলাকা রক্ষা করে.
TIG এর জন্য মূল্যবান সুনির্দিষ্ট তাপ নিয়ন্ত্রণ, চমৎকার ঝালাই চেহারা, এবং পাতলা উপকরণ উচ্চ মানের welds উত্পাদন করার ক্ষমতা.
| দিক | বিস্তারিত |
| প্রক্রিয়া | একটি অ-ভোগযোগ্য টংস্টেন ইলেক্ট্রোড এবং ওয়ার্কপিসের মধ্যে একটি বৈদ্যুতিক চাপ তৈরি হয়. ফিলার ধাতু আলাদাভাবে যোগ করা যেতে পারে যখন শিল্ডিং গ্যাস ওয়েল্ড জোনকে রক্ষা করে. |
| জন্য সেরা | স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, নিকেল খাদ, তামার মিশ্রণ, এবং পাতলা শীট সুনির্দিষ্ট তাপ নিয়ন্ত্রণ প্রয়োজন. |
| সুবিধা | চমৎকার ঢালাই মানের; তাপ ইনপুট সুনির্দিষ্ট নিয়ন্ত্রণ; কম স্প্যাটার; পরিষ্কার জোড় চেহারা; সমালোচনামূলক এবং দৃশ্যমান জয়েন্টগুলির জন্য উপযুক্ত. |
| সীমাবদ্ধতা | এমআইজি ওয়েল্ডিংয়ের চেয়ে ধীর; নিম্ন জমা হার; বৃহত্তর অপারেটর দক্ষতা প্রয়োজন; উচ্চ-ভলিউম ফ্যাব্রিকেশনের জন্য সাধারণত কম উত্পাদনশীল. |
সাধারণ অ্যাপ্লিকেশন |
স্টেইনলেস-স্টীল ঘের, খাদ্য প্রক্রিয়াকরণ সরঞ্জাম, নির্ভুলতা তৈরি, মহাকাশ উপাদান, আলংকারিক সমাবেশ, এবং পাতলা দেয়ালের টিউবিং. |
| যৌথ প্রকার | বাট, কোল, কোণ, ফিললেট, এবং টি-জয়েন্ট. |
| উপাদান বেধ | পাতলা শীট জন্য বিশেষভাবে কার্যকর, উপাদান এবং জয়েন্ট কনফিগারেশনের উপর নির্ভর করে সাধারণত প্রায় 0.5-6 মিমি থেকে. |
| ঢালাই গতি | অনেক ম্যানুয়াল শীট-মেটাল অ্যাপ্লিকেশনের জন্য প্রায় 5-30 সেমি/মিনিট. |
| ব্যয় | মাঝারি থেকে উচ্চ. |
TIG প্রায়ই নির্বাচিত হয় যখন ঝালাই চেহারা, মাত্রিক নিয়ন্ত্রণ, এবং ধাতুবিদ্যার গুণমান সমালোচনামূলক.
এর ধীর উৎপাদন হার এটিকে উচ্চ-ভলিউম অ্যাপ্লিকেশনের জন্য কম আকর্ষণীয় করে তোলে যেখানে প্রতিরোধ ঢালাই বা স্বয়ংক্রিয় লেজার ঢালাই যথেষ্ট উচ্চতর থ্রুপুট প্রদান করতে পারে.
প্রতিরোধের স্পট ঢালাই
রেজিস্ট্যান্স স্পট ওয়েল্ডিং ইলেক্ট্রোডের সাহায্যে চাপ প্রয়োগ করার সময় যোগাযোগ এলাকার মধ্য দিয়ে একটি নিয়ন্ত্রিত বৈদ্যুতিক প্রবাহ অতিক্রম করে ওভারল্যাপিং শীটগুলিতে যোগ দেয়.
বৈদ্যুতিক প্রতিরোধ স্থানীয় তাপ উৎপন্ন করে, উত্পাদন a ঝালাই নাগেট ফিলার ধাতু প্রয়োজন ছাড়া শীট মধ্যে.
এটি উচ্চ-ভলিউম উত্পাদনে বিশেষভাবে গুরুত্বপূর্ণ কারণ প্রক্রিয়াটি দ্রুত স্বয়ংক্রিয় হতে পারে.
| দিক | বিস্তারিত |
| প্রক্রিয়া | দুই বা ততোধিক ওভারল্যাপিং শীট ইলেক্ট্রোডের মধ্যে আটকানো হয়. বৈদ্যুতিক প্রবাহ ইন্টারফেসের মধ্য দিয়ে যায়, স্থানীয়ভাবে প্রতিরোধের তাপ তৈরি করা যা চাপের মধ্যে একটি ওয়েল্ড নাগেট গঠন করে. |
| জন্য সেরা | কম কার্বন ইস্পাত, স্টেইনলেস স্টিল, গ্যালভানাইজড ইস্পাত, এবং নির্দিষ্ট অ্যালুমিনিয়াম শীট সমাবেশ. |
| সুবিধা | অত্যন্ত দ্রুত; অটোমেশন জন্য অত্যন্ত উপযুক্ত; কোন ফিলার ধাতু; তুলনামূলকভাবে কম সামগ্রিক তাপ ইনপুট; পুনরাবৃত্তিযোগ্য উত্পাদন প্রক্রিয়া. |
| সীমাবদ্ধতা | উপযুক্ত ইলেক্ট্রোড অ্যাক্সেস প্রয়োজন; প্রাথমিকভাবে ওভারল্যাপিং শীট জন্য উদ্দেশ্যে; যৌথ জ্যামিতি এবং উপাদান স্ট্যাক আপ সাবধানে নিয়ন্ত্রণ করা আবশ্যক. |
সাধারণ অ্যাপ্লিকেশন |
স্বয়ংচালিত শরীরের কাঠামো, যন্ত্রপাতি, বৈদ্যুতিক ক্যাবিনেট, ধাতু আসবাবপত্র, এবং উচ্চ-ভলিউম শীট সমাবেশ. |
| যৌথ প্রকার | প্রাথমিকভাবে ল্যাপ এবং ওভারল্যাপিং জয়েন্টগুলি. |
| উপাদান বেধ | সাধারণত অপেক্ষাকৃত পাতলা শীট জন্য ব্যবহৃত, উপাদান এবং সরঞ্জামের উপর নির্ভর করে ক্ষমতা সহ. |
| ঢালাই গতি | প্রতিটি ঢালাই সাধারণত এক সেকেন্ডের ভগ্নাংশে সম্পন্ন করা যেতে পারে, প্রক্রিয়াটি অত্যন্ত উত্পাদনশীল করে তোলে. |
| ব্যয় | উচ্চ উৎপাদন ভলিউম এ জয়েন্ট প্রতি কম, কিন্তু সরঞ্জাম এবং টুলিং খরচ উল্লেখযোগ্য হতে পারে. |
লেজার ওয়েল্ডিং
লেজার ঢালাই জয়েন্টে উচ্চ স্থানীয় গলে যাওয়া তৈরি করতে একটি ঘনীভূত লেজার রশ্মি ব্যবহার করে.
এর ব্যতিক্রমীভাবে ফোকাসড শক্তির উৎস অনেক প্রচলিত আর্ক-ওয়েল্ডিং প্রক্রিয়ার তুলনায় উচ্চ ঢালাই গতি এবং তুলনামূলকভাবে ছোট তাপ-আক্রান্ত অঞ্চলের অনুমতি দেয়।.
| দিক | বিস্তারিত |
| প্রক্রিয়া | একটি ফোকাসড লেজার রশ্মি জয়েন্টে ঘনীভূত শক্তি সরবরাহ করে, স্থানীয়ভাবে উপাদান গলিয়ে গলিত অঞ্চল শক্ত হওয়ার সাথে সাথে একটি ধাতব বন্ধন তৈরি করে. |
| জন্য সেরা | স্টেইনলেস স্টিল, কার্বন ইস্পাত, অ্যালুমিনিয়াম, এবং অন্যান্য সামঞ্জস্যপূর্ণ শীট ধাতু সুনির্দিষ্ট প্রয়োজন, উচ্চ গতির ঢালাই. |
| সুবিধা | উচ্চ ঢালাই গতি; সংকীর্ণ welds; অপেক্ষাকৃত কম বিকৃতি; চমৎকার পুনরাবৃত্তিযোগ্যতা; অটোমেশন এবং রোবোটিক উত্পাদনের জন্য উপযুক্ত. |
| সীমাবদ্ধতা | উচ্চ সরঞ্জাম খরচ; সুনির্দিষ্ট জয়েন্ট ফিট আপ এবং প্রক্রিয়া নিয়ন্ত্রণ প্রয়োজন; প্রতিফলিত উপকরণ এবং জটিল জ্যামিতির জন্য বিশেষ সিস্টেমের প্রয়োজন হতে পারে. |
সাধারণ অ্যাপ্লিকেশন |
স্বয়ংচালিত শরীরের উপাদান, ব্যাটারি ঘের, ইলেকট্রনিক্স, যথার্থ হাউজিং, তাপ এক্সচেঞ্জার, এবং উচ্চ-ভলিউম নির্ভুলতা তৈরি. |
| যৌথ প্রকার | বাট, কোল, প্রান্ত, এবং নির্বাচিত ফিলেট কনফিগারেশন. |
| উপাদান বেধ | পাতলা এবং মাঝারি গেজ শীট জন্য বিশেষভাবে কার্যকর, লেজার শক্তি এবং উপাদান দ্বারা নির্ধারিত ব্যবহারিক পরিসীমা সহ. |
| ঢালাই গতি | উপাদানের উপর নির্ভর করে শত শত থেকে হাজার মিমি/মিনিট হতে পারে, বেধ, লেজার শক্তি, এবং যৌথ নকশা. |
| ব্যয় | উচ্চ প্রাথমিক বিনিয়োগ; উচ্চ-ভলিউম উত্পাদনের জন্য সম্ভাব্য অর্থনৈতিক. |
সীম ঢালাই
সীম ঢালাই ওভারল্যাপিং প্রতিরোধের welds একটি সিরিজ উত্পাদন, সাধারণত ঘূর্ণায়মান চাকা ইলেক্ট্রোড ব্যবহার করে, একটি অবিচ্ছিন্ন বা লিক-প্রতিরোধী জয়েন্ট তৈরি করতে.
এটি বিশেষভাবে উপযোগী যখন একটি শীট-ধাতু সমাবেশের জন্য শুধুমাত্র যান্ত্রিক সংযোগের প্রয়োজন হয় না তরল বা গ্যাস বিরুদ্ধে sealing.
| দিক | বিস্তারিত |
| প্রক্রিয়া | ওভারল্যাপিং শীটগুলি ঘূর্ণায়মান ইলেক্ট্রোডগুলির মধ্যে চলে যায় যখন বৈদ্যুতিক প্রবাহ এবং চাপ ওভারল্যাপিং ওয়েল্ড নাগেটগুলির একটি অবিচ্ছিন্ন সিরিজ তৈরি করে. |
| জন্য সেরা | পাতলা ইস্পাত এবং স্টেইনলেস-স্টীল শীট ক্রমাগত বা লিক-প্রতিরোধী জয়েন্টগুলির প্রয়োজন. |
| সুবিধা | ক্রমাগত যোগদান; ভাল সিলিং ক্ষমতা; উচ্চ উত্পাদন হার; কোন ফিলার ধাতু; স্বয়ংক্রিয় উত্পাদনের জন্য উপযুক্ত. |
| সীমাবদ্ধতা | প্রাথমিকভাবে ওভারল্যাপিং শীট কনফিগারেশনের জন্য উপযুক্ত; টুলিং এবং ইলেক্ট্রোড অ্যাক্সেস যৌথ জ্যামিতি সীমাবদ্ধ করতে পারে. |
সাধারণ অ্যাপ্লিকেশন |
জ্বালানী ট্যাংক, পাত্রে, নালী, ড্রাম, রেডিয়েটার, এবং সিল করা শীট-ধাতু সমাবেশ. |
| যৌথ প্রকার | প্রাথমিকভাবে ল্যাপ এবং ওভারল্যাপিং জয়েন্টগুলি. |
| উপাদান বেধ | সাধারণত পাতলা শীট উপযুক্ত, উপাদান এবং সরঞ্জামের উপর নির্ভর করে সঠিক পরিসীমা সহ. |
| ঢালাই গতি | সাধারণত কয়েকশ মিমি/মিনিট থেকে উপরের দিকে, উপাদান উপর নির্ভর করে, বেধ, এবং প্রয়োজনীয় ঢালাই গুণমান. |
| ব্যয় | মাঝারি থেকে উচ্চ, পুনরাবৃত্ত উত্পাদন ভাল উত্পাদনশীলতা সঙ্গে. |
4. রিভেটেড শিট মেটাল জয়েন্টগুলি
একটি রিভেটেড শিট মেটাল জয়েন্ট দুটি বা ততোধিক শীটকে সংযুক্ত করতে রিভেট নামে একটি যান্ত্রিক ফাস্টেনার ব্যবহার করে.
ইনস্টলেশনের সময়, দ্য রিভেট সারিবদ্ধ গর্তের মধ্য দিয়ে স্থাপন করা হয় এবং যান্ত্রিকভাবে বিকৃত বা প্রসারিত করে একটি মাথা তৈরি করে যা শীটগুলিকে একত্রে আটকে রাখে.
ঢালাই থেকে ভিন্ন, riveting বেস ধাতু গলানো প্রয়োজন হয় না. এটি বিশেষভাবে উপযোগী করে তোলে যখন তাপীয় বিকৃতি কমানো গুরুত্বপূর্ণ বা ঢালাই করা কঠিন এমন উপকরণে যোগদান করার সময়.

সাধারণ রিভেট প্রকার
| রিভেট টাইপ | বৈশিষ্ট্য | সাধারণ অ্যাপ্লিকেশন |
| সলিড রিভেট | শক্তিশালী এবং নির্ভরযোগ্য; বিপরীত মাথা গঠনের জন্য অ্যাক্সেস প্রয়োজন. | মহাকাশ, কাঠামোগত সমাবেশ |
| ব্লাইন্ড রিভেট | একদিক থেকে ইনস্টল করা হয়েছে; দরকারী যেখানে পিছনে অ্যাক্সেস সীমিত. | ঘের, রক্ষণাবেক্ষণ, সাধারণ বানোয়াট |
| স্ব-ভেদকারী রিভেট | ছিদ্র এবং যান্ত্রিকভাবে উপযুক্ত উপকরণ একটি পূর্ব-ড্রিলড গর্ত ছাড়া শীট যোগদান. | স্বয়ংচালিত লাইটওয়েট কাঠামো |
| টিউবুলার রিভেট | ফাঁপা বা আংশিকভাবে ফাঁপা শ্যাঙ্ক; কঠিন rivets তুলনায় কম গঠন শক্তি প্রয়োজন. | যন্ত্রপাতি, ইলেকট্রনিক্স, আলো সমাবেশ |
| আধা-টিউবুলার রিভেট | আংশিকভাবে ঠালা শেষ ইনস্টলেশন সহজতর. | ভোক্তা পণ্য, যান্ত্রিক সমাবেশ |
Riveted যৌথ বৈশিষ্ট্য
| দিক | বিস্তারিত |
| প্রক্রিয়া | শীটগুলি সারিবদ্ধ এবং যান্ত্রিকভাবে একটি রিভেট ইনস্টল এবং বিকৃত করে বেঁধে দেওয়া হয়, অথবা একটি বিশেষ স্ব-ভেদন বা অন্ধ-রিভেট প্রক্রিয়া ব্যবহার করে. |
| জন্য সেরা | অ্যালুমিনিয়াম, ইস্পাত, স্টেইনলেস স্টিল, এবং মিশ্র-বস্তুর শীট সমাবেশ যেখানে যান্ত্রিক যোগদান পছন্দনীয়. |
| সুবিধা | তাপ নেই; কম বিকৃতি; ভিন্ন উপকরণের জন্য উপযুক্ত; ভাল পুনরাবৃত্তিযোগ্যতা; কিছু ধরনের শুধুমাত্র এক দিক থেকে অ্যাক্সেস প্রয়োজন. |
| সীমাবদ্ধতা | অনেক রিভেট ধরনের জন্য গর্ত বা বিশেষ ভেদন ক্ষমতা প্রয়োজন; ফাস্টেনার ওজন যোগ করে; স্থানীয় চাপের ঘনত্ব তৈরি করে; অপসারণ স্থায়ী rivets জন্য কঠিন হতে পারে. |
সাধারণ অ্যাপ্লিকেশন |
মহাকাশ কাঠামো, স্বয়ংচালিত সমাবেশ, HVAC সরঞ্জাম, ঘের, ট্রেলার, ধাতু আসবাবপত্র, এবং মেরামতের কাজ. |
| যৌথ প্রকার | কভার প্লেট ব্যবহার করে প্রধানত ল্যাপ জয়েন্ট এবং বাট জয়েন্ট. |
| উপাদান বেধ | রিভেট ধরনের উপর নির্ভর করে, ব্যাস, উপাদান, এবং যৌথ কনফিগারেশন; পাতলা থেকে মাঝারি শীট সমাবেশের জন্য উপযুক্ত. |
| উত্পাদন গতি | স্বয়ংক্রিয় রিভেটিং সিস্টেম ব্যবহার করা হলে উচ্চ. |
| ব্যয় | জয়েন্ট প্রতি কম থেকে মাঝারি, যদিও টুলিং এবং স্বয়ংক্রিয় সরঞ্জাম প্রাথমিক বিনিয়োগ বাড়াতে পারে. |
5. স্ক্রুড এবং বোল্টেড শিট মেটাল জয়েন্টগুলি
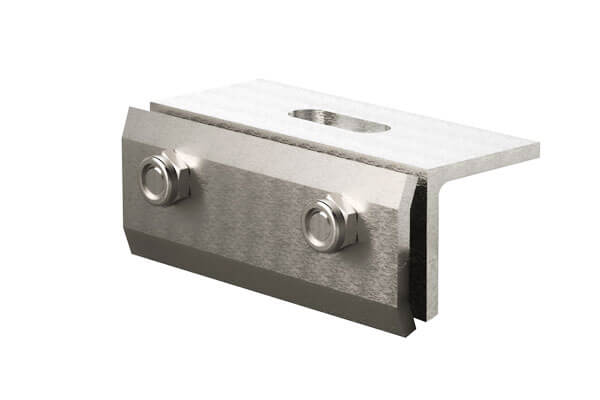
স্ক্রুড এবং bolted জয়েন্টগুলোতে হয় অপসারণযোগ্য যান্ত্রিক সংযোগ যেগুলো দুই বা ততোধিক শীট-ধাতু উপাদান একসাথে আটকানোর জন্য থ্রেডেড ফাস্টেনার ব্যবহার করে.
ঝালাই বা আঠালো বন্ধন জয়েন্টগুলোতে ভিন্ন, তারা সাধারণত পরিদর্শন জন্য disassembled করা যেতে পারে, রক্ষণাবেক্ষণ, প্রতিস্থাপন, বা মেরামত.
স্ক্রুগুলি পাতলা-শীট সমাবেশগুলিতে বিশেষভাবে সাধারণ কারণ স্ব-ট্যাপিং এবং থ্রেড-ফর্মিং ডিজাইনগুলি সরাসরি শীটে বা পূর্ব-গঠিত গর্তে থ্রেড তৈরি করতে পারে।, যখন উচ্চ ক্ল্যাম্পিং ফোর্স বা বারবার বিচ্ছিন্ন করার প্রয়োজন হয় তখন বোল্ট এবং বাদাম আরও উপযুক্ত.
স্ক্রুড এবং বোল্টেড জয়েন্টের বৈশিষ্ট্য
| দিক | বিস্তারিত |
| প্রক্রিয়া | সারিবদ্ধ শীট স্ক্রু ব্যবহার করে সংযুক্ত করা হয়, বোল্টস, বাদাম, ধাবক, থ্রেডেড সন্নিবেশ, বা অন্যান্য যান্ত্রিক ফাস্টেনার. ফাস্টেনার ক্ল্যাম্পিং বল তৈরি করে যা উপাদানগুলিকে একত্রে ধরে রাখে. |
| প্রকারগুলি | বোল্ট + বাদাম, স্ব-লঘুপাত স্ক্রু, মেশিন স্ক্রু, rivet বাদাম, জোড় বাদাম. |
| জন্য সেরা | ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, গ্যালভানাইজড শীট, এবং সমাবেশগুলি অপসারণযোগ্য সংযোগের প্রয়োজন. |
| সুবিধা | অপসারণযোগ্য; পরিদর্শন এবং মেরামত করা সহজ; তাপ ইনপুট নেই; অনেক উপাদান সমন্বয় জন্য উপযুক্ত; সহজ টুলিং; কম উপযুক্ত- এবং মাঝারি আয়তনের উত্পাদন. |
| সীমাবদ্ধতা | ফাস্টেনার গর্তগুলি শীটের নেট বিভাগকে হ্রাস করে; কম্পন শিথিল হতে পারে; পাতলা শীট সীমিত থ্রেড ব্যস্ততা বা পুল-আউট প্রতিরোধের থাকতে পারে; ফাস্টেনারগুলি ওজন এবং স্থানীয় চাপের ঘনত্ব যোগ করে. |
সাধারণ অ্যাপ্লিকেশন |
বৈদ্যুতিক ঘের, মেশিন গার্ড, HVAC সরঞ্জাম, ক্যাবিনেট, স্বয়ংচালিত উপাদান, যন্ত্রপাতি, এবং সরঞ্জাম নিয়মিত রক্ষণাবেক্ষণ প্রয়োজন. |
| যৌথ প্রকার | কোলে, কভার প্লেট সঙ্গে বাট, ফ্ল্যাঞ্জ, কোণ, এবং বন্ধনী জয়েন্টগুলোতে. |
| উপাদান বেধ | পাতলা থেকে মাঝারি শীট-ধাতু সমাবেশের জন্য বিশেষভাবে সাধারণ; ব্যবহারিক বেধ ফাস্টেনার টাইপ এবং জয়েন্ট ডিজাইনের উপর নির্ভর করে. |
| উত্পাদন গতি | স্বয়ংক্রিয় স্ক্রুড্রাইভিং এবং বন্ধন সিস্টেমের জন্য উচ্চ; ম্যানুয়াল সমাবেশের জন্য মাঝারি. |
| ব্যয় | নিম্ন থেকে মাঝারি, ফাস্টেনার প্রকার এবং অটোমেশন স্তরের উপর নির্ভর করে. |
6. ক্লিনচড এবং মেকানিক্যাল শিট মেটাল জয়েন্ট
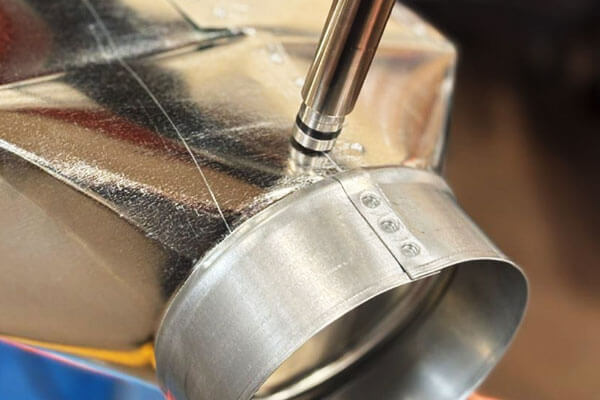
ক্লিঞ্চিং হল a ঠান্ডা যান্ত্রিক যোগদান প্রক্রিয়া যেখানে ওভারল্যাপিং শীটগুলি স্থানীয়ভাবে একটি ঘুষি দ্বারা গঠিত হয় এবং একটি স্থায়ী যান্ত্রিক ইন্টারলক তৈরি করতে মারা যায়.
প্রচলিত riveting থেকে ভিন্ন, কোন আলাদা ফাস্টেনার প্রয়োজন নেই, এবং ঢালাই থেকে ভিন্ন, প্রক্রিয়াটি মূলত জয়েন্টে কোনো ফিউশন তাপ প্রবর্তন করে না.
ক্লিঞ্চিং পাতলা-শীট সমাবেশগুলির জন্য বিশেষভাবে আকর্ষণীয় কারণ এটি দ্রুত হতে পারে, পরিষ্কার, পুনরাবৃত্তিযোগ্য, এবং স্বয়ংক্রিয় উত্পাদনের সাথে অত্যন্ত সামঞ্জস্যপূর্ণ.
যৌথ বৈশিষ্ট্য ক্লিঞ্চিং
| দিক | বিস্তারিত |
| প্রক্রিয়া | একটি পাঞ্চ এবং ডাই প্লাস্টিকভাবে ওভারল্যাপিং শীটগুলিকে বিকৃত করে যান্ত্রিক ইন্টারলক তৈরি করে. শীট না গলিয়ে উপাদান একটি ডিজাইন করা আন্ডারকাট বা ইন্টারলকিং অঞ্চলে প্রবাহিত হয়. |
| জন্য সেরা | নমনীয় ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, প্রলিপ্ত শীট, এবং নির্বাচিত মিশ্র-পদার্থ সমাবেশ. |
| সুবিধা | কোন ফিলার ধাতু বা পৃথক ফাস্টেনার নেই; খুব কম তাপীয় বিকৃতি; দ্রুত চক্র সময়; অটোমেশন জন্য উপযুক্ত; প্রলিপ্ত উপকরণ যোগদান করতে পারেন; অপেক্ষাকৃত পরিষ্কার প্রক্রিয়া. |
| সীমাবদ্ধতা | পর্যাপ্ত শীট নমনীয়তা প্রয়োজন; যৌথ শক্তি উপাদান এবং টুলিংয়ের উপর অত্যন্ত নির্ভরশীল; দৃশ্যমান ইন্ডেন্টেশন অবশেষ; প্রতিটি জ্যামিতি বা উপাদান সমন্বয় জন্য উপযুক্ত নয়. |
সাধারণ অ্যাপ্লিকেশন |
স্বয়ংচালিত শরীরের উপাদান, HVAC সমাবেশ, যন্ত্রপাতি, বৈদ্যুতিক ঘের, আসবাবপত্র, এবং উচ্চ ভলিউম শীট-ধাতু পণ্য. |
| যৌথ প্রকার | প্রাথমিকভাবে ওভারল্যাপিং ল্যাপ জয়েন্টগুলি, নির্বাচিত ফ্ল্যাঞ্জ এবং কোণার কনফিগারেশন সহ. |
| উপাদান বেধ | পাতলা শীট জন্য বিশেষভাবে উপযুক্ত, উপাদান স্ট্যাক আপ এবং টুলিং দ্বারা নির্ধারিত ব্যবহারিক বেধ সঙ্গে. |
| উত্পাদন গতি | অনেক উঁচুতে; পৃথক জয়েন্টগুলি সাধারণত স্বয়ংক্রিয় সিস্টেমে দ্রুত উত্পাদিত হতে পারে. |
| ব্যয় | টুলিং প্রতিষ্ঠিত হওয়ার পর উচ্চ উৎপাদন ভলিউম এ জয়েন্ট প্রতি কম. |
7. আঠালো-বন্ডেড শীট মেটাল জয়েন্টগুলি
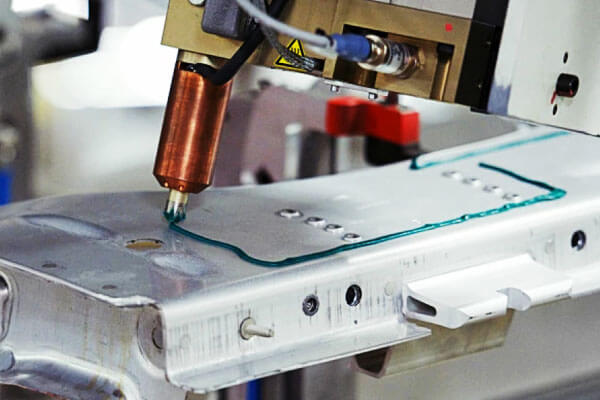
আঠালো বন্ধন একটি প্রচলিত যান্ত্রিক ফাস্টেনার বা ফিউশন ওয়েল্ডের পরিবর্তে একটি পলিমারিক আঠালো স্তরের মাধ্যমে শীট-ধাতুর উপাদানগুলিকে সংযুক্ত করে.
কাঠামোগত আঠালো একটি অপেক্ষাকৃত বড় বন্ধন এলাকায় ক্রমাগত লোড স্থানান্তর করতে পারে, এগুলিকে বিশেষভাবে উপযোগী করে তোলে যখন ইঞ্জিনিয়াররা স্থানীয় চাপের ঘনত্ব কমাতে চান.
আঠালো বন্ধন ব্যাপকভাবে স্বয়ংচালিত ব্যবহৃত হয়, পরিবহন, ইলেকট্রনিক্স, যন্ত্রপাতি, এবং লাইটওয়েট স্ট্রাকচার, বিশেষ করে যেখানে কম বিকৃতি, মসৃণ বাহ্যিক পৃষ্ঠতল, কম্পন স্যাঁতসেঁতে, বা ভিন্ন উপকরণ যোগদান গুরুত্বপূর্ণ.
আঠালো-বন্ধযুক্ত যৌথ বৈশিষ্ট্য
| দিক | বিস্তারিত |
| প্রক্রিয়া | আঠালো প্রস্তুত পৃষ্ঠের মধ্যে প্রয়োগ করা হয় এবং নির্দিষ্ট সময়ের মধ্যে নিরাময় করা হয়, তাপমাত্রা, চাপ, বা পরিবেশগত অবস্থার জয়েন্ট গঠন. |
| প্রকারগুলি | ইপোক্সি, এক্রাইলিক, পলিউরেথেন, cyanoacrylate. |
| জন্য সেরা | ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, প্রলিপ্ত ধাতু, এবং সামঞ্জস্যপূর্ণ ভিন্ন উপকরণ. |
| সুবিধা | একটি বড় এলাকায় চাপ বিতরণ; ফিউশন তাপ নেই; কম বিকৃতি; চমৎকার পৃষ্ঠ চেহারা; জয়েন্ট সিল করতে পারেন; ভিন্ন উপকরণের জন্য দরকারী; কিছু কম্পন স্যাঁতসেঁতে প্রদান করে. |
| সীমাবদ্ধতা | সঠিক পৃষ্ঠ প্রস্তুতি প্রয়োজন; নিরাময়ের সময় উত্পাদনশীলতা প্রভাবিত করতে পারে; কর্মক্ষমতা তাপমাত্রার উপর নির্ভর করতে পারে, আর্দ্রতা, রাসায়নিক, এবং বার্ধক্য; দৃশ্যমান যান্ত্রিক ফাস্টেনারগুলির তুলনায় পরিদর্শন আরও কঠিন হতে পারে. |
সাধারণ অ্যাপ্লিকেশন |
স্বয়ংচালিত শরীরের প্যানেল, ব্যাটারি ঘের, HVAC সমাবেশ, ইলেকট্রনিক্স, যন্ত্রপাতি, যৌগিক-ধাতু কাঠামো, এবং লাইটওয়েট পরিবহন উপাদান. |
| যৌথ প্রকার | কোলের জয়েন্টগুলি, স্কার্ফ জয়েন্টগুলোতে, ফ্ল্যাঞ্জ জয়েন্টগুলি, এবং নির্বাচিত বাট বা কোণার কনফিগারেশন. |
| উপাদান বেধ | শীট বেধের বিস্তৃত পরিসরের জন্য উপযুক্ত, আঠালো এবং জয়েন্ট জ্যামিতি সঠিকভাবে ডিজাইন করা হয়. |
| উত্পাদন গতি | আঠালো রসায়ন এবং নিরাময় পদ্ধতির উপর নির্ভর করে মাঝারি থেকে উচ্চ. |
| ব্যয় | মাঝারি; এটি ফাস্টেনার বা সেকেন্ডারি সিলিং অপারেশনগুলিকে নির্মূল করার সময় অত্যন্ত অর্থনৈতিক হয়ে উঠতে পারে. |
8. অবিচ্ছেদ্য গঠিত শীট ধাতু জয়েন্টগুলোতে
অবিচ্ছেদ্য গঠিত শীট ধাতু জয়েন্টগুলোতে কাটা দ্বারা তৈরি করা হয়, নমন, ভাঁজ, অথবা যান্ত্রিকভাবে শীট নিজেই ইন্টারলকিং, পৃথক ফাস্টেনার বা ফিউশন ঢালাইয়ের প্রয়োজনীয়তা দূর করা.
এগুলি উচ্চ-ভলিউম শীট মেটাল উত্পাদনে বিশেষভাবে কার্যকর কারণ জয়েন্টটি সরাসরি সমতল প্যাটার্নে অন্তর্ভুক্ত করা যেতে পারে এবং স্ট্যাম্পিংয়ের মাধ্যমে উত্পাদিত হতে পারে, ঘুষি মারছে, লেজার কাটা, ব্রেক চাপুন, বা রোল গঠন.
এই জয়েন্টগুলি সাধারণত ডাক্টওয়ার্কে ব্যবহৃত হয়, বৈদ্যুতিক ঘের, স্বয়ংচালিত প্যানেল, যন্ত্রপাতি, ছাদ, ক্ল্যাডিং, এবং লাইটওয়েট গড়া কাঠামো.
হেম জয়েন্টস / ভাঁজ seams
একটি হেম জয়েন্ট দ্বারা উত্পাদিত হয় একটি শীটের প্রান্তটি নিজের দিকে বা অন্য শীটের প্রান্তের চারপাশে ভাঁজ করা, একটি চাঙ্গা এবং আবদ্ধ প্রান্ত তৈরি করা.
একটি যান্ত্রিক সংযোগ প্রদান ছাড়াও, হেমিং তীক্ষ্ণ উন্মুক্ত প্রান্ত দূর করতে পারে, স্থানীয় দৃঢ়তা বৃদ্ধি, এবং সমাপ্ত উপাদান চেহারা উন্নত.
| দিক | বিস্তারিত |
| প্রক্রিয়া | একটি শীটের প্রান্তটি নিজের উপরে বা অন্য শীটের প্রান্তের চারপাশে ভাঁজ করা হয় যাতে একটি যান্ত্রিকভাবে ধরে রাখা হেম তৈরি করা হয়. |
| প্রকারগুলি | হেম খুলুন, বন্ধ হেম, ফ্ল্যাট হেম, একক হেম, ডবল হেম, টিয়ারড্রপ হেম. |
| জন্য সেরা | ইস্পাত, অ্যালুমিনিয়াম, স্টেইনলেস স্টিল, এবং অন্যান্য নমনীয় শীট উপকরণ, বিশেষ করে পাতলা-গেজ শীট. |
| সুবিধা | আলাদা ফাস্টেনার নেই; পরিষ্কার চেহারা; ধারালো প্রান্ত দূর করে; স্থানীয় দৃঢ়তা উন্নত করে; স্বয়ংক্রিয় গঠন এবং সমাবেশের সাথে সামঞ্জস্যপূর্ণ. |
সীমাবদ্ধতা |
প্রাথমিকভাবে হালকা বা মাঝারি লোডের জন্য উপযুক্ত; উপযুক্ত নমনযোগ্যতা এবং সঠিক গঠন প্রয়োজন; আবদ্ধ ফাটলে জারা-নিয়ন্ত্রণ ব্যবস্থার প্রয়োজন হতে পারে. |
| সাধারণ অ্যাপ্লিকেশন | স্বয়ংচালিত দরজা এবং হুড, যন্ত্রপাতি প্যানেল, বৈদ্যুতিক ক্যাবিনেট, নালী, ছাদ, এবং শীট-ধাতু কভার. |
| যৌথ প্রকার | প্রাথমিকভাবে প্রান্ত এবং কোলের জয়েন্টগুলি. |
| উপাদান বেধ | প্রায় 0.3-2.0 মিমি শীটের জন্য সাধারণত ব্যবহৃত হয়, উপাদান উপর নির্ভর করে, টুলিং, এবং হেম জ্যামিতি. |
লক seams
লক seams ক্রমাগত গঠিত জয়েন্টগুলোতে যা দুই বা ততোধিক শীট প্রান্ত হয় ভাঁজ এবং যান্ত্রিকভাবে interlocked.
কারণ সংযোগ বিচ্ছিন্ন বিন্দুতে ঘটতে না করে জয়েন্ট বরাবর চলে, লক সীমগুলি দীর্ঘ শীট-মেটাল অ্যাসেম্বলি এবং অ্যাপ্লিকেশনগুলির জন্য বিশেষভাবে উপযোগী যেখানে সিলিং কার্যকারিতা গুরুত্বপূর্ণ.
| দিক | বিস্তারিত |
| প্রক্রিয়া | দুটি শীটের প্রান্তগুলি বিশেষভাবে তৈরি এবং ভাঁজ করা হয় যাতে তারা জয়েন্ট বরাবর যান্ত্রিকভাবে ইন্টারলক করে।. |
| প্রকারগুলি | পিটসবার্গ লক সীম, স্ন্যাপ-লক সীম, স্থায়ী seam, grooved seam, এবং অন্যান্য ভাঁজ seam কনফিগারেশন. |
| জন্য সেরা | গ্যালভানাইজড ইস্পাত, কার্বন ইস্পাত, অ্যালুমিনিয়াম, এবং স্টেইনলেস-স্টীল শীট. |
| সুবিধা | আলাদা ফাস্টেনার নেই; অবিচ্ছিন্ন সংযোগ; উচ্চ উত্পাদন দক্ষতা; পরিষ্কার চেহারা; সঠিকভাবে গঠিত এবং সিল করা হলে কার্যকর বায়ু বা আবহাওয়া সিলিং প্রদান করতে পারে. |
| সীমাবদ্ধতা | শক্তি সাধারণত একটি সঠিকভাবে ডিজাইন করা কাঠামোগত জোড়ের তুলনায় কম; সঠিক গঠন এবং ডেডিকেটেড টুলিং প্রয়োজন; ভাঁজ করা ফাটলগুলির ক্ষয় এবং নিষ্কাশনের দিকে মনোযোগের প্রয়োজন হতে পারে. |
| সাধারণ অ্যাপ্লিকেশন | HVAC নালী, ছাদ, স্থাপত্য ক্ল্যাডিং, চিমনি, ট্যাঙ্ক, পাত্রে, এবং বায়ুচলাচল ব্যবস্থা. |
| যৌথ প্রকার | প্রাথমিকভাবে প্রান্ত এবং কোলের জয়েন্টগুলি. |
| উপাদান বেধ | প্রায় 0.3-2.0 মিমি শীটের জন্য সাধারণত ব্যবহৃত হয়, সীম নকশা এবং গঠন সরঞ্জাম উপর নির্ভর করে. |
টাক জয়েন্টস
একটি টাক জয়েন্ট একটি যান্ত্রিকভাবে গঠিত সংযোগ যেখানে একটি ট্যাব, ফ্ল্যাঞ্জ, বা বর্ধিত শীট বিভাগটি একটি স্লটে বা রিসিভিং ফিচারে ঢোকানো হয় এবং তারপরে ভাঁজ করা হয় বা অবস্থানে টাক করা হয়.
সংযোগটি ঢালাই বা পৃথক ফাস্টেনারগুলির পরিবর্তে জ্যামিতিক ইন্টারলকিংয়ের মাধ্যমে তৈরি করা হয়.
টাক জয়েন্টগুলি চারপাশে ডিজাইন করা পণ্যগুলির জন্য বিশেষভাবে উপযোগী কাটা এবং ভাঁজ উত্পাদন, যেখানে ট্যাব এবং স্লট সরাসরি শীট-মেটাল ফ্ল্যাট প্যাটার্নে অন্তর্ভুক্ত করা যেতে পারে.
| দিক | বিস্তারিত |
| প্রক্রিয়া | একটি শীটে একটি গঠিত ট্যাব বা ফ্ল্যাঞ্জ একটি স্লটে ঢোকানো হয় বা অন্য শীটে খোলা হয় এবং ভাঁজ করা হয়, tucked, বা জায়গায় তালাবদ্ধ. |
| জন্য সেরা | হালকা ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, এবং অন্যান্য গঠনযোগ্য শীট উপকরণ. |
| সুবিধা | আলাদা ফাস্টেনার নেই; পরিষ্কার চেহারা; দ্রুত সমাবেশ; স্ব-লোকেটিং ক্ষমতা; স্বয়ংক্রিয় বা টুল-সহায়তা উৎপাদনের জন্য উপযুক্ত. |
| সীমাবদ্ধতা | যৌথ শক্তি ট্যাব এবং স্লট জ্যামিতির উপর দৃঢ়ভাবে নির্ভর করে; সঠিক কাটা এবং গঠন প্রয়োজন; হালকা থেকে মাঝারি কাঠামোগত লোডের জন্য সাধারণত আরও উপযুক্ত. |
| সাধারণ অ্যাপ্লিকেশন | বৈদ্যুতিক ঘের, HVAC উপাদান, ক্যাবিনেট, আসবাবপত্র, বাক্স, এবং লাইটওয়েট গড়া সমাবেশ. |
| যৌথ প্রকার | সাধারণত কোলে ব্যবহৃত হয়, কোণ, এবং টি-টাইপ কনফিগারেশন. |
| উপাদান বেধ | সাধারণত আনুমানিক 0.3-1.5 মিমি, উপাদান নমনীয়তা এবং যৌথ নকশা উপর নির্ভর করে. |
শীট মেটাল Dovetail জয়েন্টগুলি
একটি শীট-ধাতু ডোভেটেল যুগ্ম ব্যবহার করে পরিপূরক ট্যাপার্ড ট্যাব এবং স্লট একটি যান্ত্রিক ইন্টারলক তৈরি করতে.
সমাবেশের সময়, টেপারড ট্যাব স্লাইড করে বা ম্যাচিং স্লটে স্ন্যাপ করে, প্রাথমিক বিচ্ছেদ দিক আন্দোলন সীমিত.
প্রচলিত বন্ধন পদ্ধতি থেকে ভিন্ন, একটি ডোভেটেল জয়েন্ট সরাসরি কাটা এবং গঠনের সময় তৈরি করা যেতে পারে, এটিকে বিশেষভাবে আকর্ষণীয় করে তোলার জন্য ডিজাইন-ফর-উৎপাদন এবং ফাস্টেনার-মুক্ত শীট-মেটাল অ্যাসেম্বলির জন্য.
| দিক | বিস্তারিত |
| প্রক্রিয়া | পরিপূরক ডোভেটেল-আকৃতির ট্যাব এবং স্লটগুলিকে কাটা বা শীটে তৈরি করা হয় এবং একটি টেপারড যান্ত্রিক ইন্টারলক তৈরি করতে একত্রিত করা হয়. |
| জন্য সেরা | ইস্পাত, অ্যালুমিনিয়াম, স্টেইনলেস স্টিল, এবং অন্যান্য উপযুক্ত শীট উপকরণ হালকা ওজনের গড়া সমাবেশে ব্যবহৃত. |
| সুবিধা | আলাদা ফাস্টেনার নেই; স্ব-লোকেটিং; পরিষ্কার চেহারা; দ্রুত সমাবেশ; পুনরাবৃত্তিযোগ্যতা উন্নত করতে পারে; সিএনসি কাটিং এবং স্বয়ংক্রিয় ফ্যাব্রিকেশনের জন্য উপযুক্ত. |
| সীমাবদ্ধতা | সুনির্দিষ্ট বৈশিষ্ট্য মাত্রা এবং সহনশীলতা প্রয়োজন; লোড ক্ষমতা ট্যাব জ্যামিতি এবং শীট বেধ উপর দৃঢ়ভাবে নির্ভর করে; অত্যন্ত লোড বা কম্পন-সংবেদনশীল অ্যাপ্লিকেশনের জন্য সেকেন্ডারি লকিং প্রয়োজন হতে পারে. |
| সাধারণ অ্যাপ্লিকেশন | বৈদ্যুতিক ঘের, যন্ত্রপাতি হাউজিং, বন্ধনী, আসবাবপত্র, আলংকারিক ধাতব কাজ, প্রোটোটাইপ, এবং মডুলার শীট-ধাতু সমাবেশ. |
| যৌথ প্রকার | কোলে, টি, কোণ, এবং ফ্ল্যাঞ্জ কনফিগারেশন. |
| উপাদান বেধ | প্রায় 0.3-1.5 মিমি শীটের জন্য সাধারণত ব্যবহৃত হয়, জ্যামিতি এবং উত্পাদন ক্ষমতার উপর নির্ভর করে. |
9. উপসংহার
শিট মেটাল জয়েন্টগুলি কেবল দুটি ধাতুর মধ্যে যান্ত্রিক সংযোগ নয়.
এগুলি যত্ন সহকারে ইঞ্জিনিয়ার করা ইন্টারফেস যা নির্ধারণ করে যে কীভাবে লোড হয়, বিকৃতি, তাপ, কম্পন, জারা, এবং মাত্রিক সহনশীলতা একটি সমাবেশের মাধ্যমে স্থানান্তরিত হয়.
সবচেয়ে সাধারণ জয়েন্ট জ্যামিতির মধ্যে রয়েছে বাট জয়েন্ট, কোলের জয়েন্টগুলি, কোণার জয়েন্টগুলি, প্রান্ত জয়েন্টগুলোতে, এবং টি-জয়েন্ট.
এই জ্যামিতিগুলি বিভিন্ন প্রক্রিয়ার মাধ্যমে সংযুক্ত করা যেতে পারে, এমআইজি ওয়েল্ডিং সহ, টিআইজি ঢালাই, প্রতিরোধের স্পট ঢালাই, লেজার ঢালাই, seam ঢালাই, riveting, স্ক্রু এবং বোল্ট, ক্লিনচিং, আঠালো বন্ধন, হেমিং, লক seams, টাক জয়েন্টগুলি, এবং ডোভেটেল ইন্টারলক.
মূল প্রকৌশল পাঠ হল যে কোনও সর্বজনীনভাবে শক্তিশালী বা সেরা শীট মেটাল জয়েন্ট নেই.
একটি সফল জয়েন্ট হল এটি যা তার প্রয়োগের জন্য প্রয়োজনীয়তার সম্পূর্ণ সেটকে সন্তুষ্ট করে:
পর্যাপ্ত শক্তি + ক্লান্তি প্রতিরোধের + উত্পাদন + জারা প্রতিরোধের + মাত্রিক স্থায়িত্ব + সেবাযোগ্যতা + খরচ দক্ষতা
পেশাদার শীট-ধাতু নকশা, যৌথ নির্বাচন তাই লোড পাথ এবং পরিষেবা পরিবেশ দিয়ে শুরু করা উচিত, সহজতম উত্পাদন প্রক্রিয়ার সাথে নয়.
FAQS
শীট মেটাল জয়েন্ট শক্তিশালী ধরনের কি??
সম্পূর্ণ অনুপ্রবেশ ঝালাই জয়েন্টগুলোতে (ME, টিগ, বা লেজার) প্রতি ইউনিট দৈর্ঘ্য সর্বোচ্চ শক্তি প্রদান, বেস শীট ধাতু নিজেই যে সমীপবর্তী শক্তি সঙ্গে.
বিযুক্ত ফাস্টেনার জন্য, কঠিন rivets সর্বোচ্চ শিয়ার শক্তি আছে, যখন বল্টু এবং নাট সমাবেশের সর্বোচ্চ প্রসার্য বাতা শক্তি থাকে.
পাতলা পাত ধাতু জন্য জয়েন্ট কি ধরনের সেরা?
সাধারণ পছন্দ প্রতিরোধের স্পট ঢালাই অন্তর্ভুক্ত, লেজার ঢালাই, ক্লিনচিং, riveting, স্ব-লঘুপাত ফাস্টেনার, আঠালো বন্ধন, এবং জয়েন্টগুলি গঠিত হয়.
সেরা বিকল্প উপাদান উপর নির্ভর করে, বেধ, উত্পাদন ভলিউম, প্রয়োজনীয় শক্তি, এবং অ্যাক্সেসযোগ্যতা.
ভিন্ন ধাতু যোগদানের জন্য সেরা জয়েন্ট কি??
আঠালো বন্ধন, বোল্টিং, এবং riveting ভিন্ন ধাতু যোগদানের জন্য উপযুক্ত. ঢালাই এড়িয়ে চলুন কারণ এটি গ্যালভানিক জারা হতে পারে.
শীট মেটাল জয়েন্ট শক্তিশালী ধরনের কি??
কোন সর্বজনীনভাবে শক্তিশালী জয়েন্ট আছে. যৌথ শক্তি উপাদানের উপর নির্ভর করে, বেধ, জ্যামিতি, লোড অবস্থা, যোগদান প্রক্রিয়া, এবং কারিগর.
একটি সঠিকভাবে পরিকল্পিত ঢালাই, riveted, বা যান্ত্রিকভাবে ইন্টারলকড জয়েন্ট প্রতিটি বিভিন্ন অ্যাপ্লিকেশনের জন্য অত্যন্ত কার্যকর হতে পারে.
একটি ল্যাপ জয়েন্ট এবং একটি বাট জয়েন্ট মধ্যে পার্থক্য কি??
ক ল্যাপ জয়েন্ট ওভারল্যাপিং শীট ব্যবহার করে, যখন ক বাট জয়েন্ট শীটগুলিকে প্রায় প্রান্ত থেকে প্রান্তে সংযুক্ত করে৷.
কোলের জয়েন্টগুলি সাধারণত একত্রিত করা সহজ, যখন বাট জয়েন্টগুলি একটি পরিষ্কার এবং আরও কমপ্যাক্ট জ্যামিতি প্রদান করতে পারে.