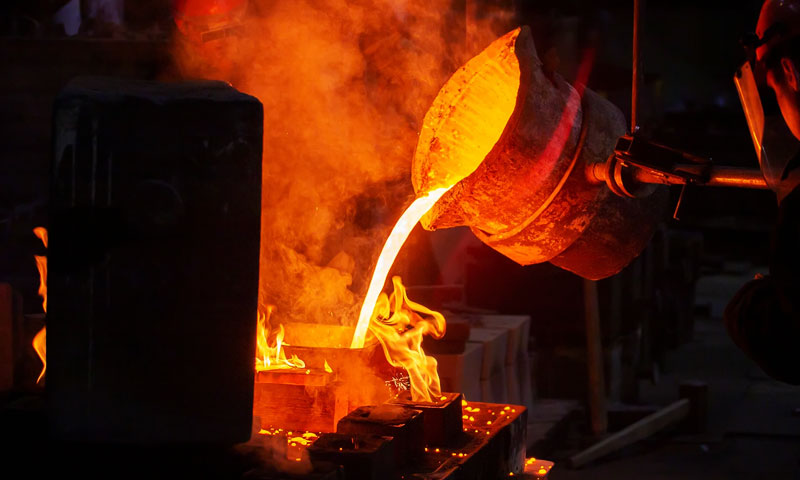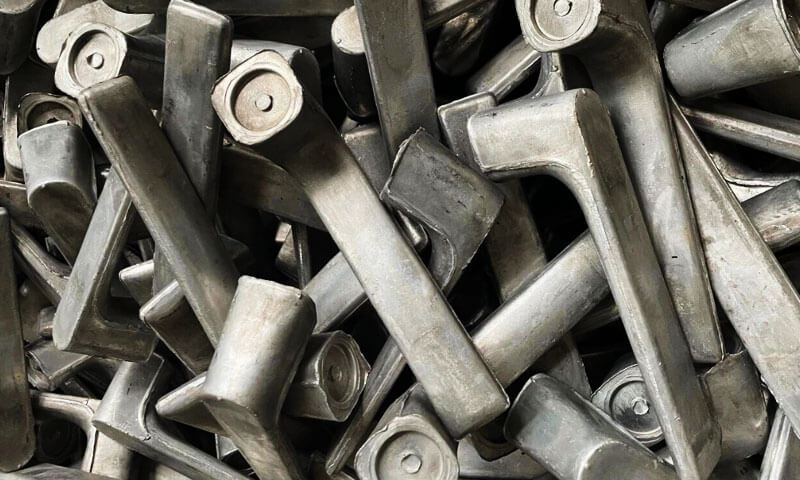
Якщо ви витратили час на кування алюмінію, ти знаєш назву 6061. Це не найтвердіший сплав; воно не найсильніше, і він не самий стійкий до корозії.
Але рік за роком, він залишається тим сплавом, який спокійно виконує роботу в велосипедних рамах, суглоби роботів, медичне обладнання, Кронштейни EV, корпуси для електроінструментів, і незліченну кількість інших несучих частин.
У мої роки на кузні, Я бачив, як інженери надмірно специфікують 7075 коли 6061-T6 був би цілком достатнім.
Я бачив, як закупівельні групи гналися за найнижчою ціною, а в кінцевому підсумку отримували перероблену продукцію 6061 які не будуть анодовані належним чином. Я також бачив, як красиво ковані деталі 6061-T6 служать десятиліттями в полі.
Ця стаття є детальною, практичний погляд на ковку з алюмінієвого сплаву 6061-T6 — що це таке, як воно поводиться, як це підробити, як його термічно обробляти, і де це має сенс.
Якщо ви шукаєте надійну інформацію про властивості кування 6061-T6, температура кування, Термічна обробка Т6, або 6061 проти 6063, цей посібник написаний для вас.
1. Що Є 6061 Алюмінієвий сплав?
6061 належить до 6000 серії алюмінієвих сплавів, які використовують магній і кремній як основні легуючі елементи.
Це сплав, який піддається термічній обробці, механічні властивості якого можна покращити шляхом контрольованої термічної обробки розчину та штучного старіння..
Його основний механізм зміцнення включає осадження дрібних зміцнюючих фаз на основі Mg-Si, зазвичай описується в інженерній практиці через систему Mg₂Si.
Мідь та інші незначні легуючі елементи також впливають на реакцію на осадження та загальні властивості.
Типовий хімічний склад 6061 Алюміній
| Елемент | Типовий діапазон специфікацій (мас.%) |
| Алюміній (Al) | Балансувати |
| Магній (Мг) | 0.80–1,20 |
| Кремнію (І) | 0.40–0,80 |
| Мідь (Куточок) | 0.15–0,40 |
| Хром (Cr) | 0.04–0,35 |
| Прасувати (Феод) | 0.70 макс. |
| Марганець (Мн) | 0.15 макс. |
| Цинк (Zn) | 0.25 макс. |
| Титан (На) | 0.15 макс. |
Діапазони складу відповідають стандарту 6061 специфікація сплаву. Керівний стандарт на матеріали та специфікація закупівлі визначають межі прийнятності для конкретної виробничої партії.
2. Розуміння механічних властивостей 6061-T6
Позначення T6 вказує на те, що матеріал пройшов термічну обробку розчину з подальшим штучним старінням для досягнення заданих властивостей..
Це не просто опис складу сплаву; він представляє особливий металургійний стан.
У наведеній нижче таблиці наведено типові властивості кованих виробів 6061-T6 при кімнатній температурі.
Фактичні значення для поковок залежать від застосовної специфікації, товщина перетину, геометрія виробу, і напрям тестування.
Типові механічні та фізичні властивості
| Майно | Репрезентативне значення |
| Межа міцності на розрив | Приблизно 290–310 МПа |
| Межа текучості | Приблизно 240–276 МПа |
| Подовження | Приблизно 8–17%, в залежності від форми виробу |
| Модуль пружності | Приблизно 68.9 GPA |
| Щільність | Приблизно 2.70 g/cm³ |
| Твердість за Брінеллем | Приблизно 95 HB |
| Коефіцієнт теплового розширення | Приблизно 23–24 × 10⁻⁶/K близько кімнатної температури |
| Діапазон плавлення | Приблизно 580–650°C |
Ці значення є орієнтовними, не допускається універсальний дизайн. Кваліфіковані властивості кування слід взяти з застосовної специфікації матеріалу та перевірити для фактичного компонента.
Міцність і надійність конструкції
Для більшості загальних промислових компонентів, 6061-T6 забезпечує корисне поєднання міцності на розрив і межі текучості без витрат на матеріал і вимог до обробки, пов’язаних із високоміцними алюмінієвими сплавами.
Він підходить для компонентів, які піддаються механічним навантаженням від середнього до високого, при проектуванні враховується товщина профілю, концентрації напруги, вимоги до втоми, і фактичні властивості готової поковки.
Важливий момент, який варто запам’ятати з цеху: номінальне значення міцності на розрив не розповідає всієї історії про кований компонент.
Потік зерна, локальна геометрія, дефекти, термічна обробка, і напруги, спричинені механічною обробкою, також впливають на продуктивність обслуговування.
Корозійна стійкість
6061 загалом забезпечує гарну стійкість до атмосферної корозії та багатьох прісноводних середовищ.
Його часто вибирають для зовнішньої техніки, транспортне обладнання, і компоненти, що піддаються звичайним промисловим умовам.
Для морських, прибережний, або хімічно агресивне середовище, може знадобитися додатковий захист.
Анодування, відповідні конверсійні покриття, або фарбувальні системи можуть покращити довговічність поверхні, в залежності від програми.
Слід також враховувати контакт між алюмінієм і різнорідними металами. У несприятливих умовах вологи та електричного контакту, гальванічна корозія може пошкодити алюмінієву поверхню.
Обробка
6061-T6 добре підходить для фрезерування з ЧПУ, обертання, свердління, нудний, і постукає.
Його поєднання міцності та оброблюваності робить його привабливим для деталей, які потребують точних отворів, монтажні грані, нитки, і складні кишені.
Все -таки, ковану заготовку не легко обробляти автоматично. Залишкова напруга, зміна локальної твердості, недостатній припуск на обробку, і погане утримання на роботі може спричинити проблеми з розмірами.
Зварюваність
6061 можна зварювати за допомогою звичайних процесів зварювання алюмінію, але зварювання компонента T6 змінює місцеві металургійні умови.
Зона термічного впливу зазвичай втрачає частину своєї міцності дисперсійного зміцнення, якщо відповідна обробка після зварювання не відновить необхідні властивості.
Для високонавантажених компонентів, конструкцію з’єднання та знижену місцеву міцність необхідно враховувати під час проектування.
Де це можливо, кований компонент, призначений для мінімізації зварних з’єднань, може спростити контроль якості та передачу навантаження.
Поверхнева обробка
6061 загалом добре реагує на анодування та інші звичайні процеси обробки алюмінію.
Анодування може покращити стійкість до корозії та зносостійкість поверхні, хоча результат залежить від сплаву, попередня обробка, метод анодування, і товщина покриття.
Для видимих компонентів, наприклад запчастини до велосипеда, корпуси обладнання, і структури споживчого продукту, підготовка поверхні та консистенція матеріалу особливо важливі для досягнення однорідного зовнішнього вигляду.
3. Що означає T6 Temper?
Відпуск T6 досягається за допомогою контрольованої послідовності термічної обробки.
Для кованого 6061 компоненти, цей процес повинен бути розроблений навколо сплаву, геометрія кування, товщина перетину, і відповідну специфікацію.
Також важливо відрізняти температуру кування від температури термообробки розчину.
Вони служать різним металургійним цілям і не повинні розглядатися як взаємозамінні.
Термічна обробка розчину
Під час термічної обробки розчину, поковка нагрівається до заданої температури, щоб розчинні легуючі елементи потрапили в алюмінієву матрицю.
Для 6061, зазвичай вказується температура обробки розчину близько 530–550°C, хоча точний затверджений цикл залежить від специфікації матеріалу та вимог до компонентів.
Метою є створення відповідного твердого розчину перед гартуванням.
Рівномірність температури є критичною. Недостатнє нагрівання може призвести до неадекватної реакції розчину на лікування, тоді як надмірна температура може спричинити локалізоване початкове плавлення або інше металургійне пошкодження.
Для товстих або складних кувань, період витримки повинен бути встановлений з посиланням на товщину профілю, однорідність печі, і кваліфікована процедура термічної обробки.
Гасіння
Після обробки розчином, компонент швидко охолоджується, як правило, шляхом гартування водою, якщо цього вимагає затверджений процес.
Загартування зберігає перенасичений твердий розчин, необхідний для подальшого штучного старіння.
Однак, швидке охолодження також може викликати температурні градієнти та залишкові напруги.
Тонкі зрізи, товсті концентратори, ребра, і складні переходи можуть охолоджуватися з різною швидкістю, збільшення ризику спотворення.
З цієї причини, досвідчений інженер з термічної обробки враховує не лише середовище гасіння, але й геометрію компонента, час передачі, розташування світильників, і рівномірність охолодження.
Штучне старіння
Наступне гасіння, матеріал штучно зістарюється для досягнення необхідної міцності.
Типова довідка для 6061 поковки старіють при 160–180°C протягом приблизно восьми годин, хоча затверджені цикли відрізняються залежно від форми продукту та специфікації.
Фактичне лікування має бути підтверджено згідно з керівними вимогами, а не скопійовано без розбору із загального посилання.
Під час старіння, всередині алюмінієвої матриці утворюються дрібні зміцнювальні виділення. Їх розмір, розподіл, і когерентність впливають на рух дислокацій і, отже, на міцність сплаву.
Недостатнє витримування може призвести до втрати міцності матеріалу нижче запланованої. Надмірна температура або час старіння може призвести до перестарювання та зниження міцності.
Метою обробки Т6 є не просто зробити алюміній твердішим. Це досягнення контрольованого балансу сил, пластичність, і металургійна стабільність.
4. чому 6061 Добре підходить для кування
6061 широко використовується для алюмінієві поковки тому що його здатність до гарячої обробки та термообробки роблять його придатним для багатьох геометрій промислових компонентів.
Кування є особливо вигідним, коли деталь вимагає інтегрованої геометрії, Хороша структурна цілісність, і надійні механічні характеристики.

Практичний температурний діапазон кування
Для 6061 алюміній, температура металу під час кування зазвичай контролюється в межах приблизного робочого діапазону 430–480°C, залежно від стану сплаву, розмір заготовки, дизайн матриці, і кваліфікований процес.
Верхню межу цього діапазону не слід розглядати як ціль для кожного компонента. Технічні посилання визначають приблизно 480°C як верхню межу рекомендованого діапазону кування.
З точки зору інженера-технолога, Важливим моментом є те, що температура заготовки та фактична температура металу під час деформації не обов'язково однакові.
Під час переміщення з печі заготовка може охолонути, під час попереднього формування, або під час контакту з матрицею.
Надмірне охолодження підвищує опір деформації і може призвести до неповного заповнення, високі навантаження на прес, або розтріскування.
Навпаки, надмірне нагрівання може пошкодити матеріал і знизити надійність процесу.
Тому температуру слід контролювати як частину повної послідовності кування, а не покладатися виключно на дисплей печі.
Помірна стійкість до деформації
У порівнянні з більш складними для кування високоміцними сплавами, 6061 можуть бути ефективно сформовані в належним чином контрольованих умовах гарячого кування.
Його опір деформації все ще змінюється з температурою, швидкість деформації, геометрія заготовки, і величина деформації.
Тому вимоги до заповнення матриці та навантаження преса необхідно оцінювати порівняно з фактичною конструкцією деталі.
Хороша придатність для закритого штампування
Кування із закритою матрицею особливо корисна для виготовлення повторюваних тривимірних компонентів із виступами, ребра, переходи, і вбудовані функції кріплення.
Типовий шлях виробництва включає:
- Перевірка та різання заготовок.
- Контрольований нагрів заготовки.
- Попереднє формування або блокування, якщо це необхідно.
- Завершіть кування в кінцевій матриці.
- Флеш обрізка та попередній огляд.
- Термічна обробка розчину і загартування.
- Штучне старіння.
- Обробка та обробка з ЧПУ.
- Остаточна перевірка розмірів і матеріалів.
Не для кожного компонента потрібна окрема преформа або ідентичні етапи процесу. Маршрут слід розробляти навколо геометрії, матеріальний потік, начинка, і обсяг виробництва.
Потік зерна та структурна цілісність
Однією з головних переваг кування є деформація металу в необхідну форму.
При відповідних умовах, це може вдосконалити спрацьовану мікроструктуру та встановити спрямований потік зерна, який відповідає геометрії компонента.
Це може бути корисним для показників втоми та здатності нести навантаження, особливо коли конструкція деталі та компонування матриці вирівнюють потік матеріалу з основними експлуатаційними навантаженнями.
Однак, потік зерна не є автоматично сприятливим лише тому, що частина була підроблена.
Погана конструкція преформи, складаний, колах, неповне заповнення, або невідповідний потік матеріалу може викликати дефекти. Конструкція кування та контроль процесу залишаються важливими.
5. Основні засоби керування процесом кування алюмінію 6061-T6
У виробництві, добре 6061 Алюмінієві поковки походять від повторюваного процесу, а не від одного оптимального параметра.
Найбільше практичне значення мають такі засоби керування.
| Стадія процесу | Критичний контроль | Потенційна проблема в разі поганого контролю |
| Підготовка заготовки | Ідентичність сплаву, матеріальний стан, розміри заготовки | Варіація хімії, непостійна деформація |
| Нагрівання | Температура і однорідність заготовки | Неповне заповнення, розтріскування, перегрів |
| Дизайн матриці | Геометрія преформи, радіуси, флеш надбавка, вирівнювання матриці | Кола, недоповнення, надмірний спалах |
| Кування | Навантаження преса, послідовність деформації, час передачі | Дефекти потоку, варіація розмірів |
| Термічна обробка | Температура розчину, замочування, гасіння, старіння | Неправильна міцність, спотворення, неузгоджені властивості |
| Обробка | Дата стратегії, затискання, надбавка, шлях інструменту | Дрейф розмірів, спотворення залишкової напруги |
| Огляд | Хімія, твердість, розміри, відповідний НК | Невиявлені дефекти матеріалу або процесу |
На що я звертаю особливу увагу під час виробництва
Спочатку, матеріал, що надходить у прес, повинен бути простежуваним і відповідати зазначеному сплаву.
Сертифікат постачальника корисний, але ідентифікація матеріалу та вхідна перевірка повинні бути частиною системи якості.
друге, наповнення матриці необхідно оцінити перед випуском продукції. Якщо компонент неодноразово створює кола, Холод закривається, або недоповнені області, збільшення сили натискання не обов’язково є правильним рішенням.
Причиною може бути форма преформи, обсяг заготовки, температура, геометрія матриці, або матеріальний потік.
По-третє, термічна обробка повинна бути підтверджена для фактичного кування. Цикл, який добре працює для маленького кронштейна, може не забезпечити еквівалентну однорідність температури або стабільність розмірів у великому компоненті з товстими втулками та тонкими ребрами.
Нарешті, готову поковку необхідно перевірити на відповідність кресленню та специфікації матеріалу.
Сама по собі твердість не може підтвердити наявність усіх необхідних властивостей розтягування, розміри, та структурні умови досягнуті.
6. Чому кування алюмінію 6061-T6 часто краще, ніж деталі з литого алюмінію
Кування та лиття є взаємодоповнюючими процесами, і жоден не є автоматично кращим для кожного компонента.
Вибір залежить від геометрії, структурні вимоги, обсяг виробництва, і вартість.
Для несучих компонентів, однак, Кування може запропонувати вагомі переваги перед звичайними деталями з литого алюмінію.
| Фактор порівняння | 6061-Кування алюмінію T6 | Алюмінієве лиття |
| Принцип виготовлення | Суцільна заготовка пластично деформується у форму | Розплавлений метал застигає у формі |
| Мікроструктура | Спрацьована і деформована структура | Структура затвердіння |
| Потік зерна | Можна вирівняти з геометрією компонента | Не забезпечує напрямленого потоку зерна кування |
| Ризик внутрішніх дефектів | Залишаються можливі дефекти, пов'язані з куванням; надійний вихідний матеріал є важливим | Пористість, усадка, і включення можуть виникати залежно від процесу |
| Механічна продуктивність | Часто є перевагою для вимогливих несучих застосувань | Залежить від сплаву, процес лиття, добротність лиття, і термічна обробка |
Геометрична гнучкість |
Обмежується вимогами кування та дизайну матриці | Сильна перевага для складних порожнин і складної геометрії |
| Припуск на механічну обробку | Можна контролювати за допомогою кування майже чистої форми | Залежить від методу лиття та вимог до розмірів |
| Міркування щодо інструментів | Ковальні матриці та потужність преса можуть бути значними інвестиціями | Значно змінюється залежно від процесу; лиття в пісок може бути економним для малих кількостей |
| Типовий вибір | Деталі конструкції, що вимагають показників міцності та втоми | Складні форми, інтегровані порожнини, і конструкції, що сприяють економіці лиття |
Важливою відмінністю є те, що кування змінює матеріал через деформацію, в той час як лиття формує компонент через твердіння.
Коли геометрія компонента та обсяг виробництва підходять, кування може забезпечити сприятливе поєднання структурних характеристик і повторюваності.
Все -таки, Остаточне рішення має підтверджуватися необхідними механічними властивостями, розрахункові навантаження, геометрія, та економіка виробництва.
7. 6061 проти. 6063 проти. 7075: Який сплав вибрати для кування?
Вибір між 6061, 6063, і 7075 алюміній залежить від вимог до міцності компонента, доцільність кування, корозійне середовище, потреби обробки, і собівартість продукції.
Хоча всі три є термообробленими алюмінієвими сплавами, вони служать різним виробничим цілям.
| Фактор порівняння | 6061 Алюміній Сплав | 6063 Алюміній Сплав | 7075 Алюміній Сплав |
| Сплав серія | Al-Mg-Si | Al-Mg-Si | Al-Zn-Mg-Cu |
| Відносна міцність | Від середнього до високого | Від низького до середнього | Дуже високий |
| представник розтяг міцність у T6 хвороба* | Приблизно 290–310 МПа | Приблизно 205–240 МПа | Приблизно 530–570 МПа |
| представник похід міцність у T6 хвороба* | Приблизно 240–276 МПа | Приблизно 170–215 МПа | Приблизно 470–505 МПа |
| Кування характеристики | Хороша гаряча ковка; підходить для широкого спектру промислових компонентів | В основному використовується для екструзії; придатність кування слід оцінювати для конкретного компонента | Високоміцний сплав, що вимагає ретельного контролю температури кування, деформація, і термічна обробка |
| Корозія опір | Добре підходить для загального промислового середовища | Від добре до дуже добре в багатьох атмосферних середовищах | Загалом менш стійкий до корозії, ніж 6061 і вимагає більшої уваги до середовища обслуговування |
| Зварюваність | Загалом добре, хоча зварювання знижує місцеву міцність Т6 | Загалом добре, підлягають застосуванню і загартовують | Загалом поганий для звичайного зварювання плавленням |
Можливість обробки з ЧПУ |
Добрий; підходить для точної обробки | Добрий | Добрий, але стратегія обробки залежить від компонента та стану матеріалу |
| Анодування і поверхні закінчення | Добрий, з широко використовуваними декоративно-захисними оздобленнями | Чудовий вибір для багатьох однорідних архітектурних і декоративних оздоблень | Можливе анодування, але зовнішній вигляд і захист від корозії залежать від стану сплаву та процесу |
| Відносна матеріал вартість | Помірний | Помірний | Загалом вище |
| Типовий заявки | Ковані кронштейни, компоненти техніки, гідравлічні частини, структурні сполучники, роботизовані компоненти | Екструдовані профілі, Тепловоліки, архітектурні розділи, вибрані легкі компоненти | Високоміцна конструкційна фурнітура, спеціалізовані аерокосмічні компоненти, високонавантажені механічні частини |
| Найкраще підходить для | Збалансована сила, Корозійна стійкість, обробка, і вартість | Програми, що визначають пріоритет продуктивності екструзії, складні профілі, і зовнішній вигляд поверхні | Застосування, де висока міцність є основною вимогою до конструкції |
Механічні властивості є типовими стандартними діапазонами для звичайних кованих виробів у стані T6, не гарантовані значення для кожної ковки.
Реальні властивості залежать від форми продукту, товщина перетину, специфікація, термічна обробка, і вимоги до тестування.
8. Типове застосування алюмінієвих поковок 6061-T6
Сплав підходить для широкого діапазону легких структурних і механічних компонентів.
У кожній заявці, остаточний дизайн і відповідні специфікації визначають, чи підходить кований алюмінієвий компонент 6061-T6.

Велосипед і спортивне обладнання
Застосування включають компоненти кривошипа, стебла керма, затискачі для сидінь, з'єднувальна арматура, та інші конструкційні аксесуари.
Основні переваги – низька щільність, корисна сила, обробка, і здатність створювати складну геометрію, зберігаючи відносно невелику масу компонентів.
Робототехніка та автоматизація
Роботизовані суглоби, монтажні кронштейни, опори приводу, і структурні сполучники часто вимагають комбінації жорсткості, розмірна точність, і мала маса.
6061-Поковки T6 забезпечують практичний вихідний матеріал для компонентів, які згодом вимагають обробки отворів з ЧПУ, сидіння підшипників, і монтажні інтерфейси.
Автомобільні та електричні транспортні засоби
Можливі застосування включають вибрані дужки, монтажні компоненти, структурні сполучники, і допоміжні механічні частини.
Для критично важливих для безпеки компонентів шасі або підвіски, стан сплаву, специфікація кування, продуктивність втоми, і вимоги до перевірки повинні бути встановлені перед виробництвом.
Гідравлічні та промислові машини
Гідравлічні компоненти, кронштейни обладнання, частини, пов'язані з клапаном, муфти, і опори машини можуть виграти від поєднання міцності, Корозійна стійкість, і оброблюваність.
Для компонентів, що містять тиск, проект повинен окремо розглядати цілісність тиску, пломбування, та відповідні кваліфікаційні вимоги. Одне позначення сплаву не визначає придатності.
Медичне обладнання та промислові інструменти
Конструкції обладнання, механізми регулювання, монтажні пластини, і допоміжні компоненти можуть використовувати 6061-T6, де важливі вага та точність.
Електроінструменти та механічні вузли
Вибрані корпуси, опори коробки передач, структурні сполучники, та інші механічно оброблені компоненти можуть виграти від кування 6061 заготовки.
9. Практичні застереження від кузні
Я засвоїв кілька уроків важким шляхом. Ось мої попередження для тих, хто вказує поковки 6061-T6.
Не використовувати за замовчуванням 7075
7075 є сильнішим, але це також дорожче, важче підробити, важче зварювати, і менш стійкий до корозії. Для більшості деталей, 6061-Т6 достатньо. Використання 7075 коли він не потрібен, це просто спалювання грошей.
Анодування для зовнішнього та прибережного обслуговування
6061 має помірну стійкість до корозії. У доброякісному внутрішньому середовищі, це нормально.
Для тривалого перебування на вулиці або на узбережжі, анодувати його. Оксидний шар захистить поверхню і продовжить термін служби.
Підтвердьте термообробку T6
Я не можу сказати цього достатньо. A 6061 ковка без Т6 не є конструктивною частиною. Попросіть звіти про твердість і дані про розтяг. Якщо постачальник не може їх надати, знайти іншого постачальника.
Використовуйте рідний алюміній, Не переробляється
Перероблений 6061 може мати суперечливий хімічний склад. Він може не анодуватися рівномірно, і його сила може бути різною. Для критичних поковок, наполягайте на первинному алюмінієвому зливку та вимагайте звіт про спектрометрію для кожної партії.
Уважно подумайте про зварювання
6061 піддається зварюванню, але зона термічного впливу втрачає міцність. Якщо ви зварюєте деталь 6061-T6, вам може знадобитися прийняти нижчу міцність у зоні зварювання, або заплануйте термічну обробку після зварювання, якщо це можливо.
Машина після Т6
Якщо машина до Т6, деталь може деформуватися під час загартування. Для деталей із жорстким допуском, груба машина, лікування Т6, потім закінчіть машину.
10. Заключні думки
6061-Т6 – не найяскравіший алюмінієвий сплав. Він не виграє змагання за силу 7075.
Він не виграє конкуренцію проти корозії 5052. Але це сплав, який виконує роботу день за днем, частина за частиною.
У мої десятиліття на підлозі кузні, Я зрозумів, що найкращий матеріал не завжди найміцніший чи найдешевший.
Це той, який відповідає програмі. Для переважної більшості конструкційних алюмінієвих поковок, цей матеріал 6061-T6.
Якщо ви проектуєте кований компонент, почати з 6061-T6. Якщо це відповідає вашим силам, корозія, і вимоги до ваги, ви знайшли свою відповідь. А якщо ні, потім подумайте про перехід до більш спеціалізованого сплаву.
Але не пропускайте робочу конячку лише тому, що вона знайома. знайомство, в цьому випадку, є ознакою перевіреної ефективності.
Поширення
Що таке ковка алюмінію 6061-T6?
Це поковка, виготовлена з 6061 алюмінієвий сплав з подальшою обробкою до відпуску Т6 шляхом термічної обробки розчину та штучного старіння, відповідно до застосовної специфікації.
Процес кування формує компонент, при термічній обробці встановлюються його необхідні кінцеві властивості.
Яка різниця між алюмінієм 6061-T6 і 6061-T651?
Т6 проходить термічну обробку та штучне старіння. T651 - це T6 плюс контрольоване розтягнення для зняття внутрішнього стресу. T651 часто використовується для оброблених деталей, де стабільність розмірів є критичною.
6061-T6 міцніший за алюміній 6063-T6?
Так. 6061-T6 має більш високу межу міцності та текучості, ніж 6063-T6. 6063 вибирається більше для екструдування та обробки поверхні, ніж для міцності.
Наскільки міцний алюміній 6061-T6?
Типова твердість близько 95 HB (Брінелл). Це помірно — досить міцно для структурного використання, досить м’який, щоб його легко обробити.
Чому алюміній 6061-T6 потребує термічної обробки?
Без Т6, 6061 має лише приблизно половину своєї потенційної сили. Обробка T6 осідає частинки Mg₂Si, які зміцнюють сплав.
Чи підходить алюміній 6061-T6 для анодування?
Так. 6061 рівномірно анодується і добре сприймає фарбу. Це звичайний вибір для видимих, косметичний, та архітектурні частини.