
1. Вступ
Прісна вода є визначальною ресурсною проблемою двадцять першого століття. Понад два мільярди людей уже живуть у регіонах з нестачею води, і за 2030, прогнозується, що глобальний попит на прісну воду перевищить пропозицію приблизно 40%.
На цьому тлі, Опріснення морської води перемістилося з нішевого промислового процесу до стратегічної основи національної водної безпеки.
Цифри розповідають історію. Світовий ринок опріснювача оцінювався приблизно в 18–20 мільярдів доларів США 2024 і, за прогнозами, перевищить дол 35 мільярдів до початку 2030-х років, зростає із загальною річною швидкістю приблизно 7–9%.
Більш ніж 21,000 опріснювальні установки зараз працюють у всьому світі, виробництво понад 100 мільйонів кубічних метрів прісної води на добу.
На Близький Схід і Північну Африку припадає приблизно половина світових потужностей, але найшвидше зростання зараз відбувається в Азіатсько-Тихоокеанському регіоні, Латинська Америка, і навіть у регіонах Європи та Північної Америки, де бракує води.
За кожним із цих заводів стоїть ланцюжок постачання високоточних компонентів: насоси високого тиску, пристрої рекуперації енергії, Тіла клапана, теплообмінні труби, мембранні корпуси, спонука, і корозійностійкі виливки.
Ці компоненти працюють в одних із найагресивніших умов у промисловому будівництві — під високим тиском морської води, підвищені температури, хлориди, розчинений кисень, і абразивні завислі речовини.
У цій статті розглядається промисловість опріснення морської води з точки зору a виробник прецизійного обладнання.
Він охоплює інженерні завдання, критичні компоненти, стратегія вибору матеріалу, виробничі процеси, дизайн для технологічності, і можливості, які попереду.
2. Розуміння індустрії опріснення морської води
Опріснення морської води видаляє з морської води розчинені солі та інші небажані компоненти для виробництва прісної води.
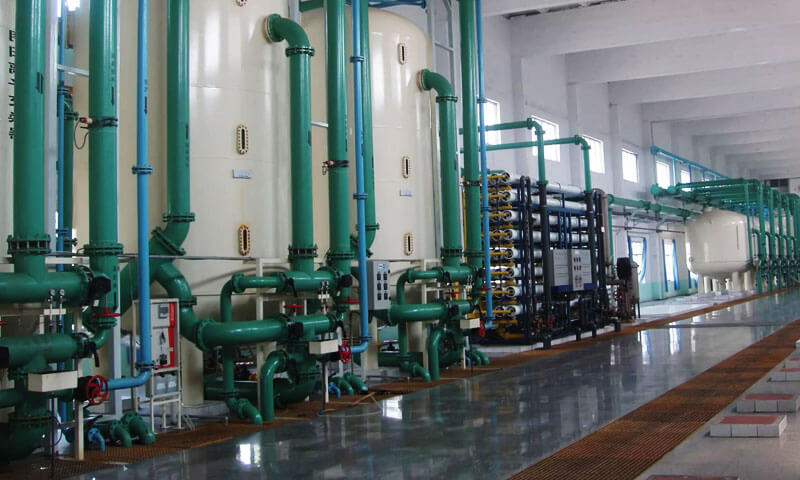
Процес зазвичай включає забір морської води, попередня обробка, виведення солі, долікування, і управління концентрованим залишковим потоком.
У промисловому опрісненні домінують два усталені підходи: розділення на основі мембрани, зокрема зворотного осмосу морської води (SWRO), і термічного опріснення, включаючи багатоступеневу флеш дистиляцію (MSF) і багатофункціональна дистиляція (З).
Їх різні принципи роботи створюють різні вимоги до обладнання та матеріалів.

Зворотний осмос морської води (SWRO)
SWRO використовує напівпроникні мембрани для відділення води від розчинених солей.
Насоси високого тиску забезпечують тиск, необхідний для прогону води через мембрани, тоді як більшість розчинених солей залишається в потоці концентрату.
Типовий процес SWRO включає:
- Забір морської води:Вода збирається через морську або прибережну водозабірну систему.
- Попередня обробка:Скринінг, фільтрація, та інші етапи обробки зменшують зважені тверді речовини та забруднення, які можуть пошкодити або забруднити мембрани.
- Накачування високого тиску:Тиск живильної води підвищується, щоб відповідати вимогам мембранної системи.
- Відділення мембрани:Вода проходить через мембрани, виробництво пермеату та потоку концентрованого розсолу.
- Відновлення енергії:Відповідне обладнання відновлює частину енергії тиску в концентраті.
- Долікування:Вода для продукту кондиціонується відповідно до вимог щодо якості води.
Насоси високого тиску, Тіла клапана, спонука, колектори, пристрої рекуперації енергії, і компоненти, що містять тиск, повинні працювати надійно в рамках цього процесу.
Тому їх вибір матеріалів і якість виготовлення важливі як для надійності роботи, так і для планування технічного обслуговування.
Рекуперація енергії є особливо важливою, оскільки вона повторно використовує енергію, що залишилася в концентраті під тиском, а не дозволяє цій енергії повністю розсіюватися.
Термічне опріснення
Термічне опріснення відокремлює прісну воду шляхом випаровування та конденсації.
Це особливо актуально в регіонах зі сформованою тепловою інфраструктурою або де умови процесу сприяють опрісненню за допомогою тепла.
До основних технологій відносяться:
Багатоступенева флеш дистиляція (MSF):Нагріта морська вода проходить через послідовні камери, тиск яких постійно знижується.
Частина води спалахує в пару, яка конденсується для отримання прісної води.
Мультиефектна дистиляція (З):Вода випаровується через кілька ефектів, з парою з однієї стадії, що постачає тепло іншій. Ця схема повторно використовує теплову енергію в процесі.
На теплових установках використовуються теплообмінники, компоненти випарника, насос, клапани, трубопровід, підтримує, та інше обладнання, яке має витримувати комбінації температур, солоної води, масштабування, і корозії.
У порівнянні з SWRO, термічне опріснення приділяє більшу увагу теплопередачі, термічна стабільність, і стійкість до деградації, пов'язаної з температурою.
Відповідний процес залежить від наявності енергії, характеристики живильної води, вимоги до води для продукту, та економіка проекту.
Попередня обробка, Після лікування, і управління розсолом
Обладнання для опріснення виходить за межі основного етапу сепарації.
Системи попередньої обробки видаляють зважені речовини та зменшують ризик забруднення мембран або пошкодження наступного обладнання.
Процеси після обробки можуть регулювати pH, додати мінерали, або іншим чином кондиціонувати воду продукту для її використання за призначенням.
Управління розсолом також є важливою частиною конструкції установки. Концентрат містить підвищену концентрацію солі та може містити залишки хімікатів для обробки.
Його механізми обробки та скидання повинні враховувати місцеві екологічні вимоги, приймально-водні умови, і характеристики технологічного потоку.
З точки зору виробництва, ці допоміжні системи потребують надійних корпусів фільтрів, Тіла клапана, колектори, фурнітура, хімічно-дозуючі компоненти, та інше обладнання для роботи з рідинами.
Порівняння основних опріснювальних технологій
| Фактор | Зворотний осмос морської води | Термічне опріснення |
| Розлука принцип | Відділення мембрани за рахунок тиску | Випаровування і конденсація |
| Первинний енергія вимога | Електрична енергія для насосів і супутнього обладнання | Теплова енергія, разом з електроенергією |
| Критичний обладнання | Насоси високого тиску, мембрани, клапани, пристрої рекуперації енергії | Випарники, Теплообмінники, насос, клапани |
| Головна операційний побоювання | Цілісність тиску, засмічення мембрани, корозія, Споживання енергії | Теплообмін, масштабування, корозія, термоциклування |
| Виробництво пріоритети | Точні гідравлічні компоненти, цілісність тиску, сумісність матеріалу | Термічна стабільність, Корозійна стійкість, стабільність розмірів |
| Поширений демонструвати міркування | Продуктивність мембрани, використання енергії, якість живильної води | Наявність тепла, температурні умови, інтеграція процесу |
Жоден із процесів не є універсально кращим для кожного проекту. Вибір технології повинен відображати конкретне джерело води, енергозабезпечення, необхідна місткість, екологічні умови, і вартість життєвого циклу.
3. Основні інженерні проблеми в обладнанні для опріснення морської води
Опріснення морської води являє собою комбінацію механічного, хімічний, і операційні виклики.
Компонент може відчувати декілька механізмів деградації одночасно, тому вибір матеріалів і контроль виробництва повинні відображати повне середовище обслуговування.
Хлоридна корозія
Морська вода містить високу концентрацію іонів хлориду, які можуть сприяти локалізованій корозії у вразливих сплавах.
Найбільш актуальні форми включають точкову корозію, Корозія щілини, і хлоридне корозійне розтріскування.
Пітінг може виникнути на локальних слабких місцях пасивної поверхні. Щілинна корозія може розвинутися у вузьких зазорах навколо прокладок, кріплення, депозити, або погано промиті ділянки.
Корозійне розтріскування під напругою вимагає комбінації сприйнятливого матеріалу, відповідне корозійне середовище, і напруга розтягування.
Для виробників, наслідки виходять за рамки вибору стійкого до корозії сплаву.
Обґрунтованість лиття, стан поверхні, геометрія щілин, якість обробки, і контакт з різнорідними металами може вплинути на продуктивність компонентів.
Високий тиск і механічне навантаження
Системи SWRO використовують насос високого тиску для подолання осмотичного тиску морської води та досягнення необхідної продуктивності мембрани.
Отже, обрані корпуси насосів, Тіла клапана, колектори, і сполучні компоненти повинні задовольняти високим тиском і механічним вимогам.
Критичні міркування дизайну включають:
- Товщина стінки та локальні концентрації напруг
- Геометрія фланців і болтових з'єднань
- Деформація, пов'язана з тиском
- Міцність лиття та внутрішні розриви
- Розмірна точність ущільнювальних поверхонь
- Вимоги до перевірки та випробування тиском
Компонент може відповідати розмірному кресленню, але залишатися непридатним, якщо його матеріал, якість лиття, або механічні властивості не відповідають специфікації конструкції.
Ерозія, Кавітація, і знос, викликаний рідиною
Робочі колеса насоса та інші компоненти, що контактують з потоком, можуть пошкодити поверхню через швидкість рідини, зважені частинки, і місцеві зміни тиску.
Ерозія передбачає втрату матеріалу, спричинену текучими рідинами та захопленими частинками. Кавітація виникає, коли утворюються і згортаються бульбашки пари в областях низького тиску, створюючи локальні удари, які пошкоджують поверхню.
Ці механізми залежать від гідравлічної конструкції, а також від властивостей матеріалу. Геометрія леза, переходи потоку, поверхнева обробка, робоча точка, і наявність зважених твердих частинок впливають на продуктивність.
З цієї причини, довговічне робоче колесо вимагає не тільки міцного сплаву.
Також потрібна точна геометрія, відповідна обробка поверхні, адекватна цілісність лиття, і обробка необхідних функціональних інтерфейсів.
Накип і забруднення
Утворення мінерального накипу відбувається, коли розчинені компоненти випадають в осад і накопичуються на поверхнях обладнання. Забруднення також може виникнути через зважені частинки, органічні речовини, і біологічне зростання.
Відкладення можуть перекривати канали потоку, знизити показники теплообміну, заважати клапанам, і збільшити вимоги до обслуговування.
У мембранних системах, неадекватна попередня обробка може сприяти забрудненню мембрани та підвищенню робочого тиску.
Виробники можуть допомогти, виробляючи геометрію, яка відповідає конструкції обладнання, мінімізація ненавмисних мертвих зон, де це можливо, і забезпечення можливості перевірки компонентів, очищений, і підтримується.
Температура і термоцикл
Системи термічного опріснення піддають компоненти впливу нагрітої солоної води, пари, і повторні зміни температури.
Теплове розширення, масштабування, корозія, і диференціальний рух необхідно враховувати під час проектування.
Відповідний матеріал може суттєво відрізнятися від обраного для насоса SWRO високого тиску.
Зокрема, високотемпературні механічні властивості та стійкість до фактичної атмосфери процесу стають важливими в теплових системах.
Енергоефективність і надійність
Споживання енергії є головним фактором в економіці опріснення. ККД насоса, гідравлічна конструкція, відновлення енергії, і умови експлуатації впливають на електроенергію, необхідну для виробництва води.
З боку виробництва, розмірна узгодженість, правильне вирівнювання, відповідний стан поверхні, і надійні компоненти, що витримують тиск, допомагають підтримувати заплановану продуктивність обладнання.
Ці переваги слід оцінювати на системному рівні: жоден ізольований литий або оброблений компонент не може гарантувати енергозбереження установки без урахування повної гідравлічної конструкції та умов експлуатації.
4. Прецизійне обладнання та компоненти, що використовуються в установках з опріснення морської води
Установки для опріснення морської води залежать від взаємопов’язаних механічних систем.
Кожен компонент повинен виконувати призначену йому функцію, відповідаючи вимогам щодо сумісності з рідинами, робочий тиск, розмірна точність, і ремонтопридатність.
Для виробників прецизійного обладнання, головне завдання полягає в тому, щоб забезпечити вибір матеріалу, геометрія компонентів, і якість виробництва відповідає вимогам повної системи.

Насоси високого тиску та робочі колеса
Насоси високого тиску є основою систем SWRO. Вони забезпечують тиск, необхідний для проходження морської води через систему мембран, а робочі колеса та інші гідравлічні компоненти передають енергію рідині.
Типовими компонентами є корпуси насосів, спонука, обкладинки, концентратори, вали, і монтажні інтерфейси.
| Компонент | Основна функція | Критичні виробничі вимоги |
| Насос кожух | Містить рідину під тиском і спрямовує потік | Цілісність лиття, міцність, пов'язана з тиском, розмірна точність |
| крильчатка | Передає рідині механічну енергію | Точна геометрія леза, поверхнева обробка, баланс |
| Насос кришка | Закриває та герметизує насосний вузол | Рівність, точність ущільнення, розташування отвору під болт |
| Вал інтерфейс і хаб | З’єднує обертовий компонент з валом | Точність отвору, концентричність, підходити |
| Монтаж компоненти | Монтаж опори та вирівнювання | Постійність розмірів і механічна міцність |
Вибір матеріалу залежить від тиску насоса, рідинна хімія, температура, і гідравлічні умови.
Дуплексна та супер дуплексна нержавіюча сталь є кандидатами для окремих застосувань у морській воді, тоді як нікель-алюмінієва бронза може підійти для інших конструкцій морських насосів і крильчаток.
Лиття встановлює геометрію основного компонента; Після цього обробка з ЧПК створює критичні інтерфейси, необхідні для складання та експлуатації.
Корпуси клапанів і компоненти контролю потоку
Клапани регулювати, ізолювати, і направляти потік рідини через системи опріснення.
Їхні корпуси та внутрішні компоненти повинні забезпечувати структурну цілісність, одночасно розміщуючи канали потоку, з'єднання, місць, і ущільнювальні поверхні.
Звичайні продукти включають корпуси запірних клапанів, корпуси зворотних клапанів, корпуси регулюючих клапанів, капелюшки, обкладинки, і колектори.
Основні вимоги до виготовлення включають:
- Надійна геометрія, що підтримує тиск.
- Точні внутрішні проходи та інтерфейси підключення.
- Правильно оброблені сідла клапанів і ущільнювальні поверхні.
- Відповідна сумісність матеріалу з морською водою або концентрованим розсолом.
- Перевірка відповідно до специфікації компонента.
Корпус клапана може бути структурно міцним, але не герметизуватися належним чином, якщо сідло, отвор, або геометрія фланця неточна. Тому лиття та механічну обробку необхідно планувати разом.
Компоненти обладнання для рекуперації енергії
Пристрої рекуперації енергії передають частину енергії тиску в потоці концентрату SWRO до живильної води, що надходить.
Їхня мета – зменшити зовнішню енергію, необхідну насосній системі високого тиску.
Залежно від конструкції обладнання, пов'язані компоненти можуть включати корпуси, колектори, рукава, обертові або нерухомі частини, і точні інтерфейси.
Ці компоненти можуть вимагати ретельного контролю розмірів, корозійностійкі матеріали, точно оброблені ущільнювальні поверхні, та відповідну перевірку.
Фактичні вимоги залежать від того, чи використовується в обладнанні теплообмінник, система відновлення на основі турбіни, або інша конфігурація.
Теплообмінники та термотехнологічне обладнання
На заводах MED і MSF, теплообмінники та випарне обладнання передають теплову енергію між технологічними потоками.
Відповідні виготовлені компоненти можуть включати вибрані корпуси, обкладинки, підтримує, Тіла клапана, фурнітура, та інші структурні або пов'язані з потоком частини.
При виборі матеріалу необхідно враховувати робочу температуру, солоність, масштабування, корозія, і термоциклування.
Пріоритети виробництва включають стабільність розмірів, звукова структура лиття, де це можливо, надійні з'єднання, і відповідне оздоблення ущільнювальних поверхонь.
Попередня обробка та допоміжні компоненти
Системи попереднього очищення та допоміжні системи підтримують стабільну роботу основного процесу опріснення.
Залежно від конфігурації установки, вони можуть містити корпуси для фільтрації, колектори, компоненти клапана, хімічно-дозувальне обладнання, насадки, і нестандартна фурнітура.
Хоча ці частини можуть не працювати при найвищому тиску в установці, їх відсутність може порушити процес лікування.
Тому вимоги до матеріалів і виробництва повинні відображати конкретну рідину, хімічний вплив, тиск, та умови утримання.
5. Вибір матеріалу для обладнання для опріснення морської води
Вибір матеріалу є вирішальним фактором надійності та терміну служби обладнання для опріснення морської води.
Компоненти піддаються впливу багатої хлоридами морської води, концентрований розсіл, коливання тиску, знос, спричинений рідиною, і, в системах термічного опріснення, підвищені температури.
Вибір невідповідного матеріалу може призвести до локальної корозії, витік, передчасна заміна, та позапланове обслуговування.
Дуплексна нержавіюча сталь
Дуплексні нержавіючі сталі поєднують феритну та аустенітну мікроструктури, забезпечує корисний баланс механічної міцності та стійкості до локальної корозії, спричиненої хлоридами.
Вони широко розглядаються для окремих компонентів, змочених морською водою, де звичайна аустенітна нержавіюча сталь може не забезпечити достатню стійкість до корозії.
Матеріали типу Duplex 2205 є потенційними кандидатами для корпусів насосів, Тіла клапана, колектори, та інші компоненти для роботи з рідинами, якщо фактичні умови експлуатації відповідають вимогам до матеріалу.
Для литих компонентів, CD3MN — це звичайний дуплексний сорт лиття типу 2205, визначено відповідно до ASTM A995 Grade 4A для відповідних застосувань лиття під тиском.
Ефективність дуплексних виливків залежить не тільки від хімічного складу.
Правильна термічна обробка розчину, фазовий баланс ферит-аустеніт, добротність лиття, і якість обробки мають важливе значення для досягнення зазначених властивостей.
Супер дуплекс з нержавіючої сталі
Супер дуплексні нержавіючі сталі пропонують вищий вміст сплаву та загалом більшу стійкість до точкової та щілинної корозії, ніж стандартні дуплексні марки у відповідних хлоридних середовищах.
Їх часто оцінюють для використання з морською водою та концентрованим розсолом.
Для литих компонентів, CE3MN — це звичайний супердуплексний сорт лиття типу 2507, пов'язані з ASTM A995 клас 5A.
Типове застосування може включати корпуси насосів високого тиску, Тіла клапана, та інші важливі змочені компоненти, де потрібна більша стійкість до корозії.
Однак, остаточний вибір повинен враховувати температуру, концентрація хлориду, швидкість рідини, щілинні умови, і механічне навантаження.
Суворий металургійний контроль вимагає також супердуплексне лиття. Неправильна термічна обробка або невідповідний фазовий баланс можуть поставити під загрозу стійкість до корозії та механічні характеристики, навіть при досягненні заданого складу сплаву.
Нікельно-алюмінієва бронза
Нікель-алюміній бронза, особливо UNS C95800, є визнаним матеріалом для морського та морського обладнання для обробки морської води.
Він поєднує корисну механічну міцність із хорошою стійкістю до корозії у відповідних морських середовищах, що робить його кандидатом на робочі колеса насосів, Тіла клапана, і відповідні компоненти для обробки рідин.
На відміну від дуплексної нержавіючої сталі, C95800 - це сплав на основі міді. Його продуктивність залежить від хімічного складу, поведінка твердіння, мікроструктура, і умови навколишньої води.
Для робочих коліс насосів, Вибір матеріалу також повинен враховувати ерозію, кавітація, і швидкість рідини.
Пористість лиття, несприятливий розподіл фаз, або невідповідна термічна обробка може скоротити термін служби, особливо в забрудненій або агресивній морській воді.
Інші нержавіючі сталі та спеціальні сплави
Звичайні аустенітні нержавіючі сталі, наприклад 316L, може бути придатним для вибраних допоміжних компонентів або менш агресивних умов експлуатації.
Однак, вони можуть бути вразливими до ямкової та щілинної корозії в морській воді, особливо там, де депозити, вузькі проміжки, підвищені температури, або присутні застійні стани.
Для більш вимогливих застосувань, титан і окремі сплави на основі нікелю можуть мати переваги, в залежності від хімічного складу рідини, дизайн компонентів, і умови експлуатації.
Їхні вищі витрати на матеріали та виробництво необхідно оцінювати відповідно до необхідних корозійних характеристик і очікуваного терміну служби.
Вуглецева сталь також може бути придатною для певних конструкційних або допоміжних компонентів, де можна уникнути прямого впливу морської води або вказати відповідну захисну систему.
Його використання у вологих умовах вимагає ретельної оцінки цілісності покриття, припуск на корозію, та вимоги до технічного обслуговування.
6. Точні виробничі процеси для обладнання для опріснення морської води
Точне виробництво перетворює дизайн обладнання на компонент, який можна зібрати та надійно експлуатувати. Відповідний маршрут залежить від сплаву, розмір, складність, кількість виробництва, і кінцеві допуски.

Інвестиційне кастинг
Інвестиційне кастинг підходить для складних компонентів, які вимагають детальної геометрії та виробництва майже чистої форми.
Його можна розглядати для менших компонентів насоса, хитромудрі дужки, і вибрані частини клапана або регулятора потоку.
Процес використовує візерунок для формування керамічної оболонки, який потім заповнюється розплавленим металом.
Його переваги включають хороше відтворення складних форм і потенціал зменшення припусків на обробку.
Однак, лиття по моделлю не є автоматично найкращим вибором для кожного компонента.
Атестація процесу для конкретного сплаву, дизайн оболонки, розмір виливка, внутрішні проходи, огляд, і загальна вартість виробництва повинна бути оцінена.
Пісочний кастинг
Пісочний кастинг широко застосовується до більших або геометрично складних компонентів, включаючи корпуси насосів, Тіла клапана, корпус, і обкладинки.
Процес забезпечує гнучкість розміру компонентів і дизайну ядра, що робить його корисним для створення внутрішніх проходів та інтегрованих функцій.
Його успіх залежить від правильного дизайну візерунка, литник і підйом, контроль розплавлення, начинка, і затвердіння.
Для компонентів, що містять тиск, ливарний цех також повинен розробити відповідний план перевірки для оцінки надійності литва.
V-процес та інші спеціалізовані маршрути лиття
V-процес лиття використовує сухий, незв'язаний пісок, що утримується вакуумом. Для великих компонентів підходить, він може забезпечувати гарне відтворення поверхні та розмірну послідовність.
Відцентрове лиття може бути придатним для порожнистих або обертально-симетричних компонентів, але це, як правило, не метод за замовчуванням для складних корпусів клапанів або робочих коліс із складними лопатковими проходами.
Практичний принцип полягає у виборі процесу відповідно до геометрії компонента та вимог, а не припускати, що єдина технологія лиття ідеальна для всього опріснювального обладнання.
Обробка з ЧПУ та точна обробка
Після лиття та будь-якої зазначеної термічної обробки, Обробка з ЧПУ встановлює остаточні розміри критичних функціональних характеристик.
Типові операції включають:
- Фрезерування кріпильних граней і поверхонь фланців.
- Токарні циліндричні межі.
- Розточування отворів для валів і точні проходи.
- Особливості свердління та нарізання різьби.
- Обробка сідел клапанів і ущільнювальних поверхонь.
- Оздоблення визначених поверхонь, що контактують з рідиною.
Стратегія обробки повинна враховувати припуск на лиття, жорсткість компонентів, вибір бази даних, залишковий стрес, та вимоги до перевірки.
Кування
Для валів використовується кування, муфти, і компоненти високої цілісності, де потрібні ковані властивості. Пропозиція поковок дуплекс і супер дуплекс:
- Вища міцність і стійкість до втоми, ніж виливки.
- Краща однорідність і менше дефектів.
- Потік зерна узгоджується з напрямком напруги.
Виробництво добавок
Металодобавкове виробництво (SLM, DMLS) з’являється для складних компонентів опріснення, таких як:
- Робочі колеса з оптимізованою гідравлічною геометрією.
- Сердечники теплообмінника з високою поверхневою щільністю.
- Внутрішні елементи клапана з інтегрованими проточними каналами.
Залишаються проблеми з контролем пористості, поверхнева обробка, та сертифікація, але технологія швидко розвивається.
Підготовка поверхні та остаточна перевірка
Підготовка поверхні залежить від матеріалу та функції компонента. Операції можуть включати очищення, дешевий, обробка, пасивація, де це можливо, або визначені захисні покриття.
Остаточна перевірка може включати хімічний аналіз, вимірювання розмірів, візуальний огляд, відповідний неруйнівний контроль, механічні випробування, і випробування тиском, якщо це необхідно.
Ці дії перевіряють різні аспекти якості та повинні бути обрані відповідно до специфікації компонента та операційного ризику.
7. Налаштування та дизайн для технологічності (DFM)
Дизайн для виробництва (DFM) допомагає гарантувати стабільне виробництво компонента без шкоди для його інженерних вимог.
Для опріснювального обладнання, рання координація між розробником обладнання та виробником може зменшити зміни, яких можна уникнути під час інструменту, кастинг, і механічна обробка.
Огляд креслення та 3D моделі
Огляд має визначити критичні розміри, товщини стінок, внутрішні проходи, обробка поверхонь, матеріальні вимоги, та критерії перевірки.
Для компонентів насоса, особливу увагу слід приділити геометрії леза, інтерфейси валів, концентричність, і зазначене балансування. Для корпусів клапанів, пріоритетними є стійкі до тиску стіни, внутрішні проточні канали, геометрія фланця, і ущільнювальні поверхні.
Оптимізація геометрії лиття
Різкі зміни товщини стінки можуть призвести до нерівномірного затвердіння та збільшення ризику дефектів усадки.
Відповідні радіуси, стінові переходи, ребра, боси, і основні механізми допомагають покращити технологічність.
Мета полягає не в тому, щоб спростити компонент за рахунок функції, але для досягнення необхідної геометрії використовуючи надійний виробничий процес.
Надбавка на обробку та стратегія дату
Проект лиття повинен визначати, які поверхні будуть оброблені і скільки матеріалу залишиться для остаточної обробки.
Послідовна стратегія базування допомагає підтримувати зв’язки між бурами, монтажні поверхні, і ущільнення інтерфейсів.
Адекватний припуск на механічну обробку запобігає виникненню занижених розмірів, тоді як надмірний припуск збільшує вартість і може збільшити викривлення під час видалення матеріалу.
Перевірка прототипу та узгодженість виробництва
Для нових компонентів, перша стаття має перевірити маршрут кастингу, розміри, матеріальний стан, і вимоги до перевірки перед випуском повторного виробництва.
Зміни сплаву, геометрія, інструментарія, термічна обробка, або послідовність механічної обробки слід контролювати та документувати, якщо вони впливають на відповідність продукції.
Дисциплінований процес DFM допомагає зменшити невизначеність виробництва та підтримує більш узгоджені повторні замовлення.
8. Спеціальні рішення для обладнання для опріснення морської води від DEZE Tech
ЦЯ техн є виробником прецизійного обладнання, що спеціалізується на нестандартних компонентах для індустрії опріснення морської води.
Наші можливості охоплюють лиття за моделлю, точна обробка, кування, і комплексне виробництво корозійностійких компонентів.
Основні можливості
| Можливість | Специфікація |
| Інвестиційне кастинг | До 2500 кг за штуку; дуплекс, супер дуплекс, титан, нікелеві сплави |
| Точна обробка | 3-вісь, 4-вісь, і 5-осьовий ЧПК; допуски до ±0,01 мм |
| Кування | Відкрита і закрита матриця; потужність преса до 2500 т |
| Термічна обробка | Розведення розчину, старіння, зняття стресу з документованими записами |
| Поверхнева обробка | Соління, пасивація, електрополірування, покриття |
| Тестування | спектрометр, механічні випробування, NDT, випробування на корозію |
| Інженерне забезпечення | Аналіз DFM, моделювання кастингу, FEA, CFD, зворотне проектування |
Чому DEZE Tech
- Глибока металургійна експертиза: Ми розуміємо дуплексну та супердуплексну металургію, термічна обробка, і механізми відмови.
- Комплексне виробництво: Кастинг, обробка, термічна обробка, і тестування під одним дахом.
- Налаштування: Кожен компонент розроблено для конкретної робочої точки та середовища.
- Документація: Повна відстежуваність і записи про якість відповідно до нормативних вимог і вимог клієнтів.
- Чуйна інженерія: Зворотній зв'язок DFM та оптимізація дизайну перед виробництвом.
9. Можливості для опріснення морської води
Індустрія опріснення морської води перетворюється з ринку, орієнтованого на потужності, на ринок, що все більше зосереджується на енергоефективності, надійність обладнання, відновлення ресурсів, і вартість життєвого циклу.
Збільшення попиту на воду залишається важливим фактором, але наступний етап розвитку промисловості однаково залежатиме від того, наскільки ефективно заводи перетворюють морську воду на придатну для використання прісну воду та наскільки надійно вони працюють у складних умовах.
З точки зору виробника точного обладнання, ці зміни створюють можливості, окрім постачання стандартних запасних частин.
Вони збільшують потребу в спеціалізованих компонентах насоса, корпуси клапанів, стійкі до корозії, обладнання для рекуперації енергії, точне лиття, і надійно виготовлені деталі, які можуть витримувати тривалу роботу в морській воді та концентрованому розсолі.
Зростання ринку та новий попит
Кілька сегментів ринку пропонують можливості для виробників опріснювального обладнання.
Масштабне муніципальне опріснення:
Встановлені ринки опріснення на Близькому Сході продовжують вимагати обладнання для нових установок, розширення потужностей, і заміна застарілих компонентів.
Оскільки планування водної безпеки розширюється в інших прибережних регіонах, Розробникам проекту також потрібне обладнання, придатне для місцевої хімії води, доступність енергії, і умови експлуатації.
Азіатсько-Тихоокеанський та інші прибережні ринки:
Зростання населення, промисловий розвиток, і обмеження водних ресурсів створюють можливості для проектів з опріснення води в деяких частинах Азіатсько-Тихоокеанського регіону, Північна Африка, і Латинської Америки.
Вимоги до проекту значно відрізняються, важлива гнучка конструкція обладнання та надійні локальні ланцюги поставок.
Промислове опріснення:
Майнінг, нафтохімічна переробка, Генерація живлення, та інші водоємні галузі потребують надійного водопостачання.
Їхні очисні системи можуть мати більш складні вимоги щодо хімії рідини або експлуатації, ніж муніципальні станції, створення попиту на спеціалізовані насоси, клапани, фільтраційне обладнання, та антикорозійні компоненти.
Малі та децентралізовані заводи:
острови, віддалені промислові об'єкти, прибережні громади, і ізольовані об'єкти можуть виграти від модульних систем опріснення.
Ці установки віддають перевагу компактному обладнанню, стандартизовані інтерфейси, спрощене обслуговування, і компоненти, які можна замінити без значних модифікацій системи.
Заміна та модернізація:
Нове будівництво є лише одним із джерел попиту. Існуючі установки потребують заміни компонентів, оновлення обладнання, ремонт, пов'язаний з корозією, та підвищення енергоефективності.
Виробники, які можуть відтворювати застарілі частини за кресленнями чи інженерними моделями, можуть відповідати важливим вимогам післяпродажного обслуговування.
Технологічні тенденції, що формують вимоги до обладнання
| Технологічний тренд | Напрям промисловості | Наслідки для виробників обладнання |
| Енергія Ефективність | Більш ефективні мембрани, насос, і системи рекуперації енергії | Більший акцент на гідравлічній геометрії, точна обробка, компонентний баланс, і надійні інтерфейси |
| Цифровізація | Більш широке використання датчиків моніторингу, прогнозне обслуговування, і цифрові моделі рослин | Можливості корпусів, сумісних із датчиками, покращена відстежуваність компонентів, та конструкції, що спрощують перевірку |
| Гібрид Опріснення Системи | Інтеграція мембрани, термічний, і технології відновлюваної енергії, де це технічно та економічно доцільно | Більш різноманітні вимоги до тиску, температура, термоциклування, і сумісність матеріалів |
Відновлення ресурсів розсолу |
Оцінка методів відновлення солей, корисні копалини, та інші ресурси з концентрованих потоків | Попит на спеціалізоване обладнання та матеріали, сумісні з концентрованим розсолом і технологічними хімікатами |
| Модульний Завод Дизайн | Широке використання упакованих систем і систем, встановлених на салазках, у відповідних застосуваннях | Потреба в компактних компонентах, повторювані розміри, стандартизовані з'єднання, та ефективне виробництво |
| Нижньовуглецевий Виробництво | Більше уваги до енергоспоживання, використання матеріалу, та відходи виробництва | Можливості скорочення браку, оптимізувати конструкції лиття, і підвищити ефективність обробки |
Ці тенденції не слід тлумачити як вимогу до кожного заводу застосовувати однакову технологію.
Вибір обладнання й надалі залежатиме від потужності заводу, умови живильної води, енергетичні витрати, цілі щодо якості води, та економіка проекту.
Більш важливим зрушенням є те, що продуктивність обладнання все частіше оцінюється на рівні системи.
Компонент насоса, наприклад, має відповідати вимогам щодо матеріалів і розмірів, одночасно підтримуючи гідравлічну конструкцію повного насосного вузла.
Можливості в матеріалах і точному виробництві
Розвиток опріснення створює кілька конкретних можливостей для виробників компонентів.
Сучасні корозійностійкі сплави:
Дуплексна та супердуплексна нержавіюча сталь, нікель-алюмінієва бронза, титан, і вибрані спеціальні сплави залишаться важливими варіантами для різних застосувань опріснення. Однак, жоден окремий матеріал не підходить для будь-якого середовища.
Можливість полягає в узгодженні сплаву з фактичною комбінацією впливу хлоридів, тиск, температура, умови течії, і необхідний термін служби.
Комплексне лиття та обробка з ЧПУ:
Нестандартні виливки можуть створювати складні геометричні форми для корпусів насосів, спонука, Тіла клапана, і колектори, тоді як обробка з ЧПУ виробляє остаточні отвори, ущільнення граней, монтажні інтерфейси, та інші функціональні особливості.
Координація обох етапів допомагає зменшити виробничі передачі та підтримує узгодженість розмірів.
Виробництво добавок:
Адитивне виробництво може запропонувати переваги для вибраних складних геометрій, розробка прототипу, і спеціалізовані компоненти.
Його придатність залежить від сплаву, розмір компонента, необхідні механічні властивості, поверхнева обробка, кваліфікаційні вимоги, та економіка.
Його слід оцінювати як додатковий шлях виробництва, а не як універсальну заміну традиційного лиття або механічної обробки.
Матеріальна ефективність і відповідальне постачання:
Зменшення ливарних дефектів, оптимізація припусків на обробку, підвищення виходу металу, і регенерація відповідних технологічних матеріалів може зменшити відходи.
Перероблену сплавну сировину можна розглядати, якщо вона відповідає необхідному хімічному складу, чистота, простежуваність, і специфікація матеріалу.
Для критичних корозійностійких компонентів, Перевірена якість матеріалів має бути пріоритетною, а не переробленим вмістом.
Цифрова відстежуваність:
Власники обладнання та інженерні підрядники все більше отримують користь від доступних записів, що охоплюють ідентичність матеріалу, хімічний склад, термічна обробка, обробка, та перевірка.
Цифрові записи матеріалів і паспорти компонентів можуть покращити планування технічного обслуговування та спростити перевірку в усьому ланцюжку постачання.
Блокчейн є однією з можливих реалізацій, але основна вимога є надійною, послідовний, і відновлювані дані.
Стійкість регіонального виробництва та ланцюга постачання:
Виробництво ближче до місць розташування проекту або основних ринків клієнтів може зменшити складність логістики та покращити реакцію для вибраних компонентів.
Однак, локалізація повинна підтримуватися відповідними технічними можливостями, контроль якості, і доступність матеріалу; сама по собі географічна близькість не гарантує надійності виробництва.
Довгострокова можливість: Надійні компоненти, Не просто більше обладнання
Важлива можливість полягає в переключенні уваги з купівельної ціни на характеристики життєвого циклу компонентів.
Опріснювальні установки працюють як взаємопов'язані системи, і несправність одного критичного насоса, клапан, або компонент, що містить тиск, може спричинити роботи з технічного обслуговування або перервати операції на нижній частині.
Для таких виробників, як ЦЯ техн, це створює можливість зробити внесок через виготовлення компонентів на замовлення, відповідний вибір матеріалу, точна обробка, та перевірка відповідно до технічних вимог замовника.
Мета не полягає в тому, щоб стверджувати, що один ливарний матеріал або метод виробництва можуть усунути всі невдачі.
Це гарантує, що кожен компонент виробляється для передбаченого середовища обслуговування та перевіряється на відповідність відповідним специфікаціям.
Найсильнішою довгостроковою можливістю опріснення є поєднання ефективної конструкції установки, відповідні корозійностійкі матеріали, точне виготовлення, і дисципліноване управління життєвим циклом.
Виробники, які розвивають ці можливості, можуть підтримувати як нові проекти опріснення, так і модернізацію існуючої інфраструктури.
10. Висновок
Промисловість опріснення морської води залежить від обладнання, яке може надійно працювати за складних комбінацій впливу хлоридів, тиск, температура, потік рідини, і вимоги до тривалого режиму роботи.
Насоси, спонука, Тіла клапана, енергоутилізуючі компоненти, Теплообмінники, і допоміжні системи висувають різні вимоги до матеріалів і виробництва.
Надійне виробництво комплектуючих вимагає злагодженого підходу до вибору матеріалів, дизайн процесу лиття, термічна обробка, де зазначено, Обробка ЧПУ, поверхнева обробка, та перевірка якості.
Жоден сплав або виробничий процес не підходять для кожного застосування, і остаточний вибір повинен завжди відображати фактичні умови експлуатації та відповідні технічні вимоги.
Для виробників оригінального обладнання та виробників опріснювального обладнання, компетентний партнер із точного виробництва може допомогти перекласти креслення та специфікації матеріалів у компоненти з контрольованою геометрією, перевірена якість, і відповідні службові характеристики.
Роль DEZE Tech полягає в підтримці індивідуальних вимог до лиття та обробки на рівні компонентів, допомагаючи клієнтам координувати виробництво відповідно до потреб обладнання для опріснення морської води.
Довгострокова мета проста: виготовляти компоненти, які відповідають запланованим вимогам і забезпечують надійність, ремонтопридатні системи опріснення.
Поширені запитання
Яке обладнання використовується на установках опріснення морської води?
Основне обладнання включає системи забору морської води, фільтри, насоси високого тиску, мембрани або обладнання для термічного розділення, пристрої рекуперації енергії, клапани, колектори, Теплообмінники, системи доочищення, і обладнання для розсолу.
Чим SWRO відрізняється від термічного опріснення?
SWRO використовує насоси високого тиску та напівпроникні мембрани для відділення води від розчинених солей.
Для термічного опріснення використовують випаровування та конденсацію, зазвичай через такі системи, як MSF або MED. Вони мають різні вимоги до енергії та обладнання.
Чому дуплексна нержавіюча сталь використовується в обладнанні для опріснення?
Дуплексні нержавіючі сталі поєднують відносно високу міцність із стійкістю до локалізованої корозії у відповідних хлоридних середовищах.
Їх придатність залежить від сорту, матеріальний стан, температура, хімія води, мікроструктура, і дизайн компонентів.
Які матеріали найкраще підходять для обладнання для опріснення морської води?
Супер дуплекс з нержавіючої сталі (ASTM A995 клас 5A/6A), титан, 6Mo аустенітної нержавіючої сталі, і мідно-нікелеві сплави є основними матеріалами.
Чи можна використовувати 316L на опріснювальних установках?
A: 316L можна використовувати при температурі навколишнього середовища, малохлоридні, низькошвидкісних застосувань, таких як некритичні трубопроводи та структурні компоненти.
Він не підходить для високого тиску, високотемпературний, або високошвидкісна морська вода.

