Над моїм 29 років проектування та виробництва прецизійних корозійностійких сплавів для опріснення морської води, офшорна нафта & газовий, і системи морських рідин,
Я бачив одну послідовну дорогу помилку: інженерні команди вказують марку дуплексної або супердуплексної сталі на кресленні, і припустимо, що будь-який ливарний цех може виготовити виливок, який відповідає характеристикам кованого прутка.
Такого ніколи не буває. Дуплексна нержавіюча сталь, як відомо, чутлива до затвердіння лиття, термічна обробка, і контроль домішок.
Отримайте будь-яку з цих змінних неправильно, і ви отримуєте деталь, яка має таку саму номінальну хімію на папері — але 50% нижча стійкість до корозії, поведінка при крихкому руйнуванні, або прихована внутрішня пористість, яка витікає під тиском.
Для зворотного осмосу (RO), багатоефективна дистиляція (З), і термічні опріснювальні установки, Спеціальні дуплексні та супердуплексні компоненти прецизійного лиття — це не просто «приємно мати».
Вони є критичним бар'єром проти передчасного виходу з ладу з високим вмістом хлоридів, високий тиск, ерозійно схильні технологічні потоки.
У цій статті розглядається вибір сплаву, техніка процесу лиття, специфічні для програми компоненти, загальні режими відмови, і засоби керування процесом, які відокремлюють перевірені на практиці виливки від деталей каталогу, які рано виходять з ладу.
1. Чому дуплекс & Супердуплексне сталеве лиття визначає надійність опріснення
Системи опріснення морської води працюють в одних із найагресивніших умов роботи в промислових рідинах: 30,000–45 000 ppm концентрація хлориду, робочий тиск до 80 планка для систем SWRO, ерозія високошвидкісного потоку, і циклічне теплове навантаження.
Стандартна аустенітна нержавіюча сталь 316L швидко руйнується в цих умовах — точкова корозія починається на зварних швах і поверхневих дефектах протягом 12–24 місяців, і стрес -розтріскування (SCC) може розірвати компоненти, що містять тиск, у під 5 років.
Дуплексні сталі, з двофазною ферито-аустенітною мікроструктурою, забезпечують приблизно вдвічі більшу межу текучості, ніж 316L, значно краща стійкість до точкової та щілинної корозії, і чудова стійкість до SCC у хлоридних середовищах.
У той час як ковані дуплексні труби та прутки служать простими лінійними компонентами, найважливіші частини опріснення — корпуси насосів, корпуси клапана, розпилювачі, трубні дошки — геометрично складні.
Зварні конструкції залишають вразливі зварні шви, які діють як точки ініціації корозії.
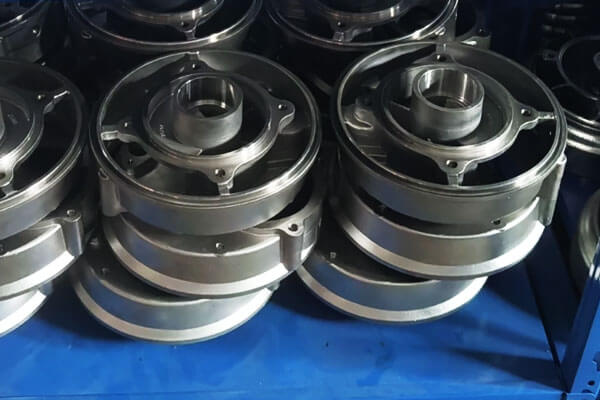
Точне лиття по моделлю виробляє ці компоненти як монолітні, безшовні частини, з оптимізованою внутрішньою геометрією потоку та рівномірною продуктивністю матеріалу по всій частині.
2. Стандартний дуплекс проти. Супер дуплекс: Оцінка, Виконання & Вибір
У програмах опріснення, практична різниця між стандартний дуплекс і супер дуплекс це в основному рівень легування та результуюча стійкість до локальної корозії, механічна міцність, і маржа обслуговування.
Корисним першим параметром скринінгу є Еквівалентне число опору піттінгу (Деревина), що відображає внесок хрому, молібден, і стійкість азоту до точкової корекції:
TAKE = %Cr + 3.3(%Mo + 0.5%Ш) + 16%П.
Як загальнотехнічна класифікація, звичайні дуплексні сорти зазвичай в Діапазон PREN 30–40, в той час як супердуплексні класи, як правило, є вище PREN 40.
PREN корисний для порівняння сплавів, але його не слід використовувати окремо для прогнозування фактичної продуктивності опріснення. Мікроструктура, стан поверхні, температура, концентрація хлориду, і дизайн обслуговування має значення.
| Литий сплав | Типове сімейство Alloy | Типовий діапазон PREN | Основна продуктивність | Типове застосування опріснення |
| CD3MN / ASTM клас 4A (2205-тип) | Стандартний дуплекс | ~35 | Хороший баланс стійкості до хлоридної корозії, міцність, і вартість | Корпуси насосів SWRO, Тіла клапана, колектори, загальні компоненти, що контактують з морською водою |
| CE3MN / ASTM клас 5A (2507-тип) | Супер дуплекс | ~42+ | Вища стійкість до точкової корекції, Корозія щілини, і хлорид SCC, ніж стандартний дуплекс | Компоненти SWRO високого тиску, обладнання для забору морської води, корпуси, що містять тиск, сувора морська вода |
CD3MWCuN / ASTM клас 6A |
Високолегований супер дуплекс | ~45+ | Підвищена стійкість до локальної корозії для особливо агресивних хлоридних середовищ | Серйозний розсіл, вимогливі компоненти морської води, застосування з високим ризиком корозії |
Керівництво з вибору
Емпіричне правило вибору з десятиліть проектів опріснення: Для стандартних установок SWRO, що працюють нижче 70 бар зі стандартною солоністю морської води, CD3MN забезпечує найкращий баланс продуктивності та вартості.
Для систем високого тиску, розсіл високої мінералізації, або прибережні місця з теплою морською водою, перейдіть до супердуплексу класу 2507.
Зарезервуйте преміальні марки з високим вмістом молібдену лише для екстремальних умов експлуатації 15+ необхідний рік проектного терміну служби.
Немає ніякої користі від надмірних специфікацій супердуплексу, ніж стандартний дуплекс — витрати на матеріали збільшуються на 40–60%, і оброблюваність помітно падає.
3. Чому прецизійне лиття по моделлю є оптимальним процесом
Багато команд запитують, чому ми просто не виготовляємо деталі з суцільного дуплексного бруска, або виготовляти їх із зварної пластини. Відповідь зводиться до чесності, виконання, і загальна вартість.
Інтегрований, Геометрія монолітних компонентів
Одна з головних переваг інвестиційне кастинг це складні корпуси клапанів, компоненти насоса, колектори, і корпуси можуть бути виготовлені як єдині литі компоненти, а не збірки окремо виготовлених секцій
Це усуває багато зварних з'єднань і пов'язані з ними зони теплового впливу.
Для дуплексної та супердуплексної нержавіючої сталі, це особливо цінно, оскільки зварювання вимагає суворого контролю надходження тепла, міжпрохідна температура, вибір наповнювача, і подальший металургійний стан.
Монолітне лиття не усуває автоматично ризик корозії — дефекти лиття, пошкодження поверхні, і неправильна термічна обробка все ще може спричинити проблеми, але зменшення непотрібних зварних з’єднань може спростити стратегію захисту від корозії та цілісності.
Геометрія потоку, що має майже чисту форму
Лиття по виплавленим моделям повторює гладку, профільовані внутрішні шляхи потоку безпосередньо до майже чистої форми.
Усуваються гострі оброблені кроки та турбулентність швів, зменшення ерозії, прискореної потоком, на 30–40% порівняно з обробленими або виготовленими шляхами потоку.
Ефективність матеріалу
Для насосів і клапанів складної геометрії, Лиття за моделлю зменшує відходи матеріалу на 60–70% порівняно з механічною обробкою з суцільного прутка. З високоцінними дуплексними сплавами, це забезпечує величезну економію коштів.
Розмірна узгодженість
Точне лиття забезпечує повторювану точність розмірів у виробничих циклах, забезпечення послідовної підгонки поверхонь ущільнення та з’єднань трубопроводів.
4. Критичні засоби керування процесом дуплексного лиття опріснення
Різниця між надійним дуплексним литтям і бракованим часто непомітна при візуальному огляді.
Для опріснення, Корозійна стійкість, цілісність тиску, і термін служби залежать від суворого контролю всього виробничого процесу, від плавлення і лиття до термічної обробки, обробка, і остаточне кондиціонування поверхні.

Хімічний склад розплаву та контроль домішок
Ефективність дуплексної нержавіючої сталі значною мірою залежить від її хімічного складу.
Для опріснювальних виливків, Матеріали шихти ретельно контролюються для підтримки стабільного та передбачуваного хімічного складу сплаву.
Використання ревертованого матеріалу також обмежено, щоб зменшити ризик забруднення та зміни хімічного складу.
Перед заливанням, кожна теплота аналізується за допомогою оптичної емісійної спектрометрії (ОЕС).
Хімічний склад перевіряється на відповідність зазначеним вимогам до сплаву, з особливою увагою до хрому, молібден, нікель, і азоту, які безпосередньо впливають на корозійну стійкість і феритно-аустенітний баланс.
Домішки, такі як сірка та фосфор, також контролюються, оскільки надмірні рівні можуть негативно вплинути на якість лиття та корозійні властивості.
PREN можна використовувати як додатковий еталон при оцінці стійкості сплаву до точкової та щілинної корозії.
Інженерія литників і затвердіння
Дуплексне лиття з нержавіючої сталі вимагають ретельного контролю наповнення і застигання, особливо для товстостінних корпусів насосів, Тіла клапана, та інші компоненти, що містять тиск.
Погані умови живлення можуть спричинити усадкову пористість та інші внутрішні розриви, які можуть бути невидимі на зовнішній поверхні.
Таким чином, вентиляційні та стоякові системи розроблені відповідно до геометрії компонентів і характеристик твердіння.
Основна мета полягає в досягненні контрольованого затвердіння та забезпеченні адекватної подачі важчих секцій.
Для критичних компонентів, що містять тиск, внутрішня якість перевіряється відповідним неруйнівним тестуванням.
Рентгенівський контроль можна застосувати до перших виробів і відібраних зразків продукції для виявлення внутрішньої пористості, усадка, та інші ливарні дефекти перед тим, як компоненти перейдуть до остаточної обробки та складання.
Відпал розчину та контроль фазового балансу
Відпал розчину є одним із найважливіших етапів виробництва дуплексного лиття.
Після кастингу, компоненти піддаються термічній обробці розчину в заданому діапазоні температур і потім швидко охолоджуються, зазвичай шляхом загартування водою, якщо це вимагається сортом і процедурою.
Метою цієї обробки є відновлення відповідного феритно-аустенітного балансу та усунення небажаних інтерметалічних фаз, які могли утворитися під час лиття.
Для опріснювального дуплексного лиття, мішень, як правило, є збалансованою двофазною мікроструктурою, з точним діапазоном приймання, визначеним специфікацією матеріалу та вимогами до компонентів.
Температура, час витримки, і швидкість охолодження повинні суворо контролюватися.
Невідповідна температура термічної обробки, недостатнє замочування, або надмірна затримка охолодження може призвести до несприятливого балансу фаз або утворення шкідливих фаз, таких як сигма або хі.
Ці умови можуть знизити стійкість до корозії та механічні характеристики, навіть якщо зовні відливка може виглядати абсолютно нормальною.
Тому металографічне дослідження використовується для перевірки мікроструктури та фазового балансу опріснювальних виливків.
Записи про термічну обробку та металографічні результати повинні бути простеженими до відповідного тепла виробництва.
Політика щодо ремонту зварних швів
Ремонт зварних швів дуплексних виливків повинен проходити під суворим контролем, оскільки зварювання змінює мікроструктуру металу шва і зону термічного впливу..
Будь-яке ремонтне зварювання слід виконувати лише відповідно до схваленої процедури, яка підходить для конкретного дуплексного класу та компонента.
Там, де потрібна термічна обробка розчину після зварювання, відремонтований виливок повинен пройти відповідну обробку для відновлення необхідного фазового балансу та стійкості до корозії.
Метою ремонту зварного шва є не просто усунення видимого дефекту лиття.
Відремонтована ділянка також повинна відповідати тим же функціональним і металургійним вимогам, що й вихідне лиття, особливо для компонентів, що знаходяться під тиском і змочених морською водою.
Механічна обробка та кондиціонування поверхні
Після термічної обробки та перевірки лиття, критичні особливості, такі як ущільнювальні поверхні, свердловини, монтажні поверхні, і елементи визначення місцезнаходження обробляються з точністю до заданих розмірів і допусків.
Для зволожених і текучих поверхонь, шорсткість поверхні також контролюється, оскільки надмірна шорсткість або механічні пошкодження можуть вплинути на умови місцевого потоку та корозійну поведінку поверхні.
Стан інструменту, параметри обробки, і кінцева обробка поверхні контролюються відповідно до функціональних вимог компонента.
Де зазначено, кінцеву поверхню пасивують або кондиціонують іншим чином для видалення вільного заліза та поверхневих забруднень, введених під час виробництва.
Ця остаточна обробка забезпечує чисту поверхню нержавіючої сталі та допомагає зберегти стійкість до корозії, встановлену завдяки правильному вибору сплаву, контрольоване лиття, термічна обробка, і точна обробка.
5. Корозійні властивості в умовах опріснення
Корозія
Опріснювальне середовище представляє численні загрози корозії: точкова корозія від іонів хлориду, щілинна корозія на прокладках і фланцевих з'єднаннях, і корозійне розтріскування під напругою розтягу в середовищах, що містять хлорид.
Дуплексна нержавіюча сталь має значні переваги перед аустенітними марками в усіх трьох режимах.
Дуплексні марки мають таку саму або навіть кращу стійкість до корозії та механічну міцність, ніж їхні аустенітні аналоги.
У порівнянні з литими аустенітними сталями, вони більш стійкі до корозійного розтріскування під напругою і менш чутливі до корозійної втоми в рідинах, що містять хлорид.
Ранжування корозійних характеристик у морській воді слідує чіткій ієрархії:
- Супер дуплекс (Деревина > 40) — найбільш стійкий до загального та локального корозійного впливу.
- Стандартний дуплекс (ДЕРЕВО 35–40) — підходить для помірних температур і рівнів хлориду.
- Аустеніт 6Mo (Дерево ~ 35) — порівнянний зі стандартним дуплексом у PREN, але менш міцний.
- Аустеніт 316L (Дерево ~ 25) — підходить для навколишньої морської води, але схильний до утворення точок у теплій, хлоровані умови.
Температурні ефекти
Температура є критичною змінною, яка визначає, чи буде даний сплав працювати чи не працювати.
Порівняльне дослідження кованого SDSS і литого дуплексу показало, що підвищення температури значно погіршує стабільність пасивної плівки.
Обидва класи SDSS (S32750 і S32760) зберігає пасивність в синтетичній морській воді до 70°C.
Литий сплав DIN/EN 1.4517 втрати пасивності вище 50°C. Значення імпедансу вище 5 × 10⁵ Ω·см² при 25°C зменшується з температурою, найбільше для литого сплаву.
Щільність струму корозії зросла втричі- до п'яти разів на 25°C.
Для програм опріснення, що працюють при температурі вище 50°C, що включає багатоефективну дистиляцію та багато термічних процесів, супердуплексне лиття з належною термічною обробкою є важливим.
Standard duplex may be acceptable at lower temperatures, but the margin for error is small.
Корозійна втома
Desalination pumps operate under dynamic loading conditions. Impellers experience alternating stress as they rotate through the flow field.
Valve components may experience pressure fluctuations. У хлоридних середовищах, corrosion fatigue becomes a life-limiting mechanism.
Duplex stainless steels are susceptible to chloride-induced SCC and corrosion fatigue, but they clearly offer useful benefits over austenitic grades in terms of cracking resistance.
A ferrite level of approximately 55% is recommended for strength, resistance to corrosion fatigue, and chloride stress corrosion cracking resistance.
6. Аналіз несправностей: Уроки з поля
Тематичне дослідження: Сигма-фаза в опріснювальній муфті
Несправність 6-дюймової муфти Style D, відлитої з дуплексної нержавіючої сталі ASTM A820 Grade 2A, на опріснювальній установці надає детальне прикладне дослідження несправностей, спричинених виробництвом..
Режим відмови:
Локалізована атака корозії, що призводить до розтріскування та остаточного руйнування.
Першопричина:
Мікроструктурний аналіз підтвердив наявність крихкої сигма-фази поряд з феритом і аустенітом у матриці, що було незвично, враховуючи роботу несправного з’єднання при кімнатній температурі.
Сигма-фаза була введена під час виробництва через невідповідну термічну обробку та недостатню швидкість охолодження.
Санація:
Омолоджувальна термообробка при 1200°С для 30 хвилини з наступним загартуванням відновили мікроструктуру фериту/аустеніту та підвищили корозійну стійкість приблизно на 30%.
Аналіз кінцевих елементів показав значні залишкові термічні напруги, що виникають під час загартування, якими необхідно керувати за допомогою належної практики охолодження.
Інженерний урок:
Кожне дуплексне лиття повинно мати задокументовані записи про відпал розчину та загартування. Якщо термічна обробка не піддається перевірці, компонент не повинен бути прийнятий для морської води.
Загальні механізми відмови та запобігання
| Режим відмови | Першопричина | Профілактика |
| Крихкість сигма-фази | Повільне охолодження від відпалу; повторний нагрів до 600–950°C | Обов'язкове загартування водою після відпалу розчину; уникайте зняття напруги в діапазоні сигма |
| Корозія | Неадекватний PREN; неправильний баланс фаз; поверхневе забруднення | Вкажіть супер дуплекс для >50°C обслуговування; перевірити PREN; пасивувати після механічної обробки |
| Щілинна корозія | Зварні шви; погана конструкція прокладки; неповне проникнення | Використовуйте, де можливо, цільні відливки; правильний вибір прокладки |
Корозійна втома |
Пористість; дефекти поверхні; висока концентрація напруги | Контроль якості лиття; дробові критичні поверхні; дизайн для втоми |
| Корозійне розтріскування під напругою | Залишкова напруга розтягування; хлоридне середовище | Зняття напруги при 520°C; уникати високотемпературного зняття стресу |
7. Ключові нестандартні компоненти двостороннього лиття в системах опріснення
Дуплексні та супердуплексні виливки є особливо цінними в опріснювальному обладнанні, де діє хлорид, тиск, швидкість рідини, і складна геометрія відбуваються разом.
З точки зору ливарної техніки, мета полягає не просто у виборі стійкого до корозії сплаву, але виробляти відливку за допомогою надійної металургії, контрольована геометрія, і достатній припуск на обробку для досягнення кінцевих функціональних розмірів.
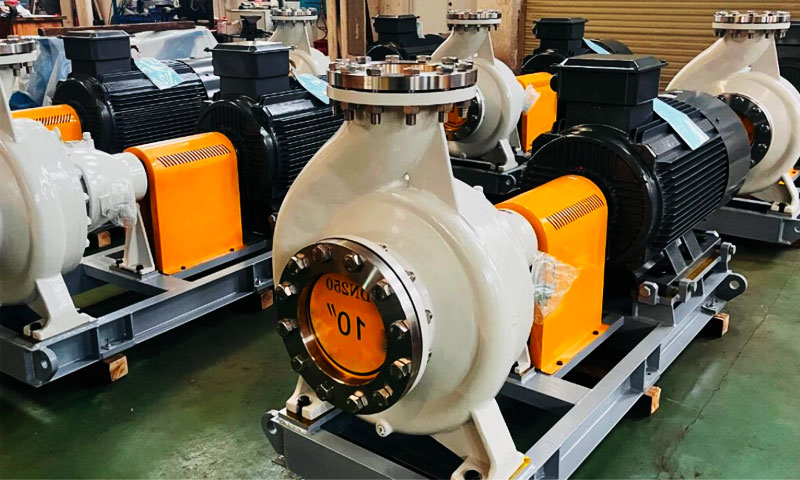
Корпуси насосів SWRO високого тиску
Насоси високого тиску є критично важливими компонентами систем зворотного осмосу морської води.
Їхні оболонки повинні витримувати підвищений тиск, безперервний вплив морської води, гідравлічне навантаження, і потенційна ерозія.
Індивідуальні дуплексні або супердуплексні литі корпуси можуть забезпечити монолітну структуру, що підтримує тиск, одночасно допускаючи складні спиральні проходи, секції всмоктування та нагнітання, ребра, монтажні бобишки, і фланцеві з'єднання повинні бути виготовлені близько до їх остаточної геометрії.
Потім обробка з ЧПУ завершує отвір вала, ущільнювальні поверхні, грані фланців, та інші критичні розміри.
Показовий приклад проекту: Проект обслуговування морської води замінив звичайні корпуси насосів 316L після періодичної локалізованої корозії в критичних вологих зонах.
Згодом було обрано дуплексний литий корпус, щоб забезпечити вищий запас стійкості до корозії, зберігаючи при цьому необхідний тиск і здатність до обробки..
Корпуси клапанів і внутрішні компоненти кріплення
Клапани які використовуються в опріснювальних установках, піддаються впливу води, що містить хлориди, коливання тиску, і повторювані цикли відкриття та закриття.
Корпус повинен підтримувати цілісність тиску, тоді як внутрішня обробка повинна забезпечувати надійну герметизацію та протистояти локальній ерозії.
Спеціальні дуплексні литі корпуси клапанів можуть інтегрувати основну границю тиску, порти підключення, і внутрішні порожнини в один компонент.
Потім за допомогою обробки з ЧПУ встановлюються критичні сідла клапанів, свердловини, нитки, грані фланців, і ущільнювальні поверхні.
Для більш агресивної морської води або розсолу, для таких компонентів, як сидіння, можна вибрати клас супердуплекс, вилки, стебла, або іншу обробку, що піддається потоку, залежно від конструкції та вимог до корозії.
Розподільники морської води та розпилювачі
Системи термічного опріснення та певні системи обробки розсолу використовують розподільники та розпилювальні компоненти для контролю та розподілу потоку рідини.
Ці частини часто містять відносно невеликі отвори, вигнуті проходи, і локалізовані області високошвидкісного потоку.
Лиття за моделлю добре підходить для цих геометрій, оскільки воно може відтворювати складні зовнішні форми та особливості внутрішнього потоку, мінімізуючи кількість подальшої механічної обробки.
Для дуплексних або супердуплексних розпилювальних компонентів, процес лиття повинен підтримувати хорошу цілісність поверхні навколо отворів, переходи потоку, і області підключення, оскільки локальні дефекти поверхні можуть стати початковими точками для ерозії або локалізованої корозії.
Трубні дошки та компоненти теплообмінника
Трубні дошки є структурними компонентами, які підтримують велику кількість теплообмінних труб і повинні зберігати стабільність розмірів під час впливу корозійних середовищ..
Маршрут лиття може створити структурну форму, майже чисту, тоді як обробка з ЧПУ створює отвори для труб, ущільнення граней, особливості монтажу, та інші точні інтерфейси.
Якщо компонент містить зварні накладки, облицювання, або кілька матеріалів, інтерфейси стають додатковими областями, які потребують уваги інженерів.
Гомогенне дуплексне лиття може спростити матеріал і виробничу структуру, якщо застосування підходить для литого рішення.
Компоненти пристрою рекуперації енергії
Пристрої рекуперації енергії в системах SWRO працюють під високим тиском і багаторазовими змінами тиску.
Тому їх внутрішні компоненти вимагають поєднання механічної міцності, Корозійна стійкість, розмірна узгодженість, і хороший стан поверхні.
Спеціальні супердуплексні лиття можна розглянути для окремих корпусів, що витримують тиск, колектори, ротори, рукава, і компоненти керування потоком, в залежності від конкретної технології рекуперації енергії.
Для цих частин, контроль розмірів стає особливо важливим через невеликі відхилення внутрішніх зазорів, ущільнювальні поверхні, або канали потоку можуть вплинути на робочі характеристики.
8. Дуплекс 2205 проти. Супер дуплекс 2507: Як обирати покупцям?
Для опріснювального обладнання, вибір між Дуплекс 2205 і Супер дуплекс 2507 має базуватися на впливі хлоридів, робоча температура, ступінь корозії, тиск, геометрія компонентів, і необхідний термін служби, а не просто номінальна міцність сплаву.
Для литих компонентів, покупці також повинні звернути увагу на відповідні кинути оцінки а не вказувати лише ковані позначення «2205» або «2507».
Типові акторські аналоги включають CD3MN (2205-тип) і CE3MN (2507-тип).
| Фактор відбору | Дуплекс 2205-Тип | Супер дуплекс 2507 типу |
| Типовий литий клас | CD3MN / ASTM A890/A995 клас 4A | CE3MN / ASTM A890/A995 клас 5A |
| Категорія сплаву | Стандартний дуплекс з нержавіючої сталі | Супер дуплекс з нержавіючої сталі |
| Корозійна стійкість | Висока стійкість до точкової та щілинної корозії, викликаної хлоридами | Вища стійкість, особливо в більш агресивних хлоридних середовищах |
| Типовий рівень PREN | Приблизно 35 як загальне посилання | Типово 42+ як загальне посилання |
| Механічна міцність | Високий | Дуже високий |
| Стійкість до хлориду SCC | Чудова якість порівняно зі звичайними аустенітними нержавіючими сталями | Відмінний, з більшим запасом корозії в важких умовах експлуатації |
| Обслуговування морської води | Підходить для багатьох видів морської води, SWRO, і компоненти загального опріснення | Бажано, коли вплив хлоридів, температура, концентрація, або умови течії більш суворі |
| Високохлоридний розсіл | Підходить, коли умови експлуатації контролюються | Краще підходить для висококонцентрованого розсолу та сильного впливу хлоридів |
| Температурна чутливість | Потрібен належний контроль, щоб уникнути випадання шкідливої фази | Більш чутливий до термічного впливу і тому потребує особливо суворого контролю термічної обробки |
Типові застосування |
Насос кожухів, Тіла клапана, колектори, дистриб'ютори, конструкційне лиття, що витримує тиск | Компоненти насоса високого тиску, корпуси клапанів для важких умов експлуатації, критичні змочені компоненти, системи агресивного розсолу |
| Складність виготовлення | Відносно легше кинути, теплова обробка, і машина | Більш вимогливий через вищий вміст сплаву та суворіший металургійний контроль |
| Матеріал і вартість обробки | Загалом нижче | Загалом вище |
| Пріоритет покупця | Збалансована стійкість до корозії, міцність, виробництво, і вартість | Максимальний запас корозії та довгострокова надійність у важких умовах |
| Рекомендована основа вибору | Помірна та важка морська вода, де характеристики типу 2205 є достатніми | Важкий хлорид, концентрований розсіл, більш висока температура, або застосування, що вимагає додаткового запасу корозії |
9. Тенденції ринку та перспективи на майбутнє
Глобальний ринок дуплексної нержавіючої сталі оцінювався приблизно в доларів США 4.4 мільярд в 2025 і за прогнозами досягне доларів США 6.1 мільярд на 2031, досягнення середньорічного темпу зростання приблизно 5.7%.
Сегмент опріснення є ключовим фактором цього зростання.
Світовий попит на прісну воду продовжує зростати, стимулювання розширення опріснювальних та водоочисних установок, особливо в посушливих регіонах Близького Сходу, Північна Африка, та Азіатсько-Тихоокеанського регіону.
Інтенсивні концентрації хлоридів, присутні в процесах опріснення, роблять дуплексну та супердуплексну нержавіючу сталь матеріалом вибору для критичних компонентів.
Тільки в Об’єднаних Арабських Еміратах, прогнозується зростання попиту на дуплексну нержавіючу сталь із перевищенням CAGR 7% протягом наступних п'яти років, головним чином завдяки опріснюванню та обробці води.
Три технологічні тенденції формуватимуть майбутнє дуплексного лиття для опріснення:
- Високолеговані супер дуплексні марки з перевищенням PREN 45 для найагресивніших високотемпературних, застосування з високим вмістом хлоридів.
- Виробництво добавок складних дуплексних компонентів, пропонуючи свободу дизайну поза звичайним литтям.
- Цифрова гарантія якості — відстеження матеріалів на основі блокчейну та цифрові записи термічної обробки для управління життєвим циклом.
10. Висновок
Дуплексне та супердуплексне прецизійне лиття є неоспіваною основою надійних опріснювальних систем.
Вони забезпечують поєднання високої міцності, чудова стійкість до хлоридної корозії, безшовна монолітна конструкція, з якою не може зрівнятися жоден інший матеріал і комбінація процесу для складних компонентів тиску та потоку.
Але оцінка на кресленні - це лише відправна точка. Справжня продуктивність досягається завдяки контрольованому плавленню, інженерне затвердіння, точний відпал розчину, і сувора перевірка якості.
Зріжте кути на будь-якій із цих сходинок, і ви отримуєте деталь, яка виглядає правильно на папері — і передчасно виходить з ладу в полі.
після 29 років у цій галузі, моя порада проста: не вибирайте опріснювальні дуплексні виливки лише за ціною.
Кілька відсотків, які ви заощадите на литті, коштуватимуть вам у 10 разів більше передчасної заміни, незапланований простой, і втрати виробництва.
Працюйте з ливарним заводом, який спеціалізується на дуплексних сплавах, документує кожен крок процесу, і перевіряє фазовий баланс і цілісність при кожному нагріванні.
Оскільки глобальна потужність опріснювача продовжує розширюватися, щоб подолати зростаючу нестачу води, надійні корозійно-стійкі компоненти залишаться найважливішим фактором доступності установки та низької вартості життєвого циклу.
Ливарні підприємства, які володіють нюансами дуплексного сталевого лиття, залишатимуться центральними у цьому зростанні.
Поширені запитання
Чому відпал розчину обов'язковий для дуплексних виливків?
Відпал у розчині розчиняє сигма-фазу та інші вторинні фази, які утворюються під час затвердіння та повільного охолодження.
Без нього, лиття матиме знижену стійкість до корозії, нижча пластичність, and increased susceptibility to cracking.
Solution annealing at 1050–1130°C followed by immediate water quenching is essential.
Чи можна зварювати дуплексне лиття?
Duplex castings can be welded with qualified procedures, but the ferrite-to-austenite balance in the weld metal and heat-affected zone must be controlled.
Heat input should be limited, interpass temperature maintained below 100°C, and post-weld solution annealing performed if possible. Field welding is strongly discouraged.
Як литий дуплекс порівнюється з кованим дуплексом щодо стійкості до корозії?
Cast duplex has a coarser microstructure than wrought, with approximately three times larger inter-austenitic spacing.
This reduces passive film stability, particularly at elevated temperatures.
Кадати 1.4517 loses passivity above 50°C in synthetic seawater, while wrought S32760 resists up to 70°C. Proper heat treatment minimizes this difference but does not eliminate it.
Який стандарт ASTM охоплює дуплексне лиття з нержавіючої сталі?
ASTM A995/A995M covers austenitic-ferritic (дуплекс) stainless steel castings for pressure-containing parts.
The equivalent ASTM A890 covers general duplex castings. Grades include 1B, 2A, 3A, 4A, 5A, and 6A, with 5A and 6A being super duplex grades.