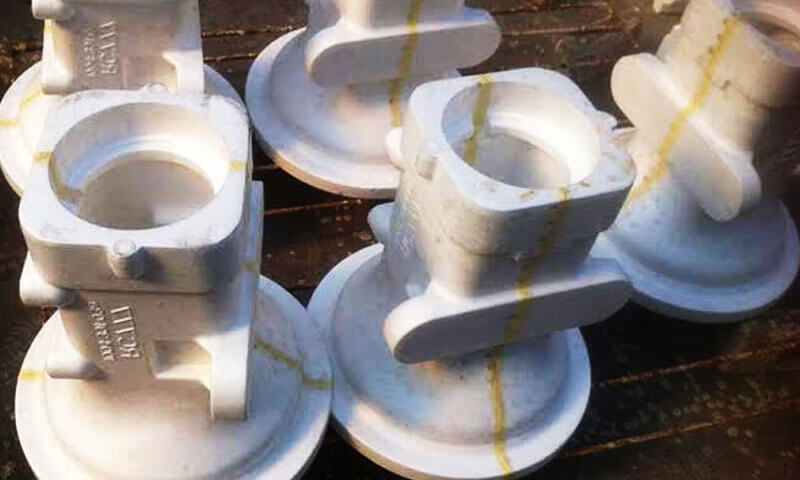
İçinde silika sol hassas döküm, Balmumu deseni boyutsal doğruluğun ilk koruyucusudur. Desen bozulursa, aşağı yöndeki her adım, kabuk boyutları hatasını devralır, metal boyutlar, ve montaj uyumu.
Duvar kalınlığı değişimi nedeniyle reddedilen dökümler gördüm, bükme, tuhaflık, ve montaj uyumsuzluğu, ve temel sebebin, fırlatılmadan sonra milimetrenin onda birkaçı kadar hareket eden balmumu desenine kadar izini sürdüler.
Balmumu termoplastik bir malzemedir. Sıcaklığa duyarlıdır, basınç, soğutma oranı, fırlatma yöntemi, ağaç montaj stresi, ve depolama ortamı.
Bozulma nadiren tek faktörlü bir sorundur. Genellikle birkaç küçük hatanın birikmesinin sonucudur.: çok soğuk bir kalıp, çok erken yığılmış bir model, çok sıcak bir kaynak, veya güneş ışığına maruz kalan bir depolama alanı.
Bu makale, silika sol hassas dökümde mum modeli bozulmasının temel nedenlerini incelemektedir., bu kusurların sonraki döküm kalitesini nasıl etkilediğini açıklıyor, ve üretim deneyimine dayalı pratik önleme tedbirleri sunar.
1. Hassas Dökümde Balmumu Desen Bozulması Nedir??
Balmumu modelinin bozulması, balmumu enjeksiyonu ile birleştirilmiş balmumu ağacının seramik kabuk yapımı için hazırlanması arasında meydana gelen herhangi bir istenmeyen boyutsal veya geometrik değişikliği ifade eder..
Bir model, kalıptan çıkarıldıktan sonra başlangıçta kabul edilebilir görünebilir, ancak yavaş yavaş bükülme gelişebilir, büküm, çarpıklık, veya soğutma sırasında boyutsal sapma, işleme, toplantı, veya depolama.
Bazı bozulmalar hemen görülebilir, diğerleri görsel incelemeden kaçacak kadar inceliklidir ancak yine de son dökümü etkiler.

Balmumu Desen Bozulmasının Yaygın Biçimleri
| Bozulma türü | Tipik dış görünüş | Olası darbe Açık the son döküm |
| Çarpıklık | Düz yüzeyler kavisli veya düzensiz hale gelir | Düzlük sapması ve montaj sorunları |
| Bükme | Uzun veya ince bölümler orijinal eksenlerinden sapıyor | Doğruluk ve konum hataları |
| Büküm | Farklı bölümler birbirine göre döner | Açısal sapma ve kötü hizalama |
| Büzülme çarpıtma | Desen boyunca eşit olmayan boyutsal daralma | Boyutsal değişim ve yerel geometri sapması |
| Eksantriklik | Merkezi özellikler veya açıklıklar amaçlanan konumlarından kayıyor | Eşmerkezlilik ve konumsal tolerans hataları |
| Yerel girinti | Yüzey alanları basınç veya uygunsuz çıkarma nedeniyle çöküntüye uğrar | Yüzey profili sapması ve düzgün olmayan duvar bölümleri |
| Toplantı çarpıtma | Balmumu kaynağı sırasında bireysel desenler hareket eder veya deforme olur | Yanlış bileşen aralığı ve ağaç geometrisi |
Bu kusurlar bağımsız olarak ortaya çıkabilir, ancak gerçek üretimde sıklıkla örtüşürler.
Örneğin, birlikte, ince desen, kalıptan çıkarma sırasında başlangıçta hafifçe bükülebilir, daha sonra depolama sırasında basınç altına alındığında ek çarpıklık gelişir. Balmumu kaynağından sonra, birikmiş deformasyon daha belirgin hale gelebilir.
Balmumu Desen Bozulmasının Üç Ana Kategorisi
Üretim analizi için, Balmumu desen bozulmasını üç kategoriye ayırmak faydalıdır:
- Kalıplama deformasyonu: Kararsız enjeksiyon parametrelerinin neden olduğu bozulma, düzensiz kalıp sıcaklığı, yetersiz tutma basıncı, veya hatalı kalıp doldurma.
- Soğuma ve büzülme deformasyonu: Düzgün olmayan soğutmanın neden olduğu boyut değişiklikleri, artık stres, eksik katılaşma, ve düzensiz kasılma.
- Kalıplama sonrası stres deformasyonu: Kalıptan çıkarma sırasında ortaya çıkan bozulma, balmumu montajı, işleme, toplu taşıma, veya depolama.
Bu sınıflandırma, mühendislerin bir hatanın nereden kaynaklandığını belirlemesine ve uygun proses aşamasında düzeltici önlemler almasına yardımcı olur..
Önemli bir nokta, mum deseninin bozulması ve döküm büzülmesinin aynı olay olmamasıdır..
Metal katılaşma büzülmesi ve seramik kabuk davranışı da döküm boyutlarını etkileyebilir.
Fakat, bozuk bir mum deseni yanlış bir başlangıç geometrisi oluşturur, sonraki proses ayarlamaları yoluyla gerekli döküm boyutlarına ulaşmayı çok daha zorlaştırır.
2. Balmumu Deseninin Bozulması Nihai Döküm Kalitesini Nasıl Etkiler?
Balmumu modelinin doğruluğu, seramik kabuk boşluğunun geometrisini doğrudan etkiler. Kabuk oluşturma sırasında, balmumu düzeneği tekrar tekrar kaplanır, sıvalı, ve kurutulmuş.
Mum giderme ve fırınlama tamamlandıktan sonra, seramik kabuk, orijinal olarak mum deseni tarafından tanımlanan boşluk geometrisini korur, kendi süreçle ilgili boyutsal değişikliklere tabidir.
Sonuç olarak, bozuk bir mum deseni, kabuk yapımı sırasında bile kalan kusurlara neden olabilir, erime, ve dökme aksi halde iyi kontrol edilir.
Boyutsal Doğruluk ve Geometrik Toleranslar
Eğilmiş veya bükülmüş bir mum deseni düzlükte sapmalara neden olabilir, düzlük, paralellik, eş merkezlilik, ve konumsal ilişkiler.
Hassas bileşenler için, Başlangıçtaki küçük bir sapma bile bitmiş dökümün çekme toleransının dışına düşmesine neden olabilir.
Düzensiz Duvar Kalınlığı
Bir desen ince duvarlar içerdiğinde, kavisli bölümler, veya iç geçitler, yerel deformasyon amaçlanan duvar geometrisini değiştirebilir.
Bu, tutarsız metal bölüm kalınlığına yol açabilir ve bileşenin ağırlığını etkileyebilir, kuvvet, işleme ödeneği, veya işlevsel performans.
Montaj ve Yerleştirme Sorunları
Bozulmuş mum desenleri montaj deliklerine neden olabilir, flanşlar, patronlar, ve birleşme yüzeylerinin yanlış hizalanması.
Bu tür sorunlar, daha sonra CNC işleme veya diğer bileşenlerle montaj gerektiren hassas dökümler için özellikle ciddidir..
Artan Yeniden İşleme ve Hurda Oranları
Yaygın bir üretim hatası, boyutsal sorunların ancak döküm muayenesinden sonra keşfedilmesidir..
O zamana kadar, balmumu hazırlama maliyeti, kabuk binası, erime, dökme, kesme, ve bitiş zaten gerçekleşti.
Bu nedenle, mum model deformasyonunu prosesin başında kontrol etmek, ortaya çıkan döküm kusurlarını düzeltmeye çalışmaktan çok daha ekonomiktir..
3. Balmumu Deseni Bozulmasının Ana Nedenleri
Balmumu desen bozulması nadiren tek bir işletim parametresinden kaynaklanır.
Çoğu durumda, enjeksiyon koşullarının etkileşimi yoluyla gelişir, kalıp sıcaklığı, soğutma davranışı, kalıp sökme kuvvetleri, montaj işlemleri, ve depolama ortamı.
Üretim sırasında aşağıdaki faktörlere özellikle dikkat edilmelidir.
Kararsız Balmumu Enjeksiyon Parametreleri
Balmumu enjeksiyonu boyutsal kararsızlığın ortaya çıkabileceği ilk aşamadır, balmumu sıcaklığı, enjeksiyon basıncı, tutma basıncı, ve bekletme süresi belirlenmiş bir süreç penceresi içerisinde kontrol edilmelidir.
Balmumu sıcaklığının çok yüksek olması
Balmumu sıcaklığı aşırı yüksek olduğunda, viskozitesi azalır ve akışkanlığı artar.
Her ne kadar bu başlangıçta kalıp doldurmayı iyileştirse de, desen enjeksiyondan sonra daha fazla termal büzülme yaşayabilir.
Kalın bölümlerin stabilize edilmesi daha uzun sürebilir, kalıptan ayrıldıktan sonra desen küçülmeye veya deforme olmaya devam edebilir.
Yüksek mum sıcaklığı aynı zamanda enjekte edilen mum ile kalıp arasındaki sıcaklık farkını da arttırabilir., Soğutma davranışını kontrol etmek daha zor hale geliyor.
Balmumu sıcaklığının çok düşük olması
Balmumu sıcaklığı çok düşük olduğunda, viskozite artar ve akış direnci artar. Balmumu ince bölümleri doldurmayabilir, dar kanallar, veya karmaşık kalıp boşluklarını tamamen.
Düzensiz dolum ve erken katılaşma dahili stres konsantrasyonları yaratabilir, daha sonra bükülme veya çarpıklık olarak görünebilecek olan.
Yetersiz enjeksiyon veya tutma basıncı
Enjeksiyon basıncı yetersizse, balmumu tüm boşluğu doldurmada başarısız olabilir. Daha da önemlisi, Yetersiz tutma basıncı veya tutma süresi, balmumu soğudukça büzülmenin etkili bir şekilde telafi edilmesini önleyebilir.
Kalın kesitlerde lokal büzülme veya çöküntüler gelişebilir, farklı bölgeler eşit olmayan şekilde kasılırken.
Kararsız süreç ayarları
Birçok atölyede, operatörler enjeksiyon basıncını ayarlar, balmumu sıcaklığı, veya kişisel deneyime göre zaman tutmak.
Bu, partiler arasında gereksiz farklılıklara neden olur ve modellerin boyutsal özelliklerini değiştirir..
benim deneyimime göre, En etkili iyileştirmelerden biri, her ürün için nitelikli bir enjeksiyon parametre aralığı oluşturmak ve belgelemektir..
Operatörler rutin üretim sırasında kayıt dışı ayarlamalar yapmak yerine onaylanmış ayarları takip etmelidir..
Düzensiz Kalıp Sıcaklığı
Kalıp sıcaklığı balmumunun soğuma davranışıyla yakından ilişkilidir. Kalıp çok soğuksa, iç bölgeler sıcak kalırken mum kavite yüzeyinin yakınında hızla katılaşabilir.
Kalıbın farklı alanları önemli ölçüde farklı sıcaklıklara sahipse, desenin ön ve arka yüzeyleri farklı oranlarda daralabilir.
Bu, düzlük sapmasının ve asimetrik çarpıklığın yaygın bir nedenidir.
Örneğin, büyük, Düz balmumu deseni, kalıptan çıkarıldıktan hemen sonra boyutsal olarak kabul edilebilir görünebilir, ancak iki tarafı farklı soğutma koşullarına maruz kaldığı için yavaş yavaş kavisli bir profil geliştirebilir..
Uzun, ince desenler özellikle hassastır çünkü daralmadaki küçük bir fark bile gözle görülür bir bükülme yaratabilir.
Pratik kontroller şunları içerir::
- Kalıbı önceden ısıtın ve üretimden önce sabit bir çalışma sıcaklığına ulaşmasını sağlayın.
- Proses spesifikasyonu açıkça izin vermedikçe üretime soğuk kalıpla başlamaktan kaçının.
- Tek bir ölçüm noktasına güvenmek yerine kalıp sıcaklığını temsili konumlarda izleyin.
- Kalıp yarımları arasındaki ve kalın ve ince boşluk bölgeleri arasındaki sıcaklık tutarlılığını kontrol edin.
- Belirli sayıda desen üretildikten sonra, Aşırı kalıp sıcaklığı artışını önlemek için gerektiğinde soğutma koşullarını ayarlayın.
- Ardışık çekimler arasındaki sıcaklık dalgalanmalarını en aza indirmek için istikrarlı bir üretim döngüsü sağlayın.
Amaç sadece sabit bir kalıp sıcaklığını korumak değildir.. Balmumunun dolduğu tekrarlanabilir bir termal koşul oluşturmaktır., sağlamlaşır, ve sürekli olarak sözleşmeler.
Yetersiz Soğutma ve Erken İşleme
Bir mum modeli kalıptan çıktıktan hemen sonra boyutsal olarak stabil hale gelmeyebilir..
İç kısımları sıcak kalırken deformasyona karşı hassas kalırken yüzeyi sert hissedilebilir.
Bu aşamada, artık kalıplama gerilimi yavaş yavaş rahatlayabilir. Desen dış basınca veya eşit olmayan desteğe maruz kalırsa, kalıcı deformasyon gelişebilir.
Yaygın atölye hataları şunları içerir::
- Kalıptan yeni çıkmış desenleri doğrudan üst üste istifleme.
- Uzun desenleri dikey veya yanlara yerleştirme.
- Ekipmana veya depolama raflarına yaslanma şekilleri.
- İnce bölümleri desteksiz bırakmak.
- Desenleri yeterince soğumadan hareket ettirme.
- Desenlerin kendi ağırlıkları altında serbestçe asılı kalmasına izin vermek.
Bu uygulamalar bükülme üretebilir, büküm, veya kısa bir süre içinde lokalize girinti.
Önerilen uygulama: Desenlerin incelemeden önce soğuma ve stabilizasyon sürecini tamamlamasına izin verin, toplantı, veya depolama. Bunları uygun bir destek yüzeyine tek bir katman halinde düz bir şekilde yerleştirin.
Büyük için, ince duvarlı, veya uzun desenler, özel soğutma tepsileri kullanın, şekilli destekler, veya desen oda sıcaklığına ulaşana kadar amaçlanan geometriyi korumak için kontur uyumlu fikstürler.
Uygunsuz Kalıptan Çıkarma ve Çıkarma
Kalıptan çıkarma sırasındaki mekanik deformasyon boyutsal problemlerin sık görülen bir başka kaynağıdır.
İtici pimler eşit değilse, Kötü konumlandırılmış, veya düzgün hareket etmiyor, desen, fırlatma sırasında yoğun kuvvetlerle karşılaşabilir.
Aşırı çıkarma hızı aynı zamanda yerel girintilere de neden olabilir, bükme, veya bükülme, özellikle ince duvarlı bileşenlerde.
Tipik nedenler şunları içerir::
- Düzensiz ejektör pimi yükseklikleri.
- Yetersiz veya kötü dağıtılmış ejektör desteği.
- Tutarsız bir şekilde yapışan veya geri dönen ejektör pimleri.
- Aşırı fırlatma hızı veya ani darbe.
- Yetersiz taslak açıları.
- Mumun kalıp boşluğuna yapışması.
- Artık balmumu, çapaklar, veya ayırma yüzeylerinde kirlenme.
İnce veya kırılgan desenler için, agresif manuel kaldırma özellikle risklidir.
Çekme, büküm, veya bir modeli kalıptan çıkarmak için zorla bükmek, görsel olarak tespit edilmesi zor olan küçük deformasyonlara neden olabilir..
Bu sorunları önlemek için, kalıp bakımı, ejektör hizalamasının düzenli kontrollerini içermelidir, pim hareketi, dönüş mekanizmaları, ve boşluk temizliği.
Fırlatma düzgün ve kontrollü olmalıdır, tercihen kalıp tasarımının izin verdiği durumlarda kademeli veya düşük hızlı bir hareket kullanmak.
Ayırma yüzeyleri ayrıca temiz kalmalı ve birikmiş mum veya çapaklardan arındırılmış olmalıdır..
Sorunsuz bir şekilde serbest bırakılan bir desen, daha az mekanik strese maruz kalır ve tasarlanan geometrisini koruma olasılığı daha yüksektir.
Balmumu Kaynağı ve Ağaç Montaj Stresi
Balmumu desen düzeneği distorsiyon araştırmaları sırasında sıklıkla gözden kaçırılır.
Gerçek üretimde, Yine de, bireysel boyutsal incelemeyi geçen bir desen, yolluk sistemine kaynak yapıldıktan sonra bozulabilir.
Balmumu kaynağı lokal ısı sağlar. Kaynak sıcaklığı çok yüksekse veya ısıtma süresi aşırı ise, çevreleyen balmumu yumuşayabilir ve sertliğini kaybedebilir.
Desen soğuduktan sonra, yerel büzülme ve artık gerilim onu orijinal konumundan uzaklaştırabilir.
Aşağıdaki koşulların özellikle montaj bozulmasına neden olması muhtemeldir:
- Aşırı kaynak sıcaklığı.
- Uzun süreli ısıtma veya temas süresi.
- İnce duvarlarda veya zayıf yapısal bölümlerde bulunan kaynak noktaları.
- Desenin bir tarafında konsantre kaynak.
- Aşırı yoğun desen düzenlemesi.
- Birbirine dokunan veya birbirine baskı yapan desenler.
- Yolluk sisteminden dengesiz destek.
- Kaynaklı bağlantılar soğumadan ağacı hareket ettirmek veya titretmek.
Sağlam montaj için, kaynak parametreleri ve çalışma yöntemleri standartlaştırılmalıdır.
Kaynak noktaları tercihen daha kalın yüzeylere konumlandırılmalıdır., ince duvarlar yerine daha sert bölümler, dar kaburgalar, veya uzun süredir desteklenmeyen özellikler.
Balmumu ağacı ayrıca desenler arasında yeterli mesafeyi korumalıdır.. Aşırı kalabalıklık başlangıçta yerden tasarruf sağlayabilir ancak temas baskısına neden olabilir, karmaşık kabuk kaplama, ve taşıma sırasında hasar riskini artırır.
Kaynaktan sonra, monte edilen ağaç sabit bir desteğin üzerine yerleştirilmeli ve doğal olarak soğumasına izin verilmelidir..
Ani hareketlerden kaçının, titreşim, istifleme, veya eklemler hala sıcakken geometriyi bozabilecek diğer işlemler.
Atölye Ortamı ve Saklama Koşulları
Balmumu çevre sıcaklığına duyarlıdır. Soğuduktan sonra bile, sürekli ısı veya mekanik yükleme altında yavaş yavaş deforme olabilir.
Bu davranış özellikle büyük desenler için önemlidir., İnce duvarlı bileşenler, ve uzun bölümler.
Potansiyel çevresel nedenler şunları içerir::
- Gündüzden geceye önemli sıcaklık dalgalanmaları.
- Doğrudan güneş ışığına veya ısı üreten güçlü aydınlatma kaynaklarına maruz kalma.
- Isıtma ekipmanından veya üretim makinelerinden sıcak hava tahliyesi.
- Fırınların yakınında depolama, fırınlar, veya diğer ısı üreten ekipmanlar.
- Yetersiz havalandırma veya lokal sıcaklık birikimi.
- Uzun vadeli istifleme ve sıkıştırma.
Uygun bir balmumu modeli saklama alanı sıcaklığa dayanıklı olmalıdır, gölgeli, temiz, ve doğrudan ısı kaynaklarından arındırılmış.
Desenler ürün türüne göre sınıflandırılmalı ve teması önleyecek şekilde saklanmalıdır., sıkıştırma, ve tesadüfi etki.
Seramik kabuk yapımını bekleyen desenler ilk gireni takip etmeli, ilk çıkar yönetim ilkesi.
Gereksiz uzun süreli depolamadan kaçının çünkü çevre koşullarına uzun süre maruz kalmak ve sürekli yükleme, boyutsal stabiliteyi kademeli olarak etkileyebilir.
Yanlış Kalıp Yapısı ve Soğutma Tasarımı
Bazı distorsiyon sorunları yalnızca çalışma ayarlarıyla çözülemez. Kalıp yapısından kaynaklanırlar.
Dengesiz soğutma kanallarına sahip bir kalıp, uygun olmayan kapı konumları, düzensiz boşluk duvar kalınlığı, veya ince desen bölümleri için yetersiz destek tekrar tekrar dengesiz desenler üretebilir.
Tipik tasarım riskleri şunları içerir::
- Kavite kesiti kalınlığında önemli farklılıklar.
- Uzun, fırlatma sırasında yetersiz desteğe sahip ince geometriler.
- Kalıbın farklı bölgeleri arasında eşit olmayan ısı transferi.
- Dengesiz dolum üreten kapı konumları.
- Yetersiz taslak açıları veya zor bırakma geometrisi.
- Gücü zayıf alanlara yoğunlaştıran itici konumları.
Yeni ürünler için, kalıp tasarımı ve deneme üretimi sırasında bu konular değerlendirilmelidir.
Geometriye bağlı olarak, kapı konumunda ayarlamalar, soğutma suyu kanalı düzenlemesi, boşluk yapısı, veya fırlatma sistemi gerekli olabilir.
4. Üretim Yönetimi: Eksiksiz bir Balmumu Desen Kalite Kontrol Sistemi Oluşturun
Bireysel süreç iyileştirmeleri faydalıdır, ancak istikrarlı hassas döküm üretimi tutarlı bir yönetim sistemi gerektirir.
Balmumu desen kalitesi, hammadde hazırlığından son ağaç montajına kadar izlenmelidir..
Pratik bir kontrol sistemi aşağıdaki unsurları içermelidir:
- Proses parametresi kayıtları: Her ürün için onaylanmış enjeksiyon ve kalıp sıcaklığı ayarlarını koruyun.
- Ekipman bakımı: Enjeksiyon ekipmanını düzenli olarak kontrol edin, sıcaklık kontrol sistemleri, ejektör pimleri, ve kalıp yüzeyleri.
- Operatör eğitimi: Çalışanların zamanından önce elleçlemenin risklerini anladığından emin olun, uygunsuz kalıptan çıkarma, ve aşırı mum kaynak ısısı.
- Standartlaştırılmış depolama: Belirlenmiş alanlar oluşturun, uygun destek armatürleri, ve net ürün tanımlaması.
- Boyutlu İnceleme: Ürün gereksinimlerine göre kritik boyutları ve denetim sıklığını tanımlayın.
- Uygunsuzluk yönetimi: Bozulma kusurlarını kaydedin, süreç kökenlerini tanımlayın, ve düzeltici eylemleri doğrulayın.
- Kalıp deneme belgeleri: Onaylanmış deneme numunelerini saklayın, süreç ayarları, ve üretim referansları olarak boyutsal denetim sonuçları.
Vurgulamaya değer bir ayrıntı, mum model denetiminin, sonraki döküm kalite analizinden ayrılmaması gerektiğidir..
Bitmiş bir döküm beklenmedik boyutsal sapma gösterdiğinde, soruşturma, sorunu hemen dökme veya kabuk yapımına bağlamak yerine, tüm üretim geçmişinin izini sürmeli.
Balmumu modeli hassas dökümün yalnızca ilk aşamasıdır, ama aynı zamanda boyut kontrolü için en etkili aşamalardan biridir.
5. Çözüm
Balmumu desen bozulması, enjeksiyon kalıplamayı içeren çok faktörlü bir sorundur, kalıp sıcaklığı, soğutma, kalıptan çıkarma, balmumu kaynak, işleme, depolamak, ve takım tasarımı.
Enjeksiyondan hemen sonra boyutsal olarak kabul edilebilir olan bir model, eğer kalan gerilim uygun şekilde giderilmezse veya dış kuvvetler kontrol edilmezse sonraki işlemler sırasında yine de deforme olabilir..
Bir üretim mühendisinin bakış açısından, en etkili önleme stratejisi mum model üretim sürecinin tamamını kontrol etmektir.
Standartlaştırılmış enjeksiyon parametreleri istikrarlı bir başlangıç noktası oluşturur; düzgün soğutma ve uygun destek geometrinin korunmasına yardımcı olur; kontrollü kalıptan çıkarma ve kaynaklama, mekanik ve termal deformasyonu önler; ve uygun depolama koşulları kademeli boyut değişikliklerini azaltır.
Tekrarlanan sorunlar için, Yalnızca operatör ayarlamalarına güvenmek yerine kalıp yapısı ve deneme doğrulaması gözden geçirilmelidir.
Nihai döküm kalitesinin birbiriyle bağlantılı birçok faktörden etkilendiğini unutmamak da önemlidir., balmumu desen doğruluğu dahil, seramik kabuk özellikleri, çiğneme, ateşleme, alaşım bileşimi, erime, dökme, katılaşma, ve sonraki işleme.
Hiçbir proses kontrolü tek başına döküm kalitesini garanti edemez.
Silika sol hassas dökümde, Boyutsal doğruluğu tekrarlanabilir kılan şey, üretim detaylarına sürekli dikkat edilmesidir. Balmumu desen bozulmasını kaynağında önlemek, metal dökümden sonra sonuçlarını düzeltmeye çalışmaktan çok daha etkilidir.
SSS
Balmumu deseninin bozulmasının ana nedenleri nelerdir??
Ana nedenler kararsız balmumu sıcaklığı ve enjeksiyon basıncını içerir., düzensiz kalıp sıcaklığı, yetersiz soğutma, uygunsuz kalıptan çıkarma, aşırı balmumu kaynak ısısı, uygun olmayan saklama koşulları, ve yetersiz kalıp tasarımı.
Çoğu durumda, son deformasyona çeşitli faktörler katkıda bulunur.
Balmumu desenleri kalıptan çıkarıldıktan sonra neden eğriliyor??
Yeni kalıptan çıkarılmış modeller hala kalıplama kalıntısı içerebilir ve boyutsal stabiliteye ulaşmamış olabilir.
Eğer yığılırlarsa, dikey olarak yerleştirilmiş, nesnelere yaslandı, veya eşit olmayan bir şekilde destekleniyor, yumuşatılmış bölümleri nispeten küçük dış kuvvetler altında deforme olabilir.
Balmumu sıcaklığı desenin boyutsal doğruluğunu nasıl etkiler??
Balmumu sıcaklığı viskoziteyi etkiler, doldurma davranışı, soğutma, ve kasılma.
Aşırı yüksek sıcaklıklar kalıplama sonrası büzülmeyi artırabilir ve stabilizasyonu uzatabilir, aşırı düşük sıcaklıklar ise zayıf doluma ve lokal strese neden olabilir.
Her ürün ve kalıp için nitelikli bir sıcaklık aralığı oluşturulmalıdır..
Neden bireysel mum desenleri incelemeyi geçiyor ancak ağaç montajından sonra bozuluyor??
En yaygın nedenler aşırı mum kaynak sıcaklığıdır, uzun süreli ısıtma, uygun olmayan kaynak yerleri, ve montaj sırasında dengesiz destek.
Ağaç düzenlemesi çok yoğunsa desenler de birbirine baskı yapabilir. Standartlaştırılmış kaynak prosedürleri ve istikrarlı soğutma desteği bu sorunların önlenmesine yardımcı olur.
Deformasyonu önlemek için mum desenleri nasıl saklanmalıdır??
Balmumu desenleri sıcaklığa dayanıklı bir ortamda saklanmalıdır., gölgeli, Doğrudan güneş ışığından ve ısı kaynaklarından uzakta temiz alan.
Mümkünse tek bir katman halinde düz olarak yerleştirilmelidirler, istifleme veya sıkıştırma olmadan.
Uzun veya ince desenlerde özel destek armatürleri kullanılmalıdır, Gereksiz depolama süresini önlemek için FIFO yönetimi benimsenmelidir.