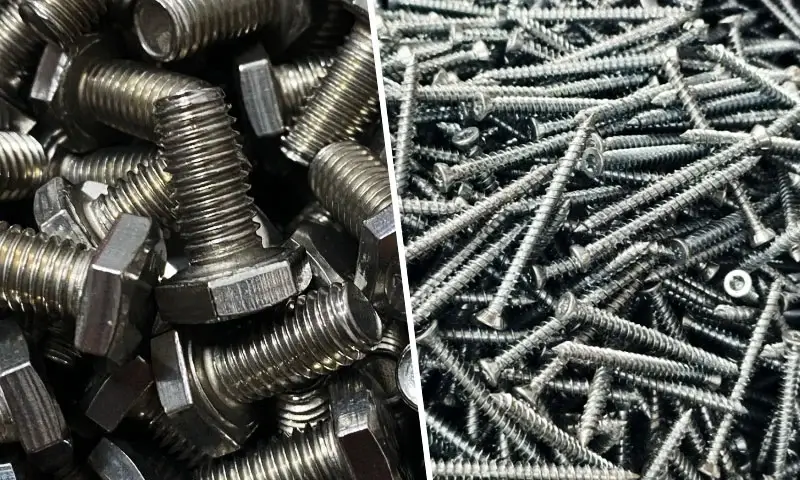
Cıvata ve vidalar imalatta en yaygın kullanılan mekanik bağlantı elemanlarından ikisidir., yapı, otomotiv mühendisliği, makineler, ve günlük ürünler.
Her ne kadar benzer görünseler de, çiftleşme bileşenleriyle nasıl etkileşimde bulundukları konusunda farklılık gösterebilirler, sıkma kuvveti nasıl üretilir, nasıl kurulurlar, ve hangi uygulamalar için en uygun oldukları.
Terminoloji endüstriler arasında da farklılık gösterir, bölgeler, ve teknik standartlar.
Sonuç olarak, Bir bağlantı elemanının yalnızca ticari ismine göre seçilmesi, sağlamlığı hakkında yanlış varsayımlara yol açabilir, kurulum gereksinimleri, veya belirli bir bağlantıya uygunluk.
Bu kılavuz, cıvatalar ve vidalar arasındaki farkları geometri perspektifinden açıklamaktadır., sabitleme mekaniği, malzemeler, üretme, kurulum, ve uygulama.
1. Karışıklık Neden Var?
Cıvata ve vida terimleri günlük dilde sıklıkla birbirinin yerine kullanılır..
Altıgen başlı dişli bir bağlantı elemanı bir katalogda cıvata olarak satılırken, diğerinde vida olarak tanımlanabilmektedir..
Her iki bağlantı elemanı da benzer kafalara sahip olduğunda ayrım daha da az belirgin hale gelir, iplik formları, malzemeler, ve boyutlar.
Bu karışıklığa üç faktör katkıda bulunuyor.
Yaygın kullanım mühendislik terminolojisinden farklıdır. Günlük konuşmalarda, insanlar neredeyse her dişli bağlantı elemanına vida diyebilir.
Mühendislikte, Yine de, terimler farklı sabitleme düzenlemelerini ve kurulum yöntemlerini tanımlayabilir.
Standartlar terimleri her zaman aynı şekilde kullanmaz. Bağlantı elemanı standartları boyutları belirtir, iplik formları, mekanik özellikler, toleranslar, ve ürün gereksinimleri.
Geçerli standarda ve ürün kategorisine bağlı olarak, belirli bir kafa ve diş konfigürasyonuna sahip bir bağlantı elemanı, bir cıvata veya vida olarak adlandırılabilir.
Yalnızca görünüş belirleyici değildir. Altıgen başlı cıvatalar, altıgen başlı vidalar, soket başlı kapak vidaları, ve makine vidaları benzer harici özellikleri paylaşabilir.
Sivri bir ucun varlığı da evrensel bir kriter değildir: birçok makine vidasının düz veya küt uçları vardır, bazı cıvataların özel uç konfigürasyonları varken.
Pratik seçim için, bağlantı elemanının bağlantıya nasıl bağlandığını incelemek daha faydalıdır, yük nasıl aktarılır, ve nasıl kurulduğu yalnızca ismine güvenmekten ziyade.
2. Cıvata Nedir??
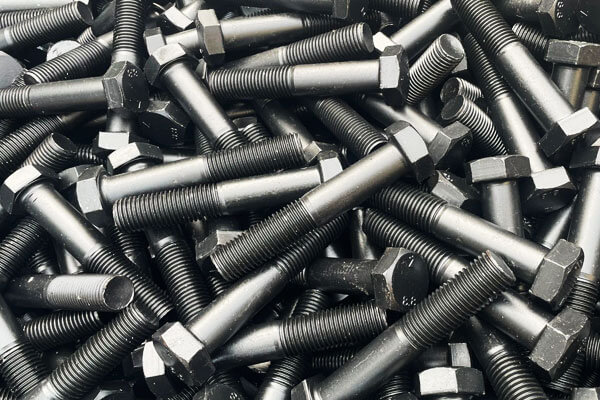
Cıvata, genellikle iki veya daha fazla bileşendeki hizalanmış deliklerden geçmek ve uyumlu bir somunla sabitlenmek üzere tasarlanmış dişli bir bağlantı elemanıdır..
Somunu sıkma, veya uygun olduğu yerde cıvata başı, bağlantı elemanında gerilim yaratır ve bileşenleri birbirine kenetler.
Tipik bir cıvatanın bir kafası vardır, bir sap, ve dişli bir bölüm. Şaft kısmen veya tamamen dişli olabilir, tasarım ve uygulamaya bağlı olarak.
Cıvatalar yapısal çelik işlerinde yaygın olarak kullanılır, makineler, otomotiv meclisleri, basınçlı ekipman, ve bir bağlantının çekme yüklerine dayanması gereken diğer uygulamalar, kesme yükleri, titreşim, veya tekrarlanan servis.
Cıvatalar Nasıl Çalışır?
Geleneksel cıvatalı bağlantıda, bağlantı elemanının sıkılması cıvatayı hafifçe gerer, ön yükleme oluşturma, aynı zamanda sıkma kuvveti olarak da adlandırılır.
Bu ön yükleme, birleştirilmiş bileşenleri birbirine bastırır ve ayrılmanın veya göreceli hareketin önlenmesine yardımcı olur.
Bağlantının performansı cıvata mukavemetinden daha fazlasına bağlıdır. Cıvata çapından etkilenir, iplik adımı, malzeme sınıfı, sıkma yöntemi, eklem sertliği, yüzey durumu, ve kafa ile somunun altındaki sürtünme.
Doğru şekilde tasarlandığında, cıvatalı bağlantı, bağlantı elemanına veya birleştirilen bileşenlere zarar vermeden bakım amacıyla sökülebilir.
Fakat, tekrarlanan kullanım, korozyon, iplik hasarı, veya aşırı sıkma güvenilirliği azaltabilir.
Yaygın Cıvata Türleri
| Cıvata Tipi | Tanım | Tipik Uygulama |
| Altıgen cıvata | Altıgen kafa, kısmen dişli sap, altıgen somunla kullanılır | Yapısal çelik, makineler, Genel Kurul |
| Ağır altıgen cıvata | Düz yüzeylerde standart altıgenden daha büyük kafa ve somun | Yapısal çelik bağlantılar (A325, A490) |
| Taşıma cıvatası | Başın altında kare boyunlu yuvarlak veya kubbeli başlık | Ağaçtan ağaca, ahşaptan metale; boyun dönmeyi engelliyor |
| Takım cıvatası | Altıgen veya kare kafa, kaba iplikler, sivri uç | Ahşap yapı; teknik olarak bir vida, ancak genellikle cıvata denir |
| Pulluk cıvatası | Kare boyunlu gömme düz kafa | Pulluklar, tarım ekipmanları; aynı hizada yüzey |
Soba cıvatası |
Oluklu veya Phillips yuvarlak kafa, makine konuları | Hafif hizmet montajı; tarihsel olarak sobalarda kullanıldı |
| Göz cıvatası | Halka şeklindeki kafa | Kaldırma, bağlama, arma |
| Ankraj cıvatası | Betona gömmek için tasarlandı | Temellere yapısal bağlantılar |
| U cıvata | Dişli uçları olan U şeklinde | Boru kelepçeleme, aks montajı |
| Flanş cıvatası | Entegre flanşlı altıgen başlı (yıkayıcı benzeri taban) | Otomotiv, makineler; yükü dağıtır |
| Yapısal cıvata | Ağır altıgen, yüksek mukavemetli, yapısal çelik için belirtilmiştir | Köprüler, binalar, kuleler (ASTM A325, A490, F3125) |
3. Vida Nedir??
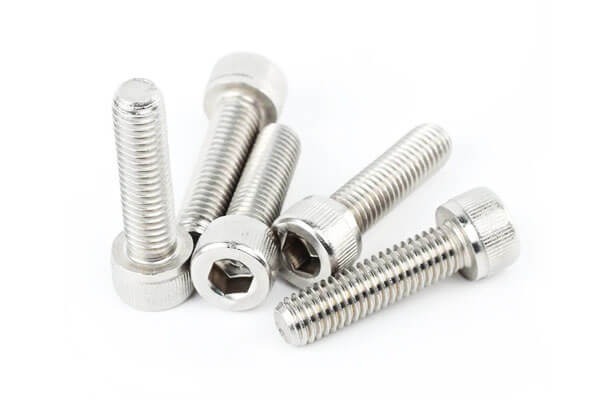
Vida, eşleşen bir dişe geçmek için tasarlanmış dişli bir bağlantı elemanıdır veya, bazı uygulamalarda, Sabitlenen malzemede kendi ipliğini yaratın.
Genellikle tahrik özelliğine sahip bir kafaya sahiptir, bir slot gibi, Phillips girintisi, Torx soketi, altıgen soket, veya dış altıgen.
Geleneksel cıvata ve somun düzenlemesinden farklı olarak, birçok vida doğrudan dişli deliğe takılır, dişli bir ekleme, odun, plastik, veya metal levha.
Vidalar elektronik muhafazalar ve tüketici cihazlarından endüstriyel makinelere kadar çeşitli ürünlerde kullanılmaktadır., hassas aletler, mobilya, ve yapı bileşenleri.
Vidalar Nasıl Çalışır?
Vidalar yükü aşağıdakilerin bir kombinasyonu yoluyla aktarır::
- İplik Nişanı: İplikler malzeme veya iç diş ile eşleşiyor, çekilmeye direniyor.
- Sıkıştırma kuvveti: Cıvatalara benzer, vidalar sıkıldığında sıkma kuvveti oluşturur, vidanın malzemeye doğrudan geçmesi nedeniyle mekanikler farklılık gösterse de.
- Kafa yatağı: Vida başı birleştirilen parçanın yüzeyine dayanır, yük dağıtma.
Vida performansı şunlara bağlıdır::
- İplik bağlantı uzunluğu: Genel olarak, vida çapına eşit bağlantı çelikte yeterli mukavemet sağlar; daha yumuşak malzemeler daha fazlasını gerektirir.
- Pilot delik boyutu: Kendiliğinden kılavuzlanan ve diş oluşturan vidalar için kritik öneme sahiptir.
- Sürücü tipi: Phillips, oluklu, Torx, altıgen soket, kare, vesaire.
- Malzeme uyumluluğu: Galvanik korozyonu veya soyulmayı önlemek için vida malzemesi birleştirilen malzemeyle uyumlu olmalıdır.
Yaygın Vida Türleri
| Vida Tipi | Tanım | Tipik Uygulama |
| Makine vidası | Makine konuları, çeşitli kafalar, bir somunla veya dişli bir delikte kullanılır | Makineler, elektronik, aletleri |
| Kapak vidası | Soket kafası (altıgen soket), makine konuları | Makineler, takımlama, otomotiv |
| Kendinden kılavuzlu vida | Malzemede kendi ipliğini oluşturur veya keser | Metal levha, plastik, odun |
| Kendiliğinden delme vidası | Matkap noktası; tek işlemde matkaplar ve kılavuzlar | Metal levha, metal çerçeve |
| Ağaç vidası | Kaba iplikler, konik sap, sivri uç | Ahşap işleme, mobilya |
Alçıpan vidası |
İnce iplikler, borazan kafası, keskin nokta | Alçıpan kurulumu |
| Sac vida | Keskin nokta, ince veya kaba iplikler | Sac levha montajı |
| Ayar vidası | Başsız; Bir bileşeni bir mile sabitlemek için kullanılır | Yakalar, kasnaklar, topuzlar |
| Başparmak vidası | Elle sıkmak için tırtıllı veya kanatlı kafa | Ayarlamalar, erişim panelleri |
| Omuz vidası | Pivot veya kayan uygulamalar için silindirik omuz | Bağlantılar, menteşeler, pivotlar |
| Göz vidası | Halka şeklindeki kafa | Asılı, bağlama |
| Beton vidası | Sertleştirilmiş, beton için yüksek-alçak dişler | Betona sabitleme |
| Gecikme vidası | Altıgen veya kare kafa, kaba iplikler, sivri | Ağır ahşap bağlantılar |
4. Mekanik ve Geometrik Farklılıklar
Cıvatalar ve vidalar benzer diş formlarını ve kafa tasarımlarını paylaşabilir, ancak genellikle sap geometrisi bakımından farklılık gösterirler, iplik etkileşimi, kurulum yöntemleri, ve yük aktarımı.
Geometrik Farklılıklar
Cıvatalar genellikle tanımlanmış dişsiz bir sapa ve kısmen dişli bir bölüme sahiptir, birçok vida tamamen dişliyken.
Gerçek geometri bağlantı elemanı tipine bağlıdır, nominal çap, uzunluk, ve uygulanabilir standart.
| Özellik | Cıvatalar | Vidalar |
| İncik | Hizalamayı desteklemek ve kesme yüklerini aktarmak için genellikle dişsiz bir bölüm içerir | Tamamen veya kısmen dişli olabilir, tasarıma bağlı olarak |
| İplik uzunluk | Yapısal ve genel amaçlı uygulamalarda sıklıkla kısmi dişli | Genellikle daha küçük makine vidalarında tamamen dişlidir; türüne göre değişir |
| KAFA tasarım | Genellikle altıgen, ağır altıgen, flanş, veya taşıma kafaları | Soket içerir, Phillips, Torx, oluklu, tava, ve gömme kafalar |
Sürüş yöntemi |
Tipik olarak bir anahtar veya lokma ile sıkılır | Genellikle bir tornavidayla sürülür, altıgen anahtar, Torx biti, veya soket |
| İplik biçim | Genellikle metrik kaba/ince veya Birleşik dişler, UNC ve UNF gibi | Standart makine ipliklerini kullanabilir, kendinden kılavuzlu iplikler, veya özel ahşap vida dişleri |
| Nokta tasarım | Genellikle düz veya yivli | Düz olabilir, sivri, veya bir delme noktasıyla donatılmış |
| Temsilci standartlar | ASME B18.2.1, ASME B18.2.3, ASTM F3125 | ASME B18.6.3, ISO 7045, ISO 4762 |
Nominal boyut aralıkları büyük ölçüde örtüşüyor, bu nedenle çap tek başına bir cıvatayı bir vidadan güvenilir bir şekilde ayırt edemez.
Geçerli ürün standardı ve amaçlanan bağlantı konfigürasyonu daha kullanışlı kriterler sağlar.
Konu Formu ve Katılım
Cıvatalar ve vidalar aynı standart diş formlarını kullanabilir, metrik kaba dahil, metrik para cezası, ÇİL, ve UNF. Temel fark genellikle dişlerin bağlantı noktasına nasıl geçtiğidir.
Cıvatalar genellikle boşluk deliklerinden geçer, dişlerin bir somuna veya dişli bir bileşene geçtiği.
Dişsiz sap, mevcut olduğunda, eklemin yerini tespit etmeye ve enine yükleri taşımaya yardımcı olabilir. Vidalar önceden diş açılmış deliklere geçebilir, dişli ekler, veya malzemenin kendisi.
Kendiliğinden kılavuzlanan ve ağaç vidaları, belirli alt tabakalarda diş oluşturmak veya kesmek için tasarlanmış diş geometrilerini kullanır.
Kaba dişler genellikle daha hızlı montaj sağlar ve küçük kirlenme veya hasarlara karşı daha iyi tolerans sağlar, ince dişler daha küçük bir adım ve eksenel konumun daha ince ayarlanmasını sağlarken.
İkisi de evrensel olarak daha güçlü veya titreşime karşı daha dayanıklı değil; performans bağlantı elemanı boyutlarına bağlıdır, malzeme gücü, nişan süresi, ve ortak tasarım.
Mekanik Davranış
Birincil mekanik fark, bağlantının yük yolunda ve sıkma kuvvetinin kontrolünde yatmaktadır..
| Faktör | Cıvatalar | Vidalar |
| Yük aktarma | Genellikle cıvatada gerilim ve kenetlenmiş bağlantı boyunca sıkışma gelişir | Yükü vida ve bunun bir somunla birleşmesi yoluyla aktarın, dişli delik, sokmak, veya alt tabaka |
| Ön yükleme kontrol | Genellikle belirli bir tork veya gerdirme yöntemiyle oluşturulur; sürtünme sonucu güçlü bir şekilde etkiler | Ayrıca tork ve sürtünmeye de bağlıdır, Dişler doğrudan daha yumuşak malzemelerle birleştiğinde daha fazla değişkenlik mümkün olur |
| Tipik arıza modlar | Çekme kırığı, yorgunluk başarısızlığı, iplik sıyırma, veya ortak ayrılık | Vida kırığı, sürücü girintisi hasarı, kafa arızası, veya bağlı malzemenin soyulması |
Yorulma performansı |
Yerleşik bağlantı elemanı ve bağlantı tasarımı yöntemleri kullanılarak tahmin edilebilir | Bağlantı elemanı geometrisine bağlıdır, iplik etkileşimi, substrat özellikleri, ve döngüsel yükleme |
| Titreşim rezistans | Kilitleme somunları gerektirebilir, iplik kilitleme bileşikleri, veya diğer doğrulanmış saklama yöntemleri | Benzer saklama önlemleri gerektirebilir, özellikle alt tabakanın veya dişli bağlantının gevşeyebileceği veya bozulabileceği durumlarda |
5. Cıvata ve Vidalar: Açıklanan Temel Farklılıklar
Cıvatalar ve vidalar arasındaki pratik farklar, sabitleme düzenleri incelendiğinde daha da netleşir., kurulum yöntemleri, ve tipik uygulamalar doğrudan karşılaştırılır.
| Karşılaştırma Faktörü | Cıvatalar | Vidalar |
| Tipik sabitleme düzeni | Genellikle boşluk deliklerinden geçer ve bir somunla sabitlenir | Genellikle dişli bir deliğe takılır, sokmak, veya doğrudan malzeme |
| Montaj ilişkisi bileşeni | Çoğu zaman bir fındık, bazı cıvatalar dişli deliklere geçse de | Genellikle içten dişli bir bileşen veya alt tabakanın kendisi |
| Konu konfigürasyonu | Kısmen veya tamamen dişli olabilir | Tamamen veya kısmen dişli olabilir, tasarıma bağlı olarak |
| Kurulum araçları | İngiliz anahtarı, soket, tork anahtarı, veya özel aletler | Tornavida, altıgen anahtar, soket, veya elektrikli sürücü |
| Sıkıştırma kuvveti | Genellikle cıvata ve somun düzeneğinin sıkılmasıyla oluşturulur | Genellikle vidanın birleşme dişine sıkılmasıyla oluşturulur |
Sökme |
Somun ve dişler erişilebilir ve hasarsız kalırsa genellikle basittir | İplik etkileşimine bağlıdır, alt tabaka durumu, ve vida tasarımı |
| Tipik arıza riskleri | Çekme kırığı, tükenmişlik, iplik sıyırma, gevşeme, veya eklem kayması | Sürücü girintisi sıyırma, iplik sıyırma, çekilme, tükenmişlik, veya gevşeme |
| Yaygın uygulamalar | Yapısal eklemler, makine çerçeveleri, flanşlar, otomotiv meclisleri | Muhafazalar, elektronik ürünler, mobilya, makineler, ve metal levha montajları |
| Tasarım hususları | Cıvata gücü, somun uyumluluğu, ön yükleme, kavrama uzunluğu, ve eklem sertliği | İplik Nişanı, alt tabaka gücü, sürücü tasarımı, kurulum torku, ve çekilme direnci |
Önemli bir nitelik, bunların tipik uygulamalar olmasıdır., mutlak kurallar değil. Vidalı bir deliğe cıvata adı verilen bir bağlantı elemanı takılabilir, bir vida bir somunla birlikte kullanılabilirken.
Geçerli standart, ürün tasarımı, ve sabitleme düzeni daha kesin sınıflandırmayı belirler.
Daha Güçlü Bir Bağlantı Sağlayan?
Ne cıvatalar ne de vidalar her uygulamada doğası gereği daha güçlü değildir. Bağlantı kuvveti bağlantı elemanının boyutlarına bağlıdır, malzeme sınıfı, iplik geometrisi, nişan süresi, kurulum önyüklemesi, ve bağlı malzemelerin gücü.
Düzgün tasarlanmış yüksek mukavemetli bir cıvata, yapısal bir bağlantıda önemli bir sıkma kuvveti sağlayabilir.
Uygun boyutta bir soket başlı vida, kompakt bir makine düzeneğinde yüksek sıkma kuvveti de sağlayabilir.
Her iki durumda da, iplik şeridi varsa bağlantı elemanının kendisinden önce bağlantı başarısız olabilir, substrat deforme olur, veya bağlı parçalar uygulanan yüke dayanamıyor.
6. Cıvata ve Vidalar için Malzemeler ve Kaplamalar
Bir cıvatanın veya vidanın malzemesi ve yüzey işlemi onun çekme mukavemetini belirler, korozyon direnci, aşınma davranışı, ve belirli çalışma koşullarına uygunluk.
Seçimde mekanik yükler dikkate alınmalıdır, çevresel maruz kalma, sıcaklık, ve birleştirilen malzemelerle uyumluluk.
Temel Malzemeler
Uygun seçim gerekli güce bağlıdır, korozyon direnci, ağırlık, ve hizmet ortamı.
| Malzeme | Tipik Sınıflar |
| Düşük karbonlu çelik | SAE notu 2, ISO özellik sınıfı 4.6 |
| Orta karbonlu çelik | SAE notu 5, ISO 8.8 |
| Alaşımlı çelik | SAE notu 8, ISO 10.9, 12.9 |
| Paslanmaz çelik 304 | A2, 304 |
| Paslanmaz çelik 316 | A4, 316 |
| Martensitik paslanmaz çelik | 410 |
| Yağışla sertleşen paslanmaz çelik | 17-4 PH |
| Pirinç ve bronz | C360, C464, silikon bronz |
| Titanyum | Seviye 2, Seviye 5 (Ti-6Al-4V) |
| Alüminyum alaşımları | 2024, 6061, 7075 |
| Nikel alaşımları | Monel, İnkonel |
Kaplamalar ve Yüzey Tedavileri
Kaplamalar korozyon direncini artırır, sürtünmeyi azaltmak, veya belirli yüzey özellikleri sağlayın.
| Kaplama veya İşleme | Ana Faydalar | Ortak Uygulamalar ve Hususlar |
| Elekokullu çinko | Ekonomik, orta derecede korozyon koruması | Genel amaçlı bağlantı elemanları; ilave pasivasyon veya sızdırmazlık gerektirebilir |
| Sıcak daldırma galvanizleme | Kalın, dayanıklı çinko kaplama | Dış mekan yapıları ve inşaatı; kaplama kalınlığı geçerli spesifikasyona ve bağlantı elemanı boyutuna bağlıdır |
| Çinko-nikel | Gelişmiş korozyon koruması | Otomotiv ve zorlu endüstriyel uygulamalar |
| Çinko pul kaplama | Kaplama uygulaması sırasında düşük hidrojen kırılganlığı riskiyle birlikte güçlü korozyon koruması | Otomotiv ve yüksek mukavemetli bağlantı elemanları |
| Kadmiyum kaplama | Korozyona karşı koruma ve faydalı kayganlık | Toksisite nedeniyle birçok uygulamada kısıtlanmıştır; belirli eski havacılık spesifikasyonlarında kullanılır |
Fosfat kaplama |
Petrol için bir temel sağlar, boyamak, veya diğer tedaviler | Kontrollü sürtünme gerektiren endüstriyel bağlantı elemanları ve bileşenler |
| Siyah oksit | Yağlandığında görünüm ve sınırlı korozyon koruması | Takımlama ve iç mekan uygulamaları |
| PTFE bazlı kaplama | Düşük sürtünme ve kimyasal direnç | Kontrollü sürtünme veya kimyasal uyumluluk gerektiren uygulamalar |
| Ksilan kaplama | Düşük sürtünme ve korozyon koruması | Endüstriyel ve kimyasal hizmet bağlantı elemanları |
| Gümüş kaplama | Uygun uygulamalarda elektriksel iletkenlik ve safralanma önleyici özellikler | Özel elektrik ve havacılık montajları |
| Paslanmaz çelik pasivasyon | Serbest demiri giderir ve koruyucu pasif yüzeyi destekler | Aşındırıcı ortamlara maruz kalan paslanmaz çelik bağlantı elemanları |
7. Kurulum ve Aletler
- Erişim Gereksinimleri: Cıvatalar bağlantının her iki tarafına da erişim gerektirir (cıvata başı için bir taraf, diğeri fındık için).
Vidalar, muhafazanın iç dişleriyle eşleştikleri için yalnızca kurulum tarafından erişim gerektirir. - Tork ve Ön Yük: Cıvatalar kalibre edilmiş tork anahtarları kullanılarak rutin olarak sıkılır, hidrolik gergiler, veya hassas kenetleme ön yükünü elde etmek için somun dönüşü yöntemleri.
Vidalar genellikle standart tornavidalar kullanılarak çakılır, Allen anahtarları, veya pnömatik tork sürücüleri. - Yeniden kullanılabilirlik: Cıvatalı bağlantılar ana malzemeye zarar vermeden tekrar tekrar sökülüp takılabilir.
Yumuşak metaller veya plastiklerdeki vidalı bağlantılar, birden fazla bakım döngüsü boyunca dahili vidalı dişlerin soyulması riski taşır.
8. Cıvata ve Vida Üretim Prosesleri
Cıvata ve vidalar birçok üretim sürecini paylaşıyor. Üretim rotaları malzemeye bağlıdır, boyutlar, iplik tasarımı, gerekli güç, tolerans, yüzey kalitesi, ve üretim hacmi.
Soğuk Dövme ve Sıcak Dövme
Soğuk şişirme, tel veya çubuğu oda sıcaklığında veya buna yakın sıcaklıkta plastik olarak deforme ederek bir bağlantı elemanı kafası oluşturur.
İyi malzeme kullanımı sağladığı için yüksek hacimli üretimde yaygın olarak kullanılır., tekrarlanabilirlik, ve üretim verimliliği.
Sıcak dövme, daha büyük boyutlar veya malzemeler yüksek sıcaklıkta şekillendirme gerektirdiğinde kullanılır..
Tasarıma bağlı olarak, dövme, soğuk şişirme yoluyla ekonomik olarak oluşturulması zor olan bağlantı elemanları kafaları ve diğer özellikleri üretebilir.
İplik Haddeleme ve İplik Kesme
İplik haddeleme, bağlantı elemanı boşluğunu kalıplar arasında bastırarak dişler oluşturur. Yaygın olarak seri üretilen cıvata ve vidalar için kullanılır ve diş profilinden malzeme çıkarmadan tutarlı diş geometrisi üretebilir.
Diş kesme, gerekli ipliği oluşturmak için malzemeyi bir kesici aletle çıkarır. Bazı özel tasarımlar için kullanışlıdır, düşük hacimli üretim, büyük bağlantı elemanları, ve geometrinin veya malzemenin yuvarlanmayı daha az uygun hale getirdiği uygulamalar.
Haddeleme ve kesme arasındaki seçim malzeme özelliklerine bağlıdır, iplik özellikleri, gerekli üretim hızı, ve bileşen tasarımı.
Isıl İşlem
Isıl işlem, belirtilen mekanik özelliklerin tek başına şekillendirmeyle sağlanamadığı durumlarda kullanılır..
Çelik kalitesine ve bağlantı elemanı özellik sınıfına bağlı olarak, işlemler söndürme ve temperleme veya diğer kontrollü termal işlemleri içerebilir.
Amaç gerekli güç kombinasyonunu elde etmektir., sertlik, ve aşırı kırılganlık riskini kontrol ederken tokluk, çarpıtma, ve diğer kusurlar.
Tüm bağlantı elemanları aynı ısıl işlemi gerektirmez. Gereksinimler geçerli malzeme spesifikasyonuna ve mekanik özellik standardına uygun olmalıdır.
Yüzey İşlem ve Kalite Kontrolü
Korozyon direncini arttırmak için yüzey işlemleri uygulanabilir., sürtünmeyi azaltmak, veya görünüm gereksinimlerini karşılayın.
Kaplamaya bağlı olarak, boyutsal değişiklikleri yönetmek için ek kontrollere ihtiyaç duyulabilir, hidrojen gevrekleşmesi riski, veya sürtünme değişkenliği.
Kalite denetimi aşağıdaki kontrolleri içerebilir::
- Çap, uzunluk, kafa boyutları, ve diş geometrisi
- Mekanik özellikler ve sertlik
- Kaplama kalınlığı ve korozyon performansı
- Yüzey kusurları ve malzeme izlenebilirliği
- Geçerli ürün standardına boyutsal uygunluk
ISO gibi standartlar 898-1 belirtilen karbon çeliği ve alaşımlı çelik cıvataların mekanik özellikleri için, vidalar, ve çiviler, ve ISO 3506 korozyona dayanıklı paslanmaz çelik bağlantı elemanları için, birçok uygulama için ilgili çerçeveler sağlar.
Kesin standart, bağlantı elemanı tipine ve spesifikasyonuna bağlıdır.
9. Uygulamalar: Cıvata ve Vidaların Kullanıldığı Yerler
Cıvata ve vidalar arasındaki seçim montaj tasarımına bağlıdır, servis yükleri, kurulum erişimi, Bakım Gereksinimleri, ve malzeme alma.
Cıvatalar yapısal çelik bağlantılarda yaygın olarak kullanılır, köprü ve bina montajları, otomotiv şasi, makine çerçeveleri, boru flanşları, ve ağır ekipman.
Bu uygulamalar genellikle kontrollü sıkma kuvvetinden yararlanır, erişilebilir fındık, ve tanımlanmış çekme veya kesme yükleri için tasarlanmış bağlantı elemanları.
Vidalar elektrik muhafazalarında yaygındır, Elektronik Cihazlar, mobilya, aletleri, sac ürünleri, makine kapakları, ve hassas ekipmanlar.
Tasarım vidalı delikler içerdiğinde veya bir bağlantı elemanının bir taraftan takılması gerektiğinde özellikle kullanışlıdırlar..
Bazı uygulamalar her ikisini de kullanır. Örneğin, endüstriyel bir makine, yapısal çerçevesini bağlamak için yüksek mukavemetli cıvatalar kullanabilir, Hassas bileşenleri sabitlemek için soket başlı vidalar, ve seçilen kapaklar veya paneller için kendinden kılavuzlu vidalar.
Doğru seçim, yalnızca hangi bağlantı elemanının kurulumunun daha kolay olduğuna değil, bağlantının gereksinimlerine göre yapılmalıdır..
10. Cıvata ve Vidalar Arasında Nasıl Seçim Yapılır?
Doğru bağlantı elemanını seçmek, bağlantının tamamının değerlendirilmesini gerektirir, bağlı malzemeler dahil, yükleme koşulları, kurulum erişimi, ve bakım gereksinimleri.
Adım 1: Ortak Konfigürasyonu Belirleyin
Bileşenlerde boşluk delikleri varsa ve bir somunu barındırabiliyorsa, bir cıvata ve somun düzenlemesi uygun olabilir.
Montajda dişli delikler veya dişli ekler varsa, vidalar daha basit bir çözüm sağlayabilir.
İnce saclar için, plastik, veya ahşap, özel kendinden kılavuzlu veya vida dişi oluşturan vidalar geleneksel cıvatalardan daha uygun olabilir, alt tabakanın gerekli yükleri taşıyabilmesi şartıyla.
Adım 2: Yükleri Değerlendirin
Bağlantının çekme yüküne maruz kalıp kalmayacağını düşünün, kırpmak, titreşim, darbe, veya döngüsel yorgunluk.
Kritik yapısal veya mekanik bağlantılar için, gerekli bağlantı elemanı boyutunu hesaplayın, kuvvet, Bir bağlantı elemanını yalnızca çapa göre seçmek yerine ön yükleme yapın.
Adım 3: Malzeme Uyumluluğunu Kontrol Edin
Hem bağlı bileşenlerle hem de çalışma ortamıyla uyumlu bir bağlantı elemanı malzemesi seçin.
Korozyon, galvanik etkileşim, sıcaklık, ve kimyasallara maruz kalma uzun vadeli güvenilirliği etkileyebilir.
Adım 4: Kurulum ve Bakımı Düşünün
Eklemin her iki tarafına da erişilebilir olup olmadığını değerlendirin, özel aletlerin gerekli olup olmadığı, ve düzeneğin ne sıklıkta sökülmesi gerekeceği.
Bağlantı elemanları ayrıca tahrik hasarı riskini en aza indirecek şekilde seçilmelidir, iplik sıyırma, ve gevşeme.
Adım 5: Spesifikasyonu Doğrulayın
Gerekli çapı onaylayın, iplik adımı, uzunluk, kafa tarzı, mülkiyet sınıfı veya notu, kaplama, ve uygulanabilir standart.
Güvenlik açısından kritik uygulamalar için, mühendislik çizimlerini takip edin, ilgili standartlar, ve onaylanmış montaj prosedürleri.
11. Bağlantı Elemanlarını Seçerken Yaygın Hatalar
Birçok yaygın hata ortak güvenilirliği tehlikeye atabilir, seçilen cıvata veya vida uygun görünse bile.
- Yalnızca görünüşe göre seçim yapmak: Benzer görünümlü bağlantı elemanları farklı diş özelliklerine sahip olabilir, mekanik özellikler, veya amaçlanan kullanımlar.
- İş parçacığı etkileşimini göz ardı etme: Zayıf veya yeterince dişli olmayan bir alt tabakaya takılan bir vida, bağlantı elemanı nominal kapasitesine ulaşmadan dışarı çıkabilir..
- Yanlış mukavemet derecesinin kullanılması: Çok zayıf bir bağlantı elemanı yük altında arızalanabilir, gereksiz derecede yüksek mukavemetli bir bağlantı elemanı maliyeti artırabilir veya başka tasarım hususlarını ortaya çıkarabilir.
- Aşırı sıkma: Aşırı tork bağlantı elemanını gerebilir veya kırabilir, ipliklere zarar vermek, veya birleştirilmiş bileşenleri deforme edin.
- Korozyon ve aşınmanın göz ardı edilmesi: Yanlış malzeme veya yüzey işlemi tutukluğa neden olabilir, hızlandırılmış korozyon, veya zor bakım.
- Uyumsuz spesifikasyonların karıştırılması: Konu adımı, çap, mülkiyet sınıfı, ve somun uyumluluğu varsayılmak yerine doğrulanmalıdır.
- Hasarlı bağlantı elemanlarının yeniden kullanılması: Deforme olmuş iplikler, hasarlı sürücü girintileri, korozyon, veya önceden aşırı yüklenme, yeniden kullanımı güvensiz veya güvenilmez hale getirebilir.
- Ortak tasarımın ihmal edilmesi: Bağlantı elemanı seçimi tek başına yetersiz kenar mesafesini telafi edemez, zayıf alt tabaka malzemesi, yetersiz yatak alanı, veya zayıf yük dağılımı.
En güvenilir sabitleme çözümü bağlantı elemanını dikkate alır, çiftleşme malzemeleri, eklem geometrisi, kurulum yöntemi, ve işletim ortamını tek bir entegre sistem olarak.
12. Çözüm
Cıvatalar ve vidalar benzer sabitleme işlevlerini yerine getirir, ancak yaygın olarak farklı bağlantı konfigürasyonlarında kullanılırlar.
Cıvatalar genellikle boşluk deliklerinden geçer ve somunlarla çalışır, vidalar sıklıkla dişli deliklere takılırken, ekler, veya doğrudan bağlanan malzeme.
Bu ayrımlar kurulumu etkiler, sıkma kuvveti, Bakım, ve ortak tasarım, terminoloji standartlara ve uygulamaya göre değişebilse de.
Her iki tür de evrensel olarak daha güçlü veya daha güvenilir değildir. Performans malzemeye bağlıdır, boyutlar, iplik etkileşimi, ön yükleme, eklem geometrisi, ve hizmet koşulları.
Soğuk şişirme dahil üretim süreçleri, dövme, iplik haddeleme, ısıl işlem, ve yüzey bitirme — ayrıca bir bağlantı elemanının belirtilen gereksinimleri karşılayıp karşılamadığını da belirler.
Mühendisler için, üreticiler, ve satın alma ekipleri, En iyi yaklaşım bağlantı elemanlarını yük gereksinimlerine göre seçmektir, malzeme uyumluluğu, kurulum erişimi, korozyona maruz kalma, ve uygulanabilir standartlar.
Bu faktörlerin anlaşılması daha güvenli montajlara yol açar, daha güvenilir performans, ve daha düşük bakım maliyetleri.
SSS
Bir cıvata ve bir vida arasındaki temel fark nedir?
Bir cıvata tipik olarak boşluk deliklerinden geçer ve bir somunla sabitlenir, bir vida genellikle dişli bir deliğe takılırken, dişli ekleme, veya doğrudan alıcı malzeme.
Fakat, terminoloji ürün standardına ve uygulamaya göre değişir.
Cıvatalar vidalardan daha mı güçlüdür??
Mutlaka değil. Mukavemet malzemeye bağlıdır, çap, iplik geometrisi, mekanik özellik derecesi, ve ortak tasarım.
Yüksek mukavemetli bir vida, daha düşük dereceli bir cıvatadan daha iyi performans gösterebilir, her iki bağlantının gücü eşleşen malzeme veya diş bağlantısı nedeniyle sınırlanabilirken.
Somun olmadan cıvata kullanılabilir mi??
Evet. Bazı cıvatalar dişli bir deliğe doğrudan bağlanacak şekilde tasarlanmıştır. Bu düzenlemenin uygun olup olmadığı bağlantı elemanı spesifikasyonuna bağlıdır, iplik etkileşimi, yükleniyor, ve başvuru gereksinimleri.
Vida somunla birlikte kullanılabilir mi??
Evet. Bazı vidalar, bazı makine vidaları dahil, boşluk deliklerinden monte edilebilir ve somunlarla sabitlenebilir. Ürün tanımı her zaman sabitleme düzenini belirlemez.
Bir cıvata ile makine vidası arasındaki fark nedir?
Bir cıvata genellikle bir somunla sabitlenen bir bağlantıyla ilişkilendirilir, bir makine vidası genellikle dişli bir deliğe veya bir somuna geçecek şekilde tasarlanmış makine dişlerine sahipken.
Her ikisi de benzer kafa stillerine ve iplik biçimlerine sahip olabilir, dolayısıyla geçerli ürün standardı önemlidir.
Bir cıvata ve saplama arasındaki fark nedir?
Bir cıvatanın tipik olarak bir kafası ve dişli bir sapı vardır, saplama genellikle bir veya her iki ucunda diş bulunan başsız bir bağlantı elemanıdır, veya uzunluğunun büyük bir kısmı boyunca.
Çiviler sıklıkla tekrarlanan montajlarda kullanılır, hizalama, veya flanş bağlantıları önemlidir.