Över min 28 år med aluminiumsmide- och precisionsbearbetningslinjer för motorcykel- och fordonskonstruktionsdelar, Jag har hört samma fråga fler gånger än jag kan räkna:
"Du har redan pressat in aluminiumet i formen. Det är rätt form. Varför behöver du CNC-bearbeta det efter?”
Det är en rättvis fråga från någon som inte har stått bredvid en 400-tons smidespress och sett vad som kommer ut på andra sidan.
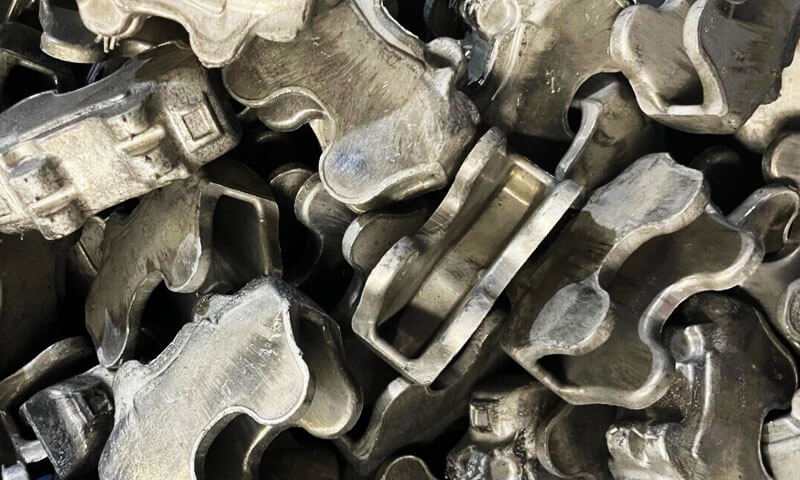
De flesta antar att smide ger en monteringsfärdig del. I verkligheten, det som kommer ut ur formen är ett smidesämne - en strukturell grund, inte en färdig produkt.
Smide bygger materialets styrka och grova form; precisions CNC-bearbetning förvandlar det starka ämnet till en del som faktiskt passar, sälar, och fungerar tillförlitligt under tusentals servicetimmar.
Den här artikeln beskriver exakt varför sekundär CNC-bearbetning inte är förhandlingsbar för högpresterande smidda aluminiumkomponenter, vilka operationer den utför, hur smide och bearbetning samverkar som kompletterande processer, och vad man ska leta efter hos en leverantör för att undvika kostsamma produktionsluckor.
Det här är inte läroboksteori - det är vad vi lärde oss genom försök, skrot, och fältfelanalys.
1. Smide ger dig en blank, Inte en färdig del
Låt oss börja med vad aluminiumsmide går faktiskt bra. När du värmer ett aluminiumämne och komprimerar det till en formhålighet under hundratals ton tryck, du åstadkommer fyra viktiga saker:
- Du bildar delens övergripande nästan-nätform
- Du förfinar och riktar in den inre kornstrukturen längs lastbanor
- Du skapar kontinuerliga metallflödeslinjer som följer delens geometri, dramatiskt förbättra utmattningsstyrkan
- Du bygger baslinjens strukturella integritet som gör smidda delar 30–50 % starkare än bearbetade av solida ekvivalenter
Det är ett enormt värde. Men här är vad smide inte kan göra, oavsett hur bra din die är: den kan inte ge slutliga precisionsmått, släta passande ytor, eller fina interna funktioner.
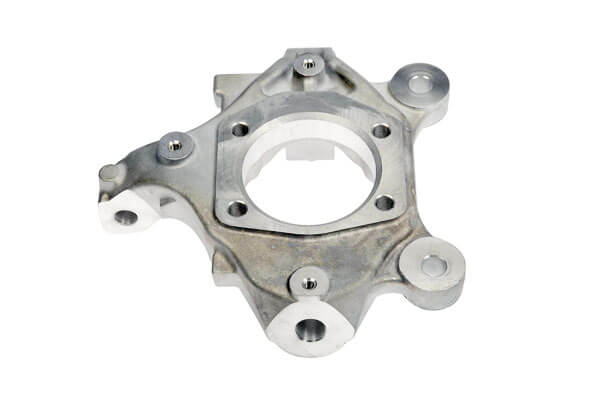
De inneboende begränsningarna av smidd geometri
Varje smidesform måste kompromissa mellan formbarhet och precision:
- Dragvinklar: Du behöver 1–3° drag per sida för att mata ut delen från formen.
Det betyder att varje vertikal yta är avsmalnande, inte kvadratisk. Du kan inte montera en avsmalnande monteringsyta. - Som smidd tolerans: Till och med det bästa smidet med slutna stansar håller endast ±0,2–0,5 mm måttnoggrannhet. För monteringshål, lager passar, och tätningsytor, du behöver ±0,02–±0,05 mm.
- Ytans skick: Som smidda ytor har oxidskala, mindre dragkraft, och skiljelinjen blinkar.
De är inte tillräckligt platta, lagom slät, eller tillräckligt konsekvent för tätning eller precisionspassning. - Fina funktioner: Små hål, trådar, täta spår, och tunna revben kan inte smidas på ett tillförlitligt sätt.
Metallen flyter inte konsekvent in i små formdetaljer, och att mata ut dem utan skada är nästan omöjligt.
Jag fick en gång en ny produktingenjör att försöka beställa ett smidd motorcykel bromsok med noll drag och insmidda gänghål. Han trodde att vi överbelastade för bearbetning.
Efter tre misslyckade dö försök och 12 skrotade provdelar, han accepterade äntligen vad de gamla redan visste: smide bygger strukturen; bearbetning levererar precisionen.
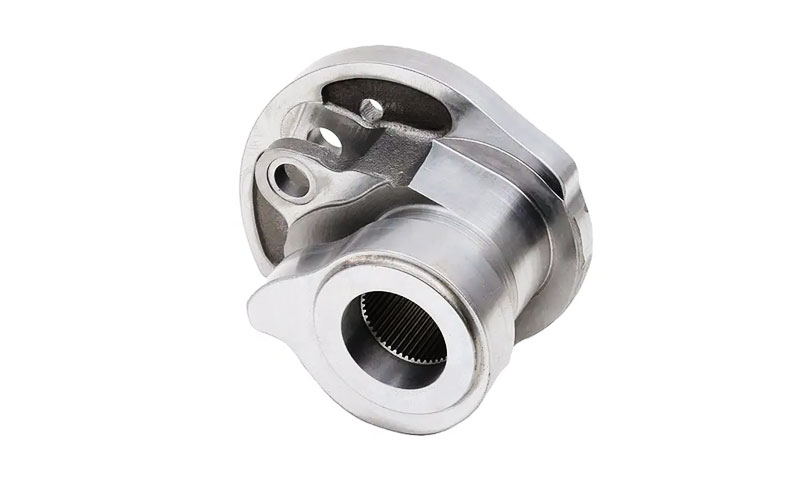
För delar som bromsok, övre trippelklämmor, fotpinnar, och stötdämparlänkar — de egenskaper som gör att delen faktiskt monteras och fungerar är exakt de egenskaper som smide inte kan producera.
2. Exakt vad gör precisions-CNC-bearbetning på ett smidet ämne?
CNC -bearbetning är inte bara att "städa upp kanterna". Den utför fem kritiska kategorier av arbete som gör ett smidesämne till en funktionell komponent.
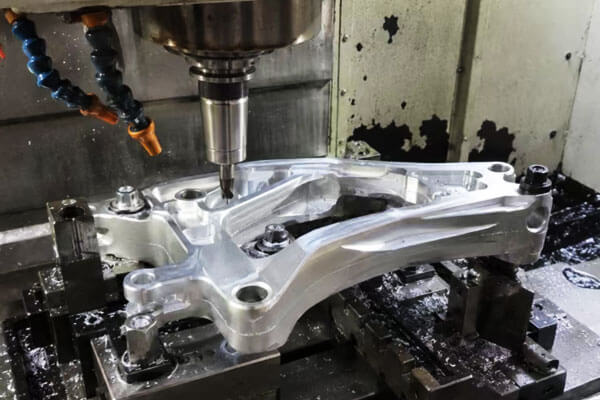
Montering & Lokalisering av hål
Nästan varje smidd konstruktionsdel ansluter till något annat - en ram, en chock, en bromsenhet.
Hålpositionens noggrannhet avgör om delen bultar på rakt, om luckor ens är vänster och höger, och om monteringen ser ojämn belastning efter installationen.
Flytta ett hålmönster förbi 0.15 mm på en motorcykel övre klämma, och gafflarna binder. Flytta den förbi 0.3 mm, och delen kommer inte att monteras alls.
Smide kan inte hålla hålpositionstoleransen snävare än ungefär ±0,4 mm tillförlitligt. CNC-borrning och borrning håller ±0,05 mm eller bättre, även över flerhålsmönster.
Gängade hål
Gängade hål behöver exakt diameter, djup, tappläge, och trådformskvalitet.
För delar som tas isär och återmonteras för service, dålig trådkvalitet betyder avskalade trådar, lösa fästelement, och fältfel.
Smide kan inte ge användbara trådar. Du kan smida ett pilothål, men den sista tråden bearbetas alltid.
Vi kontrollerar också gängdjup och försänkningsgeometri exakt på CNC - något du inte kan göra konsekvent med en handkran.
Parning & Lokalisera ansikten
Som smidda ytor är aldrig tillräckligt plana för att användas som monteringsytor. En smidd yta kan ha 0,2–0,5 mm variation över ansiktet, plus dragvinkelavsmalning.
Skruva ihop två ansikten så där, och du får ojämn fastspänning, packningsvägar, och delar som växlar under belastning.
CNC planfräsning ger kontrollerad planhet - vanligtvis 0.02 mm per 100 mm för strukturella ytor, och ännu tätare för tätning av ytor.
För bromsokkroppar, den planheten är det som gör att bromsvätskan inte läcker. Det är inte kosmetiskt – det är funktionellt.
Lagersäten & Hållande spår
Vilken del som helst som snurrar, pivoter, eller håller en tätning behöver precisionshål, lagersäten, och låsringspår.
Dessa egenskaper kräver diametertoleranser ner till hundradelar av en millimeter och skarpa, konsekvent spårgeometri.
Smide kan inte ge ett lagerhål med H7-tolerans. Den kan inte producera ett kvarhållande spår med fyrkantiga kanter med skarpa hörn. Dessa är strikt CNC-operationer - svarvning, tråkig, och inre räfflor.
Konturer, Belysningsfunktioner & Bryt kanter
Högpresterande smidda delar får ofta lätta fickor, Skamer, och förfinade yttre konturer under bearbetning.
Vi tar bort överflödigt material där det inte finns någon belastning för att spara vikt – avgörande för motorcykel- och bildelar där varje gram är viktigt.
Vi bryter även vassa kanter, ta bort skiljelinjeblixten, och blanda övergångar.
Detta är inte bara för utseendet: vassa kanter är stresshöjare. En ren bearbetad fas kan förbättra utmattningslivslängden med 20–30 % på en belastad del.
I slutet av dagen, CNC-bearbetning gör inte bara att delen passar. Den styr vikten, balans, tätning, bära livet, och trötthetsprestanda.
3. Smide och CNC-bearbetning: Komplementär, Inte tävlande
Ibland hör jag folk inrama detta som "smidning vs. bearbetning.” Det är fel sätt att se på det.
De löser helt andra problem, och de bästa komponenterna använder båda för det som var och en gör bäst.
| Behandla | Kärnfunktion | Primärstyrka | Nyckelbegränsning |
| Aluminiumsmide | Bygger strukturell grund; anpassar spannmålsflödet; förbättrar utmattningsstyrkan | Överlägsen materialintegritet; hög hållfasthet till vikt | Begränsad måttnoggrannhet; kan inte producera fina egenskaper |
| Precision CNC bearbetning | Levererar slutlig dimensionell noggrannhet; producerar funktionella funktioner; kontrollerar ytkvaliteten | Extremt exakt; flexibel funktionsgeometri | Tar bort material; förbättrar inte basmaterialets styrka |
Varför inte bara maskin från Solid Bar Stock?
Om du behöver precision, varför inte bara fräsa hela delen ur ett massivt block av aluminium? Jag har fått folk att fråga det också.
Det är sant att du kan göra nästan vilken form som helst på en CNC-fräs från solid stång. Men det finns tre stora nackdelar:
- Massivt materialavfall: För en typisk motorcykel bromsok, du skulle ta bort 65–75 % av startfältet som marker.
Smidda ämnen tar bara bort 10–20 %. För produktion med hög volym, det är en enorm kostnadsskillnad. - Minska spannmålsflödet: Bearbetning från solida skär tvärs över den naturliga fiberriktningen. Smidda delar har kornflöde som följer detaljformen, ger 30–50 % bättre utmattningsstyrka.
Jag har sett utmattningstestade bearbetade från solida bromsok spricka vid mindre än halva cykelantalet för smidda och bearbetade ekvivalenter. - Längre cykeltid: Att bearbeta en komplex detalj från solid tar 2–3 gånger längre tid än att bearbeta ett nästan nätsmideämne.
Varför inte bara smida och hoppa över bearbetning?
På andra sidan, du kan inte hoppa över bearbetning och montera som smidda delar.
Toleransen är för lös, ytorna är för grova, och det finns inga funktionella funktioner. Delen kommer inte att passa, kommer inte att täta, och kommer att misslyckas i förtid.
Den optimala produktionssekvensen
För högpresterande konstruktionsdelar av aluminium — bromsok, övre trippelklämmor, fotpinnar, chocklänkar, och liknande — det standardbeprövade processflödet är:
Produktdesign → Formutveckling → Varmaluminiumsmide → Värmebehandling → Precisions CNC-bearbetning → Dimensionell inspektion → Ytbearbetning → Slutlig inspektion & Leverans
Denna kombination utnyttjar styrkan och materialeffektiviteten hos smide och precisionen och detaljerna i CNC-bearbetning.
Det ger dig det bästa av två världar, och det är så nästan alla högpresterande konstruktionsdelar i aluminium är gjorda.
4. Varför inköpsteam måste se bortom Forge Press
När du skaffar smidda aluminiumkomponenter, det största misstaget du kan göra är att bara fråga om leverantören har en smidespress.
Förmågan att smida blanket är bara halva ekvationen. Om du kan rampa upp till stabilt, kvalitetsvolymproduktion beror helt på leverantörens sekundära bearbetnings- och processintegrationsförmåga.
Det finns fyra kritiska förmågor att utvärdera:
Korrekt bearbetningsplanering
Bearbetningsersättning är en balansgång. Lämna för mycket, och du slösar material och lägger till CNC-cykeltid.
Lämna för lite, och du kan inte rensa upp smidesvågen, dragvinkel, och distorsion — du slutar med exponerad smideshud på ett parande ansikte.
Bra leverantörer bygger in bearbetningstillägg i formkonstruktionen från dag ett. De lägger inte bara till en uniform 0.5 mm överallt. De lägger mer hänsyn till områden med hög distorsion och mindre på stabila funktioner.
Det är här erfarna formingenjörer tjänar sina pengar. Jag har sett dåligt utformade matriser med 1 mm extra lager på ena sidan och negativ lager på andra — oanvändbart.
Konsekvent fixturstrategi
Komplexa smidda delar kräver nästan alltid flera inställningar för att bearbeta alla sidor.
Varje gång du lossar och fixerar delen igen, du introducerar inriktningsfel. Dålig fixtur orsakar positionsfel i bearbetade smidesdelar.
En kompetent leverantör kommer att utveckla dedikerad fixtur som lokaliserar smidda datumdetaljer, upprätthåller konsekvent anpassning över verksamheten, och håller del till del variation tätt.
För flerhålsmönster och koaxialfunktioner, fixturens noggrannhet avgör direkt monteringsutbytet.
Möjlighet för intern dimensionsverifiering
Du kan inte bedöma en smidd och bearbetad del efter ögat. Kritiska strukturella delar - speciellt bromsar, styrning, och upphängningskomponenter — kräver verifierad dimensionsinspektion.
Sök efter leverantörer med egen koordinatmätmaskin (Cmm) förmåga, dedikerade hålmätare, och kalibrerade inspektionsverktyg.
Bra leverantörer kontrollerar kritiska dimensioner på varje första del, och granska provdimensioner för varje batch. Om en leverantör säger "vi bara blickar ut," gå bort.
Ytprocesskoordinering
Anodiserande, pärlblästring, och polering ändrar alla deldimensionerna något - några mikron till några tiondelar, beroende på process.
Om du bearbetar till slutlig utskriftsstorlek och sedan anodiserar, du kan hamna överdimensionerad eller utom tolerans.
Erfarna leverantörer räknar med ytfinishtjocklek under bearbetning. De lämnar kontrollerat lager för beläggning, så slutliga dimensioner landar precis på målet efter ytbehandling.
Det här låter litet, men jag har sett hela partier avvisas eftersom bearbetning inte tog hänsyn till anodiseringsuppbyggnad.
För anpassade och lågvolymprogram, arbetar med en enda källa som gör verktyg, smidning, bearbetning, inspektion, och ytbehandling eliminerar nästan alla gränssnittsluckor. Färre handoffs = färre misstag.
5. Varför köpa precisionssmide av aluminium från DEZE Technology?
På Denna teknik, en specialist på precisionssmide och bearbetning av aluminium med huvudkontor i Xuchang, Henan, Porslin, vi har byggt hela vår verksamhet kring denna integrerade produktionsmodell.
Vårt kvalitetsledningssystem är certifierat enligt ISO 9001:2015, med full spårbarhet över varje steg — från intern formkonstruktion och ämnesförformning till varm aluminiumsmidning, T6 värmebehandling,
5-axel precision CNC-bearbetning, CMM dimensionell verifiering, och ytbehandling – allt kontrollerat under ett tak.
Vi konstruerar bearbetningstillägg direkt i den ursprungliga formdesignen för att optimera materialavlägsnandet, utveckla dedikerad delspecifik fixtur för att bibehålla positionsnoggrannheten, och validera kritiska dimensioner per batch.
För inköpsteam, denna enskilda källa eliminerar överlämningsfel mellan leverantörer, minskar ledtiderna för upprampning av programmet, och levererar konsekvent, produktionsfärdiga smidda aluminiumkomponenter för motorcykel, bil-, och industriella strukturella tillämpningar.
6. Slutsats
Aluminiumsmide och precisions-CNC-bearbetning är inte konkurrerande processer. De är två länkar i samma produktionskedja, var och en gör vad den gör bäst för att bygga en del som är både stark och exakt.
Smide levererar den strukturella grunden: anpassat spannmålsflöde, förbättrad utmattningsstyrka, och nästan nätform som minimerar materialspill.
CNC-bearbetning levererar den funktionella precisionen: exakta hålpositioner, platta parande ansikten, ordentliga trådar, lager passar, och kontrollerad ytkvalitet som gör att delen faktiskt monteras, täta, och sist.
För högpresterande lastade delar — bromsok, styrkomponenter, avstängningslänkar, och alla andra delar som håller ryttare säkra och utrustningen igång - du kan inte ha den ena utan den andra.
De bästa smidda delarna i världen är värdelösa om de inte passar. De mest exakt bearbetade delarna är svagare om de skärs från solid stång.
Den verkliga skickligheten – och det verkliga värdet av en bra leverantör – är att knyta ihop hela processen: formdesign som står för bearbetningsmaterial, smide som ger konsekventa ämnen,
fixtur som håller uppriktningen, bearbetning som når toleranser, och inspektion som upptäcker problem innan de skickas.
Få rätt kedja, och du får delar som är starka, exakt, och konsekvent sats efter sats.
Vanliga frågor
Behöver alla smide av aluminiumlegering CNC-bearbetning?
Inga, inte alla. Enkla strukturella fästen som inte passar ihop, råa distanser, och lågtoleransdelar kan ibland användas som smidda med endast gradning.
Men vilken del som helst med monteringshål, gängade funktioner, tätningsytor, lager passar, eller snäva dimensionella toleranser kommer att kräva sekundär CNC-bearbetning.
För motorcykel- och bilkonstruktionsdelar, det är väl över 90% av produktionssmide.
Är 6061 aluminium bra för CNC-bearbetning efter smide?
6061 är utmärkt för smidda-sedan-bearbetade komponenter. Den har en bra styrkebalans, duktilitet, och bearbetbarhet, och den svarar mycket förutsägbart på T6 värmebehandling.
Vi använder den flitigt för fotpinnar, övre trippelklämmor, parentes, och länkar. Det maskiner rent, håller bra tolerans, och anodiseras enhetligt.
För högre hållfasthetskrav, 7075 maskiner också, men det är mer hackkänsligt och kräver noggrannare planering av verktygsvägar.
Kommer CNC-bearbetning att förstöra styrkan hos en smidd del?
Inte om det är rätt gjort. Korrekt CNC-bearbetning tar bara bort den förplanerade bearbetningstillåten utanför den funktionella lastvägen.
Nyckeln är att designa delen, smide kornflöde, och bearbeta material tillsammans — så att du aldrig skär igenom kritiska bärande spannmålslinjer eller bearbetar bort stressad hud.
Dålig bearbetning kan absolut förstöra ett smide. Om du bearbetar ett djupt spår tvärs över en högspänningszon, du skapar en stresshöjare och dödar trötthetslivet.
Det är därför DFM (design för tillverkningsbarhet) genomgång mellan smidesingenjörer och maskiningenjörer betyder så mycket.
Kan smidda delar skickas direkt efter CNC-bearbetning?
Nästan aldrig. Efter bearbetning, du behöver fortfarande dimensionskontroll, avgra, rengöring, ytbehandling (anodiserad, spränga, etc.), och slutbesiktning.
Först efter att alla kontroller passerat paketerar och skickar du. Att hoppa över slutbesiktningen är hur defekta delar glider igenom till kunderna.