Jag har granskat väldigt många materialvalspaket för kloridbärande utrustning, och jag har märkt ett mönster.
När ett korrosionsproblem uppstår, det första svaret är nästan alltid att ändra betyget i materialkolumnen på ritningen: 316L blir 904L, då blir 904L 254 Vi, sedan 254 SMO blir 654 Vi. Varje steg ser ut som en extra försäkring. Varje steg lägger till kostnad.
Men på fältet, Jag har sett utrustning byggd av 654 SMO misslyckas inom några månader eftersom packningssprickan aldrig åtgärdades, svetstillsatsmaterialet valdes av vana, eller så skrevs interpasstemperaturen aldrig in i WPS.
Den här guiden är organiserad kring den sexstegsrecension jag använder på riktiga projekt: medium och temperatur → korrosionsmekanism → spaltgeometri → basmetall → svetstillsatsmaterial → tillverkning och standarder.
Målet är att göra urvalsslutsatsen spårbar i ritningen, inköpsspecifikationen, och svetsdokumenten – inte bara i materialkolumnen.
1. Vad är superaustenitiska rostfria stål?
Super austenitisk rostfria stål är höglegerade rostfria stål utvecklade för att ge bättre korrosionsbeständighet än konventionella austenitiska kvaliteter, speciellt i kloridrika och kemiskt aggressiva miljöer.
Deras austenitiska mikrostruktur stabiliseras i första hand av nickel och kväve. Högt krom- och molybdeninnehåll förbättrar motståndskraften mot lokal korrosion, medan kväve ytterligare förbättrar gropmotståndet och bidrar till mekanisk styrka.
Beroende på betyg, koppar kan också förbättra prestandan i vissa reducerande sura miljöer.
Termen superaustenitisk hänvisar i allmänhet till kvaliteter med betydligt högre legeringsinnehåll än konventionella 300-seriens rostfria stål.
Många innehåller ca 6% eller mer molybden, även om 904L vanligtvis grupperas med höglegerade austenitiska rostfria stål trots att de har en lägre molybdenhalt.
De tre betygen i ett ögonkast
Jämförelse av 904L, 254 Vi, och 654 Vi
| Standardbetyg | USA:s beteckning | I / W.Nr. | Typiskt Mo-innehåll | Huvudsakliga korrosionsapplikationer |
| 904L | N08904 | 1.4539 | Ca. 4.5% Mo, med Cu-tillsats | Svavelsyra och utspädd fosforsyra |
| 254 Vi | S31254 | 1.4547 | Ca. 6.0% Mo, med N-tillägg | Miljöer med hög kloridhalt, havsvatten, FGD scrubbers |
| 654 Vi | S32654 | 1.4652 | Ca. 7.3% Mo, med högt kväveinnehåll | Extrema kloridmiljöer, blekmedelsväxter, djupa offshoreapplikationer |
2. Kemisk sammansättning och metallurgiska egenskaper
Korrosionsbeständigheten hos superaustenitiska rostfria stål bestäms av deras legeringskemi, mikrostruktur, och metallurgiskt tillstånd.
Att förstå dessa faktorer hjälper ingenjörer att välja material baserat på mer än bara deras handelsnamn.
904L rostfritt stål (US N08904 / I 1.4539)
904L är ett höglegerat austenitiskt rostfritt stål som innehåller förhöjda nivåer av nickel, krom, och molybden, tillsammans med en koppartillsats.
Den utvecklades speciellt för tillämpningar som involverar svavelsyra och andra aggressiva kemiska miljöer.
Dess typiska legeringsdesign inkluderar ungefär:
- 19–23% krom.
- 23–28% nickel.
- 4–5 % molybden.
- 1–2% koppar.
- Låg kolhalt, i allmänhet begränsad till 0.02% maximalt i vanliga specifikationer.
Kombinationen av nickel, molybden, och koppar ger 904L god beständighet mot allmän korrosion i utvalda reducerande sura miljöer.
Dess låga kolhalt bidrar också till att minska risken för sensibilisering och intergranulär korrosion efter svetsning, förutsatt att lämpliga tillverkningsprocedurer följs.
Viktiga materialegenskaper:
- God beständighet mot svavelsyra under lämpliga koncentrations- och temperaturförhållanden.
- Förbättrad motståndskraft mot klorid-inducerad gropfrätning jämfört med konventionell 316L.
- God motståndskraft mot många fosforsyramiljöer.
- God svetsbarhet med lämpliga tillsatsmetaller och procedurer.
- Högre material- och tillverkningskostnader än vanliga austenitiska rostfria stål.
En viktig begränsning är att 904L inte är en universell havsvattenbeständig legering.
Även om dess molybdenhalt är högre än för 316L, dess lokaliserade korrosionsbeständighet är i allmänhet otillräcklig för krävande havsvatten och kloridrika spaltförhållanden.
Särskilt, havsvatten som innehåller oxiderande arter eller avlagringar kan skapa förhållanden där 904L blir känsligt för gropfrätning och spaltkorrosion.
254 SMO rostfritt stål (US S31254 / I 1.4547)
254 SMO är ett högmolybden superaustenitiskt rostfritt stål utvecklat för mycket aggressiva kloridmiljöer.
Dess legeringsdesign kombinerar ungefär 20% krom, 18% nickel, 6% molybden, och en kvävetillsats.
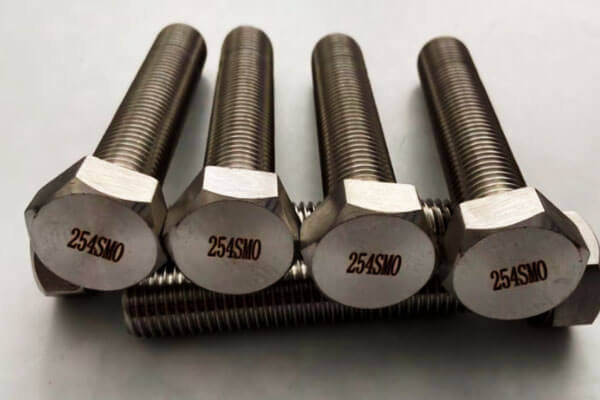
Typiska sammansättningsintervall inkluderar:
- 19.5–20,5 % krom.
- 17.5–18,5 % nickel.
- 6.0–6,5 % molybden.
- Cirka 0,18–0,22 % kväve.
- Ett litet koppartillskott.
Det höga molybden- och kväveinnehållet förbättrar avsevärt motståndet mot gropfrätning och spaltkorrosion.
Jämfört med 904L och 316L, 254 SMO lämpar sig bättre för havsvattensystem, kloridhaltiga processvätskor, och rökgasavsvavling (FGD) utrustning.
Viktiga materialegenskaper:
- Hög motståndskraft mot klorid-inducerad gropkorrosion.
- Förbättrad spaltkorrosionsbeständighet jämfört med konventionella austenitiska rostfria stål.
- God motståndskraft mot havsvatten under korrekt kontrollerade förhållanden.
- Bra motståndskraft mot många oxiderande och reducerande industrimedier.
- Hög hållfasthet i förhållande till konventionella austenitiska kvaliteter.
- Större känslighet för tillverkningsförhållanden än vanliga rostfria stål.
254 SMO väljs ofta för sjövattenledningar, värmeväxlare, avsaltningsutrustning, kemiska bearbetningssystem, och FGD scrubbers.
Ändå, dess prestanda är starkt beroende av komponentens geometri.
En 254 SMO-plåt kan motstå gropbildning i en öppen havsvattenmiljö men uppleva spaltkorrosion under en packning, deposition, eller dåligt utformad flänsanslutning.
654 SMO rostfritt stål (US S32654 / I 1.4652)
654 SMO är ett exceptionellt höglegerat austenitiskt rostfritt stål utvecklat för extremt aggressiva korrosionsmiljöer.
Den innehåller högre krom, molybden, och kvävenivåer än 254 Vi, ger den enastående motståndskraft mot lokal korrosion.
Dess typiska legeringssammansättning inkluderar ca:
- 24% krom.
- 22% nickel.
- 7.3% molybden.
- 0.45% kväve.
- Cirka 3% mangan.
- Ett koppartillskott.
Den höga kvävehalten är särskilt viktig. Det stärker den austenitiska matrisen och bidrar väsentligt till lokal korrosionsbeständighet.
Det kombinerade krom-molybden-kvävesystemet ger 654 SMO ett typiskt PREN-värde på minst 56.
Viktiga materialegenskaper:
- Extremt hög motståndskraft mot gropkorrosion.
- Enastående motståndskraft mot spaltkorrosion jämfört med de flesta konventionella rostfria stål.
- Utmärkt potential för svåra klorid- och havsvattenapplikationer.
- Hög hållfasthet till följd av kvävelegering.
- Mer krävande varmarbete, kallbildande, och svetskrav.
- Högre materialkostnad och mer specialiserade tillverkningskrav.
654 SMO övervägs för tillämpningar som involverar mycket aggressiva kloridmiljöer, inklusive blekväxter, krävande havsvattenutrustning, och djupa offshore-system.
Dock, inte ens denna kvalitet är immun mot korrosion. Under svåra sprickförhållanden, högtemperatur, starkt oxiderande förhållanden, eller olämpliga tillverkningsmetoder, lokal korrosion kan fortfarande förekomma.
Dess val bör därför stödjas av relevant korrosionsprovning och teknisk bedömning.
3. Korrosionsmotstånd: Förstå felmekanismen innan du väljer betyg
Ett vanligt misstag vid val av rostfritt stål är att behandla korrosionsbeständighet som en enda egenskap. I praktiken, olika korrosionsmekanismer kräver olika utvärderingsmetoder.
Ett material som fungerar bra mot jämn korrosion i svavelsyra kan fortfarande misslyckas snabbt genom grop- eller spaltkorrosion i havsvatten.
Enhetlig korrosion: Varför 904L kan vara bättre än 254 SMO i vissa syror
904L utvecklades främst för aggressiva kemiska miljöer, särskilt svavelsyratjänst.
Det är nickel, molybden, och koppartillsatser ger god beständighet mot likformig korrosion i utvalda svavelsyrakoncentrationer och temperaturer.
Det kan också fungera bra i vissa miljöer med utspädd fosforsyra. Detta gör det till ett användbart material för kemisk bearbetningsutrustning, syralagringssystem, och relaterade industriella tillämpningar.
Dock, närvaron av halogenidjoner kan förändra korrosionsbeteendet avsevärt.
Saltsyra, hydrofluorsyra, kloridförorenad svavelsyra, och vissa våtprocesser fosforsyramiljöer kan vara för aggressiva för 904L.
Under sådana förhållanden, 254 SMO eller 654 SMO kan bli mer lämpliga kandidater, beroende på den faktiska syrasammansättningen, temperatur, och oxiderande potential.
Frätningskorrosion: Förstå rollen för PREN
Gropkorrosion uppstår när den passiva filmen bryts ner lokalt och den exponerade metallen inte kan återpassiveras under rådande miljöförhållanden. Kloridjoner är särskilt effektiva för att initiera denna process.
En vanlig screeningparameter är Pitting Resistance Equivalent Number (Trä):
PRE = %Cr + 3.3 × %Mo + 16 × %N
Denna formel uppskattar bidraget av krom, molybden, och kväve till lokal korrosionsbeständighet. Använd representativa kompositioner, ungefärliga PREN-värden är:
| Kvalitet | Typisk PREN-referens | Allmän tolkning |
| 904L | Cirka 36 | Hög lokaliserad korrosionsbeständighet jämfört med konventionell 316L |
| 254 Vi | Cirka 43 | Mycket hög motståndskraft mot klorid-inducerad gropfrätning |
| 654 Vi | ≥56 | Extremt hög motståndskraft mot gropfrätning bland austenitiska rostfria stål |
Värdena ovan är användbara för preliminär jämförelse, men de bör inte behandlas som garanterade prestandabetyg.
Det exakta resultatet beror på den kemiska sammansättningen av den faktiska värmen och PREN-beräkningskonventionen. Vissa specifikationer och tekniska referenser använder också modifierade formler.
Ännu viktigare, PREN förutsäger inte direkt vid vilken temperatur en viss komponent kommer att börja grop i drift.
Använd PREN för att screena kandidatmaterial, inte för att certifiera korrosionsprestanda.
CPT: En mer direkt utvärdering av gropfrätningsmotstånd
En mer praktisk metod för att jämföra gropfrätningsmotstånd är mätningen av den kritiska gropfrätningstemperaturen (CPT).
CPT identifierar temperaturen vid vilken stabil gropbildning inträffar under en specificerad testmiljö och procedur.
En metod som ofta refereras till är ASTM G150, som använder ett elektrokemiskt test i en kontrollerad kloridlösning.
Testdata som citeras i det tillhandahållna tekniska materialet erhölls i 1 M NaCl-lösning, som innehåller ungefär 35,000 mg/L klorid, med hjälp av en Avesta Cell.
Dessa förutsättningar är viktiga. Ett CPT-värde erhållet i 1 M NaCl med ASTM G150 kan inte direkt överföras till en annan kloridkoncentration, pH, oxiderande potential, eller testmetod.
Sprickorrosion: Varför 654 SMO behöver mer än en hög CPT
Spaltkorrosion är ofta svårare att kontrollera än gropbildning i öppen yta.
Det utvecklas i trånga utrymmen där vätskeutbytet är begränsat, som under packningar, insättningar, brickor, flänsytor, och överlappande plattor.
Inne i en springa, syrebrist och förändringar i lokal kemi kan destabilisera den passiva filmen. Kloridjoner kan bli koncentrerade, och det lokala pH-värdet kan minska.
När korrosionsprocessen är etablerad, spaltmiljön kan förbli aggressiv även när den omgivande exponerade ytan verkar opåverkad.
Detta är särskilt relevant för havsvattenvärmeväxlare, plattvärmeväxlare, bultförband, och komplexa svetsade sammansättningar.
För mycket höglegerade kvaliteter som t.ex 654 Vi, konventionella gropförsök kanske inte är tillräckliga för att särskilja prestanda under svåra spaltförhållanden.
Det medföljande tekniska materialet rekommenderar därför att man utvärderar kritisk spaltkorrosionstemperatur (CCCT) med en spaltspecifik procedur.
En refererad datauppsättning använder 6% FeCl3-lösning under MTI-2-testbetingelser för att bedöma den kritiska spaltkorrosionstemperaturen.
CPT och CCCT mäter olika korrosionsbeteenden. De bör inte kombineras till en enda rankning eller jämföras utan att ta hänsyn till deras olika testlösningar, provkonfigurationer, och procedurer.
För utrustning med tätade skarvar, insättningar, smala luckor, eller komplex intern geometri, Spaltkorrosionstestning kan vara mer relevant för den faktiska servicerisken än enbart ett högt PREN-värde.
Stresskorrosionsprickor: Valet av legeringar måste inkludera stress och miljö
Sprickbildning vid spänningskorrosion kräver samtidig närvaro av ett känsligt material, en lämplig korrosiv miljö, och dragspänning.
Stressen kan komma från arbetsbelastningar, kvarvarande svetsspänningar, kallformning, eller monteringsvillkor.
Kloridinducerad SCC är en viktig faktor för austenitiska rostfria stål, speciellt vid höga temperaturer.
Höga nickel- och legeringstillsatser kan förbättra motståndet i vissa miljöer, men ingen superaustenitisk grad bör anses vara immun mot varje form av SCC.
Vid utvärdering av 904L, 254 Vi, eller 654 Vi, ingenjörer bör undersöka:
- Kloridkoncentration och kemisk sammansättning.
- Metalltemperatur, inklusive lokala hot spots.
- Drag- och restspänningsnivåer.
- Svetsgeometri och värmepåverkade zoner.
- Kallbearbetade regioner och bildande historia.
- Möjlighet till avdunstning, koncentration, eller inlåning.
Där sur olje- och gasservice är inblandad, ytterligare sprickmekanismer såsom sulfidspänningssprickning måste utvärderas enligt tillämpliga materialkrav.
Att godkänna en kvalifikation för sur service innebär inte allmän motståndskraft mot gropfrätning eller spaltkorrosion.
4. Havsvattenapplikationer: Temperatur, Klorering, och spaltgeometri har betydelse
Havsvattenservice är en av de mest krävande tillämpningarna för austenitiska rostfria stål. Dock, att välja ett material baserat enbart på termen havsvatten är inte tillräckligt.
Havsvattnets korrosionsbeteende beror på dess kemiska behandling, biologisk aktivitet, driftstemperatur, och geometrin hos de fuktade komponenterna.
Naturligt havsvatten vs. Klorerat havsvatten: Olika korrosionsförhållanden
En ofta förbisedd faktor vid val av havsvattenmaterial är om vattnet är naturligt eller klorerat.
Naturligt havsvatten stöder bildandet av biofilmer på ytor av rostfritt stål.
Dessa biologiska filmer kan förändra lokala elektrokemiska förhållanden och höja materialets korrosionspotential, ökar sannolikheten för lokal korrosion.
Svårighetsgraden varierar med marina förhållanden, inklusive vattentemperatur, biologisk aktivitet, och geografiskt läge.
Den tekniska handboken identifierar särskilt aggressiva förhållanden i kallvattenområden vid cirka 25–30°C, medan motsvarande temperatur i tropiska områden är något över 30°C.
Dessa värden ska förstås som referensobservationer associerade med regional biologisk aktivitet, snarare än universella temperaturtrösklar.
Den faktiska korrosionsrisken beror på den specifika marina miljön och driftsförhållandena.
Klorering introducerar ytterligare en korrosionsfaktor. Klor eller hypoklorit tillsätts vanligtvis till havsvattensystem för att kontrollera biologisk tillväxt, men dessa oxidationsmedel ökar också vattnets elektrokemiska potential.
Under sådana förhållanden, den passiva filmen på rostfritt stål kan bli mer känslig för lokalt nedbrytning.
När temperaturen på klorerat havsvatten ökar, risken för gropfrätning och spaltkorrosion ökar i allmänhet.
Följaktligen, materialvalskriterier som fastställts för naturligt havsvatten bör inte automatiskt tillämpas på klorerat havsvatten.
Spaltgeometri: Varför komponentdesign ändrar korrosionsbeständigheten
Även när havsvattenkemi och temperatur förblir oförändrad, komponentens geometri kan avsevärt påverka korrosionsprestandan.
Struktur lägger till ytterligare ett lager av svårigheter. Den krökta kontakten mellan packningar och plattor i en plattvärmeväxlare skapar djupare och mer effektiva sprickor än en flänsanslutning, och är i allmänhet svårare.
Det är därför 254 SMO har en separat gränslinje för plattvärmeväxlare.
Flänsförband bör inte automatiskt behandlas som det mildare fallet. När bultens förspänning ändras, den faktiska spaltgeometrin kan närma sig svårighetsgraden av en plattvärmeväxlare.
Referens temperaturgränser för 254 SMO och 654 Vi
Handboken ger flera användbara referensvärden för att välja superaustenitiska rostfria stål i klorerat havsvatten.
Dock, dessa siffror är meningsfulla endast när deras ursprungliga servicevillkor bibehålls.
| Havsvattenapplikation | Rekommenderat material eller lösning | Referensvillkor | Teknisk övervägande |
| Spaltfri svetsad struktur | 254 Vi | Klorhalt ≤1 ppm; ca 45°C | Referensvillkor för en svetsad struktur utan sprickor |
| Flänsad anslutning | 654 SMO eller Avesta P16 svetsöverlägg | Över 30°C | Högre spaltkorrosionsbeständighet kan krävas vid tätningsgränssnittet |
| Plattvärmeväxlare | 654 Vi | Minst 60°C i den angivna kontinuerliga testningen | Testspecifikt resultat, inte en universell designtemperatur |
| Allmän havsvattenservice | 904L | Rekommenderas inte | Otillräckligt motstånd för de havsvattenförhållanden som omfattas av handbokens vägledning |
Varför 904L inte rekommenderas för sjövattenservice
Handboken tar tydligt ställning till 904L: 904L ska inte användas i sjövattentjänst.
Denna rekommendation betyder inte att 904L saknar korrosionsbeständighet.
Det är ett höglegerat austenitiskt rostfritt stål som innehåller ca 4.5% molybden och koppar, och den ger god motståndskraft mot jämn korrosion i utvalda svavelsyra- och utspädda fosforsyramiljöer.
Dess begränsning är dess relativt lägre motståndskraft mot grop- och spaltkorrosionsförhållanden som påträffas i havsvatten, speciellt vid kloridkoncentration, temperatur, och begränsade geometrier skapar en mer aggressiv miljö.
För havsvattenutrustning, 254 SMO och 654 SMO är i allmänhet mer lämpliga kandidater:
- 254 SMO är lämplig för många applikationer med hög kloridhalt där dess motståndskraft mot grop- och spaltkorrosion uppfyller designkraven.
- 654 SMO ger en högre nivå av lokal korrosionsbeständighet och är en kandidat för svårare klorerade havsvattenförhållanden och krävande spaltgeometrier.
Det slutliga valet bör fortfarande stödjas av applikationsspecifika korrosionsdata.
Ingen av sorterna bör behandlas som immun mot havsvattenkorrosion under varje temperaturkombination, klorering, och komponentdesign.
5. Svetsning av superaustenitiska rostfria stål: Svetsmetallen måste matcha korrosionsbelastningen
Att välja rätt basmetall är bara hälften av den materialtekniska uppgiften.
I svetsad utrustning, svetsmetallen och värmepåverkade zonen måste också upprätthålla tillräcklig korrosionsbeständighet.
Detta är särskilt viktigt för austenitiska rostfria stål med hög molybdenhalt. Under svetsning, materialet smälter och stelnar igen.
Legeringselement fördelar sig inte nödvändigtvis likformigt under stelning, och den resulterande svetsmetallen kan innehålla lokala variationer i sammansättning.
Molybdensegregering är särskilt viktig. Regioner som är utarmade på molybden kan ha lägre motståndskraft mot lokal korrosion och kan bli föredragna platser för grop- eller spaltangrepp.
Följaktligen, en korrosionsbeständig basmetall garanterar inte en korrosionsbeständig svetsad montering.
Svetsning 904L: Matchande Filler Metal
904L har en jämförelsevis lägre tendens till allvarlig legeringssegregering än 254 SMO och 654 Vi. Matchande eller sammansättningskompatibla fyllnadsmetaller används vanligtvis.
Den medföljande tekniska referensen ger en typisk avsatt svetsmetallsammansättning på ca:
- 4.5% molybden.
- 1.5% koppar.
Koppartillsatsen hjälper till att upprätthålla det avsedda korrosionsbeteendet i lämpliga sura miljöer. Val av fyllnadsmedel bör fortfarande följa basmetallspecifikationen, tillämplig svetsklassificering, och själva processmediet.
Svetsning 254 Vi: Använd ett överlegerat fyllmedel
För 254 Vi, det medföljande tekniska materialet rekommenderar Avesta P12 tillsatsmetall, med en typisk avsatt svetsmetallmolybdenhalt av ca 9%.
Detta är betydligt högre än molybdenhalten i basmetallen, som är runt 6%.
Anledningen är att kompensera för segregering av legeringar under svetsstelnandet.
Användning av en tillsatsmetall med högre molybdenhalt bidrar till att minska risken för att lokala svetsmetallregioner kommer att ha otillräcklig motståndskraft mot grop- och spaltkorrosion.
Valet av fyllnadsmetall bör verifieras mot den specifika produktformen och klassificeringen. Till exempel, de medföljande produktreferenserna identifierar:
- P12 tråd: vanligtvis associerad med AWS A5.14 ERNiCrMo-3.
- P12-R täckt elektrod: vanligtvis förknippad med AWS A5.11 ENiCrMo-12.
Dessa klassificeringar bör kontrolleras mot den aktuella förbrukningsartikeltillverkarens tekniska data innan de placeras i en inköpsspecifikation.
Enbart ett produktnamn är inte en fullständig specifikation för svetstillsatsmaterial.
Svetsning 654 Vi: Högre legeringskompensation krävs
654 SMO har en ännu högre legeringshalt och mer krävande svetsmetallkrav.
Det medföljande materialet rekommenderar Avesta P16, med en typisk avsatt svetsmetallmolybdenhalt av ca 15%. Motsvarande trådprodukt identifieras som en förbrukningsvara av ERNiCrMo-13-typ.
Denna högre molybdennivå är avsedd att kompensera för segregation och upprätthålla lokal korrosionsbeständighet i svetsområdet.
En tillsatsmetall lämplig för 254 SMO ska inte automatiskt överföras till 654 Vi. Utformningen av basmetallegeringen och den erforderliga svetsmetallkemin är olika.
Rengöring efter svets och ytrestaurering
Svets missfärgning, oxidskala, inbäddade kolstålpartiklar, och annan ytförorening kan äventyra korrosionsbeständigheten hos rostfritt stål.
Även när basmetallen och tillsatsmetallen är korrekt valda, en otillräckligt rengjord svets kan bli den första platsen för lokal korrosion.
Tillverkningsprocedurerna bör därför specificera lämplig rengöring efter svetsning, saltning, och ytrestaureringsmetoder.
Dessa operationer måste vara kompatibla med legeringen, komponentgeometri, och tillämpliga miljö- och säkerhetskrav.
Lösningsglödgning kan bidra till att minska effekterna av segregering av svetsmetall i vissa enkla komponenter, särskilt vissa rördelar. Dock, det bör inte behandlas som ett universellt botemedel för komplex utrustning.
Stora fartyg, tillverkade sammansättningar, och komponenter med komplexa geometrier kanske inte är lämpliga för full lösningsbehandling.
En svetsspecifikation bör identifiera tillsatsmetallklassificeringen, produktform, krav på avsatt metall, värmeingång, interpass temperatur, och yttillstånd efter svetsning.
Att bara ange "använd matchande tillsatsmetall" är otillräckligt för höglegerade material.
6. Tillverkning och värmebehandling: Bevara legeringens korrosionsbeständighet
Superaustenitiska rostfria stål kan förlora en del av sin korrosionsbeständighetsfördel vid formning, värmebehandling, eller bearbetning introducerar ogynnsamma mikrostrukturer eller ytförhållanden.
Varmarbetande och intermetallisk fasutfällning
Det medföljande tekniska materialet identifierar en potentiell risk för intermetallisk fasutfällning i 254 SMO och 654 SMO inom det ungefärliga temperaturområdet 600–1 000°C.
Beroende på legeringskemi och exponeringstid, oönskade faser kan bildas och lokalt minska tillgängligheten av krom eller molybden i den omgivande matrisen.
Detta kan försämra korrosionsbeständigheten och, i vissa fall, mekaniska egenskaper.
För att återställa det metallurgiska tillståndet som krävs efter varmbearbetning, det medföljande materialet rekommenderar lösningsbehandling vid en temperatur på minst 1 150°C, följt av snabb släckning.
Kylhastigheten är viktig. Långsam kylning genom ett nederbördskänsligt temperaturområde kan tillåta att oönskade faser bildas igen, minska fördelarna med lösningsbehandling.
Själva värmebehandlingsproceduren måste fastställas enligt gällande materialspecifikation, produkttjocklek, komponentgeometri, och kvalificerad tillverkningsprocess.
Värdet på 1 150°C är en referens från det medföljande tekniska materialet, inte en ersättning för en kvalitetsspecifik värmebehandlingsspecifikation.
Kallformning och arbetshärdning
254 SMO och 654 SMO innehåller relativt höga kvävehalter, som bidrar till deras styrka och lokaliserade korrosionsbeständighet. Dock, kväve bidrar också till betydande arbetshärdning vid kalldeformation.
Jämfört med konventionella austenitiska rostfria stål, dessa betyg kan kräva:
- Högre formningskrafter.
- Mer robust verktyg.
- Större böjradier, beroende på tjocklek och formgeometri.
- Mer noggrann kontroll av fjäderbacken.
- Mellanglödgning under komplexa eller svåra formningsoperationer.
Detta är särskilt viktigt för tryckkärl, värmeväxlarens komponenter, formade rörsektioner, och komplexa tillverkade strukturer.
Kallformning kan också införa kvarvarande spänningar och lokala ytskador.
För kritisk kloridservice, tillverkningsspecifikationen bör ta upp det slutliga materialtillståndet och eventuella nödvändiga påkänningar eller ytbehandlingar.
Bearbetning och ytkvalitet
Höglegerade austenitiska rostfria stål är i allmänhet mer krävande att bearbeta än vanliga kolstål.
Deras arbetshärdande tendens, styrka, och seghet kan öka skärkrafterna och påskynda verktygsnötningen.
God bearbetningspraxis inkluderar:
- Använder skarp, lämpliga skärverktyg.
- Upprätthålla stabila skärförhållanden.
- Undviker onödig gnidning av verktyg och dwell.
- Applicera tillräckligt med kylvätska där så är lämpligt.
- Förhindrar förorening av inbäddad kolstål.
- Borttagning av grader och skadade ytskikt från tätande och våta ytor.
För korrosionskritiska komponenter, ytfinish är inte bara ett utseendekrav.
Grova ytor, djupa bearbetningsmärken, och inbäddade föroreningar kan hålla kvar avlagringar och skapa lokala miljöer som främjar sprickliknande korrosion.
Bearbetningstillägg och slutliga ytkrav bör därför definieras i komponentritningen eller tillverkningsspecifikationen.
7. Typiska industriella tillämpningar av 904L, 254 Vi, och 654 Vi
Även om dessa tre kvaliteter tillhör samma breda materialfamilj, deras olika legeringsdesign gör dem lämpliga för olika industriella miljöer.
904L Applikationer: Kemisk bearbetning och syrahantering
904L är särskilt användbar i kemiska processer där motståndskraft mot utvalda reducerande syror är viktigare än extrem kloridbeständighet.
Typiska tillämpningar inkluderar:
- Svavelsyralagringstankar och överföringsutrustning.
- Kärl för kemisk bearbetning.
- Utrustning för utspädd fosforsyra.
- Värmeväxlare i lämpliga kemiska miljöer.
- Syracirkulationsrörledningar och kopplingar.
- Farmaceutisk och specialkemisk utrustning.
254 SMO-applikationer: Havsvatten och högkloridutrustning
254 SMO övervägs vanligtvis för utrustning som utsätts för havsvatten, koncentrerade klorider, och andra miljöer där konventionella rostfria stål är känsliga för grop- och spaltkorrosion.
Typiska tillämpningar inkluderar:
- Sjövattenkylningssystem.
- Avsaltningsutrustning.
- Platt- och skal-och-rörvärmeväxlare.
- Avsvavling av rökgas (FGD) skrubbers.
- Offshore rörledningar och vätskehanteringsutrustning.
- Kemiska bearbetningssystem som innehåller klorider.
- Utrustning för behandling av marint vatten.
654 SMO-applikationer: Extrema klorid- och aggressiva processmiljöer
654 SMO är avsedd för särskilt aggressiva driftsförhållanden där konventionella austenitiska rostfria stål och många höglegerade kvaliteter kanske inte ger tillräckligt motstånd.
Potentiella applikationer inkluderar:
- Utrustning för blekning av massa och papper.
- Aggressiva sjövattenvärmeväxlare.
- Deep offshore olje- och gasutrustning.
- Högkoncentrerade kloridprocesssystem.
- Kemisk bearbetningsutrustning med allvarliga spaltkorrosionsrisker.
- Specialiserade komponenter för vattenbehandling och avsaltning.
8. Slutsats
Slutpunkten för materialval är inte ett högre betyg i materialkolumnen.
Det gör mediet, strukturen, basmetallen, svetsen, och tillverkningstillståndet landar på samma korrosionsklassificering.
- 904L (US N08904 / I 1.4539): Ett höglegerat austenitiskt rostfritt stål med god beständighet mot utvalda miljöer med svavelsyra och utspädd fosforsyra. Det är inte en allmän havsvattenkvalitet.
- 254 Vi (US S31254 / I 1.4547): Ett superaustenitiskt rostfritt stål med ca 6% molybden och kvävetillsatser, ger hög motståndskraft mot klorid-inducerad gropfrätning och spaltkorrosion. Det anses allmänt för havsvatten och FGD-applikationer.
- 654 Vi (US S32654 / I 1.4652): Ett exceptionellt höglegerat austenitiskt rostfritt stål med ca 7.3% molybden och hög kvävehalt.
Den är avsedd för extrema kloridmiljöer och krävande applikationer där lägre legerade material kan vara otillräckliga.
Det är den disciplinen jag skulle begära av alla urvalspaket. Inte ett bättre betyg – ett komplett.
Vanliga frågor
Vad är skillnaden mellan super austenitiskt och standard austenitiskt rostfritt stål?
Superaustenitiska rostfria stål innehåller högre halter av legeringselement som krom, nickel, molybden, och kväve än konventionella kvaliteter som t.ex 304 och 316L.
Dessa tillägg förbättrar motståndet mot gropfrätning, sprickorrosion, och vissa aggressiva kemiska miljöer.
Dock, de ökar också materialkostnaderna och kan göra svetsning och tillverkning mer krävande.
Är 254 SMO bättre än 904L?
För krävande klorid- och havsvattenmiljöer, 254 SMO ger generellt bättre motstånd mot grop- och spaltkorrosion än 904L på grund av dess högre molybden- och kväveinnehåll.
Dock, 904L kan vara ett bättre ekonomiskt och tekniskt val i lämpliga miljöer med svavelsyra och utspädd fosforsyra.
Det korrekta valet beror på korrosionsmekanismen och processförhållanden snarare än en enkel övergripande rangordning.
Är 654 SMO bättre än 254 Vi?
654 SMO erbjuder generellt högre motståndskraft mot lokal korrosion eftersom den innehåller mer krom, molybden, och kväve. Dess typiska PREN-värde är minst 56, jämfört med cirka 42–43 för 254 Vi.
Det är därför en kandidat för mer aggressiva kloridmiljöer. Dock, dess högre kostnad och mer krävande tillverkningskrav gör att den bör användas där serviceförhållandena motiverar uppgraderingen.
Burk 254 SMO användas i havsvatten?
Ja. 254 SMO anses allmänt för havsvattensystem på grund av dess höga halter av molybden och kväve.
Dock, lämpligheten beror på havsvattentemperaturen, klorering, flödesförhållanden, och spaltgeometri.
Tätade fogar och stillastående områden kan kräva ett material med högre motståndskraft som t.ex 654 SMO eller ett lämpligt utformat korrosionsbeständigt överlägg.