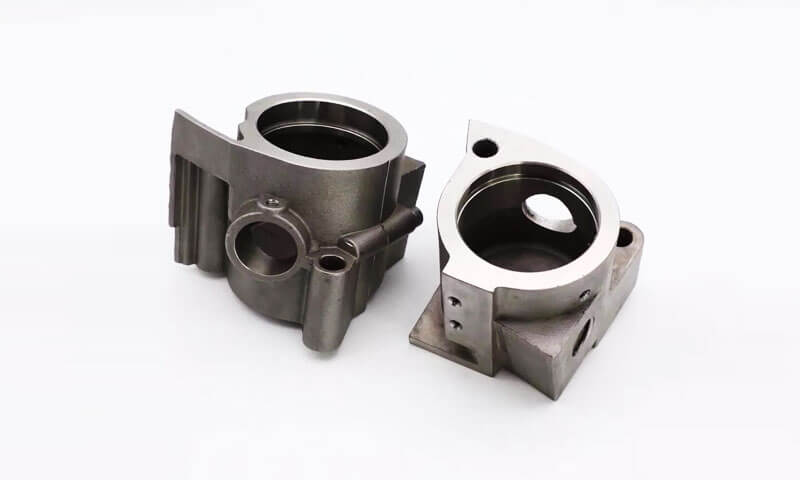
Jag har tillverkat skalformgjutna stålventiler under lång tid, och jag kan berätta att defekten vanligtvis ger dig svaret innan du ens öppnar formen.
När porositeten uppträder vid övergången mellan klack och kropp, eller vid roten av en fläns, det är nästan aldrig ett slumpmässigt gasproblem.
Det är en instängd gasficka - en plats dit metallen kommer, stänger hörnet, och tätar gasen inuti.
Den här artikeln är en fallanalys av exakt den defekten. Delen är en WCB-ventil i gjutstål tillverkad av skalformningsprocessen, hälldes vid 1620°C.
Defekten uppträder i hörnet där klacken möter ventilhuset - en klassisk hörngasficka och gasindragningsplats, och en av de döda zonerna med högst risk för ventiler i gjutstål.
1. Defekten och mekanismen
Del: WCB gjutstål ventil, skalformprocess.
Hälltemperatur: 1620° C.
Defekt plats: övergångshörnet mellan lyftöglan och ventilhuset, och flänsroten.
Typ av fel: instängd gasficka / gasindragning vid en dödzon i hörnet.
Mekanismen är enkel när du föreställer dig flödet.
Flytande stål strömmar mot hörnet. Skalsanden värms snabbt och börjar generera gas.
Om den gasen inte kan komma ut genom formens ventilationsbana innan stålet kommer och tätar hörnet, den är instängd.
Stålet stänger hörnet, gasen stannar vid gränsytan, och resultatet är en underyta eller ytporositet exakt vid övergången.
WCB hälls vid hög temperatur. Den höga temperaturen påskyndar nedbrytningen av fenolhartset i skalsanden, och gasgenereringshastigheten är högre än i gjutjärn.
Gjutstål är därför mer benäget att få instängda gassprängningar än järngjutgods med samma geometri.
Den viktigaste insikten är denna: hörnet är inte bara ett geometriskt inslag. Det är en ventilerande död zon. Gasen har ingenstans att ta vägen, och metallen kommer dit först.

2. Orsak Modul ett: Ventilationsdesign (Den primärmisstänkte)
För WCB-ventilen som visas i detta fall, ventilationsdesign är den första orsaken jag skulle undersöka.
Gasporositeten är koncentrerad vid övergången mellan klack och kropp, vilket tyder på att den lokala kaviteten kanske inte har en effektiv gasutströmningsväg under fyllning.
Ingen dedikerad ventilation vid Lug Corner
Som visas på ritningen, den rödmarkerade klackövergången bildar en lokal geometrisk dödzon. Det finns ingen dedikerad ventilationsplugg eller ventilationsspår direkt ansluten till detta område.
Även om flera cirkulära ventilationspluggar är installerade på den stora flänsytan, själva klackroten har ingen extra ventilering.
När smält stål når detta hörn, den kan täta den lokala kaviteten innan gasen som genereras av den hartsbelagda sanden har flytt ut.
Detta är ett vanligt misstag vid design av ventilformar: ventilering är ofta anordnad efter verktygsbekvämlighet snarare än de faktiska platserna där gas ansamlas.
Lösningen är att identifiera de lokala gasinfångningszonerna och tillhandahålla effektiva ventilationsvägar vid dessa positioner.
Ventilationsmängd och position stämmer inte överens med påfyllningsmönstret
De befintliga avluftningspluggarna är koncentrerade på undersidan av den stora flänsen, utan extra ventilation vid klackövergången eller andra potentiella gasackumuleringspunkter.
Dock, ventilationseffektiviteten beror inte bara på antalet ventiler utan också på deras positioner i förhållande till det smälta stålets fyllningssekvens.
Om stålet når klackroten innan den ackumulerade gasen kan komma ut, ventiler placerade någon annanstans på formen kan ge liten fördel.
Därför, Ventilationsplaceringen bör baseras på två faktorer:
- Gasackumuleringsplatser: Hörn, droppar, chefer, och andra geometriska döda zoner.
- Fyllningssekvens: Områden där gas måste förbli ansluten till en utrymningsväg tills det smälta stålet närmar sig.
Avluftning som inte tar hänsyn till fyllningsmönstret kommer sannolikt inte att lösa lokaliserad gasporositet på ett tillförlitligt sätt.
Ventilens tvärsnitt är för litet eller ventilationsbanan är avbruten
Även när ventilationspluggar eller spår finns, deras faktiska utsläppskapacitet måste kontrolleras.
Om ventilens tvärsnitt är för litet, det kanske inte släpper ut gas tillräckligt snabbt för att hantera volymen som genereras av det uppvärmda skalet.
Liknande, ett ventilationsspår som stannar halvvägs längs sin väg kan skapa en återvändsgränd snarare än ett effektivt utlopp.
Vanliga problem inkluderar:
- Otillräcklig ventilationsspårbredd eller -djup;
- Avbrutna ventilationspassager;
- Sand eller skalrester blockerar utloppet;
- Dålig anslutning mellan kaviteten och skiljelinjen;
- Överdrivet motstånd längs ventilationsbanan.
En korrekt utformad ventil måste ge en kontinuerlig och obehindrad passage från gasackumuleringsområdet till utsidan av formen.
För denna ventil, Jag skulle först inspektera lug-rot-övergången, verifiera de befintliga flänsventilerna, och avgör sedan om en extra lokal avluftningsplugg eller avluftningsspår krävs.
3. Orsak Modul två: Grindsystem och fyllningssekvens
Avluftning är nödvändig, men det räcker inte. Om påfyllningssekvensen tätar ventilen innan gasen kan komma ut, även en väl ventilerad form kommer att fånga gas.
Fyllningssekvensen förseglar luftventilens väg först
Med nuvarande grindlayout, stålflödesfronten når klackroten före resten av hålrummet är fyllt.
Hörnet tätas tidigt, och gasen som genereras efteråt genom nedbrytning av skalet fångas utan någon väg ut.
Detta är den kritiska punkten. Ventilen måste vara öppen i det ögonblick som gasen genereras, inte bara finns i formen. Om stålet anländer till ventilationsplatsen först, ventilationen är funktionellt stängd.
Ingate plats och flödeshastighet
Om intaget riktar stålet rakt mot klacken, eller om stålet löper längs med väggen och lindar sig runt klacken i hög hastighet, gasindragning uppstår.
Flödet ringlar in i hörnet, och gasen viks in i metallen istället för att tryckas ut framför den.
Skillnaden mellan en slät, progressiv fyllning och en omslag, lockfyllning är ofta skillnaden mellan en ljudklack och en porös.
4. Orsak modul tre: Skalsandfaktorer
I skalformsprocessen, hartsbelagd sand är den primära gaskällan som genereras under gjutning.
Mängden gas som produceras och hastigheten med vilken den frigörs påverkar direkt belastningen på formens ventilationssystem.
Om gasgenereringen överstiger den lokala avluftningskapaciteten, gasinneslutning blir mer sannolikt, speciellt vid geometriska döda zoner som t.ex. klaff-till-kropp-övergången.
Överdriven gasproduktion från Shell Sand
Överdriven gasutveckling kan vara resultatet av en olämplig sandformulering eller instabil materialkontroll.
- För högt hartsinnehåll: För mycket fenolharts ökar mängden gas som frigörs under termisk nedbrytning när smält stål kommer in i formen.
- Instabilt förhållande av återvunnen sand: Förändringar i andelen ny och återvunnen sand kan påverka skalets hartsinnehåll, gasutveckling, och övergripande termiskt beteende.
- Hög omedelbar gasutsläpp: Vid hälltemperaturen på cirka 1620°C, harts sönderdelas snabbt. Om gas släpps ut snabbare än den kan strömma ut, det lokala ventilationssystemet kan bli överbelastat.
Dessa faktorer orsakar inte nödvändigtvis porositet genom hela gjutningen.
När ventilationen är marginell på en specifik plats, t.ex. öronen, överdriven gasgenerering kan göra ett befintligt lokalt gasinfångningsproblem allvarligare.
Otillräcklig eller överdriven skalhärdning
Skalhärdning måste kontrolleras ordentligt. Både otillräcklig och överdriven härdning kan bidra till gasrelaterade defekter, men genom olika mekanismer.
- Otillräcklig härdning: Ett otillräckligt härdat skal kan genomgå mer intensiv termisk nedbrytning under hällning, släpper ut en stor volym gas och ökar risken för gasansamling i formhålan.
- Överdriven härdning: Överhärdning kan göra skalet sprött och öka risken för sandfällning. Det kan också minska effektiviteten hos skalets mikroporösa struktur, begränsa gaspermeabiliteten.
Nyckelfrågan är balansen mellan skalstyrka och gaspermeabilitet. Ett skal måste vara tillräckligt härdat för att behålla sin integritet under hantering och hällning, men dess struktur måste också bibehålla tillräcklig permeabilitet för gasutsläpp.
Vid lugghörnet, där ventileringsvägen redan kan vara begränsad, båda tillstånden kan öka sannolikheten för gasinneslutning.
Ojämn skaltjocklek vid lugghörnet
Klack-till-kropp-övergången är ett geometriskt komplext område där skalsand kan ansamlas under formberedningen. Som ett resultat, den lokala skaltjockleken kan vara större eller mindre än den för de omgivande regionerna.
Ojämn skaltjocklek påverkar både mängden harts som är tillgänglig för gasgenerering och den lokala termiska responsen under hällning.
En tjockare sektion kan innehålla mer hartsbelagd sand och släpper därför ut mer gas vid uppvärmning.
Variationer i skaltjocklek kan också ge skillnader i uppvärmning och gasutsläpp, gör lokala ventilationsförhållanden mindre förutsägbara.
Av detta skäl, skaltjockleken bör hållas någorlunda enhetlig runt klackroten och andra komplexa övergångar. Undvik onödig sanduppbyggnad samtidigt som du säkerställer att skalet behåller tillräcklig styrka.
För denna WCB-ventil, skalsandsystemet bör kontrolleras för hartsinnehåll, förhållandet ny till återvunnen sand, härdningskonsistens, och lokal tjockleksvariation.
Dock, dessa faktorer bör utvärderas tillsammans med ventilationsdesignen: överdriven gasutveckling kan förvärra defekten, men det förklarar inte i sig varför porositeten är koncentrerad vid övergången mellan klack och kropp.
5. Orsak modul fyra: Hällningsparametrar
WCB-ventilen hälls ca 1620° C, som ligger inom det normala hälltemperaturintervallet för WCB-gjutstål. Dock, hällhastighet, strömstabilitet, och turbulens måste fortfarande kontrolleras.
Hällhastighet för snabbt
Överdriven hällhastighet kan göra att smält stål når övergången mellan klack och kropp för snabbt, tätning av den lokala gasutloppsvägen innan gasen har tömts ut helt.
När hörnet är omslutet av smält stål, den återstående gasen fångas och bildar lokal gasporositet.
Vid tillverkning av gjutstål, gasdefekter orsakas inte nödvändigtvis av otillräcklig hälltemperatur. För hög påfyllningshastighet och för tidig stängning av ventilationsvägar kan vara lika viktiga orsaker.
Avbruten eller turbulent hällning
En avbruten metallström eller turbulent gjutningsoperation kan föra in luft i det smälta stålet och störa fyllningsmönstret. Denna typ av defekt är mer sannolikt att producera dispergerad gasporositet snarare än en enda, lokaliserad gasficka vid klackroten.
Att upprätthålla en kontinuerlig, en stabil hällström är därför väsentlig för att minska luftintaget och uppnå konsekvent formfyllning.
En anmärkning om hälltemperatur
Högre hälltemperaturer påskyndar den termiska nedbrytningen av fenolhartset i skalformen, potentiellt öka den momentana gasgenereringshastigheten. Om ventilationskapaciteten är otillräcklig, detta kan förvärra gasinneslutning.
Dock, 1620°C är en normal hälltemperatur för WCB, så temperaturen bör inte vara den första parametern som justeras i detta fall.
Prioritera lokal avluftnings- och påfyllningssekvens, utvärdera sedan hällhastighet och processstabilitet. Överväg endast temperaturjusteringar efter att dessa faktorer har kontrollerats.
Principen är att först korrigera gasevakueringen och justera hälltemperaturen sist.
6. Orsak modul fem: Hörngeometri
Övergången mellan klacken och ventilkroppen är en rätvinklig övergång. Skarpa hörn är de mest effektiva gasfällorna i alla gjutningar.
Problemet är aerodynamiskt, inte bara geometriska. Vid ett skarpt hörn, gasflödet bildar en virvel. Gasen cirkulerar i hörnet och stannar där istället för att röra sig mot ventilen.
En större radie gör att gasen kan strömma smidigt mot ventilationsbanan istället för att fångas i en cirkulerande ficka.
Om verktyget kan modifieras, att öka övergångsradien är en av de mest tillförlitliga långsiktiga lösningarna.
7. Korrigerande åtgärdssekvens: Vad bör ändras först?
För WCB-ventilen som visas i detta fall, korrigerande åtgärder bör följa a låg kostnad först-metoden, börjar med de åtgärder som är mest sannolika för att eliminera lokal gasporositet och går vidare till mer omfattande process- eller verktygsmodifieringar.
Prioritet 1: Förbättra lokal ventilation
Detta är den första och mest effektiva åtgärden att undersöka.
Lägg till en ventilationsplugg vid klackroten.
Installera en liten avluftningsplugg vid den högsta punkten eller sista-till-fyllningsdödzonen av klaff-till-kropp-övergången. Alternativt, skär a 0.2–0,3 mm tunt ventilationsspår från hörnet till skiljelinjen.
Målet är att tillhandahålla en direkt flyktväg för ackumulerad gas innan det smälta stålet tätar hörnet.
Kontrollera befintliga ventiler på flänssidan.
Inspektera och rengör de befintliga ventilationspluggarna för att säkerställa att de inte blockeras av sand eller skalrester. En blockerad ventil kan inte ge effektiv gasutsläpp, oavsett dess ursprungliga design.
Prioritet 2: Optimera fyllningssekvensen
Nästa steg är att förhindra att smält stål stänger klackventilen i förtid.
Justera inloppsläget.
Ändra inloppsplatsen eller metallflödesriktningen så att klackområdet fylls senare, ger mer tid för gas att strömma ut genom ventilationsbanan.
Kontrollera hällhastigheten.
Minska överdriven hällhastighet och bibehåll jämn, stabil fyllning för att minimera turbulens och gasindragning. Undvik aggressiv hällning.
Prioritet 3: Optimera gjutningsgeometrin
Om verktygs- eller produktdesignändringar är möjliga, öka övergångsradie (R) vid korsningen mellan klack och kropp.
En större filé minskar det vassa inre hörnet, förbättrar lokala metallflödesförhållanden, och minimerar risken för gasansamling i övergångsområdet.
Prioritet 4: Kontrollera skalsandformuleringen
Om ventilations- och påfyllningsjusteringarna är otillräckliga, granska det hartsbelagda sandsystemet.
- Kontrollera hartsinnehållet: Minska tillsatsen av harts på lämpligt sätt om gasgenereringen är överdriven.
Upprätthåll ett konsekvent förhållande mellan ny sand och återvunnen sand, undvika okontrollerade förändringar i sandkällor. - Stabilisera skalhärdningen: Upprätthåll konsekventa härdningsförhållanden för att säkerställa tillräcklig skalstyrka samtidigt som gasgenereringen kontrolleras.
Prioritet 5: Justera hälltemperaturen som en sista utväg
Om testning bekräftar att överdriven omedelbar gasgenerering bidrar till defekten, ett kontrollerat försök att sänka hälltemperaturen med ungefär 20° C, från 1620°C till 1600°C, kan övervägas.
Dock, undvika överdriven temperatursänkning, eftersom det kan leda till kalla stängningar eller ofullständig fyllning.
För denna WCB-ventil, den rekommenderade sekvensen är: lokal avluftning → fyllningssekvens → gjutgeometri → skalsandformulering → hälltemperatur.
Prioritera ventilationsmodifieringen innan du gör mer omfattande processändringar.
8. Att skilja de två typerna av porositet
Att korrekt identifiera typen av porositet är viktigt eftersom infångad kavitetsgas och skalsandrelaterad gasporositet har olika orsaker och kräver olika korrigerande åtgärder.
Instängd kavitetsgas (Mest troligt i detta fall)
Typiska egenskaper inkluderar:
- Koncentrerad till en specifik geometrisk plats, t.ex. en luggrot, hörn, eller flänsövergång.
- Visas som enkel eller lokal gasporositet snarare än defekter fördelade genom gjutningen.
- Visar märkbar förbättring efter att ha lagt till eller förbättrat lokal ventilation.
Denna typ är främst förknippad med otillräcklig lokal ventilation eller för tidig stängning av gasutloppsvägen under påfyllning. De första korrigerande åtgärderna bör fokusera på ventilationsdesign och påfyllningssekvens.
Skalsandrelaterad porositet under ytan
Typiska egenskaper inkluderar:
- Gasporositet spridd över flera områden av gjutgodset.
- Defekter som uppträder både på ytan och under ytan.
- Ett starkt samband med överdriven hartsgasgenerering eller instabila skalsandförhållanden.
Denna typ kräver undersökning och justering av skalsandsformuleringen, särskilt hartsinnehåll och gasgenerering, snarare än att bara förlita sig på ytterligare lokala ventiler.
Den praktiska skillnaden är enkel: om porositet upprepade gånger uppträder vid en geometrisk död zon, undersök instängd kavitetsgas först. Om defekter är fördelade över gjutgodset, undersöka skalsandsystemet.
För WCB-ventilen i detta fall, den lokaliserade porositeten vid klaff-till-kropp-övergången pekar starkare mot a lokalt ventilerings- och fyllningssekvensproblem.
9. Sista takeaway för Shell Mold Cast Steel Valve Production
WCB-ventilen i gjutstål som visas i detta fall är ett typiskt exempel på varför lokaliserad gasporositet bör diagnostiseras utifrån defektens plats och fyllningsbeteende snarare än från enbart hälltemperaturen.
Vid ungefär 1620° C, det smälta stålet lägger en betydande termisk belastning på det hartsbelagda skalet. Skalet genererar gas snabbt.
Om klack-till-kropp-övergången inte har en effektiv utrymningsväg, det framryckande stålet kan täta hörnet och fånga in gasen.
Den mest troliga processkedjan är:
Hartsbelagd sand genererar gas → lokal ventilering är otillräcklig → smält stål når klackövergången → flyktvägen stängs → gas fastnar → lokal gasporositet bildas.
För denna typ av WCB-ventildefekt, den praktiska korrigeringssekvensen är:
- Lägg till eller förbättra lokal ventilation vid övergången mellan klack och kropp.
- Kontrollera om befintliga ventiler verkligen är öppna och effektiva.
- Granska grindsystemet och fyllningssekvensen.
- Minska överdriven fyllningshastighet och turbulens.
- Stabilisera skalsand- och hartssystemet om gasdefekter är utbredda.
- Förbättra skarpa geometriska övergångar där designen tillåter.
- Justera hälltemperaturen först efter att de primära orsakerna har undersökts.
Den viktigaste regeln är okomplicerad:
Lokaliserad gasporositet kräver en lokaliserad processdiagnos.
För skalformgjutna stålventiler, de tre platserna som förtjänar särskild uppmärksamhet är droppar, chefer, och övergångar från fläns till kropp.
När dessa områden upprepade gånger producerar gasdefekter, den första frågan borde inte vara "Är hälltemperaturen fel?” utan snarare:
"Var ska gasen komma ut, och vad som får det smälta stålet att stänga den vägen?”
Den frågan leder vanligtvis mycket snabbare till den verkliga orsaken och den korrekta korrigerande åtgärden.