
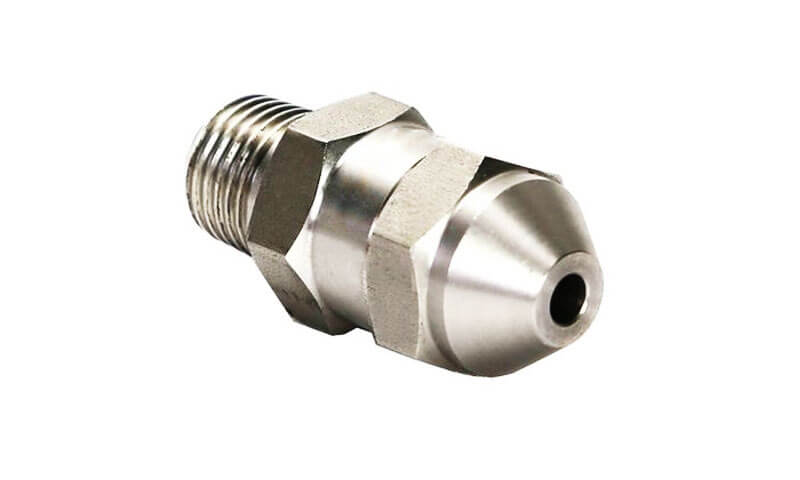
Spraymunstycken är kritiska vätskekontrollkomponenter som ofta används i industriella system för att reglera vätskefördelningen, finfördelning, kyl-, rengöring, smörjning, beläggning, och kemisk bearbetning.
Även om ett munstycke kan tyckas vara en enkel komponent, dess inre geometri, öppningsnoggrannhet, ytfin, och materialval påverkar direkt spruteffektiviteten, energiförbrukning, processstabilitet, och utrustningens tillförlitlighet.
CNC-bearbetning erbjuder oöverträffad precision, materiell flexibilitet, och designfrihet för anpassade sprutmunstycken.
Till skillnad från gjutning eller gjutning, som kräver dyra verktyg och är begränsade till vissa geometrier, CNC-bearbetning kan producera komplexa interna flödeskanaler, snäva toleransöppningar, och invecklade sprutmönster med exceptionell noggrannhet och repeterbarhet.
Den här artikeln ger en omfattande guide till anpassade sprutmunstycken tillverkade genom CNC-bearbetning.
Vi kommer att utforska typerna av sprutmunstycken, fördelarna med CNC-bearbetning framför alternativa tillverkningsmetoder, steg-för-steg tillverkningsprocessen, materialval, prestationsfaktorer, kvalitetsstandarder, industrianvändning, och en jämförande analys med investeringsgjutning.
1. Vad är spraymunstycken?
Definition och arbetsprincip för sprutmunstycken
En sprutmunstycke är en precisionsvätskekontrollanordning utformad för att omvandla vätsketrycket till ett kontrollerat sprutmönster.
Genom att tvinga vätska genom en specialdesignad öppning eller inre flödespassage, munstycket styr hur vätskan kommer ut, bestämma kritiska egenskaper som t.ex:
- Flödeshastighet
- Sprayvinkel
- Droppstorlek
- Sprayfördelning
- Finfördelningseffektivitet
- Vätskehastighet
Den grundläggande driftprincipen är baserad på omvandlingen av tryckenergi till kinetisk energi.
När vätska kommer in i munstycket under tryck, den inre geometrin accelererar och omdirigerar vätskeflödet.
Beroende på munstycksdesign, utgången kan variera från en koncentrerad jetström till en fin dimma som innehåller extremt små droppar.
Till exempel:
- En högtrycksrengöringsmunstycke fokuserar flytande energi till en smal, höghastighetsström.
- En kylmunstycke producerar ett kontrollerat sprutmönster för att maximera värmeöverföringen.
- En finfördelningsmunstycke bryter vätska till fina droppar för förbränning, beläggning, eller befuktningsprocesser.
Prestandan hos ett sprutmunstycke beror inte bara på den yttre formen utan också på precisionen hos interna funktioner som flödeskanaler, virvelkammare, och öppningsdimensioner.

Huvudprestandaparametrar för sprutmunstycken
Olika industriella processer kräver olika sprayegenskaper. Därför, sprutmunstyckets design utvärderas vanligtvis enligt flera nyckelparametrar.
| Prestationsparameter | Beskrivning | Teknisk betydelse |
| Flödeshastighet | Volymen vätska som släpps ut per tidsenhet, vanligtvis mätt i L/min eller m³/h. | Bestämmer materialåtgång, kylkapacitet, och processeffektivitet. |
| Spraymönster | Formen och fördelningen av den utsläppta vätskan, såsom kon, fläkt, eller strömmönster. | Säkerställer enhetlig täckning och optimerade processresultat. |
| Droppets storlek | Den genomsnittliga storleksfördelningen av vätskedroppar som genereras av munstycket. | Påverkar avdunstningshastigheten, beläggningskvalitet, och värmeöverföringseffektivitet. |
| Sprayvinkel | Vinkeln som bildas av spraykonen eller fläktmönstret. | Bestämmer täckningsområde och installationsarrangemang. |
Tryckbetyg |
Det maximala arbetstrycket som munstycket tål. | Säkerställer säker drift under krävande förhållanden. |
| Temperaturmotstånd | Förmåga att bibehålla prestanda under förhöjda temperaturer. | Viktigt för metallurgi, kemisk bearbetning, och termiska system. |
| Materiell kompatibilitet | Motståndskraft mot korrosion, erosion, och kemisk attack. | Bestämmer livslängden i tuffa miljöer. |
2. Varför välja CNC-bearbetningssprutmunstycken?
Till skillnad från traditionella tillverkningsprocesser som är beroende av formar, dy, eller massproduktionsverktyg, CNC-bearbetning tar direkt bort material från ett metall- eller plastarbetsstycke genom datorstyrda skäroperationer.
Detta gör det möjligt för tillverkare att producera mycket exakta munstyckskomponenter med skräddarsydda interna kanaler, mikromynningar, och specialiserade flödesstrukturer.
För industrier som flyg, kemisk bearbetning, halvledartillverkning, beläggning för fordon, medicinsk utrustning, och precisionsrengöringssystem, munstyckets prestanda är starkt beroende av dimensionsnoggrannhet och ytkvalitet.
Även små avvikelser i mynningsdiameter, inre passagegeometri, eller ytjämnhet kan avsevärt påverka sprutvinkeln, droppstorleksfördelning, flödeshastighet, och finfördelningseffektivitet.
Viktiga fördelar med CNC-bearbetning för sprutmunstycken
| Fördel | Förklaring |
| Exceptionell precision | Uppnår toleranser på ±0,005 mm, kritisk för sprutmönster och flödeskontroll. |
| Utmärkt ytfinish | Ra 0,4–1,6 µm säkerställer laminärt flöde, minskad turbulens, och konsekvent finfördelning. |
| Materiell mångsidighet | Maskiner alla metaller (rostfritt stål, mässing, aluminium, titan, Superlegering) och teknisk plast. |
| Designflexibilitet | Snabba designiterationer; inga verktygsbegränsningar; komplexa inre geometrier möjliga. |
Kapacitet för liten öppning |
Producerar öppningar så små som 0.1 mm med hög noggrannhet. |
| Kostnadseffektivitet i låg volym | Ingen investering i verktyg; ekonomiskt för små till medelstora partier. |
| Snabb prototypframställning | Design-to-part på flera dagar, möjliggör snabb produktutveckling. |
| Spårbarhet | Fullständig material- och processdokumentation för kritiska applikationer. |
3. CNC-bearbetningsprocess för anpassade sprutmunstycken
Tillverkningen av specialanpassade sprutmunstycken kräver en mycket kontrollerad bearbetningsprocess eftersom munstyckets prestanda direkt påverkas av dimensionsnoggrannheten, inre geometri, ytfin, och materialegenskaper.
Till skillnad från vanliga mekaniska komponenter, sprutmunstycken innehåller viktiga egenskaper som precisionsöppningar, interna flödeskanaler, trådar, och tätningsytor, där även små avvikelser kan påverka sprutvinkeln, flödeskonsistens, finfördelningskvalitet, och driftseffektivitet.
En professionell CNC-bearbetningsprocess integrerar ingenjörsdesign, precisionsbearbetning, ytbehandling, prestandatestning, och kvalitetskontroll för att säkerställa att varje munstycke uppfyller de erforderliga applikationsspecifikationerna.

Komplett tillverkningsarbetsflöde av CNC-bearbetade sprutmunstycken
De CNC -bearbetning Processen börjar vanligtvis med kundkravsanalys och fortsätter genom designoptimering, precisionsbearbetning, efterbehandling, och funktionstestning.
| Etapp | Processsteg | Ändamål | Viktiga kontrollfaktorer |
| Ingenjörsdesign | Analys av kundspecifikationer | Definiera munstyckskrav, inklusive flödeshastighet, tryckbetyg, sprutmönster, driftstemperatur, kemisk miljö, urval, och anslutningstyp. | Noggrann kravinsamling och teknisk kommunikation. |
| CAD-modellering | Utveckla en 3D-munstycksmodell baserad på applikationskrav och optimera strukturen för tillverkning. | Design för tillverkningsbarhet (Dfm), optimering av flödesvägar, maskintillgänglighet. | |
| CAM-programmering | Generera CNC-bearbetningsprogram och optimera skärbanor. | Verktygsbana noggrannhet, bearbetningseffektivitet, ytkvalitet. | |
Materiell förberedelse |
Råvaruval och beredning | Välj lämpliga material i form av stänger, stavar, tallrikar, eller ämnen enligt prestandakrav. | Verifiering av materialkvalitet, dimensionell noggrannhet, materialcertifikat. |
| Precisionsbearbetning | CNC Turning | Tillverka cylindriska detaljer som munstyckskroppar, yttre diametrar, trådar, och koncentriska öppningar. | Diameternoggrannhet, koncentrisitet, ytråhet. |
| CNC -fräsning | Producera icke-cylindriska detaljer, monteringsytor, spår, slots, och komplexa yttre geometrier. | Positionsnoggrannhet, dimensionell tolerans, ytfin. | |
| Precisionsborrning och mikrobearbetning | Skapa små sprayhål och specialiserade inre passager. | Håldiameter, rundhet, inriktning, och flödeskonsistens. | |
| Brotschning och efterbearbetning | Förbättra noggrannheten och ytkvaliteten för kritiska hål och flödespassager. | Öppningsgeometri, jämnhet, dimensionell stabilitet. | |
Efterbehandling |
Gradning och rengöring | Ta bort bearbetningsgrader och föroreningar som kan påverka vätskeflödet. | Kantkvalitet, renlighet, förebyggande av blockering. |
| Ytbehandling | Applicera polering, passivering, elektrisk, plåt, eller beläggning enligt applikationskrav. | Korrosionsmotstånd, ytråhet, utseende. | |
| Provning och inspektion | Dimensionell inspektion | Verifiera kritiska dimensioner med hjälp av precisionsmätutrustning. | CMM -inspektion, optisk mätning, mätare inspektion. |
| Flödes- och spraytestning | Bekräfta munstyckets verkliga prestanda under driftsförhållanden. | Flödeshastighet, sprutmönster, tryckfall, finfördelningsprestanda. | |
| Slutlig bearbetning | Paketering och leverans | Skydda precisionsbearbetade munstycken under transport. | Skadeförebyggande och spårbarhet. |
Huvudsakliga CNC-bearbetningsoperationer för sprutmunstycken
Anpassade sprutmunstycken kräver vanligtvis flera bearbetningsoperationer eftersom deras strukturer kombinerar rotationsegenskaper, precisionshål, och komplexa flödeskanaler.
| Bearbetningsoperation | Utrustning | Typisk förmåga | Gemensamma applikationer |
| CNC Turning | CNC-svarv, fleraxligt svarvcentrum | Diameterintervall cirka 0,5–200 mm; dimensionstolerans ner till ±0,005 mm beroende på designkrav. | Munstyckskroppsbearbetning, cylindriska ytor, trådar, flänsar, tätningsområden, och koncentriska öppningar. |
| CNC -fräsning | 3-axel, 4-axel, eller 5-axliga bearbetningscentra | Hög positionsnoggrannhet med komplex konturbearbetningsförmåga. | Sidoportar, monteringsfunktioner, slots, oregelbundna former, och flerriktade flödeskanaler. |
Mikroborrning |
Precisionsborrmaskiner, laserborrning, eller EDM-utrustning | Mikrohål ca 0,05–1,0 mm beroende på material och process; bearbetning med högt bildförhållande möjligt. | Fina sprayhål, kylkanaler, finfördelningsöppningar, och precisionsvätskeutlopp. |
| Skurande | Precisionsbrottningsverktyg | Förbättrar hålets rundhet och dimensionsnoggrannhet. | Slutlig dimensionering av kritiska sprutöppningar som kräver stabil flödesprestanda. |
| Trådbearbetning | CNC gängverktyg, kranar, trådfräsar | Lämplig för metrisk, Npt, Bsp, och anpassade trådstandarder. | Röranslutningar, monteringsgränssnitt, och utbytbara munstycksenheter. |
Kritiska faktorer som påverkar CNC-bearbetningskvaliteten
Även om CNC-bearbetning ger utmärkt noggrannhet, Tillverkning av sprutmunstycken innebär flera tekniska utmaningar på grund av små dimensioner, stränga flödeskrav, och svårbearbetade material.
| Teknisk utmaning | Potentiell påverkan på munstyckets prestanda | Kontrollåtgärder |
| Verktygsavböjning | Orsakar avvikelse i öppningsdiameter, dålig koncentricitet, och instabila sprutmönster. | Använd stela verktygssystem, minimera verktygsöverhäng, och optimera skärparametrar. |
| Arbetshärdning av rostfritt stål | Ökar skärsvårigheter, påskyndar verktygsslitaget, och minskar ytkvaliteten. | Använd vassa hårdmetallverktyg, lämpliga skärhastigheter, och effektiva kylvätskesystem. |
| Chipkontroll | Chips kan komma in i små hål eller inre kanaler, påverkar vätskeflödet och orsakar blockering. | Applicera spånbrytare, optimerade verktygsbanor, och högtryckskylsystem. |
Termisk deformation |
Värme som genereras under bearbetning kan påverka dimensionsnoggrannheten, speciellt för tunnväggiga komponenter. | Styr bearbetningstemperaturen, stabilisera maskinens förhållanden, och optimera kylvätskeflödet. |
| Gradbildning | Grader inuti eller runt sprayöppningarna kan störa vätskeflödet och ändra sprayegenskaperna. | Applicera precisionsgradning, ultraljudsrengöring, eller elektropoleringsprocesser. |
| Ytförorening | Kvarvarande partiklar eller bearbetningsvätskor kan påverka renheten i precisionsapplikationer. | Implementera rengöringsprocedurer och kontrollerad förpackning. |
Precisionskontroll vid intern flödeskanalbearbetning
Spraymunstyckets inre struktur spelar en avgörande roll för vätskebeteendet.
Till exempel, virvelmunstycken förlitar sig på exakt bearbetade inre kammare för att generera rotationsflöde, medan finfördelningsmunstycken kräver noggrant kontrollerad öppningsgeometri för att producera konsekventa droppstorlekar.
Under CNC-bearbetning, tillverkare måste kontrollera flera kritiska parametrar:
- Öppningsdiameter och geometri: Bestämmer flödeshastighet och sprayfördelning.
- Koncentricitet mellan inlopp och utlopp: Säkerställer jämn vätskeutsläpp.
- Inre ytjämnhet: Minskar turbulens och tryckförlust.
- Kanalmått: Styr hastigheten, blandningseffektivitet, och finfördelningsprestanda.
För högpresterande applikationer, ytterligare processer som precisionsslipning, elektrisk, eller flödeskalibrering kan tillämpas för att ytterligare förbättra munstyckets tillförlitlighet.
4. Material som används för CNC-bearbetade sprutmunstycken
Materialval är ett av de mest kritiska besluten vid tillverkning av specialanpassade sprutmunstycken eftersom munstycken ofta arbetar under krävande förhållanden, inklusive högtryck, hög temperatur, slipmedium, och frätande kemikalier.
Det valda materialet måste ge en lämplig balans av korrosionsbeständighet, mekanisk styrka, slitbidrag, termisk stabilitet, och bearbetbarhet.
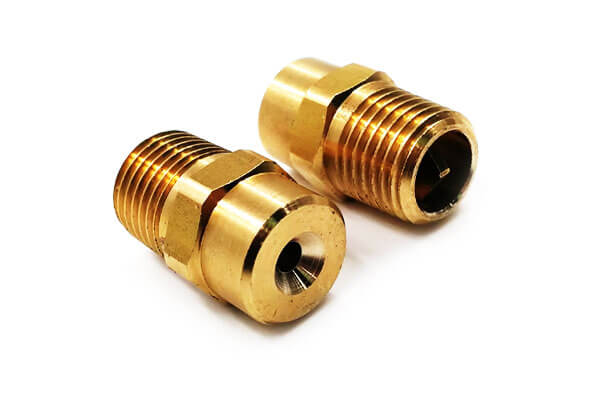
CNC-bearbetning ger utmärkt materialflexibilitet, gör det möjligt för tillverkare att tillverka sprutmunstycken från ett brett utbud av metaller och teknisk plast.
Det slutliga materialvalet beror i första hand på arbetsmiljön, flytande egenskaper, driftstemperatur, tryckkrav, och förväntad livslängd.
Vanliga metallmaterial för CNC-bearbetade sprutmunstycken
| Material | Nyckelegenskaper | Typiska applikationer |
| Rostfritt stål (304/316/316L) | Utmärkt korrosionsmotstånd, Bra mekanisk styrka, hygieniska ytegenskaper, och kompatibilitet med många kemikalier. 316L ger ökad motståndskraft mot klorid och sura miljöer. | Kemisk sprutning, matbearbetning, farmaceutisk utrustning, vattenbehandling, rengöringssystem. |
| Mässing | Utmärkt bearbetbarhet, Bra slitmotstånd, stabil dimensionsnoggrannhet, och relativt låg kostnad. | Allmän industriell sprutning, kylsystem, smörjmunstycken, jordbrukstillämpningar. |
| Aluminiumlegeringar (6061, 7075, etc.) | Lättvikt, bra bearbetbarhet, höghållfasthetsförhållande, och lämplig för anodisering av ytskydd. | Flyg-, lätt sprututrustning, bärbara system. |
| Kopparlegeringar / Brons | Utmärkt värmeledningsförmåga, korrosionsmotstånd, och motståndskraft mot vissa kemiska miljöer. | Kylmunstycken, värmeöverföringssystem, specialiserad industriutrustning. |
Titanlegeringar (TI-6AL-4V) |
Enastående styrka-till-vikt-förhållande, Utmärkt korrosionsmotstånd, och kapacitet för hög temperatur. | Aerospace sprutsystem, marinmiljöer, kemisk bearbetningsutrustning. |
| Nickelbaserade legeringar (Ocny, Hastelloy) | Exceptionell motståndskraft mot oxidation, högtemperatur, och aggressiva kemikalier. | Ugnssprutning, kemiska reaktorer, applikationer för extrema temperaturer. |
| Verktygsstål / Härdat stål | Hög hårdhet, Utmärkt slitmotstånd, och lämplig för miljöer med slipande vätskor. | Slipande blästermunstycken, slitstarka industriella sprutsystem. |
Tekniska plaster för speciella applikationer
Även om metallmaterial dominerar industriell munstyckstillverkning, CNC-bearbetning möjliggör också tillverkning av plastsprutmunstycken för applikationer som kräver kemisk resistens, elektrisk isolering, eller lätta strukturer.
| Material | Egenskaper | Ansökningar |
| Ptfe (Teflon) | Utmärkt kemiskt motstånd, låg friktion, och brett temperaturområde. | Mycket frätande kemiska sprutsystem. |
| TITT | Högstyrka, utmärkt temperaturbeständighet, och kemisk stabilitet. | Halvledarutrustning, flygsystem, precisionskemiska tillämpningar. |
| Pom (Acetal) | God dimensionell stabilitet, låg friktion, och enkel bearbetning. | Lågtrycksvätskesystem och allmänna industriella tillämpningar. |
| Nylon | Lättvikt, slagtålig, och ekonomiskt. | Lantbrukssprututrustning och konsumentapplikationer. |
5. Typer av sprutmunstycken tillverkade av CNC-bearbetning
CNC-bearbetning gör det möjligt för tillverkare att producera ett brett utbud av skräddarsydda sprayer munstycke mönster.
Till skillnad från standardformade eller masstillverkade munstycken, CNC-bearbetade munstycken kan optimeras för specifika flödesegenskaper, sprutmönster, tryckförhållanden, och installationskrav.
De viktigaste munstyckstyperna inkluderar:
| Typ av munstycke | Driftsprincip | Huvudegenskaper | Typiska applikationer |
| Platta fläktspray munstycken | Vätska kommer ut genom en långsträckt öppning för att skapa ett solfjäderformat spraymönster. | Enhetlig täckning, kontrollerad spraybredd, effektiv yttäckning. | Beläggningssystem, rengöringsutrustning, jordbrukssprutning. |
| Spraymunstycken med full kon | Den inre virvelkammaren ger ett cirkulärt sprutmönster med droppar fördelade över hela konområdet. | Hög flödeskapacitet och utmärkt täckning. | Kylsystem, dammundertryckning, kemisk sprutning. |
| Spraymunstycken med ihåliga koner | Genererar ett ringformat spraymönster med droppar koncentrerade nära det yttre området. | Utmärkt finfördelning och fina droppar. | Luftfuktning, gaskylning, föroreningskontroll. |
Finfördelningsmunstycken |
Använder tryck, luft, eller ultraljudsenergi för att bryta vätska till fina droppar. | Ger mycket små droppstorlekar och exakt spraykontroll. | Bränslesystem, industriell beläggning, förbränningsutrustning. |
| Airless sprutmunstycken | Vätskeflöde under högt tryck skapar finfördelning utan extern luft. | Hög effektivitet och minskad översprutning. | Målning, skyddsbeläggningar, ytbehandling. |
| Dimmunstycken | Producerar extremt fina vattendroppar genom små precisionsöppningar. | Låg vattenförbrukning och effektiv kylning. | Växthus, befuktning, kylsystem. |
Jetmunstycken |
Producerar en koncentrerad höghastighetsvätskeström. | Hög slagkraft och riktad sprutning. | Rengöring, skärhjälp, industriell tvätt. |
| Virvelmunstycken | Inre kanaler genererar roterande vätskerörelse före utsläpp. | Förbättrad finfördelning och jämn sprayfördelning. | Förbränningssystem, kyl-, kemiska processer. |
| Munstycken med flera hål | Flera precisionsöppningar ger flera sprutströmmar. | Anpassad flödesfördelning och täckning. | Rengöring av halvledare, precisionstillverkning. |
6. Nyckelfaktorer som påverkar sprutmunstyckets prestanda
| Faktor | Inverkan på prestanda | Designhänsyn |
| Öppningsstorlek | Bestämmer flödeshastighet och droppstorlek. | Precisionsbearbetning till ±0,005 mm. |
| Öppningsform | Påverkar sprutmönster och finfördelning. | Skarpkant eller radie; anpassad design. |
| Intern flödesväg | Påverkar turbulens och tryckfall. | Släta ytor; optimerad geometri. |
| Ytfin | Påverkar flödesmotstånd och finfördelning. | Ra ≤0,8 µm för kritiska ytor. |
| Tryck | Bestämmer flödeshastighet och droppstorlek. | Designad för specifikt tryckområde. |
Vätskeviskositet |
Påverkar flödeshastighet och finfördelning. | Tänk på vätskeegenskaper i designen. |
| Vätsketemperatur | Påverkar viskositet och materialkompatibilitet. | Välj lämpligt material och design. |
| Materialkompatibilitet | Påverkar korrosionsbeständighet och livslängd. | Välj lämplig legering eller beläggning. |
| Anslutningstyp | Påverkar installation och tätning. | Npt, Bsp, flänsad, eller anpassad. |
7. CNC-bearbetningstoleranser och kvalitetsstandarder för sprutmunstycken
Eftersom spraymunstycken direkt styr vätskebeteendet, tillverkningsprecision är mer krävande än många konventionella mekaniska komponenter.
Stram dimensionskontroll säkerställer stabila sprutmönster, exakta flödeshastigheter, och konsekvent prestanda.
Typiska CNC-bearbetningstoleranser
| Särdrag | Typiska precisionskrav |
| Yttre mått | ±0,01 mm till ±0,05 mm beroende på komponentstorlek |
| Precisionsöppningsdiameter | ±0,005 mm eller högre precision för kritiska applikationer |
| Hålpositionsnoggrannhet | ± 0,01 mm |
| Trådens noggrannhet | Enligt ISO, Npt, Bsp, eller skräddarsydda standarder |
| Ytråhet | Ra 0,4–1,6 μm för precisionsflödesytor |
| Koncentrisitet | Typiskt inom 0,005–0,01 mm |
Faktiska toleranser beror på munstycksstorlek, material, bearbetningsprocess, och applikationskrav.
Kvalitetskontrollmetoder
Professionella CNC-munstyckestillverkare tillämpar flera inspektionsmetoder för att säkerställa produktens tillförlitlighet.
| Inspektionsmetod | Ändamål |
| Mätmaskin (Cmm) | Mäter dimensionell noggrannhet, positionstolerans, och geometriska egenskaper. |
| Optisk mätning | Inspekterar mikrohål, kanter, och komplexa små funktioner. |
| Ytråhetstestning | Verifierar inre och yttre ytfinish. |
| Trådinspektion | Säkerställer exakt anslutning och tätningsprestanda. |
| Trycktestning | Bekräftar strukturell integritet och läckagemotstånd. |
| Flödestestning | Validerar faktisk flöde, sprutvinkel, och tryckprestanda. |
8. Tillämpningar av sprutmunstycken för anpassad CNC-bearbetning
Anpassade CNC-bearbetade sprutmunstycken används i stor utsträckning i branscher där exakt vätskekontroll, jämn spridningsfördelning, och långsiktig tillförlitlighet är avgörande.
Jämfört med vanliga kommersiella munstycken, kundanpassade CNC-munstycken kan konstrueras enligt specifika driftsförhållanden, inklusive tryck, temperatur, flytande egenskaper, installationskrav, och sprutprestandamål.

Industriell rengöring och ytbehandling
Industriella rengöringssystem kräver munstycken som kan ge stabil spraytäckning och tillräcklig slagkraft.
CNC-bearbetade munstycken används ofta i högtrycksrengöringsutrustning, komponenttvättsystem, och ytbehandlingsprocesser.
Typiska tillämpningar inkluderar:
- Rengöring av bildelar;
- Precisionstvätt av komponenter;
- Förberedelse av metallyta;
- Rengöring av industriell utrustning;
- Rengöring av halvledarskivor.
Kemisk bearbetning och industriell tillverkning
CNC-bearbetade munstycken tillverkade av material som t.ex 316 rostfritt stål, titanlegeringar, eller Hastelloy ger utmärkt motståndskraft mot korrosion och kemiska angrepp.
Vanliga applikationer inkluderar:
- Kemiska sprutsystem;
- Reaktorkylning;
- Gasskrubbutrustning;
- Neutraliseringssystem;
- Processvätskedistribution.
Bil- och transportindustrin
Inom biltillverkning, sprutmunstycken är viktiga komponenter i beläggning, kyl-, smörjning, och rengöringsprocesser.
CNC-munstycken med hög precision används i:
- Bilmålningssystem;
- Motorkylsystem;
- Smörjutrustning;
- Vindrutespolarsystem;
- Batterikylningssystem för elfordon.
Flyg- och försvarsapplikationer
Flygsystem kräver extremt pålitliga komponenter som kan fungera under strikta prestandakrav.
CNC-bearbetade sprutmunstycken används i:
- Bränsleinsprutningssystem;
- Motorkylsystem;
- Hydrauliska sprutsystem;
- Utrustning för värmehantering.
Mat, Farmaceutisk, och medicinsk industri
Branscher som involverar livsmedel och medicinska produkter kräver strikta hygienstandarder och kontamineringskontroll.
CNC-bearbetade munstycken i rostfritt stål har ett brett användningsområde, omfatta:
- Mattvättsystem;
- Spray steriliseringsutrustning;
- Farmaceutiska beläggningssystem;
- Städning på plats (Cip) system.
Tillverkning av halvledare och elektronik
Halvledartillverkning kräver extremt exakt vätskekontroll eftersom kontaminering och dimensionsvariationer kan påverka produktkvaliteten.
CNC-bearbetade mikromunstycken används för:
- Rengöring av rån;
- Kemisk dispensering;
- Precisionskylning;
- Ultrarena sprutsystem.
Jordbruk och miljötillämpningar
Anpassade sprutmunstycken spelar också en viktig roll i jordbruks- och miljösystem.
Ansökningar inkluderar:
- Besprutning av bekämpningsmedel i jordbruket;
- Bevattningssystem;
- Dammskydd;
- Luftfuktning;
- Kyltorn.
9. Prestation jämförelse: CNC-bearbetad vs. Lost-Wax gjutmunstycken
Spraymunstycken kan tillverkas genom olika metallbearbetningsprocesser, bland vilka CNC -bearbetning och gjutning av förlorat vax (investeringsgjutning) är två mycket använda lösningar för industriella applikationer.
Båda processerna kan producera högkvalitativa munstyckskomponenter, men de har olika fördelar beroende på designens komplexitet, produktionsvolym, materiella krav, och prestationsförväntningar.
| Prestandafaktor | CNC-bearbetade sprutmunstycken | Lost-Wax Casting Spraymunstycken |
| Tillverkningsprincip | Material avlägsnas exakt från metallmaterial genom svarvning, fräsning, borrning, och efterbehandling | Smält metall hälls i en keramisk form tillverkad av ett vaxmönster |
| Måttnoggrannhet | Extremt hög noggrannhet, typiskt ±0,005 mm för kritiska egenskaper | Generellt CT4–CT7 gjutningstoleransintervall beroende på storlek och legering |
| Ytfin | Utmärkt ytkvalitet; Ra 0,4–1,6 μm uppnås efter precisionsbearbetning och polering | Bra gjuten finish; kräver vanligtvis sekundär bearbetning för tätning av ytor och precisionshål |
| Öppningsprecision | Överlägsen kapacitet för små och komplexa sprutöppningar, inklusive mikroöppningar nedan 0.5 mm | Lämplig för större passager; mikrohål kräver vanligtvis efterbearbetning |
| Intern flödeskanal noggrannhet | Utmärkt kontroll av intern geometri genom borrning, skurande, EDM, och fleraxlig bearbetning | Komplexa inre passager möjliga, men dimensionskontroll är mer utmanande |
Designflexibilitet |
Hög flexibilitet; snabb modifiering utan verktygsbyten | Kräver vaxmönster och formändringar för designändringar |
| Möjlighet för komplex geometri | Bäst för precisionsfunktioner, tunna väggar, och bearbetade inre strukturer | Utmärkt för komplexa externa geometrier i nästan nätform |
| Materialalternativ | Lämplig för rostfritt stål, mässing, aluminium, titan, nicklegeringar, och teknisk plast | Bred legeringskompatibilitet, speciellt rostfria stål, värmebeständiga legeringar, och korrosionsbeständiga material |
| Produktionsvolym lämplighet | Idealisk för prototyper, skräddarsydda delar, och låg till medium satsproduktion | Mer ekonomiskt för produktion av medel till hög volym |
| Ledtid | Kort utvecklingscykel; delar kan ofta produceras snabbt efter ritningsgodkännande | Längre initial förberedelse på grund av verktygs- och formtillverkning |
Verktygsinvestering |
Inga dedikerade verktyg krävs | Kräver vaxverktyg och keramisk formberedning |
| Kostnadseffektivitet | Mer ekonomiskt för små kvantiteter och mycket anpassade mönster | Lägre enhetskostnad för storvolymproduktion |
| Dimensionskonsistens mellan batcherna | Utmärkt tack vare CNC-programmets repeterbarhet | Bra efter processstabilisering, men påverkas av gjutningsvariabler |
| Krav på efterbearbetning | Vanligtvis minimal förutom ytbehandling eller efterbehandling | Kräver ofta bearbetning av kritiska dimensioner, trådar, och tätningsområden |
Hybridtillverkning: Kombinera gjutning och CNC-bearbetning
I många krävande tillämpningar, den optimala lösningen är inte att välja mellan gjutning och bearbetning utan att kombinera båda teknologierna.
En vanlig hybridprocess inkluderar:
- Investeringsgjutning för att producera munstyckskroppen i nästan nätform.
- CNC -bearbetning för att avsluta kritiska funktionsområden.
- Precisionsborrning eller EDM för att producera exakta sprutöppningar.
- Ytbehandling för att förbättra korrosionsbeständigheten eller slitageprestanda.
Detta tillvägagångssätt kombinerar den geometriska flexibiliteten och materialeffektiviteten hos gjutning med precisionen hos CNC-bearbetning.
Till exempel, ett industriellt sprutmunstycke i rostfritt stål kan investeringsgjutas för att skapa ett komplext yttre hölje, medan CNC-bearbetning tillämpas på inloppsgängorna, tätningsytor, och sprayöppningar där dimensionell noggrannhet direkt påverkar prestandan.
10. Anpassade sprutmunstyckeslösningar från DEZE CNC-bearbetning
DEZE CNC Machining specialiserar sig på precisionsbearbetade specialanpassade sprutmunstycken för krävande industriella applikationer.
Kontakta oss till anpassade sprutmunstycken!
| Förmåga | Information |
| Materiel | Rostfritt stål (304, 316, 316L, 17--4ph), mässing, brons, aluminium, titan, Hastelloy, Ocny, TITT, Ptfe. |
| Bearbetning | CNC Turning (enkel- och flerspindel); 3-, 4-, och 5-axlig CNC-fräsning; mikroborrning (0.05 mm+). |
| Toleranser | ± 0,005 mm (kritiska egenskaper); ± 0,01 mm (allmän). |
| Ytfin | Maskinbearbetad (RA 0,4-1,6 um); polerad; elektronisk; anodiserad; pläterad; överdragen. |
| Kvalitet | Iso 9001:2015 auktoriserad; 100% inspektion. |
| Ledtid | Prototyper: 3–7 dagar; Produktion: 1–3 veckor. |
| Anpassning | Anpassad öppningsstorlek, sprutmönster, anslutningstyp, material, ytfin. |
11. Slutsats
Anpassade sprutmunstycken är en oundviklig trend när industriella processer blir mer specialiserade och prestandakraven blir strängare.
CNC -bearbetning, med sin kombination av precision på mikronnivå, bred materialanpassning och verktygsfri flexibel produktion, har etablerat sig som den optimala tillverkningslösningen för anpassade munstycken med låg till medelstor volym.
Professionella CNC-bearbetningsmunstyckestillverkare gör mer än att bara skära metall – de integrerar vätskedynamikteknik, materialvetenskaplig expertis och rigorös prestandavalidering för att leverera kompletta applikationsspecifika lösningar.
Eftersom industriell uppgradering fortsätter att höja förväntningarna på sprutsystemets effektivitet och tillförlitlighet, CNC-anpassade munstycken kommer att ersätta standardkatalogprodukter i ett växande utbud av nischapplikationer, bli en möjliggörande teknologi för avancerade precisionsvätskesystem.
Vanliga frågor
Kan CNC-bearbetning producera mikrospraymunstycken?
Ja. CNC precisionsbearbetning, mikroborrning, EDM, och specialiserad efterbehandlingsteknik kan producera mycket små sprayöppningar för applikationer som kräver finfördelning eller exakt vätskekontroll.
Vilken är den typiska toleransen för ett CNC-bearbetat sprutmunstycke?
±0,005 mm för kritiska egenskaper som öppningsdiameter och rundhet. Allmänna toleranser är ±0,01–0,02 mm.
Vilket material är bäst för applikationer med hög korrosion?
Rostfritt stål 316L, Hastelloy, eller titan rekommenderas för miljöer med hög korrosion. För extrem syrabeständighet, Legering 20 eller Hastelloy C-276 kan behövas.
Hur anger jag ett anpassat sprutmunstycke?
Ange önskad flödeshastighet, tryck, sprutmönster (full kon, ihålig kon, platt fläkt, etc.), droppstorlek, flytande egenskaper, material, anslutningstyp, och eventuella särskilda krav. En CAD-ritning eller -skiss är till hjälp.
Vad är den typiska ledtiden för anpassade CNC-bearbetade sprutmunstycken?
Prototyper: 3–7 dagar; Produktion: 1–3 veckor, beroende på komplexitet och kvantitet.
Vilka ytfinishar finns tillgängliga för CNC-bearbetade sprutmunstycken?
Maskinbearbetad (RA 0,4-1,6 um), polerad, elektronisk, anodiserad, pläterad (nickel, krom, silver), och belagd (Ptfe, Pvd).

