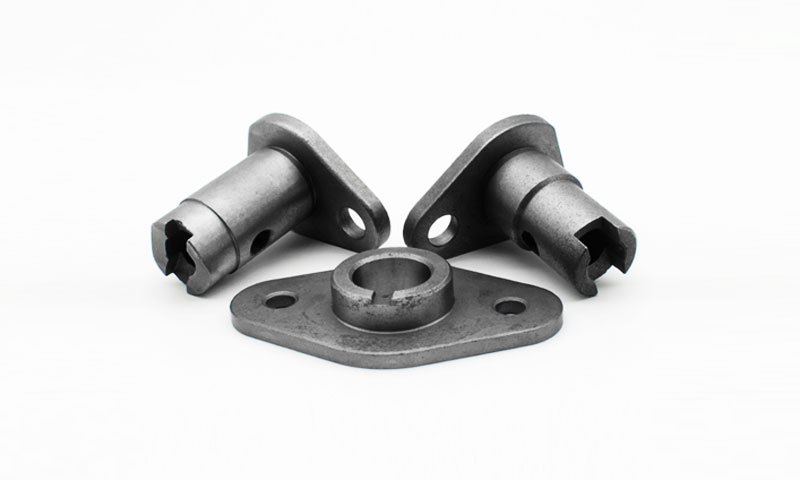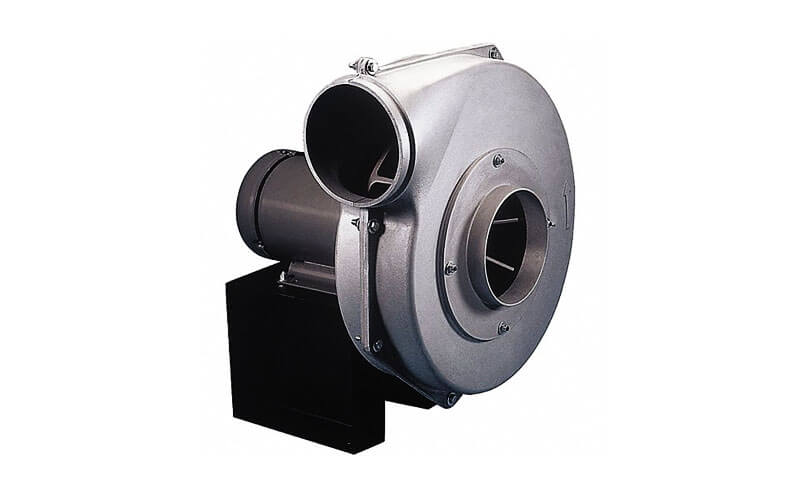
För industriella fläktar, centrifugalfläktar, VVS-utrustning, ventilationssystem, luftbehandlingsmaskiner, och specialiserad vätskeförflyttningsutrustning,
huset innehåller ofta komplexa funktioner som en volut, inloppsövergång, utlopp, monteringsbossar, lagersäten, inspektionshamnar, rev, och integrerade anslutningsgränssnitt.
Att producera dessa egenskaper ekonomiskt med bibehållen dimensionell konsistens kan vara utmanande med konventionella tillverkningsmetoder.
Fläkthus i gjutet aluminium tillhandahålla en effektiv lösning när tillverkare behöver en kombination av lättviktskonstruktion, korrosionsmotstånd, termisk prestanda, strukturell styvhet, och komplex nära-nät-form geometri.
Aluminiumgjutning gör att höljet kan formas efter dess funktionella krav snarare än att monteras av ett flertal separat tillverkade plattor.
1. Vad är ett fläkthus i gjutet aluminium?
En fläkthus i gjutet aluminium är ett fläkthölje tillverkat genom att hälla smält aluminiumlegering i en förberedd form och låta den stelna till den erforderliga husgeometrin.
Efter gjutning, komponenten genomgår normalt processer såsom fettning, värmebehandling, CNC -bearbetning, läckagetestning, dimensionell inspektion, och ytbehandling innan det blir ett färdigt fläkthus.
Husets primära funktion är att omge och styra pumphjulet samtidigt som det upprättar en kontrollerad passage för det rörliga mediet.

I en centrifugalfläkt, till exempel, luft kommer in nära pumphjulets mitt, accelereras radiellt utåt av de roterande bladen, och går sedan in i husets spiral eller utloppspassage.
Bostadsgeometrin har en direkt inverkan på tryckutvecklingen, flödesfördelning, turbulens, och energieffektivitet.
Bostaden fungerar därför som både en strukturell komponent och en aerodynamisk flödespassage.
Typisk konstruktion av ett fläkthus i gjutet aluminium
| Särdrag | Typisk designfunktion |
| Volutkammare | Samlar upp och leder luft från pumphjulet mot utloppet |
| Inloppsöppning | Kontrollerar insläppet av luft och minimerar flödesstörningar |
| Utlopp för utlopp | Ansluter fläkten till kanaler eller nedströmsutrustning |
| Monteringsfläns | Ger ett styvt gränssnitt för installation |
| Montering av bossar | Få plats med bultar, skruv, skål, sensorer, eller tillbehör |
| Förstärkande revben | Förbättra styvheten samtidigt som du kontrollerar materialanvändningen |
| Maskinbearbetade gränssnitt | Ge noggranna monterings- och tätningsytor |
| Dränerings- eller inspektionsfunktioner | Underlätta underhållet, rengöring, eller vätskehantering |
2. Varför aluminium är idealiskt för fläkthus
Lättviktskonstruktion
Aluminium har en densitet på 2.7 g/cm³, ungefär en tredjedel av stål (7.85 g/cm³).
Denna viktminskning är betydande i applikationer där fläkthuset är en del av ett mobilt eller upphängt system.
Ett hölje av gjutet aluminium kan vara 60-70% lättare än ett motsvarande tillverkat stålhus.
Detta leder till enklare hantering, minskade installationskostnader, lägre transportkostnader, och minskade krav på strukturellt stöd.
Designfrihet och komplex geometri
Aluminium är en av de mest gjutbara metallerna. Komplexa inre flödespassager, böjda rullformer, tunna väggar, och integrerade monteringsfunktioner kan gjutas direkt, eliminerar behovet av tillverkning, svetsning, och montering.
Denna designfrihet gör det möjligt för ingenjörer att optimera höljets aerodynamiska prestanda samtidigt som antalet komponenter och monteringsoperationer reduceras.
Korrosionsmotstånd
Aluminium bildar naturligt ett stall, självläkande aluminiumoxid (Al₂o₃) film som skyddar mot atmosfärisk korrosion, fukt, och många kemikalier.
Till skillnad från stål, aluminium rostar inte och kräver inte målning eller galvanisering för korrosionsskydd i de flesta miljöer.
För särskilt aggressiva miljöer, korrosionsbeständigheten kan förbättras ytterligare genom anodisering eller pulverlackering.
Hög värmeledningsförmåga
Aluminium har en värmeledningsförmåga på ungefär 200-210 W/(m·K), betydligt högre än stål (45-60 W/(m·K)).
Denna egenskap är kritisk för fläkthus eftersom den tillåter effektiv värmeavledning från fläktmotorn och tryckluftsströmmen.
Genom att sänka driftstemperaturerna, aluminiumhus kan förlänga livslängden på lagren, sälar, och andra komponenter.
Återvinningsbarhet och hållbarhet
Aluminium är 100% återvinningsbar utan förlust av egenskaper. Energin som krävs för att återvinna aluminium handlar bara om 5% av det som krävs för att producera primäraluminium. Detta gör aluminium till ett miljömässigt hållbart val för fläkthus.
3. Typer av fläkthus i gjutet aluminium
Fläkthus i gjutet aluminium kan klassificeras på flera sätt, inklusive fläktkonfiguration, husgeometri, gjutningsstruktur, och applikationskrav.
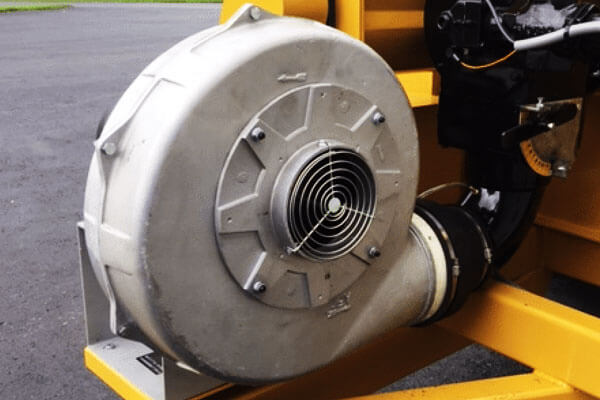
Centrifugalfläkthus
Centrifugalfläkthus är bland de vanligaste applikationerna för gjutet aluminium.
Deras karakteristiska geometri inkluderar typiskt en cirkulär eller spiralformad flödeskammare som omger pumphjulet.
När pumphjulet roterar, luft kommer in axiellt och släpps ut radiellt. Huset samlar upp detta flöde och omvandlar en del av hastigheten till statiskt tryck samtidigt som luften riktas mot utloppet.
Ett väldesignat centrifugalhus måste bibehålla lämpligt spel runt pumphjulet och ge en jämn inre flödesbana.
Lokala diskontinuiteter, plötsliga tvärsnittsförändringar, eller alltför stora ytojämnheter kan öka turbulens och tryckförluster.
Volute fläkthus
Ett spiralhus använder en expanderande spiralpassage runt impellern. Tvärsnittsarean ökar i allmänhet gradvis runt spiralen för att rymma den ökande mängden uppsamlad luft.
Denna geometri är särskilt väl lämpad för gjutning eftersom den böjda tredimensionella formen kan produceras som en integrerad komponent snarare än tillverkad av flera böjda och svetsade sektioner.
Volutegeometri är mycket applikationsspecifik. Den önskade profilen beror på pumphjulets diameter, bladkonfiguration, rotationshastighet, flödeshastighet, tryckförhållande, och driftpunkt.
Bakåtböjda och framåtböjda fläkthus
Olika impellerkonfigurationer kan kräva olika husgeometrier.
Bakåtböjda pumphjul är vanligtvis förknippade med effektiv drift och relativt stabila tryckegenskaper, medan framåtböjda pumphjul kan ge högt luftflöde i kompakta förpackningar.
Huset måste utformas för att komplettera det valda pumphjulet snarare än att behandlas som en oberoende komponent.
Kompakta integrerade fläkthus
För kompakt utrustning, fläkthuset kan integrera flera funktioner i en gjutning.
Monteringsfötter, motorgränssnitt, kabel- eller sensorutrustning, förstärkande ribbor, och kanalanslutningar kan införlivas direkt i gjutgodset.
Detta tillvägagångssätt kan minska monteringskomplexiteten och skapa en mer kompakt helhetsprodukt.
Anpassade industriella fläkthus
Industriella applikationer kräver ofta höljen utformade kring specifika driftsförhållanden snarare än standardiserade dimensioner.
Ett anpassat hölje kan innehålla ovanliga monteringsmönster, specialiserade utsläppsinriktningar, överdimensionerade inspektionsöppningar, förstärkta sektioner, eller gränssnitt för sensorer och styrutrustning.
4. Aluminiumlegeringar för gjutning av fläkthus
För gjutna fläkthus, Al-Si gjutlegeringar är särskilt attraktiva eftersom kisel förbättrar flytbarheten och gjutningsprestanda samtidigt som det hjälper tillverkare att reproducera krökta passager, rev, chefer, och relativt tunna väggpartier.
| Aluminiumlegering | Fördelar för fläkthus | Typiska överväganden |
| A356 / A356.0 | Bra kastbarhet, mekanisk styrka, korrosionsmotstånd, och bearbetbarhet; lämplig för strukturella fläkthus | Värmebehandling kan tillämpas när högre hållfasthet och dimensionsstabilitet krävs |
| A357 / A357.0 | Högre hållfasthet och utmattningsprestanda än många generella gjutlegeringar; lämplig för tungt belastade hus | Kräver hårdare gjutnings- och värmebehandlingsprocesskontroll och har generellt en högre materialkostnad |
| 319 / 319.0 | Bra kastbarhet, bearbetbarhet, styrka, och dimensionell stabilitet; lämplig för komplexa industrihus | Kopparhalt ger användbar styrka men kan minska korrosionsbeständigheten jämfört med vissa Al-Si-Mg-legeringar |
380 / 380.0 |
Utmärkt flytande, bra bearbetbarhet, god dimensionsstabilitet, och ekonomisk produktion; används ofta för komplexa gjutgods | Väl lämpad för högvolymproduktion, men dess mekaniska och korrosionsprestanda kan vara lägre än specialiserade värmebehandlingsbara legeringar |
| ADC12 | Utmärkt formgjutbarhet, fluiditet, dimensionell noggrannhet, ytkvalitet, och bearbetbarhet; mycket lämplig för tunnväggiga och komplexa fläkthus | Används främst för pressgjutning; Värmebehandlingskapacitet och mekanisk prestanda är mer begränsad än A356/A357 |
| Alsi10 mg | Bra balans av gjutbarhet, styrka, korrosionsmotstånd, bearbetbarhet, och dimensionell prestanda | Lämplig där mekanisk prestanda och strukturell integritet är viktigare än lägsta gjutkostnad |
5. Gjutprocesser för aluminiumblåsarhus
Gjutprocessen har stor inverkan på dimensionsnoggrannheten, ytkvalitet, strukturell integritet, geometrisk frihet, verktygskostnad, och produktionsekonomi för ett fläkthus i gjutet aluminium.
Sandgjutning
Sandgjutning är en av de mest mångsidiga metoderna för tillverkning av fläkthus i aluminium, speciellt när huset är relativt stort, geometriskt komplex, eller produceras i låga till medelstora kvantiteter.
En sandform tillverkas runt ett mönster som representerar husets yttre geometri.
Kärnor kan införas vid behov för att skapa inre hålrum, luftpassager, monteringsurtag, och andra egenskaper som inte kan formas direkt av formhåligheten.
Smält aluminium hälls sedan i formen, får stelna, och avlägsnas efter kylning.
Den främsta fördelen med sandgjutning är designflexibilitet. Verktygskostnaderna är relativt låga, mönsterändringar är relativt enkla, och processen rymmer ett brett utbud av aluminiumlegeringar och husstorlekar.
Detta gör den särskilt lämplig för skräddarsydda industriella fläkthus, prototyper, reservdelar, och produkter med relativt låg årlig efterfrågan.
Den huvudsakliga avvägningen är att gjutningen i allmänhet kräver mer efterbearbetning än permanentformade eller pressgjutna komponenter.
Formens granulära yta ger också en jämförelsevis grov som gjuten finish, medan dimensionsvariation påverkas av mönsternoggrannhet, mögelberedning, krympning, och stelningsbeteende.
Typiska tillämpningar inkluderar:
- Stora industriella fläkthus
- Lågvolym och anpassade höljen
- Prototyp och utvecklingskomponenter
- Bostäder med komplexa inre passager
- Kraftig utrustning som kräver flexibel gjutningsdesign
Permanent mögelgjutning
Permanent mögelgjutning, även känd som gravitationsgjutning, använder en återanvändbar metallform, vanligen tillverkad av stål eller gjutjärn.
Smält aluminium kommer in i kaviteten främst under gravitation, och formen öppnas efter stelning för att avlägsna gjutgodset.

Jämfört med sandgjutning, den styva metallformen ger bättre kontroll över den yttre geometrin och producerar i allmänhet en slätare yta och mer konsekventa dimensioner.
De återanvändbara verktygen möjliggör också kortare cykeltider och förbättrad repeterbarhet för produktion av medelstora volymer.
Permanent formgjutning är särskilt effektivt när fläkthuset har en relativt stabil design och dess geometri kan frigöras från metallformen utan alltför stora underskärningar eller komplexa kärnkrav.
Dess huvudsakliga begränsning är den högre initiala verktygsinvesteringen och minskad flexibilitet för större designförändringar.
Följaktligen, Det är generellt sett mer attraktivt när produktionsvolymen är tillräcklig för att fördela verktygskostnaderna över ett större antal delar.
Typiska tillämpningar inkluderar:
- Medelstora fläkthus
- Upprepad OEM-tillverkning
- Hus som kräver förbättrad ytkvalitet
- Måttligt komplexa aluminiumhus
- Komponenter som kräver bättre dimensionell konsistens än sandgjutning
Gjutning
Högtrycksgjutning (Hpdc) tvingar in smält aluminium i en precisionsstålform med hög hastighet och tryck.
Snabb fyllning och stelning möjliggör produktion av komplex, tunnväggiga komponenter med hög repeterbarhet och utmärkt ytkvalitet.
För kompakta fläkthus, pressgjutning kan integrera flera funktioner – inklusive monteringsbossar, rev, flänsar, skruvbossar, och anslutningsfunktioner– till en enda komponent.
Detta minskar antalet sekundära operationer och kan avsevärt förbättra produktionseffektiviteten vid höga volymer.
Pressgjutning lämpar sig särskilt väl för legeringar som t.ex ADC12 och andra pressgjutna aluminiumlegeringar som ger god flytbarhet och formfyllningsprestanda.
Dock, processen kräver betydande verktygsinvesteringar. Gasporositet kan också bli ett problem eftersom luft kan fångas under höghastighetsfyllning.
Detta är särskilt viktigt när huset kräver trycktäthet eller omfattande bearbetning.
Processdesign, vakuumhjälp, bräddavloppssystem, gatingoptimering, och lämpliga bearbetningstillägg kan därför vara nödvändiga.
Typiska tillämpningar inkluderar:
- Högvolym fläkthus
- Kompakta och lätta höljen
- Tunnväggsdesign
- VVS och elektronik kylutrustning
- Luftrörande komponenter för fordon och industri
Lågtrycksgjutning
Lågtrycksgjutning (LPDC) fyller en metallform genom att applicera kontrollerat tryck på det smälta aluminiumet istället för att enbart förlita sig på gravitationen.
Det relativt skonsamma och kontrollerade fyllningsmönstret kan förbättra metallflödesstabiliteten och minska turbulensen jämfört med konventionell högtrycksfyllning.
Denna process är särskilt attraktiv när bostaden kräver en kombination av komplex geometri, strukturell integritet, dimensionell konsistens, och minskad porositet.
Lågtrycksgjutning kan också vara fördelaktigt för komponenter som kräver trycktäthet eftersom de kontrollerade fyllnings- och stelningsförhållandena kan hjälpa till att minska vissa inre defekter när processen är korrekt konstruerad.
Jämfört med HPDC, dock, LPDC har generellt lägre produktionshastigheter och kräver specialiserad utrustning och verktyg.
Den intar därför en mellanposition mellan konventionell gravitationsgjutning och högtryckspressgjutning när det gäller produktionsekonomi och gjutprestanda.
Typiska tillämpningar inkluderar:
- Högintegritetsfläkthus
- Tryckkänsliga luftbehandlingskomponenter
- Bil- och transportkomponenter
- Komplexa konstruktionshus
- Medium- till högvolymproduktion
Investeringsgjutning
Investeringsgjutning, eller tappad vaxgjutning, använder förbrukbara vaxmönster och keramiska skal för att återge mycket komplexa geometrier.
Efter att vaxet har tagits bort, smält aluminium införs i den keramiska formen.
Den stora fördelen är dess förmåga att reproducera invecklad geometri, fina detaljer, tunna sektioner, och komplexa övergångar med relativt liten avskedslinjebegränsning.
Detta kan vara värdefullt för specialiserade fläkthus där konventionell formkonstruktion kräver många kärnor eller separata komponenter.
Investeringsgjutning kan också minska mängden material som måste avlägsnas under efterföljande bearbetning eftersom gjutningen kan närma sig den slutliga geometrin närmare.
Dess nackdelar är främst ekonomiska. Mönsterproduktion, beredning av keramiska skal, utbrändhet, och gjutningsoperationer är mer arbetsintensiva och i allmänhet dyrare än konventionell sand- eller pressgjutning.
Det är därför lämpligast när geometrisk komplexitet eller dimensionskrav motiverar merkostnaden.
Typiska tillämpningar inkluderar:
- Små till medelstora precisionsfläkthus
- Mycket komplexa flödesgeometrier
- Specialiserad industriell utrustning
- Prototyp och lågvolymkomponenter
- Bostäder som kräver nästan nätformad produktion
6. Från gjutning till färdigt fläkthus
Att producera ett högkvalitativt fläkthus i gjutet aluminium är inte bara en fråga om att hälla smält aluminium i en form.
Den sista komponenten är resultatet av en kontrollerad tillverkningskedja som integrerar ingenjörsdesign, val av gjutningsprocess, verktyg, smälta och hälla, värmebehandling, bearbetning, efterbehandling, och inspektion.
Design och teknik
Tillverkningsprocessen börjar med en genomgång av fläkthusets 3D CAD-modell, tekniska ritningar, driftsförhållanden, och funktionella krav.
Ingenjörer utvärderar husets interna flödespassage, väggtjocklek, monteringsstruktur, flänsgränssnitt, förstärkande ribbor, chefer, och andra kritiska egenskaper.
Designen optimeras sedan för Design för tillverkbarhet (Dfm).
Lämpliga dragvinklar, enhetliga väggpartier, filéer, bearbetningstillägg, och övergångar mellan tjocka och tunna områden hjälper till att minska gjutdefekter och förenkla nedströmsbearbetning.
För komplexa hus, gjutningssimulering kan användas för att utvärdera fyllning av smält metall, stelning, krympning, termisk lutning, och potentiell porositet innan verktyg tillverkas.
Simuleringsprogram som ProCAST eller likvärdiga system kan hjälpa ingenjörer att optimera gating- och matningssystemet och identifiera högriskregioner i förväg.
Verktyg och mönstertillverkning
När gjutningsdesignen har slutförts, verktyg tillverkas enligt den valda gjutprocessen.
För sandgjutning, mönster och kärnlådor produceras för att definiera den yttre och inre geometrin.
Kärnor kan krävas för slutna flödespassager eller kaviteter som inte kan formas direkt av formen.
För permanent form och pressgjutning, precisionsmetallformar tillverkas, i allmänhet från lämpliga verktygsstål.
Formen innehåller kavitetsgeometrin, skiljeytor, grindsystem, ejektorfunktioner, och andra element som krävs för repeterbar produktion.
För investeringsgjutning, vaxinjektionsverktyg produceras för att skapa engångsvaxmönster med den geometri som krävs.
Verktygsnoggrannhet är viktig eftersom dimensionsfel som introduceras i detta skede kan överföras direkt till varje efterföljande gjutning.
Formberedning och gjutningstillverkning
Den faktiska gjutprocessen varierar beroende på vald teknik, men målet förblir detsamma: fyll formen helt samtidigt som du minimerar turbulensen, gasinneslutning, oxidbildning, krympning, och andra gjutdefekter.
I sandgjutning, formen monteras med de erforderliga kärnorna och grindsystemet innan smält aluminium introduceras. I permanent formgjutning, den återanvändbara formen rengörs och förvärms innan den hälls upp.
För högtrycksgjutning, metallen sprutas snabbt in i formen under kontrollerat tryck, medan lågtrycksgjutning använder kontrollerat gastryck för att införa aluminiumet i formen.
Under produktionen, viktiga parametrar som metalltemperatur, formtemperatur, fyllningsbeteende, tryck, cykeltid, och kylförhållanden måste hållas inom det fastställda processfönstret.
Konsekvent processkontroll är avgörande för att upprätthålla gjutkvaliteten från en produktionssats till en annan.
Fett- och gjutrengöring
Efter stelning, fläkthuset tas bort från formen och genomgår fräsning och rengöring.
Granar, löpare, risers, och överflödig metall avlägsnas med sågning, skärande, slipning, eller andra lämpliga metoder. Även blixt- och skiljelinjematerial avlägsnas vid behov.
Gjutytan kan sedan rengöras med hjälp av kulblästring, tumlande, eller andra mekaniska rengöringsmetoder.
Inre passager kräver särskild uppmärksamhet eftersom kvarvarande sand, kärnmaterial, oxid, eller lösa partiklar kan störa fläkten eller förorena luftflödet.
I detta skede, gjutgodset inspekteras visuellt för uppenbara defekter såsom sprickor, felaktiga, kyla, överdriven porositet, inneslutningar, och ytojämnheter.
Värmebehandling
Värmebehandling beror på den valda aluminiumlegeringen och de erforderliga mekaniska egenskaperna.
För värmebehandlingsbara legeringar som t.ex A356 och A357, en kontrollerad värmebehandlingscykel kan förbättra styrkan avsevärt, hårdhet, trötthetsföreställning, och dimensionell stabilitet.
En typisk behandling av T6-typ består av lösningsbehandling, snabb kylning, och artificiellt åldrande. Under lösningsbehandling, legeringselement bringas i fast lösning.
Släckning behåller den önskade övermättade strukturen, medan artificiellt åldrande främjar kontrollerad nederbörd som ökar den mekaniska styrkan.
CNC -bearbetning
Efter gjutning och, vid behov, värmebehandling, kritiska ytor bearbetas till sina slutliga dimensioner.
CNC-fräsning används vanligtvis för att producera exakt monteringsytor, flänsytor, och referensplan. Borrning skapar precisionsmonterings- och fästhål, medan knackning producerar gängade gränssnitt.
Borrning kan användas för lagerrelaterade hål och andra cylindriska egenskaper som kräver kontrollerad diameter och inriktning. Brotschning kan användas där snävare håltoleranser krävs.
Bearbetningsstrategin bör baseras på den fastställda referensstrukturen för huset.
Detta säkerställer att kritiska egenskaper bibehåller det korrekta positionsförhållandet snarare än att bara uppnå sina individuella dimensionstoleranser.
För komplexa fläkthus, fleraxlig CNC-bearbetning kan minska antalet inställningar och förbättra positionsnoggrannheten för sammankopplade funktioner.
Ytbehandling och slutfinish
Efter bearbetning, höljet kan få en skyddande eller dekorativ ytbehandling beroende på dess driftsmiljö.
Vanliga alternativ inkluderar pulverbeläggning, målning, Anodiserande, och kemisk omvandlingsbeläggning.
Innan beläggning, ytan måste vara ordentligt rengjord och förberedd för att säkerställa adekvat vidhäftning och konsekvent täckning.
Där tätnings- eller precisionsmonteringsytor är inblandade, maskering kan krävas för att förhindra att beläggningsuppbyggnaden ändrar kritiska dimensioner.
Slutlig inspektion och frigivning
Det sista steget verifierar att det färdiga fläkthuset överensstämmer med den tekniska specifikationen.
Besiktning kan inkludera:
- Dimensionell mätning med CMM eller precisionsmätare
- Borrdiameter och lägesinspektion
- Planhet och vinkelräthet kontroller
- Ytjämnhetsmätning
- Synundersökning
- Verifiering av material och värmebehandling
- Besiktning av gjutfel vid behov
- Beläggningstjocklek och vidhäftningsprovning
För kritiska komponenter, Röntgen eller andra oförstörande testmetoder kan användas för att utvärdera den interna gjutningsintegriteten.
Det färdiga huset släpps först efter dess gjutkvalitet, mekaniskt tillstånd, dimensionell noggrannhet, ytbehandling, och funktionella gränssnitt har verifierats.
7. CNC-bearbetning och precisionsfunktioner
CNC -bearbetning är avgörande för att uppnå de snäva toleranser och exakta egenskaper som krävs för fläkthusets prestanda.
Kritiska maskinbearbetade funktioner
Lagerhål kräver exakta diametrar och rundhet för att säkerställa korrekt lagerpassning och inriktning. Fläkthjulet måste gå korrekt för att undvika vibrationer och buller. Typiskt, lagerhål är bearbetade till toleranser på ±0,01-0,02 mm.
Monteringsytor såsom motormonteringsytor, fotmonteringsytor, och flänsytor kräver planhet och parallellitet för att säkerställa korrekt montering och inriktning. Typiska krav på planhet är 0.05-0.1 mm.
Pinnhål används för korrekt placering under montering. Dessa hål är vanligtvis brotschade till toleranser på ±0,01-0,02 mm.
Gängade hål krävs för fästelement. Tappning säkerställer exakt trådform och position.
Tätningsytor såsom O-ringsspår och packningsytor kräver en jämn ytfinish (Ra ≤1,6 µm) för att säkerställa läckagetäta tätningar.
Bearbetningssekvens
Den typiska bearbetningssekvensen för ett fläkthus börjar med grovbearbetning för att ta bort större delen av materialet.
Detta följs av ytbearbetning av kritiska egenskaper för att uppnå de erforderliga toleranserna och ytfinishen. Slutligen, gängning och gängning utförs för att färdigställa huset.
8. Ytbehandling och korrosionsskydd
Ytbehandling Alternativ
Tillverkad ytor lämnas som gjutna från gjuteriet. Detta är det billigaste alternativet och är lämpligt för dolda applikationer, industriella miljöer, och icke-korrosiva applikationer.
Skjutblåsning rengör ytan och förbereder den för efterföljande efterbehandling. Kulblästring med stål eller keramiskt material tar bort sandrester och oxidavlagringar, förbättrar ytans renhet, och skapar en enhetlig matt finish.
Anodiserande skapar en hård, korrosionsbeständigt oxidskikt. Svavelsyraanodisering (Typ II) producerar en 5-25 µm beläggning med en hårdhet på 250-400 Hv, ger bra korrosionsbeständighet och estetisk finish.
Hård anodisering (Typ III) producerar en 25-75 µm beläggning med en hårdhet på 600-800 Hv, ger utmärkt korrosionsbeständighet, slitbidrag, och hårdhet.
Pulverbeläggning ger en tjock, hållbar, och dekorativ organisk beläggning.
Elektrostatisk sprayapplicering följs av ugnshärdning, producerar en 60-120 µm beläggning med utmärkt korrosionsbeständighet. Pulverlackering är lämplig för utomhusbruk, frätande, och tvättningsapplikationer.
Målning ger en relativt billig beläggning. Sprayapplicering följs av torkning eller härdning, producerar en 20-50 µm beläggning. Målning är lämplig för inomhusbruk, lågkostnadsapplikationer.
Elektroforetisk beläggning ger en tunn, enhetlig organisk beläggning. Nedsänkning i ett färgbad med likström ger en 10-25 µm beläggning med utmärkt korrosionsbeständighet och hög glans.
9. Användning av anpassade fläkthus i gjutet aluminium
Anpassade fläkthus i gjutet aluminium används ofta i utrustning som kräver lätt konstruktion, komplex luftflödesgeometri, strukturell styvhet, och korrosionsmotstånd.
VVS och ventilationssystem
Typiska applikationer inkluderar centrifugalfläktar, luftbehandlingsenheter, kommersiell ventilationsutrustning, industriella avgassystem, och specialiserade luftrörelsesystem.
Industriella fläktar och processutrustning
Anpassade fläkthus används i dammuppsamlingssystem, torkutrustning, pneumatiska transportsystem, förpackningsmaskineri, och annan industriell processutrustning som kräver kontinuerligt luftflöde.
Bil- och elfordonssystem
Typiska applikationer inkluderar HVAC-fläktar, batterikylningssystem, kylaggregat för elmotorer, kraftelektronikkylning, och extra luftledningsutrustning.
Energi och kraftutrustning
Fläkthus i gjutet aluminium används i generatorkylsystem, energilagringsutrustning, bränslecellssystem, elskåp, och andra tillämpningar för värmehantering.
Elektronik och värmeledning
Typiska applikationer inkluderar kraftelektronikkylning, kommunikationsutrustning, industriella styrsystem, utrustningskapslingar, och kompakta värmestyrningsenheter.
Medicinsk och laboratorieutrustning
Tillämpningar inkluderar ventilationsutrustning, laboratorieluftsystem, filtreringsenheter, vakuumutrustning, och andra specialiserade enheter som kräver kompakt och pålitlig luftflödeshantering.
Jordbruks- och anläggningsmaskiner
Fläkthus i gjutet aluminium kan användas i motorluftsystem, hyttventilation, kylning av utrustning, dammkontrollsystem, och extra luftflödesutrustning som arbetar under krävande miljöförhållanden.
Marin och specialiserad utrustning
Typiska applikationer inkluderar marin ventilation, kylning av maskiner, luftbehandlingssystem ombord, och specialkonstruerad fläktutrustning utformad för korrosiva eller utrymmesbegränsade miljöer.
10. Gjuten aluminium vs. Tillverkade fläkthus i stål
| Kriterium | Gjuten aluminium | Tillverkat stål |
| Vikt | Ljus (2.7 g/cm³) | Tung (7.85 g/cm³) |
| Korrosionsmotstånd | Excellent (självskyddande) | Dålig (kräver målning/beläggning) |
| Designflexibilitet | Mycket hög (komplexa former) | Måttlig (tillverkningsbegränsningar) |
| Monteringskrav | Minimal (integrerade funktioner) | Hög (svetsning, fastsättning) |
| Ytfin | Bra (som den är gjuten; kan förbättras) | Måttlig (kräver efterbehandling) |
| Aerodynamisk prestanda | Excellent (släta invändiga ytor) | Bra (svetsar och sömmar) |
| Kosta (låg volym) | Hög (verktyg) | Låg (tillverkning) |
| Kosta (medium volym) | Måttlig | Hög (arbetskraft) |
| Kosta (högvolym) | Låg (gjutning) | Mycket hög (arbetskraft) |
| Ledtid (verktyg) | 6-12 veckor | 1-2 veckor |
| Svetbarhet | Bra (med omsorg) | Excellent |
| Återanvändning | 100% | 100% |
| Typiska applikationer | Högpresterande, krävande, medelhög volym | Låg volym, enkla former, kostnadskänslig |
11. Anpassat fläkthus i gjutet aluminium från DEZE Foundry
Deze gjuteri tillhandahåller skräddarsydda tillverkningslösningar för fläkthus i aluminium utformade utifrån specifika applikationskrav.
Snarare än att begränsa produktionen till standardiserade geometrier, tillverkningsmetoden kan kombinera val av gjutprocess, DFM-optimering, precisionsbearbetning, ytbehandling, och kvalitetskontroll för att producera applikationsspecifika komponenter.
| Kapacitetskategori | Information |
| Materiel | A356-T6, A380, ADC12, A413, 319; anpassade legeringar tillgängliga på begäran |
| Gjutprocesser | Sandgjutning, permanent mögelgjutning, gjutning, lågtrycksgjutning, investeringsgjutning |
| Delvikt | 0.1 kg till 100 kg |
| Maximala mått | Fram till 1,000 mm diameter; anpassade storlekar tillgängliga |
| Dimensionella toleranser | CT5–CT7 per ISO 8062 (±0,1–0,3 mm typiskt) |
| Kvalitetssäkring | Iso 9001:2015 auktoriserad; 100% dimensionell inspektion; Cmm; ytprofilometer; tryckprovning; Ndt (Röntgenstråle, färgning) |
| Ledtid | Verktyg: 6–12 veckor; Första artiklarna: 8–14 veckor; Upprepa order: 2–4 veckor |
| Minsta orderkvantitet | Ingen fast MOQ; prototyper och lågvolymproduktion tillgängliga |
12. Slutsats
En fläkthus i gjutet aluminium är mer än ett skyddande hölje runt en fläkt eller pumphjul.
Det är en funktionell teknisk komponent som påverkar luftflödet, strukturell stabilitet, vikt, värmeavledning, vibrationsbeteende, tätning, och övergripande utrustnings tillförlitlighet.
Aluminiumgjutning är särskilt värdefullt eftersom det kombinerar relativt låg densitet med god korrosionsbeständighet, termisk konduktivitet, och förmågan att producera komplexa tredimensionella geometrier.
Genom att välja lämplig legering och gjutmetod, tillverkare kan skapa höljen allt från lätta VVS-komponenter till strukturellt krävande industrimontage.
För anpassade applikationer, det mest effektiva tillvägagångssättet är att utvärdera hela kravet – från luftflöde och driftsbelastning till gjutprocess, bearbetningstoleranser, ytfin, inspektion, och produktionsvolym.
Detta säkerställer att det slutliga huset inte bara är gjutbart, men passar också för den avsedda servicemiljön.
Vanliga frågor
Vad är ett fläkthus i gjutet aluminium?
Ett fläkthus av gjutet aluminium är ett hus som tillverkas genom att hälla eller spruta smält aluminiumlegering i en form för att bilda höljet runt en fläkt eller pumphjul.
Gjutningen kan integrera luftflödespassager, monteringsbossar, rev, flänsar, och andra funktionella funktioner i en enda komponent.
Hur kan fläkthus i aluminium skyddas mot korrosion?
Beroende på servicemiljön, skydd kan innefatta pulverlackering, flytande målning, omvandlingsbeläggning, anodisering där det är lämpligt, eller andra tekniska ytbehandlingar.
Korrekt rengöring och förbehandling är avgörande för långvarig beläggningsvidhäftning och korrosionsbeständighet.
Kan komplexa interna luftflödespassager gjutas direkt?
Ja. Gjutning kan ge komplexa inre och yttre geometrier som skulle vara svåra att tillverka av plåt.
Beroende på design och gjutprocess, kärnor eller specialiserade verktyg kan användas för att bilda slutna passager och komplexa kaviteter.
Är fläkthus i gjutet aluminium korrosionsbeständiga?
Aluminium bildar naturligt ett skyddande oxidskikt som ger användbar atmosfärisk korrosionsbeständighet.
För mer krävande miljöer, ytterligare skydd kan tillhandahållas genom pulverlackering, Anodiserande, målning, eller kemiska omvandlingsbeläggningar.