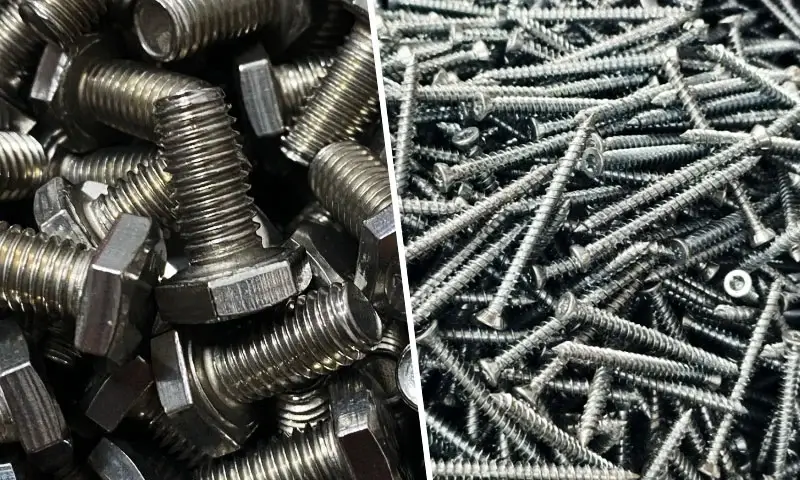
Bultar och skruvar är två av de mest använda mekaniska fästelementen i tillverkningen, konstruktion, fordonsteknik, maskiner, och vardagsprodukter.
Även om de kan se likadana ut, de kan skilja sig åt i hur de samverkar med parningskomponenter, hur klämkraften genereras, hur de är installerade, och vilka applikationer de är bäst lämpade för.
Terminologin varierar också mellan branscher, regioner, och tekniska standarder.
Följaktligen, Att välja ett fästelement endast baserat på dess kommersiella namn kan leda till felaktiga antaganden om dess styrka, installationskrav, eller lämplighet för en viss led.
Den här guiden förklarar skillnaderna mellan bultar och skruvar ur geometrins perspektiv, fästmekanik, materiel, tillverkning, installation, och ansökan.
1. Varför förvirringen existerar
Termerna bult och skruv används ofta omväxlande i vardagligt språk.
Ett gängat fästelement med sexkantshuvud kan säljas som en bult i en katalog och beskrivas som en skruv i en annan.
Skillnaden blir ännu mindre uppenbar när båda fästelementen har liknande huvuden, trådformer, materiel, och dimensioner.
Tre faktorer bidrar till denna förvirring.
Vanligt bruk skiljer sig från teknisk terminologi. I vardagssamtal, folk kan kalla nästan alla gängade fästelement för en skruv.
I ingenjörskonst, dock, termerna kan beskriva olika fästanordningar och monteringsmetoder.
Standarder använder inte alltid termerna identiskt. Fästelementstandarder anger dimensioner, trådformer, mekaniska egenskaper, toleranser, och produktkrav.
Beroende på tillämplig standard och produktkategori, ett fästelement med en speciell huvud- och gängkonfiguration kan betecknas som en bult eller en skruv.
Enbart utseende är inte avgörande. Sexkantsbultar, sexkantsskruvar, insexskruvar, och maskinskruvar kan dela liknande externa egenskaper.
Förekomsten av en spetsig spets är inte heller ett universellt kriterium: många maskinskruvar har plana eller trubbiga ändar, medan vissa bultar har specialiserade ändkonfigurationer.
För praktiskt urval, det är mer användbart att undersöka hur fästet griper in i fogen, hur lasten överförs, och hur den installeras än att enbart förlita sig på dess namn.
2. Vad är en bult?
En bult är ett gängat fästelement som vanligtvis är utformat för att passera genom inriktade hål i två eller flera komponenter och säkras med en kompatibel mutter.
Dra åt muttern, eller bulthuvudet där så är lämpligt, skapar spänning i fästet och klämmer ihop komponenterna.
En typisk bult har ett huvud, ett skaft, och en gängad sektion. Skaftet kan vara helt eller delvis gängat, beroende på design och tillämpning.
Bultar används ofta i konstruktionsstål, maskiner, fordonssammansättningar, tryckutrustning, och andra applikationer där en fog måste tåla dragbelastningar, skjuvlaster, vibration, eller upprepad tjänst.
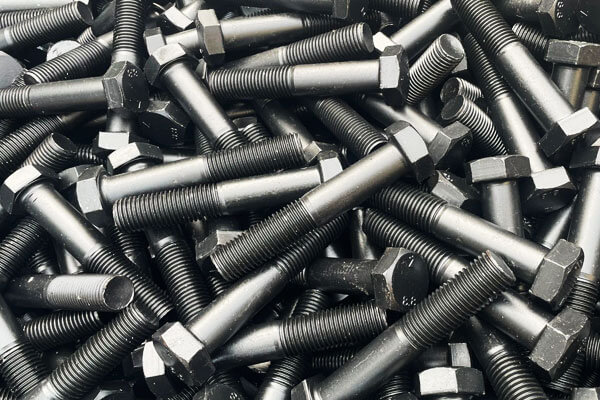
Hur bultar fungerar
I en konventionell skruvförband, genom att dra åt fästelementet sträcker bulten något, genererar förladdning, även kallad klämkraft.
Denna förspänning pressar samman de sammanfogade komponenterna och hjälper till att förhindra separation eller relativ rörelse.
Förbandets prestanda beror på mer än bultstyrkan. Det påverkas av bultens diameter, gängstigning, materiell, åtdragningsmetod, ledstelhet, ytskick, och friktion under huvudet och muttern.
När rätt designad, en skruvförband kan tas isär för underhåll utan att förstöra fästelementet eller de sammanfogade komponenterna.
Dock, upprepad användning, korrosion, gängskada, eller överdriven åtdragning kan minska tillförlitligheten.
Vanliga typer av bultar
| Bulttyp | Beskrivning | Typisk applikation |
| Sexkantsbult | Sexkantigt huvud, delvis gängat skaft, används med en sexkantsmutter | Konstruktionsstål, maskiner, generalförsamling |
| Tung sexkantsbult | Större huvud och mutter tvärs över plattor än standard sexkant | Anslutningar av konstruktionsstål (A325, A490) |
| Vagnsbult | Runt eller kupolhuvud med fyrkantig hals under huvudet | Trä till trä, trä-till-metall; hals förhindrar rotation |
| Lag bolt | Sexkant eller fyrkantigt huvud, grova trådar, spetsig spets | Träkonstruktion; tekniskt sett en skruv, men brukar kallas en bult |
| Plogbult | Försänkt platt huvud med fyrkantig hals | Plogar, jordbruksutrustning; jämn yta |
Spisbult |
Slitsat eller Phillips runt huvud, maskingängor | Lätt montering; historiskt använt på spisar |
| Ögonbult | Ringformat huvud | Lyft, bindning, tackling |
| Ankarbult | Designad för ingjutning i betong | Strukturella kopplingar till fundament |
| U-bult | U-formad med gängade ändar | Rörklämning, axelmontering |
| Flänsbult | Sexkantshuvud med integrerad fläns (brickliknande bas) | Bil, maskiner; fördelar belastningen |
| Strukturell bult | Tung hex, höghållfast, specificerat för konstruktionsstål | Broar, bebyggelse, torn (ASTM A325, A490, F3125) |
3. Vad är en skruv?
En skruv är ett gängat fästelement utformat för att koppla in en passande gänga eller, i vissa applikationer, skapa en egen tråd i materialet som fästs.
Den har vanligtvis ett huvud med en drivfunktion, såsom en slot, Phillips fördjupning, Torx uttag, sexkantshylsa, eller extern hexagon.
Till skillnad från ett konventionellt bult-och-mutter-arrangemang, många skruvar monteras direkt i ett gängat hål, en gängad insats, trä, plast, eller plåt.
Skruvar används i produkter som sträcker sig från elektroniska höljen och konsumentapparater till industrimaskiner, precisionsinstrument, möbler, och byggnadsdelar.
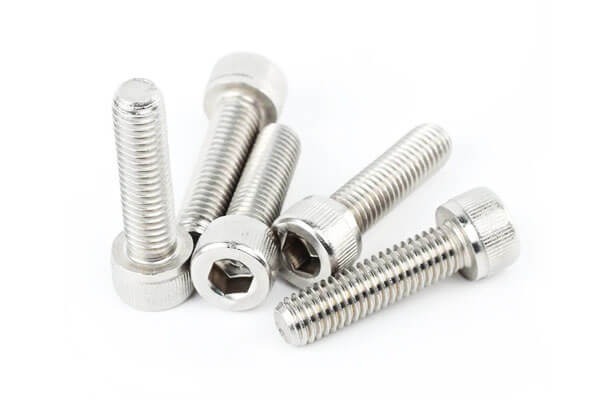
Hur skruvar fungerar
Skruvar överför belastning genom en kombination av:
- Tråd engagemang: Gängorna passar ihop med materialet eller invändig gänga, motstår utdragning.
- Spännkraft: Liknar bultar, skruvar skapar klämkraft när de dras åt, även om mekaniken skiljer sig åt eftersom skruven kopplar in materialet direkt.
- Huvudlager: Skruvhuvudet anligger mot ytan på den sammanfogade delen, fördela belastningen.
Skruvens prestanda beror på:
- Trådingreppslängd: I allmänhet, ingrepp lika med skruvdiametern ger tillräcklig hållfasthet i stål; mjukare material kräver mer.
- Pilothålstorlek: Kritisk för självgängande och gängbildande skruvar.
- Drivtyp: Phillips, slitsad, Torx, sexkantshylsa, fyrkant, etc.
- Materialkompatibilitet: Skruvmaterial måste vara kompatibelt med det sammanfogade materialet för att undvika galvanisk korrosion eller avskalning.
Vanliga typer av skruvar
| Skruvtyp | Beskrivning | Typisk applikation |
| Maskinskruv | Maskingängor, olika huvuden, används med en mutter eller i ett gängat hål | Maskiner, elektronik, apparater |
| Kapselskruv | Hylshuvud (sexkantshylsa), maskingängor | Maskiner, verktyg, bil- |
| Självgängande skruv | Formar eller skär sin egen tråd i materialet | Plåt, plast, trä |
| Självborrande skruv | Borrspets; borrar och kranar i en operation | Plåt, metallram |
| Träskruv | Grova trådar, avsmalnande skaft, spetsig spets | Träbearbetning, möbler |
Gipsskruv |
Fina trådar, bugelhuvud, skarp spets | Installation av gipsskivor |
| Plåtskruv | Skarp punkt, fina eller grova trådar | Plåtmontage |
| Ställskruv | Huvudlös; används för att fästa en komponent på en axel | Halsband, remskiva, knopp |
| Tumskruv | Räftigt eller bevingat huvud för hand åtdragning | Justeringar, åtkomstpaneler |
| Axelskruv | Cylindrisk skuldra för pivot- eller glidapplikationer | Kopplingar, gångjärn, pivoter |
| Ögonskruv | Ringformat huvud | Hängande, bindning |
| Betongskruv | Härdad, hög-låg gängor för betong | Förankring i betong |
| Lagskruv | Sexkant eller fyrkantigt huvud, grova trådar, spetsig | Kraftiga träanslutningar |
4. Mekaniska och geometriska skillnader
Bultar och skruvar kan dela liknande gängformer och huvuddesigner, men de skiljer sig ofta åt i skaftgeometri, trådingrepp, installationsmetoder, och lastöverföring.
Geometriska skillnader
Bultar har vanligtvis ett definierat ogängat skaft och en delvis gängad sektion, medan många skruvar är helgängade.
Den faktiska geometrin beror på typen av fästelement, nominell diameter, längd, och tillämplig standard.
| Särdrag | Bultar | Skruvar |
| Skaft | Inkluderar ofta en ogängad sektion för att stödja inriktning och överföra skjuvbelastningar | Kan vara helt eller delvis gängad, Beroende på designen |
| Tråd längd | Ofta delgängad i strukturella och allmänna applikationer | Ofta helgängade i mindre maskinskruvar; varierar beroende på typ |
| Huvud design | Vanligtvis hex, tung hex, fläns, eller vagnhuvuden | Inkluderar uttag, Phillips, Torx, slitsad, panorera, och försänkta huvuden |
Körmetod |
Vanligtvis åtdragen med en skiftnyckel eller hylsa | Drivs vanligtvis med en skruvmejsel, sexkantnyckel, Torx bit, eller uttag |
| Tråd form | Vanligtvis metriska grova/fina eller enhetliga gängor, såsom UNC och UNF | Kan använda standard maskingängor, självgängande trådar, eller specialiserade träskruvgängor |
| Punkt design | Vanligtvis platt eller avfasad | Kan vara platt, spetsig, eller utrustad med en borrspets |
| Representant standarder | ASME B18.2.1, ASME B18.2.3, ASTM F3125 | ASME B18.6.3, Iso 7045, Iso 4762 |
Nominella storleksintervall överlappar väsentligt, så enbart diameter kan inte på ett tillförlitligt sätt skilja en bult från en skruv.
Tillämplig produktstandard och avsedd fogkonfiguration ger mer användbara kriterier.
Trådform och engagemang
Bultar och skruvar kan använda samma standardiserade gängformer, inklusive metrisk grov, metrisk böter, Unc, och unf. Den viktigaste skillnaden är ofta hur gängorna griper in i fogen.
Bultar passerar vanligtvis genom öppningshål, med gängorna i ingrepp med en mutter eller en gängad komponent.
Det ogängade skaftet, när närvarande, kan hjälpa till att lokalisera leden och bära tvärgående belastningar. Skruvar kan gripa i förgängade hål, gängade insatser, eller själva materialet.
Självgängande och träskruvar använder gänggeometrier utformade för att forma eller skära gängor i specifika underlag.
Grova gängor ger generellt snabbare montering och bättre tolerans mot mindre föroreningar eller skador, medan fina gängor ger en mindre stigning och finare justering av axiell position.
Varken är universellt starkare eller mer motståndskraftig mot vibrationer; prestanda beror på fästelementets dimensioner, materiell styrka, ingreppslängd, och fogdesign.
Mekaniskt beteende
Den primära mekaniska skillnaden ligger i ledens belastningsbana och kontrollen av klämkraften.
| Faktor | Bultar | Skruvar |
| Ladda överföra | Vanligtvis utvecklar spänningen i bulten och kompression över den fastklämda leden | Överför lasten genom skruven och dess ingrepp med en mutter, gängat hål, infoga, eller substrat |
| Förladda kontrollera | Fastställs ofta genom ett specificerat vridmoment eller spänningsmetod; friktion påverkar resultatet starkt | Beror även på vridmoment och friktion, med större variation möjlig när trådar går i direkt ingrepp med mjukare material |
| Typisk fel lägen | Dragbrott, trötthetsfel, trådavisolering, eller ledseparering | Skruvbrott, skador på drivningen, huvudsvikt, eller strippning av det inkopplade materialet |
Trötthetsprestanda |
Kan förutsägas med hjälp av etablerade fästelement och fogdesignmetoder | Beror på fästelementets geometri, trådingrepp, substrategenskaper, och cyklisk belastning |
| Vibration motstånd | Kan kräva låsmuttrar, gänglåsande föreningar, eller andra validerade lagringsmetoder | Kan kräva liknande bevarandeåtgärder, speciellt där substratet eller det gängade ingreppet kan lossna eller försämras |
5. Bultar vs skruvar: Kärnskillnader förklaras
De praktiska skillnaderna mellan bultar och skruvar blir tydligare när deras fästarrangemang, installationsmetoder, och typiska applikationer jämförs direkt.
| Jämförelsefaktor | Bultar | Skruvar |
| Typiskt fästarrangemang | Passar vanligtvis genom öppningshål och är säkrad med en mutter | Går vanligtvis i ett gängat hål, infoga, eller material direkt |
| Parningskomponent | Ofta en nöt, även om vissa bultar går i gängade hål | Ofta en invändigt gängad komponent eller själva substratet |
| Trådkonfiguration | Kan vara helt eller delvis gängad | Kan vara helt eller delvis gängad, beroende på design |
| Installationsverktyg | Rycka, uttag, momentnyckel, eller specialverktyg | Skruvmejsel, sexkantnyckel, uttag, eller motordriven förare |
| Spännkraft | Genereras vanligtvis genom att dra åt bult-och-mutter-enheten | Genereras vanligtvis genom att dra åt skruven i dess passande gänga |
Demontering |
Vanligtvis okomplicerat om mutter och gängor förblir åtkomliga och oskadade | Beror på trådingrepp, substratets tillstånd, och skruvdesign |
| Typiska felrisker | Dragbrott, trötthet, trådavisolering, lossning, eller ledglidning | Avisolering av drivning, trådavisolering, utdrag, trötthet, eller lossning |
| Vanliga applikationer | Strukturella fogar, maskiner, flänsar, fordonssammansättningar | Hölje, elektroniska produkter, möbler, maskiner, och plåtaggregat |
| Designöverväganden | Bultstyrka, mutterkompatibilitet, förladdning, grepplängd, och ledstyvhet | Tråd engagemang, substratets styrka, drevdesign, installationsmoment, och utdragningsmotstånd |
En viktig kvalifikation är att detta är typiska metoder, inte absoluta regler. Ett fästelement som kallas en bult kan installeras i ett gängat hål, medan en skruv kan användas med en mutter.
Tillämplig standard, produktdesign, och fästarrangemang bestämmer den mer exakta klassificeringen.
Vilket ger en starkare anslutning?
Varken bultar eller skruvar är i sig starkare i varje applikation. Fogstyrkan beror på fästelementets mått, materiell, trådgeometri, ingreppslängd, installationsförspänning, och styrkan hos de anslutna materialen.
En korrekt utformad höghållfast bult kan ge betydande klämkraft i en strukturell fog.
En rätt dimensionerad hylsskruv kan också ge hög klämkraft i en kompakt maskinmontering.
I båda fallen, skarven kan gå sönder innan själva fästet om gängorna remsar, substratet deformeras, eller att de anslutna delarna inte tål den pålagda belastningen.
6. Material och beläggningar för bultar och skruvar
Materialet och ytbehandlingen av en bult eller skruv bestämmer dess draghållfasthet, korrosionsmotstånd, slitagebeteende, och lämplighet för specifika driftsförhållanden.
Valet bör ta hänsyn till mekaniska belastningar, miljöexponering, temperatur, och kompatibilitet med materialen som sammanfogas.
Basmaterial
Det lämpliga valet beror på den erforderliga styrkan, korrosionsmotstånd, vikt, och servicemiljö.
| Material | Typiska betyg |
| Lågkolhaltigt stål | SAE-klass 2, ISO fastighetsklass 4.6 |
| Mellankolstål | SAE-klass 5, Iso 8.8 |
| Legerat stål | SAE-klass 8, Iso 10.9, 12.9 |
| Rostfritt stål 304 | A2, 304 |
| Rostfritt stål 316 | A4, 316 |
| Martensitiskt rostfritt stål | 410 |
| Nederbördshärdande rostfritt stål | 17-4 PH |
| Mässing och brons | C360, C464, kiselbrons |
| Titan | Kvalitet 2, Kvalitet 5 (TI-6AL-4V) |
| Aluminiumlegeringar | 2024, 6061, 7075 |
| Nicklegeringar | Monel, Ocny |
Beläggningar och ytbehandlingar
Beläggningar förbättrar korrosionsbeständigheten, minska friktionen, eller tillhandahålla specifika ytegenskaper.
| Beläggning eller behandling | Huvudsakliga fördelar | Vanliga tillämpningar och överväganden |
| Elektropläterad zink | Ekonomisk, måttligt korrosionsskydd | Allmänna fästelement; kan kräva ytterligare passivering eller tätning |
| Varmdopp galvaniserande | Tjock, hållbar zinkbeläggning | Utomhuskonstruktioner och konstruktion; beläggningens tjocklek beror på tillämplig specifikation och fästelementets storlek |
| Zink-nickel | Förbättrat korrosionsskydd | Fordon och krävande industriella applikationer |
| Zink-flinga beläggning | Starkt korrosionsskydd med låg risk för väteförsprödning vid applicering av beläggning | Automotive och höghållfasta fästelement |
| Kadmium plåt | Korrosionsskydd och användbar smörjighet | Begränsad i många tillämpningar på grund av toxicitet; används i vissa äldre flyg- och rymdspecifikationer |
Fosfatbeläggning |
Ger en bas för olja, måla, eller andra behandlingar | Industriella fästelement och komponenter som kräver kontrollerad friktion |
| Svart oxid | Utseende och begränsat korrosionsskydd vid oljad | Verktyg och inomhusapplikationer |
| PTFE-baserad beläggning | Låg friktion och kemikaliebeständighet | Tillämpningar som kräver kontrollerad friktion eller kemisk kompatibilitet |
| Xylan beläggning | Låg friktion och korrosionsskydd | Industriella och kemiska servicefästen |
| Silver plåt | Elektrisk ledningsförmåga och anti-galning egenskaper i lämpliga applikationer | Specialiserade el- och flygaggregat |
| Rostfri stål passivering | Tar bort fritt järn och främjar den skyddande passiva ytan | Fästelement i rostfritt stål som utsätts för korrosiva miljöer |
7. Installation och verktyg
- Åtkomstkrav: Bultar kräver åtkomst till båda sidor av fogen (ena sidan för bulthuvudet, den andra för nöten).
Skruvar kräver endast åtkomst från installationssidan eftersom de passar in i husets gängor. - Vridmoment och förspänning: Bultar dras rutinmässigt åt med hjälp av kalibrerade momentnycklar, hydrauliska spännare, eller mutter-metoder för att uppnå exakt spännförspänning.
Skruvar drivs vanligtvis med vanliga skruvmejslar, Insexnycklar, eller pneumatiska momentdrivare. - Återanvändbarhet: Bultförband kan tas isär och återmonteras upprepade gånger utan att skada grundmaterialet.
Skruvförband i mjuk metall eller plast riskerar att ta bort de invändiga gängorna under flera underhållscykler.
8. Tillverkningsprocesser för bultar och skruvar
Bultar och skruvar delar många tillverkningsprocesser. Deras produktionsvägar är beroende av material, mått, tråddesign, erforderlig styrka, tolerans, ytfin, och produktionsvolym.
Cold Heading och Hot Forging
Cold heading bildar ett fästhuvud genom att plastiskt deformera tråd eller stav vid eller nära rumstemperatur.
Det används i stor utsträckning för produktion av stora volymer eftersom det erbjuder bra materialutnyttjande, repeterbarhet, och produktionseffektivitet.
Varmsmidning används när större dimensioner eller material kräver formning vid förhöjd temperatur.
Beroende på design, smidning kan producera fästhuvuden och andra egenskaper som skulle vara svåra att forma ekonomiskt genom kallskärning.
Trådrullning och trådklippning
Trådrullning bildar trådar genom att trycka fast fästämnet mellan formarna. Det används ofta för masstillverkade bultar och skruvar och kan producera konsekvent gänggeometri utan att ta bort material från gängprofilen.
Gängskärning tar bort material med ett skärverktyg för att skapa den önskade gängan. Det är användbart för vissa specialiserade konstruktioner, lågvolymproduktion, stora fästelement, och applikationer där geometrin eller materialet gör valsning mindre lämplig.
Valet mellan valsning och skärning beror på materialegenskaper, trådspecifikationer, erforderlig produktionshastighet, och komponentdesign.
Värmebehandling
Värmebehandling används när de specificerade mekaniska egenskaperna inte kan uppnås genom enbart formning.
Beroende på stålkvalitet och fästelements egenskapsklass, processer kan innefatta härdning och härdning eller andra kontrollerade termiska behandlingar.
Syftet är att uppnå den kombination av styrka som krävs, hårdhet, och seghet samtidigt som man kontrollerar risken för överdriven sprödhet, distorsion, och andra defekter.
Alla fästelement kräver inte samma värmebehandling. Kraven bör följa tillämplig materialspecifikation och standard för mekaniska egenskaper.
Ytbehandling och kvalitetskontroll
Ytbehandlingar kan användas för att förbättra korrosionsbeständigheten, minska friktionen, eller uppfyller kraven på utseende.
Beroende på beläggning, ytterligare kontroller kan behövas för att hantera dimensionsförändringar, risk för väteförsprödning, eller friktionsvariabilitet.
Kvalitetskontroll kan innefatta kontroller av:
- Diameter, längd, huvuddimensioner, och trådgeometri
- Mekaniska egenskaper och hårdhet
- Beläggningstjocklek och korrosionsprestanda
- Ytdefekter och materialspårbarhet
- Dimensionell överensstämmelse med tillämplig produktstandard
Standarder som ISO 898-1 för de mekaniska egenskaperna hos specificerade kolstål- och legeringsstålbultar, skruv, och dubbar, och iso 3506 för korrosionsbeständiga fästelement i rostfritt stål, tillhandahålla relevanta ramar för många tillämpningar.
Den exakta standarden beror på typ av fästelement och specifikation.
9. Ansökningar: Där bultar och skruvar används
Valet mellan bultar och skruvar beror på monteringsdesignen, servicebelastningar, installationsåtkomst, underhållskrav, och ta emot material.
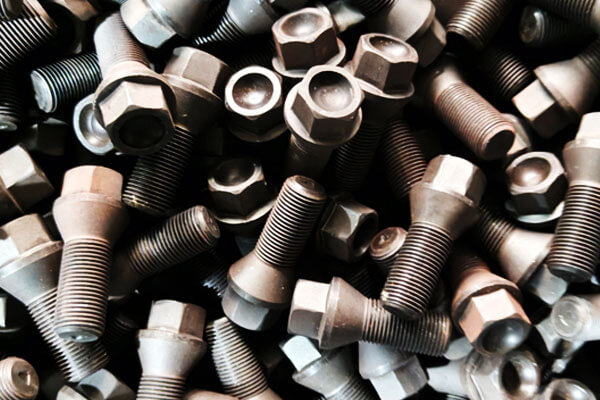
Bultar används ofta i konstruktionsstålanslutningar, bro- och byggnadssammansättningar, bilchassi, maskiner, rörflänsar, och tung utrustning.
Dessa applikationer drar ofta nytta av kontrollerad spännkraft, tillgängliga nötter, och fästelement utformade för definierade drag- eller skjuvbelastningar.
Skruvar är vanliga i elektriska kapslingar, elektroniska apparater, möbler, apparater, plåtprodukter, maskinkåpor, och precisionsutrustning.
De är särskilt praktiska när designen inkluderar gängade hål eller när ett fästelement måste installeras från ena sidan.
Vissa applikationer använder båda. Till exempel, en industrimaskin kan använda höghållfasta bultar för att ansluta sin strukturella ram, insexskruvar för att säkra precisionskomponenter, och självgängande skruvar för utvalda lock eller paneler.
Det korrekta valet bör baseras på skarvens krav – inte bara på vilket fästelement som är lättare att installera.
10. Hur man väljer mellan bultar och skruvar
Att välja rätt fästelement kräver utvärdering av hela fogen, inklusive anslutna material, lastningsförhållanden, installationsåtkomst, och underhållskrav.
Steg 1: Bestäm fogkonfigurationen
Om komponenterna har frigångshål och kan rymma en mutter, ett bult- och mutterarrangemang kan vara lämpligt.
Om monteringen inkluderar gängade hål eller gängade insatser, skruvar kan ge en enklare lösning.
För tunn plåt, plast, eller trä, specialiserade självgängande eller gängformande skruvar kan vara mer lämpliga än konventionella bultar, förutsatt att underlaget tål de belastningar som krävs.
Steg 2: Utvärdera lasterna
Överväg om fogen kommer att utsättas för dragbelastning, klippa, vibration, inverkan, eller cyklisk trötthet.
För kritiska strukturella eller mekaniska fogar, beräkna önskad storlek på fästelementet, styrka, och förspänning istället för att välja ett fästelement enbart efter diameter.
Steg 3: Kontrollera materialkompatibilitet
Välj ett fästmaterial som är kompatibelt med både de anslutna komponenterna och driftsmiljön.
Korrosion, galvanisk interaktion, temperatur, och kemikalieexponering kan påverka den långsiktiga tillförlitligheten.
Steg 4: Överväg installation och underhåll
Utvärdera om båda sidorna av fogen är åtkomliga, om specialverktyg krävs, och hur ofta enheten måste demonteras.
Fästelement bör också väljas för att minimera risken för drivskador, trådavisolering, och lossning.
Steg 5: Verifiera specifikationen
Bekräfta önskad diameter, gängstigning, längd, huvud stil, fastighetsklass eller lönegrad, beläggning, och tillämplig standard.
För säkerhetskritiska tillämpningar, följ de tekniska ritningarna, relevanta standarder, och godkända monteringsförfaranden.
11. Vanliga misstag vid val av fästelement
Flera vanliga fel kan äventyra ledtillförlitligheten, även när den valda bulten eller skruven verkar lämplig.
- Att välja enbart efter utseende: Fästelement som ser liknande ut kan ha olika gängspecifikationer, mekaniska egenskaper, eller avsedda användningsområden.
- Ignorerar trådingrepp: En skruv installerad i ett svagt eller otillräckligt gängat underlag kan dra ut innan fästelementet når sin nominella kapacitet.
- Använder fel styrka: Ett fästelement som är för svagt kan gå sönder under belastning, medan ett onödigt höghållfast fästelement kan öka kostnaderna eller införa andra designöverväganden.
- Överdragning: Överdrivet vridmoment kan sträcka eller spricka fästelementet, skada trådar, eller deformera de sammanfogade komponenterna.
- Ignorera korrosion och skavning: Fel material eller ytbehandling kan orsaka kramper, accelererad korrosion, eller svårt underhåll.
- Blandning inkompatibla specifikationer: Trådstigning, diameter, fastighetsklass, och mutterkompatibilitet måste verifieras snarare än antas.
- Återanvändning av skadade fästelement: Deformerade trådar, skadade drivurtag, korrosion, eller tidigare överbelastning kan göra återanvändning osäker eller opålitlig.
- Försummar fogdesignen: Enbart val av fästelement kan inte kompensera för otillräckligt kantavstånd, svagt substratmaterial, otillräcklig lageryta, eller dålig lastfördelning.
Den mest pålitliga fästlösningen överväger fästelementet, parningsmaterial, foggeometri, installationsmetod, och driftsmiljö som ett integrerat system.
12. Slutsats
Bultar och skruvar utför liknande fästfunktioner, men de används vanligtvis i olika fogkonfigurationer.
Bultar går vanligtvis genom öppningshål och fungerar med muttrar, medan skruvar ofta går i gängade hål, skär, eller materialet som fästs direkt.
Dessa skillnader påverkar installationen, klämkraft, underhåll, och fogdesign, även om terminologin kan variera beroende på standard och tillämpning.
Ingen av dessa typer är universellt starkare eller mer pålitlig. Prestanda beror på material, mått, trådingrepp, förladdning, foggeometri, och serviceförhållanden.
Tillverkningsprocesser – inklusive kall rubrik, smidning, trådrullning, värmebehandling, och ytfinish – avgör även om ett fästelement uppfyller dess specificerade krav.
För ingenjörer, tillverkare, och inköpsteam, det bästa tillvägagångssättet är att välja fästelement enligt belastningskrav, materiell kompatibilitet, installationsåtkomst, korrosionsexponering, och tillämpliga standarder.
Att förstå dessa faktorer leder till säkrare sammansättningar, mer pålitlig prestanda, och lägre underhållskostnader.
Vanliga frågor
Vad är den största skillnaden mellan en bult och en skruv?
En bult går vanligtvis genom öppningshål och är säkrad med en mutter, medan en skruv vanligtvis griper in i ett gängat hål, gängad insats, eller det mottagande materialet direkt.
Dock, terminologin varierar beroende på produktstandard och tillämpning.
Är bultar starkare än skruvar?
Inte nödvändigtvis. Styrkan beror på materialet, diameter, trådgeometri, mekaniska egenskaper, och fogdesign.
En höghållfast skruv kan överträffa en bult av lägre kvalitet, medan styrkan hos endera skarven kan begränsas av det passande materialet eller gängingreppet.
Kan en bult användas utan mutter?
Ja. Vissa bultar är utformade för att koppla in ett gängat hål direkt. Huruvida detta arrangemang är lämpligt beror på fästanordningens specifikation, trådingrepp, belastning, och applikationskrav.
Kan en skruv användas med en mutter?
Ja. Några skruvar, inklusive vissa maskinskruvar, kan installeras genom öppningshål och säkras med muttrar. Produktbeteckningen bestämmer inte alltid fästanordningen.
Vad är skillnaden mellan en bult och en maskinskruv?
En bult är vanligen förknippad med en skarv som säkras med en mutter, medan en maskinskruv i allmänhet har maskingängor utformade för att ingripa med ett gängat hål eller en mutter.
Båda kan ha liknande huvudstilar och trådformer, så den tillämpliga produktstandarden är viktig.
Vad är skillnaden mellan en bult och en bult?
En bult har vanligtvis ett huvud och ett gängat skaft, medan en dubb i allmänhet är ett huvudlöst fästelement med gängor i ena eller båda ändarna, eller längs mycket av dess längd.
Dubbar används ofta vid upprepad montering, inriktning, eller flänsanslutningar är viktiga.