
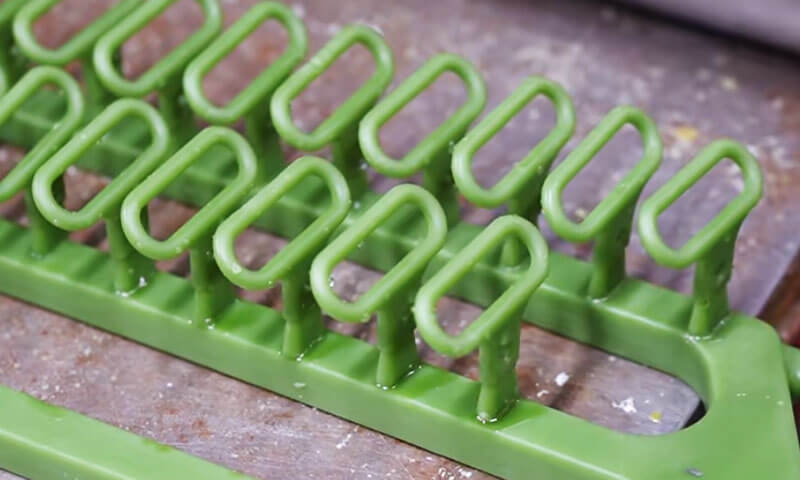
В литье по выплавляемым моделям, Изготовление моделей мостов из воскового дерева и сборка ракушек. Если дерево собрано плохо, лучшая восковая модель и лучшая ракушка в мире вас не спасут.
Я видел деревья, которые хорошо смотрелись на стойке, но не выдержали в автоклаве.. Я видел деревья с идеальным расстоянием между ними, но с плохими воротами., и отливки вышли с усадочной пористостью, на диагностику которой ушло три дня.
Сборка восковой елки – это не просто «наклеивание лекал на литник». Это первое реальное решение в процессе.
Он контролирует поток металла, кормление, последовательность затвердевания, покрытие оболочки, эффективность депарафинизации, и стабильность размеров.
Получите это правильно, и остальная часть процесса становится предсказуемой. Поймите это неправильно, и вы будете бороться с дефектами на протяжении всего производственного цикла.
В этом руководстве описан весь процесс сборки — от проверок перед сборкой до хранения и транспортировки — с практическими данными и правилами цеха, которыми я пользовался на протяжении десятилетий..
1. Что такое сборка воскового дерева при литье по выплавляемым моделям?
Сборка воскового дерева – это процесс соединения отдельных восковых моделей., ворота, бегуны, и центральный литник или сборный стакан для заливки в полный восковой кластер., обычно называемое восковым деревом или узорчатым деревом.
Собранное дерево служит образцом для последующего изготовления керамической ракушки.. Во время строительства корпуса, восковое дерево неоднократно погружают в керамический раствор и покрывают огнеупорной штукатуркой.
После того, как скорлупа достаточно высохнет, воск удаляется, а оставшаяся керамическая оболочка образует полость, в которую заливается расплавленный металл.

2. Подготовка перед сборкой воскового дерева
Качество готового воскового дерева начинается еще до того, как будет выполнено первое соединение.. Проверка образца, подготовка литника, чистота инструмента, и контроль окружающей среды — все это влияет на стабильность процесса сборки..
Осмотр восковых моделей, Литники, и соединения ворот
Перед сборкой, осмотрите каждую восковую модель, листяк, и компонент ворот.
Дефектные шаблоны следует выявлять и отделять, а не включать в дерево и обнаруживать позже..
Обратите особое внимание на следующие условия:
| Объект проверки | Что проверить | Возможные последствия игнорирования |
| Шаблон геометрия | Коробление, искажение, недостающие функции, и размерные отклонения | Неправильные размеры отливки или неполная геометрия. |
| Восковой поверхность | Трещины, пузыри, царапины, загрязнение, и повреждение поверхности | Дефекты поверхности перенесены в керамическую полость |
| Ворота связь области | Избыток воска, картавит, неровные поверхности, и поврежденные контактные поверхности | Плохие суставы, проникновение суспензии, или дефекты скорлупы |
| Спру и заливка голова | Плоскостность, прямолинейность, трещины, и постоянство размеров | Несоосность, нестабильная сборка, и непоследовательное стробирование |
| Восковой материал состояние | Чрезмерная мягкость, Бриттлис, или деформация | Разрушение сустава или нестабильность размеров |
Особого внимания заслуживает литник или заливная головка.. На практике, легко сконцентрироваться на отдельных узорах и не заметить центральный литник..
Однако, деформированный или неровный литник может повлиять на выравнивание каждого прикрепленного к нему компонента..
Это также может создать неровную геометрию соединения и затруднить единообразное позиционирование всего дерева во время сборки оболочки..
Прежде чем присоединиться, удалить остатки воска и выступы с соединительных поверхностей.
Стыковочные поверхности должны быть чистыми., правильно подобраны, и не имеет дефектов, которые могут помешать интимному контакту.
Там, где требования к размерам жесткие, используйте одобренные контрольные калибры или приспособления для проверки критических размеров шаблонов и литников, а не полагайтесь исключительно на визуальное суждение..
Подготовьте инструменты и рабочую зону.
Типичные инструменты для сборки восковой елки включают в себя::
- Утюги для восковой сварки с регулируемой температурой или сварочные инструменты с подогревом..
- Чистые ножи, скребки, и инструменты для обрезки.
- Монтажные приспособления, приспособления для позиционирования, и датчики выравнивания.
- Подходящие стойки или поддоны для поддержки готовых деревьев..
- Одобренный ремонтный воск и инструменты для исправления мелких неровностей суставов..
Инструменты должны быть очищены от скопившегося воска., карбонизированный остаток, масло, и другие загрязнения. Грязные инструменты могут перенести инородный материал на поверхность воска или внести частицы в швы..
Рекомендуемая температура окружающей среды для операции сборки в поставляемой технологической схеме составляет 18–28°С..
Эта линейка представляет собой практическую отправную точку для контроля окружающей среды., но фактическое рабочее окно должно быть подтверждено для рецептуры воска., размеры выкройки, и условия завода.
Содержите рабочее место в чистоте, сухой, и достаточно вентилируемый. Избегайте прямых солнечных лучей, локализованные источники тепла, сильные колебания температуры, и пыльные условия.
Чрезмерное тепло может смягчить восковые узоры., в то время как изменения температуры могут вызвать размерное перемещение.
Пыль или масло на поверхности модели могут препятствовать смачиванию керамической суспензии и способствовать дефектам оболочки..
Подтвердите утвержденную структуру дерева и параметры процесса.
До начала производства, подтвердите сборочный чертеж или утвержденную спецификацию процесса.
Количество шаблонов на дерево, количество ярусов, позиции ворот, размеры бегунка, и ориентация шаблона должна быть установлена в соответствии с проектом отливки..
Правильная конфигурация дерева зависит от нескольких факторов.:
- Индивидуальный размер и вес отливки.
- Толщина стенки и геометрическая сложность.
- Сплав и условия заливки.
- Требуемый объем производства.
- Емкость керамической оболочки и ограничения при обращении с ней.
- Требования к наполнению и подаче металла.
- Доступное место для погружения, штукатурка, сушка, и депарафинизация.
Добавление большего количества шаблонов в одно дерево может повысить производительность каждой оболочки и сократить количество производственных циклов..
Однако, с перегруженным деревом может быть трудно справиться, может стать механически нестабильным, и может поставить под угрозу сборку корпуса или подачу металла.
Цель состоит не в том, чтобы максимизировать количество шаблонов на каждом дереве.. Это достижение наилучшего баланса между эффективностью производства, качество скорлупы, производительность наполнения, и выход литья.
3. Процесс сборки воскового дерева: Шаг за шагом
Сборка восковой елки требует повторяющихся методов соединения и точного позиционирования..
Небольшие различия в качестве соединения, угол ворот, или расстояние между моделями может стать значительным при умножении на большую производственную партию.
Шаг 1: Разместите литник и установите ссылку
Закрепите центральный литник или узел заливки в утвержденном креплении.. Проверьте его прямолинейность, вертикальное выравнивание, и стабильность перед прикреплением каких-либо выкроек.
Литник выступает в качестве основного структурного ориентира дерева.. Если он наклоняется или смещается во время сборки, результирующее расположение рисунков может стать несбалансированным или непоследовательным..
Для повторного производства, часто имеет смысл использовать специальное приспособление. Это помогает сохранить заданную ориентацию рисунка., высота яруса, положение ворот, и общие размеры дерева, особенно когда несколько операторов собирают одно и то же семейство деталей.
Шаг 2: Прикрепите узоры с помощью контролируемой восковой сварки
Прикрепите каждый рисунок к назначенному ему воротам или направляющей, используя утвержденный метод воскового соединения..
Соединение должно обеспечивать достаточную прочность соединения, не повреждая рисунок и не искажая его геометрию..
Два условия особенно важны:
- Недостаточное тепло:Соединяемые поверхности могут не срастаться должным образом., оставляя слабый интерфейс или скрытый пробел.
- Чрезмерное тепло:Воск может расплавиться слишком сильно., вызывая локальный коллапс, размерное искажение, или увеличенный сустав.
Правильная температура и время контакта зависят от материала воска., поперечное сечение сустава, дизайн инструмента, и способ сборки.
Не существует единой универсальной температуры сварки, подходящей для каждой системы шаблонов..
Во время присоединения, убедитесь, что соединительные поверхности правильно выровнены и имеют полный контакт. Не полагайтесь на маленький восковой мостик, чтобы удерживать большой или тяжелый рисунок на месте..
После присоединения, дайте суставу стабилизироваться, прежде чем прикладывать дополнительную силу или прикреплять соседние узоры.
Шаг 3: Осмотрите и обработайте каждое соединение
Прочный восковой шов должен быть непрерывным., безопасный, и без пробелов, дыры, или неполное слияние.
После присоединения, удалите излишки воска подходящим инструментом для обрезки. Сглаживание неровных выступов без врезания в рисунок и уменьшения необходимого сечения ворот..
Если небольшое углубление или зазор на поверхности можно исправить в соответствии с утвержденной процедурой ремонта., используйте совместимый ремонтный воск и восстановите профиль сустава.
Не следует просто покрывать структурно слабый шов тонким слоем воска..
| Дефект сустава | Вероятная причина | Рекомендуемое исправление |
| Видимый зазор | Плохая сборка или недостаточный нагрев. | Переработайте сустав, чтобы получить полный контакт. |
| Слабый или свободный связь | Недостаточное слияние или недостаточная площадь соединения. | Восстановите соединение в контролируемых условиях и проверьте стабильность. |
| Излишний восковой наращивать | Перегрев или плохая обрезка | Удалите излишки воска, не повреждая сустав. |
| Искаженный шаблон около тот соединение | Чрезмерное тепло или механическая сила | Замените или отремонтируйте выкройку в соответствии с размерными критериями. |
| Пинхолы или маленький полости | Неполное слияние, захваченный воздух, или поверхностное загрязнение | Осмотрите соединение и при необходимости отремонтируйте или замените его. |
Соединение, которое выглядит гладким, не обязательно является прочным.. Для критических или тяжелых моделей, используйте утвержденную проверку механической стабильности или утвержденную процедуру сборки, а не полагайтесь исключительно на внешний вид.
Шаг 4: Расположите узоры с достаточным интервалом
Расстояние между узорами определяет, сможет ли керамический раствор достичь всех необходимых поверхностей и сможет ли огнеупорная штукатурка образовать сплошную оболочку вокруг дерева..
В прилагаемом руководстве по процессу указано минимальное расстояние 10 мм между соседними восковыми моделями.
Считайте это стартовым требованием для описанного процесса., не универсальное правило для всех форм литья по выплавляемым моделям.
Требуемый зазор необходимо сверить с формой рисунка., материалы для изготовления ракушек, Вязкость в суспензии, размер частиц штукатурки, и способность сборки стекать и сушить.
Недостаточное расстояние может привести к:
- Неполное покрытие навозной жижи между соседними узорами.
- Захваченный воздух или плохо увлажненные участки.
- Неравномерное распределение огнеупорной штукатурки.
- Локальное изменение толщины скорлупы.
- Трудное удаление воска и недостаточная очистка скорлупы..
- Растрескивание скорлупы или локальное разрушение во время депарафинизации и обжига..
Расстояние следует проверять в самых близких точках между шаблонами., а не просто между их центральными линиями или соединениями ворот.
Сложные отливки с ребрами, глубокие углубления, или выступающие элементы могут потребовать большего зазора, чем простые формы..
В то же время, чрезмерное расстояние может увеличить размер раковины, расход керамики, и количество места, необходимого для оборудования для погружения и сушки..
Соответствующей компоновкой является та, которая обеспечивает надежное прикрытие оболочки при соблюдении утвержденных требований к производству и литникам..
Шаг 5: Поддерживайте сбалансированную и последовательную геометрию дерева
Располагайте выкройки симметрично, если это позволяет конструкция отливки.. Распределите вес вокруг центрального литника., поддерживать постоянное расстояние между ярусами, и избегать ненужной концентрации тяжелых компонентов на одной стороне.
Несбалансированное дерево может быть сложно транспортировать и окунать.. Он может наклоняться во время сборки корпуса или создавать неравномерные механические нагрузки на соединения и крепления..
По мере высыхания керамической оболочки, движение или деформация могут повлиять на толщину оболочки и постоянство размеров..
Для деревьев, содержащих отливки разного размера и веса., следуйте утвержденному макету, а не навязывайте идеально симметричное расположение.
Функциональные требования, включая шлюзование, кормление, покрытие оболочки, и доступ для проверки — приоритет над визуальной симметрией.
Шаг 6: Проверьте ориентацию ворот и расположение ворот.
Ориентация ворот должна соответствовать утвержденному проекту ворот.. Исходная процедура рекомендует наклон вниз примерно на 30–45° между литником и главным желобом для обычных отливок..
Этот диапазон может быть полезным начальным ориентиром., но это не является абсолютным требованием для каждого кастинга.
Угол и сечение ворот должны быть установлены в соответствии с сплавом., геометрия компонента, поведение заполнения, и требования к затвердеванию.
Для тонкостенных или небольших сложных отливок, возможно, угол придется уменьшить. Для более крупных или тяжелых отливок может потребоваться другое расположение., в зависимости от конструкции ворот.
Хорошо спроектированная система ворот и направляющих должна:
- Подача расплавленного металла в полость без ненужных ограничений потока..
- Минимизируйте турбулентность и уменьшите риск вовлечения воздуха или оксидной пленки..
- Обеспечить достаточную подачу металла во время наполнения и затвердевания..
- Избегайте создания неблагоприятных горячих точек или изолированных регионов, которые трудно прокормить..
- Дайте воску стечь во время депарафинизации, не создавая застрявших карманов..
Окончательная компоновка должна основываться на утвержденной литейной конструкцией литников., инженерные расчеты, моделирование, где это возможно, и производственные результаты.
Шаг 7: Обзор требований к потоку и подаче металла
Восковое дерево должно точно воспроизводить предполагаемую систему литников и подачи..
Поэтому сборку шаблона следует проверить на соответствие ожидаемой последовательности заполнения и поведению при затвердевании..
В общем, конструкция литника должна помочь избежать преждевременного замерзания на критических путях потока и поддерживать подачу в области, которые требуют дополнительного жидкого металла во время затвердевания..
Толстые секции и термические горячие точки заслуживают особого внимания, поскольку они могут быть подвержены усадочной пористости, если подача неадекватна..
Однако, недостаточно предполагать, что определенное расположение деревьев автоматически приведет к направленному затвердеванию..
Результат зависит от сплава, толщина участка, температура оболочки, температура заливки, размеры ворот, и другие переменные процесса.
Центральный стояк и направляющая система также должны оставаться открытыми и иметь адекватные размеры.. Плохие суставы, чрезмерное скопление воска, или неправильно расположенный затвор может изменить предполагаемый путь потока.
Прежде чем выпустить дерево, убедитесь, что собранная компоновка соответствует утвержденному чертежу и что ни одно соединение не было случайно заблокировано или уменьшено во время обрезки.
4. Проверка качества сборки воскового дерева
Каждое готовое восковое дерево должно пройти проверку, прежде чем оно будет отправлено в здание из керамической оболочки..
Осмотр – это не просто окончательная визуальная проверка; это проверка того, что сборка соответствует утвержденному технологическому проекту..
Визуальный и поверхностный осмотр
Осмотрите все дерево на наличие:
- Трещины, коробление, недостающие функции, и поврежденные узоры.
- Ослабленные или неполностью сросшиеся суставы..
- Пробелы, дырочки, и чрезмерное скопление воска.
- Пыль, масло, восковые обломки, и другие загрязнения.
- Неравномерное расстояние между узорами и непоследовательная ориентация ворот..
- Повреждения, возникшие во время сборки или обрезки.
Используйте достаточное освещение и осмотрите области между узорами., вокруг стыков ворот, и возле центрального литника. Эти места особенно подвержены дефектам сборки..
Структурная стабильность и выравнивание
Аккуратно проверьте дерево на наличие расшатанных узоров и нестабильных соединений.. Избегайте чрезмерной тряски или применения силы, которые могут повредить приемлемые в других отношениях соединения..
Проверьте следующее:
| Контрольно-пропускной пункт | Рассмотрение принятия |
| Спру выравнивание | В пределах утвержденных требований к прямолинейности и вертикальности. |
| Шаблон ориентация | Соответствует сборочному чертежу или спецификации процесса. |
| Соединение сила | Нет рыхлости, разделение, или видимое неполное соединение |
| Дерево баланс | Стабилен во время обычных погрузочно-разгрузочных работ и операций по сборке корпуса. |
| Шаблон расстояние | Соответствует утвержденному минимальному зазору, включая 10 ссылка в мм, где это применимо |
| Ворота угол | Соответствует указанной конструкции ворот. |
| Шаблон считать | Правильное количество деталей на дерево, без недостающих или дополнительных компонентов |
Если дерево большое или содержит тяжелые узоры, используйте подходящие опорные приспособления и методы перемещения..
Дерево не следует принимать только потому, что оно стоит на скамейке в вертикальном положении.; он также должен выдерживать обычные операции перемещения и погружения без неприемлемого движения..
Проверка соответствия процесса и отслеживаемости
До выпуска, убедитесь, что дерево соответствует правильному номеру детали, пересмотр, маршрут сплава, и производственная партия.
При необходимости запишите соответствующие параметры сборки., включая количество моделей, конфигурация дерева, оператор или рабочая ячейка, результат проверки, и любые одобренные отклонения.
Для повторного производства, стандартизированные рабочие инструкции и справочные приспособления помогают уменьшить различия между операторами.
Они также облегчают исследование дефектов, когда определенная конфигурация дерева приводит к нестабильному качеству скорлупы или результатам отливки..
5. Хранение и обращение с собранными восковыми деревьями
Восковое дерево, прошедшее проверку, все равно может стать несоответствующим, если его неправильно хранить или транспортировать..
Воск чувствителен к температуре и механическим нагрузкам., и даже небольшая деформация может повлиять на размеры отливки или посадку керамической оболочки..
Рекомендуемые условия хранения
Прилагаемая производственная процедура рекомендует хранить восковые деревья в собранном виде не более 48 часов до следующей операции.
Это следует рассматривать как целевой контрольный показатель для конкретного предприятия, а не как универсальный предел срока годности..
Приемлемое время выдержки зависит от состава воска., геометрия узора, условия окружающей среды, и требования к размерам отливки.
Рекомендуемые практики включают в себя:
- Поместите готовые деревья на чистую, ровные стеллажи или специальные транспортировочные приспособления.
- Сохраняйте деревья в один слой, если проверенная система поддержки не допускает другого расположения..
- Предотвратите давление при штабелировании или контакт между соседними рисунками..
- Поддерживать стабильную температуру и влажность в пределах установленных для завода пределов..
- Защищайте деревья от прямых солнечных лучей, обогреватели, и другие локализованные источники тепла.
- Содержите место хранения в чистоте и без пыли, масло, и воздушно-капельное загрязнение.
- Четко обозначьте каждое дерево, чтобы избежать путаницы между номерами деталей или партиями..
Не предполагайте, что восковое дерево остается стабильным по размерам просто потому, что не произошло видимой деформации..
Для критических компонентов, установить определенное максимальное время выдержки и осмотреть дерево перед изготовлением скорлупы, если период хранения продлен или условия окружающей среды отклоняются от технологических требований.
Правильное обращение и транспортировка
Осторожно перемещайте восковые деревья и поддерживайте их за центральный литник., база, или назначенное приспособление. Не поднимайте дерево, взявшись за отдельный восковой образец., ворота, или тонкостенный элемент.
Транспортное оборудование должно быть чистым., стабильный, и не имеет острых краев или выступов, которые могут поцарапать или повредить воск..
Для тяжелых или сложных деревьев, используйте специальные опоры, которые распределяют нагрузку, не создавая чрезмерной нагрузки на отдельные суставы. Сохраняйте плавность движений и избегайте резких ударов., скручивание, или ненужная вибрация.
После транспортировки, осмотрите дерево на предмет расшатанных соединений, поврежденные узоры, и любые изменения в выравнивании, прежде чем передать его в корпус корпуса..
6. Как улучшить стабильность сборки восковой елки в производстве
Для производителей, повторно производящих отливки по выплавляемым моделям, качество зависит от превращения индивидуальных навыков оператора в стабильную, документированный процесс.
Стандартизировать приспособления для сборки и рабочие инструкции.
Специальные приспособления для сборки позволяют контролировать выравнивание литника., позиция шаблона, расстояние между ярусами, и ориентация ворот.
Они особенно полезны для сложных деревьев или заказов большого объема, где важна повторяемость..
Рабочие инструкции должны определять:
- Утвержденные макеты деревьев и количество шаблонов.
- Критические места соединений и методы соединения.
- Требуемый интервал между рисунками и ориентация ворот.
- Критерии проверки соединений, выравнивание, и состояние поверхности.
- Умение обращаться, хранилище, и требования к выпуску.
Цель состоит в том, чтобы уменьшить ненужные отклонения, не мешая операторам выявлять настоящие дефекты или усугублять необычные условия..
Управляйте условиями соединения
Запишите и подтвердите важные параметры соединения для каждой восковой системы..
В зависимости от метода, они могут включать температуру инструмента, время контакта, состояние воска, геометрия сустава, и время охлаждения или стабилизации.
Если дефект неоднократно появляется в одном и том же месте стыка, проверить конструкцию приспособления и соединений, а также технику работы оператора.
Проблема может быть вызвана плохим доступом, недостаточная площадь контакта, или геометрия соединения, которую трудно собрать последовательно.
Отслеживайте дефекты и связывайте их с последующими результатами
Полезная программа улучшения не только фиксирует, прошло ли восковое дерево проверку..
Он также отслеживает взаимосвязь между условиями сборки и последующими дефектами корпуса или отливки..
Например:
- Повторяющиеся дефекты скорлупы вокруг определенного шва могут указывать на плохую отделку шва..
- Повреждения скорлупы рядом с близко расположенными узорами могут указывать на недостаточный зазор или дренаж..
- Изменение размеров, сконцентрированное в одной позиции дерева, может указывать на деформацию рисунка или неравномерное выравнивание..
- Повторяющиеся повреждения при обращении могут указывать на перегруженное дерево или неподходящие опорные приспособления..
Анализ этих образцов помогает литейному цеху отличить проблемы, связанные со сборкой, от дефектов, вызванных керамическими материалами корпуса., Depaxing, увольнение, или заливка металла.
7. Часто задаваемые вопросы о сборке воскового дерева
Каково минимальное расстояние между восковыми моделями??
Производственная процедура, обсуждаемая в этом руководстве, определяет минимальное расстояние между 10 мм между соседними восковыми моделями.
Это полезная начальная ссылка, но фактический зазор должен быть подтвержден с учетом геометрии детали., керамический раствор, размер лепнины, требования к дренажу, и процесс изготовления оболочки.
Сложные узоры могут потребовать большего расстояния для обеспечения полного покрытия покрытия..
Каков рекомендуемый угол между воротами и главным литником??
Стандартная процедура рекомендует наклон вниз примерно на 30–45° для обычных отливок..
Соответствующий угол зависит от утвержденной конструкции ворот., Геометрия кастинга, сплав, поведение заполнения, и требования к кормлению.
Диапазон не должен заменять инженерную проверку конкретного компонента..
Как долго можно хранить восковое дерево в собранном виде?
Эталонная производственная процедура устанавливает максимальный срок хранения 48 часы. Это должно быть подтверждено для реальной восковой системы и заводских условий..
Стабильная температура, надлежащая поддержка, чистое хранилище, и защита от механических повреждений необходимы на протяжении всего периода выдержки..
Почему соединения восковых деревьев вызывают дефекты керамической оболочки?
Неполное слияние, пробелы, дырочки, или чрезмерное скопление парафина может изменить локальную геометрию поверхности и помешать равномерному покрытию суспензии.
Навозная жижа может попасть в открытые зазоры, в то время как неровные швы могут повлиять на дренаж и местную толщину скорлупы.. Эти условия могут увеличить риск появления дефектов скорлупы во время сушки., Depaxing, или стрельба.
Можно ли добавить больше отливок к каждому восковому дереву, чтобы снизить затраты??
Только в том случае, если дерево остается механически стабильным, а одобренная конструкция литников может обеспечить требуемую производительность наполнения и подачи..
Добавление узоров без проверки интервалов, древесная масса, покрытие оболочки, и пропускная способность могут привести к увеличению количества отходов и снижению общего выхода отливки..
Наилучшей конфигурацией является та, которая сводит к минимуму общие производственные затраты при постоянном соблюдении требований к качеству..
8. Заключение
Сборка восковой елки — это гораздо больше, чем просто соединение отдельных восковых моделей с центральным литником..
Он устанавливает геометрию кластера узоров., качество суставов, доступность поверхностей при построении оболочки, и схема воротной системы.
Надежный процесс начинается с качественных восковых моделей и прямой, стабильный литник.
Продолжается контролируемая восковая сварка., гладкие и надежные соединения, достаточный интервал между рисунками, сбалансированная геометрия дерева, и устройство затвора, соответствующее утвержденному проекту наполнения и подачи..
Окончательная проверка, бережное обращение, и контролируемое хранение, что позволяет сохранить качество, достигнутое при сборке..
С точки зрения инженера-литейщика, Самая эффективная стратегия — предотвратить дефекты на стадии воска, а не пытаться исправить их после изготовления оболочки или заливки..
Стандартизированные светильники, обученные операторы, последовательный контроль, и прослеживаемый контроль процесса помогает уменьшить количество дефектов, которых можно избежать., улучшить выход отливки, и поддерживать стабильное качество продукции.
Для производителей литья по выплавляемым моделям, хорошо собранная восковая елка является отправной точкой для создания прочной керамической оболочки и более надежной окончательной отливки..

