Спустя много лет на гальваника линия, Я узнал одну вещь: дефект покрытия редко является однопараметрической проблемой.
Шелушение – это не просто «плохая адгезия». Питтинг – это не просто «грязная ванна». Горение – это не просто «слишком большой ток». Изменение цвета – это не просто «плохая пассивация».
Каждый дефект — это видимый конец технологической цепочки.. Если гоняться за дефектом, не проследив цепочку, ты исправишь это за неделю и увидишь это снова в следующем месяце.
Именно поэтому самый главный вопрос при устранении неисправности обшивки – это не «В чем заключается дефект?»?" но "Где в процессе оборвалась цепь? »
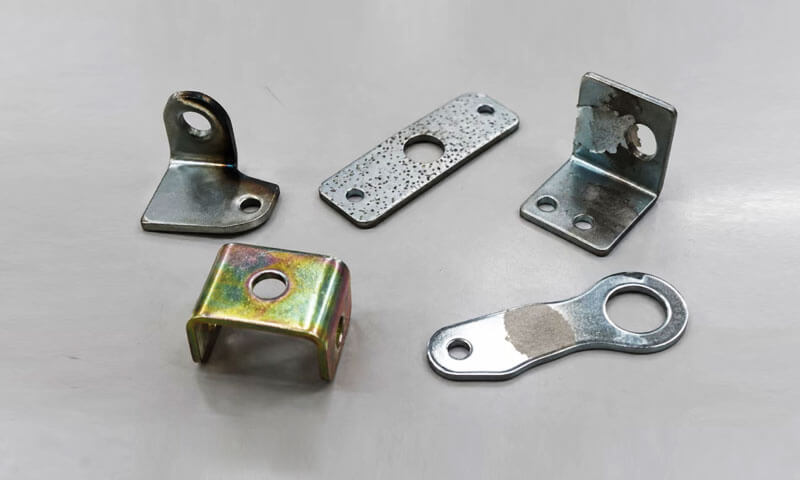
В этой статье рассматриваются пять дефектов, которые я вижу чаще всего.: шелушение, питтинг, горящий, голые места, и цветовые вариации.
Для каждого, опишу внешний вид, коренные причины, последовательность устранения неполадок, и исправления. Я также объясню, почему один и тот же дефект продолжает возвращаться и как его остановить..
1. Пилинг
Отслаивание происходит, когда нанесенное металлическое покрытие не может должным образом сцепиться с подложкой или с нижележащим слоем покрытия..
Типичные признаки включают локализованные волдыри., приподнятые края, отслаивание, или отслоение больших участков покрытия после изгиба, влияние, или обработка.
В производстве, шелушение часто является проблемой предварительной обработки, а не проблемой во время нанесения покрытия.. Если масло, окись, ржавчина, или другие загрязнения остаются на поверхности, наплавленный металл не может образовать надежную связь.
Покрытие может первоначально выглядеть приемлемым, но позже отделиться во время механической обработки., сборка, термическое воздействие, или услуга.

Распространенные причины отслаивания гальванического покрытия
| Первопричина | Механизм | Типичные признаки |
| Неполный обезжиривание | Масло и смазка предотвращают тесный контакт между подложкой и наплавленным металлом. | Локализованный пилинг, часто в загрязненных районах |
| Неадекватный кислота маринование или активация | Оксиды, ржавчина, или накипь останется на поверхности | Плохая адгезия на пораженных участках. |
| Перекрестное загрязнение в течение полоскание | Остаточные химикаты или загрязняющие вещества передаются между технологическими резервуарами. | Неравномерные нарушения адгезии |
| Излишний задерживать после активация | Активированная поверхность повторно окисляется или загрязняется перед нанесением покрытия. | Шелушение, несмотря на кажущуюся приемлемую чистку |
| окисленный или непригодный субстрат | Базовый материал имеет нестабильное состояние поверхности или несовместим с процессом. | Повторяющиеся нарушения адгезии на определенных материалах или партиях. |
| Бедный прослойка адгезия | Интерфейс между последовательными напыленными слоями слабый. | Разделение между слоями покрытия, а не на подложке |
Как устранить шелушение
Шаг 1: Проверка эффективности обезжиривания.
Проверьте концентрацию очистителя, температура, время лечения, и уровень загрязнения.
Испытание на разрыв воды может помочь выявить остатки масла на подходящих основаниях., хотя он не заменяет проверенный тест на чистоту.
Шаг 2: Проверьте процесс травления и активации..
Убедитесь, что выбранный химический состав удаляет соответствующий оксид или окалину, не оказывая чрезмерного воздействия на основной металл..
Чрезмерное маринование также может вызвать проблемы., включая придание шероховатости, образование головни, или риски, связанные с водородом в чувствительных материалах.
Шаг 3: Проверяйте промывку между этапами процесса..
Плохое полоскание может привести к загрязнению, кислота, соли, или растворенные металлы в последующие резервуары. Проверьте качество промывочной воды, переполнение, волнение, и вытяжной контроль.
Шаг 4: Уменьшите ненужные задержки перед нанесением покрытия.
Установите контролируемое максимальное время перехода между активацией и нанесением покрытия.. Берегите активированные поверхности от высыхания., загрязнение, и окисление.
Шаг 5: Определите фактический интерфейс отказа.
Осмотрите очищенную поверхность и, где необходимо, используйте микроскопию или анализ поперечного сечения, чтобы установить, произошло ли разделение на границе раздела подложка/покрытие или между слоями покрытия..
Примечание инженера
Я всегда начинаю с обезжиривания и промывки.. Девять раз из десяти, шелушение – это проблема с очисткой, это не проблема с покрытием. Если испытание на водонепроницаемость не прошло до нанесения покрытия, стоп — не кладите деталь в ванну.
2. Питтинг
Питтинг характеризуется небольшими, кратерообразные углубления на поверхности покрытия.
Ямки могут напоминать дырочки., а высокая плотность дефектов может сделать покрытие шероховатым или пористым..
Важным отличием является то, что питтинг – это углубленный дефект., не поднятая частица. Поднятые узелки или грубые отложения могут указывать на загрязнение твердыми частицами., дендритный рост, или другие проблемы с осаждением.
Однако, захваченные частицы также могут образовывать ямы, поэтому визуальный осмотр следует сочетать с дальнейшим осмотром..
Питтинг может возникнуть в основании., во время предварительной обработки, или внутри самой гальванической ванны.
Пузырьки газа, прилипшие к заготовке, являются еще одной распространенной причиной., особенно, когда геометрия детали или ориентация стойки позволяют пузырькам оставаться в ловушке.

Основные причины питтинговой коррозии при гальванике
| Причина | Как образуются ямы | Что проверить |
| Существующий субстрат дефекты | Пористость, коррозионные ямы, царапины, или вмятины остаются видимыми после покрытия | Входной контроль качества поверхности и предварительная металлизация. |
| Неадекватный уборка | Остаточное масло, продукты коррозии, или другое загрязнение препятствует равномерному осаждению | Обезжиривание, маринование, активация, и полоскание |
| твердых частиц загрязнение | Твердые частицы внедряются в покрытие или нарушают местное осаждение. | Фильтрация ванны, фильтрующие элементы, обращение, и чистота бака |
Пузырьки газа прилипают к поверхности |
На участки, покрытые пузырьками, нанесено недостаточно металла. | Ориентация детали, волнение, смачивание, и выделение газа |
| Несбалансированный ванна химия | Химический состав за пределами операционного окна может способствовать образованию грубых или неравномерных отложений. | Анализ ванны и протоколы процесса |
| Излишний местный текущий плотность | Нестабильное осаждение может способствовать появлению шероховатости или связанных с ней дефектов поверхности. | Плотность тока, геометрия, и распределение электроэнергии |
Практический метод диагностики точечной коррозии
Опытный инженер по отделке не сразу предполагает, что каждая ямка возникает в гальванической ванне..
Первым делом необходимо установить, существовал ли дефект до нанесения покрытия..
- Осмотрите подложку перед обработкой. Проверьте поступающие детали и образцы предварительной обработки, чтобы определить, присутствуют ли уже ямки..
- Осмотрите снятые детали, где это необходимо.. Если покрытие можно безопасно удалить с помощью проверенного процесса удаления, осмотрите открытую основу на наличие остаточных ямок.
Само по себе зачистка может повредить или изменить подложку., поэтому метод должен быть подходящим для материала. - Проверьте систему фильтрации. Осмотр фильтрующих элементов, циркуляционный поток, состояние насоса, резервуарные отложения, и потенциальные источники загрязнения твердыми частицами.
- Просмотрите распределение дефектов. Определите, являются ли ямы случайными, сконцентрированы в углубленных областях, связанный с определенными ориентациями, или ограничено определенными партиями.
- Оцените выпуск пузыря. Проверьте ориентацию стойки, частичный дренаж, движение решения, и могут ли утопленные элементы задерживать пузырьки воздуха или водорода.
Как предотвратить точечную коррозию
- Улучшите входной контроль материалов и подготовку поверхности..
- Поддерживайте фильтрацию и циркуляцию в соответствии с требованиями поставщика ванны..
- Удаление осадка и накопленных отложений посредством контролируемого обслуживания резервуара..
- Используйте соответствующие смачивающие агенты или другие одобренные добавки для ванн, если этого требует технологический процесс..
- Оптимизируйте ориентацию штатива и перемешивание, чтобы предотвратить постоянное прилипание пузырьков..
- Контролируйте химический состав ванны и условия эксплуатации в пределах указанных контрольных пределов..
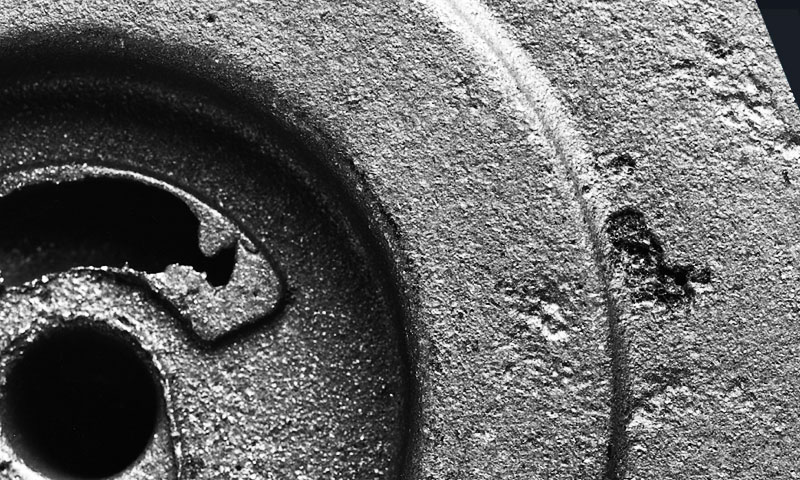
Для литых деталей, особое внимание следует уделять пористости отливки и пустотам на поверхности.. Гальваника повторяет основную поверхность, а не надежно устраняет ее дефекты..
Если основание содержит открытые поры или глубокие коррозионные ямки., полировка, механическая обработка, пропитка при необходимости, перед нанесением покрытия может потребоваться другая валидированная предварительная обработка..
Инженерный совет:
Карта дефектов часто более ценна, чем общее визуальное суждение.. Запишите местоположение, плотность, и распределение ям по репрезентативным частям.
Повторяющийся рисунок может помочь отличить пористость подложки от захваченных пузырьков или загрязнения ванны..
3. Горящий
Пригар – это дефект покрытия, который обычно появляется по краям., острые углы, выступы, и другие области, где местная плотность тока становится чрезмерно высокой..
Пораженный депозит может выглядеть темным., серый, грубый, пудровый, или плохо консолидированы. В тяжелых случаях, покрытие может быть хрупким или неплотно прикрепленным.
Основной механизм обычно заключается в чрезмерной локальной плотности тока по сравнению со способностью ванны осаждать прочный металл..
Хотя общая настройка тока может находиться в пределах нормального рабочего диапазона., фактический ток не распределяется равномерно по поверхности компонента.
Острые углы и выступающие элементы имеют тенденцию концентрировать электрическое поле..
Если эти области получают слишком большой ток, локальная скорость осаждения может превышать практическое рабочее окно электролита, образование грубого или сожженного отложения.

Распространенные причины ожогов
| Первопричина | Почему это происходит | Типичное корректирующее действие |
| Излишний текущий плотность | Ток превышает диапазон стабильного осаждения ванны | Уменьшите плотность тока и проверьте эффективную площадь покрытия. |
| Бедный стойка ориентация | Острые детали обращены непосредственно к аноду и получают концентрированный ток. | Измените ориентацию детали или измените расположение стойки. |
| Недостаточный анод расстояние | Некоторые области получают непропорционально высокий ток. | Отрегулируйте расстояние между анодом и заготовкой, где это практически возможно. |
| Несбалансированный анод договоренность | Распределение электрического поля сосредоточено вокруг выступающих элементов. | Измените положение или спроектируйте расположение анода. |
Недостаточное экранирование |
Сильноточные зоны не защищены от чрезмерного тока | Используйте щиты, перегородки, или вспомогательные электроды по мере необходимости |
| Ванна химия снаружи спецификация | Низкая концентрация металлов, неподходящие уровни добавок, или другие химические отклонения сужают операционное окно | Проанализируйте и восстановите ванну до заданного рабочего диапазона. |
| Бедный волнение или масса передача | Местные транспортные условия недостаточны для приложенного тока. | Оптимизация перемешивания и движения раствора |
Как устранить проблемы с записью
1. Проверьте плотность тока, а не только ток.
Рассчитайте плотность тока, используя фактическую эффективную площадь покрытия и установленный метод расчета процесса..
Проверьте, не вызвала ли сложная геометрия локальную концентрацию тока, даже если общий ток выглядит нормальным..
2. Проверьте ориентацию стойки.
Определите, обращены ли обожженные участки прямо к аноду или выступают в его сторону.. Небольшое изменение ориентации иногда может значительно улучшить текущее распределение..
3. Проверьте размещение и расстояние между анодами..
Сравните расстояние между анодом и различными участками заготовки.. Проверьте, не создает ли расположение анода зону сильного тока вблизи углов или выступов..
4. Оценка экранирующих и вспомогательных электродов.
Щиты, изоляционные перегородки, воры, а вспомогательные аноды или катоды могут использоваться для перераспределения тока., в зависимости от процесса.
Правильное решение зависит от того, является ли целью уменьшение чрезмерного осаждения или улучшение подачи тока в углубления..
5. Проверьте рабочее окно ванны.
Подтвердить концентрацию металла, pH, где это применимо, температура, аддитивное условие, волнение, и другие химические параметры в соответствии со спецификациями поставщика..
Примечание инженера
Жжение по краям предсказуемо. Если ты видишь это, не просто занижай ток — проверь стойку.
Деталь, висящая острой кромкой, обращенной к аноду, сгорит даже при «нормальном» токе.. Иногда исправление заключается в простой переориентации, не смена ванны.
4. Голые пятна
Голые места – это участки, где не образовалось необходимое металлическое покрытие., оставляя подложку открытой или покрытой заметно другой поверхностью.
Они могут выглядеть как изолированные участки без покрытия., неровные участки с другим цветом или блеском, или области с тонким покрытием, которые не соответствуют спецификациям.
В производстве, голые места обычно требуют исследования в двух направлениях: достиг ли этой области достаточный ток и была ли поверхность химически готова к приему отложения.
Деталь может иметь отличный электрический контакт, но при этом не иметь покрытия, если остаточное масло или оксид препятствуют отложению..
Наоборот, идеально чистая поверхность может остаться без покрытия, если соединение стойки нестабильно или геометрия препятствует адекватной подаче тока.

Распространенные причины появления голых пятен
| Причина | Механизм | Инспекционный фокус |
| Бедный стойка контакт | Высокое контактное сопротивление или нестабильное соединение ограничивают ток. | Контактные лица, зажимы, крючки, и чистота стойки |
| Прерванный электрический путь | Ток не протекает надежно через компонент | Выход выпрямителя, кабели, соединения стоек, и электрическая непрерывность |
| Остаточный масло или жир | Загрязнение препятствует правильному смачиванию и отложению | Обезжиривание и проверка чистоты поверхности |
| Оксиды или коррозия продукция | Субстрат недостаточно активирован | Маринование, активация, и состояние поверхности перед нанесением покрытия |
Локализованное загрязнение |
Пораженные участки отталкивают раствор или препятствуют осаждению. | Практика обращения, перчатки, транспортное оборудование, и качество полоскания |
| Глубокий углубления или экранированный геометрия | Локальная плотность тока слишком мала для нанесения покрытия необходимой толщины. | Геометрия детали, дизайн стойки, и текущее распределение |
| Неадекватный предварительная обработка покрытие | Определенные поверхности подвергаются недостаточной очистке или активации. | Покрытие распылением, погружение, волнение, и дренаж |
Устранение неполадок с оголенными местами шаг за шагом
Шаг 1: Проверьте контакты стойки.
Ищите слабые соединения, окисленные контактные поверхности, изношенные зажимы, и точки контакта с недостаточным давлением.
Убедитесь, что площадь контакта остается достаточной на протяжении всего цикла нанесения покрытия..
Шаг 2: Проверьте целостность электрической цепи.
Осмотр кабелей, шины, соединения выпрямителя, и стоечные компоненты. Просмотрите записи тока и напряжения на предмет прерываний или необычных колебаний..
Шаг 3: Осмотрите открытую подложку.
Определите, является ли поверхность маслянистой, окисленный, разъеденный, или иным образом загрязнены. Сравните пораженный участок с правильно покрытым участком..
Шаг 4: Исследование локальной геометрии.
Глубокие дыры, узкие канавки, утопленные грани, и экранированные области могут испытывать низкую плотность тока. Оцените, ограничивает ли расположение штатива или размещение электродов осаждение..
Шаг 5: Просмотрите последовательность предварительной обработки.
Убедитесь, что соответствующие области должным образом обезжирены., промытый, активирован, и переданы в гальванический резервуар без недопустимых задержек.
Инженерный совет:
Пустые места, случайно возникающие по всей стойке, указывают на другую проблему, чем пустые места, которые всегда появляются внутри одного и того же углубления..
Случайные дефекты часто оправдывают проверку стабильности контакта и загрязнения.; повторяющиеся геометрические дефекты требуют более тщательного изучения распределения тока и доступа к решению..
5. Цветовые вариации
Изменение цвета происходит, когда плакированные компоненты имеют противоречивые оттенки., Яркость, блеск, или общий вид.
Типичные примеры включают детали из одной партии, которые кажутся темнее или светлее., разные области одного компонента показаны разными цветами, или последовательные производственные партии, имеющие заметно разные тона.
Изменение цвета особенно важно для декоративной обшивки., видимое оборудование, потребительские товары, и компоненты со строгими требованиями к внешнему виду.
Однако, не каждая разница в цвете указывает на дефект покрытия. Значение зависит от системы покрытия., необходимая отделка, и соответствует ли покрытие своим функциональным характеристикам.
Например, оцинкованные детали с пассивирующим или конверсионным покрытием могут иметь различия в цвете, вызванные различиями в процессе последующей обработки..
Никелевые или хромовые системы могут иметь разный уровень блеска из-за подготовки подложки., толщина отложения, или шероховатость поверхности.
Правильный диагностический подход – оценить всю последовательность отделки, а не сразу менять химический состав ванны..

Основные причины изменения цвета гальваники
| Фактор | Как это влияет на внешний вид | Что проверить |
| Неровный покрытие толщина | Разная толщина отложений может изменить яркость, покрытие, или оптический внешний вид | Измерения толщины в нескольких местах |
| Другой стойка позиции | Детали получают различное распределение тока из-за расстояния до анода и геометрии. | Расположение стоек и тенденции в зависимости от позиции |
| непоследовательный пассивация условия | Время, температура, концентрация, или состояние ванны изменяет окончательное конверсионное покрытие | Записи пассивации и анализ ванны |
| Неадекватный полоскание | Остаточные химикаты или загрязнения изменяют поверхность или мешают последующей обработке. | Качество промывочной воды, поток, и перенос |
Неравномерная сушка |
Остаточная вода, схемы дренажа, или непостоянная сушка может оставить пятна или изменить внешний вид. | Температура сушки, время, расход воздуха, и ориентация детали |
| Гальваническая ванна вариация | Изменения концентрации металлов, pH, добавки, загрязнение, или условия эксплуатации изменяют характеристики отложений | Анализ ванны, записи пополнения, и история обслуживания |
| Субстрат вариация | Различия в сплаве, шероховатость поверхности, полировка, или условия литья влияют на окончательный внешний вид | Консистенция поступающего материала и предварительной обработки |
| Просмотр и измерение условия | Освещение, угол обзора, и отражательная способность поверхности влияют на воспринимаемый цвет | Инспекционное освещение и процедура измерения |
Как исследовать цветовые различия
1. Измерьте толщину покрытия.
Сравните толщину в репрезентативных местах одного и того же компонента и в разных положениях стойки..
Используйте подходящий метод для комбинации покрытия/подложки., например, рентгеновская флуоресценция (РФА) или другой проверенный метод измерения толщины.
2. Проверьте положение и ориентацию стойки..
Определите, темнее ли, легче, более глянцевый, или более тусклые части соответствуют определенным позициям в стойке.
Постоянные изменения, связанные с положением, могут указывать на различия в распределении тока или потоке раствора..
3. Проверьте условия пассивации или конверсионного покрытия..
Для систем, использующих пассивацию, конверсионные покрытия, или другие постобработки, уточнить время лечения, температура, химия, полоскание, и условия сушки.
4. Оцените качество воды для полоскания и сушки..
Ищите места с водой, химические остатки, неполный дренаж, и неравномерная сушка. Глубокие полости и горизонтальные поверхности могут удерживать жидкость дольше, чем открытые участки..
5. Анализ гальванической ванны.
Проверьте концентрацию металлов, pH, где это применимо, добавки, загрязнение, температура, и записи пополнения. Подтвердите, что процесс остается в пределах, установленных поставщиком..
6. Стандартизировать проверку внешнего вида.
Сравнивайте детали при постоянном освещении, углы обзора, и условия проверки. Там, где постоянство цвета имеет решающее значение, используйте утвержденные эталонные образцы и объективные измерения цвета..
Использование L*a*b* и ΔE для управления цветом
Для компонентов, критичных к внешнему виду, Один лишь визуальный осмотр может не дать достаточно воспроизводимых результатов..
Колориметр или спектрофотометр могут количественно определять цвет, используя цветовое пространство CIE L*a*b*.:
- L* представляет легкость, от черного к белому.
- a* представляет ось от зеленого к красному.
- b* представляет собой ось синего и желтого цвета..
- ΔE представляет собой рассчитанную разницу цвета между образцом и его эталоном при определенном методе измерения..
Точный предел приемлемости ΔE должен быть согласован с заказчиком и подтвержден для соответствующей системы покрытия., субстрат, уровень блеска, и условия измерения.
Не существует единого предела ΔE, подходящего для каждого гальванического изделия..
Для стабильного производства, установить стандартный эталонный образец в качестве целевого внешнего вида и использовать предельные образцы для определения приемлемого визуального диапазона..
При необходимости записывайте результаты измерений., особенно при сравнении разных партий или расследовании повторяющихся жалоб.
Инженерный совет:Если разница в цвете соответствует положению стойки, исследовать распределение покрытия и последующей обработки.
Если он соответствует партии материала, проверка основания и предварительная обработка. Если появляется преимущественно после пассивации или сушки, сосредоточьтесь на этих этапах, прежде чем модифицировать ванну для первичного нанесения покрытия.
6. Как диагностировать повторяющиеся дефекты гальваники
Дефект, исчезающий после доработки, зачистка, замена покрытия, или регулировка резервуара (но возврат через несколько дней) обычно указывает на то, что основное состояние процесса не было идентифицировано и не контролируется..
Опытные инженеры-отделочники ищут закономерности. Расположение, время, партия материала, и связь с состоянием ванны часто служат более полезным доказательством, чем сам внешний вид дефекта..
Используйте распределение дефектов для определения основной причины
| Наблюдаемая закономерность | Вероятная область исследования | Рекомендуемое действие |
| Дефекты сконцентрированный в зафиксированный локации на тот часть | Расположение анода, дизайн стойки, экранирование, местная плотность тока, или геометрические углубления | Сравнивайте места дефектов в деталях и анализируйте расположение электродов и стоек. |
| Дефекты ограничен к а особый материал партия | Качество подложки, вариация сплава, дефекты литья, или состояние входной поверхности | Сравнить сертификаты на материалы, входные проверки, и результаты предварительной обработки |
| Дефекты сконцентрированный в один сдвиг | Практика оператора, пополнение, время лечения, контроль температуры, или настройки оборудования | Просмотрите записи смен, журналы процессов, и процедуры оператора |
Дефекты увеличиваются по мере изменения состояния ванны. |
Состав для ванны, загрязнение, Фильтрация, или интервалы технического обслуживания | Проанализируйте ванну и сравните результаты с историческими контрольными данными. |
| Дефекты происходить случайно через другой стойка позиции | Прерывистый контакт, Загрязнение частиц, непоследовательное обращение, или нестабильные условия процесса | Проверьте электрические соединения, Фильтрация, и обработка элементов управления |
| Дефекты появляться после после лечения | Пассивация, полоскание, сушка, или обработка | Проверьте параметры последующей обработки и методы передачи. |
Структурированное расследование первопричин
Когда появляется дефект, используйте повторяемую процедуру, а не вносите несколько корректировок одновременно.
- Содержать пораженный продукт. Определите потенциально затронутую партию и предотвратите выпуск несоответствующих деталей..
- Задокументируйте дефект. Сфотографируйте типичные детали и запишите тип дефекта., расположение, тяжесть, партия материала, положение стойки, и срок изготовления.
- Просмотрите историю процесса. Проверьте рабочие параметры, анализы ванны, пополнение, обслуживание, и недавние изменения процесса.
- Сравните соответствующие и несоответствующие образцы. Ищите различия в состоянии подложки., предварительная обработка, электрический контакт, толщина покрытия, и последующее лечение.
- Если это практически возможно, проверяйте по одной предполагаемой причине за раз.. Контролируемые испытания облегчают определение того, действительно ли корректирующие действия решают проблему..
- Проверьте результат. Убедитесь, что дефект уменьшен или устранен и что другие требования, например, толщина, адгезия, коррозионная стойкость, и внешний вид — остаются приемлемыми.
- Обновить элементы управления процессом. Пересмотреть рабочие инструкции, контрольные точки, графики технического обслуживания, или ограничения процесса, чтобы проблема не возвращалась.
Этот подход более надежен, чем одновременное внесение изменений в текущие, температура, химия, и время покрытия.
Если несколько переменных изменяются одновременно, становится трудно установить, какая регулировка устранила дефект или было ли видимое улучшение временным.
7. Предотвращение дефектов гальваники посредством управления процессом
Хотя у каждого дефекта свой механизм, большинство повторяющихся проблем при гальванике можно отнести к вариациям в ограниченном числе участков процесса..
Поэтому надежная система предотвращения должна контролировать всю последовательность отделки., от входного контроля материалов до окончательной упаковки.
Контролируйте процесс на каждом этапе
| Стадия процесса | Ключевые контрольные точки | Дефекты, которые можно предотвратить |
| Входящий материал осмотр | Поверхностная пористость, коррозия, царапины, вмятины, консистенция сплава | Питтинг, неровный внешний вид |
| Обезжиривание | Более чистая концентрация, температура, время, загрязнение | Пилинг, голые места, питтинг |
| Маринование и активация | Химия, время, температура, удаление оксидов, совместимость подложек | Пилинг, голые места |
| Полоскание | Качество воды, поток, переполнение, переноситься, дренаж | Пилинг, изменение цвета, окрашивание |
| Стойка загрузка | Качество контакта, расстояние, ориентация, постоянство загрузки | Голые места, горящий, изменение цвета |
| Покрытие | Плотность тока, температура, химия для ванны, волнение, расположение анода | Горящий, питтинг, неравномерная толщина, изменение цвета |
| Фильтрация и обслуживание | Состояние фильтра, обращение, удаление осадка, мониторинг загрязнения | Питтинг, месторождения алмазного сырья |
| Пассивация или после лечения | Концентрация, время, температура, смывать, и условия сушки | Цветовая вариация, окрашивание |
| Финал осмотр | Толщина, адгезия, появление, коррозионная стойкость там, где это необходимо | Обнаружение несоответствующей продукции |
Установите пределы контроля и отслеживаемость
Управление процессом должно основываться на требованиях конкретной системы покрытия, а не на общих настройках..
Плотность тока, температура ванны, химическая концентрация, pH, время лечения, и уровни присадок имеют рабочие окна, зависящие от химического состава.
Для стабильности производства, вести учет:
- Анализ и пополнение ванны.
- Текущий, Напряжение, температура, и время лечения.
- Конфигурация стойки и положение загрузки.
- Условия предварительной обработки и промывки.
- Фильтровать изменения, обслуживание резервуаров, и корректирующие действия.
- Толщина покрытия, адгезия, появление, и другие уточненные результаты приемки.
Когда возникают дефекты, эти записи позволяют команде сравнивать несоответствующие детали с ранее одобренным производством и выявлять значимые изменения процесса..
Переделка не должна скрывать основную причину
Зачистка и замена покрытия могут восстановить некоторые несоответствующие компоненты., но доработка должна быть подтверждена для подложки и системы покрытия..
Повторное зачистка может повредить основной материал., изменить размеры, повредить поверхность, или создать дополнительные риски.
Некоторые высокопрочные стали и другие чувствительные материалы также могут потребовать особого внимания из-за водородного охрупчивания..
До переделки, определить, может ли исходная подложка выдержать предложенный процесс и может ли конечная деталь по-прежнему соответствовать требуемой толщине покрытия, адгезия, коррозионная стойкость, и размерные характеристики.
Если тот же дефект продолжает возвращаться, корректирующие действия должны быть направлены на исходный процесс, а не полагаться на повторную доработку..
8. Заключение
Пилинг, питтинг, горящий, голые места, и цветовые вариации являются одними из наиболее распространенных дефектов гальванического покрытия., но у них нет одного универсального решения.
Самый эффективный метод устранения неполадок – совмещение визуального осмотра., анализ местоположения дефектов, записи процесса, и целевое тестирование.
Установление того, когда и где возникает дефект, помогает отличить проблемы с подложкой от ошибок предварительной обработки., вопросы электрораспределения, нестабильность ванны, и изменения после лечения.
Для производителей, стабильное качество гальваники зависит не только от достижения необходимой толщины покрытия.
Надежные результаты требуют контролируемой предварительной обработки., стабильная химия для ванны, подходящая конструкция стойки и анода, эффективная фильтрация, последовательное последующее лечение, и документированные критерии проверки.
Путем выявления истинной основной причины и проверки корректирующих действий., производители могут сократить количество переделок, повысить выход продукции, и обеспечить более стабильное качество поверхности.
Часто задаваемые вопросы
Какова наиболее частая причина отслоений при гальванике??
Плохая адгезия из-за неполного обезжиривания., недостаточное травление, промыть загрязнение, или чрезмерная задержка перед нанесением покрытия. Чистка и промывка – первые проверки.
Как отличить питтинг от узелка или частицы?
Питтинг – это впадина или кратер.. Узелок или частица подняты. Осмотрите с помощью слабого света или микроскопа.; зачистите покрытие и проверьте, есть ли дефект в подложке.
Почему жжение всегда появляется по краям и углам?
Поскольку плотность тока самая высокая на краях и острых углах. Исправление состоит в том, чтобы уменьшить локальную плотность тока, отрегулировав ток., ориентация стойки, анодное расстояние, или экранирование.
Что вызывает оголенные пятна при гальванике?
Голые места появляются из-за плохого контакта со стойкой., прерванный текущий путь, поверхностное загрязнение, или низкая плотность тока в углублениях. Сначала проверьте электрический контакт, затем состояние поверхности.
Почему после переделки возвращается тот же дефект?
Поскольку основная причина не была выявлена.. Отслеживайте, является ли дефект фиксированным местоположением, связанный с партией материала, связанный со сменой, или связанный с ванной. Картина указывает на причину.
Можно ли исправить шелушение увеличением тока?
Нет. Отслаивание – это проблема адгезии.. Увеличение тока может сжечь покрытие или усугубить дефект.. Исправить уборку, маринование, полоскание, и время перевода сначала.