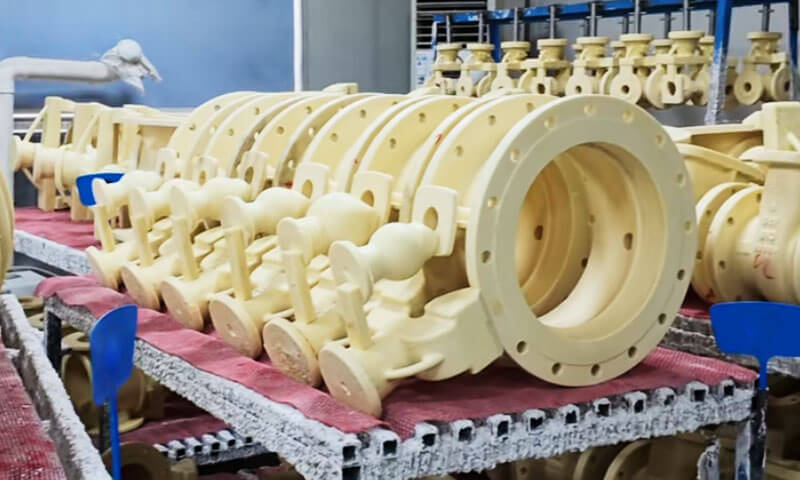
В литье по выплавляемым моделям магазин, воск – это не просто расходный материал. Это основа точности размеров., обработка поверхности, и доход.
Я видел, как в горячей мастерской разрушилась модель из низкотемпературного воска., и я видел, как восковая модель средней температуры позволяет изготавливать тысячи точных деталей практически без брака..
Разница не в маркетинге. Это химия, управление процессом, и знать, какой инструмент использовать для какой работы.
Термины «низкотемпературный воск» и «среднетемпературный воск» — старые названия мастерских..
Строго говоря, они относятся к материалы для выкроек классифицируются по термической стабильности и температуре плавления.
Сегодня, семейство включает в себя восковые, на основе канифоли, на основе пластика, водорастворимый, и заполненные материалы для выкройки, плюс новые воски для аддитивного производства.
Но старое разделение на низкотемпературный и среднетемпературный воск остается одним из наиболее практичных различий в литейном производстве..
В этой статье объясняется это различие с точки зрения инженера-технолога., сохраняет ключевые данные, и дает вам четкую основу для выбора между ними.
1. Как мы классифицируем материалы узоров?
В инвестиционном кастинге, Материалы для выкроек обычно классифицируются двумя методами.: термическая стабильность и температура плавления, или состав основного материала.
Классификация по термической устойчивости и температуре плавления делит модельные материалы на низкосортные., середина-, и высокотемпературные категории.
Низкотемпературные материалы обычно имеют температуру плавления ниже 70°C., среднетемпературные материалы находятся в пределах 70–100°C., и высокотемпературные материалы имеют температуру плавления выше 100°C..
Эта классификация чаще всего используется, когда инженеры-литейщики обсуждают низкотемпературный и среднетемпературный воск..
Классификация по составу основного материала включает в себя восковые, на основе канифоли, на основе пластика, водорастворимый, и заполненные материалы для выкройки.
В современном литье по выплавляемым моделям также используются материалы для быстрого прототипирования, предназначенные для аддитивного производства..
Хотя технические ссылки могут группировать эти категории по-разному., основополагающий принцип заключается в различении материалов в соответствии с их первичными составляющими и характеристиками обработки..
Для этой статьи, мы ориентируемся на первую классификацию: низкотемпературный и среднетемпературный воск, с высокотемпературным воском, упомянутым в контексте.
| Классификация | Типичная точка плавления | Термическая стабильность (Ссылка) | Типичная совместимость системы Shell | Типичный метод формования | Многоразовое использование |
| Низкотемпературный шаблон материал | Ниже 70°C | Относительно низкий (около 30°С) | Силикат натрия | Формирование пасты, ручные или простые методы формования | Обычно высокий |
| Среднетемпературный шаблон материал | 70–100 ° C. | Лучше (около 35°С) | Кремнезем золь | Инъекция жидкого состояния с использованием машины для инъекций воска. | Вообще хорошо |
| Высокотемпературная шаблон материал | Выше 100°С | Обычно высокий | Золь кремнезема или специализированные оболочечные системы | Специализированные процессы формования и удаления | Обычно ограничено; зависящий от рецептуры |
Примечание: Температурные значения термостабильности являются традиционными эталонными значениями., не универсальные эксплуатационные пределы.
Фактическая производительность зависит от состава материала и условий процесса.. Совместимость и возможность повторного использования корпуса также должны быть проверены для конкретного материала и производственной системы..
В традиционном литье по выплавляемым моделям, Общее практическое правило заключается в том, что низкотемпературные материалы для моделей часто используются с системами оболочек из силиката натрия., в то время как среднетемпературные материалы обычно сочетаются с оболочками из силиказоля..
Это полезная отправная точка, но окончательный выбор должен учитывать геометрию узора., требования к размерам, свойства оболочки, и условия депарафинизации.
3. Низкотемпературный воск для литья по выплавляемым моделям
Состав и основные свойства
Материалы для низкотемпературных моделей обычно имеют температуру плавления ниже 70°C..
Традиционный пример, используемый в некоторых операциях литья по выплавляемым моделям, состоит из 50% парафин и 50% стеариновая кислота.
Эта формулировка иллюстрирует характеристики обычных низкотемпературных материалов., хотя фактические промышленные составы различаются в зависимости от производителя и применения..
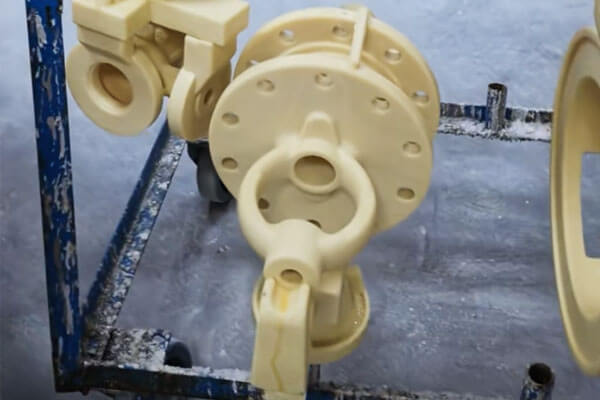
К основным характеристикам относятся:
- Сравнительно низкая прочность и ограниченная устойчивость к деформации..
- Более низкая термическая стабильность, примерно 30°C, указанный в качестве репрезентативного уровня температуры в традиционных описаниях.
- Относительно высокая усадка и большая чувствительность размеров к изменениям комнатной температуры..
- Сравнительно грубый рисунок поверхности при традиционных условиях обработки..
- Простая подготовка и относительно невысокая стоимость материала..
- Хороший потенциал для восстановления и повторного использования при сборе., Фильтрация, и процедуры контроля качества управляются должным образом.
Указанное значение 30°C следует понимать как традиционный эталон термической стабильности., не как универсальная максимальная рабочая температура.
Фактическая деформация может начаться при разных температурах в зависимости от рецептуры., геометрия узора, загрузка, и время экспозиции.
Процесс изготовления моделей
Традиционные низкотемпературные материалы часто приготавливаются в пастообразном или полутвердом состоянии и формуются с использованием относительно простого оборудования или ручных методов..
В зависимости от рецептуры и системы производства, шаблоны могут быть запрессованы в штампы, формируется с помощью специальных инструментов, или произведено с использованием других методов низкотемпературного формования.
По сравнению с системами среднетемпературного впрыска, традиционные низкотемпературные процессы могут потребовать менее сложного оборудования.
Это может сократить первоначальные инвестиции и сделать их практичными для литейных производств с относительно простой геометрией моделей и чувствительными к затратам производственными требованиями..
Однако, более низкая прочность и термическая стабильность этих материалов создают ограничения..
Тонкие секции, давно неподдерживаемые функции, а сложные детали могут быть более подвержены деформации во время обработки и сборки выкроек..
Изменения размеров также могут произойти, если модели подвергаются непостоянной температуре хранения или длительному нахождению в теплой среде..
Для инженера-литейщика, это означает, что дизайн шаблона, условия хранения, и процедуры обращения должны компенсировать ограничения материала..
Совместимость с системами Shell и депарафинизацией
Низкотемпературные моделирующие материалы традиционно использовались с жидким стеклом., или силикат натрия, системы со связующими оболочками.
Системы оболочек из жидкого стекла привлекательны из-за их относительно низкой стоимости и простых производственных требований.. Низкотемпературные модели могут быть совместимы с этими системами, если формула модели и процесс изготовления оболочки правильно согласованы..
Депарафинизацию можно проводить с использованием горячей воды или других подходящих методов., в зависимости от материала модели и системы оболочки. Точная процедура должна учитывать прочность скорлупы., объем рисунка, тепловое расширение, и риск растрескивания при удалении рисунка.
Где это терпит неудачу
Слабая сторона – термическая стабильность.. Примерно 30°С термическая стабильность, образец низкотемпературного воска может размягчиться или деформироваться в теплой смотровой комнате, во время транспортировки, или в мастерской без кондиционера. Усадка большая, поэтому согласованность размеров плохая. Шероховатость поверхности грубая, что ограничивает окончательную отделку отливки. Тонкие плавники и острые края трудно удерживать..
Из опыта: если температура в вашей мастерской не контролируется, низкотемпературный воск накажет вас летом. Вы увидите искажение рисунка, пространственный дрейф, и выше лома. Воск не виноват. Это среда процесса.
4. Среднетемпературный воск для литья по выплавляемым моделям
Состав и основные свойства
Среднетемпературные материалы для моделей обычно имеют температуру плавления от 70°C до 100°C.. Распространенные типы включают материалы на основе канифоли и воска и материалы с заполненным узором..
По сравнению с традиционными низкотемпературными составами, среднетемпературные материалы обычно обладают более высокой прочностью, лучшая термическая стабильность, меньшая усадка, и улучшенная размерная согласованность.

Их типичные характеристики включают в себя:
- Более высокая механическая прочность и лучшая устойчивость к деформации рисунка..
- Улучшенная термическая стабильность, примерно 35°C указывается в качестве репрезентативного контрольного уровня в традиционных описаниях.
- Меньшая усадка и лучшая стабильность размеров.
- Более тонкий рисунок поверхности при обработке в подходящих условиях..
- Хорошее воспроизведение сложных функций матрицы..
- Совместимость с литьем под давлением в жидком состоянии и автоматизированным производством моделей..
Как и показатель 30°C для низкотемпературных материалов., указанное значение 35°C является традиционным эталоном, а не универсальным рейтингом материала.. Фактический диапазон применимых температур зависит от рецептуры., смягчение поведения, условия загрузки, и требуемая точность размеров.
Литье под давлением и точность рисунка
Среднетемпературные материалы обычно обрабатываются с использованием машин для литья воска.. Материал нагревается до соответствующих условий обработки., впрыскивается в прецизионную матрицу, и дать достаточно остыть, прежде чем снимать рисунок.
Этот процесс обеспечивает повторяемость производства и особенно ценен, когда отливка требует сложной геометрии., постоянная толщина стенок, мелкие детали поверхности, или точный контроль размеров.
С точки зрения инженера-технолога, Одним из ключевых преимуществ среднетемпературных материалов является их способность воспроизводить геометрию штампа, сохраняя при этом достаточную прочность во время обработки и сборки модели..
Однако, хорошая точность рисунка не может быть связана только с материалом. Давление впрыска, температура материала, умри температура, время охлаждения, стробирование дизайна, и техника удаления рисунка влияют на конечный результат. Неправильные настройки процесса могут по-прежнему вызывать изменения усадки., коробление, дефекты поверхности, или несоответствие размеров.
Совместимость с системами Silica-Sol Shell
Материалы для среднетемпературных моделей часто используются с системами керамических оболочек, связанных силиказолем.. Силикатные оболочки широко применяются, когда отливки требуют хорошей обработки поверхности., Точность размеров, и надежные свойства оболочки.
Материал модели и система оболочки должны быть совместимы на протяжении всего производственного цикла.. Во время строительства корпуса, рисунок должен сохранять форму во время нанесения керамической массы и высыхания ракушки. Во время депарафинизации, рисунок необходимо удалить, не вызывая чрезмерного напряжения или растрескивания керамической оболочки..
В зависимости от рецептуры материала и литейного оборудования, для депарафинизации может использоваться горячая вода, пар, или микроволновые системы. Не каждый среднетемпературный состав подходит для каждого метода удаления., поэтому процесс должен соответствовать рекомендациям поставщика материала и проверенным рабочим параметрам литейного завода..
Стоимость
Среднетемпературный воск дороже низкотемпературного.. Сам материал для выкройки стоит дороже., восковой инжектор требует капиталовложений, и управление процессом более требовательно. Однако общая картина затрат часто оказывается лучше из-за более высокой доходности., нижний лом, и меньше проблем в дальнейшем.
Я видел, как проекты переходили от низкотемпературного к среднетемпературному воску и сокращали отходы, связанные с узорами, более чем вдвое.. Стоимость воска выросла; общая стоимость снизилась.
4. Высокотемпературный воск: Краткое примечание для контекста
Высокотемпературный воск имеет температуру плавления выше 100°С. Основные семейства канифольно-пластические., пластик, и материалы для узоров на основе соли. Они обеспечивают высокую прочность, хорошая термическая стабильность, и низкая усадка, но производственный процесс сложен, материал, как правило, не подлежит повторному использованию, а депарафинизация требует обжига, вода, или органические растворители. Стоимость высокая.
Водорастворимые материалы для моделей и материалы для моделей для 3D-печати на практике также попадают в эту широкую высокотемпературную категорию.. Одна классическая заметка из учебника важна: высокотемпературные материалы имеют большое тепловое расширение., а при депарафинизации скорлупа может треснуть из-за недостаточной прочности. Это реальный риск, не теоретический.
Для большинства крупных отливок из нержавеющей стали., среднетемпературный воск – практический эталон качества. Высокотемпературный воск предназначен для особых случаев..
5. Низкотемпературные против. Среднетемпературный воск: Ключевые различия
Фундаментальное различие между этими двумя категориями заключается не просто в температуре, при которой они плавятся..
Именно их механические и термические свойства влияют на изготовление моделей и последующий процесс литья по выплавляемым моделям..
Параллельное сравнение
| Критерий сравнения | Низкотемпературный узорчатый материал | Среднетемпературный узорчатый материал |
| Типичный диапазон температуры плавления | Ниже 70°C | 70–100 ° C. |
| Репрезентативная традиционная формулировка | 50% парафин + 50% стеариновая кислота | Составы на основе канифоли и воска или с наполнителями |
| Сила | Относительно низкий | Обычно выше |
| Тепловая стабильность | Ниже; примерно 30°C, указанная в традиционных описаниях | Лучше; примерно 35°C, указанная в традиционных описаниях |
| Усадка | Относительно высокий | Относительно низкий |
| Размерная стабильность | Более чувствителен к температуре окружающей среды | В целом более стабильный |
| Чистота поверхности | Относительно грубый в традиционных процессах | Более тонкая обработка достижима благодаря контролируемому впрыску |
| Производство моделей | Можно использовать простые методы формования или прессования. | Обычно используется контролируемое литье под давлением. |
Требования к оборудованию |
Зачастую относительно просто | Обычно требуется инжекционное оборудование и более строгий контроль процесса. |
| Восстановление материала | Часто экономично и практично | Возможный, но зависит от состава и контроля за извлечением |
| Относительная стоимость | Обычно ниже | Обычно выше |
| Общая система оболочки | Оболочка из жидкого стекла | Оболочка, связанная силиказолем |
| Типичный акцент приложения | Экономически чувствительные и относительно простые отливки. | Прецизионные отливки со сложными характеристиками или более жесткими допусками. |
Это общие тенденции, не абсолютные правила. Современные составы могут существенно отличаться, Выбор материала должен основываться на измеренных свойствах., данные поставщика, и производственные испытания, а не только название категории.
Прочность и устойчивость к деформации
Прочность рисунка влияет на то, выдержит ли восковая сборка обращение с ней., ворота, Здание снаряда, и переход между этапами производства без потери заданной геометрии..
Низкотемпературные материалы имеют относительно низкую прочность., такие тонкие стены, длинные прогнозы, и неподдерживаемые детали требуют осторожного обращения.
Среднетемпературные материалы обычно обеспечивают лучшую устойчивость к деформации., что делает их более подходящими для сложных узоров и повторяемого производства..
Тем не менее, более сильный паттерн не является автоматически лучшим паттерном.
Чрезмерная жесткость, неподходящее поведение при усадке, или плохой выпуск матрицы может привести к другим производственным проблемам.. Полная рецептура материала должна соответствовать дизайну рисунка..
Термическая стабильность и постоянство размеров
Модели для литья по выплавляемым моделям могут подвергаться изменениям температуры во время хранения., сборка, Здание снаряда, и обработка.
Если материал рисунка чувствителен к температуре, изменения размеров могут повлиять на готовую отливку.
Низкотемпературные материалы обычно проявляют большую чувствительность к условиям окружающей среды..
Среднетемпературные материалы обычно обеспечивают лучшую стабильность размеров., хотя их фактическая производительность по-прежнему зависит от рецептуры, условия хранения, и управление процессом.
Для компонентов с жесткими размерными допусками, Стабильность размеров следует оценивать посредством измерения модели и изучения возможностей процесса, а не делать выводы исключительно на основе классификации по температуре плавления..
Обработка поверхности и воспроизведение деталей
Качество поверхности рисунка является одним из факторов, влияющих на качество поверхности керамической оболочки и, в конечном счете, кастинг.
Среднетемпературные материалы, обработанные методом контролируемого впрыска, могут воспроизводить мелкие детали штампа и достигать относительно гладкой поверхности рисунка..
Это особенно ценно для отливок из нержавеющей стали со сложными контурами., функциональные поверхности, и ограниченные припуски на механическую обработку.
Низкотемпературные материалы по-прежнему могут создавать удовлетворительные модели для многих применений., но традиционные методы формовки и менее стабильная геометрия рисунка могут ограничить достижимую однородность мелких деталей..
Также важно осознавать, что конечная поверхность отливки зависит от всей технологической цепочки., включая состояние штампа, приготовление суспензии, размер огнеупорных частиц, сушка скорлупы, увольнение, заливка, и чистка после отливки.
6. Как выбор воска влияет на качество литья по выплавляемым моделям
Выбор материала для выкройки — это предварительное решение, имеющее последствия на протяжении всего производственного процесса..
Неподходящий состав может увеличить количество дефектов., снизить урожайность, и выполнить дополнительную механическую или чистовую обработку.
Усадка модели и размеры отливки
Усадка модели влияет на размеры, передаваемые от штампа к модели и, в конечном итоге, к отливке..
Низкотемпературные материалы обычно демонстрируют более высокую усадку и большую чувствительность к изменению температуры., поэтому их размерное поведение должно тщательно контролироваться..
Среднетемпературные материалы обычно обеспечивают меньшую усадку и лучшую стабильность размеров..
Однако, литейные заводы по-прежнему должны учитывать размеры штампов, усадка рисунка, поведение оболочки, усадка сплава при затвердевании, и последующая термообработка или механическая обработка.
Практическая рекомендация: Для прецизионных компонентов, установить размерную компенсацию, используя измеренные производственные данные. Не полагайтесь на общий припуск на усадку без проверки всего процесса..
Деформация рисунка и растрескивание оболочки
Рисунок, который деформируется во время манипуляций или изготовления оболочки, может привести к ошибкам в размерах и непостоянной толщине оболочки..
Во время депарафинизации, Тепловое расширение и характеристики удаления материала модели также могут влиять на напряжения, оказываемые на керамическую оболочку..
Эта связь заключается не просто в том, что материал с более высокой температурой плавления всегда вызывает большее или меньшее напряжение оболочки..
Расширение шаблона, размягчение, дренаж, прочность оболочки, скорость нагрева, и метод депарафинизации играют роль.
Чтобы снизить риск, литейные заводы должны:
- Контролируйте температуру хранения образцов и порядок обращения с ними..
- Избегайте ненужной нагрузки на тонкие или неподдерживаемые элементы шаблона..
- Оптимизируйте сушку скорлупы и обеспечьте достаточную прочность скорлупы перед депарафинизацией..
- Проверка температуры депарафинизации, давление, и скорость нагрева для выбранного материала.
- Перед заливкой осматривайте скорлупу на наличие трещин и других дефектов..
Дефекты поверхности и припуски на обработку
Шероховатости и дефекты поверхности рисунка могут быть перенесены на оболочку и отливку..
Среднетемпературные материалы могут помочь добиться более тонкой поверхности рисунка., но они не могут компенсировать поврежденные штампы, плохое приготовление навоза, или недостаточная сушка скорлупы.
Для литья по выплавляемым моделям, требующего высокого качества поверхности., литейный завод должен контролировать качество моделей, подготовка керамической оболочки, и условия заливки как одна интегрированная система.
Припуски на механическую обработку следует определять в соответствии с функциональными требованиями и возможностями процесса., а не использовать вместо контроля дефектов в восходящем направлении.
7. Практические заметки в цеху
Контролируйте температуру в цеху.
Низкотемпературный воск с термической стабильностью 30°C чувствителен к летней жаре..
Среднетемпературный воск при 35°C лучше, но не застрахован.. Кондиционер или контролируемое хранение — не роскошь.; это часть процесса.
Не смешивайте восковые системы.
Низкотемпературные и среднетемпературные воски имеют разные требования к восстановлению и депарафинизации.. Перекрестное загрязнение вызывает омыление, включения, и дефекты скорлупы. Держите их отдельно.
Серьезно относитесь к восстановленному воску..
Восстановление парафина при средней температуре требует надлежащего отстаивания., Фильтрация, и кислотная обработка. Плохо обработанный регенерированный воск является скрытым источником дефектов рисунка..
Сопоставьте воск с ракушкой, не только по рисунку.
Среднетемпературный восковой рисунок в оболочке из силиката натрия является несоответствием.. Образец низкотемпературного воска в оболочке из силиказоля также является несоответствием.. Пара воск–связующее представляет собой систему.
Подтвердите с помощью пробной версии.
Прежде чем приступить к производству, слепить образец выкройки, измерить это, храни это, обстрелять это, и налей это. Данные превосходят мнение.
8. Заключение
Низкотемпературные и среднетемпературные модельные материалы различаются диапазонами температур плавления., сила, термическая стабильность, усадка, обработка поверхности, и требования к обработке.
Низкотемпературные материалы, обычно ниже 70°C, предложить низкую стоимость, относительно простое производство, и хороший потенциал восстановления.
Среднетемпературные материалы, обычно между 70°C и 100°C, обеспечить более высокую прочность, лучшая стабильность размеров, меньшая усадка, и более точное воспроизведение рисунка при подходящих условиях инъекции.
Правило старого инженера все еще в силе: совместить воск с ракушкой, требования к кастингу, и атмосфера мастерской.
Сделай это, и воск сделает свое дело. игнорировать это, и никакая настройка процесса не спасет работу.
Часто задаваемые вопросы
В чем основная разница между низкотемпературным и среднетемпературным воском??
Низкотемпературный воск плавится при температуре ниже 70°C и имеет плохую термическую стабильность. (около 30°С).
Среднетемпературный воск плавится при 70–100°C и обладает лучшей термической стабильностью. (около 35°С), более высокая сила, и более точное воспроизведение поверхности.
Почему среднетемпературный воск дороже?
Материал для выкройки стоит дороже., восковой инжектор требует капиталовложений, и управление процессом более требовательно. Однако, более высокий выход и меньшее количество отходов часто компенсируют затраты..
Можно ли восстановить среднетемпературный воск??
Да, но восстановление требует правильного урегулирования, Фильтрация, и лечение. Плохо обработанный регенерированный воск вызывает дефекты..
Какой воск дает лучшую чистоту поверхности?
Среднетемпературный воск, особенно при впрыске жидкости, обеспечивает более качественную обработку поверхности и лучшее воспроизведение деталей рисунка..