
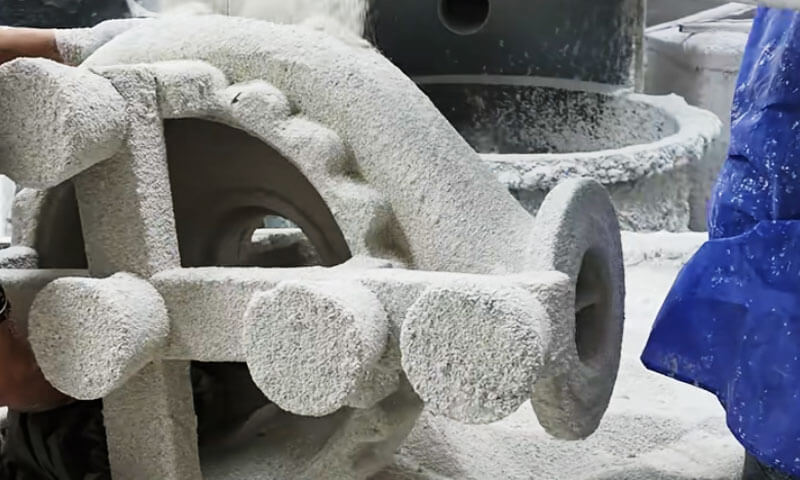
Большую часть своей трудовой жизни я провёл в цехах прецизионного литья корпусов..
Я видел, как скорлупа, которая выглядела идеально в сушильной камере, провалилась в автоклаве.; Я видел дешевую оболочку из силиката натрия, сэкономившую деньги на расценках и потерявшую ее вдвое в утиль..
И я видел, как хорошо контролируемая линия по производству силикагеля производила большие отливки из нержавеющей стали, к которым клиентам едва приходилось прикасаться после дробеструйной обработки..
Для крупных отливок из нержавеющей стали, корпус не является периферийным расходным материалом. Это основа точности размеров., Качество поверхности, и доход.
В отрасли точного литья Китая, широко используются четыре маршрута изготовления снарядов:
- А. Оболочка из силиката натрия
- Б. Композитная оболочка
- С. Оболочка из силиказоля с низкотемпературным воском
- Д. Оболочка из силиказоля со среднетемпературным воском
Первые три маршрута обычно используют модели из низкотемпературного воска.. С точки зрения качества литья, силикат натрия самый слабый; посередине – композит и золь кремнезема – низкотемпературный воск.; золь кремнезема – воск средней температуры дает наилучший результат.
С точки зрения стоимости оболочки, силикат натрия самый дешевый., а золь кремнезема – среднетемпературный воск – самый дорогой..
В этой статье эти четыре маршрута сравниваются с точки зрения инженера-литейщика, а не каталога..
1. Почему изготовление оболочек имеет значение для крупных отливок из нержавеющей стали
Керамическая оболочка служит одновременно негативной формой и конструкционным контейнером для расплавленного металла..
Его производительность напрямую влияет на качество поверхности., Точность размеров, Внутренняя обоснованность, и выход готовой отливки.
Для крупных деталей из нержавеющей стали, пять характеристик снаряда заслуживают особого внимания.

Высокотемпературная прочность и сопротивление ползучести
Нержавеющую сталь обычно разливают при относительно высокой температуре., в зависимости от марки сплава, Геометрия кастинга, и литейная практика.
Керамическая оболочка должна сохранять достаточную механическую прочность во время предварительного нагрева., заливка, и затвердевание.
Оболочка с недостаточной жаропрочностью может деформироваться под тяжестью расплавленного металла..
Это может привести к отклонениям размеров., неравномерная толщина стенок, местное выпячивание, или искажение критических обработанных поверхностей.
Устойчивость к ползучести не менее важна. Керамические оболочки испытывают длительную нагрузку при повышенных температурах., и их поведение при деформации может влиять на точность размеров, даже если не происходит немедленного разрушения..
Это одна из причин, по которой оболочки на связке диоксида кремния и золя обычно работают лучше, чем оболочки на связке из силиката натрия, в сложных условиях крупногабаритного литья..
Проницаемость и газоотделение
Во время заливки, воздух и другие газы внутри полости формы должны выходить по мере того, как расплавленный металл заполняет оболочку..
Влага, остаточный воск, продукты разложения связующего также могут способствовать возникновению дефектов, связанных с газом..
Если проницаемость оболочки недостаточна, газы могут попасть в ловушку и вызвать пористость, дырки, или неполное заполнение.
Тонкостенные профили, узкие проходы, и сложная геометрия рабочего колеса особенно чувствительны к этим условиям..
Проходимость зависит от нескольких факторов:
- Гранулометрический состав и форма зерен огнеупорного материала.
- Толщина лицевой оболочки и количество слоев оболочки.
- Содержание связующего и соотношение порошка и жидкости..
- Условия сушки и обжига.
- Наличие остатков воска, влага, или другие загрязнения.
Качественная оболочка должна обеспечивать соответствующий баланс между прочностью и газопроницаемостью..
Увеличение содержания связующего или создание чрезмерно плотного лицевого покрытия может улучшить определенные аспекты целостности оболочки, одновременно ограничивая эвакуацию газа..
Поверхностная отделка и точность размеров
Лицевое покрытие непосредственно контактирует с расплавленной нержавеющей сталью и во многом определяет состояние поверхности в отлитом состоянии..
Его огнеупорные качества, распределение частиц, поведение смачивания, и стойкость к реакциям металла с пресс-формой влияют на шероховатость поверхности и образование дефектов.
Для высокой точности литье по выплавляемым моделям, шероховатость поверхности Ra 0,8–4,3 мкм и классы допуска CT3–CT5 указаны в оригинальном техническом сравнении для требовательных применений..
Эти цифры следует понимать как ориентиры, зависящие от процесса, а не как универсальные гарантии., особенно для крупных отливок.
Отливки из нержавеющей стали среднего и крупного размера с менее высокими требованиями к поверхности могут не оправдать дополнительные затраты на среднетемпературную систему воска и кремнеземольной оболочки..
В таких случаях, низкотемпературные процессы воска или композитной оболочки могут обеспечить лучшую общую экономику.
Устойчивость к термическому удару и целостность корпуса
Крупные отливки создают значительные термические нагрузки на оболочку.. Неравномерный нагрев, остаточная влага, недостаточная сушка, быстрая депарафинизация, и неподходящие условия стрельбы могут вызвать термические напряжения.
Растрескивание скорлупы может привести к проникновению металла, плавники, дефекты размеров, или полный отказ от кастинга.
Для тяжелых компонентов, ремонт или замена вышедшего из строя корпуса также требует значительных трудозатрат, энергия, и срок изготовления.
Поэтому надежный процесс изготовления оболочек требует контролируемой сушки., равномерная стрельба, подходящие огнеупорные материалы, и толщина оболочки, соответствующая массе и геометрии отливки..
Стоимость производства и время выполнения заказа
Процесс изготовления оболочки влияет не только на прямую стоимость керамических материалов..
Он также определяет потребность в рабочей силе., инвестиции в оборудование, потребление энергии, использование площади, и время, необходимое для выпуска сборки шаблона для заливки.
Для большого рабочего колеса или корпуса клапана весом в десятки килограммов., процесс, который экономит небольшое количество огнеупорного материала, но требует нескольких дополнительных дней сушки, может быть неэкономичным.
Наоборот, Премиальная система оболочек может быть оправдана, если ее более высокая точность размеров и более низкий процент брака существенно снижают затраты на последующую обработку и качество..
Таким образом, наиболее экономичным процессом является тот, который обеспечивает требуемое качество отливки при минимальных общих производственных затратах., не обязательно тот, у которого наименьшая стоимость материала корпуса.
2. Обзор четырех процессов изготовления ракушек
Эти четыре процесса различаются в первую очередь химическим составом связующего., огнеупорные материалы лицевого покрытия, конструкция с резервной оболочкой, Требования к восковой модели, и производственный контроль.
| Процесс | Связующая система | Типичная восковая система | Основные преимущества | Основные ограничения |
| Оболочка из силиката натрия | Силикат натрия | Низкотемпературный воск | Бюджетный, короткий цикл, высокая проницаемость, относительно легкое удаление скорлупы | Более низкая жаропрочность, менее стабильное качество, большее изменение размеров |
| Композитная оболочка | Золь кремнезема в лицевых покрытиях; силикат натрия в резервных слоях | Низкотемпературный воск | Лучшее качество поверхности, чем у обычных оболочек из силиката натрия.; относительно короткий производственный цикл | Производительность резервной оболочки по-прежнему ограничена силикатом натрия. |
Силиказольная оболочка с низкотемпературным воском |
Золь кремнезема по всей системе оболочек | Низкотемпературный воск | Хорошая прочность корпуса, стабильность размеров, Качество поверхности, и адаптируемость к большим отливкам | Более высокая стоимость и более длительный цикл сушки. |
| Силиказольная оболочка со среднетемпературным воском. | Золь кремнезема по всей системе оболочек | Среднетемпературный воск | Высокая точность размеров, хорошее качество поверхности, низкий потенциал дефектов в контролируемых условиях | Высокие затраты на воск и оборудование.; более высокие инвестиционные и эксплуатационные требования |
3. Оболочка из силиката натрия: Дешевый, Проверенный, Но качество ограничено
Изготовление оболочек из силиката натрия имеет производственную историю почти 60 годы в Китае. На его долю по-прежнему приходится около 70% китайских заводов точного литья.
И дело не в том, что здесь производятся лучшие отливки.. Это потому что это дешево, быстрый, и прощающий.
За десятилетия, Улучшения в огнеупорных материалах и новые отвердители позволили увеличить прочность скорлупы более чем в два раза..
Технологичность литья, Точность размеров, и урожайность улучшилась. Оболочки из силиката натрия по-прежнему занимают значительную долю рынка и заменили некоторые зарубежные отливки в песчаные формы при серийных экспортных заказах..
Преимущества реальны: бюджетный, короткий производственный цикл, хорошее нокаутирующее поведение, и высокая проницаемость. Ни один другой процесс оболочки не соответствует силикату натрия по этим точкам..
Но качество литья — шероховатость поверхности, количество дефектов, Точность размеров, урожай, и процент неудач — хуже, чем у трех других маршрутов..

Основные проблемы
Основной слабостью является само связующее.. Силикат натрия содержит большое количество Na₂O.
Его жаропрочность и сопротивление ползучести намного ниже, чем у оболочек из силиказоля — всего около 1/30 к 1/60 кремнеземного золя.
Из-за этого, многие литейные заводы используют недорогие, низкосортный кварцевый песок и мука с плохим гранулометрическим составом для опорных слоев.
Отвердители по-прежнему в основном ограничиваются хлорид аммония. В тех условиях, качественное прецизионное литье просто недостижимо.
Вторая проблема – контроль процесса.. Производство снарядов сильно варьируется от партии к партии.. Во многих цехах отсутствует строгий контроль параметров процесса..
Отвердитель вызывает коррозию, пылеулавливающее оборудование часто изнашивается, и в немногих мастерских есть температура-, влажность-, и средах с контролируемой пылью.
Подготовка покрытия, закалка, сушка, и депарафинизация редко контролируются в соответствии с отраслевыми эксплуатационными стандартами — вязкость, удельный вес, концентрация отвердителя, и pH не проверяются по графику.
Температура сушильной камеры, влажность, и скорость воздуха часто неконтролируемы. Как результат, высокий- или низкая температура и влажные сезоны могут привести к образованию партийного лома..
Другими словами, многие заводы остаются на уровне ручного цеха, полагаясь на опыт, а не на научный контроль качества.
Это основная причина нестабильного качества отливок из силиката натрия., высокий процент отказов, и высокая частота отказов на протяжении десятилетий.
Направление улучшения
Первый, заменить обычный низкосортный кварцевый песок на микропорошок кремнезема высокой чистоты, такие как жильный кварц.
Используйте бимодальное распределение частиц по размерам округлого кварцевого порошка для приготовления суспензии лицевого покрытия.
Это улучшает термохимическую стабильность лицевой оболочки и обеспечивает высокое соотношение порошка и жидкости..
В одном производственном примере, с силикатом натрия модуль 3.4 и плотность 1.28 г/см³, соотношение порошка и жидкости достигло 2.7.
После мокрого шарового помола, однорезервуарное отстойник, магнитная сепарация, и очистка деионизированной воды, округлый, бимодальный, порошок высокой чистоты работает лучше, чем искусственно смешанный порошок.
Второй, улучшить контроль качества на месте и следовать национальным стандартам. Отделить покрытие, штукатурка, и зоны закалки из камеры сушки скорлупы.
Контролируйте температуру и влажность в первом; улучшить пылеудаление и защиту от коррозии в последнем. Это стабилизирует качество оболочки и улучшает рабочую среду..
Третий, заменить первый и второй слои кальцито-силикатной оболочки на кальцит-кремнеземный золь Лицевой и переходный слой, полное удаление силиката натрия и хлорида аммония отвердителя из лицевого и переходного слоев.
Расчеты стоимости показали, что стоимость отливки увеличилась всего на 0.46 юань/кг, при этом цикл изготовления оболочки оставался сопоставимым с циклом изготовления оболочки из силиката натрия.
4. Silica Sol Shell с низкотемпературным воском: Прагматический срединный путь
Маршрут кремниевого золя и низкотемпературного воска хорошо подходит для китайского рынка..
Он особенно пригоден для забросов вокруг 1 кг, и особенно вокруг 5 кг и выше — среднетяжелые отливки — где он обеспечивает большую гибкость и преимущества, чем воск средней температуры..
Для большинства средних и крупных отливок, шероховатость поверхности, Точность размеров, и требования к толерантности не очень высоки.
Нет необходимости использовать высокоплавкий среднетемпературный воск.. Среднетемпературный воск требует инъекции воска под высоким давлением — выше 6–7 МПа— или инъекция жидкого воска.
Это означает большие инвестиции в оборудование.. Толстый, модели из тяжелого воска средней температуры склонны к усадке, деформация, и более высокая стоимость.
Низкотемпературный воск легко формуется., требуется простое оборудование, И разница в шероховатости воскового рисунка невелика.
По сравнению с композитными оболочками, этот маршрут дает более стабильное качество, особенно точность размеров. Не содержит силиката натрия., поэтому оболочка имеет хорошие высокотемпературные свойства.
После спекания при температуре около 1,500°С, оболочка имеет высокую проницаемость и сильное сопротивление ползучести.
Его можно использовать для тонкостенных деталей и сложных деталей среднего и большого размера., а также для тяжелых деталей до 60–100 кг—корпуса насосов, импеллеры, раковины водоотражателя, насосные тела, корпуса клапанов, и подобные компоненты.
Для толстостенных средне-крупных или тяжелых деталей, разливка вилочной или подъемной оболочки непосредственно перед печью позволяет добиться высокой производительности..
Проблемы
Первый, потому что используется низкотемпературный воск, большинство раковин депарафинируются в воде.
Омыленный остаток неизбежно попадает в оболочку, особенно когда композитная оболочка и оболочка из силиката натрия депарафинизируются в одном и том же резервуаре с водой, что приводит к образованию поверхностных включений и несколько более высокому проценту отказов.. Это главная слабость.
Второй, длительный цикл изготовления корпуса - самый большой недостаток. Для тяжелых деталей с глубокими отверстиями или глубокими канавками, может потребоваться каждый слой 24–47 часов сушки.
А 60 двухканальная крыльчатка кг часто требуется 10–15 дней изготовления ракушек. Любая невысушенная слепая зона может вызвать повторное растворение кремнезоля при водной депарафинизации и привести к растрескиванию скорлупы..
Третий, стоимость около 5 раз оболочка из силиката натрия — около 6,000 юаней за тонну отливок для изготовления ракушек — и 18% выше чем композитная оболочка. Поэтому стоимость литья относительно высока..
Направление улучшения
Во избежание омыленных включений из-за неполностью обработанного низкотемпературного воска и из-за использования одного и того же резервуара для горячей воды с композитными или силикатными оболочками., использовать паровая депарафинизация в 0.3–0,5 МПа и 130–140°С вместо водной депарафинизации.
Это позволяет избежать включений омыления и растрескивания скорлупы..
Если используется депарафинизация горячей водой, добавлять 1–3% по объему техническая соляная кислота к воде, а после депарафинизации промойте скорлупу горячей водой, содержащей кислоту, чтобы уменьшить омыленный остаток..
Не используйте один и тот же резервуар с корпусами из силиката натрия или композитных материалов.. Заменяйте воду или депарафин отдельно, чтобы уменьшить попадание омыленных веществ в скорлупу..
Для обработки восстановленного воска, использовать 3–5% по объему серной кислоты в кипящей воде, с достаточным временем кипения и отстаивания.
Зимой, температура жесткой воды низкая, Силикат натрия и композитные оболочки содержат больше Na₂O., а омыление воска серьезнее.
Добавьте больше серной кислоты в восстановленный воск.. После обработки воском, также важно немедленное добавление полиэфира.
Чтобы сократить цикл изготовления оболочки, использовать быстросохнущий силиказоль. Этот процесс назревает. Время высыхания каждого слоя можно сократить примерно половина.
Для крупных деталей, каждому слою, кроме последнего, требуется всего около 3 часы. Время изготовления снаряда может сократиться с 62 часов до 24 часы.
Для среднетяжелых деталей, сокращение составляет около 60% по сравнению с обычным кремнеземом.
Рыночная цена всего 20–30% выше, и эта премия может быть возмещена за счет уменьшения площади помещения., потребление тепла, и более высокая доходность. Быстросохнущий кремнеземный золь является неизбежным направлением реформирования оболочки кремнезоля..
Чтобы снизить стоимость, Самый эффективный путь — заменить циркон на плавленый кварц или синтетический кварц для огнеупорного лицевого покрытия. На долю циркона приходится около 65% от общей стоимости оболочки силиказоля.
Замена циркона кальцитом или кварцем снижает стоимость оболочки с 6,000 юань/т литье в 2,210 юань/т, а 55.8% снижение. Для среднетяжелых деталей, плавленый кварцевый песок/мука постепенно заменяет цирконовый песок/муку.
5. Silica Sol Shell со среднетемпературным воском: Эталон качества
Золь кремнезема – среднетемпературный воск – распространенный во всем мире метод точного литья.. Это обеспечивает лучшее качество литья и наименьший процент отказов..
Он особенно подходит для деталей среднего, большого и очень большого размера, требующих высокой шероховатости поверхности.Ра 0,8–4,3— и высокая точность размеров —CT3–CT5.
Из-за ограничений по оборудованию и стоимости, однако, он редко используется для средне-тяжелых деталей в 5–100 кг диапазон.

Проблемы
Первый, расходы. Стоимость снаряда составляет около 8 раз это силикат натрия, и о 20% выше чем низкотемпературный воск-кремнеземный золь.
Основная причина – более высокие затраты на скорлупу и восковые материалы., гораздо более высокое энергопотребление оборудования, и более высокие инвестиции в оборудование.
Второй, производственный цикл аналогичен низкотемпературному восково-кремнеземному золю и значительно продолжительнее, чем силикат натрия или композитные оболочки..
Третий, для 5–60 кг средне-тяжелые отливки, жидкий воск средней температуры при 63–75°С и высокое давление впрыска около 7.1–8,0 МПа необходим.
Тонкостенные восковые модели склонны к усадке.. Точность размеров не особенно высока.
Поскольку детали средней тяжести не требуют такой же точности размеров и шероховатости, как крупные детали, золь кремнезема – среднетемпературный воск для них выбирают редко..
Направление улучшения
Контролировать затраты при сохранении качества, после решения проблемы плохой смачиваемости кальцита среднетемпературным воском, замена циркона синтетическим кварцем или плавленым кварцем явно является направлением.
Плавленый кварц имеет коэффициент линейного расширения всего 5 × 10⁻⁷/°С, и его цена всего 1/6 что из циркона. За границей, плавленый кварц постепенно расширяет сферу применения.
Быстросохнущий кремнезем для сокращения цикла скорлупы является распространенным направлением в отрасли..
Разработка отечественного среднетемпературного воска или совершенствование парафино-полиэфирного низкотемпературного воска является важной задачей..
Ключевым моментом является решение проблемы обработки регенерированного воска, чтобы свойства воска оставались стабильными в процессе производства..
6. Композитная оболочка: Компромисс, Не окончательный ответ
Чтобы преодолеть недостатки оболочек из силиката натрия, многие заводы теперь используют циркон и муллит-кремнезем для первого и второго слоев., сохраняя при этом первоначальный процесс силиката натрия для резервных слоев.
Это компромисс, который сочетает в себе хорошую технологичность кремнезоля с низкой стоимостью и коротким циклом силиката натрия..
По сравнению с оболочками из силиката натрия, композитные оболочки значительно улучшают технологичность литья: более низкая шероховатость, меньше дефектов поверхности, и более низкий процент отказов.
Их можно использовать для нержавеющей стали., жаропрочная сталь, и другие высоколегированные стали. Производственный цикл намного короче, чем у низкотемпературного восково-кремнеземного золя, и аналогичен силиката натрия..
Ключевые проблемы
Первый, поскольку опорные слои сохраняют связующее из силиката натрия, общая жаропрочность и сопротивление ползучести оболочки ниже, чем у оболочки из силиказоля..
Температура спекания оболочки ограничивается ниже 960°С. Выше 800°С, деформация оболочки увеличивается на 30%.
Оболочку из кремнезоля можно спекать примерно до 1,500°С и не деформируется до этой температуры.
Поэтому, размерная точность отливок с композитной оболочкой, включая допуски, уступает оболочкам из силиказоля.
При заливке крупных отливок вокруг 10 кг, дополнительные слои кремнезоля - обычно не менее 2 больше слоев— необходимы для получения жаропрочности и предотвращения деформации..
Второй, первые два слоя являются основным фактором, влияющим на проницаемость оболочки. Переход от силиката натрия к кремнезолю резко снижает общую проницаемость скорлупы..
При низкой температуре спекания и недостаточном времени выдержки, газовая пористость, Мизанс, и часто случаются холодные отключения.
Поэтому композитные оболочки трудно использовать для тонкостенных деталей. д ≤ 3 мм, Большие части, и очень большие детали ниже 60 кг.
Поскольку жаропрочность ниже, чем у кремнезема., металлолом может привести. Другими словами, проницаемость композитной оболочки ниже, чем у оболочек из силиката натрия и силиказоля..
Третий, Качество композитной оболочки более стабильно, чем у силиката натрия, но менее стабильно, чем у золя кремнезема.. Опорные слои все еще содержат связующее из силиката натрия..
Чтобы контролировать стоимость, многие фабрики до сих пор используют недорогие, нестабильные огнеупоры, такие как глина и зернистый песок. Управление процессом похоже на силикат натрия., поэтому стабильность качества плохая.
Для тяжелых деталей вокруг 10 кг и большие детали внизу 1 кг, процент брака и отказов выше, чем при использовании оболочек из силиказоля.
Четвертый, потому что в композитных панцирях в качестве лицевого покрытия используется дорогой циркон, стоимость оболочки 6.3 раз это силикат натрия.
Если в качестве опорных слоев используется муллитовый песок/мука, стоимость скорлупы почти такая же, как и у кремнеземного золя — всего около 1 юань/кг литье разница. Преимущество низкой стоимости не является существенным.
Пятый, композитные оболочки не могут использовать воск средней температуры. Среднетемпературный воск нельзя депарафинировать в горячей воде..
В автоклаве в 171° C и 0.6 МПа, среднетемпературная дамаровая смола сильно реагирует с силикатом натрия и остаточным отвердителем в опорных слоях., образуя белое липкое омыленное вещество, которое невозможно переработать без обработки..
В оболочках из кремнеземного золя можно использовать как низкие- и среднетемпературный воск без этой проблемы.
В итоге, композитная оболочка представляет собой улучшение по сравнению с силикатом натрия.. Лучше в технологичности литья, урожай, и частота отказов, но он все же принципиально отличается от оболочки из силиказоля.
Не считая более короткого производственного цикла и несколько меньшей стоимости корпуса, его качество литья и надежность уступают силиказолю..
Направление улучшения
Первый, заменить цирконовый песок кальцитом для огнеупорной облицовки. Технологичность литья не полностью зависит от огнеупора лицевого покрытия.; он тесно связан со связующим веществом, а также с восковым рисунком - шероховатостью воскового рисунка и омыленным остатком..
В композитных оболочках можно использовать только низкотемпературный воск, и они в основном используются для прецизионных отливок со средней шероховатостью.Ра 6,3–11,5— и меньшая точность размеров —CT4–CT6.
Опыт производства показывает, что замена циркон-кремнеземного золя на кальцит-кремнезем для лицевого покрытия вполне осуществима..
Это снижает стоимость оболочки с 4,150–4830 юаней/тонну литья 1,360 юань/т, только 460 юань больше, чем силикат натрия.
Второй, улучшить контроль качества и среду для изготовления корпусов, особенно резервные слои.
Третий, резервные слои должны использовать стабильную, способный работать при высоких температурах, относительно дешевые огнеупоры с содержанием влаги, совместимым с лицевым покрытием.
Рекомендуется использовать два распространенных вспомогательных материала.. Один из них – огнеупорное глино-кварцевое порошковое покрытие при 60%/40%, оштукатуренные зернистым песком из измельченных отходов корундового кирпича и родственных ему отходов огнеупорного кирпича.
Он широко доступен, дешевый, и обеспечивает более высокую жаропрочность и сопротивление ползучести, чем муллит или боксит., только 1/2–1/3 цена на боксит.
Подходит для лицевых покрытий из циркона или синтетического кварца.. Второй – огнеупорное глинисто-зернистое порошковое покрытие при объемном соотношении 3:7, оштукатуренный гранулированным песком.
Этот вариант подходит только для цирконовых композитных оболочек.. Некоторые заводы используют муллитовый песок/муку или боксит в качестве композитных опорных слоев..
Свойства покрытия стабильны, оболочка тонкая и легко спекается, но стоимость слишком высока и высокотемпературные свойства уступают двум вариантам выше. Боксит имеет плохие характеристики выбивания..
Материалы из измельченного фарфора., глазурованная плитка, или напольная плитка дешевая, но они не обжигаются при высокой температуре, имеют сложный состав, имеют сильную склонность к растрескиванию при высокой температуре, имеют более низкую огнеупорность, и их трудно выбить после заливки, особенно тяжелых деталей.. Они не рекомендуются.
7. Будущие тенденции развития изготовления оболочек для крупных отливок из нержавеющей стали
Развитие технологии изготовления обечаек все больше ориентируется на улучшение качества литья при одновременном снижении себестоимости производства., Время цикла, и воздействие на окружающую среду.
Более широкое использование кремнезолевых связующих
Системы силиказоля обеспечивают прочную техническую основу для высококачественного литья по выплавляемым моделям благодаря своим благоприятным свойствам оболочки и потенциалу стабильного производства..
Их более широкое внедрение зависит от уменьшения недостатков, связанных с затратами на материалы и временем сушки..
Быстросохнущий силиказоль, оптимизированная конструкция корпуса, и более экономичные огнеупорные системы могут помочь устранить этот разрыв..
Оптимизация огнеупоров
Замена дорогого циркона качественным синтетическим диоксидом кремния или плавленым кварцем может снизить затраты на материалы., но замены должны сохранять химическую совместимость и качество поверхности..
Будущее развитие процесса должно быть сосредоточено на всей системе лицевого покрытия., включая химию связующего, загрузка порошка, гранулометрический состав, поведение смачивания, и стабильность при высыхании.
Совместная оптимизация этих переменных более эффективна, чем снижение стоимости огнеупоров по отдельности..
Более быстрая и равномерная сушка
Быстросохнущие связующие, улучшенное управление воздушным потоком, контролируемая влажность, и более эффективный мониторинг окружающей среды в цехе может сократить время цикла изготовления корпусов..
Цель состоит не в том, чтобы просто как можно быстрее высушить каждый слой.. Целью является достижение достаточной прочности и стабильности размеров с минимальным временем ожидания и приемлемым изменением процесса..
Управление процессами на основе данных
Современные литейные заводы могут улучшить консистенцию путем регистрации свойств суспензии., условия сушки, количество слоев оболочки, параметры депарафинизации, профили обжига, и результаты контроля отливок.
Анализ этих записей помогает определить условия процесса, связанные с трещинами корпуса., отклонения размеров, и поверхностные дефекты.
Через некоторое время, это обеспечивает более надежные рабочие окна и снижает зависимость от опыта отдельных операторов..
Производство с полной себестоимостью
Долгосрочная тенденция заключается в оценке процессов изготовления оболочек по стоимости производства принятых отливок, а не только по материалам оболочек..
Процесс, который уменьшает отторжение, припуски на механическую обработку, и задержки доставки могут обеспечить лучший коммерческий результат, даже если первоначальная стоимость материала выше..
Это особенно важно для крупных отливок из нержавеющей стали., где каждый бракованный компонент может представлять собой существенную потерю.
8. Заключение
Четыре основных процесса изготовления оболочек, используемых при литье по выплавляемым моделям: оболочки из силиката натрия., композитные оболочки, кремнезольные оболочки с низкотемпературным воском, и оболочки из силиказоля со среднетемпературным воском — каждая из них имеет разные преимущества с точки зрения качества литья., расходы, и производственный цикл.
Для крупных отливок из нержавеющей стали, наиболее эффективными улучшениями являются усиление контроля процессов, оптимизировать огнеупоры лицевого покрытия, использовать проверенные быстросохнущие системы силиказоля, улучшить восстановление воска, и подбираем конструкцию обечайки в зависимости от геометрии отливки и объема производства.
В конечном счете, лучший процесс изготовления ракушек не обязательно является самым дешевым или самым сложным.
Это процесс, позволяющий последовательно производить отливки, соответствующие требуемым стандартам качества, при минимальных общих производственных затратах..
Для литейных предприятий, стремящихся к более высокому качеству и более стабильному производству, сочетание подходящей технологии силиказоля, квалифицированные огнеупорные материалы, контролируемая сушка, а управление процессами на основе данных открывает практический путь к более высокодоходному литью по выплавляемым моделям..
Часто задаваемые вопросы
Какой процесс изготовления обечайки обеспечивает наилучшее качество крупных отливок из нержавеющей стали??
Оболочка из силиказоля со среднетемпературным воском обеспечивает наилучшее качество литья., Точность размеров, и самый низкий процент отказов.
Золь кремнезема с низкотемпературным воском — практичная альтернатива для деталей средней тяжести..
Почему до сих пор используют силикат натрия, если его качество ниже?
Силикат натрия дешевый., имеет короткий производственный цикл, хорошее нокаутирующее поведение, и высокая проницаемость. Он остается экономически привлекательным для менее требовательных отливок..
Почему в композитных панцирях нельзя использовать среднетемпературный воск?
При автоклавной депарафинизации при 171°С и 0.6 МПа, среднетемпературная дамаровая смола реагирует с силикатом натрия и остаточным отвердителем в опорных слоях, образуя липкое омыленное вещество, которое невозможно переработать без обработки..
Каково будущее направление производства больших литейных корпусов из нержавеющей стали??
Оболочки из золя кремнезема, особенно с дешевыми огнеупорами лицевого покрытия и быстросохнущими связующими, постепенно заменят оболочки из силиката натрия и композитные оболочки по мере повышения требований к качеству..

