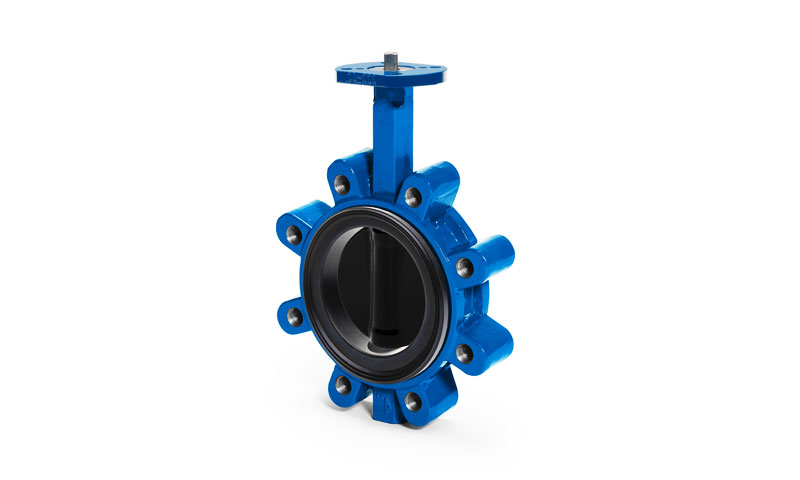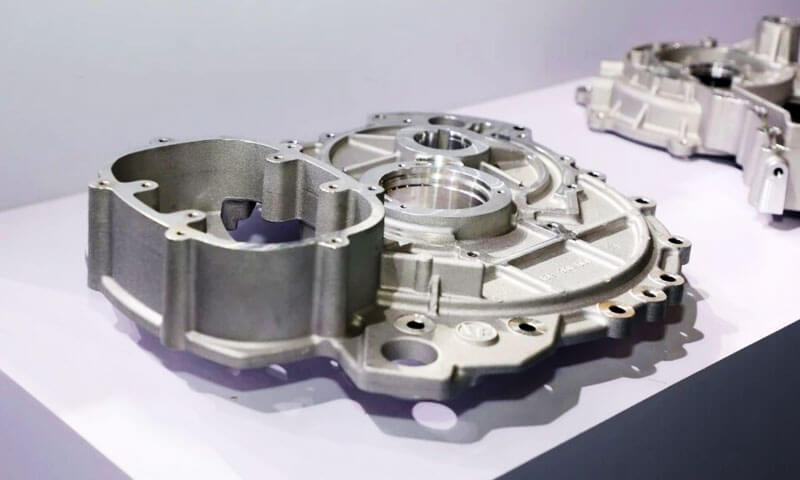
После более чем 20 лет в обработке поверхности — работает анодирование линии, устранение неисправностей неисправных частей, и спорить с инженерами-конструкторами, которые твердят "это просто алюминий", его следует анодировать, как 6061» — я могу вам сказать, что чаще всего слышу такой вопрос:: «Можете ли вы анодировать литой алюминий??»
Короткий ответ: да. Честный ответ: не с вашим стандартным процессом анодирования, и не без понимания того, почему отливки ведут себя так иначе, чем кованые штампованные изделия..
Я видел слишком много мастерских, которые пытались пропустить литые под давлением детали ADC12 через обычную линию анодирования., выйти с пятнами, серый, неровные части покрыты грязью, и заявляют, что «литой под давлением алюминий не подлежит анодированию».
Это неправильно. Его можно анодировать, но для этого требуется специальный процесс предварительной обработки., реалистичные ожидания относительно качества поверхности, и четкое понимание того, где находятся пределы процесса.
Это руководство написано с линии анодирования пола..
Это точно объясняет, почему литой алюминий выдерживает стандартное анодирование, причем здесь кремний, какие изменения необходимы перед лечением, какие проблемы остаются даже после декремнизации, и какие альтернативные процессы отделки следует учитывать, если анодирование не является правильным выбором.
1. Прямой ответ: Да, но не со стандартным процессом
Позвольте мне сначала дать вам заключение, прежде чем мы углубимся в химию:
- Литой алюминий можно анодировать..
- Стандартный процесс анодирования дает очень плохие результаты на ADC12..
- Специализированный метод декремнизации (порча) этап предварительной обработки обязателен.
- Даже при идеальном рассиликонизации, проблемы с пористостью и поглощением цвета остаются.
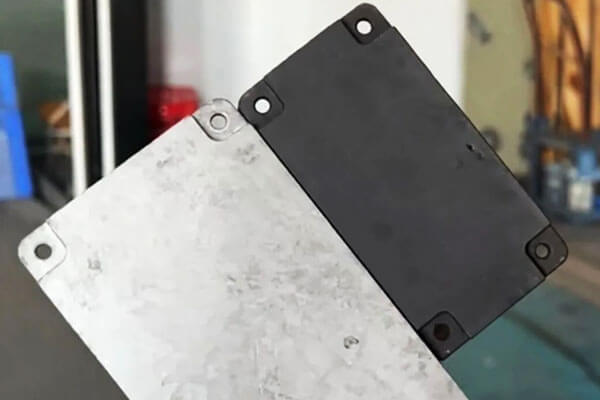
В нашем собственном магазине, мы провели контролируемый тест: две литые детали ADC12, без специальной предварительной обработки, пройти через нашу стандартную линию анодирования. Одно было ясно (естественный) анодированный, один был черным.
Результат был предсказуем: неровный, пятнистый цвет, пятнистые пятна, и слой серой головни на поверхности, которая стерлась с пальцев.
Это не дефект нашей линии. Это ожидаемый результат, когда вы анодируете литой под давлением сплав с высоким содержанием кремния так же, как анодируете. 6061 экстразии.
2. Почему литой алюминий сложно анодировать?
Трудность связана в первую очередь с тремя факторами.: высокое содержание кремния, литейная пористость, и ограничения традиционной предварительной обработки.
Высокое содержание кремния мешает анодированию
Многие сплавы для литья под давлением содержат значительное количество кремния для улучшения текучести., уменьшить усадку при затвердевании, и поддерживать производство тонкостенных, сложные компоненты.
АЦП12 представляет собой типичный сплав Al-Si-Cu для литья под давлением..
Однако, кремний ведет себя иначе, чем алюминий, во время химической предварительной обработки и анодирования..
В обычном процессе щелочного травления, алюминий легко растворяется, в то время как фазы, богатые кремнием, могут оставаться на поверхности.
В зависимости от состава сплава и условий процесса, эти остатки могут образовывать слой серой или темной головни..
Если последующий процесс десмутации неадекватен, остаточный материал, богатый кремнием, и остатки других легирующих элементов могут мешать образованию и внешнему виду однородной оксидной пленки..
Это объясняет дефекты, наблюдаемые в испытании ADC12.:
- Пятнистый внешний вид: Различные участки отливки по-разному реагируют на предварительную обработку и анодирование..
- Неровный цвет: Изменения в микроструктуре поверхности и оксидном слое приводят к неравномерному поглощению света и поглощению красителя..
- Серая головня: Остаточные отложения на поверхности остаются после неадекватной очистки или удаления мутности..
- Плохой черный цвет: Оксидный слой и состояние поверхности могут не обеспечивать равномерное поглощение красителя..
Ключевой момент заключается в том, что проблема заключается не просто в наличии кремния в объеме сплава.. Это взаимодействие между микроструктурой сплава, подготовка поверхности, и образование анодной пленки.
Пористость литья создает дополнительные дефекты
Литой алюминий может содержать газовую пористость., усаживание полостей, и другие нарушения сплошности недр.
Их распределение зависит от конструкции матрицы., температура металла, параметры впрыска, вентиляция, и условия затвердевания.
Эти дефекты становятся особенно неприятными во время анодирования, поскольку на этапах предварительной обработки и окраски отливка подвергается воздействию водных химических растворов..
Пористость может способствовать:
- Локальное изменение цвета и темные пятна.
- Неравномерное впитывание красителя.
- Удержание кислоты и последующее окрашивание.
- Поверхностные отверстия и непоследовательный внешний вид.
- Сниженная защита от коррозии в случаях, когда покрытие прерывистое или основная отливка имеет дефекты..
Не вся пористость видна на отлитой поверхности.. Некоторые дефекты становятся заметными только после механической обработки., травление, или анодирование.
С точки зрения производства, это означает, что обработка поверхности не может компенсировать принципиально плохое качество литья..
Если для компонента требуется однородное черное анодированное покрытие, контроль пористости должен начинаться во время разработки отливки, а не после того, как деталь достигнет линии отделки..
3. Почему шлифовка не решает все проблемы анодирования
Удаление остатков кремния с поверхности является важным улучшением., но могут остаться три основные проблемы.
| Дефект | Основная причина | Потенциальные меры контроля |
| Серая головня или порошкообразный остаток | Недостаточное удаление остатков кремния и других отложений легирующих элементов. | Оптимизация удаления мутности и промывки для конкретных сплавов |
| Неравномерный или пятнистый цвет | Изменения микроструктуры сплава, образование оксидов, Поверхностное состояние, или поглощение красителя | Улучшите консистенцию предварительной обработки и проверьте процесс окраски |
| Белые пятна или локальный отказ красителя | Пористость, химическое удержание, локальные дефекты поверхности, или неравномерное образование оксидов | Улучшить качество литья, дренаж, полоскание, и управление процессом |
| Отверстия и ямы на поверхности | Газовая пористость, дефекты усадки, включения, или чрезмерное травление | Улучшение параметров литья и контроль серьезности предварительной обработки |
| Непостоянная толщина пленки | Вариации в геометрии, электрический контакт, текущее распределение, или местная реакция сплава | Оптимизация крепления, электрический контакт, и параметры анодирования |
Пористость и удержание кислоты
Отливка с открытыми порами может задерживать растворы предварительной обработки или красители.. Если эти химические вещества не удалены должным образом, они могут продолжать реагировать локально и вызывать окрашивание, белые пятна, или другие дефекты.
Решение состоит не в том, чтобы просто продлить время демутации.. Чрезмерное химическое воздействие может еще больше повредить поверхность, не устраняя основную пористость..
Там, где требования к внешнему виду строгие, плотность заливки, целостность поверхности, проектирование дренажа, и эффективность промывания необходимо оценивать вместе.
Однородность цвета
Черное анодирование зачастую более требовательно, чем натуральное или слегка окрашенное покрытие, поскольку даже небольшие изменения в состоянии поверхности могут стать визуально очевидными..
Окончательный внешний вид зависит от сплава., микроструктура отливки, предварительная обработка, характеристики оксидной пленки, химия красителей, и процесс герметизации.
Два компонента, изготовленные из одного и того же номинального сплава, могут не давать одинаковых результатов, если условия их литья или история поверхности различаются..
По этой причине, в квалификационных испытаниях следует использовать репрезентативные отливки производства, а не только полированные лабораторные купоны..
Внешний вид поверхности и функциональные характеристики
Анодированный компонент может выглядеть приемлемо, но не соответствовать требуемой толщине пленки или критериям коррозионной стойкости..
Наоборот, визуально несовершенное покрытие все же может отвечать определенным функциональным требованиям, в зависимости от спецификации.
Таким образом, критерии приемки должны различать:
- Косметические требования, включая цвет, блеск, и видимые дефекты.
- Функциональные требования, включая толщину пленки, коррозионная стойкость, износостойкость, и герметичность.
Эти требования должны быть согласованы до начала производства..
4. Проверка реальности анодирования ADC12
Позвольте мне прямо сказать, чего вы можете и не можете ожидать..
| Аспект | Кованый алюминий (6061/6063) | Литой АЦП12 (Стандартный процесс) | Литой АЦП12 (С рассиликонизацией) |
| Однородность пленки | Отличный | Бедный — пятнистый, прерывистый | Хорошо, но не равно кованому |
| Внешний вид поверхности | Прозрачный металлик, гладкий | Серая грязная, пятнистый | Улучшен, но микропористость видна с близкого расстояния |
| Консистенция цвета | Отлично — однородность от партии к партии | Очень плохое — неравномерное впитывание красителя. | Умеренный — темные цвета все еще имеют вариации. |
| Головняк / серый остаток | Никто | Тяжелый — вытирается о руки | Минимальный — удаляется ВЧ-десмутом. |
| Защита от коррозии | Хороший | Переменная — фильм прерывистый | Хороший, но поры остаются слабыми местами |
| Типичная доходность (хорошие детали) | 95%+ | 30–50% | 70–85% |
Что это означает на практике
Если вы анодируете ADC12 без удаления кремния, ожидайте, что примерно половина ваших деталей окажется косметическим браком.
При правильном этапе декремнизации, урожайность резко возрастает, но вы никогда не достигнете чистого, безупречная поверхность кованого изделия 6063 экструзия.
Любой, кто обещает анодирование «экструзионного качества» при литье под давлением, либо лжет, либо использует специальный сплав с низким содержанием кремния..
5. Альтернативные и конкурирующие процессы отделки
Потому что литой под давлением алюминий с высоким содержанием кремния трудно анодировать последовательно., следует рассмотреть возможность альтернативной обработки поверхности, когда обычное анодирование не может обеспечить требуемый внешний вид., коррозионная стойкость, или стоимость производства.
| Поверхность Отделка Процесс | Появление | Коррозия Сопротивление | Носить Сопротивление | Родственник Расходы | Типичный Приложения |
| Общепринятый Анодирование | Равномерное декоративное покрытие на подходящих сплавах; часто несовместим с отливками под давлением с высоким содержанием кремния | Хорошо, когда анодная пленка правильно сформирована и запечатана. | Хороший, в зависимости от толщины и типа пленки | Середина | Компоненты из кованого алюминия и совместимые отливки, требующие анодной пленки. |
| Анодирование с Демутация | Улучшенная однородность, хотя изменение цвета, связанное с кремнием, может остаться | Хорошо, если предварительная обработка и анодная пленка контролируются должным образом. | Хороший, в зависимости от характеристик покрытия | Средний - высокий | Функциональные литые детали, требующие анодирования с умеренными косметическими требованиями. |
| Микро-Дуга Окисление (Мао) | Керамическая поверхность; цвет и текстура зависят от сплава и процесса | От хорошего до отличного, в зависимости от структуры покрытия и уплотнения | Отлично подходит для подходящих износостойких покрытий. | Высокий | Детали, требующие высокой твердости поверхности, износостойкость, и электрическая изоляция |
Химическое конверсионное покрытие |
Тонкий, обычно матовое или слегка окрашенное покрытие | От среднего до хорошего, в зависимости от системы конвертации | Ограниченный | Низкий | Компоненты, требующие базовой защиты от коррозии или предварительной обработки перед покраской. |
| Электростатический Пудра Покрытие | Однородный цвет с широким диапазоном уровней блеска и текстур. | От хорошего до отличного при соответствующей предварительной обработке и толщине покрытия. | Хороший, в зависимости от состава порошка и отверждения | Низкий–средний | Корпуса, скобки, автомобильные компоненты, и промышленные корпуса, требующие прочной декоративной защиты |
| Краска для выпечки (Запеченное жидкое покрытие) | Гладкая декоративная отделка с контролируемым цветом и блеском | Хорошо, когда покрытие правильно нанесено и отверждено. | От среднего до хорошего, в зависимости от химического состава краски и толщины пленки | Середина | Умирающие корпусы, потребительские товары, автомобильные детали, и компоненты, требующие изысканного внешнего вида поверхности |
Как выбрать правильный процесс
- Выбирайте анодирование с декремнизацией когда для детали требуется анодно-оксидный слой и ее функциональные характеристики важнее идеально однородной декоративной отделки.
- Выбирайте микродуговое оксидирование (Мао) когда износостойкость и твердость поверхности являются приоритетами.
Его пригодность для сплавов с высоким содержанием кремния и требуемые коррозионные характеристики должны быть проверены путем испытаний.. - Выбирайте порошковую покраску когда постоянный цвет и покрытие поверхности имеют большее значение, чем сохранение металлического вида анодированного алюминия.
Он может скрыть незначительные изменения поверхности., но он не может надежно устранить последствия сильной пористости или газовыделения.. - Выберите химическое конверсионное покрытие или мокрую покраску. когда декоративная анодная пленка не нужна и основным требованием является защита от коррозии, Адгезия краски, или гибкие варианты цвета.
Оптимальный процесс зависит от среды обслуживания компонента., Требования к внешнему виду, и технические характеристики.
Для деталей ADC12, требующих равномерного черного покрытия., порошковое покрытие может быть более практичным, чем обычное анодирование.
6. Выбор подходящего сплава для литья под давлением для анодирования
Не все алюминиевые сплавы, отлитые под давлением, дают одинаковые результаты анодирования.. Содержание кремния, уровни примесей, Микроструктура, Качество литья — все это влияет на образование оксидной пленки и внешний вид поверхности..
В следующей таблице представлено предварительное сравнение часто обсуждаемых алюминиевых сплавов..
Диапазоны составов являются ориентировочными и должны быть проверены на соответствие применимому стандарту на материал и сертификату поставщика..
| Сплав | Типичное содержание кремния | Анодирование Сложность | Ключевые соображения |
| АЦП12 (А383) | 9.6–12,0% | Высокий | Широко используется для литья под давлением; высокое содержание кремния может привести к неравномерному анодированию и образованию пятен на поверхности. |
| YL102 (АлСи12) | 10.5–13,5% | Высокий | Результаты анодирования зависят от уровня примесей., спецификация сплава, и качество литья |
АлСи9Мг (А360) |
Примерно 9,0–10,0% | От умеренного до высокого | Может предложить улучшенный потенциал анодирования при подходящем составе и условиях процесса. |
| A413 / АлСи12(б) | Примерно 11,0–13,0% | Высокий | Высокое содержание кремния поддерживает текучесть отливки, но затрудняет равномерное декоративное анодирование. |
| Кованый 6063 (ссылка) | Примерно 0,2–0,6% | Низкий | Общий стандарт для равномерного декоративного анодирования |
Примечание: Обозначения сплавов и пределы состава различаются в зависимости от стандарта и рынка..
YL102, А360, и другие номинально подобные сплавы не следует рассматривать как взаимозаменяемые без проверки их химического состава и механических требований..
Практические рекомендации
Если анодирование является обязательным требованием конструкции, а кованый алюминий невозможен, оцените AlSi9Mg или соответствующий сплав с низким содержанием примесей для литья под давлением, прежде чем приступить к производству.
Эти материалы могут обеспечить лучшую консистенцию поверхности при соответствующих условиях., но они не обязательно будут иметь такой же внешний вид, как анодированные. 6063.
Для любого потенциального сплава, подтвердите содержание кремния и железа, качество литья, необходимые механические свойства, и совместимость с предлагаемым процессом предварительной обработки.
Пробное анодирование должно быть выполнено на типичных для производства деталях для проверки однородности цвета., качество фильма, и коррозионная стойкость.
В конечном счете, Выбор сплава и разработка технологии обработки поверхности должны рассматриваться вместе..
Выбор потенциально более поддающегося анодированию сплава может улучшить результат., но само по себе ни одно обозначение сплава не гарантирует безупречное анодированное покрытие..
7. Заключение
Можно ли анодировать литой алюминий?? Да, но сплавы с высоким содержанием кремния, такие как ADC12, требуют особого внимания..
Обычное анодирование без предварительной обработки для конкретного сплава может привести к появлению пятнистого цвета., плохая однородность пленки, и серая грязь.
Подходящий процесс удаления мути — иногда с использованием раствора, содержащего HF, в контролируемых промышленных условиях — может существенно улучшить поверхность за счет удаления остатков, богатых кремнием..
Однако, шлифовка не устраняет пористость отливки, гарантировать равномерное впитывание красителя, или исправить дефекты, вызванные неравномерным затвердеванием и подготовкой поверхности..
Эти вопросы требуют скоординированного контроля выбора сплава., качество литья, предварительная обработка, анодирование, и раскраска.
Практическое правило простое: литой алюминий невозможно анодировать, но его не следует анодировать, как если бы это был обычный деформируемый алюминиевый сплав..
Когда важна равномерная декоративная отделка, оцените весь процесс, используя типичные для производства детали, и сравните анодирование с такими альтернативами, как порошковое покрытие или микродуговое оксидирование, прежде чем переходить к массовому производству..
Часто задаваемые вопросы
Почему анодирование, полученное методом литья под давлением, становится серым и пятнистым??
Высокое содержание кремния (9–12% в АЦП12) оставляет элементарный кремний на поверхности после травления.
Эта кремниевая грязь разрушает оксидную пленку и создает серый цвет., неровный внешний вид. Десилицирование удаляет этот слой..
Какова лучшая альтернатива анодированию литого алюминия??
Порошковая покраска — самая популярная альтернатива — она закрывает поры., обеспечивает превосходную однородность цвета, и обеспечивает хорошую защиту от коррозии.
По износостойкости, микродуговое оксидирование (Мао) хорошо работает на отливках под давлением с высоким содержанием кремния.
Придаст ли десилицирование моим отлитым под давлением деталям вид 6063 анодированный?
Нет. Десилицирование устраняет грязь и неоднородности., но пористость, полученная при литье под давлением, по-прежнему вызывает видимые дефекты и пятна краски..
Результат хороший для функциональных частей, но не эквивалентно анодированию кованого алюминия.
Нужна ли вакуумная пропитка для анодированных литых деталей??
Для косметических или герметичных применений, где утечка кислоты может вызвать появление пятен., да.
Вакуумная пропитка запечатывает подповерхностные поры перед анодированием., предотвращение выщелачивания захваченной кислоты после отделки.