
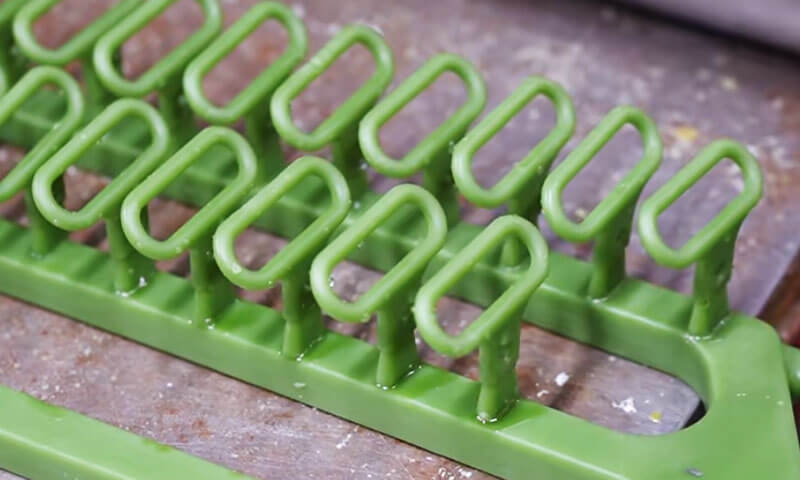
Em fundição de investimento, a criação de padrões de pontes de árvore de cera e a construção de conchas. Se a árvore estiver mal montada, o melhor padrão de cera e a melhor concha do mundo não vão te salvar.
Já vi árvores que pareciam boas na prateleira e falharam na autoclave. Já vi árvores com espaçamento perfeito, mas com portões ruins, e as peças fundidas apresentaram porosidade de contração que levou três dias para ser diagnosticada.
A montagem da árvore de cera não consiste apenas em “colar padrões em um sprue”. É a primeira decisão real de bloqueio no processo.
Controla o fluxo de metal, alimentação, sequência de solidificação, cobertura de concha, eficiência de desparafinação, e estabilidade dimensional.
Faça certo, e o resto do processo se torna previsível. Entenda errado, e você lutará contra defeitos durante todo o ciclo de produção.
Este guia cobre todo o processo de montagem – desde verificações de pré-montagem até armazenamento e transporte – com os dados práticos e regras de chão de fábrica que uso há décadas.
1. O que é montagem de árvore de cera em fundição de precisão?
A montagem da árvore de cera é o processo de unir padrões de cera individuais, Portões, corredores, e um sprue central ou conjunto de copo de vazamento em um conjunto completo de cera, comumente chamada de árvore de cera ou árvore padrão.
A árvore montada serve como padrão para a posterior produção de cascas cerâmicas. Durante a construção da concha, a árvore de cera é repetidamente mergulhada em pasta cerâmica e revestida com estuque refratário.
Depois que a casca estiver suficientemente seca, a cera é removida, e o revestimento cerâmico restante forma a cavidade na qual o metal fundido é derramado.

2. Preparação antes da montagem da árvore de cera
A qualidade de uma árvore de cera acabada começa antes da primeira junta ser feita. Inspeção de padrão, preparação do jito, limpeza da ferramenta, e o controle ambiental influenciam a estabilidade do processo de montagem.
Inspecione os padrões de cera, Sprues, e conexões de portão
Antes da montagem, inspecionar cada padrão de cera, Sprue, e componente de portão.
Os padrões defeituosos devem ser identificados e segregados, em vez de incorporados em uma árvore e descobertos posteriormente..
Preste especial atenção às seguintes condições:
| Item de inspeção | O que verificar | Consequência potencial se ignorada |
| Padrão geometria | Deformação, distorção, recursos ausentes, e desvios dimensionais | Dimensões de fundição incorretas ou geometria incompleta |
| Cera superfície | Rachaduras, bolhas, arranhões, contaminação, e danos superficiais | Defeitos superficiais transferidos para a cavidade cerâmica |
| Portão conexão áreas | Excesso de cera, rebarbas, superfícies irregulares, e faces de contato danificadas | Articulações ruins, penetração de lama, ou defeitos de casca |
| Sprue e derramando cabeça | Planicidade, retidão, rachaduras, e consistência dimensional | Desalinhamento, montagem instável, e portão inconsistente |
| Cera material doença | Suavidade excessiva, fragilidade, ou deformação | Falha articular ou instabilidade dimensional |
O sprue ou cabeçote de vazamento merece atenção especial. Na prática, é fácil concentrar-se nos padrões individuais e ignorar o canal central.
No entanto, um sprue empenado ou irregular pode afetar o alinhamento de todos os componentes anexados a ele.
Também pode criar uma geometria de junta irregular e dificultar o posicionamento consistente da árvore completa durante a construção da casca..
Antes de ingressar, remova restos de cera e saliências das superfícies de conexão.
As faces de união devem estar limpas, devidamente combinado, e livre de defeitos que possam impedir o contato íntimo.
Onde os requisitos dimensionais são rígidos, usar medidores ou acessórios de inspeção aprovados para verificar as dimensões críticas de padrões e sprues, em vez de confiar exclusivamente no julgamento visual.
Prepare as ferramentas e a área de trabalho
As ferramentas típicas de montagem de árvore de cera incluem:
- Ferros de soldar com cera com temperatura controlada ou ferramentas de união aquecidas.
- Facas limpas, raspadores, e ferramentas de corte.
- Acessórios de montagem, gabaritos de posicionamento, e medidores de alinhamento.
- Racks ou bandejas adequadas para apoiar árvores concluídas.
- Cera de reparação aprovada e ferramentas para corrigir pequenas irregularidades nas juntas.
As ferramentas devem estar livres de cera acumulada, resíduo carbonizado, óleo, e outros contaminantes. Ferramentas sujas podem transferir materiais estranhos para a superfície da cera ou introduzir partículas nas juntas.
A temperatura ambiente recomendada para a operação de montagem no procedimento de produção fornecido é de 18–28°C.
Esta linha fornece um ponto de partida prático para o controle ambiental, mas a janela operacional real deve ser validada para a formulação de cera, dimensões do padrão, e condições da planta.
Mantenha a área de trabalho limpa, seco, e adequadamente ventilado. Evite luz solar direta, fontes de calor localizadas, fortes flutuações de temperatura, e condições de poeira.
O calor excessivo pode suavizar os padrões de cera, enquanto as mudanças de temperatura podem causar movimento dimensional.
Poeira ou óleo na superfície do padrão podem interferir no umedecimento da pasta cerâmica e contribuir para defeitos na carcaça.
Confirme o layout de árvore aprovado e os parâmetros do processo
Antes do início da produção, confirme o desenho de montagem ou a especificação de processo aprovada.
O número de padrões por árvore, o número de camadas, posições do portão, dimensões do corredor, e a orientação do padrão deve ser estabelecida de acordo com o projeto de fundição.
A configuração correta da árvore depende de vários fatores:
- Tamanho e peso individual da peça fundida.
- Espessura da parede e complexidade geométrica.
- Condições de liga e vazamento.
- Volume de produção necessário.
- Capacidade da casca cerâmica e limitações de manuseio.
- Requisitos de enchimento e alimentação de metal.
- Espaço disponível para imersão, estuque, secagem, e desparafinação.
Adicionar mais padrões a uma árvore pode melhorar a produção por shell e reduzir o número de ciclos de produção.
No entanto, uma árvore sobrecarregada pode ser difícil de manusear, pode se tornar mecanicamente instável, e pode comprometer a construção da casca ou a alimentação de metal.
O objetivo não é maximizar o número de padrões em cada árvore. É alcançar o melhor equilíbrio entre eficiência de produção, qualidade da casca, desempenho de enchimento, e rendimento de fundição.
3. Processo de montagem da árvore de cera: Passo a passo
A montagem da árvore de cera requer técnicas de união repetíveis e posicionamento preciso.
Pequenas variações na qualidade da junta, ângulo do portão, ou o espaçamento do padrão pode se tornar significativo quando multiplicado por um grande lote de produção.
Etapa 1: Posicione o Sprue e estabeleça a referência
Fixe o canal central ou conjunto de vazamento no acessório aprovado. Verifique sua retidão, alinhamento vertical, e estabilidade antes de anexar quaisquer padrões.
O sprue atua como principal referência estrutural da árvore. Se inclinar ou se deslocar durante a montagem, o arranjo padrão resultante pode tornar-se desequilibrado ou inconsistente.
Para repetir a produção, um acessório dedicado geralmente vale a pena. Ajuda a manter a orientação pretendida do padrão, altura da camada, posição do portão, e dimensões gerais da árvore, particularmente quando vários operadores montam a mesma família de peças.
Etapa 2: Anexe os padrões usando soldagem de cera controlada
Anexe cada padrão ao seu portão ou corredor designado usando o método de união de cera aprovado.
A conexão deve fornecer resistência de ligação suficiente sem danificar o padrão ou distorcer sua geometria.
Duas condições são especialmente importantes:
- Calor insuficiente:As superfícies de união podem não fundir adequadamente, deixando uma interface fraca ou uma lacuna oculta.
- Calor excessivo:A cera pode derreter excessivamente, causando colapso local, distorção dimensional, ou uma articulação alargada.
A temperatura correta e o tempo de contato dependem do material da cera, secção transversal conjunta, projeto de ferramenta, e método de montagem.
Não existe uma temperatura de soldagem universal adequada para todos os sistemas de padrão.
Durante a adesão, certifique-se de que as superfícies de conexão estejam devidamente alinhadas e façam contato total. Evite depender de uma pequena ponte de cera para manter um padrão grande ou pesado na posição.
Depois de ingressar, permitir que a junta se estabilize antes de aplicar força adicional ou anexar padrões adjacentes.
Etapa 3: Inspecione e termine cada junta
Uma junta de cera sólida deve ser contínua, seguro, e livre de lacunas, buracos, ou fusão incompleta.
Depois de ingressar, remova o excesso de cera com uma ferramenta de corte adequada. Suavize saliências irregulares sem cortar o padrão ou reduzir a seção transversal necessária do portão.
Onde uma pequena depressão ou lacuna na superfície puder ser corrigida de acordo com o procedimento de reparo aprovado, use cera de reparo compatível e restaure o perfil da junta.
Não cubra simplesmente uma junta estruturalmente fraca com uma fina camada de cera.
| Defeito Articular | Causa provável | Correção recomendada |
| Visível brecha | Mau ajuste ou calor insuficiente | Retrabalhar a junta para obter contato total |
| Fraco ou solto conexão | Fusão inadequada ou área de ligação insuficiente | Junte-se novamente sob condições controladas e verifique a estabilidade |
| Excessivo cera acumular | Superaquecimento ou corte deficiente | Remova o excesso de cera sem danificar a junta |
| Distorcido padrão aproximar o articulação | Calor excessivo ou força mecânica | Substitua ou repare o padrão de acordo com critérios dimensionais |
| Buracos ou pequeno cavidades | Fusão incompleta, ar preso, ou contaminação superficial | Inspecione a junta e repare ou substitua conforme apropriado |
Uma junta que parece lisa não é necessariamente forte. Para padrões críticos ou pesados, use uma verificação de estabilidade mecânica aprovada ou um procedimento de montagem validado em vez de confiar apenas na aparência.
Etapa 4: Organize padrões com espaçamento adequado
O espaçamento do padrão determina se a pasta cerâmica pode alcançar todas as superfícies necessárias e se o estuque refratário pode formar uma casca contínua ao redor da árvore.
A orientação do processo fornecida especifica um espaçamento mínimo de 10 mm entre padrões de cera adjacentes.
Trate isso como um requisito inicial para o processo descrito, não é uma regra universal para todas as geometrias de fundição de precisão.
A folga necessária deve ser verificada em relação ao formato do padrão, materiais de construção de conchas, Viscosidade de chorume, tamanho de partícula de estuque, e a capacidade do conjunto de drenar e secar.
Espaçamento insuficiente pode levar a:
- Cobertura incompleta de pasta entre padrões adjacentes.
- Ar preso ou regiões mal molhadas.
- Distribuição irregular de estuque refratário.
- Variação local da espessura da casca.
- Remoção difícil de cera e limpeza inadequada da casca.
- Quebra da casca ou falha local durante a desparafinação e queima.
O espaçamento deve ser verificado nos pontos mais próximos entre os padrões, não simplesmente entre suas linhas centrais ou conexões de portão.
Fundições complexas com costelas, recessos profundos, ou recursos salientes podem exigir mais espaço livre do que formas simples.
Ao mesmo tempo, espaçamento excessivo pode aumentar o tamanho da casca, consumo de cerâmica, e a quantidade de espaço necessária no equipamento de imersão e secagem.
O arranjo apropriado é aquele que mantém uma cobertura confiável do casco, ao mesmo tempo em que atende aos requisitos aprovados de produção e comportamento.
Etapa 5: Mantenha a geometria da árvore equilibrada e consistente
Organize os padrões simetricamente onde o projeto de fundição permitir. Distribua o peso ao redor do canal central, manter um espaçamento consistente entre camadas, e evitar concentrações desnecessárias de componentes pesados de um lado.
Uma árvore desequilibrada pode ser difícil de transportar e mergulhar. Pode inclinar-se durante a construção da casca ou colocar cargas mecânicas irregulares em juntas e acessórios.
À medida que a casca de cerâmica seca, movimento ou distorção podem afetar a espessura da casca e a consistência dimensional.
Para árvores contendo peças fundidas de diferentes tamanhos ou pesos, siga o layout aprovado em vez de forçar um arranjo perfeitamente simétrico.
Requisitos funcionais – incluindo portas, alimentação, cobertura de concha, e acesso para inspeção – tenha prioridade sobre a simetria visual.
Etapa 6: Verifique a orientação e o layout do portão
A orientação do portão deve seguir o projeto de portão aprovado. O procedimento da fonte recomenda uma inclinação descendente de aproximadamente 30°–45° entre a comporta e o canal principal para peças fundidas convencionais.
Este intervalo pode ser uma referência inicial útil, mas não é um requisito absoluto para todos os elencos.
O ângulo e a seção transversal da porta devem ser estabelecidos de acordo com a liga, geometria do componente, comportamento de preenchimento, e requisitos de solidificação.
Para peças fundidas de paredes finas ou pequenas e complexas, o ângulo pode precisar ser reduzido. Fundições maiores ou mais pesadas podem exigir um arranjo diferente, sujeito ao projeto do portão.
Um sistema de portão e corrediça bem projetado deve:
- Entregue metal fundido à cavidade sem restrições de fluxo desnecessárias.
- Minimize a turbulência e reduza o risco de arrastamento de ar ou película de óxido.
- Fornecer fornecimento adequado de metal durante o enchimento e solidificação.
- Evite criar pontos quentes desfavoráveis ou regiões isoladas e difíceis de alimentar.
- Deixe a cera escorrer durante a desparafinação sem criar bolsas presas.
O layout final deve ser baseado no projeto de comporta validado da fundição, cálculos de engenharia, simulação quando apropriado, e resultados de produção.
Etapa 7: Revise os requisitos de fluxo de metal e alimentação
A árvore de cera deve reproduzir com precisão o sistema de abertura e alimentação pretendido.
A montagem do padrão deve, portanto, ser verificada em relação à sequência de enchimento esperada e ao comportamento de solidificação.
Em geral, o projeto do canal deve ajudar a evitar o congelamento prematuro em caminhos de fluxo críticos e apoiar a alimentação de regiões que requerem metal líquido adicional durante a solidificação.
Seções espessas e pontos quentes térmicos merecem atenção especial porque podem ser suscetíveis à contração da porosidade se a alimentação for inadequada.
No entanto, não é suficiente assumir que um determinado arranjo de árvores produzirá automaticamente solidificação direcional.
O resultado depende da liga, espessura da seção, temperatura da casca, temperatura de derramamento, dimensões do portão, e outras variáveis de processo.
O canal central e o sistema de canal também devem permanecer abertos e dimensionados adequadamente. Articulações ruins, acúmulo excessivo de cera, ou uma comporta posicionada incorretamente pode alterar o caminho de fluxo pretendido.
Antes de soltar a árvore, verificar se o layout montado corresponde ao desenho aprovado e se nenhuma conexão foi acidentalmente bloqueada ou reduzida durante o corte.
4. Inspeção de qualidade de montagem de árvore de cera
Cada árvore de cera concluída deve passar por inspeção antes de passar para a construção de casca de cerâmica.
A inspeção não é apenas uma verificação visual final; é uma verificação de que a montagem está em conformidade com o projeto de processo aprovado.
Inspeção Visual e de Superfície
Inspecione toda a árvore para:
- Rachaduras, empenamento, recursos ausentes, e padrões danificados.
- Juntas soltas ou fundidas incompletamente.
- Lacunas, furos, e acúmulo excessivo de cera.
- Pó, óleo, restos de cera, e outras contaminações.
- Espaçamento irregular de padrões e orientação inconsistente do portão.
- Danos causados durante a montagem ou corte.
Use iluminação adequada e inspecione as regiões entre os padrões, em torno de junções de portão, e perto do canal central. Esses locais são particularmente propensos a defeitos de montagem.
Estabilidade Estrutural e Alinhamento
Verifique cuidadosamente a árvore em busca de padrões soltos e juntas instáveis. Evite agitação ou força excessiva que possa danificar conexões que de outra forma seriam aceitáveis.
Verifique o seguinte:
| Ponto de verificação | Consideração de aceitação |
| Sprue alinhamento | Dentro dos requisitos de retilinidade e verticalidade aprovados |
| Padrão orientação | Corresponde ao desenho de montagem ou especificação do processo |
| Articulação força | Sem frouxidão, separação, ou ligação incompleta visível |
| Árvore equilíbrio | Estável durante operações normais de manuseio e construção de conchas |
| Padrão espaçamento | Atende à folga mínima aprovada, incluindo o 10 referência em mm quando aplicável |
| Portão ângulo | Consistente com o projeto de portão especificado |
| Padrão contar | Número correto de peças por árvore, sem componentes faltantes ou extras |
Onde a árvore é grande ou contém padrões pesados, use acessórios de suporte e métodos de manuseio adequados.
Uma árvore não deve ser aceita simplesmente porque permanece em pé sobre um banco; também deve suportar operações normais de transferência e imersão sem movimentos inaceitáveis.
Verifique a conformidade e a rastreabilidade do processo
Antes do lançamento, confirme se a árvore corresponde ao número de peça correto, revisão, rota de liga, e lote de produção.
Registre os parâmetros de montagem relevantes quando necessário, incluindo o número de padrões, configuração de árvore, operador ou célula de trabalho, resultado da inspeção, e quaisquer desvios aprovados.
Para repetir a produção, instruções de trabalho padronizadas e acessórios de referência ajudam a reduzir a variação entre operadores.
Eles também facilitam a investigação de defeitos quando uma configuração de árvore específica produz qualidade de casca ou resultados de fundição inconsistentes..
5. Armazenamento e manuseio de árvores de cera montadas
Uma árvore de cera que passa na inspeção ainda pode se tornar não conforme se for armazenada ou transportada incorretamente.
A cera é sensível à temperatura e à carga mecânica, e mesmo uma leve deformação pode afetar as dimensões da peça fundida ou o ajuste do revestimento cerâmico.
Condições de armazenamento recomendadas
O procedimento de produção fornecido recomenda armazenar árvores de cera montadas por não mais do que 48 horas antes da próxima operação.
Isto deve ser tratado como uma meta de controle específica da planta, em vez de um limite universal de prazo de validade.
O tempo de espera aceitável depende da formulação da cera, geometria padrão, condições ambientais, e os requisitos dimensionais da fundição.
As práticas recomendadas incluem:
- Coloque as árvores concluídas em locais limpos, racks nivelados ou dispositivos de transporte dedicados.
- Manter as árvores em uma única camada, a menos que um sistema de suporte validado permita outro arranjo.
- Evite pressão de empilhamento ou contato entre padrões adjacentes.
- Manter temperatura e umidade estáveis dentro dos limites estabelecidos pela planta.
- Proteja as árvores da luz solar direta, aquecedores, e outras fontes de calor localizadas.
- Mantenha a área de armazenamento limpa e livre de poeira, óleo, e contaminação atmosférica.
- Identifique cada árvore claramente para evitar confusões entre números de peças ou lotes.
Evite assumir que uma árvore de cera permanece dimensionalmente estável simplesmente porque não ocorreu nenhuma deformação visível.
Para componentes críticos, estabelecer um tempo máximo de retenção definido e inspecionar a árvore antes da construção da casca se o período de armazenamento for prolongado ou se as condições ambientais se desviarem dos requisitos do processo.
Manuseio e Transporte Corretos
Mova as árvores de cera com cuidado e apoie-as no canal central, base, ou dispositivo designado. Não levante uma árvore segurando um padrão de cera individual, portão, ou recurso de parede fina.
Os equipamentos de transporte devem estar limpos, estável, e livre de arestas vivas ou saliências que possam riscar ou danificar a cera.
Para árvores pesadas ou complexas, use suportes dedicados que distribuam a carga sem colocar estresse excessivo nas articulações individuais. Mantenha o movimento suave e evite impactos repentinos, torcendo, ou vibração desnecessária.
Após o transporte, inspecione a árvore em busca de juntas soltas, padrões danificados, e qualquer mudança no alinhamento antes de liberá-lo para construção de casca.
6. Como melhorar a consistência da montagem da árvore de cera na produção
Para fabricantes que produzem peças fundidas repetidamente, qualidade depende de transformar as habilidades individuais do operador em uma base estável, processo documentado.
Padronize acessórios de montagem e instruções de trabalho
Dispositivos de montagem dedicados podem controlar o alinhamento do canal de entrada, posição do padrão, espaçamento entre camadas, e orientação do portão.
Eles são particularmente úteis para árvores complexas ou pedidos de alto volume onde a repetibilidade é importante.
As instruções de trabalho devem definir:
- Layouts de árvore e contagens de padrões aprovados.
- Locais críticos de juntas e métodos de união.
- Espaçamento de padrão necessário e orientação de portão.
- Critérios de inspeção para juntas, alinhamento, e condição da superfície.
- Manuseio, armazenar, e requisitos de liberação.
O objetivo é reduzir variações desnecessárias sem impedir que os operadores identifiquem defeitos genuínos ou aumentem condições incomuns..
Controlar condições de adesão
Registre e valide os parâmetros de união importantes para cada sistema de cera.
Dependendo do método, estes podem incluir a temperatura da ferramenta, tempo de contato, condição de cera, geometria conjunta, e tempo de resfriamento ou estabilização.
Se um defeito aparecer repetidamente no mesmo local da junta, inspecionar o design da fixação e da junta, bem como a técnica do operador.
O problema pode ser causado pelo mau acesso, área de contato inadequada, ou uma geometria de conexão que é difícil de montar de forma consistente.
Rastreie defeitos e vincule-os aos resultados posteriores
Um programa de melhoria útil não registra apenas se uma árvore de cera passou na inspeção.
Ele também rastreia a relação entre as condições de montagem e defeitos subsequentes de carcaça ou fundição.
Por exemplo:
- Defeitos repetidos na casca ao redor de uma junta específica podem indicar mau acabamento da junta.
- Danos na casca perto de padrões espaçados podem indicar folga ou drenagem insuficiente.
- A variação dimensional concentrada em uma posição da árvore pode indicar deformação do padrão ou alinhamento inconsistente.
- Danos repetidos por manuseio podem indicar uma árvore sobrecarregada ou acessórios de suporte inadequados.
A revisão desses padrões ajuda a fundição a distinguir problemas relacionados à montagem de defeitos causados por materiais de revestimento cerâmico., DeWaxing, disparo, ou vazamento de metal.
7. Perguntas frequentes sobre a montagem da árvore de cera
Qual é o espaçamento mínimo entre os padrões de cera?
O procedimento de produção discutido neste guia especifica um espaçamento mínimo de 10 mm entre padrões de cera adjacentes.
Esta é uma referência inicial útil, mas a folga real deve ser confirmada em relação à geometria da peça, pasta cerâmica, tamanho de estuque, requisitos de drenagem, e processo de construção de casca.
Padrões complexos podem exigir maior espaçamento para garantir cobertura completa do revestimento.
Qual é o ângulo recomendado entre o portão e o canal principal?
O procedimento de referência recomenda inclinação descendente de aproximadamente 30°–45° para peças fundidas convencionais.
O ângulo apropriado depende do projeto de comporta aprovado, geometria de fundição, liga, comportamento de preenchimento, e requisitos de alimentação.
A gama não deve substituir a validação de engenharia para um componente específico.
Por quanto tempo uma árvore de cera montada pode ser armazenada?
O procedimento de produção de referência fixa um período máximo de armazenamento de 48 horas. Isto deve ser confirmado para o sistema de cera real e ambiente de fábrica.
Temperatura estável, suporte adequado, armazenamento limpo, e proteção contra danos mecânicos são essenciais durante todo o período de detenção.
Por que as juntas das árvores de cera causam defeitos na casca da cerâmica?
Fusão incompleta, lacunas, furos, ou acúmulo excessivo de cera pode alterar a geometria da superfície local e interferir na cobertura consistente da pasta.
A lama pode entrar em lacunas abertas, enquanto juntas irregulares podem afetar a drenagem e a espessura local da casca. Estas condições podem aumentar o risco de defeitos na casca durante a secagem, DeWaxing, ou disparando.
Mais peças fundidas podem ser adicionadas a cada árvore de cera para reduzir custos?
Somente se a árvore permanecer mecanicamente estável e o projeto de comporta aprovado puder fornecer o desempenho de enchimento e alimentação necessário.
Adicionando padrões sem verificar o espaçamento, massa de árvore, cobertura de concha, e a capacidade de comporta podem aumentar a sucata e reduzir o rendimento geral da peça fundida.
A melhor configuração é aquela que minimiza o custo total de fabricação e, ao mesmo tempo, atende consistentemente aos requisitos de qualidade..
8. Conclusão
A montagem da árvore de cera é muito mais do que conectar padrões de cera individuais a um canal central.
Ele estabelece a geometria do cluster de padrões, a qualidade das juntas, a acessibilidade das superfícies durante a construção da casca, e o layout do sistema de portão.
Um processo confiável começa com padrões de cera sólidos e uma linha reta, canal estável.
Continua com soldagem de cera controlada, juntas lisas e seguras, espaçamento de padrão adequado, geometria de árvore equilibrada, e um arranjo de canais que segue o projeto aprovado de enchimento e alimentação.
Inspeção final, manuseio cuidadoso, e armazenamento controlado preservam a qualidade alcançada durante a montagem.
Da perspectiva de um engenheiro de fundição, a estratégia mais eficaz é prevenir defeitos na fase de cera, em vez de tentar corrigi-los após a construção da casca ou vazamento.
Luminárias padronizadas, operadores treinados, inspeção consistente, e controles de processo rastreáveis ajudam a reduzir defeitos evitáveis, melhorar o rendimento de fundição, e manter a qualidade repetível do produto.
Para fabricantes de microfusão, uma árvore de cera bem montada é o ponto de partida para uma casca de cerâmica sólida e uma fundição final mais confiável.

