
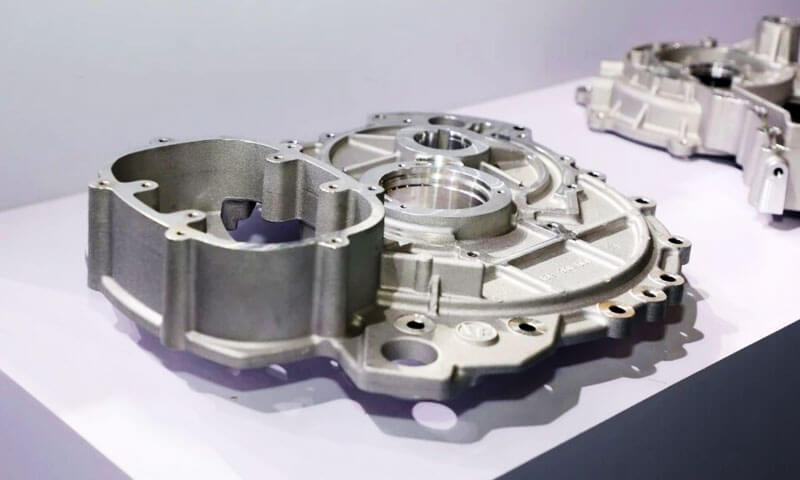
Depois de mais de 20 anos em tratamento de superfície - em execução anodização linhas, solução de problemas de peças com falha, e discutindo com engenheiros de design que insistem “é apenas alumínio, deveria anodizar como 6061 ”- posso dizer que a pergunta que ouço com mais frequência é esta: “Você pode anodizar alumínio fundido?”
A resposta curta é sim. A resposta honesta é: não com seu processo de anodização padrão, e não sem entender por que as peças fundidas se comportam de maneira tão diferente das extrusões forjadas.
Já vi muitas lojas tentarem passar peças fundidas sob pressão ADC12 por meio de uma linha de anodização regular, sair com manchas, cinza, partes irregulares cobertas de sujeira, e declara que “o alumínio fundido não pode ser anodizado”.
Isso está errado. Pode ser anodizado – mas requer um processo de pré-tratamento dedicado, expectativas realistas sobre a qualidade da superfície, e uma compreensão clara de onde estão os limites do processo.
Este guia foi escrito a partir da linha de anodização do piso.
Isso explica exatamente por que alumínio fundido resiste à anodização padrão, o que o silício tem a ver com isso, quais mudanças de pré-tratamento são necessárias, quais problemas permanecem mesmo após a dessiliconização, e quais processos alternativos de acabamento considerar quando a anodização não for a escolha certa.
1. A resposta direta: Sim – mas não com processo padrão
Deixe-me dar a conclusão primeiro, antes de nos aprofundarmos na química:
- O alumínio fundido pode ser anodizado.
- O processo de anodização padrão produz resultados muito ruins no ADC12.
- Uma dessiliconização dedicada (desoxidação) etapa de pré-tratamento é obrigatória.
- Mesmo com dessiliconização perfeita, problemas de porosidade e absorção de cor permanecem.
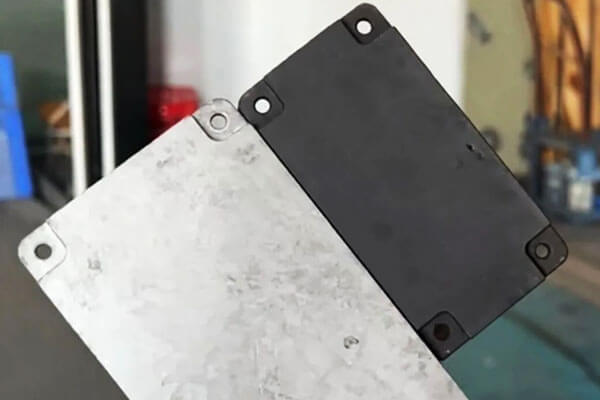
Em nossa própria loja, fizemos um teste controlado: duas peças fundidas ADC12, nenhum pré-tratamento especial, percorra nossa linha de anodização padrão. Um estava claro (natural) anodizado, um era preto.
O resultado era previsível: desigual, cor manchada, manchas manchadas, e uma camada de sujeira cinza na superfície que caiu em seus dedos.
Isso não é um defeito em nossa linha. É o resultado esperado quando você anodiza uma liga fundida com alto teor de silício da mesma forma que anodizaria 6061 extrusões.
2. Por que o alumínio fundido é difícil de anodizar?
A dificuldade vem principalmente de três fatores: alto teor de silício, porosidade de fundição, e as limitações do pré-tratamento convencional.
Alto teor de silício interfere na anodização
Muitas ligas fundidas contêm quantidades substanciais de silício para melhorar a fluidez, reduzir o encolhimento de solidificação, e apoiar a produção de paredes finas, componentes complexos.
ADC12 é uma liga de fundição sob pressão representativa de Al-Si-Cu.
No entanto, o silício se comporta de maneira diferente do alumínio durante o pré-tratamento químico e a anodização.
Em um processo de ataque alcalino convencional, o alumínio se dissolve facilmente, enquanto as fases ricas em silício podem permanecer na superfície.
Dependendo da composição da liga e das condições do processo, esses resíduos podem formar uma camada de sujeira cinza ou escura.
Se o processo de desmutagem subsequente for inadequado, material residual rico em silício e outros resíduos de elementos de liga podem interferir na formação e aparência uniforme do filme de óxido.
Isso explica os defeitos observados no ensaio ADC12:
- Aparência manchada: Diferentes áreas da peça fundida respondem de maneira diferente ao pré-tratamento e à anodização.
- Cor irregular: Variações na microestrutura da superfície e na camada de óxido produzem absorção inconsistente de luz e absorção de corante.
- Sujidade cinza: Depósitos residuais na superfície permanecem após limpeza ou remoção inadequada.
- Má coloração preta: A camada de óxido e a condição da superfície podem não suportar a absorção uniforme do corante.
O ponto chave é que o problema não é simplesmente a presença de silício na liga a granel. É a interação entre a microestrutura da liga, preparação de superfície, e formação de filme anódico.
A porosidade da fundição cria defeitos adicionais
O alumínio fundido pode conter porosidade de gás, Cavidades de encolhimento, e outras descontinuidades subterrâneas.
Sua distribuição depende do projeto da matriz, temperatura do metal, parâmetros de injeção, ventilação, e condições de solidificação.
Esses defeitos tornam-se particularmente problemáticos durante a anodização porque os estágios de pré-tratamento e coloração expõem a peça fundida a soluções químicas aquosas..
A porosidade pode contribuir para:
- Descoloração localizada e manchas escuras.
- Absorção irregular de corante.
- Retenção de ácido e coloração subsequente.
- Furos superficiais e aparência inconsistente.
- Proteção contra corrosão reduzida onde o revestimento é descontínuo ou a peça fundida subjacente está defeituosa.
Nem toda a porosidade é visível na superfície fundida. Alguns defeitos só se tornam aparentes após a usinagem, gravura, ou anodização.
Do ponto de vista da produção, isso significa que o acabamento superficial não pode compensar a qualidade de fundição fundamentalmente ruim.
Se um componente exigir um acabamento anodizado preto uniforme, o controle da porosidade deve começar durante o desenvolvimento da peça fundida e não depois que a peça atinge a linha de acabamento.
3. Por que a desmutação não resolve todos os problemas de anodização
A remoção de resíduos superficiais ricos em silício é uma melhoria importante, mas três grandes desafios podem permanecer.
| Defeito | Causa Principal | Potenciais medidas de controle |
| Sujeira cinza ou resíduo pulverulento | Remoção inadequada de resíduos ricos em silício e outros depósitos de elementos de liga | Otimize a desmutação e o enxágue específicos da liga |
| Cor irregular ou manchada | Variações na microestrutura da liga, formação de óxido, condição de superfície, ou absorção de corante | Melhore a consistência do pré-tratamento e valide o processo de coloração |
| Manchas brancas ou falha localizada de corante | Porosidade, retenção química, defeitos superficiais locais, ou formação inconsistente de óxido | Melhorar a qualidade da fundição, drenagem, lavagem, e controle de processo |
| Buracos e poços superficiais | Porosidade de gás, defeitos de contração, inclusões, ou corrosão excessiva | Melhore os parâmetros de fundição e controle a severidade do pré-tratamento |
| Espessura de filme inconsistente | Variações na geometria, contato elétrico, distribuição atual, ou resposta de liga local | Otimize a fixação, contato elétrico, e parâmetros de anodização |
Porosidade e retenção de ácido
Uma peça fundida com poros abertos pode reter soluções de pré-tratamento ou coloração. Se esses produtos químicos não forem removidos adequadamente, eles podem continuar a reagir localmente e causar manchas, manchas brancas, ou outros defeitos.
A solução não é simplesmente prolongar o tempo de desmutagem. A exposição química excessiva pode atacar ainda mais a superfície sem eliminar a porosidade subjacente.
Onde os requisitos de aparência são rigorosos, densidade de fundição, Integridade da superfície, projeto de drenagem, e a eficácia do enxágue devem ser avaliadas em conjunto.
Uniformidade de cores
A anodização preta costuma ser mais exigente do que um acabamento natural ou levemente colorido, porque mesmo pequenas variações nas condições da superfície podem se tornar visualmente óbvias.
A aparência final depende da liga, microestrutura de fundição, pré-tratamento, características do filme de óxido, química de corantes, e processo de vedação.
Dois componentes feitos da mesma liga nominal podem não produzir resultados idênticos se suas condições de fundição ou históricos de superfície diferirem.
Por esta razão, os testes de qualificação devem usar peças fundidas representativas da produção, em vez de apenas cupons de laboratório polidos.
Aparência da superfície versus desempenho funcional
Um componente anodizado pode parecer aceitável, embora não atenda à espessura de filme exigida ou aos critérios de resistência à corrosão.
Por outro lado, um revestimento visualmente imperfeito ainda pode atender a certos requisitos funcionais, dependendo da especificação.
Os critérios de aceitação devem, portanto, distinguir entre:
- Requisitos cosméticos, incluindo cor, lustro, e defeitos visíveis.
- Requisitos funcionais, incluindo espessura do filme, resistência à corrosão, resistência ao desgaste, e desempenho de vedação.
Esses requisitos devem ser acordados antes do início da produção.
4. A verificação da realidade da anodização ADC12
Deixe-me ser direto sobre o que você pode ou não esperar.
| Aspecto | Alumínio Forjado (6061/6063) | ADC12 fundido (Processo Padrão) | ADC12 fundido (Com Dessiliconização) |
| Uniformidade do filme | Excelente | Ruim - manchado, descontínuo | Bom - mas não igual a forjado |
| Aparência superficial | Transparente metálico, suave | Cinza obscuro, manchado | Melhorou, mas microporosidade visível de perto |
| Consistência de cor | Excelente – uniforme lote a lote | Muito pobre – absorção irregular de corante | Moderado – cores escuras ainda apresentam variação |
| Obscenidade / resíduo cinza | Nenhum | Pesado – limpa nas mãos | Mínimo - removido por desmut HF |
| Proteção à corrosão | Bom | Variável – o filme é descontínuo | Bom, mas os poros permanecem como pontos fracos |
| Rendimento típico (boas partes) | 95%+ | 30–50% | 70–85% |
O que isso significa na prática
Se você anodizar o ADC12 sem dessiliconizar, espere que cerca de metade de suas peças sejam rejeitos cosméticos.
Com uma etapa de dessiliconização adequada, o rendimento melhora drasticamente - mas você nunca alcançará a limpeza, superfície impecável de um forjado 6063 extrusão.
Qualquer um que prometa anodização de “qualidade de extrusão” em uma fundição sob pressão está mentindo ou usando uma liga especial com baixo teor de silício.
5. Processos de acabamento alternativos e concorrentes
Porque o alumínio fundido com alto teor de silício é difícil de anodizar de forma consistente, tratamentos de superfície alternativos devem ser considerados quando a anodização convencional não consegue atender à aparência exigida, resistência à corrosão, ou custo de produção.
| Superfície Acabamento Processo | Aparência | Corrosão Resistência | Vestir Resistência | Parente Custo | Típico Aplicativos |
| Convencional Anodização | Acabamento decorativo uniforme em ligas adequadas; muitas vezes inconsistente em peças fundidas com alto teor de silício | Bom quando o filme anódico está devidamente formado e selado | Bom, dependendo da espessura e tipo do filme | Médio | Componentes de alumínio forjado e peças fundidas compatíveis que exigem uma película anódica |
| Anodização com Desmutação | Uniformidade melhorada, embora a descoloração relacionada ao silício possa permanecer | Bom se o pré-tratamento e o filme anódico forem devidamente controlados | Bom, dependendo das especificações de revestimento | Médio - alto | Peças fundidas funcionais que requerem anodização com requisitos cosméticos moderados |
| Microarco Oxidação (Mao) | Superfície tipo cerâmica; cor e textura dependem da liga e do processo | Bom a excelente, dependendo da estrutura do revestimento e da vedação | Excelente para revestimentos resistentes ao desgaste adequados | Alto | Componentes que requerem alta dureza superficial, resistência ao desgaste, e isolamento elétrico |
Revestimento de conversão química |
Afinar, geralmente acabamento fosco ou levemente colorido | Moderado a bom, dependendo do sistema de conversão | Limitado | Baixo | Componentes que requerem proteção básica contra corrosão ou pré-tratamento para pintura |
| Eletrostático Pó Revestimento | Cor uniforme com uma ampla gama de níveis de brilho e texturas | Bom a excelente com pré-tratamento e espessura de revestimento adequados | Bom, dependendo da formulação do pó e da cura | Baixo-Médio | Carcaças, colchetes, componentes automotivos, e gabinetes industriais que exigem proteção decorativa durável |
| Tinta para assar (Revestimento Líquido Assado) | Acabamento decorativo liso com cor e brilho controlados | Bom quando o revestimento é aplicado e curado corretamente | Moderado a bom, dependendo da química da tinta e da espessura do filme | Médio | Caixas fundidas, produtos de consumo, peças automotivas, e componentes que exigem uma aparência superficial refinada |
Como escolher o processo certo
- Escolha anodização com dessiliconização quando o componente necessita de uma camada de óxido anódico e o seu desempenho funcional é mais importante do que um acabamento decorativo perfeitamente uniforme.
- Escolha oxidação por microarco (Mao) quando a resistência ao desgaste e a dureza superficial são prioridades.
Sua adequação para ligas com alto teor de silício e o desempenho de corrosão exigido devem ser verificados através de testes. - Escolha o revestimento em pó quando cores consistentes e cobertura de superfície são mais importantes do que manter a aparência metálica do alumínio anodizado.
Pode ocultar pequenas variações de superfície, mas não pode eliminar de forma confiável os efeitos de porosidade severa ou liberação de gases. - Escolha revestimento de conversão química ou pintura úmida quando um filme anódico decorativo é desnecessário e os requisitos principais são proteção contra corrosão, adesão de tinta, ou opções de cores flexíveis.
O melhor processo depende do ambiente de serviço do componente, requisitos de aparência, e especificações de desempenho.
Para peças ADC12 que requerem um acabamento preto uniforme, o revestimento em pó pode ser mais prático do que a anodização convencional.
6. Escolhendo a liga fundida certa para anodização
Nem todas as ligas de alumínio fundido produzem os mesmos resultados de anodização. Conteúdo de silício, níveis de impureza, microestrutura, e a qualidade da fundição influenciam a formação do filme de óxido e a aparência da superfície.
A tabela a seguir fornece uma comparação preliminar de ligas de alumínio comumente discutidas.
As faixas de composição são indicativas e devem ser verificadas em relação ao padrão de material aplicável e ao certificado do fornecedor.
| Liga | Conteúdo típico de silício | Dificuldade de anodização | Principais considerações |
| ADC12 (A383) | 9.6–12,0% | Alto | Amplamente utilizado para fundição sob pressão; alto teor de silício pode causar anodização irregular e poluição superficial |
| YL102 (AlSi12) | 10.5–13,5% | Alto | Os resultados da anodização dependem dos níveis de impurezas, especificação de liga, e qualidade de fundição |
AlSi9Mg (A360) |
Aproximadamente 9,0–10,0% | Moderado a alto | Pode oferecer melhor potencial de anodização sob condições adequadas de composição e processo |
| A413 / AlSi12(b) | Aproximadamente 11,0–13,0% | Alto | O alto teor de silício suporta a fluidez da fundição, mas complica a anodização decorativa uniforme |
| Forjado 6063 (referência) | Aproximadamente 0,2–0,6% | Baixo | Referência comum para anodização decorativa uniforme |
Observação: As designações de ligas e os limites de composição variam de acordo com o padrão e o mercado.
YL102, A360, e outras ligas nominalmente similares não devem ser tratadas como intercambiáveis sem verificação de sua composição química e requisitos mecânicos.
Recomendações Práticas
Se a anodização for um requisito de projeto obrigatório e o alumínio forjado não for uma opção, avaliar AlSi9Mg ou uma liga de fundição sob pressão de baixa impureza adequadamente especificada antes de iniciar a produção.
Esses materiais podem oferecer melhor consistência superficial sob condições apropriadas, mas eles não alcançarão necessariamente a mesma aparência que anodizados 6063.
Para qualquer liga candidata, confirmar o conteúdo de silício e ferro, qualidade de fundição, propriedades mecânicas necessárias, e compatibilidade com o processo de pré-tratamento proposto.
A anodização de teste deve ser realizada em peças representativas da produção para verificar a uniformidade da cor, qualidade do filme, e desempenho contra corrosão.
Em última análise, a seleção da liga e o desenvolvimento do tratamento de superfície devem ser considerados em conjunto.
A escolha de uma liga potencialmente mais anodizável pode melhorar o resultado, mas nenhuma designação de liga por si só garante um acabamento anodizado impecável.
7. Conclusão
Você pode anodizar alumínio fundido? Sim, mas ligas com alto teor de silício, como ADC12, requerem consideração especial.
A anodização convencional sem pré-tratamento específico da liga pode produzir cores manchadas, baixa uniformidade do filme, e sujeira cinza.
Um processo de desmutagem adequado – às vezes usando uma solução contendo HF sob condições industriais controladas – pode melhorar substancialmente a superfície, removendo resíduos ricos em silício.
No entanto, a desmutação não elimina a porosidade da fundição, garantir absorção uniforme de corante, ou corrigir defeitos causados por solidificação e preparação de superfície inconsistentes.
Estas questões exigem um controle coordenado da seleção de ligas, qualidade de fundição, pré-tratamento, anodização, e colorir.
A regra prática é simples: alumínio fundido não é impossível de anodizar, mas não deve ser anodizado como se fosse uma liga de alumínio forjado convencional.
Quando um acabamento decorativo uniforme é essencial, qualificar o processo completo usando peças representativas da produção e comparar a anodização com alternativas como revestimento em pó ou oxidação por microarco antes de iniciar a produção em massa.
Perguntas frequentes
Por que a anodização fundida fica cinza e manchada?
Alto teor de silício (9–12% em ADC12) deixa silício elementar na superfície após a gravação.
Essa poluição de silício rompe o filme de óxido e cria o cinza, aparência irregular. A dessiliconização remove esta camada.
Qual é a melhor alternativa à anodização para alumínio fundido?
O revestimento em pó é a alternativa mais popular – cobre a porosidade, fornece excelente consistência de cor, e oferece boa proteção contra corrosão.
Para resistência ao desgaste, oxidação por microarco (Mao) funciona bem em peças fundidas com alto teor de silício.
A dessiliconização fará com que minhas peças fundidas pareçam 6063 anodizado?
Não. A dessiliconização corrige a sujeira e a descontinuidade, mas a porosidade fundida ainda causa imperfeições visíveis e manchas de tinta.
O resultado é bom para peças funcionais, mas não equivalente à anodização de alumínio forjado.
Preciso de impregnação a vácuo para peças fundidas sob pressão anodizadas?
Para aplicações cosméticas ou seladas onde o sangramento ácido causaria manchas, sim.
A impregnação a vácuo sela a porosidade subterrânea antes da anodização, evitando que o ácido preso vaze após o acabamento.

