Depois de muitos anos no galvanoplastia linha, eu aprendi uma coisa: um defeito de revestimento raramente é um problema de parâmetro único.
O peeling não é apenas “má adesão”. Pitting não é apenas “banho sujo”. Queimar não é apenas “muita corrente”. A variação de cores não é apenas uma “má passivação”.
Cada defeito é o fim visível de uma cadeia de processo. Se você perseguir o defeito sem traçar a corrente, você vai consertar isso por uma semana e vê-lo novamente no próximo mês.
É por isso que a questão mais importante na solução de problemas de galvanização não é “Qual é o defeito?" mas "Onde no processo a corrente quebrou? ”
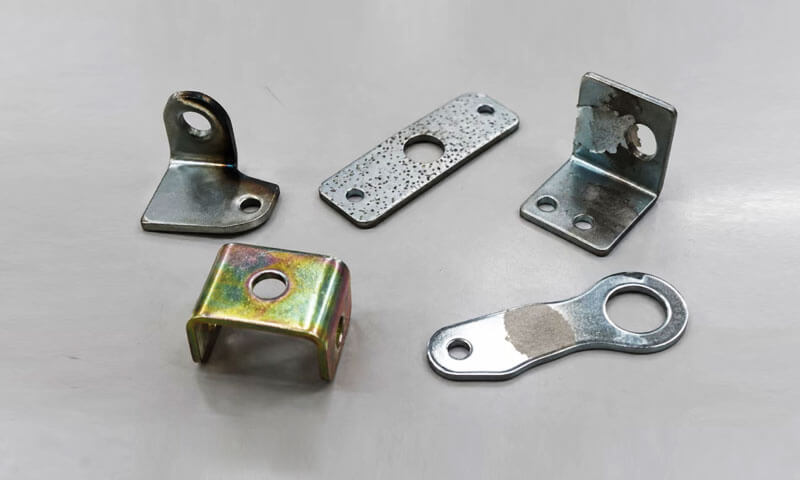
Este artigo aborda os cinco defeitos que vejo com mais frequência: peeling, corrosão, queimando, manchas nuas, e variações de cores.
Para cada um, Vou descrever a aparência, as causas raízes, a sequência de solução de problemas, e as correções. Também explicarei por que o mesmo defeito continua voltando – e como evitá-lo.
1. Peeling
O descascamento ocorre quando o revestimento metálico depositado não consegue aderir adequadamente ao substrato ou a uma camada de revestimento subjacente.
Os sinais típicos incluem bolhas localizadas, bordas levantadas, descamação, ou grandes áreas de revestimento se desprendendo após dobrar, impacto, ou manuseio.
Em produção, o descascamento costuma ser um problema de pré-tratamento, e não um problema de tempo de galvanização. Se o óleo, óxido, ferrugem, ou outros contaminantes permanecem na superfície, o metal depositado não pode formar uma ligação confiável.
Um revestimento pode inicialmente parecer aceitável, mas depois se separará durante a usinagem, conjunto, exposição térmica, ou serviço.

Causas comuns de peeling de galvanoplastia
| Causa raiz | Mecanismo | Sinais Típicos |
| Incompleto desengordurante | Óleo e graxa evitam contato íntimo entre o substrato e o metal depositado | Peeling localizado, frequentemente em áreas contaminadas |
| Inadequado ácido decapagem ou ativação | Óxidos, ferrugem, ou escala permanecem na superfície | Má adesão nas áreas afetadas |
| Contaminação cruzada durante lavagem | Produtos químicos ou contaminantes residuais são transferidos entre tanques de processo | Falhas irregulares de adesão |
| Excessivo atraso depois ativação | A superfície ativada reoxida ou fica contaminada antes do revestimento | Descascamento apesar da limpeza aparentemente aceitável |
| Oxidado ou inadequado substrato | O material base tem uma condição de superfície instável ou é incompatível com o processo | Falhas repetidas de adesão em determinados materiais ou lotes |
| Pobre camada intermediária adesão | A interface entre camadas depositadas sucessivas é fraca | Separação entre camadas de revestimento e não no substrato |
Como solucionar problemas de peeling
Etapa 1: Verifique a eficácia do desengorduramento.
Verifique a concentração do limpador, temperatura, tempo de tratamento, e nível de contaminação.
Um teste de impermeabilidade pode ajudar a identificar óleo residual em substratos adequados, embora não substitua um teste de limpeza validado.
Etapa 2: Inspecione o processo de decapagem e ativação.
Confirme se o produto químico selecionado remove o óxido ou incrustação relevante sem atacar excessivamente o metal base.
A decapagem excessiva também pode causar problemas, incluindo rugosidade, formação de obscenidade, ou riscos relacionados ao hidrogênio em materiais suscetíveis.
Etapa 3: Verifique o enxágue entre as etapas do processo.
Um enxágue deficiente pode levar produtos de limpeza, ácido, sais, ou metais dissolvidos em tanques subsequentes. Inspecione a qualidade da água de enxágue, transbordar, agitação, e controle de arrastamento.
Etapa 4: Reduza atrasos desnecessários antes do plaqueamento.
Estabeleça um tempo máximo de transferência controlado entre a ativação e o plaqueamento. Mantenha as superfícies ativadas protegidas da secagem, contaminação, e oxidação.
Etapa 5: Determine a interface de falha real.
Examine a superfície descascada e, quando necessário, usar microscopia ou análise transversal para estabelecer se a separação ocorreu na interface substrato/revestimento ou entre camadas de revestimento.
Nota do Engenheiro
Eu sempre começo desengordurando e enxaguando. Nove em cada dez vezes, descascar é um problema de limpeza, não é um problema de revestimento. Se o teste de ruptura de água falhar antes do plaqueamento, pare - não coloque a peça na banheira.
2. Pitting
Pitting é caracterizado por pequenos, depressões semelhantes a crateras na superfície chapeada.
Os poços podem parecer buracos, e uma alta densidade de defeitos pode fazer com que o revestimento pareça áspero ou poroso.
A distinção importante é que a corrosão é um defeito recuado, não é uma partícula elevada. Nódulos elevados ou depósitos ásperos podem indicar contaminação por partículas, crescimento dendrítico, ou outros problemas de deposição.
No entanto, partículas presas também podem criar poços, portanto, a inspeção visual deve ser combinada com um exame mais aprofundado.
A corrosão pode ter origem no substrato, durante o pré-tratamento, ou dentro do próprio banho de revestimento.
Bolhas de gás aderidas à peça de trabalho são outra causa comum, especialmente quando a geometria da peça ou a orientação do rack permitem que as bolhas permaneçam presas.

Principais causas de corrosão por galvanoplastia
| Causa | Como produz poços | O que verificar |
| Existente substrato defeitos | Porosidade de fundição, poços de corrosão, arranhões, ou amassados permanecem visíveis após o revestimento | Qualidade da superfície de entrada e inspeção de pré-revestimento |
| Inadequado limpeza | Óleo residual, produtos de corrosão, ou outra contaminação interfere na deposição uniforme | Desengordurante, decapagem, ativação, e enxaguar |
| Partículas contaminação | Partículas sólidas ficam incrustadas no revestimento ou perturbam a deposição local | Filtragem de banho, elementos filtrantes, circulação, e limpeza do tanque |
Bolhas de gás aderidas à superfície |
Áreas cobertas por bolhas recebem deposição metálica insuficiente | Orientação da peça, agitação, Molhado, e liberação de gás |
| Desequilibrado banho química | A química fora da janela operacional pode promover depósitos ásperos ou irregulares | Análise de banho e registros de processo |
| Excessivo local atual densidade | A deposição instável pode contribuir para rugosidade ou defeitos superficiais relacionados | Densidade atual, geometria, e distribuição elétrica |
Um método prático para diagnosticar Pitting
Um engenheiro de acabamento experiente não assume imediatamente que cada pite se origina no banho de galvanização.
O primeiro passo é estabelecer se o defeito existia antes do revestimento.
- Inspecione o substrato antes de processar. Revise as peças recebidas e as amostras de pré-tratamento para determinar se os poços já estão presentes.
- Examine as peças desmontadas quando apropriado. Se o revestimento puder ser removido com segurança usando um processo de decapagem validado, inspecionar o substrato exposto em busca de poços residuais.
A remoção em si pode atacar ou alterar o substrato, então o método deve ser adequado ao material. - Verifique o sistema de filtragem. Inspecione os elementos do filtro, fluxo de circulação, condição da bomba, depósitos de tanques, e fontes potenciais de contaminação por partículas.
- Revise a distribuição de defeitos. Determine se os poços são aleatórios, concentrado em áreas recuadas, associado a orientações específicas, ou limitado a determinados lotes.
- Avalie a liberação de bolhas. Verifique a orientação do rack, drenagem parcial, movimento de solução, e se os recursos embutidos podem reter bolhas de ar ou hidrogênio.
Como prevenir a corrosão
- Melhore a inspeção do material recebido e a preparação da superfície.
- Mantenha a filtragem e a circulação de acordo com os requisitos do fornecedor do banho.
- Remova lodo e depósitos acumulados através da manutenção controlada do tanque.
- Use agentes umectantes apropriados ou outros aditivos de banho aprovados quando exigido pelo processo.
- Otimize a orientação e a agitação do rack para evitar a fixação persistente de bolhas.
- Monitore a química do banho e as condições operacionais dentro dos limites de controle especificados.
Para componentes fundidos, atenção especial deve ser dada à porosidade da fundição e aos vazios conectados à superfície. A galvanoplastia segue a superfície subjacente em vez de eliminar de forma confiável seus defeitos.
Se o substrato contiver poros abertos ou poços de corrosão profundos, polimento, usinagem, impregnação quando apropriado, ou outro pré-tratamento validado pode ser necessário antes do plaqueamento.
Dica de engenharia:
Um mapa de defeitos costuma ser mais valioso do que um julgamento visual geral. Registre a localização, densidade, e distribuição de poços em partes representativas.
Um padrão repetível pode ajudar a distinguir a porosidade do substrato de bolhas presas ou contaminação do banho.
3. Queimando
A queima é um defeito de revestimento que comumente aparece nas bordas, cantos afiados, saliências, e outras áreas onde a densidade de corrente local se torna excessivamente alta.
O depósito afetado pode parecer escuro, cinza, duro, pulverulento, ou mal consolidado. Em casos graves, o revestimento pode ser quebradiço ou frouxamente fixado.
O mecanismo subjacente é geralmente uma densidade de corrente local excessiva em relação à capacidade do banho de depositar metal sólido..
Embora a configuração geral da corrente possa estar dentro da faixa operacional normal, a corrente real não é distribuída uniformemente sobre a superfície de um componente.
Cantos agudos e características salientes tendem a concentrar o campo elétrico.
Se essas áreas receberem muita corrente, a taxa de deposição local pode exceder a janela operacional prática do eletrólito, produzindo um depósito áspero ou queimado.

Causas comuns de queimadura
| Causa raiz | Por que isso acontece | Ação Corretiva Típica |
| Excessivo atual densidade | A corrente excede a faixa de deposição estável do banho | Reduza a densidade de corrente e verifique a área efetiva revestida |
| Pobre prateleira orientação | Recursos nítidos ficam voltados diretamente para o ânodo e recebem corrente concentrada | Reorientar a peça ou alterar o posicionamento do rack |
| Insuficiente ânodo distância | Certas áreas recebem correntes desproporcionalmente altas | Ajuste o espaçamento entre o ânodo e a peça de trabalho sempre que for prático |
| Desequilibrado ânodo arranjo | A distribuição do campo elétrico está concentrada em torno de características salientes | Reposicionar ou redesenhar o arranjo do ânodo |
Blindagem inadequada |
As áreas de alta corrente não são protegidas contra corrente excessiva | Use escudos, defletores, ou eletrodos auxiliares conforme apropriado |
| Banho química fora especificação | Baixa concentração de metal, níveis de aditivos inadequados, ou outros desvios químicos estreitam a janela operacional | Analise e restaure o banho para sua faixa operacional especificada |
| Pobre agitação ou massa transferir | As condições de transporte local são insuficientes para a corrente aplicada | Otimize a agitação e o movimento da solução |
Como solucionar problemas de gravação
1. Verifique a densidade da corrente em vez da corrente apenas.
Calcule a densidade de corrente usando a área revestida efetiva real e o método de cálculo estabelecido pelo processo.
Verifique se a geometria complexa causou concentração de corrente local mesmo quando a corrente total parece normal.
2. Inspecione a orientação do rack.
Determine se as áreas queimadas estão voltadas diretamente para o ânodo ou se se projetam em direção a ele. Uma pequena mudança na orientação pode, por vezes, melhorar significativamente a distribuição atual.
3. Revise o posicionamento e o espaçamento do ânodo.
Compare a distância entre o ânodo e diferentes regiões da peça de trabalho. Verifique se o arranjo do ânodo cria uma zona de alta corrente perto de cantos ou recursos elevados.
4. Avaliar blindagem e eletrodos auxiliares.
Escudos, defletores isolantes, ladrões, e ânodos ou cátodos auxiliares podem ser usados para redistribuir a corrente, dependendo do processo.
A solução correta depende se o objetivo é reduzir a deposição excessiva ou melhorar o fornecimento de corrente para áreas rebaixadas.
5. Verifique a janela de operação do banho.
Confirme a concentração de metal, pH quando aplicável, temperatura, condição aditiva, agitação, e outros parâmetros específicos da química em relação às especificações do fornecedor.
Nota do Engenheiro
A queima nas bordas é previsível. Se você ver, não apenas diminua a corrente - verifique o rack.
Uma peça pendurada com uma ponta afiada voltada para o ânodo queimará mesmo com corrente “normal”. Às vezes, a solução é uma simples reorientação, não é uma mudança de banho.
4. Pontos nus
Pontos descobertos são áreas onde o revestimento metálico necessário não foi formado, deixando o substrato exposto ou coberto por uma superfície visivelmente diferente.
Eles podem aparecer como manchas isoladas não revestidas, áreas irregulares com cor ou brilho diferente, ou regiões com revestimento fino que não atendem às especificações.
Em produção, pontos descobertos geralmente requerem investigação em duas direções: se corrente suficiente atingiu a área e se a superfície estava quimicamente pronta para receber o depósito.
Uma peça pode ter excelente contato elétrico, mas ainda assim falhar na chapeamento onde o óleo ou óxido residual impede a deposição.
Por outro lado, uma superfície perfeitamente limpa pode permanecer sem revestimento se a conexão do rack for instável ou se a geometria impedir o fornecimento de corrente adequado.

Causas comuns de manchas descobertas
| Causa | Mecanismo | Foco de inspeção |
| Pobre prateleira contato | Alta resistência de contato ou conexão instável restringe a corrente | Pontos de contato, braçadeiras, ganchos, e limpeza do rack |
| Interrompido elétrica caminho | A corrente não flui de forma confiável através do componente | Saída do retificador, cabos, conexões de rack, e continuidade elétrica |
| Residual óleo ou graxa | A contaminação impede umedecimento e deposição adequados | Verificação de desengorduramento e limpeza de superfícies |
| Óxidos ou corrosão produtos | O substrato não está suficientemente ativado | Decapagem, ativação, e condição da superfície pré-revestida |
Contaminação localizada |
As áreas afetadas repelem a solução ou inibem a deposição | Práticas de manuseio, luvas, equipamento de transferência, e qualidade de enxágue |
| Profundo recessos ou blindado geometria | A densidade de corrente local é muito baixa para depositar a espessura necessária | Geometria da peça, projeto de rack, e distribuição atual |
| Inadequado pré-tratamento cobertura | Certas superfícies recebem limpeza ou ativação insuficiente | Cobertura de pulverização, imersão, agitação, e drenagem |
Solução de problemas de pontos descobertos passo a passo
Etapa 1: Verifique os contatos do rack.
Procure por conexões soltas, superfícies de contato oxidadas, braçadeiras gastas, e pontos de contato com pressão insuficiente.
Confirme se a área de contato permanece adequada durante todo o ciclo de galvanização.
Etapa 2: Verifique a continuidade elétrica.
Inspecione os cabos, barramentos, conexões retificadoras, e componentes de rack. Revise os registros de corrente e tensão em busca de interrupções ou flutuações incomuns.
Etapa 3: Examine o substrato exposto.
Determine se a superfície é oleosa, oxidado, corroído, ou de outra forma contaminado. Compare a área afetada com uma região devidamente banhada.
Etapa 4: Investigue a geometria local.
Buracos profundos, sulcos estreitos, faces recuadas, e regiões blindadas podem experimentar baixa densidade de corrente. Avalie se o posicionamento do rack ou a colocação do eletrodo está limitando a deposição.
Etapa 5: Revise a sequência de pré-tratamento.
Confirme se as áreas relevantes estão devidamente desengorduradas, enxaguado, ativado, e transferido para o tanque de galvanização sem atrasos inaceitáveis.
Dica de engenharia:
Os pontos vazios que ocorrem aleatoriamente em todo o rack sugerem um problema diferente dos pontos vazios que sempre aparecem dentro do mesmo recesso.
Defeitos aleatórios muitas vezes justificam a verificação da estabilidade e contaminação do contato; defeitos geométricos repetíveis exigem um exame mais detalhado da distribuição atual e do acesso à solução.
5. Variações de cores
A variação de cor ocorre quando os componentes revestidos apresentam tonalidades inconsistentes, brilho, lustro, ou aparência geral.
Exemplos típicos incluem peças do mesmo lote que parecem mais escuras ou mais claras, diferentes áreas de um componente mostrando cores diferentes, ou lotes de produção sucessivos com tons visivelmente diferentes.
A variação de cores é especialmente importante para revestimentos decorativos, hardware visível, produtos de consumo, e componentes com requisitos rígidos de aparência.
No entanto, nem toda diferença de cor indica falha no revestimento. A importância depende do sistema de revestimento, o acabamento necessário, e se o revestimento atende às suas especificações funcionais.
Por exemplo, peças zincadas com revestimento de passivação ou conversão podem apresentar diferenças de cor causadas por variações no processo de pós-tratamento.
Os sistemas de níquel ou cromo podem apresentar diferentes níveis de brilho devido à preparação do substrato, espessura do depósito, ou rugosidade superficial.
A abordagem de diagnóstico correta é avaliar toda a sequência de acabamento em vez de alterar imediatamente a química do banho.

Principais causas da variação de cor da galvanoplastia
| Fator | Como isso afeta a aparência | O que verificar |
| Desigual revestimento grossura | Diferentes espessuras de depósito podem alterar o brilho, cobertura, ou aparência óptica | Medições de espessura em vários locais |
| Diferente prateleira posições | As peças recebem diferentes distribuições de corrente devido à distância e geometria do ânodo | Layout do rack e tendências específicas de posição |
| Inconsistente passivação condições | Tempo, temperatura, concentração, ou a condição do banho altera o revestimento de conversão final | Registros de passivação e análise de banho |
| Inadequado lavagem | Produtos químicos residuais ou contaminação alteram a superfície ou interferem no tratamento subsequente | Qualidade da água de enxágue, fluxo, e transferência |
Secagem irregular |
Água residual, padrões de drenagem, ou a secagem inconsistente pode deixar manchas ou alterar a aparência | Temperatura de secagem, tempo, fluxo de ar, e orientação da peça |
| Banho de chapeamento variação | Mudanças na concentração de metal, ph, aditivos, contaminação, ou condições operacionais alteram as características do depósito | Análise de banho, registros de reabastecimento, e histórico de manutenção |
| Substrato variação | Diferenças na liga, rugosidade da superfície, polimento, ou condição de fundição afetam a aparência final | Material recebido e consistência de pré-tratamento |
| Visualizando e medição condições | Iluminação, ângulo de visão, e a refletividade da superfície influenciam a cor percebida | Iluminação de inspeção e procedimento de medição |
Como investigar diferenças de cores
1. Medir a espessura do revestimento.
Compare a espessura em locais representativos no mesmo componente e em diferentes posições de rack.
Use um método apropriado para a combinação revestimento/substrato, como fluorescência de raios X (XRF) ou outra técnica validada de medição de espessura.
2. Revise a posição e orientação do rack.
Determine se é mais escuro, isqueiro, mais brilhante, ou peças mais opacas correspondem a posições específicas no rack.
A variação consistente relacionada à posição pode indicar diferenças na distribuição atual ou no fluxo da solução.
3. Verifique as condições de passivação ou revestimento de conversão.
Para sistemas que usam passivação, Revestimentos de conversão, ou outros pós-tratamentos, verificar o tempo de tratamento, temperatura, química, lavagem, e condições de secagem.
4. Avalie a qualidade e a secagem da água de enxágue.
Procure por pontos de água, resíduos químicos, drenagem incompleta, e secagem inconsistente. Cavidades profundas e superfícies horizontais podem reter líquido por mais tempo do que áreas expostas.
5. Analise o banho de chapeamento.
Revise a concentração de metal, pH quando aplicável, aditivos, contaminação, temperatura, e registros de reposição. Confirme se o processo permanece dentro dos limites especificados pelo fornecedor.
6. Padronize a inspeção de aparência.
Compare peças sob iluminação consistente, ângulos de visão, e condições de inspeção. Onde a consistência da cor é crítica, use amostras de referência aprovadas e medição objetiva de cores.
Usando L*a*b* e ΔE para controle de cores
Para componentes críticos para a aparência, a inspeção visual por si só pode não fornecer resultados suficientemente repetíveis.
Um colorímetro ou espectrofotômetro pode quantificar cores usando o espaço de cores CIE L*a*b*:
- L* representa leveza, do preto para o branco.
- a* representa o eixo verde para vermelho.
- b* representa o eixo azul para amarelo.
- ΔE representa a diferença de cor calculada entre uma amostra e sua referência sob um método de medição especificado.
O limite exato de aceitação de ΔE deve ser acordado com o cliente e validado para o sistema de revestimento relevante, substrato, nível de brilho, e condições de medição.
Não existe um limite ΔE adequado para todos os produtos galvanizados.
Para uma produção estável, estabelecer uma amostra mestre padrão como a aparência do alvo e usar amostras limite para definir a faixa visual aceitável.
Registre os resultados da medição quando necessário, especialmente ao comparar lotes diferentes ou investigar reclamações recorrentes.
Dica de engenharia:Se a diferença de cor seguir a posição do rack, investigar o revestimento e a distribuição pós-tratamento.
Se seguir o lote de material, verifique o substrato e o pré-tratamento. Se aparecer principalmente após passivação ou secagem, concentre-se nesses estágios antes de modificar o banho de revestimento primário.
6. Como diagnosticar defeitos recorrentes de galvanoplastia
Um defeito que desaparece após o retrabalho, desnudando, substituição, ou um ajuste do tanque – mas retorna vários dias depois – geralmente indica que a condição subjacente do processo não foi identificada ou controlada.
Engenheiros de acabamento experientes procuram padrões. A localização, tempo, lote de materiais, e a relação com a condição do banho muitas vezes fornecem evidências mais úteis do que apenas a aparência do defeito.
Use a distribuição de defeitos para identificar a causa raiz
| Padrão Observado | Provável área de investigação | Ação recomendada |
| Defeitos concentrado no fixo Locais sobre o papel | Arranjo de ânodo, projeto de rack, blindagem, densidade de corrente local, ou recessos geométricos | Compare locais de defeitos em peças e revise layouts de eletrodos e racks |
| Defeitos limitado para um especial material lote | Qualidade do substrato, variação de liga, defeitos de fundição, ou condição da superfície de entrada | Compare certificados de materiais, inspeções de entrada, e resultados de pré-tratamento |
| Defeitos concentrado em um mudança | Práticas do operador, reabastecimento, tempo de tratamento, Controle de temperatura, ou configurações do equipamento | Revise os registros de turno, registros de processo, e procedimentos do operador |
Os defeitos aumentam à medida que as condições do banho mudam |
Composição do banho, contaminação, filtração, ou intervalos de manutenção | Analise o banho e compare os resultados com dados históricos de controle |
| Defeitos ocorrer aleatoriamente entre diferente prateleira posições | Contato intermitente, contaminação por partículas, manuseio inconsistente, ou condições de processo instáveis | Verifique as conexões elétricas, filtração, e manuseio de controles |
| Defeitos aparecer depois pós-tratamento | Passivação, lavagem, secagem, ou manuseio | Inspecione os parâmetros pós-tratamento e as práticas de transferência |
Uma investigação estruturada da causa raiz
Quando um defeito aparece, use um procedimento repetível em vez de fazer vários ajustes de uma vez.
- Conter o produto afetado. Identifique o lote potencialmente afetado e evite a liberação de peças não conformes.
- Documente o defeito. Fotografe peças representativas e registre o tipo de defeito, localização, gravidade, lote de materiais, posição da prateleira, e tempo de produção.
- Revise o histórico do processo. Verifique os parâmetros operacionais, análises de banho, reabastecimento, manutenção, e mudanças recentes no processo.
- Compare amostras conformes e não conformes. Procure diferenças nas condições do substrato, pré-tratamento, contato elétrico, espessura do revestimento, e pós-tratamento.
- Teste uma causa suspeita de cada vez, quando for prático. Testes controlados tornam mais fácil determinar se uma ação corretiva realmente resolve o problema.
- Verifique o resultado. Confirme se o defeito foi reduzido ou eliminado e se outros requisitos, como espessura, adesão, resistência à corrosão, e aparência – permanecem aceitáveis.
- Atualizar controles de processo. Revise as instruções de trabalho, pontos de inspeção, cronogramas de manutenção, ou limites de processo para que o problema não retorne.
Esta abordagem é mais confiável do que fazer alterações simultâneas nos dados atuais., temperatura, química, e tempo de chapeamento.
Se diversas variáveis forem alteradas juntas, torna-se difícil estabelecer qual ajuste resolveu o defeito – ou se a melhoria aparente foi temporária.
7. Prevenção de defeitos de galvanoplastia por meio do controle de processos
Embora cada defeito tenha seu próprio mecanismo, os problemas mais recorrentes de galvanoplastia podem ser atribuídos à variação em um número limitado de áreas de processo.
Portanto, um sistema de prevenção robusto precisa controlar toda a sequência de acabamento, desde a inspeção do material recebido até a embalagem final.
Controle o processo em cada etapa
| Estágio do processo | Principais pontos de controle | Defeitos que podem ser evitados |
| Entrada material inspeção | Porosidade superficial, corrosão, arranhões, amassados, consistência da liga | Pitting, aparência irregular |
| Desengordurante | Concentração mais limpa, temperatura, tempo, contaminação | Peeling, manchas nuas, corrosão |
| Decapagem e ativação | Química, tempo, temperatura, remoção de óxido, compatibilidade de substrato | Peeling, manchas nuas |
| Lavagem | Qualidade da água, fluxo, transbordar, transferir, drenagem | Peeling, variação de cor, coloração |
| Prateleira carregando | Qualidade de contato, espaçamento, orientação, consistência de carregamento | Pontos nus, queimando, variação de cor |
| Revestimento | Densidade atual, temperatura, química do banho, agitação, arranjo de ânodo | Queimando, corrosão, espessura irregular, variação de cor |
| Filtração e manutenção | Condição do filtro, circulação, remoção de lama, monitoramento de contaminação | Pitting, depósitos brutos |
| Passivação ou pós-tratamento | Concentração, tempo, temperatura, limpar, e condições de secagem | Variação de cor, coloração |
| Final inspeção | Grossura, adesão, aparência, desempenho contra corrosão quando necessário | Detecção de produto não conforme |
Estabeleça Limites de Controle e Rastreabilidade
O controle do processo deve ser baseado nos requisitos do sistema de galvanização específico, em vez de configurações genéricas.
Densidade atual, temperatura do banho, concentração química, ph, tempo de tratamento, e níveis de aditivos possuem janelas operacionais dependentes de produtos químicos.
Para consistência de produção, manter registros de:
- Análise e reposição de banho.
- Atual, tensão, temperatura, e tempo de tratamento.
- Configuração do rack e posição de carregamento.
- Condições de pré-tratamento e enxágue.
- Filtrar alterações, manutenção de tanques, e ações corretivas.
- Espessura do revestimento, adesão, aparência, e outros resultados de aceitação especificados.
Quando ocorrem defeitos, esses registros permitem que a equipe compare peças não conformes com a produção previamente aprovada e identifique mudanças significativas no processo.
O retrabalho não deve ocultar a causa raiz
A decapagem e a recolocação podem recuperar alguns componentes não conformes, mas o retrabalho deve ser validado para o substrato e sistema de revestimento.
A remoção repetida pode atacar o material de base, alterar dimensões, danificar a superfície, ou criar riscos adicionais.
Certos aços de alta resistência e outros materiais suscetíveis também podem exigir consideração especial devido à fragilização por hidrogênio.
Antes do retrabalho, determinar se o substrato original pode tolerar o processo proposto e se a peça final ainda pode atender à espessura de revestimento necessária, adesão, resistência à corrosão, e especificações dimensionais.
Se o mesmo defeito continuar retornando, a ação corretiva deve ter como alvo o processo de origem, em vez de depender de repetidos retrabalhos.
8. Conclusão
Peeling, corrosão, queimando, manchas nuas, e variações de cores estão entre os defeitos mais comuns da galvanoplastia, mas eles não compartilham uma solução universal.
O método de solução de problemas mais eficaz é combinar a inspeção visual, análise de localização de defeitos, registros de processo, e testes direcionados.
Estabelecer quando e onde ocorre um defeito ajuda a distinguir problemas de substrato de falhas de pré-tratamento, problemas de distribuição elétrica, instabilidade do banho, e variação pós-tratamento.
Para fabricantes, a qualidade consistente da galvanoplastia depende de mais do que apenas atingir a espessura de revestimento necessária.
Resultados confiáveis requerem pré-tratamento controlado, química de banho estável, design adequado de rack e ânodo, filtragem eficaz, pós-tratamento consistente, e critérios de inspeção documentados.
Identificando a verdadeira causa raiz e verificando ações corretivas, fabricantes podem reduzir o retrabalho, melhorar o rendimento da produção, e fornecer qualidade de superfície mais consistente.
Perguntas frequentes
Qual é a causa mais comum de descamação em galvanoplastia?
Má adesão causada por desengorduramento incompleto, decapagem inadequada, contaminação por enxágue, ou atraso excessivo antes do chapeamento. Limpar e enxaguar são as primeiras verificações.
Como posso diferenciar a corrosão de um nódulo ou partícula?
Pitting é uma depressão ou cratera. Um nódulo ou partícula é levantado. Inspecione com luz de ângulo baixo ou um microscópio; retirar o revestimento e verificar se o defeito existe no substrato.
Por que a queima sempre aparece nas bordas e cantos?
Porque a densidade de corrente é mais alta nas bordas e cantos vivos. A solução é reduzir a densidade de corrente local ajustando a corrente, orientação do rack, distância do ânodo, ou blindagem.
O que causa manchas descobertas na galvanoplastia?
Pontos descobertos vêm de mau contato com o rack, caminho atual interrompido, contaminação de superfície, ou baixa densidade de corrente em áreas rebaixadas. Verifique primeiro o contato elétrico, então condição da superfície.
Por que o mesmo defeito retorna após retrabalho?
Porque a causa raiz não foi identificada. Rastreie se o defeito é de local fixo, relacionado ao lote de material, relacionado ao turno, ou relacionado ao banho. O padrão aponta para a causa.
Posso consertar o peeling aumentando a corrente?
Não. A descamação é um problema de adesão. O aumento da corrente pode queimar o revestimento ou piorar o defeito. Corrigir limpeza, decapagem, lavagem, e tempo de transferência primeiro.