
A chapa metálica é um dos materiais mais versáteis na fabricação moderna. Desde painéis de carrocerias automotivas e fuselagens de aeronaves até gabinetes eletrônicos e revestimentos de edifícios, componentes de chapa metálica estão por toda parte.
No entanto, a chapa metálica por si só raramente é suficiente – ela deve ser unida para criar montagens, estruturas, e produtos acabados.
O método usado para unir componentes de chapa metálica é fundamental para a resistência, durabilidade, aparência, e custo do produto final.
Escolher a junta de chapa metálica certa não é uma questão simples. A seleção depende de uma série de fatores: o tipo de material e espessura, a força necessária, os requisitos estéticos, o volume de produção, e as condições de serviço.
Uma junta mal escolhida pode levar à falha prematura, retrabalho caro, ou mesmo riscos de segurança.
Este artigo fornece um guia completo para os tipos comuns de juntas de chapa metálica, sua classificação, e um quadro de seleção prático.
1. O que é uma junta de chapa metálica?
UM junta de chapa metálica é uma conexão entre dois ou mais componentes de chapa metálica projetados para manter sua posição relativa e transferir cargas mecânicas ou funcionais.
As folhas podem ser conectadas ao longo de suas superfícies, bordas, cantos, ou recursos formados.
A conexão pode ser permanente, removível, ou intertravado mecanicamente, dependendo do método de fabricação.
Em termos de engenharia, uma junta deve ser considerada uma região de transferência de carga e não simplesmente um ponto de conexão. As forças que entram em uma folha devem ser transferidas através da junta e para a folha adjacente.
A geometria desse caminho de carga influencia fortemente a concentração de tensão, deformação, vida de fadiga, e comportamento de falha.
Por exemplo, duas folhas planas podem ser unidas de ponta a ponta com uma junta de topo, sobreposto com uma junta sobreposta, ou dispostos perpendicularmente entre si para criar uma junta em T.
Estas diferentes geometrias podem então ser unidas através de soldagem, fascinante, parafusos, conquistando, adesivos, ou costuras formadas.
2. Como são classificadas as juntas de chapa metálica?
As juntas de chapa metálica podem ser classificadas sob diversas perspectivas de engenharia. A abordagem mais prática é considerar como a junta é montada, como é fabricado, e como ele transfere cargas.
Por tipo de conexão
Com base na possibilidade de os componentes montados serem separados, juntas de chapa metálica são comumente divididas em permanente, temporário, e juntas semipermanentes.
| Categoria | Descrição | Exemplos típicos |
| Articulações permanentes | Projetado para permanecer montado durante toda a vida útil e geralmente requer danos ou operações destrutivas para remoção. | Juntas soldadas, juntas soldadas, juntas soldadas, juntas adesivas estruturais, juntas rebitadas |
| Articulações temporárias | Projetado para montagem e desmontagem repetidas sem danificar normalmente os componentes de chapa metálica. | Juntas aparafusadas, juntas aparafusadas, fixadores mecânicos removíveis |
| Juntas semipermanentes | Pode ser separado, mas a remoção geralmente requer ferramentas, deformação, ou substituição de parte da junta. | Articulações fechadas, alguns fixadores autoperfurantes, costuras de bloqueio |
A classificação não é absoluta. Por exemplo, uma junta rebitada é normalmente considerada permanente na fabricação, mas um rebite pode tecnicamente ser removido por perfuração ou corte.
Portanto, a distinção prática baseia-se na serviço pretendido e método de desmontagem, não apenas se a remoção física é possível.
Por Método de Fabricação
Uma segunda classificação, mais orientada para a fabricação, baseia-se no processo usado para criar a conexão..
| Categoria | Descrição | Exemplos típicos |
| Juntas soldadas | As folhas são unidas principalmente através de calor localizado, com ou sem pressão e metal de adição, dependendo do processo de soldagem. | Soldas MIG, Soldas TIG, soldas por pontos de resistência, soldas a laser, soldas de costura |
| Juntas mecânicas | A conexão é feita por meio de fixadores, intertravamento mecânico, ou deformação plástica localizada da folha. | Rebitado, aparafusado, ferrado, juntas fechadas |
Juntas adesivas |
As superfícies são coladas usando um sistema adesivo adequado em vez de um fixador mecânico convencional ou processo de fusão. | Epóxi, acrílico, juntas adesivas de poliuretano |
| Juntas formadas integrais | A própria folha está dobrada, dobrado, socado, ou formado para criar a conexão, minimizando ou eliminando componentes de união separados. | Articulações de bainha, costuras de bloqueio, dobrar juntas, intertravamentos formados |
Por geometria conjunta e transferência de carga
As juntas de chapa metálica também podem ser classificadas de acordo com a disposição física das chapas e o caminho de carga resultante..
Isto é particularmente importante para o projeto estrutural porque a geometria determina como as forças são transferidas através da ligação..
| Categoria | Descrição | Exemplos típicos |
| Articulações sobrepostas | Uma folha se sobrepõe a outra, criando uma região de conexão sobreposta. | Junta sobreposta soldada por pontos, junta sobreposta rebitada, junta sobreposta adesiva |
| Articulações de bunda | Duas folhas se encontram aproximadamente de ponta a ponta, geralmente no mesmo plano. | Solda de topo, junta de topo soldada a laser |
| Juntas de borda | As bordas da folha adjacente são conectadas ao longo de seus limites, muitas vezes dobrando, soldagem, ou formando. | Articulação da bainha, borda dobrada, solda de borda |
Juntas em T |
Uma folha encontra outra aproximadamente perpendicular a ela, produzindo uma configuração em forma de T. | Junta em T soldada em filete, junta em T fixada mecanicamente |
| Juntas de canto | Duas folhas se encontram em um ângulo, geralmente em torno de 90°, para formar um canto externo ou interno. | Junta de canto soldada, junta de canto formada |
3. Juntas soldadas de chapa metálica
A soldagem é um dos métodos mais utilizados para criar juntas permanentes de chapa metálica.. Ele usa calor, pressão, ou uma combinação de ambos para estabelecer uma conexão metalúrgica entre componentes.
O processo de soldagem mais adequado depende do material da chapa, grossura, geometria conjunta, qualidade de solda necessária, volume de produção, entrada de calor, e tolerância dimensional.
Soldagem MIG (Gás Inerte Metálico)
Soldagem MIG, formalmente classificado dentro Soldagem a arco de metal a gás (GMAW), usa um eletrodo de arame consumível alimentado continuamente para gerar um arco elétrico e derreter o material de base.
Um gás de proteção protege a poça de fusão da contaminação atmosférica.
Dependendo da aplicação, gases de proteção podem incluir misturas à base de argônio, dióxido de carbono, ou outras misturas de gases; portanto, descrever todos os gases de proteção MIG como puramente inertes é tecnicamente impreciso.

| Aspecto | Detalhes |
| Processo | Um eletrodo de arame alimentado continuamente derrete sob um arco elétrico para formar uma poça de fusão. O gás de proteção protege o metal fundido da contaminação atmosférica. |
| Melhor para | Aço macio, aço inoxidável, e chapa e chapa de alumínio. |
| Vantagens | Alta velocidade de soldagem; alimentação contínua de fio; alta taxa de deposição; relativamente fácil de automatizar; adequado para uma ampla gama de configurações de juntas. |
| Limitações | Pode gerar respingos e distorção de calor; normalmente é necessário gás de proteção; o controle do processo se torna mais exigente em chapas muito finas. |
Aplicações típicas |
Componentes automotivos, quadros de máquinas, recintos, fabricação geral, colchetes, montagens estruturais de chapa metálica. |
| Tipos de juntas | Articulações de bunda, juntas sobrepostas, juntas de filete, Juntas em T, e juntas de canto. |
| Espessura do material | Comumente usado para chapas de aproximadamente 0,8–6 mm, embora o alcance prático dependa do material, equipamento, projeto conjunto, e parâmetros de soldagem. |
| Velocidade de soldagem | Aproximadamente 20–60 cm/min para muitas aplicações de chapa metálica, dependendo fortemente da espessura do material e das configurações do processo. |
| Custo | Moderado. |
A soldagem MIG é particularmente atraente quando produtividade e flexibilidade são mais importantes do que alcançar a mínima entrada de calor possível.
É amplamente utilizado na fabricação manual e robótica porque o fio fornecido continuamente suporta taxas de produção relativamente altas.
Soldagem TIG (Gás Inerte Tungstênio)
Soldagem TIG, ou Soldagem a arco de gás tungstênio (GTAW), usa um eletrodo de tungstênio não consumível para estabelecer o arco. O metal de adição, quando necessário, é adicionado separadamente.
Um gás de proteção inerte, normalmente argônio ou uma mistura adequada à base de argônio, protege a área de solda da contaminação atmosférica.
A TIG é valorizada por seu Controle de calor preciso, excelente aparência de solda, e capacidade de produzir soldas de alta qualidade em materiais finos.
| Aspecto | Detalhes |
| Processo | Um arco elétrico é gerado entre um eletrodo de tungstênio não consumível e a peça de trabalho. O metal de adição pode ser adicionado separadamente enquanto o gás de proteção protege a zona de solda. |
| Melhor para | Aço inoxidável, alumínio, ligas de níquel, ligas de cobre, e chapas finas que exigem controle preciso do calor. |
| Vantagens | Excelente qualidade de solda; Controle preciso da entrada de calor; poucos respingos; aparência de solda limpa; adequado para juntas críticas e visíveis. |
| Limitações | Mais lento que a soldagem MIG; menor taxa de deposição; requer maior habilidade do operador; geralmente menos produtivo para fabricação de alto volume. |
Aplicações típicas |
Gabinetes de aço inoxidável, equipamento de processamento de alimentos, fabricação de precisão, componentes aeroespaciais, montagens decorativas, e tubos de parede fina. |
| Tipos de juntas | Bunda, colo, canto, filé, e juntas em T. |
| Espessura do material | Particularmente eficaz para chapas finas, geralmente de aproximadamente 0,5–6 mm dependendo do material e da configuração da junta. |
| Velocidade de soldagem | Aproximadamente 5–30 cm/min para muitas aplicações manuais de chapa metálica. |
| Custo | Moderado a alto. |
TIG é frequentemente selecionado quando aparência de solda, controle dimensional, e qualidade metalúrgica são críticos.
Sua taxa de produção mais lenta o torna menos atraente para aplicações de alto volume, onde a soldagem por resistência ou a soldagem automatizada a laser podem fornecer rendimento substancialmente maior.
Soldagem a ponto por resistência
A soldagem a ponto por resistência une folhas sobrepostas passando uma corrente elétrica controlada através da área de contato enquanto aplica pressão com eletrodos.
A resistência elétrica gera calor localizado, produzindo um Solde Nugget entre as chapas sem necessidade de metal de adição.
É particularmente importante na produção de grandes volumes porque o processo pode ser rapidamente automatizado.
| Aspecto | Detalhes |
| Processo | Duas ou mais folhas sobrepostas são fixadas entre os eletrodos. A corrente elétrica passa pela interface, gerando calor de resistência localizado que forma uma pepita de solda sob pressão. |
| Melhor para | Aço de baixo carbono, aço inoxidável, aço galvanizado, e certos conjuntos de chapas de alumínio. |
| Vantagens | Extremamente rápido; altamente adequado para automação; sem metal de adição; entrada de calor geral relativamente baixa; processo de produção repetível. |
| Limitações | Requer acesso adequado ao eletrodo; destinado principalmente a folhas sobrepostas; a geometria da junta e o empilhamento de material devem ser cuidadosamente controlados. |
Aplicações típicas |
Estruturas de carroceria automotiva, eletrodomésticos, armários elétricos, móveis metálicos, e montagens de chapas de alto volume. |
| Tipos de juntas | Principalmente juntas sobrepostas e sobrepostas. |
| Espessura do material | Comumente usado para chapas relativamente finas, com capacidade dependendo do material e equipamento. |
| Velocidade de soldagem | Cada solda normalmente pode ser concluída em uma fração de segundo, tornando o processo altamente produtivo. |
| Custo | Baixo por junta em altos volumes de produção, mas os custos de equipamentos e ferramentas podem ser significativos. |
Soldagem a Laser
Soldagem a laser usa um feixe de laser concentrado para produzir fusão altamente localizada na junta.
Sua fonte de energia excepcionalmente focada permite altas velocidades de soldagem e uma região afetada pelo calor relativamente pequena em comparação com muitos processos convencionais de soldagem a arco..
| Aspecto | Detalhes |
| Processo | Um feixe de laser focado fornece energia concentrada para a articulação, fundir localmente o material e formar uma ligação metalúrgica à medida que a região fundida solidifica. |
| Melhor para | Aço inoxidável, aço carbono, alumínio, e outras chapas metálicas compatíveis que exigem precisão, soldagem de alta velocidade. |
| Vantagens | Alta velocidade de soldagem; soldas estreitas; distorção relativamente baixa; excelente repetibilidade; bem adequado para automação e produção robótica. |
| Limitações | Alto custo de equipamento; requer ajuste preciso da junta e controle do processo; materiais reflexivos e geometrias complexas podem exigir sistemas especializados. |
Aplicações típicas |
Componentes da carroceria automotiva, gabinetes de bateria, eletrônica, caixas de precisão, trocadores de calor, e fabricação de precisão em alto volume. |
| Tipos de juntas | Bunda, colo, borda, e configurações de filete selecionadas. |
| Espessura do material | Particularmente eficaz para chapas finas e médias, com o alcance prático determinado pela potência e material do laser. |
| Velocidade de soldagem | Pode variar de centenas a milhares de mm/min dependendo do material, grossura, potência do laser, e projeto conjunto. |
| Custo | Alto investimento inicial; potencialmente econômico para produção em alto volume. |
Soldagem de costura
A soldagem por costura produz uma série de soldas de resistência sobrepostas, comumente usando eletrodos de roda rotativa, para criar uma junta contínua ou resistente a vazamentos.
É especialmente útil quando uma montagem de chapa metálica requer não apenas conexão mecânica, mas também vedação contra líquidos ou gases.
| Aspecto | Detalhes |
| Processo | Folhas sobrepostas passam entre eletrodos rotativos enquanto a corrente elétrica e a pressão criam uma série contínua de pepitas de solda sobrepostas. |
| Melhor para | Chapas finas de aço e aço inoxidável que requerem juntas contínuas ou resistentes a vazamentos. |
| Vantagens | Junção contínua; boa capacidade de vedação; alta taxa de produção; sem metal de adição; adequado para produção automatizada. |
| Limitações | Principalmente adequado para configurações de folhas sobrepostas; o acesso às ferramentas e aos eletrodos pode restringir a geometria da junta. |
Aplicações típicas |
Tanques de combustível, recipientes, dutos, bateria, radiadores, e conjuntos de chapa metálica selados. |
| Tipos de juntas | Principalmente juntas sobrepostas e sobrepostas. |
| Espessura do material | Geralmente adequado para chapas finas, com o alcance exato dependendo do material e equipamento. |
| Velocidade de soldagem | Geralmente de várias centenas de mm/min para cima, dependendo do material, grossura, e qualidade de solda necessária. |
| Custo | Moderado a alto, com boa produtividade em produção repetitiva. |
4. Juntas de chapa metálica rebitadas
Uma junta de chapa metálica rebitada usa um fixador mecânico chamado rebite para conectar duas ou mais chapas.
Durante a instalação, o rebite é colocado através de furos alinhados e mecanicamente deformado ou expandido para formar uma cabeça que prende as folhas umas às outras.
Ao contrário da soldagem, a rebitagem não requer o derretimento do metal base. Isto o torna particularmente útil quando é importante minimizar a distorção térmica ou ao unir materiais que são difíceis de soldar..

Tipos comuns de rebites
| Tipo de rebite | Características | Aplicações Típicas |
| Rebite sólido | Forte e confiável; requer acesso para formar a cabeça oposta. | Aeroespacial, Conjuntos estruturais |
| Rebite cego | Instalado de um lado; útil onde o acesso traseiro é limitado. | Gabinetes, manutenção, fabricação geral |
| Rebite autoperfurante | Perfura e une mecanicamente chapas sem furo pré-perfurado em materiais adequados. | Estruturas leves automotivas |
| Rebite tubular | Haste oca ou parcialmente oca; requer menos força de formação do que rebites sólidos. | Eletrodomésticos, eletrônica, conjuntos de luz |
| Rebite semi-tubular | Extremidade parcialmente oca simplifica a instalação. | Produtos de consumo, montagens mecânicas |
Características da junta rebitada
| Aspecto | Detalhes |
| Processo | As chapas são alinhadas e fixadas mecanicamente através da instalação e deformação de um rebite, ou usando um mecanismo especializado de autoperfuração ou rebite cego. |
| Melhor para | Alumínio, aço, aço inoxidável, e montagens de chapas de materiais mistos onde a união mecânica é preferida. |
| Vantagens | Sem calor; baixa distorção; adequado para materiais diferentes; boa repetibilidade; alguns tipos requerem acesso de apenas um lado. |
| Limitações | Requer furos ou capacidade de perfuração especializada para muitos tipos de rebites; adiciona peso do fixador; cria concentrações de tensão locais; a remoção pode ser difícil para rebites permanentes. |
Aplicações típicas |
Estruturas aeroespaciais, montagens automotivas, Equipamento HVAC, recintos, reboques, móveis metálicos, e trabalhos de reparação. |
| Tipos de juntas | Principalmente juntas sobrepostas e juntas de topo usando placas de cobertura. |
| Espessura do material | Depende do tipo de rebite, diâmetro, material, e configuração conjunta; adequado para montagens de chapas finas a médias. |
| Velocidade de produção | Alto quando são usados sistemas de rebitagem automatizados. |
| Custo | Baixo a moderado por articulação, embora ferramentas e equipamentos automatizados possam aumentar o investimento inicial. |
5. Juntas de chapa metálica aparafusadas e aparafusadas
As juntas parafusadas e parafusadas são conexões mecânicas removíveis que usam fixadores roscados para unir dois ou mais componentes de chapa metálica.
Ao contrário das juntas soldadas ou coladas, eles normalmente podem ser desmontados para inspeção, manutenção, substituição, ou reparo.
Os parafusos são particularmente comuns em montagens de chapa fina porque os designs auto-roscantes e formadores de rosca podem criar roscas diretamente na chapa ou em um furo pré-formado, enquanto parafusos e porcas são mais adequados quando são necessárias forças de fixação mais altas ou desmontagens repetidas.
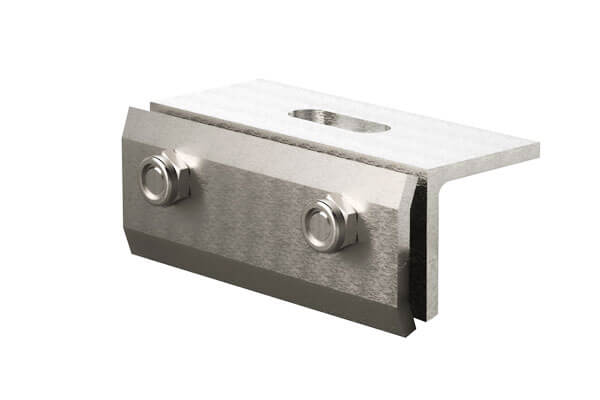
Características das juntas parafusadas e aparafusadas
| Aspecto | Detalhes |
| Processo | Folhas alinhadas são conectadas por meio de parafusos, parafusos, nozes, arruelas, inserções roscadas, ou outros fixadores mecânicos. O fixador gera força de fixação que mantém os componentes juntos. |
| Tipos | Parafusos + nozes, parafusos auto-roscantes, parafusos de máquina, porcas de rebite, porcas de solda. |
| Melhor para | Aço, aço inoxidável, alumínio, chapa galvanizada, e montagens que exigem conexões removíveis. |
| Vantagens | Removível; fácil de inspecionar e reparar; sem entrada de calor; adequado para muitas combinações de materiais; ferramentas simples; bem adequado para baixo- e produção de médio volume. |
| Limitações | Os furos de fixação reduzem a seção líquida da folha; vibração pode causar afrouxamento; chapas finas podem ter engate limitado da linha ou resistência ao arrancamento; fixadores adicionam peso e concentrações de tensão local. |
Aplicações típicas |
Gabinetes elétricos, protetores de máquinas, Equipamento HVAC, armários, componentes automotivos, eletrodomésticos, e equipamentos que requerem manutenção regular. |
| Tipos de juntas | Colo, bunda com placa de cobertura, flange, canto, e juntas de suporte. |
| Espessura do material | Particularmente comum para montagens de chapas metálicas finas a médias; a espessura prática depende do tipo de fixador e do projeto da junta. |
| Velocidade de produção | Alta para sistemas automatizados de aparafusamento e fixação; moderado para montagem manual. |
| Custo | Baixo a moderado, dependendo do tipo de fixador e do nível de automação. |
6. Juntas Rebitadas e Mecânicas de Chapas Metálicas
Clicar é um processo de união mecânica a frio em que folhas sobrepostas são formadas localmente por um punção e uma matriz para criar um intertravamento mecânico permanente.
Ao contrário da rebitagem convencional, nenhum fixador separado é necessário, e ao contrário da soldagem, o processo não introduz essencialmente nenhum calor de fusão na junta.
A fixação é particularmente atraente para montagens de chapas finas porque pode ser rápida, limpar, repetível, e altamente compatível com produção automatizada.
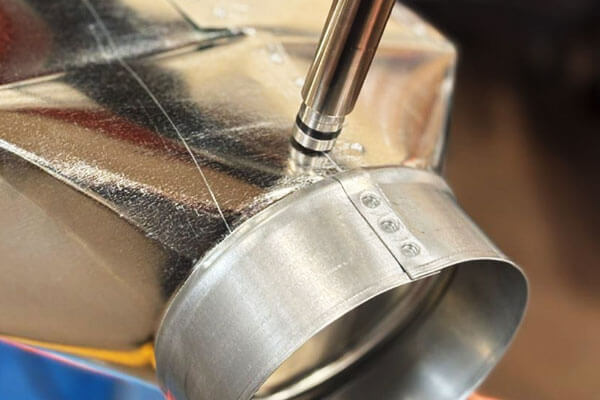
Características conjuntas de conquista
| Aspecto | Detalhes |
| Processo | Um punção e uma matriz deformam plasticamente as folhas sobrepostas para criar um intertravamento mecânico. O material flui para um corte inferior projetado ou região interligada sem derreter as chapas. |
| Melhor para | Aços dúcteis, aço inoxidável, alumínio, folha revestida, e montagens selecionadas de materiais mistos. |
| Vantagens | Sem metal de adição ou fixador separado; distorção térmica muito baixa; tempo de ciclo rápido; adequado para automação; pode unir materiais revestidos; processo relativamente limpo. |
| Limitações | Requer ductilidade suficiente da folha; a resistência da junta é altamente dependente do material e das ferramentas; o recuo visível permanece; não é adequado para todas as geometrias ou combinações de materiais. |
Aplicações típicas |
Componentes da carroceria automotiva, Conjuntos HVAC, eletrodomésticos, gabinetes elétricos, mobília, e produtos de chapa metálica de alto volume. |
| Tipos de juntas | Principalmente juntas sobrepostas sobrepostas, incluindo configurações selecionadas de flange e canto. |
| Espessura do material | Particularmente adequado para chapas finas, com espessura prática determinada pelo empilhamento de material e ferramentas. |
| Velocidade de produção | Muito alto; juntas individuais normalmente podem ser produzidas rapidamente em sistemas automatizados. |
| Custo | Baixo por junta em altos volumes de produção após o estabelecimento do ferramental. |
7. Juntas de chapa metálica coladas com adesivo
A ligação adesiva conecta componentes de chapa metálica através de uma camada adesiva polimérica, em vez de um fixador mecânico convencional ou solda por fusão.
Adesivos estruturais podem transferir carga continuamente sobre uma área colada relativamente grande, tornando-os particularmente úteis quando os engenheiros desejam reduzir concentrações de tensão localizadas.
A colagem adesiva é amplamente utilizada na indústria automotiva, transporte, eletrônica, eletrodomésticos, e estruturas leves, particularmente onde há baixa distorção, superfícies externas lisas, amortecimento de vibrações, ou a união de materiais diferentes é importante.
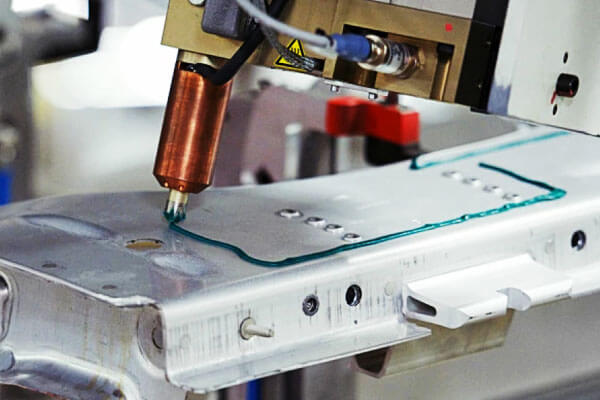
Características da junta adesiva
| Aspecto | Detalhes |
| Processo | O adesivo é aplicado entre superfícies preparadas e curado dentro de um tempo especificado, temperatura, pressão, ou condições ambientais para formar a junta. |
| Tipos | Epóxi, acrílico, poliuretano, cianoacrilato. |
| Melhor para | Aço, aço inoxidável, alumínio, metais revestidos, e materiais diferentes compatíveis. |
| Vantagens | Distribui o estresse por uma grande área; sem calor de fusão; baixa distorção; excelente aparência superficial; pode selar a junta; útil para materiais diferentes; fornece algum amortecimento de vibração. |
| Limitações | Requer preparação adequada da superfície; o tempo de cura pode afetar a produtividade; o desempenho pode depender da temperatura, umidade, produtos químicos, e envelhecimento; a inspeção pode ser mais difícil do que com fixadores mecânicos visíveis. |
Aplicações típicas |
Painéis de carroceria automotiva, gabinetes de bateria, Conjuntos HVAC, eletrônica, eletrodomésticos, estruturas metálicas compostas, e componentes de transporte leves. |
| Tipos de juntas | Articulações sobrepostas, juntas de lenço, juntas de flange, e configurações selecionadas de topo ou canto. |
| Espessura do material | Adequado para uma ampla gama de espessuras de chapa, desde que o adesivo e a geometria da junta sejam adequadamente projetados. |
| Velocidade de produção | Moderado a alto dependendo da química do adesivo e do método de cura. |
| Custo | Moderado; pode se tornar altamente econômico quando elimina fixadores ou operações de vedação secundária. |
8. Juntas de chapa metálica formadas integrais
As juntas de chapa metálica formadas integralmente são criadas cortando, flexão, dobrável, ou interligando mecanicamente a própria folha, eliminando a necessidade de fixadores separados ou soldagem por fusão.
Eles são particularmente eficazes na fabricação de chapas metálicas de alto volume porque a junta pode ser incorporada diretamente no padrão plano e produzida por estampagem, socando, corte a laser, pressione a frenagem, ou perfilagem.
Essas juntas são comumente usadas em dutos, gabinetes elétricos, painéis automotivos, eletrodomésticos, cobertura, revestimento, e estruturas fabricadas leves.
Articulações de bainha / Costuras dobradas
Uma junta de bainha é produzida por dobrar a borda de uma folha sobre si mesma ou ao redor da borda de outra folha, criando uma borda reforçada e fechada.
Além de fornecer uma conexão mecânica, bainha pode eliminar bordas expostas afiadas, aumentar a rigidez local, e melhorar a aparência do componente acabado.
| Aspecto | Detalhes |
| Processo | A borda de uma folha é dobrada sobre si mesma ou ao redor da borda de outra folha para formar uma bainha retida mecanicamente. |
| Tipos | Bainha aberta, bainha fechada, bainha plana, bainha única, bainha dupla, bainha em forma de lágrima. |
| Melhor para | Aço, alumínio, aço inoxidável, e outros materiais de folha dúctil, folha particularmente fina. |
| Vantagens | Sem fixadores separados; aparência limpa; elimina arestas vivas; melhora a rigidez local; compatível com formação e montagem automatizadas. |
Limitações |
Principalmente adequado para cargas leves ou moderadas; requer flexibilidade adequada e formação precisa; fendas fechadas podem exigir medidas de controle de corrosão. |
| Aplicações típicas | Portas e capôs automotivos, painéis de eletrodomésticos, armários elétricos, canalização, cobertura, e tampas de chapa metálica. |
| Tipos de juntas | Principalmente juntas de borda e sobreposição. |
| Espessura do material | Comumente usado para chapas de aproximadamente 0,3–2,0 mm, dependendo do material, ferramentas, e geometria da bainha. |
Bloquear costuras
Costuras de bloqueio são juntas formadas contínuas nas quais as bordas de duas ou mais folhas são dobrado e intertravado mecanicamente.
Porque a conexão ocorre ao longo da junta, em vez de ocorrer em pontos isolados, costuras de travamento são particularmente úteis para montagens longas de chapas metálicas e aplicações onde o desempenho da vedação é importante.
| Aspecto | Detalhes |
| Processo | As bordas de duas folhas são especialmente formadas e dobradas para que se encaixem mecanicamente ao longo da junta. |
| Tipos | Costura de bloqueio Pittsburgh, costura snap-lock, costura em pé, costura ranhurada, e outras configurações de costura dobrada. |
| Melhor para | Aço galvanizado, aço carbono, alumínio, e chapa de aço inoxidável. |
| Vantagens | Sem fixadores separados; conexão contínua; alta eficiência de produção; aparência limpa; pode fornecer vedação eficaz ao ar ou às intempéries quando devidamente formado e selado. |
| Limitações | A resistência é geralmente inferior à de uma solda estrutural adequadamente projetada; requer conformação precisa e ferramentas dedicadas; fendas dobradas podem exigir atenção à corrosão e drenagem. |
| Aplicações típicas | Dutos HVAC, cobertura, revestimento arquitetônico, chaminés, tanques, recipientes, e sistemas de ventilação. |
| Tipos de juntas | Principalmente juntas de borda e sobreposição. |
| Espessura do material | Comumente usado para chapas de aproximadamente 0,3–2,0 mm, dependendo do desenho da costura e do equipamento de formação. |
Articulações dobradas
Uma junta dobrada é uma conexão formada mecanicamente na qual uma aba, flange, ou seção de folha estendida é inserida em uma fenda ou recurso de recepção e depois dobrada ou dobrada na posição.
A conexão é criada através de intertravamento geométrico em vez de soldagem ou fixadores separados.
As juntas dobradas são particularmente úteis para produtos projetados em torno fabricação de corte e dobra, onde abas e ranhuras podem ser incorporadas diretamente no padrão plano de chapa metálica.
| Aspecto | Detalhes |
| Processo | Uma aba ou flange formada em uma folha é inserida em uma fenda ou abertura em outra folha e dobrada, dobrado, ou travado no lugar. |
| Melhor para | Aço macio, aço inoxidável, alumínio, e outros materiais em folha moldáveis. |
| Vantagens | Sem fixadores separados; aparência limpa; montagem rápida; capacidade de autolocalização; adequado para produção automatizada ou assistida por ferramentas. |
| Limitações | A resistência da junta depende fortemente da geometria da aba e da ranhura; requer corte e conformação precisos; geralmente mais adequado para cargas estruturais leves a moderadas. |
| Aplicações típicas | Gabinetes elétricos, Componentes HVAC, armários, mobília, caixas, e conjuntos fabricados leves. |
| Tipos de juntas | Comumente usado no colo, canto, e configurações tipo T. |
| Espessura do material | Normalmente aproximadamente 0,3–1,5 mm, dependendo da ductilidade do material e do projeto da junta. |
Juntas em cauda de andorinha de chapa metálica
Uma junta em cauda de andorinha de chapa metálica usa abas e slots cônicos complementares para criar um intertravamento mecânico.
Durante a montagem, a aba cônica desliza ou se encaixa no slot correspondente, restringindo o movimento na direção de separação primária.
Ao contrário dos métodos de fixação convencionais, uma junta em cauda de andorinha pode ser criada diretamente durante o corte e a conformação, tornando-o particularmente atraente para montagens de chapa metálica sem fixadores e de projeto para fabricação.
| Aspecto | Detalhes |
| Processo | Abas e ranhuras complementares em formato de cauda de andorinha são cortadas ou formadas na folha e montadas para produzir um intertravamento mecânico cônico. |
| Melhor para | Aço, alumínio, aço inoxidável, e outros materiais de folha adequados usados em conjuntos fabricados leves. |
| Vantagens | Sem fixadores separados; autolocalização; aparência limpa; montagem rápida; pode melhorar a repetibilidade; adequado para corte CNC e fabricação automatizada. |
| Limitações | Requer dimensões e tolerâncias precisas de recursos; a capacidade de carga depende fortemente da geometria da aba e da espessura da chapa; pode exigir travamento secundário para aplicações altamente carregadas ou sensíveis à vibração. |
| Aplicações típicas | Gabinetes elétricos, caixas de máquinas, colchetes, mobília, metalurgia decorativa, protótipos, e montagens modulares de chapa metálica. |
| Tipos de juntas | Colo, T, canto, e configurações de flange. |
| Espessura do material | Comumente usado para chapas de aproximadamente 0,3–1,5 mm, dependendo da geometria e da capacidade de fabricação. |
9. Conclusão
As juntas de chapa metálica não são simplesmente conexões mecânicas entre duas peças de metal.
São interfaces cuidadosamente projetadas que determinam como as cargas, deformação, aquecer, vibração, corrosão, e as tolerâncias dimensionais são transferidas através de uma montagem.
As geometrias articulares mais comuns incluem juntas de topo, juntas sobrepostas, juntas de canto, juntas de borda, e juntas em T.
Essas geometrias podem ser conectadas através de uma ampla gama de processos, incluindo soldagem MIG, Soldagem TIG, soldagem a ponto por resistência, soldagem a laser, soldagem de costura, fascinante, parafusos e porcas, conquistando, colagem adesiva, bainha, costuras de bloqueio, dobrar juntas, e intertravamentos em cauda de andorinha.
A principal lição de engenharia é que não existe uma junta de chapa metálica universalmente mais forte ou melhor.
Uma junta bem sucedida é aquela que satisfaz o conjunto completo de requisitos para a sua aplicação.:
Força adequada + resistência à fadiga + fabricante + resistência à corrosão + estabilidade dimensional + facilidade de manutenção + eficiência de custos
Em design profissional de chapa metálica, a seleção conjunta deve, portanto, começar com o caminho de carga e o ambiente de serviço, não apenas com o processo de fabricação mais fácil.
Perguntas frequentes
Qual é o tipo mais resistente de junta de chapa metálica?
Juntas soldadas de penetração total (MEU, TIG, ou laser) fornecer a maior resistência por unidade de comprimento, com resistência próxima à da própria chapa de base.
Para fixadores discretos, rebites sólidos têm a maior resistência ao cisalhamento, enquanto os conjuntos de parafusos e porcas têm a maior resistência à tração.
Que tipo de junta é melhor para chapas finas?
As escolhas comuns incluem soldagem a ponto por resistência, soldagem a laser, conquistando, fascinante, fixadores auto-roscantes, colagem adesiva, e juntas formadas.
A melhor opção depende do material, grossura, volume de produção, força necessária, e acessibilidade.
Qual é a melhor junta para unir metais diferentes?
Ligação adesiva, aparafusamento, e rebites são adequados para unir metais diferentes. Evite soldar, pois pode causar corrosão galvânica.
Qual é o tipo mais resistente de junta de chapa metálica?
Não existe uma junta universalmente mais forte. A resistência da junta depende do material, grossura, geometria, condição de carregamento, processo de adesão, e mão de obra.
Um soldado adequadamente projetado, rebitado, ou juntas intertravadas mecanicamente podem ser altamente eficazes para diferentes aplicações.
Qual é a diferença entre uma junta sobreposta e uma junta de topo?
UM junta sobreposta usa folhas sobrepostas, enquanto um junta de topo conecta as folhas aproximadamente de ponta a ponta.
As juntas sobrepostas são geralmente mais fáceis de montar, enquanto as juntas de topo podem fornecer uma geometria mais limpa e compacta.

