Na fabricação mecânica, inúmeros componentes podem parecer diferentes em forma e função, mas muitos deles podem ser classificados num número limitado de formas estruturais típicas.
Entre os mais representativos estão eixos, mangas, alojamentos, engrenagens, pistões, e bielas.
O desafio na usinagem dessas peças não é simplesmente escolher uma ferramenta ou máquina de corte.
Um plano de processo sólido deve coordenar a seleção de espaços em branco, desenho de data, sequência de usinagem, distribuição de subsídios, tratamento térmico, projeto de fixação, parâmetros de corte, Inspeção dimensional, e volume de produção.
Este artigo fornece uma visão sistemática dos métodos de usinagem, rotas de processo típicas, principais requisitos técnicos, e desafios comuns de fabricação associados a essas seis peças mecânicas representativas.
1. Usinagem de peças de eixo: A referência em usinagem de componentes rotativos
As peças do eixo estão entre os componentes mais representativos na fabricação mecânica.
Suas principais funções são apoiar elementos rotativos, transmitir torque, poder de transferência, e manter a posição relativa dos rolamentos, engrenagens, polias, acoplamentos, e outros componentes de transmissão.
A qualidade de um eixo é determinada por uma combinação de precisão dimensional, precisão do formulário, precisão posicional, e integridade da superfície.
Para eixos pequenos relativamente simples, O estoque de barras redondas costuma ser econômico porque a geometria inicial já se aproxima da forma cilíndrica final.
Para eixos de alta resistência ou fortemente carregados, o forjamento pode proporcionar melhor utilização do material e propriedades mecânicas mais favoráveis. Eixos grandes ou altamente complexos podem exigir processos especializados de fundição ou forjamento.

Processo típico de usinagem de eixo
Uma rota geral de usinagem de eixo pode ser expressa como:
Preparação da peça bruta → faceamento e furação central → torneamento em desbaste → tratamento térmico → semiacabamento → usinagem de recurso secundário → torneamento de acabamento → retificação ou superacabamento → inspeção final
A sequência exata muda de acordo com a geometria e o material do eixo, mas estabilidade de dados e sequenciamento de processos permanecem considerações centrais.
Para muitos eixos de precisão, os furos centrais são estabelecidos antecipadamente e depois usados como pontos de referência para usinagem subsequente.
A usinagem entre centros permite gerar diferentes superfícies cilíndricas externas em relação a um eixo comum, o que é particularmente benéfico quando a coaxialidade é crítica.
Por que o sequenciamento de processos é importante
Um princípio importante na usinagem de eixos é realizar uma remoção substancial de material enquanto a peça ainda possui rigidez estrutural adequada..
Por exemplo, O torneamento em desbaste de diâmetros maiores é normalmente executado antes da usinagem extensa de diâmetros menores.
Se muito material for removido de uma região delgada numa fase inicial, a rigidez local diminui e o eixo se torna mais suscetível a:
Deflexão → vibração → erro dimensional → desvio geométrico
O tratamento térmico também deve ser integrado à rota do processo. Quando é necessário endurecer ou revenir, margem de acabamento suficiente deve ser mantida para remover a distorção do tratamento térmico durante as operações subsequentes.
Torneamento de Desbaste e Semiacabamento
O torneamento é o principal processo de usinagem para a maioria das geometrias de eixo convencionais.
Torneamento difícil preocupa-se principalmente com a remoção eficiente de material e com o estabelecimento do perfil escalonado básico.
Os parâmetros de corte são geralmente selecionados para maximizar a produtividade, mantendo condições de corte estáveis e evitando deflexão excessiva.
Semiacabamento aproxima as principais superfícies funcionais de suas dimensões finais e as prepara para acabamentos de alta precisão.
Para eixos finos, a escolha do suporte é particularmente importante. Suporte de contraponto, descansos constantes, siga os descansos, métodos de mandril apropriados, e parâmetros de corte otimizados podem reduzir significativamente a deflexão da peça.
O objetivo não é simplesmente remover material rapidamente, mas para produzir uma geometria intermediária estável que possa suportar de forma confiável as operações de precisão posteriores.
Acabamento de precisão de superfícies de eixo
Quando os eixos exigem alta precisão dimensional e geométrica, a retificação freqüentemente se torna a operação de precisão final.
Moagem cilíndrica é amplamente utilizado para rolamentos, eixos de precisão, componentes hidráulicos, e outras superfícies que exigem tolerâncias restritas e acabamento superficial controlado.
Moagem sem centro é altamente produtivo para componentes cilíndricos fabricados em grandes quantidades, especialmente quando o trabalho individual entre centros é desnecessário.
Para aplicações exigentes, técnicas de acabamento adicionais podem incluir:
- Superacabamento
- Afiar
- Polimento
- Polimento de rolo
- Laping
Esses processos podem melhorar a textura da superfície e, Dependendo do método, modificar propriedades próximas à superfície, como tensão residual e dureza.
A retificação não se trata apenas de rugosidade superficial
Um equívoco comum é que o lixamento é usado apenas para obter uma superfície mais lisa. Na fabricação de eixos de precisão, seu papel é muito mais amplo.
A moagem pode corrigir:
- Variação de diâmetro
- Cônico
- Erros de arredondamento
- Erros de cilindricidade
- Defeitos superficiais locais
No entanto, o calor excessivo de retificação pode danificar a camada superficial do aço endurecido.
Portanto, entrega de refrigerante, seleção de roda, vestir, alimentar, e os parâmetros de retificação devem ser controlados cuidadosamente para evitar danos térmicos ou tensões residuais indesejáveis.
Usinagem de chavetas, Splines, e tópicos
Os eixos frequentemente contêm recursos funcionais secundários que devem permanecer relacionados com precisão ao eixo rotacional principal.
As chavetas podem ser produzidas por fresagem, brochamento, moldar, ou métodos de usinagem especializados. Sua largura, profundidade, posição, e a orientação angular influenciam a transmissão e montagem do torque.
As estrias são mais complexas porque vários dentes devem ser distribuídos com precisão ao redor da circunferência do eixo.
Dependendo do design do spline e do volume de produção, processos como brochamento, moldar, Hobbing, fresagem, ou moagem pode ser usada.
As roscas podem ser usinadas girando, fresamento de rosca, tocando para recursos internos, ou retificação para aplicações de alta precisão.
Um princípio crítico de planejamento de processo é que essas características secundárias devem ser usinadas a partir de dados funcionais controlados.
De outra forma, o eixo pode ter características individuais precisas, mas relações angulares ou posicionais incorretas entre elas.
Peças Especiais de Eixo: Virabrequins e parafusos de avanço
Alguns componentes de eixo exigem estratégias de processo especializadas porque sua geometria vai além do torneamento convencional.
Eixos de manivela
Os virabrequins contêm vários diários de deslocamento, incluindo diários principais e virabrequins.
Sua usinagem, portanto, requer controle preciso do diâmetro do munhão, lançamento de manivela, posição angular, filetes, passagens de petróleo, e equilíbrio dinâmico.
Os processos típicos podem incluir torneamento especializado, moagem, perfuração, acabamento de filé, polimento, e equilíbrio.
Porque os virabrequins sofrem cargas cíclicas severas, a integridade da superfície em filetes e transições de munhão é particularmente importante.
Parafusos de chumbo
Os parafusos de avanço exigem um controle rígido do perfil da rosca, tom, precisão de chumbo, retidão, e acabamento superficial.
Em aplicações de precisão, retificação de rosca ou outros processos de alta precisão podem ser necessários após o tratamento térmico.
Para tais componentes, o objetivo do processo vai além da precisão dimensional para incluir precisão de movimento em todo o comprimento de trabalho.
2. Manga & Usinagem de peças de buchas: Precisão do furo como principal desafio técnico
As peças de buchas e buchas são amplamente utilizadas como suporte, guiando, posicionamento, vedação, e componentes resistentes ao desgaste em equipamentos mecânicos.
Exemplos típicos incluem buchas de rolamento, mangas guia, mangas espaçadoras, mangas do eixo, buchas hidráulicas, camisas de cilindro, e usar mangas.
Embora sua geometria básica seja relativamente simples – um furo interno cilíndrico combinado com uma superfície cilíndrica externa – os requisitos de usinagem podem ser consideravelmente mais exigentes do que sua aparência sugere..
O desafio central na usinagem de buchas e buchas não é simplesmente produzir um furo ou diâmetro externo preciso.
O requisito crítico é manter a relação geométrica entre o furo, diâmetro externo, faces finais, e eixo funcional.
Em muitas aplicações, mesmo um pequeno erro na concentricidade ou perpendicularidade pode causar carregamento irregular, desgaste excessivo, vazamento, vibração, ou falha prematura.

Processo de usinagem típico para peças de luva
Uma rota de usinagem geral pode ser descrita como:
Preparação da peça bruta → faceamento → torneamento em desbaste → furação ou mandrilamento em desbaste → tratamento térmico se necessário → semiacabamento → mandrilamento ou alargamento de precisão → retificação/afiação interna → inspeção final
A sequência exata depende da estrutura da manga e da precisão necessária.
Para buchas relativamente simples e de baixa precisão, perfuração seguida de alargamento pode fornecer precisão de furo suficiente.
Quando são necessárias tolerâncias mais rigorosas e melhor controle geométrico, tedioso, moagem interna, afiar, ou lapidação pode ser introduzida.
Uma progressão prática é:
Perfuração → Mandrilamento → Alargamento → Retificação/Afiação
Cada processo serve a um propósito diferente, em vez de simplesmente repetir a mesma operação para aumentar a precisão.
Usinagem de Furo: Do desbaste ao acabamento de precisão
Perfuração
A perfuração é comumente usada para criar o furo inicial em peças sólidas. Oferece alta produtividade, mas normalmente não fornece a precisão geométrica necessária para um furo funcional de precisão.
Posição do furo, retidão, e a deflexão da perfuração pode afetar todas as operações subsequentes, então o buraco inicial deve ser visto como um geometria inicial em vez do furo final.
Tedioso
A mandrilamento remove material de um furo existente e proporciona um controle muito maior sobre o diâmetro, retidão, redondeza, e precisão posicional.
Para mangas de precisão, o mandrilamento é muitas vezes a principal operação intermediária porque corrige erros introduzidos durante a furação e estabelece uma geometria confiável para acabamento subsequente.
Alargamento
O alargamento é usado principalmente para melhorar a precisão do tamanho do furo e o acabamento superficial após a produção de um furo pré-usinado adequado..
É eficiente para uma produção relativamente consistente quando a tolerância exigida está dentro da capacidade do processo.
No entanto, o alargamento não substitui a correção de um furo fundamentalmente impreciso ou desalinhado. A qualidade do resultado ainda depende da operação anterior de mandrilamento ou furação.
Moagem Interna
A retificação interna é usada quando é necessária alta precisão dimensional e geométrica, especialmente para componentes endurecidos ou de precisão.
Pode melhorar:
- Diâmetro do furo
- Redondeza
- Cilindricidade
- Rugosidade da superfície
As tolerâncias de moagem devem ser cuidadosamente controladas, especialmente para mangas de pequeno diâmetro ou paredes finas.
Afiar
O brunimento é um processo de acabamento particularmente adequado para furos cilíndricos.
Pode melhorar a precisão geométrica e a textura da superfície e é amplamente utilizado em camisas de cilindro, componentes hidráulicos, buchas de precisão, e superfícies de rolamento.
Um dos principais benefícios do brunimento é a capacidade de gerar um padrão de superfície hachurado controlado que pode suportar a retenção de lubrificante em aplicações apropriadas.
Mangas de parede fina: A deformação é o principal desafio
As buchas de parede fina estão entre os componentes mais difíceis de usinar com precisão porque sua rigidez é limitada.
Durante a usinagem, a força de corte pode deformar temporariamente a peça de trabalho.
Após o lançamento do fixture, a deformação elástica pode se recuperar parcialmente, fazendo com que o furo medido ou o diâmetro externo mudem.
Isso cria uma situação comum:
Usinado sob carga de fixação → a dimensão parece correta → liberada do acessório → alterações de geometria
O problema se torna mais grave quando a manga é muito fina, longo, ou feito de um material relativamente macio.
Três métodos principais de controle de deformação
1. Reduza a força de corte
Parâmetros de corte apropriados, ferramentas afiadas, geometria adequada da ferramenta, e a profundidade de corte controlada podem reduzir as forças de corte radiais.
2. Otimize a fixação
O sistema de fixação deve segurar o componente com segurança sem aplicar força excessiva.
Mandíbulas macias, mandris expansíveis, suportes internos, e acessórios especialmente projetados podem ajudar a distribuir as cargas de fixação de maneira mais uniforme.
3. Controlar o calor
O calor de corte pode fazer com que a ferramenta e a peça se expandam. Se a temperatura não estiver estável, medições dimensionais tomadas imediatamente após a usinagem podem não representar a geometria real da temperatura ambiente.
Para componentes de precisão, o fornecimento de refrigerante e a estabilização térmica podem, portanto, ser tão importantes quanto os parâmetros nominais de corte.
A concentricidade do diâmetro interno ao diâmetro externo é frequentemente mais importante que o tamanho individual
Uma das características mais importantes de uma bucha é a relação entre o furo e o diâmetro externo..
Considere uma bucha instalada em um alojamento e carregando um eixo giratório.
Mesmo que o diâmetro do furo e o diâmetro externo estejam dentro da tolerância, a excentricidade excessiva entre eles pode produzir espessura de parede irregular e um eixo de deslocamento deslocado.
Isto pode levar a:
- Pressão de rolamento irregular
- Desgaste acelerado
- Maior fricção
- Desalinhamento do eixo
- Aquecimento local
- Desempenho de vedação reduzido
Por esta razão, o processo deve manter uma relação estável entre as superfícies de referência internas e externas.
Onde alta concentricidade é necessária, usinar ambas as superfícies a partir de um ponto de referência comum ou usar uma estratégia controlada de configuração única pode reduzir erros de localização acumulados.
Usinagem de mangas para furos profundos
Mangas longas e buchas de furo profundo apresentam desafios adicionais relacionados à deflexão da ferramenta, evacuação de cavacos, entrega de refrigerante, e suportou a retidão.
À medida que o buraco se torna mais profundo em relação ao seu diâmetro, o sistema de usinagem se torna cada vez mais sensível a:
- Saliência da ferramenta
- Força de corte
- Vibração
- Acúmulo de calor
- Evacuação de cavacos
- Desalinhamento da peça e da ferramenta
Técnicas especializadas de furação e mandrilamento profundos podem, portanto, ser necessárias.
Em operações de mandrilamento de precisão, arranjos de mandrilamento flutuante ou autocompensador podem ajudar o sistema de corte a seguir o furo existente com mais precisão, dependendo da máquina e da aplicação.
O fornecimento eficaz de refrigerante também é essencial. A má evacuação dos cavacos pode permitir o recorte dos cavacos, causando pontuação de furo, instabilidade dimensional, e desgaste acelerado da ferramenta.
3. Habitação & Usinagem de peças de caixa: Usinagem Combinada de Sistemas de Furos e Planos de Referência
As peças da carcaça e da caixa são componentes estruturais fundamentais em equipamentos mecânicos.
Exemplos típicos incluem carcaças de máquinas-ferramenta, caixas de caixa de velocidades, Molas de rolamento, corpos da bomba, casos de transmissão, blocos de motor, e caixas de fuso.
Ao contrário de eixos e mangas, que são dominados por superfícies rotacionais, as peças da carcaça geralmente contêm uma combinação de grandes planos de referência, sistemas de furos que se cruzam, superfícies de montagem, furos roscados, Cavidades internas, e características estruturais externas.
Sua dificuldade de usinagem, portanto, não vem de um único recurso, mas de manter a relação espacial entre numerosas superfícies funcionais e sistemas de furos.
A precisão dimensional e geométrica destas características afeta diretamente a qualidade da montagem, alinhamento do eixo, desempenho do rolamento, vibração, vedação, e a estabilidade operacional da máquina completa.

Principais requisitos de usinagem
Os requisitos mais importantes incluem o diâmetro do furo, precisão da posição do furo, coaxialidade, planicidade plana, perpendicularidade, paralelismo, e acabamento superficial.
Para caixas de rolamentos e caixas de transmissão, a relação entre múltiplos furos é particularmente crítica porque qualquer desalinhamento pode afetar o alinhamento do eixo, carregamento de rolamento, engrenamento de engrenagens, vibração, e vida de serviço.
| Exigência | Objetivo principal |
| Precisão do furo | Garante o ajuste adequado do rolamento e do eixo |
| Precisão da posição do furo | Mantém a geometria correta da montagem |
| Coaxialidade | Mantém vários furos de rolamento alinhados |
| Planicidade plana | Fornece montagem e montagem estáveis |
| Perpendicularidade / paralelismo | Mantém relações geométricas corretas |
| Acabamento superficial | Suporta encaixe, vedação, e desempenho de contato |
Seleção de dados e planejamento de processos
A seleção do ponto de referência é a base da usinagem de alojamentos. Um sistema de referência estável e repetível deve ser estabelecido antes da usinagem de recursos críticos.
Na produção de peça única ou em pequenos lotes, peças fundidas em bruto podem ser alinhadas manualmente de acordo com referências de projeto.
Na produção em massa, sistemas de localização baseados em acessórios, como o princípio de um plano e dois pinos fornecer posicionamento mais rápido e repetível.
A sequência de usinagem geralmente segue o princípio de “datum primeiro, aviões antes dos buracos, desbaste antes de terminar.”
As principais superfícies de referência são estabelecidas primeiro, seguido pelos sistemas de buracos críticos.
Manter operações importantes dentro do mesmo sistema de coordenadas ajuda a reduzir erros cumulativos de posicionamento.
Usinagem de planos de referência e sistemas de furos
Os planos de referência são comumente usinados por fresagem, planejamento, ou moagem, dependendo do tamanho do componente e dos requisitos de precisão.
Depois que as superfícies de referência primárias forem estabelecidas, sistemas de furos podem ser produzidos por perfuração, alargamento, tedioso, ou usinagem especializada.
Para furos de montagem comuns, perfuração pode ser suficiente. Furos de rolamentos de precisão geralmente exigem operações de mandrilamento ou acabamento. Onde vários furos devem compartilhar um eixo comum, linha chata pode fornecer excelente controle coaxial.
Coordenar usinagem e Usinagem CNC os centros são particularmente adequados quando vários locais de furos precisam ser controlados com precisão e a flexibilidade de produção é importante.
Rota de Usinagem Típica
Um processo representativo é:
Preparação da peça bruta → usinagem de plano de referência → usinagem de plano principal → usinagem de furo desbaste → semiacabamento → mandrilamento/fresamento de precisão → rosqueamento e recursos secundários → acabamento final e inspeção
Separar o desbaste e o acabamento ajuda a reduzir a influência das forças de corte, tensão residual, e distorção térmica na precisão final.
Para caixas fundidas grandes, alívio de tensão ou estabilização também pode ser necessário antes da usinagem de precisão porque a remoção de grandes quantidades de material pode liberar tensões residuais e causar movimento dimensional.
Por que a precisão do sistema de furos é importante
Em uma habitação, dimensões individuais são apenas parte do requisito de qualidade.
Um furo de rolamento pode atender a sua tolerância de diâmetro, mas ainda causar problemas funcionais se seu eixo estiver posicionado incorretamente em relação a outro furo ou superfície de montagem.
Portanto, o objetivo principal da usinagem de carcaças é:
Estabelecer relações geométricas precisas e estáveis entre planos de referência, furos de precisão, furos de montagem, e outros recursos funcionais.
Para uma produção flexível, Os centros de usinagem CNC oferecem uma combinação eficaz de precisão e adaptabilidade.
Para fabricação de alto volume, luminárias dedicadas, sistemas chatos, equipamento automatizado, e a inspeção em processo pode proporcionar maior repetibilidade e produtividade.
O princípio fundamental permanece o mesmo: controle o sistema de dados primeiro, em seguida, construa todo o furo e a geometria da superfície ao seu redor.
4. Usinagem de engrenagens cilíndricas: Usinagem de perfil dentário como núcleo do processo
Cilíndrico engrenagens são componentes essenciais da transmissão usados para transmitir torque, alterar a velocidade de rotação, e manter uma relação de movimento definida entre os eixos.
Exemplos típicos incluem engrenagens de dentes retos, engrenagens helicoidais, engrenagens internas, e outras formas de engrenagens cilíndricas.
Sua usinagem é consideravelmente mais exigente do que o torneamento comum porque o sistema de dentes deve manter relações precisas no perfil, liderar, tom, espaçamento, desvio radial, e alinhamento com o furo da engrenagem ou eixo do eixo.
A qualidade de uma engrenagem influencia diretamente o ruído da transmissão, vibração, distribuição de carga, eficiência, e vida de serviço.
Portanto, a fabricação de engrenagens deve ser considerada como um processo integrado que envolve a preparação da peça bruta da engrenagem, controle de data, geração de dentes, tratamento térmico, acabamento, e inspeção final, em vez de simplesmente uma operação de corte de dentes.

Principais Requisitos de Usinagem para Engrenagens Cilíndricas
A precisão da engrenagem é geralmente avaliada a partir de diversas perspectivas funcionais.
A precisão do movimento determina se a engrenagem transmite a relação angular pretendida, enquanto a precisão da corrida afeta a suavidade e a vibração.
A precisão dente a dente e da superfície do dente influencia a distribuição uniforme da carga entre os dentes engrenados.
| Exigência | Importância da Engenharia |
| Precisão do perfil do dente | Garante a evolvente projetada ou a geometria do dente modificada |
| Precisão de lead | Controla o alinhamento dos dentes ao longo da largura da face |
| Precisão de tom | Mantém o espaçamento correto dos dentes e a taxa de transmissão |
| Excentricidade radial | Afeta a consistência rotacional e a malha de engrenagens |
| Precisão do furo | Garante o posicionamento correto no eixo |
| Concentricidade furo-dente | Mantém a relação correta entre o eixo da engrenagem e o sistema de dentes |
| Rugosidade da superfície do dente | Influencia o atrito, barulho, vestir, e fadiga |
| Dureza e profundidade da caixa | Determine a resistência ao desgaste e a capacidade de suporte de carga após o tratamento térmico |
Processo típico de usinagem de engrenagens cilíndricas
Uma rota representativa de fabricação de engrenagens é:
Fabricação de peças brutas → tratamento térmico da peça bruta, se necessário → torneamento de peças brutas de engrenagens → usinagem de furo e face → corte de engrenagens → tratamento térmico → restauração de referência → acabamento de engrenagens → inspeção
A sequência exata depende do material, tamanho da engrenagem, grau de precisão, método de tratamento térmico, e volume de produção.
Um princípio particularmente importante é reservar margem de usinagem suficiente para operações realizadas após o tratamento térmico..
Processos como cementação, têmpera, e o revenido podem causar alterações dimensionais e geométricas.
Se o requisito de precisão final for rigoroso, essas mudanças devem ser antecipadas durante os estágios iniciais de usinagem.
A seleção de dados é crítica
O sistema dentário, furo, e as faces finais devem manter uma relação espacial precisa. Portanto, a seleção do ponto de referência é uma das decisões mais importantes no planejamento do processo de engrenagens.
Para engrenagens com eixo integral, o eixo rotacional é comumente estabelecido através de furos centrais ou outras referências de eixo controladas. Para engrenagens tipo furo, o furo e a face final são frequentemente usados como referências de localização funcionais.
O princípio é simples:
O ponto de referência de usinagem deve estar estreitamente alinhado com o ponto de referência rotacional funcional da engrenagem.
A má seleção do ponto de referência pode produzir uma engrenagem na qual o perfil do dente é individualmente preciso, mas todo o sistema de dente é excêntrico em relação ao furo.
Isso pode resultar em malha desigual, aumento de ruído, carga dentária localizada, e desgaste prematuro.
Principais métodos de usinagem de dentes
Diferentes processos de corte de engrenagens são selecionados de acordo com a geometria da engrenagem, precisão, volume de produção, e se a engrenagem é interna ou externa.
Fresagem de engrenagens
A fresagem é um dos métodos mais utilizados para usinagem de engrenagens cilíndricas externas. Uma fresa rotativa engata continuamente na peça bruta da engrenagem para gerar os espaços dos dentes.
Suas principais vantagens são a alta produtividade, corte contínuo, e adequação para engrenagens de dentes retos e helicoidais. É, portanto, particularmente atraente para os médios- e produção em alto volume.
Modelagem de engrenagem
A modelagem de engrenagens usa uma fresa alternativa que se encaixa na peça de trabalho em uma relação de geração semelhante a uma engrenagem.
Sua capacidade de trabalhar próximo aos ombros e dentro de geometrias internas o torna valioso para engrenagens internas e certas estruturas de engrenagens que são difíceis de fresar.
Barbear de equipamento
A raspagem das engrenagens é geralmente usada antes do endurecimento final para melhorar a precisão dos dentes e a condição da superfície.
Ele pode remover pequenos desvios produzidos durante operações de corte anteriores e está especialmente associado à fabricação de alto volume de engrenagens automotivas.
Moagem de engrenagens
Para engrenagens temperadas de alta precisão, a retificação costuma ser a operação final de acabamento do dente. Pode melhorar significativamente o perfil do dente, liderar, acabar, e acabamento superficial.
A retificação de engrenagens é particularmente importante para aplicações onde o baixo ruído de transmissão, alta capacidade de carga, e transmissão de movimento precisa são necessárias.
Tratamento Térmico e Acabamento Pós-Tratamento Térmico
O tratamento térmico é frequentemente um dos estágios mais influentes na fabricação de engrenagens porque a engrenagem deve atingir simultaneamente a dureza superficial, resistência ao desgaste, força de fadiga, e estabilidade dimensional.
Dependendo do material da engrenagem e da aplicação, tratamentos podem incluir:
- Carburização
- Carbonitragem
- Nitretação
- Endurecimento de indução
- Através do endurecimento
Para engrenagens endurecidas, a combinação de uma superfície dura e resistente ao desgaste e um núcleo mais tenaz proporciona um equilíbrio entre a resistência à fadiga de contato e a resistência estrutural geral.
No entanto, o tratamento térmico também pode introduzir distorção, tensão residual, e mudança dimensional. É por isso que as engrenagens de alta precisão frequentemente requerem uma operação final de retificação ou brunimento após o tratamento térmico..
5. Usinagem de Pistões: Conformação de precisão para ambientes operacionais de alta temperatura
Os pistões são componentes alternativos críticos em motores de combustão interna, compressores, e outros sistemas de energia.
Eles operam sob alta temperatura, alta pressão, cargas mecânicas alternadas, e contato deslizante contínuo, portanto, seus requisitos de usinagem estão intimamente ligados à expansão térmica, lubrificação, vedação, e desempenho de fadiga.
Os pistões do motor são comumente fabricados em ligas de alumínio devido à sua baixa densidade e condutividade térmica favorável., embora aplicações especializadas possam usar outros materiais.
Ao contrário de um componente cilíndrico convencional, um pistão raramente é usinado como um simples cilindro reto.
Sua saia, coroa, ranhuras de anel, furos de pino, e cavidades internas têm requisitos funcionais diferentes.
O desafio central é reproduzir a geometria projetada com precisão suficiente para que o pistão atinja a folga de funcionamento necessária e a distribuição de carga sob a temperatura operacional real, em vez de apenas satisfazer as dimensões da temperatura ambiente.

Principais Requisitos de Usinagem para Pistões
| Exigência | Importância da Engenharia |
| Diâmetro e perfil da saia | Controla a folga de funcionamento entre o pistão e o cilindro |
| Redondeza da saia | Promove contato uniforme e reduz a carga localizada |
| Precisão do furo do pino | Garante o ajuste correto do pino do pistão e a transferência de carga |
| Posição do furo do pino | Mantém a relação geométrica entre o pistão e a biela |
| Dimensões da ranhura do anel | Controla o assentamento e a vedação do anel do pistão |
| Posição da ranhura e paralelismo | Evita problemas de vedação e carregamento desigual do anel |
| Geometria da coroa | Influencia a combustão, carga térmica, e distribuição de materiais |
| Rugosidade da superfície | Afeta o atrito, lubrificação, e desgaste |
A saia do pistão é particularmente importante porque sua geometria operacional é afetada pela expansão térmica e pela deformação mecânica.
Um perfil que parece ligeiramente não cilíndrico à temperatura ambiente pode ser intencional, permitindo que o pistão se aproxime da forma de funcionamento desejada após o aquecimento.
Processo típico de usinagem de pistão
Uma rota de usinagem representativa é:
Fundição ou forjamento → torneamento em desbaste → usinagem interna → usinagem de furo de pino → usinagem de canal anelar → perfilamento de saia → acabamento → inspeção
A sequência exata depende do projeto do pistão, material, volume de produção, e a relação entre as características do pistão.
A usinagem de desbaste é usada principalmente para estabelecer a geometria básica e remover o excesso de material, enquanto as operações de acabamento são responsáveis por reproduzir o perfil funcional e tolerâncias geométricas apertadas.
Para produção de alto volume, equipamentos CNC dedicados e medição automatizada são frequentemente usados para manter dimensões consistentes de peça para peça.
Usinagem de perfil de saia de pistão
Uma das operações tecnicamente mais exigentes é a usinagem do perfil da saia.
A saia pode incorporar movimentos cuidadosamente controlados:
- Perfis de barril
- Perfis de câmera
- Círios
- Alívio local
- Geometria do lado de impulso
Esses recursos compensam as diferentes expansões térmicas e cargas mecânicas experimentadas por diferentes regiões do pistão durante a operação.
Portanto, usinagem de pistão não é simplesmente uma questão de produzir um diâmetro nominal. O processo deve reproduzir uma perfil tridimensional funcional.
Os sistemas CNC modernos podem usar perfilamento controlado por coordenadas e compensação de ferramenta para atingir a geometria necessária, enquanto os sistemas de medição de precisão verificam o perfil real em relação ao modelo de projeto.
Usinagem de precisão do furo do pino
O furo do pino do pistão é outra característica crítica porque transfere carga entre o pistão e a biela.
Sua qualidade depende:
Diâmetro + redondeza + cilindricidade + posição + alinhamento
Uma posição incorreta do furo do pino pode afetar o movimento do pistão e introduzir carga adicional no sistema da biela e do virabrequim.
Dependendo do projeto do pistão, o furo pode ser usinado por mandrilamento de precisão seguido de brunimento ou outra operação de acabamento fino.
Usinagem de Ranhura Anelar
As ranhuras do anel devem manter uma largura precisa, profundidade, posição, e paralelismo para que os anéis do pistão possam se mover e vedar adequadamente.
A geometria inadequada da ranhura pode levar a:
- Vedação inadequada
- Consumo excessivo de óleo
- Anel colado
- Maior golpe
- Desgaste acelerado
O processo de acabamento de canais requer, portanto, um controle rígido da geometria da ferramenta e da compensação dimensional, especialmente ao usinar ligas de alumínio em altos volumes de produção.
6. Usinagem de Bielas: Controle de Deformação para Componentes de Baixa Rigidez
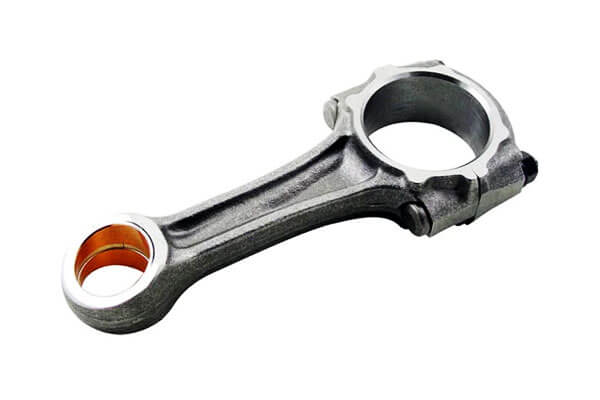
As bielas ligam o pistão ao virabrequim e transmitem as forças alternadas geradas durante o movimento alternativo.
Eles devem suportar altas cargas cíclicas, impacto, flexão, e fadiga, enquanto permanece leve o suficiente para minimizar a massa alternativa.
A maioria das bielas convencionais são produzidas a partir de aço forjado, embora o alumínio e outras ligas especializadas sejam usados em aplicações específicas.
Do ponto de vista da usinagem, As bielas são desafiadoras porque sua estrutura alongada e seção transversal variável proporcionam-lhes uma rigidez local relativamente baixa.
Como resultado, força de aperto, força de corte, e tensão residual podem causar deformação, dificultando a manutenção precisa da geometria do furo e da distância central.
Processo típico de usinagem de bielas
Uma rota de processo geral pode ser:
Forjamento → tratamento térmico → usinagem de referência → usinagem externa de desbaste → usinagem de furo → separação da tampa → semiacabamento → mandrilamento/ brunimento de precisão → inspeção final
A sequência varia de acordo com o projeto da biela e se a tecnologia de usinagem convencional ou de divisão por fratura é usada.
A usinagem de desbaste estabelece superfícies de referência estáveis e remove a maior parte da margem de usinagem.
O mandrilamento e o brunimento de precisão são então usados para atingir as dimensões finais do furo e a precisão geométrica.
Usinagem e Acabamento de Furo
Os furos de extremidade grande e de extremidade pequena são geralmente usinados através de uma sequência de mandrilamento em desbaste, semi-acabamento, e acabamento de precisão.
Tedioso estabelece tamanho preciso e forma geométrica, enquanto afiar pode melhorar ainda mais a redondeza, cilindricidade, e características da superfície quando necessário.
Para a montagem de grande porte, a relação entre a haste e a tampa é especialmente importante.
Depois que a tampa for separada e remontada, o furo acabado deve manter a geometria e o alinhamento projetados.
Bielas divididas por fratura
A divisão por fratura é amplamente utilizada para projetos adequados de bielas de alto volume.
Em vez de produzir uma superfície de contato usinada convencional entre a haste e a tampa, uma fratura controlada é iniciada ao longo de uma região predeterminada.
As faces de fratura irregulares resultantes fornecem uma interface de acoplamento altamente individual, ajudando a tampa e a haste a retornar à sua posição relativa original durante a montagem.
Essa abordagem pode oferecer:
- Localização precisa da tampa à haste
- Movimento relativo reduzido
- Eliminação de algumas operações de usinagem convencionais
- Produção eficiente de alto volume
- Posicionamento consistente da montagem quando controlado adequadamente
No entanto, a divisão da fratura requer propriedades do material cuidadosamente controladas, geometria do entalhe, comportamento de fratura, e parâmetros de processo. Não é adequado para todos os materiais ou designs de bielas.
O princípio fundamental da usinagem de bielas
O desafio fundamental é manter a relação espacial precisa entre os furos de extremidade grande e de extremidade pequena, evitando ao mesmo tempo a deformação do componente relativamente delgado..
Isso torna a usinagem de bielas um exemplo clássico de fabricação de precisão de baixa rigidez. A precisão da máquina por si só não pode garantir o resultado final.
O processo deve controlar simultaneamente a seleção do dado, carregamento de luminária, força de corte, remoção de materiais, tratamento térmico, acabamento de furo, e inspeção.
Na produção automotiva de alto volume, o processo mais eficaz, portanto, combina fixação rígida e repetível com parâmetros de usinagem controlados, medição automatizada, e, quando apropriado, tecnologia de fratura-divisão.
7. Comparação das seis peças de usinagem típicas
Embora os eixos, mangas, alojamentos, engrenagens, pistões, e as bielas têm geometrias muito diferentes, sua lógica de planejamento de processos pode ser comparada sistematicamente.
| Tipo de peça | Desafio de Usinagem Primária | Recursos críticos | Processos Comuns | Ponto de controle principal |
| Haste | Precisão rotacional e concentricidade | Diários, ombros, tópicos, rasgos de chaveta | Virando, moagem, usinagem de estrias | Coaxialidade e desvio |
| Manga | Precisão e deformação do furo | Furo, DE, face final | Perfuração, tedioso, alargamento, afiar | Relação furo-OD |
| Habitação | Precisão do sistema de dados e furos | Faces de montagem, chatos, buracos | Fresagem, tedioso, perfuração, moagem | Posição e precisão geométrica |
| Engrenagem | Geometria dentária e distorção por tratamento térmico | Perfil do dente, liderar, tom, furo | Hobbing, moldar, barbear, afiar, moagem | Precisão e desvio da engrenagem |
| Pistão | Perfil funcional e geometria térmica | Saia, furo do pino, ranhuras de anel | Virando, tedioso, usinagem de ranhura | Precisão de perfil e posição |
| Biela | Baixa rigidez e deformação | Furos de extremidade pequena/grande | Fresagem, tedioso, afiar, divisão de fratura | Alinhamento do furo e distância central |
A tabela mostra um padrão importante: o método de usinagem deve seguir a geometria funcional da peça.
Não existe um processo de usinagem universalmente superior.
O torneamento é ideal para superfícies rotacionais, o mandrilamento é essencial para diâmetros internos de precisão, fresamento domina superfícies prismáticas complexas, moagem proporciona alta precisão após tratamento térmico, e processos baseados em conformação ou fratura podem reduzir os requisitos de usinagem para componentes adequados de alto volume.
8. Conclusão
Os seis tipos de peças representativas—eixos, mangas, alojamentos, engrenagens, pistões, e bielas—fornecer um corte transversal útil da prática de usinagem mecânica.
Apesar das diferenças, os mesmos princípios fundamentais aparecem repetidamente:
Seleção correta do ponto de referência → sequenciamento lógico do processo → métodos de usinagem apropriados → controle eficaz da deformação → inspeção confiável
Esta é a verdadeira base do projeto de processos de usinagem.
O objetivo não é simplesmente remover material o mais rápido possível.
Um processo de usinagem bem-sucedido deve transformar a peça bruta em um componente que atenda às suas exigências dimensionais., geométrico, funcional, metalúrgico, superfície, e requisitos econômicos consistentemente.
Para engenheiros, planejadores de processos, e fabricantes, compreender essas seis categorias típicas de peças fornece mais do que uma lista de métodos de usinagem.
Oferece uma estrutura prática para analisar componentes desconhecidos e selecionar uma rota de processo com base na estrutura da peça, requisitos funcionais, comportamento material, precisão, e volume de produção.
Perguntas frequentes
Qual é a peça mais desafiadora de usinar entre esses seis tipos?
Depende do grau de precisão, mas geralmente engrenagens e pistões apresentam a maior complexidade de processo.
As engrenagens exigem usinagem especializada do perfil do dente e tolerâncias geométricas restritas, enquanto os pistões exigem controle preciso de perfis curvos complexos e múltiplas transferências de dados.
Qual processo oferece a mais alta qualidade de dente de engrenagem de precisão?
A retificação de engrenagens produz a mais alta precisão no perfil do dente e é o processo padrão para engrenagens temperadas de grau de precisão.
Ele pode corrigir a distorção do tratamento térmico e atingir os mais altos graus de precisão AGMA ou DIN.
Por que a seleção do ponto de referência é tão crítica na usinagem de alojamentos?
As caixas têm vários sistemas de furos e faces correspondentes inter-relacionados. Todas as tolerâncias posicionais são acumuladas a partir do dado primário.
A má seleção do ponto de referência cria erros de alinhamento cumulativos que degradam diretamente o ajuste da montagem e o desempenho da máquina.
Qual é o benefício da divisão de fratura para bielas?
A divisão da fratura cria uma combinação perfeita, interface de travamento de forma entre a haste e a tampa.
Isso melhora a precisão da montagem, elimina a usinagem da superfície de contato, reduz a contagem de peças, e aumenta a integridade estrutural de grande porte.
Qual é o acabamento padrão para furos de buchas de rolamentos?
A maioria dos furos de rolamentos de precisão são acabados por brunimento, que produz excelente redondeza, textura de superfície controlada, e tamanho consistente.
Para aplicações de altíssima precisão, retificação de furo ou superacabamento podem ser especificados.