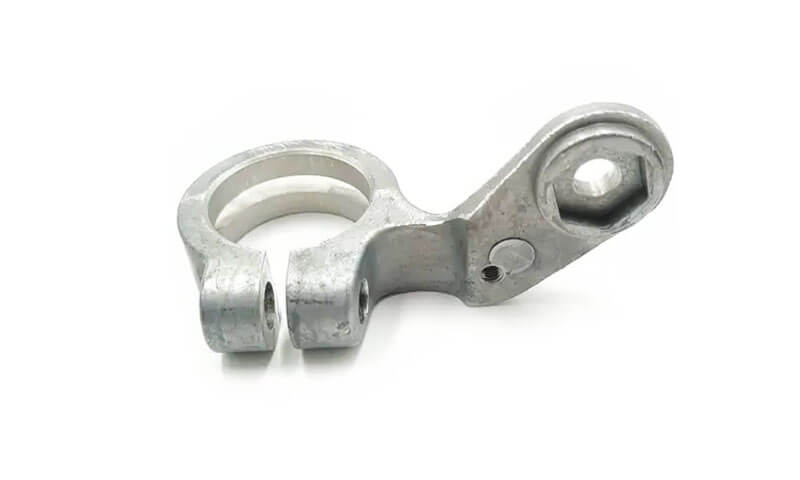
Pāri manam 28 gadus darbojušās alumīnija kalšanas un precīzās apstrādes līnijas motociklu un automobiļu konstrukciju daļām, Esmu dzirdējis vienu un to pašu jautājumu vairāk reižu, nekā spēju saskaitīt:
"Jūs jau iespiedāt alumīniju veidnē. It’s the right shape. Kāpēc jums tas pēc CNC jāapstrādā?”
Tas ir godīgs jautājums no kāda, kurš nav stāvējis blakus 400 tonnu smagai kalšanas presei un redzējis, kas nāk no otras puses.
Lielākā daļa cilvēku pieņem, ka kalšana nodrošina montāžai gatavu daļu. Realitātē, tas, kas iznāk no presformas, ir kalšanas sagatave — strukturāls pamats, not a finished product.
Kalšana palielina materiāla izturību un raupju formu; precīza CNC apstrāde pārvērš šo spēcīgo sagatavi detaļā, kas faktiski der, plombas, and performs reliably for thousands of service hours.
This article breaks down exactly why secondary CNC machining is non-negotiable for high-performance aluminum forged components, what operations it performs, how forging and machining work together as complementary processes, and what to look for in a supplier to avoid costly production gaps.
This isn’t textbook theory — it’s what we learned through trial, lūžņi, and field failure analysis.
1. Kalšana dod jums tukšu, Not a Finished Part
Sāksim ar ko alumīnija kalšana patiesībā klājas labi. When you heat an aluminum billet and compress it into a die cavity under hundreds of tons of pressure, jūs paveicat četras svarīgas lietas:
- You form the overall near-net shape of the part
- You refine and align the internal grain structure along load paths
- You create continuous metal flow lines that follow part geometry, dramatically improving fatigue strength
- You build the baseline structural integrity that makes forged parts 30–50% stronger than machined-from-solid equivalents
Tā ir milzīga vērtība. Bet lūk, ko nevar izdarīt kalšana, neatkarīgi no tā, cik labs ir jūsu nāve: tas nevar nodrošināt galīgos precīzus izmērus, gludas pārošanās virsmas, vai smalkas iekšējās iezīmes.
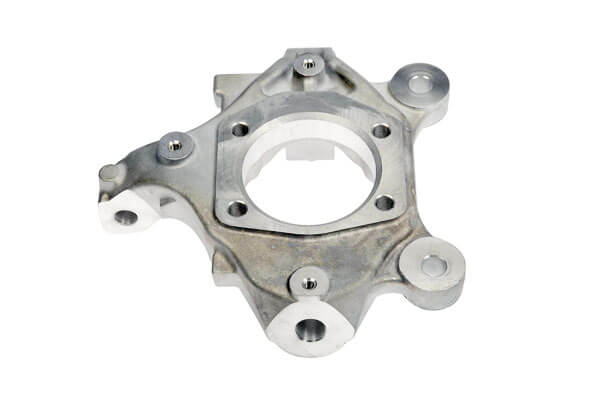
Kaltās ģeometrijas raksturīgie ierobežojumi
Every forging die has to compromise between formability and precision:
- Iegrimes leņķi: You need 1–3° of draft per side to eject the part from the die.
Tas nozīmē, ka katra vertikālā virsma ir konusveida, not square. Jūs nevarat salikt konusveida montāžas virsmu. - Kā-kalta tolerance: Even the best closed-die forging holds only ±0.2–0.5 mm dimensional accuracy. Montāžas caurumiem, gultnis der, un blīvējuma virsmas, nepieciešams ±0,02–±0,05 mm.
- Virsmas stāvoklis: Kaltām virsmām ir oksīda skala, neliela die drag, un šķiršanās līnijas zibspuldze.
They’re not flat enough, pietiekami gluda, or consistent enough for sealing or precision mating. - Smalkas īpašības: Mazie caurumi, pavedieni, blīvējuma rievas, and thin ribs cannot be reliably forged.
The metal won’t flow into tiny die features consistently, and ejecting them without damage is nearly impossible.
I once had a new product engineer try to order a forged motorcycle brake caliper with zero draft and forged-in thread holes. He thought we were overcharging for machining.
After three failed die trials and 12 sagrieztas paraugu daļas, he finally accepted what the old timers already knew: forging builds the structure; machining delivers the precision.
For parts like brake calipers, augšējās trīskāršās skavas, kāju mietiņi, and shock absorber links — the features that make the part actually assemble and function are exactly the features forging cannot produce.
2. What Exactly Does Precision CNC Machining Do on a Forged Blank?
CNC apstrāde nav tikai “malu sakopšana”. It performs five critical categories of work that turn a forging blank into a functional component.
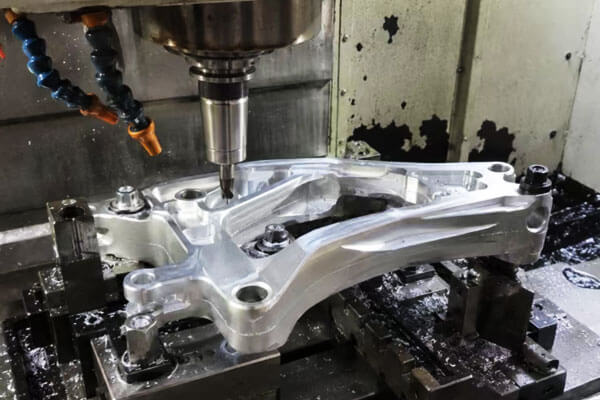
Montāža & Caurumu atrašanās vietas noteikšana
Nearly every forged structural part connects to something else — a frame, a shock, a brake assembly.
Hole position accuracy determines whether the part bolts on straight, vai atstarpes ir pat pa kreisi un pa labi, and whether the assembly sees uneven loading after installation.
Shift a hole pattern by 0.15 mm uz motocikla augšējās skavas, and the forks bind. Shift it by 0.3 mm, un daļa netiks salikta vispār.
Forging cannot hold hole position tolerance tighter than roughly ±0.4 mm reliably. CNC drilling and boring holds ±0.05 mm or better, pat vairāku caurumu rakstos.
Vītņoti caurumi
Vītņotajiem caurumiem ir nepieciešams precīzs diametrs, dziļums, pieskāriena pozīcija, un diegu formas kvalitāte.
For parts that get disassembled and reassembled for service, slikta diegu kvalitāte nozīmē attīrītus pavedienus, vaļīgi stiprinājumi, un lauka kļūmes.
Kalšanas rezultātā nevar iegūt izmantojamus pavedienus. Jūs varat izveidot pilota caurumu, bet gala vītne vienmēr ir apstrādāta.
We also control thread depth and countersink geometry precisely on CNC — something you cannot do consistently with a hand tap.
Mating & Seju atrašanās vietas noteikšana
As-forged surfaces are never flat enough to use as assembly mating faces. A forged surface might have 0.2–0.5 mm of variation across the face, plus iegrimes leņķa konuss.
Saskrūvējiet divas šādas sejas kopā, un jūs iegūstat nevienmērīgu iespīlēšanu, gasket leak paths, un daļas, kas pārvietojas zem slodzes.
CNC sejas frēzēšana parasti nodrošina kontrolētu līdzenumu 0.02 mm per 100 mm for structural faces, un vēl ciešāk virsmu blīvēšanai.
For brake caliper bodies, tas plakanums ir tas, kas neļauj bremžu šķidrumam izplūst. Tas nav kosmētisks — tas ir funkcionāls.
Bearing Seats & Retaining Grooves
Any part that spins, pivots, vai notur blīvējumu, nepieciešami precīzi urbumi, gultņu sēdekļi, and snap ring grooves.
Šīs funkcijas prasa diametra pielaides līdz milimetra simtdaļām un asas, konsekventa rievu ģeometrija.
Kalšana nevar izveidot gultņa urbumu līdz H7 pielaidei. Tas nevar izveidot kvadrātveida malu stiprinājuma rievu ar asiem stūriem. Tās ir stingri CNC darbības — virpošana, garlaicīgs, and internal grooving.
Contours, Apgaismošanas funkcijas & Pārlauzt malas
High-performance forged parts often get lightening pockets, šķautnes, un rafinētas ārējās kontūras apstrādes laikā.
We remove excess material where there’s no load to save weight — critical for motorcycle and automotive parts where every gram matters.
Salaužam arī asas malas, noņemt atdalīšanās līnijas zibspuldzi, un sapludināt pārejas.
Tas attiecas ne tikai uz izskatu: asas malas ir stresa pacēlāji. A clean machined chamfer can improve fatigue life by 20–30% on a loaded part.
At the end of the day, CNC apstrāde ne tikai padara daļu piemērotu. It controls weight, līdzsvaru, blīvējums, wear life, un noguruma veiktspēja.
3. Kalšana un CNC apstrāde: Papildinošs, Nekonkurē
Sometimes I hear people frame this as “forging vs. machining.” Tas ir nepareizs veids, kā uz to skatīties.
Viņi atrisina pilnīgi dažādas problēmas, and the best components use both for what each does best.
| Apstrādāt | Pamatfunkcija | Primārais spēks | Taustiņu ierobežojums |
| Alumīnija kalšana | Builds structural foundation; aligns grain flow; improves fatigue strength | Superior material integrity; augsta izturība pret svaru | Limited dimensional accuracy; cannot produce fine features |
| Precīza CNC apstrāde | Delivers final dimensional accuracy; produces functional features; controls surface quality | Extremely precise; flexible feature geometry | Removes material; does not improve base material strength |
Kāpēc ne tikai mašīna no cietā stieņa krājumiem?
If you need precision, why not just mill the whole part out of a solid block of aluminum? I’ve had people ask that too.
It’s true you can make almost any shape on a CNC mill from solid bar. Bet ir trīs lieli mīnusi:
- Massive material waste: Tipiskam motocikla bremžu suportam, you’d remove 65–75% of the starting bar as chips.
Kaltas sagataves noņem tikai 10–20%. Liela apjoma ražošanai, tā ir milzīga izmaksu atšķirība. - Cut grain flow: Machining from solid cuts right across the natural grain direction. Forged parts have grain flow that follows the part shape, nodrošinot par 30–50% labāku noguruma izturību.
I’ve seen fatigue tested machined-from-solid calipers crack at less than half the cycle count of forged-and-machined equivalents. - Ilgāks cikla laiks: Machining a complex part from solid takes 2–3x longer than machining a near-net forging blank.
Kāpēc ne tikai kalt un izlaist apstrādi?
No otras puses, you cannot skip machining and assemble as-forged parts.
Pielaide ir pārāk brīva, virsmas ir pārāk raupjas, un nav funkcionālu iezīmju. Daļa nederēs, neaizzīmogos, un priekšlaicīgi izgāzīsies.
Optimāla ražošanas secība
For high-performance aluminum structural parts — brake calipers, augšējās trīskāršās skavas, kāju mietiņi, šoka saites, and the like — the standard proven process flow is:
Produkta dizains → Diet izstrāde → Karstā alumīnija kalšana → Termiskā apstrāde → Precīza CNC apstrāde → Izmēru pārbaude → Virsmas apdare → Galīgā pārbaude & Piegāde
Šī kombinācija nodrošina kalšanas izturību un materiālu efektivitāti, kā arī CNC apstrādes precizitāti un detalizāciju.
Tas sniedz jums labāko no abām pasaulēm, un tieši šādi tiek izgatavotas gandrīz visas augstas veiktspējas alumīnija konstrukcijas daļas.
4. Why Sourcing Teams Must Look Beyond the Forge Press
Kad iegādājaties kaltas alumīnija detaļas, lielākā kļūda, ko varat pieļaut, ir tikai jautāt, vai piegādātājam ir kalšanas prese.
Spēja kalt sagatavi ir tikai puse no vienādojuma. Vai jūs varat uzbraukt uz stabilu, kvalitatīva apjoma ražošana pilnībā ir atkarīga no piegādātāja sekundārās apstrādes un procesu integrācijas iespējām.
Novērtēšanai ir četras kritiskās iespējas:
Pareiza apstrādes piemaksu plānošana
Apstrādes piemaksa ir līdzsvarošanas akts. Atstājiet pārāk daudz, un jūs iztērējat materiālu un pievienojat CNC cikla laiku.
Atstāj pārāk maz, un jūs nevarat notīrīt kaluma skalas, iegrimes leņķis, un kropļojumi — jūs saskaraties ar atklātu kalšanas ādu uz pārošanās sejas.
Labi piegādātāji jau no pirmās dienas iestrādā veidnes konstrukcijā apstrādes pielaidi. Viņi ne tikai pievieno formas tērpu 0.5 mm visur. Tie piešķir lielāku pielaidi apgabaliem ar lielu izkropļojumu un mazāk stabiliem elementiem.
Šeit pieredzējuši štancēšanas inženieri pelna naudu. Esmu redzējis slikti izstrādātas formas 1 mm papildu krājums vienā pusē un negatīvais krājums no otras puses — nav lietojams.
Konsekventa nostiprināšanas stratēģija
Sarežģītām kaltām detaļām gandrīz vienmēr ir nepieciešami vairāki iestatījumi, lai apstrādātu visas puses.
Katru reizi, kad atskrūvējat un atkārtoti piestiprinajat daļu, jūs ieviešat izlīdzināšanas kļūdu. Slikts stiprinājums rada pozicionēšanas kļūdu apstrādātajos kalumos.
Spējīgs piegādātājs izstrādās īpašu armatūru, kas atrod viltotus bāzes punktu elementus, saglabā konsekventu saskaņošanu starp darbībām, un cieši notur atšķirības starp daļām.
Vairāku caurumu modeļiem un koaksiālajām iezīmēm, armatūras precizitāte tieši nosaka montāžas ražību.
Iekšējās izmēru pārbaudes iespēja
Jūs nevarat spriest par kaltu un apstrādātu detaļu pēc acs. Kritiskās konstrukcijas daļas — īpaši bremzes, stūrēšana, un balstiekārtas sastāvdaļas — nepieciešama pārbaudīta izmēru pārbaude.
Meklējiet piegādātājus ar iekšējo koordinātu mērīšanas iekārtu (CMM) spēja, speciālie urbuma mērītāji, un kalibrēti pārbaudes instrumenti.
Labi piegādātāji pārbauda katras pirmās daļas kritiskos izmērus, un pārbaudiet paraugu izmērus katrā partijā. Ja piegādātājs saka: “Mēs to vienkārši vērojam,”ejiet prom.
Virsmas procesa koordinēšana
Anodējošs, lodīšu spridzināšana, and polishing all change part dimensions slightly — a few microns to a few tenths, atkarībā no procesa.
If you machine to final print size and then anodize, you can end up oversize or out of tolerance.
Experienced suppliers anticipate surface finish thickness during machining. They leave controlled stock for coating, so final dimensions land right on target after surface treatment.
Tas izklausās mazs, but I’ve seen entire batches rejected because machining didn’t account for anodize build-up.
For custom and low-volume programs, working with a single source that does tooling, kalšana, apstrāde, pārbaude, and surface finishing eliminates almost all interface gaps. Fewer handoffs = fewer mistakes.
5. Why Source Precision Aluminum Forgings from DEZE Technology?
Pie Šī tehnoloģija, a precision aluminum forging and machining specialist headquartered in Xuchang, Henana, Ķīna, mēs visu savu darbību esam izveidojuši, balstoties uz šo integrēto visaptverošo ražošanas modeli.
Mūsu kvalitātes vadības sistēma ir sertificēta atbilstoši ISO 9001:2015, ar pilnīgu izsekojamību visos posmos — no iekšējas presēšanas un sagatavju sagataves līdz karstai alumīnija kalšanai, T6 termiskā apstrāde,
5-asu precizitātes CNC apstrāde, CMM izmēru pārbaude, un virsmas apdare — viss tiek kontrolēts zem viena jumta.
Mēs izstrādājam apstrādes pielaides tieši sākotnējā presformas konstrukcijā, lai optimizētu materiāla noņemšanu, izstrādāt īpašu detaļai raksturīgu stiprinājumu, lai saglabātu pozicionēšanas precizitāti, un apstiprināt katras partijas kritiskos izmērus.
Ieguves komandām, šī viena avota iespēja novērš pārrobežu nodošanas kļūdas starp piegādātājiem, samazina programmas palaišanas laiku, un nodrošina konsekventu, ražošanai gatavas kaltas alumīnija detaļas motociklam, autobūves, un rūpnieciskiem strukturāliem lietojumiem.
6. Secinājums
Alumīnija kalšana un precīza CNC apstrāde nav konkurējoši procesi. Tie ir divi posmi vienā ražošanas ķēdē, katrs dara to, ko dara vislabāk, lai izveidotu daļu, kas ir gan spēcīga, gan precīza.
Kalšana nodrošina strukturālo pamatu: izlīdzināta graudu plūsma, uzlabota noguruma izturība, un gandrīz tīkla forma, kas samazina materiālu atkritumus.
CNC apstrāde nodrošina funkcionālu precizitāti: precīzas caurumu pozīcijas, plakanas pārošanās sejas, pareizi pavedieni, gultnis der, un kontrolēta virsmas kvalitāte, kas liek detaļai faktiski salikt, zīmogs, un pēdējais.
Augstas veiktspējas noslogotām daļām — bremžu suporti, stūres sastāvdaļas, piekares saites, un visas pārējās detaļas, kas nodrošina braucēju drošību un aprīkojuma darbību — jūs nevarat būt viens bez otra.
Labākās kaltās detaļas pasaulē ir bezjēdzīgas, ja tās neder. The most precisely machined parts are weaker if they’re cut from solid bar.
The real skill — and the real value of a good supplier — is tying the whole process together: presformas dizains, kas ņem vērā apstrādes materiālus, kalšana, kas rada konsekventas sagataves,
fixturing that holds alignment, apstrāde, kas sasniedz pielaides, and inspection that catches problems before they ship.
Sakārtojiet šo ķēdi pareizi, and you get parts that are strong, precīzs, and consistent batch after batch.
FAQ
Do all aluminum alloy forgings need CNC machining?
Ne, ne visi. Simple non-mating structural brackets, neapstrādātas starplikas, and low-tolerance parts can sometimes be used as-forged with only deburring.
But any part with mounting holes, vītņotas funkcijas, blīvējuma virsmas, gultnis der, or tight dimensional tolerances will require secondary CNC machining.
For motorcycle and automotive structural parts, tas ir labi beidzies 90% ražošanas kalumi.
Ir 6061 alumīnijs ir piemērots CNC apstrādei pēc kalšanas?
6061 ir lieliski piemērots kaltām un pēc tam apstrādātām detaļām. Tam ir labs spēka līdzsvars, elastība, un apstrādājamību, and it responds very predictably to T6 heat treatment.
Mēs to plaši izmantojam kāju tapām, augšējās trīskāršās skavas, iekavas, un saites. Tas attīra mašīnas, labi saglabā toleranci, un vienmērīgi anodējas.
Augstākām izturības prasībām, 7075 mašīnas arī labi, bet tas ir jutīgāks pret iecirtumiem un prasa rūpīgāku instrumenta ceļa plānošanu.
Will CNC machining ruin the strength of a forged part?
Ne, ja tas ir izdarīts pareizi. Pareiza CNC apstrāde noņem tikai iepriekš plānoto apstrādes pielaidi ārpus funkcionālās slodzes ceļa.
Galvenais ir noformēt daļu, kalšanas graudu plūsma, un apstrādes materiālu kopā — lai jūs nekad nepārgrieztu kritiskās slodzes graudu līnijas vai neapstrādātu saspringto ādu.
Slikta apstrāde var pilnībā sabojāt kalšanu. Ja apstrādājat dziļu rievu tieši pāri augsta sprieguma zonai, jūs radāt stresa izraisītāju un nogalināt noguruma dzīvi.
Tāpēc DFM (Izgatavojamības dizains) review between forging engineers and machining engineers matters so much.
Kaltas detaļas var nosūtīt uzreiz pēc CNC apstrādes?
Gandrīz nekad. Pēc apstrādes, jums joprojām ir nepieciešama izmēru pārbaude, atskurbšana, tīrīšana, virsmas apstrāde (anodēts, sprādziens, utc), un galīgā pārbaude.
Only after all checks pass do you package and ship. Skipping final inspection is how defective parts slip through to customers.