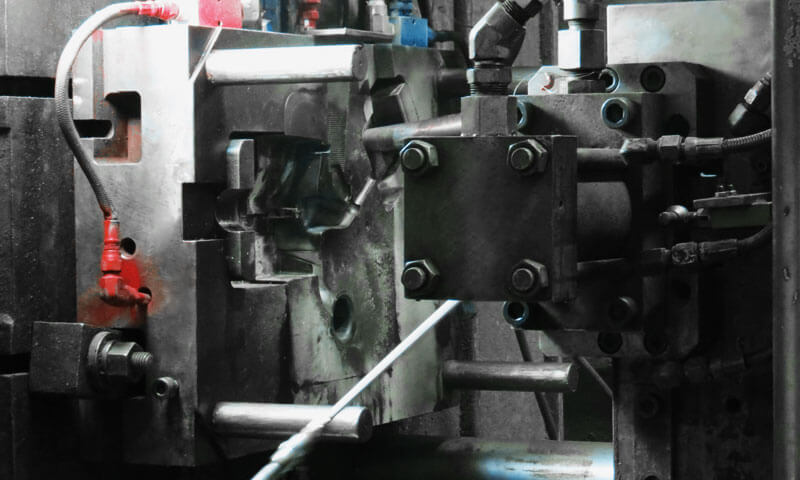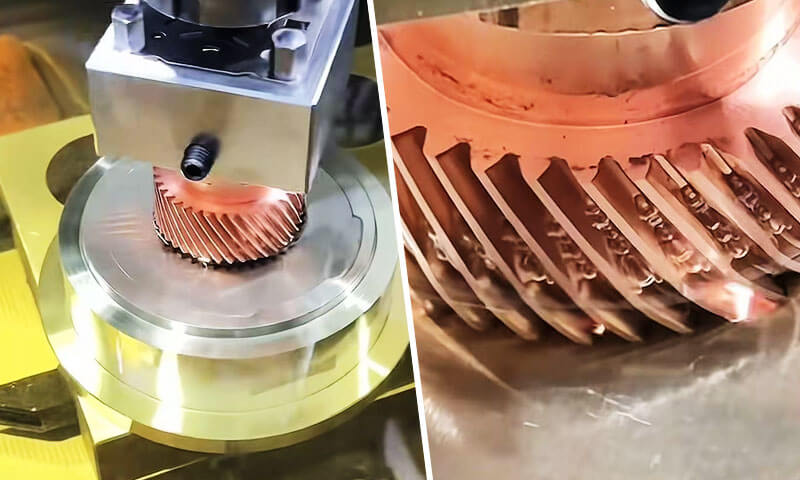
Sinker elektriskās izlādes apstrāde, saukts arī par ram EDM, die-singing EDM vai dobuma EDM, ir viens no precīzākajiem un neaizvietojamākajiem netradicionālajiem ražošanas procesiem mūsdienu precīzajā inženierijā.
Atšķirībā no parastās frēzēšanas un virpošanas, kas noņem materiālu ar mehānisku griešanas spēku, sinker EDM erodē elektriski vadošās sagataves caur kontrolētu, atkārtotas elektriskās dzirksteles, bez fiziska kontakta starp instrumentu un daļu.
Šī būtiskā atšķirība ļauj tai radīt sarežģītus trīsdimensiju dobumus, asi iekšējie stūri, dziļas šauras spraugas un īpaši cieta materiāla īpašības, kuru izgatavošana ar griezējinstrumentiem būtu neiespējama vai pārmērīgi dārga.
Gadu desmitiem, sinker EDM ir bijis instrumentu un presformu ražošanas mugurkauls, un tas turpina veicināt inovācijas kosmosa jomā, medicīniskās ierīces, automobiļu un pusvadītāju rūpniecība.
Tā unikālā spēja apstrādāt rūdītu tēraudu, cementēti karbīdi, un īpaši supersakausējumi līdz mikronu līmeņa precizitātei, ar nulles griešanas spēkiem un bez atslāņošanās malām, padara to par neaizstājamu augstas vērtības precizitātes komponentiem.
1. Kas ir Sinker EDM?
Sinker EDM(Elektriskās izlādes apstrāde) ir bezkontakta termoelektriskā materiāla noņemšanas process, kurā iepriekš izveidots elektrods (rīks) un vadoša sagatave ir iegremdēta dielektriskā šķidrumā un atdalīta ar niecīgu, precīzi kontrolēta dzirksteļu sprauga.
Visā spraugā tiek radīta virkne diskrētu elektrisko izlāžu, katrs veido lokalizētu mikroplazmas kanālu ar temperatūru 8000–12000°C, kas izkausē un iztvaiko nelielus apstrādājamā priekšmeta un elektroda materiāla apjomus..
Vairāk nekā miljoniem izlādes ciklu, elektrods pakāpeniski iegrimst sagatavē, ar augstu precizitāti atveidojot tā apgriezto formu.

Nosaukums “slīdējs” cēlies no šīs iegrimušās darbības: elektrods burtiski iegrimst daļā, veidojot dobumu.
Atšķirībā no citiem EDM variantiem, sinker EDM nosaka tā spēja radīt pilnībā trīsdimensiju iekšējās un ārējās formas, nevis tikai griezt cauri profiliem.
Tā ir oriģinālā EDM tehnoloģijas forma un joprojām ir visdaudzpusīgākais variants sarežģītiem dobuma darbiem.
Galvenā atšķirīgā iezīme ir tā, ka gatavās daļas ģeometrija ir tieša elektroda negatīva kopija.
Tas nozīmē katru elektroda detaļu - ribas, spraugas, faktūras un stūra rādiusi — tiek pārnesti uz sagatavi, mērogots pēc dzirksteles spraugas izmēra.
Vēsturiskais konteksts
EDM procesu 1940. gados pirmo reizi izstrādāja divi padomju zinātnieki, B.R. Lazarenko un N.I. Lazarenko, kurš atklāja, ka elektriskās izlādes var izmantot metāla erozijai.
1950. un 1960. gados tehnoloģija tika tālāk pilnveidota, un līdz 1970. gadiem, Sinker EDM bija kļuvis par iedibinātu ražošanas procesu instrumentu un presformu izgatavošanai.
Šodien, tas ir precīzas ražošanas stūrakmens, īpaši aviācijā, autobūves, medicīnisks, un veidņu ražošanas nozares.
2. Kā darbojas Sinker EDM?
Sinker EDM, pazīstams arī kā EDM vai elektriskās izlādes apstrāde, noņem materiālu, izmantojot kontrolētu elektrisko izlādi, nevis tiešu mehānisku griešanu.
Procesā tiek izmantots formas elektrods, vadoša sagatave, un dielektrisku šķidrumu.
Atkārtoti ģenerējot mikroskopiskas dzirksteles precīzi kontrolētā spraugā, Sinker EDM pakāpeniski atveido elektrodu ģeometriju sagatavē.
Atšķirībā no parastās apstrādes, tur ir normālas izlādes apstrādes laikā nav tieša kontakta starp elektrodu un sagatavi.
Materiālu noņemšanu galvenokārt regulē elektriskā impulsa enerģija, izlādes biežums, spraugas apstākļi, dielektriskā cirkulācija, un elektrodu kustība.
Dielektriskais sadalījums
Process sākas ar elektrodu, kas novietots ārkārtīgi tuvu vadošajai sagatavei, kamēr abi ir iegremdēti dielektriskā šķidrumā, parasti EDM eļļa.
Starp elektrodu un sagatavi tiek pielikts kontrolēts spriegums. Normālos apstākļos, dielektriķis darbojas kā elektriskais izolators.
Kad elektrods tuvojas sagatavei, un elektrodu atstarpe sasniedz piemērotu līmeni, elektriskais lauks kļūst pietiekami spēcīgs, lai lokāli jonizētu dielektriķi.
Pēc tam šķidrums tiek pakļauts dielektriskais sadalījums, radot pagaidu vadošu plazmas kanālu starp abām virsmām.
Tā kā izlāde notiek lokalizētos punktos, kur elektriskie apstākļi ir vislabvēlīgākie, apstrādes process var koncentrēt enerģiju ārkārtīgi mazos apgabalos.
Elektriskā izlāde un lokālā enerģijas izlaišana
Tiklīdz notiek sabrukums, caur plazmas kanālu iziet īslaicīgs strāvas impulss. Elektroenerģija tiek pārveidota intensīvā lokālā siltumenerģijā.
Temperatūra izplūdes zonā var sasniegt vairākus tūkstošus grādu pēc Celsija.
Šī ārkārtējā, bet ļoti lokalizētā enerģija rada ātru gan sagataves, gan sagataves uzsildīšanu, mazākā mērā, elektrodu.
Izlāde nenoņem materiālu nepārtrauktas griešanas darbības rezultātā. Tā vietā, katra atsevišķa dzirkstele rada mikroskopisku apstrādes notikumu. Miljoniem šo notikumu kopējā ietekme pakāpeniski rada vēlamo dobumu.
Apstrādājamā izstrādājuma kausēšana un iztvaikošana
Koncentrētā siltumenerģija ātri izkūst un daļēji iztvaiko ļoti mazu materiāla daudzumu uz sagataves virsmas. Pēc katras efektīvas izlādes veidojas mikroskopisks krāteris.
Šo krāteru izmēri ir ļoti atkarīgi no apstrādes parametriem, piemēram,:
- Maksimālā izlādes strāva
- Impulsa ieslēgšanās ilgums
- Impulsa izslēgšanas ilgums
- Izlādes spriegums
- Elektroda-sagataves sprauga
- Dielektriskie apstākļi
Lielāka izlādes enerģija parasti palielina materiāla noņemšanas ātrums (MRR), bet tas var radīt arī lielākus krāterus, raupjāka virsma, biezāks pārstrādāšanas slānis, un lielāks siltuma skartais reģions.
Zemākas enerģijas apdares impulsi rada daudz mazākus krāterus, tāpēc tos izmanto, ja izmēru precizitāte un virsmas kvalitāte ir svarīgākas par noņemšanas ātrumu..
Dejonizācija un dielektriskā skalošana
Pēc katra izlādes pulsa, strāva tiek pārtraukta. Plazmas kanāls sabrūk, un dielektriķis ātri atgriežas savā izolācijas stāvoklī.
Tajā pašā laikā, dielektriskā cirkulācija noņem izkusušās daļiņas, atkārtoti sacietējuši gruveši, un citi piesārņotāji no apstrādes spraugas.
Efektīva skalošana ir būtiska, jo uzkrātie gruži var radīt nestabilas sekundārās izplūdes, īssavienojumi, loka izgriešana, vai nevienmērīga materiāla noņemšana.
Tāpēc dielektriķis vienlaikus veic vairākas funkcijas: elektriskā izolācija, dzesēšana, gružu izvešana, un stabilu plaisu apstākļu atjaunošana.
Servo spraugas kontrole
Svarīga Sinker EDM iezīme ir slēgta cikla servo sistēma kas nepārtraukti uzrauga elektriskos apstākļus apstrādes spraugā un attiecīgi pielāgo elektrodu pozīciju.
Ja atstarpe kļūst pārāk maza, var rasties nestabilas izlādes vai īssavienojumi, tāpēc elektrods nedaudz ievelkas.
Ja atstarpe kļūst pārāk liela, izlādes kļūst retas vai apstājas, liekot elektrodam virzīties uz priekšu.
Šī nepārtrauktā atgriezeniskā saite nodrošina atbilstošu darba atstarpi visā apstrādes laikā.
Tā kā elektrods pakāpeniski tuvojas galīgajai dobuma ģeometrijai, vienlaikus saglabājot kontrolētus izlādes apstākļus, var izveidot sarežģītus dobumus ar augstu atkārtojamību.
Progresējoša dobuma veidošanās
Elektrods parasti nerada visu dobumu vienā izlādē. Tā vietā, tūkstošiem vai miljoniem atsevišķu izlādi pakāpeniski grauj sagatavi.
Kamēr process turpinās, elektrods virzās uz priekšu sagatavē, saglabājot ieprogrammēto trajektoriju. Iegūtais dobums arvien vairāk atbilst elektroda negatīvā ģeometrija.
Precīzām veidnēm un presformām, apstrādi parasti iedala rupjā apstrādē, pusapdare, un apdares posmi.
Lai efektīvi noņemtu materiālu, rupjā apstrādē tiek izmantoti salīdzinoši augstas enerģijas impulsi, savukārt apdare izmanto zemākas enerģijas izlādes, lai panāktu stingrāku izmēru kontroli un uzlabotu virsmas kvalitāti.
3. Sinker EDM apstrādes process soli pa solim
Sinker EDM nav tikai dzirksteles ģenerēšanas darbība.
Lai izveidotu precīzu EDM dobumu, ir nepieciešama koordinēta elektrodu ģeometrijas kontrole, sagataves pozicionēšana, dielektriskā cirkulācija, izlādes parametri, elektrodu nodilums, pietvīkums, un pārbaude.
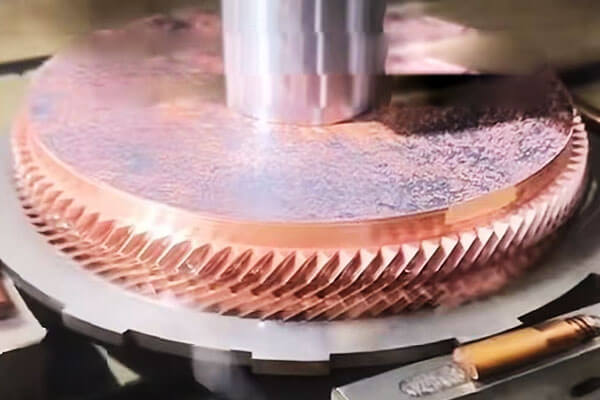
Solis 1: Elektrodu projektēšana un izgatavošana
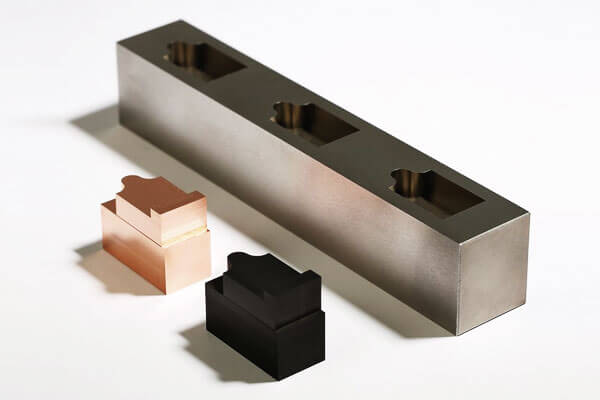
Process sākas ar elektroda dizainu, kas apzīmē apstrādājamā dobuma pozitīva ģeometrija.
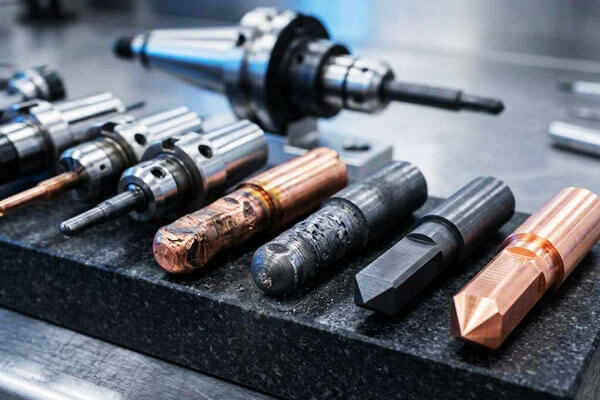
Grafīts un varš ir divi visplašāk izmantotie elektrodu materiāli, atlasīti atbilstoši tādiem faktoriem kā dobuma sarežģītība, nepieciešamā virsmas apdare, Izmēra precizitāte, apstrādes ātrums, un paredzamo elektrodu nodilumu.
Elektrodu konstrukcijai jāņem vērā ieprogrammētais dzirksteles sprauga, elektrodu nodilums, skalošanas prasības, un izmēru kompensācija, kas nepieciešama EDM vadības sistēmai.
Sarežģītām veidnēm un presformām, rupjai apstrādei var izgatavot vairākus elektrodus, pusapdare, un apdare, nevis mēģinājums sasniegt galīgo dobumu ar vienu elektrodu.
Elektroda kvalitāte tieši ietekmē gala dobuma kvalitāti.
Kļūdas elektrodu izmēros, asas malas, virsmas stāvoklis, vai izlīdzināšanu var pārnest uz sagatavi EDM laikā.
Solis 2: Sagataves iestatīšana un precīza izlīdzināšana
Apstrādājamā detaļa ir droši uzstādīta uz EDM mašīnas galda un novietota dielektriskajā tvertnē.
Precīza izlīdzināšana nosaka koordinātu attiecības starp sagatavi un elektrodu, kas ir būtiski, apstrādājot dobumus, kuriem precīzi jāatbilst citām īpašībām.
Mūsdienu Sinker EDM iekārtas parasti izmanto skārienzondes, automātiska malu noteikšana, atsauces sistēmas, vai elektrodu mērīšanas cikliem lai izveidotu sagataves nulles punktus un pārbaudītu elektrodu stāvokli.
Vairāku elektrodu apstrādei, konsekventa koordinātu atsauce ir īpaši svarīga, jo rupjmašīna, apdare, un detaļu elektrodiem jāatgriežas pareizajās vietās, neieviešot kumulatīvās pozicionēšanas kļūdas.
Solis 3: Dielektriskā sagatavošana un skalošana
Apstrādes zona ir piepildīta vai iegremdēta ar dielektrisko šķidrumu. EDM eļļa tiek plaši izmantots parastajiem Sinker EDM, jo tas nodrošina stabilu elektrisko izolāciju un efektīvu dzesēšanu.
Dielektriķis tiek nepārtraukti cirkulēts caur filtrēšanas un skalošanas sistēmām, lai noņemtu apstrādes gružus.
Dielektriskā tīrība un temperatūras stabilitāte ir svarīga, jo piesārņots vai termiski nestabils šķidrums var ietekmēt izlādes uzvedību un izmēru konsekvenci..
Vienlīdz kritiska ir skalošana. Apstrādes laikā, dobumā uzkrājas izkausētas un atkārtoti sacietējušās daļiņas.
Ja šīs daļiņas netiek efektīvi noņemtas, tie var izraisīt nestabilas izlādes, sekundārā loka izbūve, samazināta materiāla noņemšanas efektivitāte, un lokalizēti virsmas defekti.
Solis 4: EDM parametru programmēšana
Pirms apstrādes sākšanas, procesa inženieris nosaka elektriskos un servo parametrus saskaņā ar sagataves materiāls, elektrodu materiāls, apstrādes posms, dobuma ģeometrija, un nepieciešamā virsmas apdare.
Svarīgi parametri ietver maksimālo strāvu, izlādes spriegums, pulsa ieslēgšanās laiks, pulsa izslēgšanas laiks, servo atsauce, polaritāte, skalošanas apstākļi, un elektrodu orbītas vai kustības stratēģijas, ja tādas ir.
Nav vienas universālas EDM parametru kopas. Rupināšanai ir nepieciešams ievērojami vairāk izlādes enerģijas nekā apdarei, savukārt dziļi šauri dobumi var prasīt atšķirīgus skalošanas un pulsa apstākļus no atvērtiem dobumiem.
Solis 5: Rupjdarīšana
Rupjš EDM noņem lielāko daļu materiāla un izveido pamata dobuma ģeometriju. Lai sasniegtu augstu materiāla noņemšanas ātrumu, tiek izmantota salīdzinoši liela izlādes enerģija.
Šajā posmā, lielāki elektriskie impulsi rada lielākus atsevišķus krāterus un tādējādi ātrāku eroziju.
Kontrolēts apstrādes pielaides daudzums tiek apzināti atstāts turpmākajām darbībām.
Rupjināšanas mērķis ir nav maksimālā virsmas kvalitāte, bet efektīva un stabila beztaras materiāla noņemšana, vienlaikus saglabājot pietiekamu izmēru kontroli apdarei.
Dziļiem dobumiem, skalošanas apstākļi kļūst īpaši svarīgi raupjēšanas laikā, jo lielāks erodētā materiāla daudzums var ātri piesārņot apstrādes spraugu.
Solis 6: Pusapdare un elektrodu pāreja
Prasīgiem dobumiem, starp rupjo apstrādi un galīgo apdari var ieviest pusapdares posmu.
Var izmantot atsevišķu elektrodu vai pakāpeniski pilnveidotu elektrodu ģeometriju, lai noņemtu atlikušo apstrādes pielaidi, vienlaikus samazinot izmēru novirzes un uzlabojot virsmas konsistenci..
Šis starpposms nodrošina kontrolētu pāreju starp agresīvu raupjošanu un smalku apdari.
Tas ir īpaši noderīgi veidnēm un presformām, kas satur dziļas ribas, šauras spraugas, asi stūri, smalkas tekstūras, vai sarežģītas trīsdimensiju virsmas.
Solis 7: Apdare
Apdarē tiek izmantota ievērojami mazāka izlādes enerģija, lai iegūtu galīgos dobuma izmērus un nepieciešamo virsmas kvalitāti.
Īsāks impulsu ilgums un zemākas maksimālās strāvas rada mazākus erozijas krāterus, samazinot virsmas raupjumu un samazinot termiski ietekmētā virsmas slāņa biezumu.
Apdares stratēģijai jābūt līdzsvarotai virsmas raupjums, Izmēra precizitāte, apstrādes laiks, un virsmas integritāte.
Ļoti smalkai apdarei var būt nepieciešamas vairākas piegājienas, jo, samazinoties izlādes enerģijai, materiāla noņemšana kļūst arvien lēnāka.
Svarīgām instrumentu lietojumprogrammām, galīgā virsma pēc tam var tikt pulēta, teksturēšana, pārklājums, vai citas virsmas apstrādes, atkarībā no nepieciešamās funkcijas.
Solis 8: Elektrodu nodiluma kompensācija
Elektrodu nodilums ir Sinker EDM raksturīga iezīme. Lai gan apstrādājamā detaļa parasti tiek erodēta ātrāk nekā elektrods, elektrods apstrādes laikā pakāpeniski maina formu.
Nodilums ir īpaši nozīmīgs apkārtnē asas malas, stūriem, mazas funkcijas, un zonas, kas pakļautas koncentrētai izplūdes aktivitātei.
Mūsdienu EDM vadības ierīces kompensē elektrodu nodilumu, pielāgojot elektrodu kustību un apstrādes parametrus.
Augstas precizitātes dobumiem, Elektrodu projektēšanas un izmēru pārbaudes laikā jāņem vērā arī elektrodu nodilums.
Solis 9: Galīgā pārbaude
Pēc EDM apstrādes, dobums tiek iztīrīts un pārbaudīts atbilstoši inženiertehniskajām prasībām.
Izmēru pārbaudi var veikt, izmantojot a CMM, EDM specifiska zondēšanas sistēma, optiskās mērīšanas iekārtas, vai precīzijas mērinstrumenti, atkarībā no detaļas ģeometrijas un pielaides prasībām.
Virsmas raupjumu var novērtēt, izmantojot profilometru, kamēr kritiskie dobuma izmēri un ģeometriskās attiecības tiek pārbaudītas ar CAD modeli vai zīmējumu.
Ja pārbaudē tiek konstatētas lokalizētas novirzes, papildu EDM apdares gājienus bieži var veikt, neaizstājot visu ražošanas procesu.
4. Elektrodi Sinker EDM
Elektrods ir viens no svarīgākajiem EDM elementiem, jo tā ģeometrija tiek tieši pārnesta uz apstrādājamo priekšmetu kontrolētas elektriskās erozijas rezultātā..
Atšķirībā no parastā griezējinstrumenta, EDM elektrodam vienlaikus jānodrošina elektrovadītspēja, Izmēra stabilitāte, nodilums pretestība, un precīza ģeometriskā reprodukcija.
Elektrodu materiāli
| Materiāls | Galvenās īpašības | Priekšrocības | Ierobežojumi | Tipiskas lietojumprogrammas |
| Grafīts | Augsta elektrovadītspēja; zems nodilums; laba apstrādājamība; augsta kušanas temperatūra. | Lieliski piemērots raupšanai; zems elektrodu nodilums; laba virsmas apdare; rentabli. | Trausls; var radīt smalkus putekļus; nepieciešami specializēti griezējinstrumenti. | Pelējuma dobumi; mirst; rupjā apstrāde un apdare. |
| Vara | Lieliska elektrovadītspēja; Laba siltumvadītspēja; viegli apstrādājams. | Labi apdarei; smalka virsmas apdare; viegli galvanizēt. | Lielāks nodilums nekā grafīts; zemāks materiāla noņemšanas ātrums. | Apdare; mazi dobumi; smalkas iezīmes. |
| Vara-volframs | Augsta kušanas temperatūra; lieliska nodilumizturība; Laba siltumvadītspēja. | Lieliska nodilumizturība; piemērots smalkai apdarei; stabili izmēri. | Dārgi; grūti apstrādājams. | Precīza apdare; mazi elektrodi; augsta nodiluma lietojumi. |
Sudrabs-volframs |
Lieliska vadītspēja; augsta kušanas temperatūra; laba nodilumizturība. | Ļoti zems nodilums; lieliska apdare. | Ļoti dārgi. | Augstas precizitātes apdare; augstvērtīgas lietojumprogrammas. |
| Volframs | Ļoti augsta kušanas temperatūra; lieliska nodilumizturība. | Ļoti zems nodilums; laba apdare. | Ārkārtīgi dārgi; grūti apstrādājams. | Specializētas augstas precizitātes lietojumprogrammas. |
5. Precizitāte, Virsmas apdare un apstrādes iespējas
Viena no galvenajām stiprajām pusēm Sinker EDM ir tā spēja apvienot augstu izmēru kontroli ar tādu ģeometriju apstrādi, kuras ir grūti vai neiespējami ražot efektīvi, izmantojot parastos griezējinstrumentus.
Izmēra precizitāte
Ar modernu CNC Sinker EDM aprīkojumu un labi kontrolētu procesu, izmēru pielaides diapazonā no dažiem mikroniem līdz vairākiem desmitiem mikronu ir sasniedzami piemērotai ģeometrijai.
Gala rezultāts lielā mērā ir atkarīgs no elektrodu nodiluma kompensācijas, termiskā kontrole, dielektriskā stabilitāte, un pārbaudes metodika.
| Parametrs | Tipiska spēja | Inženiertehniskie apsvērumi |
| Izmēru tolerance | ±0,005–0,02 mm | Optimizētos apdares apstākļos var sasniegt stingrākas pielaides |
| Augstas precizitātes tolerance | Aptuveni ±0,002–0,005 mm | Parasti nepieciešami kontrolēti termiskie apstākļi, precīzi elektrodi, un īpašas apdares piespēles |
| Pozicionēšanas precizitāte | Aptuveni ±0,003–0,01 mm | Atkarīgs no mašīnas konfigurācijas, ass kalibrēšana, un sagataves iestatīšana |
| Atkārtojamība | Aptuveni ±0,002–0,005 mm | Spēcīgi ietekmē mašīnas stāvoklis un procesa stabilitāte |
| Precizitāte no elektroda līdz dobumam | Parasti dažu mikrometru līdz desmitiem mikrometru robežās | Atkarīgs no elektrodu pārbaudes, nodiluma kompensācija, un dzirksteles spraugas kontrole |
Virsmas apdare
Sinker EDM rada raksturīgu virsmu, kas sastāv no mikroskopiskiem izlādes krāteriem.
Virsmas raupjumu galvenokārt kontrolē izlādes enerģija: augstākas enerģijas impulsi rada dziļākus un lielākus krāterus, savukārt zemākas enerģijas apdares impulsi rada smalkāku virsmas tekstūru.
Tipiski sasniedzamie virsmas raupjuma diapazoni ir parādīti zemāk.
| Virsmas raupjums Ra | Apm. Nelīdzenums (µin) | Tipisks apstrādes stāvoklis | Tipisks lietojums |
| 0.2-0,4 µm | 8-16 µmin | Ļoti zema enerģijas patēriņa apdare | Precīzijas veidnes, optiskās kvalitātes instrumentu virsmas, kurām nepieciešama turpmāka pulēšana |
| 0.4-0,8 µm | 16-32 µmin | Smalka apdare | Pelējuma dobumi, precizitāte nomirst, funkcionālās virsmas |
| 0.8-1,6 µm | 32-63 µmin | Vispārējā apdare | Vispārīgi precīzi instrumenti un inženiertehniskie komponenti |
| 1.6-3,2 µm | 63-125 µmin | Vidējas enerģijas apstrāde | Sākotnējie dobumi un virsmas, kurās ir pieļaujams mērens raupjums |
| >3.2 µm | >125 µin | Lielas enerģijas rupjā apstrāde | Beztaras materiāla noņemšana pirms apdares |
Galīgo virsmas kvalitāti nenosaka tikai strāva. Impulsa ilgums, pulsa intervāls, polaritāte, dielektriskā skalošana, elektrodu materiāls, sagataves materiāls, un beigu piespēļu skaits
Apstrādes iespējas
Sinker EDM ir īpaši vērtīgs, ja komponents satur Dziļi dobumi, šauras ribas, sarežģītas kabatas, mazi iekšējie rādiusi, asas ģeometriskas pārejas, vai sarežģītas trīsdimensiju kontūras.
| Iezīmēt | Tipiska spēja | Inženiertehniskie apsvērumi |
| Minimālais objekta izmērs | Apmēram 0,05–0,10 mm | Ļoti atkarīgs no elektrodu stiprības, pietvīkums, malu attiecība, un izlādē enerģiju |
| Mazs iekšējais rādiuss | Apmēram 0,05–0,15 mm | Ierobežo elektrodu ģeometrija un elektrodu nodilums |
| Dziļi šauri vaibsti | Malu attiecības ir aptuveni 10:1–20:1 ir iespējamas | Palielinoties dziļumam, skalošana kļūst arvien grūtāka |
| Dobuma dziļums | Līdz aptuveni 100–200 mm vai vairāk | Galvenokārt ierobežo elektrodu dizains, pietvīkums, mašīnas gājiens, un dobuma ģeometrija |
Sarežģīti 3D dobumi |
Lielisks | Sarežģītas elektrodu ģeometrijas var reproducēt ļoti sarežģītas dobumu formas |
| Rūdīta tērauda apstrāde | Lielisks | Īpaši izdevīga pēc termiskās apstrādes |
| Asas iekšējās īpašības | Lielisks | Daudz praktiskāka nekā parastie rotējošie instrumenti daudzām iekšējām ģeometrijām |
| Aklie dobumi | Lielisks | Galvenais die-singing EDM pielietojums |
| Plānas ribas un šauras spraugas | Lielisks | Nepieciešama rūpīga elektrodu konstrukcija un kontrolēta izlādes enerģija |
6. Kādus materiālus var apstrādāt ar Sinker EDM?
Būtiska priekšrocība, gremdētājs EDM (Elektriskās izlādes apstrāde) ir tā spēja apstrādāt elektriski vadošus materiālus neatkarīgi no to cietības vai mehāniskās stiprības.
| Materiālā ģimene | Tipiski materiāli | Vienādība | Tipiskas Sinker EDM lietojumprogrammas |
| Instrumentu tēraudi | H13, D2, S7, P20, 4140, 4340 | Lielisks | Iesmidzināšanas veidnes, štancēšanas presformas, sitieni, veidojot dobumus, rūdīts instruments |
| Nerūsējoši tēraudi | 304, 316, 17-4Ph, 440C | Lielisks | Medicīniskās sastāvdaļas, precīzijas instrumenti, kosmosa daļas, pārtikas pārstrādes iekārtas |
| Supersakausējumi | Neiebilstība 625, Neiebilstība 718, Hastelijs, Vaspalojs | Lielisks | Aviācijas un kosmosa komponenti, ar turbīnām saistīti instrumenti, ķīmiskās apstrādes iekārtas |
| Titāna sakausējumi | Ti-6Al-4V un citi vadoši titāna sakausējumi | Lielisks | Kosmosa daļas, medicīniskās sastāvdaļas, precīzijas dobumi un instrumenti |
Cementēti karbīdi |
WC-Co un citas vadošas karbīda kategorijas | Lielisks | Griešanas rīki, nodilumizturīgi komponenti, sitieni, mirst, precīzijas instrumenti |
| Vara sakausējumi | Vara, misiņš, bronza, berilija varš | Lielisks | Elektriskās sastāvdaļas, precizitātes dobumi, kontaktpersonas, siltuma pārneses sastāvdaļas |
| Alumīnija sakausējumi | 6061, 7075 un citas vadošas pakāpes | Labs | Prototipi, veidnes, maza apjoma precizitātes komponenti, sarežģīti dobumi |
| Citi vadoši materiāli | Daži vadoši īpaši sakausējumi un kompozītmateriāli | Atkarīgs no lietojumprogrammas | Specializēti instrumenti un grūti apstrādājami komponenti |
7. Sinker EDM vs. Vadu EDM vs. CNC apstrāde
Sinker EDM, stieples EDM, un CNC apstrāde ir precīzas ražošanas tehnoloģijas, bet tie noņem materiālu būtiski atšķirīgi.
| Kritērijs | Sinker EDM | Stieples EDM | CNC apstrāde |
| Materiāla noņemšana | Elektriskās izlādes erozija | Elektriskās izlādes erozija | Mehāniskā griešana |
| Instrumentus | Formas elektrods | Nepārtraukta stieples elektrods | Griešanas rīki |
| Materiāla prasība | Elektriski vadošs | Elektriski vadošs | Parasti apstrādājami materiāli |
| Vislabākais priekš | Dobumi, aklie caurumi, sarežģītas 3D funkcijas | Profili, spraugas, kontūras, caurgriezumi | Vispārējās prizmatiskās un rotācijas daļas |
| Cietie materiāli | Lielisks | Lielisks | Atkarīgs no instrumenta |
| Aklie dobumi | Lielisks | Parasti nav piemērots | Labs, atkarīgs no ģeometrijas |
| Sarežģīta iekšējā ģeometrija | Lielisks | Ierobežota ar vadu piekļuvi | Mērens līdz izcils |
Asi iekšējie stūri |
Ļoti labs, atkarīgs no elektroda | Lielisks | Ierobežo instrumenta diametrs |
| 3D dobuma apstrāde | Lielisks | Ierobežots | Labi ar vairāku asu apstrādi |
| Materiāla noņemšanas ātrums | Mērens | Mērens | Kopumā augsts |
| Virsmas apdare | Lieliski ar finiša piespēlēm | Lieliski ar finiša piespēlēm | Lielisks, atkarībā no instrumentiem |
| Fiziskais griešanas spēks | Būtībā neviens | Būtībā neviens | Nozīmīgi |
| Elektrodu/instrumentu nodilums | Rodas elektrodu nodilums | Vads tiek nepārtraukti patērēts | Griezējinstrumentu nodilums |
| Tipiski pielietojumi | Veidnes, mirst, sitieni, dobumos | Precizitātes profili, spraugas, sitieni | Vārpstas, apvalki, plāksnes, strukturālās sastāvdaļas |
8. Sinker EDM priekšrocības un ierobežojumi
Galvenās priekšrocības
- No cietības neatkarīga apstrāde: Griež rūdītu tēraudu, karbīds un supersakausējumi tikpat viegli kā viegls tērauds; apstrādi var veikt pēc termiskās apstrādes, lai izvairītos no deformācijas.
- Sarežģītas 3D dobuma iespējas: Izgatavo iekšējās ģeometrijas, asi stūri un dziļas ribas, ko nevar sasniegt ar rotējošiem griezējiem.
- Nulles griešanas spēki: Mehāniska kontakta neesamība nozīmē, ka nav novirzes, nekādas pļāpas, nav urbumu un atlikušā griešanas spriedzes, pat īpaši plānām sienām un smalkiem elementiem.
- Īpaši augsta precizitāte: Sasniedz mikronu līmeņa pielaides ar lielisku atkārtojamību liela apjoma ražošanai.
- Augstāka virsmas apdare: Var izgatavot spoguļa kvalitātes virsmas, kas novērš manuālu pulēšanu daudziem veidņu lietojumiem.
- Ļoti automatizējams: Atbalsta ražošanu bez uzraudzības pa nakti ar automātiskajiem elektrodu mainītājiem un procesa uzraudzību.
Raksturīgie ierobežojumi
- Tikai vadoši materiāli: Nevar apstrādāt nevadošu keramiku, stikls vai lielākā daļa plastmasas.
- Zemāks materiāla noņemšanas ātrums: Beramā materiāla noņemšana notiek lēnāk nekā frēzēšana; visekonomiskākais apdarei un sarežģītām funkcijām, nevis rupjā apstrādei.
- Elektrodu izmaksas un izpildes laiks: Pielāgoti elektrodi palielina dizaina un izgatavošanas izmaksas, īpaši daudzelektrodu precizitātes darbam.
- Virsmas pārstrādāšanas slānis: Lielas enerģijas rupjā apstrāde rada plānu atkārtoti cietinātu slāni un siltuma ietekmēto zonu; apdares caurlaides to samazina, bet pilnībā nenovērš.
- Lielāki kapitālieguldījumi: Precīzai iegremdējamām EDM mašīnām ir augstākas iegādes un ekspluatācijas izmaksas nekā standarta frēzēšanas centriem.
- Šķidrumu un atkritumu apsaimniekošana: Dielektriskajam šķidrumam nepieciešama filtrēšana un pareiza apstrāde ar atkritumu dūņām.
9. Sinker EDM pielietojumi
Sinker EDM tiek plaši izmantots visur, kur tradicionālās griešanas metodes saskaras ar materiāla cietības ierobežojumiem, dobuma ģeometrija, funkciju pieejamība, vai iekšējā detaļa.
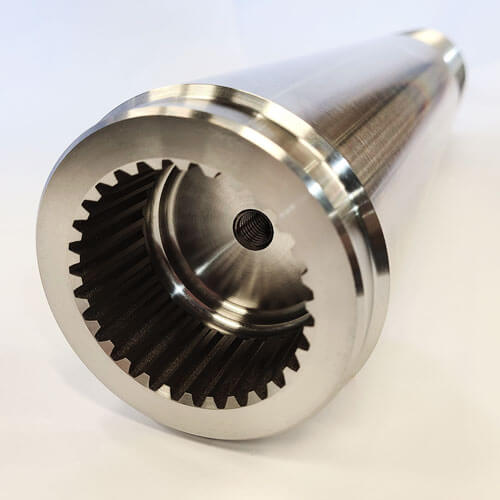
Veidņu un presformu ražošana
Veidņu izgatavošana ir viens no svarīgākajiem Sinker EDM pielietojumiem.
Iesmidzināšanas veidnes, kompresijas veidnes, liešanas veidnes, un citās instrumentu sistēmās bieži ir dziļi dobumi, šauras ribas, teksturētas virsmas, un sarežģītas iekšējās ģeometrijas.
EDM ir īpaši vērtīgs pēc termiskās apstrādes, jo rūdītus veidņu tēraudus var apstrādāt bez griešanas spēkiem, kas saistīti ar frēzēšanu.
Precīzijas instrumenti
Perforatori, veidojošie presformas, ekstrūzijas presformas, štancēšanas instrumenti, un precīzijas ieliktņiem bieži ir vajadzīgas stingras izmēru pielaides un asas iekšējās īpašības.
Sinker EDM ļauj izgatavot sarežģītus dobumus, kuriem būtu nepieciešami vairāki specializēti griezējinstrumenti vai kas var būt nepieejami, izmantojot parasto apstrādi..
Aviācijas un kosmosa sastāvdaļas
Aviācijas un kosmosa ražošana bieži ir saistīta ar augstu izturību, karstumizturīgi sakausējumi un sarežģītas iekšējās ģeometrijas.
Sinker EDM var izmantot specializētiem instrumentiem, ar turbīnām saistītās sastāvdaļas, precīzijas armatūra, un grūti apstrādājami vadoši materiāli.
Medicīniskā ražošana
Precīzajiem medicīniskajiem instrumentiem un izvēlētām metāla sastāvdaļām var būt nepieciešamas ļoti smalkas īpašības, sarežģīti dobumi, un stingras pielaides.
Sinker EDM ir īpaši piemērots veidņu ražošanai, formēšanas instrumenti, un specializētas precizitātes sastāvdaļas.
Automobiļu un enerģētikas rūpniecība
Process tiek izmantots pārraides instrumentiem, degvielas sistēmas sastāvdaļas, precizitāte nomirst, ar turbīnām saistītās daļas, un augstas veiktspējas rūpniecības aprīkojums.
Elektronika un mikroprecīzas sastāvdaļas
Mikro-EDM un precīzās Sinker EDM metodes var radīt mazus slotus, dobumos, savienotāji, un citas smalkas vadošas īpašības, kur parastie instrumenti var būt pārāk lieli vai mehāniski trausli.
10. Secinājums
Sinker EDM ir daudz vairāk nekā vienkārša alternatīva cieto materiālu frēzēšanai.
Tas ir būtiski atšķirīgs ražošanas princips, kas pārvērš elektrisko enerģiju precīzā ģeometrijā, ļauj veidot formas un materiālu kombinācijas, kuras nevar sasniegt neviens mehānisks griešanas process.
Tā unikālā cietības neatkarības kombinācija, nulles griešanas spēki, Sarežģītas dobuma iespējas un spoguļa virsmas kvalitāte padara to neaizvietojamu instrumentu un presformu ražošanā, avi kosmosa, medicīnas ierīces un precīzā inženierija.
Procesam ir raksturīgi kompromisi: zemāki materiālu noņemšanas rādītāji, Elektrodu nodiluma apsvērumi un prasība pēc vadošām sagatavēm nozīmē, ka tas nav optimālais risinājums katram apstrādes uzdevumam.
Pareizi uzklājot – rūdītiem materiāliem, Sarežģīti iekšējie dobumi un augstas precizitātes pielietojumi — iegremdētāja EDM nodrošina veiktspēju, ko nevar līdzināties neviens cits ražošanas process.
Kā ģeneratora tehnoloģija, vadības sistēmas un automatizācija turpina attīstīties, sinker EDM paplašināsies arī mikroražošanā, medicīnas un pusvadītāju lietojumi,
un integrētās hibrīda ražošanas darbplūsmas, nostiprināt savu pozīciju kā vienu no mūsdienu precīzās ražošanas pamatprocesiem.
FAQ
Kāda ir atšķirība starp Sinker EDM un Wire EDM?
Sinker EDM izmanto formas elektrodu, lai apstrādātu aklo dobumus un sarežģītas iekšējās ģeometrijas.
Stiepļu EDM izmanto nepārtraukti kustīgu vadu, lai izgrieztu elektriski vadošu materiālu, un to galvenokārt izmanto profiliem, sitieni, mirst, un caurlaides funkcijas.
Kāpēc grafītu un varu parasti izmanto kā EDM elektrodus??
Abi materiāli nodrošina labu elektrovadītspēju un apstrādājamību.
Grafītu plaši izmanto sarežģītiem elektrodiem un augstas temperatūras EDM lietojumiem, savukārt varš var nodrošināt izcilu detaļu atveidi un virsmas kvalitāti piemērotos apstrādes apstākļos.
Vai EDM sabojā sagataves virsmu?
EDM rada termiski ietekmētu virsmu un var veidot pārstrādātu slāni. Ar pareizi kontrolētiem apdares parametriem, skarto slāni var samazināt līdz minimumam.
Kritiskajiem komponentiem var būt nepieciešama papildu virsmas apdare vai pārbaude.
Cik precīzs ir sinker EDM?
Augstas precizitātes ražošanas iegremdējamās EDM iekārtas vairumam funkciju parasti nodrošina izmēru pielaides no ±0,002 līdz ±0,005 mm, ar īpaši precīzām iekārtām, kas spēj ±0,001 mm kontrolētos apstākļos.
Precizitāte ir atkarīga no mašīnas stabilitātes, temperatūras kontrole un pareiza elektrodu nodiluma pārvaldība.
Var Sinker EDM mašīnā rūdīts tērauds?
Jā. Sinker EDM var apstrādāt jebkuru vadošu materiālu, neatkarīgi no cietības. Šī ir viena no galvenajām priekšrocībām salīdzinājumā ar parasto apstrādi.
Vai Sinker EDM ir dārgs?
Instrumenti (elektrodu ražošana) ir dārgi, un mašīnas laiks ir dārgs lēnas materiāla noņemšanas dēļ.
Lai arī, sarežģītai ģeometrijai un cietiem materiāliem, Sinker EDM bieži ir visrentablākā iespēja.