
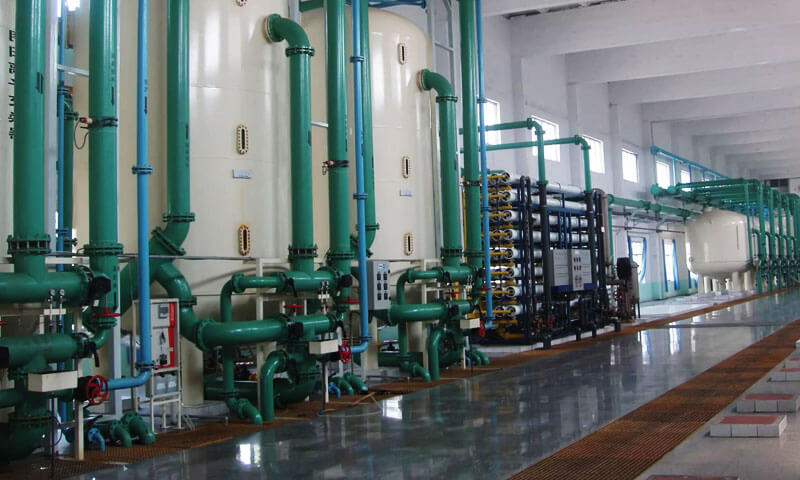
1. Ievads
Saldūdens ir divdesmit pirmā gadsimta galvenais resursu izaicinājums. Vairāk nekā divi miljardi cilvēku jau dzīvo reģionos, kuros ir daudz ūdens, un līdz 2030, Tiek prognozēts, ka globālais saldūdens pieprasījums par aptuveni pārsniegs piedāvājumu 40%.
Uz šī fona, jūras ūdens atsāļošana no nišas rūpnieciska procesa ir kļuvusi par valsts ūdens drošības stratēģisku pīlāru.
Cipari stāsta stāstu. Pasaules atsāļošanas tirgus tika novērtēts aptuveni USD 18–20 miljardu vērtībā 2024 un tiek prognozēts, ka tas pārsniegs USD 35 miljardu līdz 2030. gadu sākumam, aug ar salikto gada pieauguma ātrumu aptuveni 7–9%.
Vairāk nekā 21,000 atsāļošanas iekārtas tagad darbojas visā pasaulē, ražo vairāk 100 miljonu kubikmetru saldūdens dienā.
Tuvie Austrumi un Ziemeļāfrika veido aptuveni pusi no globālās jaudas, bet visstraujākā izaugsme tagad notiek Āzijas un Klusā okeāna reģionā, Latīņamerika, un pat ūdens trūkuma skartos Eiropas un Ziemeļamerikas reģionus.
Aiz katras no šīm rūpnīcām stāv precīzi izstrādātu komponentu piegādes ķēde: augstspiediena sūkņi, enerģijas reģenerācijas ierīces, vārstu ķermeņi, siltummaiņa caurules, membrānas korpusi, lāpstiņriteņi, un korozijizturīgi lējumi.
Šīs sastāvdaļas darbojas dažos no agresīvākajiem rūpnieciskās inženierijas apstākļiem — augstspiediena jūras ūdenī, paaugstinātas temperatūras, hlorīdi, izšķīdis skābeklis, un abrazīvas suspendētās vielas.
Šajā rakstā aplūkota jūras ūdens atsāļošanas nozare no a precizitātes iekārtu ražotājs.
Tas aptver inženiertehniskos izaicinājumus, kritiskās sastāvdaļas, materiālu atlases stratēģija, ražošanas procesi, Izgatavojamības dizains, un iespējas, kas ir priekšā.
2. Izpratne par jūras ūdens atsāļošanas nozari
Jūras ūdens atsāļošana no jūras ūdens atdala izšķīdušos sāļus un citas nevēlamās sastāvdaļas, lai iegūtu saldūdeni.
Process parasti ietver jūras ūdens uzņemšanu, pirmapstrāde, sāls noņemšana, pēcapstrāde, un koncentrētās atlikuma plūsmas pārvaldība.
Rūpnieciskajā atsāļošanā dominē divas iedibinātas pieejas: atdalīšana uz membrānas bāzes, īpaši jūras ūdens reversā osmoze (SWRO), un termiskā atsāļošana, tostarp daudzpakāpju zibens destilācija (MSF) un vairāku efektu destilācija (AR).
To atšķirīgie darbības principi rada atšķirīgas prasības iekārtām un materiāliem.

Jūras ūdens reversā osmoze (SWRO)
SWRO izmanto puscaurlaidīgas membrānas, lai atdalītu ūdeni no izšķīdušiem sāļiem.
Augstspiediena sūkņi nodrošina spiedienu, kas nepieciešams ūdens izvadīšanai cauri membrānām, kamēr lielākā daļa izšķīdušo sāļu paliek koncentrāta plūsmā.
Tipisks SWRO process ietver:
- Jūras ūdens uzņemšana:Ūdens tiek savākts, izmantojot jūras vai piekrastes ūdens ņemšanas sistēmu.
- Iepriekšēja apstrāde:Skrīnings, filtrēšana, un citi apstrādes posmi samazina suspendēto cieto vielu un piesārņotāju daudzumu, kas var sabojāt vai sasmērēt membrānas.
- Augstspiediena sūknēšana:Padeves ūdens spiediens tiek palielināts, lai atbilstu membrānu sistēmas prasībām.
- Membrānas atdalīšana:Ūdens iet cauri membrānām, veidojot permeātu un koncentrētu sālījuma plūsmu.
- Enerģijas atgūšana:Piemērots aprīkojums atgūst daļu no koncentrātā esošās spiediena enerģijas.
- Pēcapstrāde:Produkta ūdens tiek kondicionēts, lai tas atbilstu nepieciešamajām ūdens kvalitātes specifikācijām.
Augstspiediena sūkņi, vārstu ķermeņi, lāpstiņriteņi, daudzveidība, enerģijas reģenerācijas ierīces, un spiedienu saturošiem komponentiem šajā procesā ir jādarbojas uzticami.
Tāpēc to materiālu izvēle un ražošanas kvalitāte ir svarīga gan darbības uzticamībai, gan apkopes plānošanai.
Enerģijas atgūšana ir īpaši nozīmīga, jo tā atkārtoti izmanto saspiestā koncentrātā atlikušo enerģiju, nevis ļauj tai pilnībā izkliedēt..
Termiskā atsāļošana
Termiskā atsāļošana atdala saldūdeni, iztvaicējot un kondensējoties.
Tas ir īpaši svarīgi reģionos ar izveidotu siltuma infrastruktūru vai kur procesa apstākļi ir labvēlīgi siltuma vadītai atsāļošanai.
Galvenās tehnoloģijas ietver:
Daudzpakāpju zibens destilācija (MSF):Karsēts jūras ūdens iet cauri secīgām kamerām, kurās tiek uzturēts pakāpeniski zemāks spiediens.
Daļa ūdens pārvēršas tvaikos, kas tiek kondensēts, lai iegūtu saldūdeni.
Vairāku efektu destilācija (AR):Ūdens iztvaiko vairākos efektos, ar tvaiku no vienas pakāpes, kas piegādā siltumu uz otru. Šī vienošanās procesā atkārtoti izmanto siltumenerģiju.
Termoelektrostacijās tiek izmantoti siltummaiņi, iztvaicētāja sastāvdaļas, sūkņi, vārsti, cauruļvadi, atbalsta, un citas iekārtas, kurām jāiztur dažādas temperatūras kombinācijas, sālsūdens, mērogošana, un korozija.
Salīdzinot ar SWRO, termiskā atsāļošana liek lielāku uzsvaru uz siltuma pārnesi, termiskā stabilitāte, un izturība pret temperatūras izraisītu degradāciju.
Atbilstošais process ir atkarīgs no enerģijas pieejamības, barības ūdens īpašības, produkta ūdens prasības, un projektu ekonomika.
Iepriekšēja apstrāde, Pēcapstrāde, un Sālījuma pārvaldība
Atsāļošanas iekārtas pārsniedz galveno atdalīšanas posmu.
Priekšapstrādes sistēmas noņem suspendētās vielas un samazina membrānas piesārņojuma vai pakārtotā aprīkojuma bojājumu risku.
Pēcapstrādes procesi var pielāgot pH līmeni, pievienot minerālvielas, vai citādi kondicionējiet produkta ūdeni tā, lai tas atbilstu paredzētajam lietojumam.
Sālījuma pārvaldība ir arī būtiska rūpnīcas dizaina sastāvdaļa. Koncentrāts satur paaugstinātu sāls koncentrāciju un var saturēt apstrādes ķīmisko vielu atliekas.
Tās apstrādes un izkraušanas pasākumos ir jāņem vērā vietējās vides prasības, saņemšanas ūdens apstākļi, un procesa plūsmas īpašības.
No ražošanas viedokļa, šīm palīgsistēmām ir nepieciešami uzticami filtru korpusi, vārstu ķermeņi, daudzveidība, armatūra, ķīmiskās dozēšanas sastāvdaļas, un citas šķidrumu apstrādes iekārtas.
Galveno atsāļošanas tehnoloģiju salīdzinājums
| Koeficients | Jūras ūdens reversā osmoze | Termiskā atsāļošana |
| Atdalīšana principu | Membrānas atdalīšana, ko virza spiediens | Iztvaikošana un kondensācija |
| Primārais enerģija prasība | Elektroenerģija sūkņiem un saistītajām iekārtām | Siltuma enerģija, kopā ar elektrisko strāvu |
| Kritiski iekārtas | Augstspiediena sūkņi, membrānas, vārsti, enerģijas reģenerācijas ierīces | Iztvaicētāji, siltummaiņi, sūkņi, vārsti |
| Galvenā darbojas bažas | Spiediena integritāte, membrānas piesārņojums, korozija, enerģijas patēriņš | Siltuma pārnese, mērogošana, korozija, termiskā riteņbraukšana |
| Ražošana prioritātes | Precīzas hidrauliskās sastāvdaļas, spiediena integritāte, materiālu saderība | Termiskā stabilitāte, izturība pret koroziju, Izmēra stabilitāte |
| Kopīgs projektu apsvērumiem | Membrānas veiktspēja, enerģijas patēriņš, barības ūdens kvalitāte | Siltuma pieejamība, temperatūras apstākļi, procesa integrācija |
Neviens process nav vispārēji vēlams katram projektam. Tehnoloģijas izvēlei jāatspoguļo konkrētais ūdens avots, energoapgāde, nepieciešamo jaudu, vides apstākļi, un dzīves cikla izmaksas.
3. Lielas inženiertehniskās problēmas jūras ūdens atsāļošanas iekārtās
Jūras ūdens atsāļošana ir mehāniska kombinācija, ķīmisks, un darbības izaicinājumi.
Komponentam vienlaikus var rasties vairāki degradācijas mehānismi, tāpēc materiālu izvēlei un ražošanas kontrolei ir jāatspoguļo visa pakalpojuma vide.
Hlorīda izraisīta korozija
Jūras ūdens satur augstu hlorīda jonu koncentrāciju, kas var veicināt lokalizētu koroziju jutīgos sakausējumos.
Vispiemērotākās formas ir punktveida korozija, plaisas korozija, un hlorīda sprieguma korozijas plaisāšana.
Dobumu veidošanās var sākties pasīvās virsmas lokālu vājumu dēļ. Šaurās spraugās ap blīvēm var veidoties spraugas korozija, stiprinājumi, noguldījumi, vai slikti izskaloti reģioni.
Sprieguma korozijas plaisāšanai ir nepieciešama jutīga materiāla kombinācija, piemērota kodīga vide, un stiepes spriegums.
Ražotājiem, sekas pārsniedz korozijizturīga sakausējuma izvēli.
Skaņas liešana, virsmas stāvoklis, spraugas ģeometrija, apstrādes kvalitāte, un saskare ar atšķirīgiem metāliem var ietekmēt komponentu darbību.
Augstspiediens un mehāniskā slodze
SWRO sistēmas izmanto augstspiediena sūknēšanu, lai pārvarētu jūras ūdens osmotisko spiedienu un sasniegtu nepieciešamo membrānas veiktspēju.
Līdz ar to, izvēlētie sūkņu korpusi, vārstu ķermeņi, daudzveidība, un savienojošajiem komponentiem jāatbilst stingrām spiediena un mehāniskajām prasībām.
Svarīgi dizaina apsvērumi ietver:
- Sienas biezums un lokālās sprieguma koncentrācijas
- Atloku un skrūvju savienojumu ģeometrija
- Ar spiedienu saistīta deformācija
- Casting stabilitāte un iekšējie pārtraukumi
- Blīvēšanas saskarņu izmēru precizitāte
- Pārbaudes un spiediena pārbaudes prasības
Sastāvdaļa var atbilst tā izmēru rasējumam, taču tā var palikt nepiemērota, ja tā materiāls, liešanas kvalitāte, vai mehāniskās īpašības neatbilst konstrukcijas specifikācijai.
Erozija, Kavitācija, un šķidruma izraisīts nodilums
Sūkņa lāpstiņriteņi un citas sastāvdaļas, kas saskaras ar plūsmu, var tikt bojātas virsmas, ko izraisa šķidruma ātrums, suspendētās daļiņas, un vietējās spiediena izmaiņas.
Erozija ietver materiālu zudumus, ko izraisa plūstoši šķidrumi un aiznestās daļiņas. Kavitācija rodas, kad zema spiediena apgabalos veidojas un sabrūk tvaika burbuļi, radot lokālus triecienus, kas bojā virsmu.
Šie mehānismi ir atkarīgi no hidrauliskās konstrukcijas, kā arī no materiāla īpašībām. Lāpstiņas ģeometrija, plūsmas pārejas, virsmas apdare, darbības punkts, un suspendēto cietvielu klātbūtne ietekmē veiktspēju.
Šī iemesla dēļ, izturīgam lāpstiņritenim ir vajadzīgs vairāk nekā stiprs sakausējums.
Tam nepieciešama arī precīza ģeometrija, atbilstoša virsmas apdare, atbilstoša liešanas integritāte, un nepieciešamo funkcionālo saskarņu apstrāde.
Zvīņošanās un piesārņojums
Minerālu zvīņošanās notiek, kad izšķīdušās sastāvdaļas nogulsnējas un uzkrājas uz iekārtu virsmām. Netīrumus var izraisīt arī suspendētās daļiņas, organisko vielu, un bioloģiskā augšana.
Nogulsnes var ierobežot plūsmas kanālus, samazināt siltuma pārneses veiktspēju, traucē vārstiem, un palielināt apkopes prasības.
Membrānas sistēmās, Neatbilstoša pirmapstrāde var veicināt membrānas aizsērēšanu un paaugstinātu darba spiedienu.
Ražotāji var palīdzēt, ražojot ģeometrijas, kas atbilst aprīkojuma dizainam, līdz minimumam samazinot neparedzētas mirušās zonas, kur tas ir iespējams, un nodrošināt, ka sastāvdaļas var pārbaudīt, iztīrīts, un uzturēts.
Temperatūra un termiskā riteņbraukšana
Termiskās atsāļošanas sistēmas pakļauj sastāvdaļas sakarsētam sālsūdenim, tvaiki, un atkārtotas temperatūras izmaiņas.
Termiskā izplešanās, mērogošana, korozija, projektēšanas laikā jāņem vērā diferenciālā kustība.
Piemērotais materiāls var būtiski atšķirties no tā, kas izvēlēts augstspiediena SWRO sūknim.
Jo īpaši, siltuma sistēmās svarīgas kļūst augstas temperatūras mehāniskās īpašības un izturība pret faktisko procesa atmosfēru.
Energoefektivitāte un uzticamība
Enerģijas patēriņš ir galvenais apsvērums atsāļošanas ekonomikā. Sūkņa efektivitāte, hidrauliskais dizains, enerģijas atgūšana, un ekspluatācijas apstākļi ietekmē ūdens ražošanai nepieciešamo elektroenerģiju.
No ražošanas puses, izmēru konsistence, pareiza izlīdzināšana, piemērots virsmas stāvoklis, un uzticami spiedienu saturoši komponenti palīdz nodrošināt paredzēto iekārtas veiktspēju.
Šīs priekšrocības jānovērtē sistēmas līmenī: neviena izolēta liešana vai mehāniski apstrādāta sastāvdaļa nevar garantēt iekārtas enerģijas ietaupījumu, neņemot vērā visu hidraulisko konstrukciju un darbības apstākļus.
4. Precīzijas aprīkojums un komponenti, ko izmanto jūras ūdens atsāļošanas iekārtās
Jūras ūdens atsāļošanas iekārtas ir atkarīgas no savstarpēji savienotām mehāniskām sistēmām.
Katrai sastāvdaļai ir jāpilda tai piešķirtā funkcija, vienlaikus izpildot šķidruma saderības prasības, darba spiediens, Izmēra precizitāte, un apkope.
Precīzijas iekārtu ražotājiem, galvenais izaicinājums ir nodrošināt materiālu atlasi, komponentu ģeometrija, un ražošanas kvalitāte atbilst visas sistēmas prasībām.

Augstspiediena sūkņi un lāpstiņriteņi
Augstspiediena sūkņi ir SWRO sistēmu pamatelementi. Tie nodrošina spiedienu, kas nepieciešams, lai vadītu jūras ūdeni caur membrānas sistēmu, kamēr lāpstiņriteņi un citi hidrauliskie komponenti nodod enerģiju šķidrumam.
Tipiski komponenti ietver sūkņa korpusus, lāpstiņriteņi, vāki, rumbas, vārpstas, un montāžas saskarnes.
| Komponents | Galvenā funkcija | Ražošanas kritiskās prasības |
| Sūknis korpuss | Satur saspiestu šķidrumu un virza plūsmu | Liešanas integritāte, ar spiedienu saistītais spēks, Izmēra precizitāte |
| Darbrats | Nodod šķidrumam mehānisko enerģiju | Precīza asmeņu ģeometrija, virsmas apdare, līdzsvaru |
| Sūknis vāks | Aizver un noblīvē sūkņa bloku | Plakanums, blīvējuma virsmas precizitāte, skrūvju caurumu pozicionēšana |
| Vārpsta saskarne un centrs | Savieno rotējošo komponentu ar vārpstu | Urbuma precizitāte, koncentriskums, der |
| Montāža sastāvdaļas | Atbalstiet uzstādīšanu un izlīdzināšanu | Izmēru konsistence un mehāniskā izturība |
Materiāla izvēle ir atkarīga no sūkņa spiediena, šķidruma ķīmija, temperatūra, un hidrauliskie apstākļi.
Dupleksais un superdupleksais nerūsējošais tērauds ir piemēroti noteiktiem jūras ūdens lietojumiem, savukārt niķeļa-alumīnija bronza var būt piemērota citām kuģu sūkņu un lāpstiņriteņu konstrukcijām.
Liešana nosaka galvenās sastāvdaļas ģeometriju; Pēc tam CNC apstrāde rada kritiskās saskarnes, kas nepieciešamas montāžai un darbībai.
Vārstu korpusi un plūsmas kontroles komponenti
Vārsti regulēt, izolēt, un tieša šķidruma plūsma visās atsāļošanas sistēmās.
To korpusiem un iekšējām sastāvdaļām ir jānodrošina struktūras integritāte, vienlaikus pielāgojot plūsmas ejas, savienojumiem, sēdekļi, un blīvējuma virsmas.
Parastie produkti ietver izolācijas vārstu korpusus, pretvārstu korpusi, vadības vārstu korpusi, motora pārsegi, vāki, un kolektori.
Galvenās ražošanas prasības ietver:
- Uzticama spiedienu saturoša ģeometrija.
- Precīzas iekšējās ejas un savienojumu saskarnes.
- Pareizi apstrādāti vārstu ligzdas un blīvējuma virsmas.
- Atbilstoša materiāla saderība ar jūras ūdeni vai koncentrētu sālījumu.
- Pārbaude saskaņā ar komponentu specifikāciju.
Vārsta korpuss var būt strukturāli izturīgs, taču tas nevar pareizi noslēgties, urbt, vai atloka ģeometrija ir neprecīza. Tāpēc liešana un apstrāde ir jāplāno kopā.
Enerģijas reģenerācijas iekārtu sastāvdaļas
Enerģijas reģenerācijas ierīces daļu no spiediena enerģijas SWRO koncentrāta plūsmā nodod ienākošajam padeves ūdenim.
To mērķis ir samazināt ārējo enerģiju, kas nepieciešama augstspiediena sūknēšanas sistēmai.
Atkarībā no aprīkojuma konstrukcijas, saistītās sastāvdaļas var ietvert korpusus, daudzveidība, piedurknes, rotējošas vai stacionāras daļas, un precīzas saskarnes.
Šīm sastāvdaļām var būt nepieciešama cieša izmēru kontrole, korozijizturīgi materiāli, precīzi pabeigtas blīvējuma virsmas, un atbilstošu pārbaudi.
Faktiskās prasības ir atkarīgas no tā, vai iekārta izmanto spiediena apmaiņas ierīci, uz turbīnu balstīta reģenerācijas sistēma, vai cita konfigurācija.
Siltummaiņi un termisko procesu iekārtas
MED un MSF rūpnīcās, siltummaiņi un iztvaicētāja iekārtas pārnes siltumenerģiju starp procesa plūsmām.
Attiecīgās ražotās sastāvdaļas var ietvert atlasītus korpusus, vāki, atbalsta, vārstu ķermeņi, armatūra, un citas konstrukcijas vai ar plūsmu saistītas daļas.
Izvēloties materiālu, jāņem vērā darba temperatūra, sāļums, mērogošana, korozija, un termiskā riteņbraukšana.
Ražošanas prioritātes ietver izmēru stabilitāti, skaņas liešanas struktūra, ja tāda ir, uzticami savienojumi, un atbilstoša blīvējuma virsmu apdare.
Priekšapstrāde un palīgkomponenti
Priekšapstrādes un palīgsistēmas nodrošina stabilu galvenā atsāļošanas procesa darbību.
Atkarībā no iekārtas konfigurācijas, tajos var būt filtrēšanas korpusi, daudzveidība, vārstu komponenti, ķīmisko vielu dozēšanas iekārtas, sprauslas, un pielāgota furnitūra.
Lai gan šīs daļas var nedarboties ar augstāko spiedienu iekārtā, to neveiksme var traucēt ārstēšanas procesu.
Tāpēc materiāla un ražošanas prasībām jāatspoguļo konkrētais šķidrums, ķīmiskā iedarbība, spiediens, un apkopes nosacījumi.
5. Materiālu izvēle jūras ūdens atsāļošanas iekārtām
Materiālu izvēle ir būtisks faktors jūras ūdens atsāļošanas iekārtu uzticamībā un kalpošanas laikā.
Sastāvdaļas tiek pakļautas ar hlorīdu bagātam jūras ūdenim, koncentrēts sālījums, spiediena svārstības, šķidruma izraisīts nodilums, un, termiskās atsāļošanas sistēmās, paaugstinātas temperatūras.
Nepiemērota materiāla izvēle var izraisīt lokālu koroziju, noplūde, priekšlaicīga nomaiņa, un neplānota apkope.
Dupleksais nerūsējošais tērauds
Dupleksais nerūsējošais tērauds apvienot ferīta un austenīta mikrostruktūras, nodrošinot noderīgu līdzsvaru starp mehānisko izturību un izturību pret hlorīda izraisītu lokalizētu koroziju.
Tos plaši izmanto atsevišķām jūras ūdenī samitrinātām detaļām, kur parastie austenīta nerūsējošie tēraudi var nenodrošināt pietiekamu izturību pret koroziju..
Duplex 2205 tipa materiāli ir potenciālie kandidāti sūkņu korpusiem, vārstu ķermeņi, daudzveidība, un citas šķidruma apstrādes sastāvdaļas, ar nosacījumu, ka faktiskie darbības apstākļi atbilst materiāla prasībām.
Lietiem komponentiem, CD3MN ir izplatīta 2205 tipa abpusējās liešanas pakāpe, kas norādīti saskaņā ar ASTM A995 4.A pakāpi atbilstošiem spiedienu saturošiem liešanas lietojumiem.
Duplekso lējumu veiktspēja ir atkarīga ne tikai no ķīmiskā sastāva.
Pareiza šķīduma termiskā apstrāde, ferīta-austenīta fāzes līdzsvars, skaņu liešana, un apstrādes kvalitāte ir būtiska, lai sasniegtu norādītās īpašības.
Super Duplex nerūsējošais tērauds
Super dupleksais nerūsējošais tērauds piedāvā augstāku sakausējuma saturu un kopumā lielāku izturību pret punktveida un plaisu koroziju nekā standarta dupleksie tēraudi piemērotā hlorīda vidē..
Tie bieži tiek novērtēti saistībā ar prasīgiem jūras ūdens un koncentrēta sālsūdens lietojumiem.
Lietiem komponentiem, CE3MN ir izplatīta 2507 tipa superdupleksās liešanas pakāpe, saistīts ar ASTM A995 5.A pakāpi.
Tipiski lietojumi var ietvert augstspiediena sūkņu korpusus, vārstu ķermeņi, un citas kritiskas samitrinātas sastāvdaļas, kur nepieciešama lielāka izturība pret koroziju.
Lai arī, galīgajā atlasē jāņem vērā temperatūra, hlorīda koncentrācija, šķidruma ātrums, spraugas apstākļi, un mehāniskā slodze.
Super dupleksajiem lējumiem ir nepieciešama arī stingra metalurģijas kontrole. Nepareiza termiskā apstrāde vai nepiemērots fāzes līdzsvars var apdraudēt izturību pret koroziju un mehānisko veiktspēju, pat tad, ja ir sasniegts noteiktais sakausējuma sastāvs.
Niķeļa-alumīnija bronza
Niķelis-alumīnijs bronza, īpaši UNS C95800, ir iedibināts materiāls jūras un jūras ūdens apstrādes iekārtām.
Tas apvieno noderīgu mehānisko izturību ar labu izturību pret koroziju piemērotā jūras vidē, padarot to par kandidātu sūkņa lāpstiņriteņiem, vārstu ķermeņi, un saistītās šķidruma apstrādes sastāvdaļas.
Atšķirībā no dupleksā nerūsējošā tērauda, C95800 ir sakausējums uz vara bāzes. Tās darbība ir atkarīga no ķīmiskā sastāva, sacietēšanas uzvedība, mikrostruktūra, un apkārtējos ūdens apstākļus.
Sūkņa lāpstiņriteņiem, Izvēloties materiālu, jāņem vērā arī erozija, kavitācija, un šķidruma ātrums.
Liešanas porainība, nelabvēlīgs fāžu sadalījums, vai nepiemērota termiskā apstrāde var samazināt kalpošanas laiku, īpaši piesārņotā vai agresīvā jūras ūdenī.
Citi nerūsējošie tēraudi un speciālie sakausējumi
Tradicionālie austenīta nerūsējošie tēraudi, piemēram, 316L, var būt piemērots izvēlētām palīgkomponentēm vai mazāk agresīviem ekspluatācijas apstākļiem.
Lai arī, tie var būt neaizsargāti pret urbumu un plaisu koroziju jūras ūdenī, it īpaši, ja noguldījumi, šauras spraugas, paaugstinātas temperatūras, vai pastāv stagnējoši apstākļi.
Prasīgākiem lietojumiem, titāns un atsevišķi niķeļa sakausējumi var sniegt priekšrocības, atkarībā no šķidruma ķīmijas, komponentu dizains, un ekspluatācijas apstākļi.
To augstākās materiālu un ražošanas izmaksas ir jānovērtē, ņemot vērā nepieciešamo korozijas veiktspēju un paredzamo kalpošanas laiku.
Oglekļa tērauds var būt piemērots arī noteiktām konstrukcijas vai palīgkomponentēm, kur tiek novērsta tieša jūras ūdens iedarbība vai ir norādīta atbilstoša aizsardzības sistēma..
Lai to izmantotu mitrā režīmā, rūpīgi jānovērtē pārklājuma integritāte, korozijas piemaksa, un apkopes prasības.
6. Precīzi ražošanas procesi jūras ūdens atsāļošanas iekārtām
Precīzijas ražošana pārvērš iekārtas dizainu komponentā, ko var montēt un uzticami darbināt. Piemērotais maršruts ir atkarīgs no sakausējuma, lielums, sarežģītība, ražošanas daudzums, un galīgās pielaides.

Investīciju liešana
Investīciju liešana ir piemērots sarežģītiem komponentiem, kam nepieciešama detalizēta ģeometrija un gandrīz tīkla formas ražošana.
To var apsvērt mazākām sūkņa sastāvdaļām, sarežģītas iekavas, un izvēlētās vārsta vai plūsmas kontroles daļas.
Procesā tiek izmantots modelis, lai izveidotu keramikas apvalku, kuru pēc tam piepilda ar izkausētu metālu.
Tās priekšrocības ietver labu sarežģītu formu atveidošanu un iespēju samazināt apstrādes pielaides.
Lai arī, investīciju liešana nav automātiski labākā izvēle katrai sastāvdaļai.
Sakausējuma specifiskā procesa kvalifikācija, apvalka dizains, liešanas izmērs, iekšējās ejas, pārbaude, un kopējās ražošanas izmaksas ir jānovērtē.
Smilšu liešana
Smilšu liešana ir plaši pielietojams lielākām vai ģeometriski sarežģītām sastāvdaļām, ieskaitot sūkņu korpusus, vārstu ķermeņi, apvalki, un vāki.
Šis process nodrošina elastību komponentu izmērā un kodola dizainā, padarot to noderīgu iekšējo fragmentu un integrēto funkciju izveidei.
Tās panākumi ir atkarīgi no piemērota modeļa dizaina, vārtiem un pacelšanās, kušanas kontrole, pildījums, un sacietēšana.
Spiedienu saturošām sastāvdaļām, lietuvei ir arī jāizstrādā atbilstošs pārbaudes plāns, lai novērtētu lējumu drošumu.
V-process un citi specializēti liešanas maršruti
V-procesa liešana lieto sausu, nesaistītas smiltis, ko notur vakuums. Piemērotiem lieliem komponentiem, tas var nodrošināt labu virsmas reprodukciju un izmēru konsekvenci.
Centrbēdzes liešana var būt piemērota dobām vai rotācijas simetriskām sastāvdaļām, bet tā parasti nav noklusējuma metode sarežģītiem vārstu korpusiem vai lāpstiņriteņiem ar sarežģītām lāpstiņu ejām.
Praktiskais princips ir izvēlēties procesu atbilstoši komponenta ģeometrijai un prasībām, nevis pieņemt, ka viena liešanas tehnoloģija ir ideāli piemērota visām atsāļošanas iekārtām.
CNC Machining and Precision Finishing
Pēc liešanas un jebkuras noteiktas termiskās apstrādes, CNC apstrāde nosaka kritisko funkcionālo īpašību galīgos izmērus.
Tipiskās operācijas ietver:
- Montāžas virsmu un atloku virsmu frēzēšana.
- Virpošanas cilindriskās saskarnes.
- Urbuma vārpstas caurumi un precīzas ejas.
- Urbšanas un vītņu savienojuma iespējas.
- Vārstu ligzdu un blīvējuma virsmu apstrāde.
- Noteikto virsmu, kas saskaras ar šķidrumu, apdare.
Apstrādes stratēģijā jāņem vērā liešanas pielaide, komponentu stingrība, datuma izvēle, atlikušais stress, un pārbaudes prasības.
Kalšana
Vārpstām tiek izmantota kalšana, sakabes, un augstas integritātes sastāvdaļas, kur nepieciešamas kaltas īpašības. Duplekso un superduplekso kalumu piedāvājums:
- Augstāka izturība un noguruma izturība nekā lējumiem.
- Labāka viendabīgums un mazāk defektu.
- Graudu plūsma ir saskaņota ar sprieguma virzienu.
Piedevu ražošana
Metāla piedevu ražošana (SLM, DMLS) parādās sarežģītiem atsāļošanas komponentiem, piemēram,:
- Darbrati ar optimizētu hidraulisko ģeometriju.
- Siltummaiņa serdes ar augstu virsmas blīvumu.
- Vārstu iekšējās daļas ar integrētiem plūsmas kanāliem.
Joprojām ir problēmas porainības kontrolē, virsmas apdare, un sertifikācija, bet tehnoloģija strauji attīstās.
Surface Preparation and Final Inspection
Virsmas sagatavošana ir atkarīga no materiāla un detaļas funkcijas. Darbības var ietvert tīrīšanu, atskurbšana, apstrāde, attiecīgā gadījumā pasivēšana, vai noteiktiem aizsargpārklājumiem.
Pēdējā pārbaude var ietvert ķīmisko analīzi, izmēru mērīšana, vizuāla pārbaude, piemērota nesagraujošā pārbaude, mehāniskā pārbaude, un spiediena pārbaude, ja nepieciešams.
Šīs darbības pārbauda dažādus kvalitātes aspektus, un tās jāizvēlas atbilstoši komponentu specifikācijai un darbības riskam.
7. Customization and Design for Manufacturability (DFM)
Izgatavojamības dizains (DFM) palīdz nodrošināt, ka komponentu var ražot konsekventi, neupurējot tās inženiertehniskās prasības.
Atsāļošanas iekārtām, agrīna saskaņošana starp aprīkojuma projektētāju un ražotāju var samazināt izmaiņas, no kurām iespējams izvairīties instrumenta izstrādes laikā, liešana, un mehāniskā apstrāde.
Drawing and 3D Model Review
Pārskatā būtu jānosaka kritiskās dimensijas, sienu biezumi, iekšējās ejas, apstrādes virsmas, materiālu prasības, un pārbaudes kritēriji.
Sūkņa komponentiem, īpaša uzmanība jāpievērš asmeņu ģeometrijai, vārpstas saskarnes, koncentriskums, un norādīto balansēšanu. Vārstu korpusiem, prioritātes ietver spiedienu saturošas sienas, iekšējās plūsmas ejas, atloka ģeometrija, un blīvējuma virsmas.
Casting Geometry Optimization
Pēkšņas sienas biezuma pārejas var radīt nevienmērīgu sacietēšanu un palielināt saraušanās defektu risku.
Atbilstoši rādiusi, sienu pārejas, ribas, priekšniekiem, un galvenie pasākumi palīdz uzlabot izgatavojamību.
Mērķis nav vienkāršot komponentu uz funkcijas rēķina, bet gan panākt vajadzīgo ģeometriju, izmantojot uzticamu ražošanas procesu.
Machining Allowance and Datum Strategy
Liešanas projektā jānosaka, kuras virsmas tiks apstrādātas un cik daudz materiāla jāpaliek galīgai apdarei.
Konsekventa datu stratēģija palīdz uzturēt attiecības starp urbumiem, montāžas virsmas, un blīvēšanas saskarnes.
Atbilstoša apstrādes pielaide novērš mazizmēra objektus, savukārt pārmērīga pielaide palielina izmaksas un var palielināt izkropļojumus materiāla noņemšanas laikā.
Prototype Validation and Production Consistency
Jauniem komponentiem, pirmajam rakstam vajadzētu apstiprināt liešanas maršrutu, izmēriem, materiālais stāvoklis, un pārbaudes prasības pirms atkārtotas ražošanas izlaišanas.
Izmaiņas sakausējumā, ģeometrija, instrumenti, termiskā apstrāde, vai apstrādes secība ir jākontrolē un jādokumentē, ja tās ietekmē izstrādājuma atbilstību.
Disciplinēts DFM process palīdz samazināt ražošanas nenoteiktību un atbalsta konsekventākus atkārtotus pasūtījumus.
8. Custom Seawater Desalination Equipment Solutions from DEZE Tech
ŠĪ Tehn ir precīzijas iekārtu ražotājs, kas specializējas pielāgotu komponentu ražošanā jūras ūdens atsāļošanas nozarei.
Mūsu iespējas aptver ieguldījumu liešanu, precīza apstrāde, kalšana, un integrēta korozijizturīgu komponentu ražošana.
Core Capabilities
| Spēja | Specifikācija |
| Investīciju liešana | Līdz 2500 kg uz gabalu; divstāvu, super duplekss, titāns, niķeļa sakausējumi |
| Precīza apstrāde | 3-ass, 4-ass, un 5 asu CNC; pielaides līdz ±0,01 mm |
| Kalšana | Atvērts un slēgts mirst; līdz 2500T preses jauda |
| Termiskā apstrāde | Risinājumu rūdīšana, novecošanās, stresa mazināšana ar dokumentētiem ierakstiem |
| Virsmas apdare | Kodināšana, pasniegšana, elektropolēšana, pārklājums |
| Testēšana | Spektrometrs, mehāniskā pārbaude, Ndt, korozijas testēšana |
| Inženiertehniskais atbalsts | DFM analīze, casting simulation, FEA, CFD, reversā inženierija |
Why DEZE Tech
- Padziļināta metalurģijas pieredze: Mēs saprotam duplekso un superduplekso metalurģiju, termiskā apstrāde, un atteices mehānismi.
- Integrēta ražošana: Liešana, apstrāde, termiskā apstrāde, un testēšana zem viena jumta.
- Pielāgošana: Katrs komponents ir konstruēts atbilstoši konkrētajam darba punktam un videi.
- Dokumentācija: Pilnīga izsekojamība un kvalitātes uzskaite normatīvo aktu un klientu prasībām.
- Atsaucīga inženierija: DFM atgriezeniskā saite un dizaina optimizācija pirms ražošanas.
9. Opportunities for Seawater Desalination
Jūras ūdens atsāļošanas nozare attīstās no tirgus, kas virzīts uz jaudu, par tirgu, kas arvien vairāk koncentrējas uz energoefektivitāti, aprīkojuma uzticamība, resursu atgūšana, un dzīves cikla izmaksas.
Pieaugošais ūdens pieprasījums joprojām ir svarīgs virzītājspēks, but the next stage of industry development will depend equally on how efficiently plants convert seawater into usable freshwater and how reliably they operate under demanding conditions.
From a precision equipment manufacturer’s perspective, these changes create opportunities beyond supplying standard replacement parts.
They increase the need for application-specific pump components, corrosion-resistant valve bodies, energy-recovery equipment, precīzijas lējumi, and reliably manufactured parts that can withstand extended service in seawater and concentrated brine.
Market Growth and Emerging Demand
Several market segments offer opportunities for desalination equipment manufacturers.
Large-scale municipal desalination:
Established desalination markets in the Middle East continue to require equipment for new installations, capacity expansion, and replacement of aging components.
Paplašinoties ūdensdrošības plānošanai citos piekrastes reģionos, projektu izstrādātājiem nepieciešams arī vietējai ūdens ķīmijai piemērotas iekārtas, enerģijas pieejamība, un ekspluatācijas apstākļi.
Asia-Pacific and other coastal markets:
Iedzīvotāju skaita pieaugums, rūpniecības attīstība, un ūdens resursu ierobežojumi rada iespējas atsāļošanas projektiem Āzijas un Klusā okeāna daļās, Ziemeļāfrika, un Latīņamerika.
Projekta prasības ievērojami atšķiras, padarot svarīgu elastīgu iekārtu dizainu un uzticamas vietējās piegādes ķēdes.
Industrial desalination:
Kalnrūpniecība, naftas ķīmijas pārstrāde, enerģijas ražošana, un citām ūdens ietilpīgām nozarēm ir nepieciešamas uzticamas ūdens piegādes.
To attīrīšanas sistēmas var saskarties ar sarežģītākām šķidruma ķīmijas vai darbības prasībām nekā pašvaldības iekārtas, radot pieprasījumu pēc specializētiem sūkņiem, vārsti, filtrēšanas iekārtas, un korozijizturīgiem komponentiem.
Small-scale and decentralized plants:
Salas, attālās rūpniecības vietās, piekrastes kopienas, un izolētas iekārtas var gūt labumu no modulārām atsāļošanas sistēmām.
These installations favor compact equipment, standardized interfaces, simplified maintenance, and components that can be replaced without extensive system modifications.
Replacement and modernization:
New construction is only one source of demand. Existing plants need component replacement, equipment upgrades, corrosion-related repairs, and improvements to energy efficiency.
Manufacturers that can reproduce legacy parts from drawings or engineering models may serve an important aftermarket requirement.
Technology Trends Shaping Equipment Requirements
| Technology Trend | Industry Direction | Implications for Equipment Manufacturers |
| Enerģija Efektivitāte | More efficient membranes, sūkņi, and energy-recovery systems | Greater emphasis on hydraulic geometry, precīza apstrāde, component balance, and dependable interfaces |
| Digitalization | Wider use of monitoring sensors, paredzamā apkope, and digital plant models | Opportunities for sensor-compatible housings, improved component traceability, and designs that simplify inspection |
| Hibrīds Atsāļošana Sistēmas | Integration of membrane, termisks, and renewable-energy technologies where technically and economically appropriate | More varied requirements for pressure, temperatūra, termiskā riteņbraukšana, un materiālu saderība |
Brine Resource Recovery |
Evaluation of methods to recover salts, minerals, and other resources from concentrated streams | Demand for specialized equipment and materials compatible with concentrated brine and process chemicals |
| Modular Plant Projektēšana | Greater use of packaged and skid-mounted systems in suitable applications | Need for compact components, repeatable dimensions, standardized connections, and efficient manufacturing |
| Lower-Carbon Ražošana | More attention to energy consumption, materiālu izmantošana, and manufacturing waste | Opportunities to reduce scrap, optimizēt liešanas dizainu, and improve machining efficiency |
These trends should not be interpreted as a requirement for every plant to adopt the same technology.
Equipment choices will continue to depend on plant capacity, feedwater conditions, enerģijas izmaksas, water-quality targets, un projektu ekonomika.
The more important shift is that equipment performance is increasingly evaluated at the system level.
A pump component, piemēram, must meet its material and dimensional requirements while supporting the hydraulic design of the complete pump assembly.
Opportunities in Materials and Precision Manufacturing
The evolution of desalination creates several specific opportunities for component manufacturers.
Advanced corrosion-resistant alloys:
Duplex and super duplex stainless steels, niķeļa-alumīnija bronza, titāns, and selected specialty alloys will remain important options for different desalination applications. Lai arī, no single material is suitable for every environment.
The opportunity lies in matching the alloy to the actual combination of chloride exposure, spiediens, temperatūra, plūsmas apstākļi, un nepieciešamais kalpošanas laiks.
Integrated casting and CNC machining:
Custom castings can create complex geometries for pump casings, lāpstiņriteņi, vārstu ķermeņi, un kolektori, while CNC machining produces the final bores, blīvējuma virsmas, montāžas saskarnes, un citas funkcionālās īpašības.
Coordinating both stages helps reduce manufacturing handoffs and supports dimensional consistency.
Piedevu ražošana:
Additive manufacturing may offer advantages for selected complex geometries, prototype development, and specialized components.
Its suitability depends on the alloy, komponenta izmērs, nepieciešamās mehāniskās īpašības, virsmas apdare, qualification requirements, and economics.
It should be evaluated as a complementary manufacturing route rather than a universal replacement for conventional casting or machining.
Material efficiency and responsible sourcing:
Reducing casting defects, optimizing machining allowances, improving metal yield, and reclaiming suitable process materials can reduce waste.
Recycled alloy feedstock can be considered when it meets the required chemical composition, tīrība, izsekojamību, and material specification.
For critical corrosion-resistant components, verified material quality must take priority over recycled content alone.
Digital traceability:
Equipment owners and engineering contractors increasingly benefit from accessible records covering material identity, ķīmiskais sastāvs, termiskā apstrāde, apstrāde, un pārbaude.
Digital material records and component passports can improve maintenance planning and simplify verification across the supply chain.
Blockchain is one possible implementation, but the underlying requirement is reliable, konsekventi, and retrievable data.
Reģionālās ražošanas un piegādes ķēdes noturība:
Production closer to project locations or major customer markets can reduce logistics complexity and improve responsiveness for selected components.
Lai arī, localization must be supported by adequate technical capability, kvalitātes kontrole, and material availability; geographical proximity alone does not guarantee manufacturing reliability.
Ilgtermiņa iespēja: Uzticami komponenti, Ne tikai vairāk aprīkojuma
An important opportunity lies in shifting attention from purchase price to component lifecycle performance.
Desalination plants operate as interconnected systems, and a failure in one critical pump, vārsts, or pressure-containing component can create maintenance work or interrupt downstream operations.
For manufacturers such as ŠĪ Tehn, this creates an opportunity to contribute through custom component production, appropriate material selection, precīza apstrāde, and inspection according to the customer’s technical requirements.
The goal is not to claim that one casting material or manufacturing method can eliminate all failures.
It is to ensure that each component is produced for its intended service environment and verified against the relevant specifications.
The strongest long-term opportunity in desalination is the combination of efficient plant design, suitable corrosion-resistant materials, precīza ražošana, and disciplined lifecycle management.
Manufacturers that develop these capabilities can support both new desalination projects and the modernization of existing infrastructure.
10. Secinājums
The seawater desalination industry depends on equipment that can operate reliably under challenging combinations of chloride exposure, spiediens, temperatūra, šķidruma plūsma, and continuous-duty requirements.
Sūkņi, lāpstiņriteņi, vārstu ķermeņi, energy-recovery components, siltummaiņi, and auxiliary systems each impose different material and manufacturing demands.
Reliable component production requires a coordinated approach to material selection, casting-process design, termiskā apstrāde, ja norādīts, CNC apstrāde, virsmas apdare, un kvalitātes pārbaude.
No single alloy or manufacturing process is suitable for every application, and the final choice should always reflect the actual operating conditions and applicable technical requirements.
For OEMs and desalination equipment builders, a capable precision manufacturing partner can help translate drawings and material specifications into components with controlled geometry, verified quality, and appropriate service characteristics.
DEZE Tech’s role is to support custom casting and machining requirements at the component level, helping customers coordinate manufacturing around the needs of seawater desalination equipment.
The long-term objective is straightforward: manufacture components that meet their intended requirements and contribute to dependable, maintainable desalination systems.
FAQ
Kādas iekārtas tiek izmantotas jūras ūdens atsāļošanas iekārtās?
Major equipment includes seawater intake systems, filtri, augstspiediena sūkņi, membranes or thermal separation equipment, enerģijas reģenerācijas ierīces, vārsti, daudzveidība, siltummaiņi, post-treatment systems, and brine-discharge equipment.
Kāda ir atšķirība starp SWRO un termisko atsāļošanu?
SWRO uses high-pressure pumps and semipermeable membranes to separate water from dissolved salts.
Thermal desalination uses evaporation and condensation, typically through systems such as MSF or MED. They have different energy requirements and equipment needs.
Kāpēc atsāļošanas iekārtās izmanto dupleksos nerūsējošos tēraudus??
Duplex stainless steels combine relatively high strength with resistance to localized corrosion in suitable chloride environments.
Their suitability depends on the grade, materiālais stāvoklis, temperatūra, ūdens ķīmija, mikrostruktūra, un komponentu dizains.
Kādi materiāli ir vislabākie jūras ūdens atsāļošanas iekārtām?
Super duplekss nerūsējošais tērauds (ASTM A995 Grade 5A/6A), titāns, 6Mo austenitic stainless steel, and copper-nickel alloys are the primary materials.
Vai 316L var izmantot atsāļošanas iekārtās?
Izšķirt: 316L can be used in ambient-temperature, low-chloride, low-velocity applications such as non-critical piping and structural components.
It is not suitable for high-pressure, augstas temperatūras, or high-velocity seawater service.

