
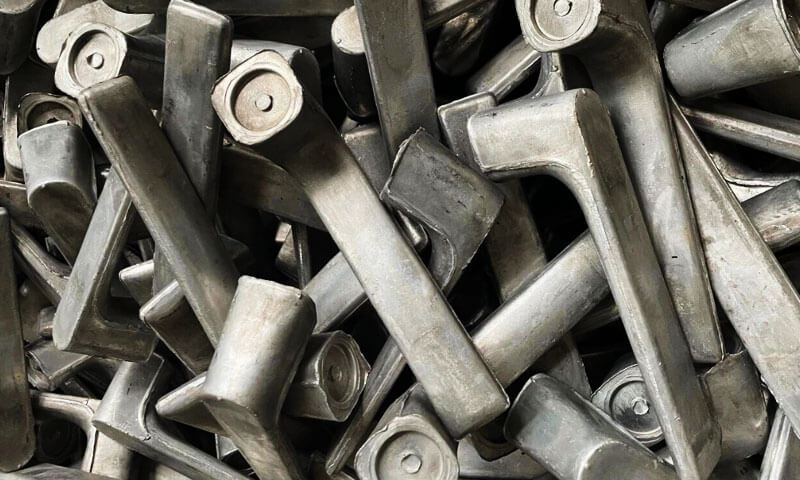
Ja esat veltījis laiku alumīnija kalšanai, tu zini vārdu 6061. Tas nav cietākais sakausējums; tas nav stiprākais, un tas nav visizturīgākais pret koroziju.
Bet gadu no gada, tas paliek sakausējums, kas klusi veic darbu velosipēdu rāmjos, robotu savienojumi, medicīniskais aprīkojums, EV kronšteini, elektroinstrumentu korpusi, un neskaitāmas citas nesošās daļas.
Savos gados uz kaluma grīdas, Esmu redzējis, ka inženieri pārāk precizē 7075 kad 6061-T6 būtu bijis pilnīgi piemērots.
Esmu redzējis, ka pircēju komandas dzenas pēc zemākās cenas un galu galā izmanto otrreizēju pārstrādi 6061 kas nevarētu pareizi anodēt. Esmu redzējis arī skaisti kaltas 6061-T6 daļas, kas uz lauka kalpo gadu desmitiem.
Šis raksts ir detalizēts, praktisks ieskats 6061-T6 alumīnija sakausējuma kalšanā — kas tas ir, kā tas uzvedas, kā to viltot, kā to termiski apstrādāt, un kur tam ir jēga.
Ja meklējat uzticamu informāciju par 6061-T6 kalšanas īpašībām, kalšanas temperatūra, T6 termiskā apstrāde, vai 6061 vs 6063, šī rokasgrāmata ir rakstīta jums.
1. Kas ir 6061 Alumīnija sakausējums?
6061 pieder pie 6000 alumīnija sakausējumu sērija, kas izmanto magniju un silīciju kā primāros sakausējuma elementus.
Tas ir termiski apstrādājams sakausējums, kura mehāniskās īpašības var uzlabot ar kontrolētu šķīduma termisko apstrādi un mākslīgu novecošanu.
Tās galvenais stiprināšanas mehānisms ietver smalku Mg-Si bāzes stiprināšanas fāžu nogulsnēšanu, parasti aprakstīts inženiertehniskajā praksē, izmantojot Mg₂Si sistēmu.
Varš un citi nenozīmīgi leģējošie elementi ietekmē arī tā reakciju uz nokrišņiem un vispārējās īpašības.
Tipisks ķīmiskais sastāvs 6061 Alumīnijs
| Elements | Tipisks specifikāciju diapazons (masas %) |
| Alumīnijs (Al) | Līdzsvars |
| Magnijs (Mg) | 0.80–1.20 |
| Silīcijs (Un) | 0.40–0,80 |
| Vara (Cu) | 0.15–0,40 |
| Hroms (Krekls) | 0.04–0,35 |
| Dzelzs (Fe) | 0.70 maksimums. |
| Mangāns (Nojaukšanās) | 0.15 maksimums. |
| Cinks (Zn) | 0.25 maksimums. |
| Titāns (No) | 0.15 maksimums. |
Sastāva diapazoni atbilst standartam 6061 sakausējuma specifikācija. Noteicošais materiālu standarts un pirkuma specifikācija nosaka pieņemšanas ierobežojumus konkrētai ražošanas partijai.
2. Izpratne par 6061-T6 mehāniskajām īpašībām
Apzīmējums T6 norāda, ka materiālam ir veikta šķīduma termiskā apstrāde, kam sekoja mākslīga novecošana, lai attīstītu tā noteiktās īpašības.
Tas nav tikai sakausējuma sastāva apraksts; tas atspoguļo īpašu metalurģisko stāvokli.
Nākamajā tabulā ir sniegtas reprezentatīvas telpas temperatūras īpašības parastajiem 6061-T6 kaltajiem izstrādājumiem.
Kalumu faktiskās vērtības ir atkarīgas no piemērojamās specifikācijas, sekcijas biezums, produkta ģeometrija, un testēšanas virzienu.
Tipiskas mehāniskās un fizikālās īpašības
| Īpašums | Reprezentatīvā vērtība |
| Maksimālā stiepes izturība | Aptuveni 290–310 MPa |
| Ražas spēks | Aptuveni 240–276 MPa |
| Pagarināšana | Apmēram 8–17%, atkarībā no produkta formas |
| Elastības modulis | Aptuveni 68.9 GPA |
| Blīvums | Aptuveni 2.70 G/cm³ |
| Brinela cietība | Aptuveni 95 HB |
| Termiskās izplešanās koeficients | Aptuveni 23–24 × 10⁻⁶/K tuvu istabas temperatūrai |
| Kušanas diapazons | Aptuveni 580–650°C |
Šīs vērtības ir orientējošas, nav universāla dizaina pieļaujamā. Kvalificētās kalšanas īpašības ir jāņem no piemērojamās materiāla specifikācijas un jāpārbauda faktiskajai sastāvdaļai.
Stiprums un strukturālā uzticamība
Lielākajai daļai vispārējo rūpniecisko komponentu, 6061-T6 nodrošina noderīgu stiepes izturības un tecēšanas robežas kombināciju bez materiālu izmaksām un apstrādes prasībām, kas saistītas ar augstākas stiprības alumīnija sakausējumiem.
Tas ir piemērots detaļām, kas pakļautas vidējai vai lielai mehāniskai slodzei, ja projektā ir ņemts vērā sekcijas biezums, stresa koncentrācija, noguruma prasības, un gatavā kaluma faktiskās īpašības.
Punkts, ko vērts atcerēties no veikala grīdas: nominālā stiepes izturības vērtība neatspoguļo visu stāstu par viltotu sastāvdaļu.
Graudu plūsma, vietējā ģeometrija, defektiem, termiskā apstrāde, un apstrādes radītie spriegumi arī ietekmē pakalpojumu veiktspēju.
Izturība pret koroziju
6061 parasti piedāvā labu izturību pret atmosfēras koroziju un daudzām saldūdens vidēm.
To bieži izvēlas āra mašīnām, transporta aprīkojums, un sastāvdaļas, kas pakļautas parastajiem rūpnieciskajiem apstākļiem.
Jūras vajadzībām, piekrastes, vai ķīmiski agresīva vide, var būt nepieciešama papildu aizsardzība.
Anodējošs, piemēroti konversijas pārklājumi, vai krāsu sistēmas var uzlabot virsmas izturību, Atkarībā no pieteikuma.
Jāņem vērā arī kontakts starp alumīniju un atšķirīgiem metāliem. Nelabvēlīgos mitruma un elektriskās saskares apstākļos, galvaniskā korozija var sabojāt alumīnija virsmu.
Mašīnīgums
6061-T6 ir labi piemērots CNC frēzēšanai, pagrieziens, urbšana, garlaicīgs, un pieskarties.
Tā izturības un apstrādājamības kombinācija padara to pievilcīgu detaļām, kurām nepieciešami precīzi urbumi, montāžas virsmas, pavedieni, un sarežģītas kabatas.
Tomēr, viltotu sagatavi nav automātiski viegli apstrādāt. Atlikušais stress, vietējās cietības izmaiņas, nepietiekama apstrādes piemaksa, un slikta darba turēšana var radīt izmēru problēmas.
Metināmība
6061 var metināt, izmantojot parastos alumīnija metināšanas procesus, bet T6 komponenta metināšana maina vietējo metalurģisko stāvokli.
Karstuma ietekmētā zona parasti zaudē daļu no nokrišņu cietēšanas stiprības, ja vien piemērota pēcmetināšanas apstrāde neatjauno vajadzīgās īpašības.
Ļoti noslogotām sastāvdaļām, projektēšanas laikā jāņem vērā savienojuma konstrukcija un samazināta vietējā izturība.
Kur iespējams, viltota sastāvdaļa, kas izstrādāta, lai samazinātu metinātos savienojumus, var vienkāršot kvalitātes kontroli un slodzes pārnešanu.
Virsmas apdare
6061 parasti labi reaģē uz anodēšanu un citiem izplatītiem alumīnija apdares procesiem.
Anodēšana var uzlabot izturību pret koroziju un virsmas nodiluma veiktspēju, lai gan rezultāts ir atkarīgs no sakausējuma, pirmapstrāde, anodēšanas metode, un pārklājuma biezums.
Redzamām sastāvdaļām, piemēram, velosipēdu daļas, iekārtu korpusi, un patēriņa preču struktūras, virsmas sagatavošana un materiāla konsistence ir īpaši svarīga, lai panāktu vienmērīgu izskatu.
3. Ko nozīmē T6 temperaments?
T6 temperaments tiek panākts, izmantojot kontrolētu termiskās apstrādes secību.
Par viltotu 6061 sastāvdaļas, šim procesam jābūt veidotam ap sakausējumu, kalšanas ģeometrija, sekcijas biezums, un piemērojamo specifikāciju.
Ir svarīgi arī atšķirt kalšanas temperatūru no šķīduma termiskās apstrādes temperatūras.
Tie kalpo dažādiem metalurģijas mērķiem, un tos nedrīkst uzskatīt par savstarpēji aizstājamiem.
Šķīduma termiskā apstrāde
Šķīduma termiskās apstrādes laikā, kalums tiek uzkarsēts līdz noteiktai temperatūrai, lai alumīnija matricā iekļūtu šķīstošie leģējošie elementi.
Par 6061, parasti tiek norādīta šķīduma apstrādes temperatūra aptuveni 530–550 °C, lai gan precīzs apstiprinātais cikls ir atkarīgs no materiāla specifikācijas un sastāvdaļu prasībām.
Mērķis ir pirms dzēšanas izveidot piemērotu cieto šķīdumu.
Temperatūras vienmērīgums ir kritisks. Nepietiekama karsēšana var izraisīt neatbilstošu šķīduma apstrādes reakciju, savukārt pārmērīga temperatūra var izraisīt lokālu iesācēju kušanu vai citus metalurģiskus bojājumus.
Bieziem vai sarežģītiem kalumiem, turēšanas periods jānosaka, ņemot vērā sekcijas biezumu, krāsns viendabīgums, un kvalificēta termiskās apstrādes procedūra.
Rūdīšana
Pēc šķīduma apstrādes, komponents tiek ātri atdzesēts, parasti ar ūdens dzēšanu, ja to pieprasa apstiprinātais process.
Rūdīšana saglabā pārsātināto cieto šķīdumu, kas nepieciešams turpmākai mākslīgai novecošanai.
Lai arī, ātra dzesēšana var arī radīt termiskus gradientus un atlikušos spriegumus.
Plānas sekcijas, biezas rumbas, ribas, un sarežģītas pārejas var atdzist dažādos ātrumos, palielinot izkropļojumu risku.
Šī iemesla dēļ, pieredzējis termiskās apstrādes inženieris ņem vērā ne tikai dzesēšanas vidi, bet arī komponentu ģeometriju, pārsūtīšanas laiks, armatūras izkārtojums, un dzesēšanas viendabīgums.
Mākslīgā novecošana
Pēc dzēšanas, materiāls tiek mākslīgi novecots, lai attīstītu nepieciešamo izturību.
Tipiska atsauce uz 6061 kalumi noveco 160–180°C temperatūrā aptuveni astoņas stundas, lai gan apstiprinātie cikli atšķiras atkarībā no produkta formas un specifikācijas.
Faktiskā apstrāde ir jāapstiprina saskaņā ar spēkā esošajām prasībām, nevis bez izšķirības jākopē no vispārīgas atsauces.
Novecošanās laikā, Alumīnija matricā veidojas smalkas stiprinošas nogulsnes. To izmērs, izplatīšana, un saskaņotība ietekmē dislokāciju kustību un līdz ar to arī sakausējuma izturību.
Materiāls var būt zemāks par paredzēto izturību. Pārmērīga novecošanas temperatūra vai laiks var izraisīt pārmērīgu novecošanos un spēka samazināšanos.
T6 apstrādes mērķis nav vienkārši padarīt alumīniju cietāku. Tas ir, lai sasniegtu kontrolētu spēka līdzsvaru, elastība, un metalurģiskā stabilitāte.
4. Kāpēc 6061 Ir labi piemērots kalšanai
6061 tiek plaši izmantots alumīnija kalumi jo tā karstā apstrāde un termiski apstrādājamās īpašības padara to piemērotu daudzām rūpniecisko detaļu ģeometrijām.
Kalšana ir īpaši izdevīga, ja detaļai nepieciešama integrēta ģeometrija, laba strukturālā integritāte, un uzticama mehāniskā veiktspēja.

Praktisks kalšanas temperatūras diapazons
Par 6061 alumīnijs, metāla temperatūra kalšanas laikā parasti tiek kontrolēta aptuveni 430–480 °C darba diapazonā, ievērojot sakausējuma stāvokli, sagataves izmērs, mirst dizains, un kvalificēts process.
Šī diapazona augšējo robežu nevajadzētu uzskatīt par katra komponenta mērķi. Tehniskās atsauces norāda uz aptuveni 480°C kā ieteicamā kalšanas diapazona augšējo robežu.
No ražošanas inženiera viedokļa, Svarīgi ir tas, ka sagataves temperatūra un faktiskā metāla temperatūra deformācijas laikā ne vienmēr ir vienāda.
Sagatave var atdzist, kamēr tiek pārvietota no krāsns, priekšformēšanas laikā, vai saskares laikā ar matricu.
Pārmērīga dzesēšana palielina izturību pret deformāciju un var izraisīt nepilnīgu pildījumu, lielas preses slodzes, vai plaisāšana.
Tieši pretēji, pārmērīga karsēšana var sabojāt materiālu un samazināt procesa uzticamību.
Tāpēc temperatūra ir jākontrolē kā daļa no visas kalšanas secības, nevis paļaujoties tikai uz krāsns displeju.
Vidēja deformācijas izturība
Salīdzinājumā ar grūtāk kaltiem augstas stiprības sakausējumiem, 6061 var efektīvi veidot pareizi kontrolētos karstās kalšanas apstākļos.
Tā deformācijas pretestība joprojām mainās atkarībā no temperatūras, spriedzes ātrums, sagatavju ģeometrija, un deformācijas apjoms.
Tāpēc prasības attiecībā uz pildījumu un presēšanas slodzi ir jānovērtē, salīdzinot ar faktisko daļas dizainu.
Laba piemērotība slēgta tipa kalšanai
Slēgtā kalšana ir īpaši noderīga atkārtojamu trīsdimensiju komponentu ražošanai ar izciļņiem, ribas, pārejas, un integrētas montāžas funkcijas.
Tipisks ražošanas ceļš ietver:
- Sagatavju pārbaude un griešana.
- Kontrolējama sagatavju apkure.
- Ja nepieciešams, sagatavju vai bloķētāju kalšana.
- Pabeidziet kalšanu pēdējā veidnē.
- Zibspuldzes apgriešana un iepriekšēja pārbaude.
- Šķīduma termiskā apstrāde un dzēšana.
- Mākslīgā novecošana.
- CNC apstrāde un apdare.
- Galīgo izmēru un materiālu pārbaude.
Ne katram komponentam ir nepieciešama atsevišķa sagatave vai identiski procesa posmi. Maršruts jāizstrādā ap ģeometriju, materiāla plūsma, pildījumu, un ražošanas apjoms.
Graudu plūsma un struktūras integritāte
Viena no galvenajām kalšanas priekšrocībām ir metāla deformācija vajadzīgajā formā.
Piemērotos apstākļos, tas var uzlabot apstrādāto mikrostruktūru un izveidot virziena graudu plūsmu, kas atbilst komponenta ģeometrijai.
Tas var būt labvēlīgs noguruma veiktspējai un nestspējai, it īpaši, ja detaļas dizains un presformu izkārtojums saskaņo materiāla plūsmu ar galvenajām ekspluatācijas slodzēm.
Lai arī, graudu plūsma nav automātiski labvēlīga tikai tāpēc, ka daļa ir kalta.
Slikts sagataves dizains, locīšana, apļi, nepilnīga pildīšana, vai neatbilstoša materiāla plūsma var radīt defektus. Kalšanas dizains un procesa kontrole joprojām ir būtiska.
5. Galvenās procesa vadības ierīces 6061-T6 alumīnija kalšanai
Ražošanā, labi 6061 alumīnija kalumi nāk no atkārtojama procesa, nevis no viena optimāla parametra.
Tālāk norādītajām vadības ierīcēm ir vislielākā praktiskā nozīme.
| Procesa posms | Kritiskā kontrole | Iespējama problēma, ja tiek slikti kontrolēta |
| Sagatavju sagatavošana | Sakausējuma identitāte, materiālais stāvoklis, sagatavju izmēri | Ķīmijas variācijas, nekonsekventa deformācija |
| Apkure | Sagataves temperatūra un viendabīgums | Nepilnīgs pildījums, plaisāšana, pārkaršana |
| Die dizains | Sagataves ģeometrija, rādiusi, zibatmiņas pabalsts, matricu izlīdzināšana | Apļi, nepietiekams piepildījums, pārmērīga zibspuldze |
| Kalšana | Nospiediet slodzi, deformācijas secība, pārsūtīšanas laiks | Plūsmas defekti, izmēru variācijas |
| Termiskā apstrāde | Šķīduma temperatūra, mērcēšana, rūdīšana, novecošanās | Nepareizs spēks, izkropļojumu, nekonsekventas īpašības |
| Apstrāde | Datu stratēģija, iespīlēšana, pabalstu, instrumenta ceļš | Izmēru novirze, atlikušā stresa kropļojums |
| Pārbaude | Ķīmija, cietība, izmēriem, attiecīgais NDT | Neatklāti materiāla vai procesa defekti |
Kam ražošanas laikā pievēršu īpašu uzmanību
Pirmais, materiālam, kas nonāk presē, jābūt izsekojamam un atbilstošam norādītajam sakausējumam.
Noderīgs ir piegādātāja sertifikāts, bet materiāla identifikācijai un ienākošajai pārbaudei ir jābūt kvalitātes sistēmas sastāvdaļai.
Otrkārt, presformas pildījums ir jānovērtē pirms produkcijas izlaišanas. Ja komponents atkārtoti rada apļus, auksts aizveras, vai nepietiekami aizpildītas vietas, preses spēka palielināšana ne vienmēr ir pareizais risinājums.
Pamatproblēma var būt sagataves forma, sagataves tilpums, temperatūra, presformas ģeometrija, vai materiāla plūsma.
Trešais, termiskajai apstrādei jābūt apstiprinātai faktiskajai kalšanai. Cikls, kas labi darbojas mazam kronšteinam, var nenodrošināt līdzvērtīgu temperatūras vienmērīgumu vai izmēru stabilitāti lielā komponentā ar biezām rumbulām un plānām ribām..
Beidzot, gatavais kalums ir jāpārbauda attiecībā pret rasējumu un materiāla specifikāciju.
Ar cietību vien nevar apstiprināt, ka visas nepieciešamās stiepes īpašības, izmēriem, ir sasniegti strukturālie nosacījumi.
6. Kāpēc 6061-T6 alumīnija kalšana bieži ir labāka nekā alumīnija daļas?
Kalšana un liešana ir viens otru papildinoši procesi, un neviens no tiem nav automātiski pārāks par katru komponentu.
Izvēle ir atkarīga no ģeometrijas, strukturālās prasības, ražošanas apjoms, un izmaksas.
Nesošajām detaļām, lai arī, kalšana var piedāvāt nozīmīgas priekšrocības salīdzinājumā ar parastajām alumīnija liešanas detaļām.
| Salīdzināšanas faktors | 6061-T6 alumīnija kalšana | Alumīnija liešana |
| Ražošanas princips | Cietā sagatave ir plastiski deformēta formā | Izkausēts metāls sacietē veidnē |
| Mikrostruktūra | Apstrādāta un deformēta konstrukcija | Cietināšanas struktūra |
| Graudu plūsma | Var saskaņot ar komponentu ģeometriju | Nenodrošina kalšanas tipa virziena graudu plūsmu |
| Iekšējo defektu risks | Joprojām iespējami ar kalšanu saistīti defekti; svarīgs izejas materiāls | Porainība, saraušanās, un atkarībā no procesa var rasties ieslēgumi |
| Mehāniskā veiktspēja | Bieži vien ir izdevīgi prasīgiem nesošajiem lietojumiem | Atkarīgs no sakausējuma, liešanas process, skaņu liešana, un termiskā apstrāde |
Ģeometriskā elastība |
Ierobežo kalšanas un presformas dizaina prasības | Spēcīga priekšrocība sarežģītiem dobumiem un sarežģītai ģeometrijai |
| Apstrādes piemaksa | Var kontrolēt, izmantojot gandrīz tīkla formas kalšanu | Atkarīgs no liešanas metodes un izmēru prasībām |
| Apsvērumi par instrumentiem | Kalšanas presformas un presēšanas jauda var būt nozīmīgi ieguldījumi | Ļoti atšķiras atkarībā no procesa; smilšu liešana var būt ekonomiska maziem daudzumiem |
| Tipiska atlase | Strukturālās daļas, kurām nepieciešama izturība un nogurums | Sarežģītas formas, integrēti dobumi, un dizaini, kas dod priekšroku liešanas ekonomikai |
Svarīga atšķirība ir tāda, ka kalšana maina materiālu deformācijas rezultātā, kamēr liešana veido sastāvdaļu cietēšanas rezultātā.
Ja ir piemērota komponenta ģeometrija un ražošanas apjoms, kalšana var nodrošināt labvēlīgu struktūras veiktspējas un atkārtojamības kombināciju.
Tomēr, galīgais lēmums būtu jāpamato ar nepieciešamajām mehāniskajām īpašībām, dizaina slodzes, ģeometrija, un ražošanas ekonomika.
7. 6061 vs. 6063 vs. 7075: Kādu sakausējumu izvēlēties kalšanai?
Izvēloties starp 6061, 6063, un 7075 alumīnijs ir atkarīgs no komponenta izturības prasībām, kalšanas iespējamība, korozijas vide, apstrādes vajadzības, un ražošanas izmaksas.
Lai gan visi trīs ir termiski apstrādājami alumīnija sakausējumi, tie kalpo dažādiem ražošanas mērķiem.
| Salīdzināšanas faktors | 6061 Alumīnijs Sakausējums | 6063 Alumīnijs Sakausējums | 7075 Alumīnijs Sakausējums |
| Sakausējums sērija | Al-Mg-Si | Al-Mg-Si | Al-Zn-Mg-Cu |
| Radinieks izturība | Vidēja līdz augsta | Zema līdz vidēja | Ļoti augsts |
| Pārstāvis stiepes izturība iekšā T6 stāvoklis* | Aptuveni 290–310 MPa | Apmēram 205–240 MPa | Aptuveni 530–570 MPa |
| Pārstāvis raža izturība iekšā T6 stāvoklis* | Aptuveni 240–276 MPa | Apmēram 170–215 MPa | Aptuveni 470–505 MPa |
| Kalšana īpašības | Laba karstā kalšana; piemērots plašam rūpniecisko komponentu klāstam | Galvenokārt izmanto ekstrūzijai; kalšanas piemērotība ir jānovērtē konkrētajai sastāvdaļai | Augstas izturības sakausējums, kam nepieciešama rūpīga kalšanas temperatūras kontrole, deformācija, un termiskā apstrāde |
| Korozija izturība | Piemērots vispārējai rūpnieciskai videi | No laba līdz ļoti laba daudzās atmosfēras vidēs | Parasti mazāk izturīgs pret koroziju nekā 6061 un prasa lielāku uzmanību pakalpojumu videi |
| Metināmība | Vispār labi, lai gan metināšana samazina vietējo T6 izturību | Vispār labi, atkarībā no pielietojuma un temperamenta | Parasti slikta parastajai kausēšanas metināšanai |
CNC apstrādājamība |
Labs; piemērots precīzai apstrādei | Labs | Labs, bet apstrādes stratēģija ir atkarīga no sastāvdaļas un materiāla stāvokļa |
| Anodējošs un virsmas apdare | Labs, ar plaši izmantotu dekoratīvo un aizsargājošo apdari | Lieliska izvēle daudzām vienveidīgām arhitektoniskām un dekoratīvām apdarēm | Ir iespējama anodēšana, bet kosmētiskais izskats un aizsardzība pret koroziju ir atkarīga no sakausējuma stāvokļa un procesa |
| Radinieks materiāls maksāt | Mērens | Mērens | Kopumā augstāks |
| Tipisks pieteikumi | Kalti kronšteini, mašīnu sastāvdaļas, hidrauliskās daļas, strukturālie savienotāji, robotu komponenti | Ekstrudēti profili, siltuma izlietnes, arhitektūras sadaļas, atlasīti vieglie komponenti | Augstas stiprības konstrukcijas piederumi, specializētas kosmosa sastāvdaļas, augstas slodzes mehāniskās daļas |
| Vislabāk piemērots | Līdzsvarots spēks, izturība pret koroziju, mašīnīgums, un izmaksas | Lietojumprogrammas, kuru prioritāte ir ekstrūzijas veiktspēja, sarežģīti profili, un virsmas izskats | Lietojumprogrammas, kurās galvenā konstrukcijas prasība ir augsta izturība |
Mehāniskās īpašības ir reprezentatīvi atsauces diapazoni parastiem kaltiem izstrādājumiem T6 stāvoklī, negarantētas vērtības katram kalumam.
Faktiskās īpašības ir atkarīgas no produkta formas, sekcijas biezums, specifikācija, termiskā apstrāde, un testēšanas prasības.
8. Tipiski 6061-T6 alumīnija kalumu pielietojumi
Sakausējums ir piemērots plašam vieglo strukturālo un mehānisko komponentu klāstam.
Katrā pieteikumā, galīgais dizains un piemērojamās specifikācijas nosaka, vai viltota 6061-T6 alumīnija sastāvdaļa ir piemērota.

Velosipēdu un sporta inventārs
Pielietojumos ietilpst kloķa komponenti, stūres kāti, sēdekļu skavas, savienojuma piederumi, un citi strukturālie piederumi.
Galvenās priekšrocības ir zems blīvums, noderīgs spēks, mašīnīgums, un spēja izveidot sarežģītu ģeometriju, vienlaikus saglabājot salīdzinoši zemu komponentu masu.
Robotika un automatizācija
Robotu savienojumi, montāžas kronšteini, izpildmehānismu balsti, un strukturālajiem savienotājiem bieži ir nepieciešama stingrības kombinācija, Izmēra precizitāte, un zema masa.
6061-T6 kalumi nodrošina praktisku izejmateriālu detaļām, kurām pēc tam nepieciešama urbumu apstrāde ar CNC, gultņu sēdekļi, un montāžas saskarnes.
Automobiļi un elektriskie transportlīdzekļi
Iespējamās lietojumprogrammas ietver atlasītās iekavas, montāžas sastāvdaļas, strukturālie savienotāji, un papildu mehāniskās daļas.
Drošībai kritiskām šasijas vai balstiekārtas sastāvdaļām, sakausējuma stāvoklis, kalšanas specifikācija, noguruma veiktspēja, un validācijas prasības jānosaka pirms ražošanas.
Hidrauliskās un rūpnieciskās iekārtas
Hidrauliskās sastāvdaļas, aprīkojuma kronšteini, ar vārstu saistītas daļas, sakabes, un mašīnu balsti var gūt labumu no spēka kombinācijas, izturība pret koroziju, un apstrādājamību.
Spiedienu saturošām sastāvdaļām, projektā atsevišķi jārisina spiediena integritāte, blīvējums, un piemērojamās kvalifikācijas prasības. Sakausējuma apzīmējums vien nenosaka piemērotību.
Medicīnas iekārtas un rūpnieciskie instrumenti
Iekārtu konstrukcijas, regulēšanas mehānismi, montāžas plāksnes, un atbalsta komponenti var izmantot 6061-T6, kur svarīgs ir svars un precizitāte.
Elektroinstrumenti un mehāniskie mezgli
Izvēlētie korpusi, ātrumkārbas balsti, strukturālie savienotāji, un citas mehāniski apstrādātas sastāvdaļas var gūt labumu no kalšanas 6061 sagataves.
9. Praktiski brīdinājumi no Forge Floor
Esmu guvis dažas mācības grūtajā ceļā. Šeit ir mani brīdinājumi ikvienam, kas norāda 6061-T6 kalumus.
Nav noklusējuma 7075
7075 ir stiprāks, bet tas ir arī dārgāks, grūtāk viltot, grūtāk metināt, un mazāk izturīgs pret koroziju. Lielākajai daļai daļu, 6061-Pietiek ar T6. Izmantojot 7075 kad tas nav vajadzīgs, ir vienkārši naudas dedzināšana.
Anodizēt āra un piekrastes pakalpojumiem
6061 ir mērena izturība pret koroziju. Labdabīgā iekštelpu vidē, tas ir labi.
Ilgstošai iedarbībai ārā vai piekrastē, anodējiet to. Oksīda slānis aizsargās virsmu un pagarinās kalpošanas laiku.
Apstipriniet T6 termisko apstrādi
Es nevaru to pateikt pietiekami daudz. Izšķirt 6061 kalšana bez T6 nav konstrukcijas daļa. Pieprasiet cietības ziņojumus un stiepes datus. Ja piegādātājs tos nevar nodrošināt, atrast citu piegādātāju.
Izmantojiet vietējo alumīniju, Nav pārstrādāts
Pārstrādāts 6061 var būt pretrunīga ķīmija. Tas var nebūt vienmērīgi anodēts, un tā stiprums var atšķirties. Kritiskajiem kalumiem, uzstāt uz neapstrādātu alumīnija stieņu un pieprasiet spektrometrijas ziņojumu katrai partijai.
Rūpīgi apsveriet metināšanu
6061 ir metināms, bet siltuma ietekmētā zona zaudē spēku. Ja metināt 6061-T6 daļu, jums var būt nepieciešams pieņemt zemāku izturību metināšanas zonā, vai, ja iespējams, plānojiet termisko apstrādi pēc metināšanas.
Mašīna pēc T6
Ja apstrādājat pirms T6, daļa var deformēties rūdīšanas laikā. Stingras pielaides daļām, rupja mašīna, T6 ārstēt, tad pabeidziet mašīnu.
10. Pēdējās domas
6061-T6 nav spilgtākais alumīnija sakausējums. Tas neuzvarēs spēka sacensībās 7075.
Tas neuzvarēs korozijas konkursā 5052. Bet tas ir sakausējums, kas paveic darbu — dienu no dienas, daļa pēc daļas.
Manos gadu desmitos uz kaluma grīdas, Esmu iemācījies, ka labākais materiāls ne vienmēr ir stiprākais vai lētākais.
Tas ir tas, kas atbilst lietojumprogrammai. Lielākajai daļai strukturālo alumīnija kalumu, šis materiāls ir 6061-T6.
Ja projektējat viltotu detaļu, sāciet ar 6061-T6. Ja tas atbilst jūsu spēkiem, korozija, un svara prasības, tu esi atradis savu atbildi. Un ja tā nav, tad apsveriet iespēju pāriet uz specializētāku sakausējumu.
Bet nepalaidiet garām darba zirgu tikai tāpēc, ka tas ir pazīstams. Iepazans, šajā gadījumā, ir pārbaudītas darbības pazīme.
FAQ
Kas ir 6061-T6 alumīnija kalšana?
Tas ir kalums, kas izgatavots no 6061 alumīnija sakausējums un pēc tam apstrādāts līdz T6 rūdījumam, termiski apstrādājot šķīdumu un mākslīgi novecojot, saskaņā ar piemērojamo specifikāciju.
Kalšanas process veido sastāvdaļu, kamēr termiskā apstrāde nosaka tā nepieciešamās galīgās īpašības.
Kāda ir atšķirība starp 6061-T6 un 6061-T651 alumīniju??
T6 ir šķīduma termiski apstrādāts un mākslīgi vecs. T651 ir T6 plus kontrolēta stiepšanās, lai mazinātu iekšējo stresu. T651 bieži izmanto mehāniski apstrādātām detaļām, kur izmēru stabilitāte ir kritiska.
Vai 6061-T6 ir stiprāks par 6063-T6 alumīniju?
Jā. 6061-T6 ir augstāka stiepes un tecēšanas izturība nekā 6063-T6. 6063 tiek izvēlēts vairāk ekstrudējamības un virsmas apdares, nevis izturības dēļ.
Cik ciets ir 6061-T6 alumīnijs?
Tipiskā cietība ir ap 95 HB (Brinels). Tas ir mērens — pietiekami grūti strukturālai lietošanai, pietiekami mīksts, lai to varētu viegli apstrādāt.
Kāpēc 6061-T6 alumīnijam nepieciešama termiskā apstrāde??
Bez T6, 6061 ir tikai aptuveni puse no potenciālā spēka. T6 apstrāde izgulsnē Mg₂Si daļiņas, kas stiprina sakausējumu.
Vai 6061-T6 alumīnijs ir piemērots anodēšanai?
Jā. 6061 vienmērīgi anodējas un labi uzņem krāsu. Tā ir izplatīta izvēle redzamai, kosmētikas, un arhitektūras daļas.

