Pāri manam 29 gadus izstrādājot un ražojot precīzus, korozijizturīgus sakausējumu lējumus jūras ūdens atsāļošanai, ārzonas nafta & gāze, un jūras šķidrumu sistēmas,
Esmu redzējis vienu konsekventu dārgu kļūdu: inženieru komandas zīmējumā norāda duplekso vai superduplekso tērauda marku, un pieņemsim, ka jebkura lietuve var ražot lējumu, kas atbilst kaltas stieņa materiāla veiktspējai.
Tā nekad nav. Dupleksais nerūsējošais tērauds ir ļoti jutīgs pret liešanas sacietēšanu, termiskā apstrāde, un piemaisījumu kontrole.
Saprotiet kādu no šiem mainīgajiem nepareiziem, un jūs galu galā iegūstat daļu, kurai ir tāda pati nominālā ķīmija uz papīra - bet 50% zemāka izturība pret koroziju, trauslu lūzumu uzvedība, vai slēpta iekšējā porainība, kas noplūst zem spiediena.
Reversajai osmozei (RO), vairāku efektu destilācija (AR), un termiskās atsāļošanas iekārtas, pielāgoti precīzi lietie dupleksie un superdupleksie komponenti nav tikai patīkami.
Tie ir kritiskā barjera pret priekšlaicīgu atteici augsta hlorīda saturā, augsta spiediena, erozijas procesa plūsmas.
Šajā rakstā ir aprakstīta sakausējuma izvēle, liešanas procesa inženierija, lietojumprogrammas komponenti, bieži sastopami atteices režīmi, un procesa vadīklas, kas atdala uz vietas pārbaudītus lējumus no kataloga daļām, kas agri sabojājas.
1. Kāpēc Duplex & Super Duplex tērauda lējumi nosaka atsāļošanas uzticamību
Jūras ūdens atsāļošanas sistēmas darbojas dažos no agresīvākajiem ekspluatācijas apstākļiem rūpniecisko šķidrumu apstrādē: 30,000–45 000 ppm hlorīda koncentrācija, darba spiediens līdz 80 bārs SWRO sistēmām, liela ātruma plūsmas erozija, un cikliskā termiskā slodze.
Standarta 316L austenīta nerūsējošais tērauds šādos apstākļos ātri sabojājas — 12–24 mēnešu laikā metinātajās šuvēs un virsmas defektos sākas punktveida korozija., un sprieguma korozijas plaisāšana (SCC) var pārraut spiedienu saturošas sastāvdaļas 5 gadi.
Dupleksie tēraudi, ar divfāzu ferīta-austenīta mikrostruktūru, nodrošina aptuveni divas reizes lielāku tecēšanas robežu par 316 l, ievērojami labāka punktveida un spraugu izturība pret koroziju, un izcila SCC izturība hlorīdu vidē.
Kamēr kaltas dupleksās caurules un stieņu materiāli kalpo vienkāršiem lineāriem komponentiem, atsāļošanas svarīgākās daļas — sūkņu korpusi, vārstu korpusi, aerosola izplatītāji, cauruļu loksnes — ir ģeometriski sarežģītas.
Metinātie izstrādājumi atstāj neaizsargātas metināšanas šuves, kas darbojas kā korozijas sākuma punkti.
Precīzijas investīciju liešana ražo šos komponentus kā monolītus, bezšuvju daļas, ar optimizētu iekšējo plūsmas ģeometriju un vienmērīgu materiāla veiktspēju visā detaļā.
2. Standarta duplekss vs. Super Duplex: Pakāpes, Sniegums & Atlase
Atsāļošanas lietojumos, praktiskā atšķirība starp standarta duplekss un super duplekss galvenokārt ir sakausējuma līmenis un no tā izrietošā izturība pret lokalizētu koroziju, mehāniskā izturība, un pakalpojumu rezerve.
Noderīgs pirmā skrīninga parametrs ir Pretestības līdzvērtīgs skaitlis (Malka), kas atspoguļo hroma devumu, molibdēns, un slāpekļa pretestība pret bedrēm:
ŅEMT = %Cr + 3.3(%Noplūde + 0.5%W) + 16%N
Kā vispārēja inženiertehniskā klasifikācija, parastās dupleksās klases parasti ir PREN 30-40 diapazons, savukārt superdupleksās klases parasti ir virs PREN 40.
PREN ir noderīgs sakausējumu salīdzināšanai, bet to nevajadzētu izmantot vienu pašu, lai prognozētu faktisko atsāļošanas veiktspēju. Mikrostruktūra, virsmas stāvoklis, temperatūra, hlorīda koncentrācija, un pakalpojumu dizains ir svarīgs.
| Lietā sakausējuma pakāpe | Tipiska sakausējumu saime | Tipisks PREN diapazons | Galvenā veiktspēja | Tipiski atsāļošanas pielietojumi |
| CD3MN / ASTM 4A klase (2205-veids) | Standarta duplekss | ~35 | Labs hlorīda izturības pret koroziju līdzsvars, izturība, un izmaksas | SWRO sūkņu korpusi, vārstu ķermeņi, daudzveidība, vispārīgi komponenti, kas saskaras ar jūras ūdeni |
| CE3MN / ASTM 5A klase (2507-veids) | Super Duplex | ~42+ | Augstāka pretestība pret bedrēm, plaisas korozija, un hlorīda SCC nekā standarta duplekss | Augstspiediena SWRO sastāvdaļas, jūras ūdens ieplūdes iekārtas, spiedienu saturoši korpusi, smags jūras ūdens pakalpojums |
CD3MWCuN / ASTM 6A klase |
Augsta sakausējuma Super Duplex | ~45+ | Uzlabota lokālā korozijas izturība īpaši agresīvai hlorīdu videi | Smags sālsūdens pakalpojums, prasīgas jūras ūdens sastāvdaļas, lietojumi ar augstu korozijas risku |
Atlases norādījumi
Atlases noteikums no gadu desmitiem ilgušiem atsāļošanas projektiem: Standarta SWRO ražotnēm, kas darbojas zemāk 70 bārs ar standarta jūras ūdens sāļumu, CD3MN nodrošina vislabāko veiktspējas un izmaksu līdzsvaru.
Augstspiediena sistēmām, augsta sāļuma sālsūdens, vai piekrastes vietās ar siltu jūras ūdeni, palielināt līdz 2507. pakāpes superdupleksajam attēlam.
Rezervējiet augstākās kvalitātes augstas molibdēna kategorijas tikai ārkārtējai apkalpošanai, kur 15+ gadam ir nepieciešams projektēšanas laiks.
Pārmērīga superdupleksa specifikācija, kur der standarta duplekss, nav izdevīga — materiālu izmaksas palielinās par 40–60%., un apstrādājamība ievērojami samazinās.
3. Kāpēc precīzā investīciju liešana ir optimālais process?
Daudzas komandas jautā, kāpēc mēs neapstrādājam tikai detaļas no cieta dupleksa stieņa, vai izgatavojiet tos no metinātas plāksnes. Atbilde ir saistīta ar integritāti, sniegums, un kopējās izmaksas.
Integrēts, Monolītu komponentu ģeometrija
Viena no galvenajām priekšrocībām investīciju liešana ir tas, ka sarežģīti vārstu korpusi, sūkņa sastāvdaļas, daudzveidība, un korpusus var ražot kā atsevišķas liešanas sastāvdaļas, nevis atsevišķi izgatavotu sekciju komplektus
Tādējādi tiek novērsti daudzi metinātie savienojumi un ar tiem saistītās siltuma skartās zonas.
Dupleksajiem un superdupleksajiem nerūsējošajiem tēraudiem, tas ir īpaši vērtīgi, jo metināšanai nepieciešama stingra siltuma padeves kontrole, starppass temperatūra, pildvielas izvēle, un sekojošais metalurģiskais stāvoklis.
Monolīts lējums automātiski nenovērš korozijas risku — lējuma defektus, virsmas bojājumi, un nepareiza termiskā apstrāde joprojām var radīt problēmas, taču nevajadzīgu metināto savienojumu samazināšana var vienkāršot korozijas un integritātes stratēģiju.
Gandrīz tīkla formas plūsmas ģeometrija
Investīciju liešana atkārtojas gludi, kontūrēti iekšējās plūsmas ceļi tieši līdz gandrīz tīkla formai.
Tiek novērsti asi apstrādāti pakāpieni un metināšanas lodītes turbulence, samazinot plūsmas paātrināto eroziju par 30–40%, salīdzinot ar mehāniski apstrādātiem vai izgatavotiem plūsmas ceļiem.
Materiāla efektivitāte
Sarežģītām sūkņu un vārstu ģeometrijām, investīciju liešana samazina materiāla atkritumus par 60–70%, salīdzinot ar apstrādi no cieta stieņa. Ar augstvērtīgiem dupleksajiem sakausējumiem, tas nodrošina milzīgu izmaksu ietaupījumu.
Izmēru konsekvence
Precīza liešana nodrošina atkārtojamu izmēru precizitāti visos ražošanas procesos, nodrošinot blīvu virsmu un cauruļvadu savienojumu konsekventu uzstādīšanu.
4. Kritiskās procesa vadības ierīces atsāļošanas kvalitātes abpusējiem lējumiem
Vizuālās pārbaudes laikā atšķirība starp uzticamu duplekso lējumu un bojātu bieži ir neredzama.
Atsāļošanai, izturība pret koroziju, spiediena integritāte, un kalpošanas laiks ir atkarīgs no stingras visa ražošanas procesa kontroles, no kausēšanas un liešanas līdz termiskai apstrādei, apstrāde, un galīgā virsmas kondicionēšana.

Kausēšanas ķīmija un piemaisījumu kontrole
Dupleksā nerūsējošā tērauda veiktspēja ir ļoti atkarīga no tā ķīmiskā sastāva.
Atsāļošanas kvalitātes lējumiem, uzlādes materiāli tiek rūpīgi kontrolēti, lai uzturētu stabilu un paredzamu sakausējuma ķīmiju.
Reverta materiāla izmantošana ir arī ierobežota, lai samazinātu piesārņojuma un ķīmisko vielu izmaiņu risku.
Pirms liešanas, katru siltumu analizē, izmantojot optiskās emisijas spektrometriju (Oes).
Ķīmiskais sastāvs tiek pārbaudīts atbilstoši noteiktajām sakausējuma prasībām, īpašu uzmanību pievēršot hromam, molibdēns, niķelis, un slāpeklis, kas tieši ietekmē izturību pret koroziju un ferīta-austenīta līdzsvaru.
Tiek uzraudzīti arī piemaisījumu elementi, piemēram, sērs un fosfors, jo pārmērīgs līmenis var negatīvi ietekmēt liešanas kvalitāti un korozijas īpašības..
PREN var izmantot kā papildu atsauci, novērtējot sakausējuma izturību pret punktveida un plaisu koroziju.
Vārtu un cietināšanas inženierija
Dupleksa nerūsējošā tērauda lējumi nepieciešama rūpīga pildījuma un sacietēšanas kontrole, īpaši biezu sienu sūkņu korpusiem, vārstu ķermeņi, un citas spiedienu saturošas sastāvdaļas.
Slikti barošanas apstākļi var radīt saraušanās porainību un citus iekšējos pārtraukumus, kas var nebūt redzami uz ārējās virsmas.
Tāpēc vārtu un stāvvadu sistēmas ir konstruētas atbilstoši komponentu ģeometrijai un sacietēšanas īpašībām.
Galvenais mērķis ir panākt kontrolētu sacietēšanu un nodrošināt atbilstošu padevi smagākām sekcijām.
Kritisku spiedienu saturošiem komponentiem, iekšējā kvalitāte tiek pārbaudīta, izmantojot atbilstošu nesagraujošo testu.
Rentgena pārbaudi var piemērot pirmajiem izstrādājumiem un atlasītajiem ražošanas paraugiem, lai noteiktu iekšējo porainību, saraušanās, un citi liešanas defekti, pirms sastāvdaļas tiek nodotas galīgajai apstrādei un montāžai.
Šķīduma atkausēšana un fāzes līdzsvara kontrole
Šķīduma atkausēšana ir viens no vissvarīgākajiem posmiem dupleksās liešanas ražošanā.
Pēc liešanas, komponenti tiek termiski apstrādāti ar šķīdumu noteiktajā temperatūras diapazonā un pēc tam ātri atdzesēti, parasti ar ūdens dzēšanu, ja to prasa pakāpe un procedūra.
Šīs apstrādes mērķis ir atjaunot piemērotu ferīta-austenīta līdzsvaru un likvidēt nevēlamās intermetāliskās fāzes, kas var būt veidojušās liešanas laikā..
Atsāļošanas klases dupleksajiem lējumiem, mērķis parasti ir līdzsvarota divfāžu mikrostruktūra, ar precīzu pieņemšanas diapazonu, ko nosaka materiāla specifikācijas un komponentu prasības.
Temperatūra, turēšanas laiks, un dzesēšanas ātrums ir stingri jākontrolē.
Nepiemērota termiskai apstrādei temperatūra, nepietiekama mērcēšana, vai pārmērīga dzesēšanas kavēšanās var izraisīt nelabvēlīgu fāzes līdzsvaru vai kaitīgu fāžu veidošanos, piemēram, sigma vai chi.
Šie apstākļi var samazināt izturību pret koroziju un mehānisko veiktspēju, pat ja lējums ārēji var izskatīties pilnīgi normāls.
Tāpēc metalogrāfisko izmeklēšanu izmanto, lai pārbaudītu atsāļošanas kvalitātes lējumu mikrostruktūru un fāzes līdzsvaru..
Termiskās apstrādes ierakstiem un metalogrāfiskajiem rezultātiem jāpaliek izsekojamiem līdz atbilstošajam ražošanas siltumam.
Metināto šuvju remonta politika
Duplekso lējumu metināto šuvju remonts ir stingri jākontrolē, jo metināšana izmaina metinātā metāla mikrostruktūru un siltuma iedarbības zonu.
Jebkāda remonta metināšana jāveic tikai saskaņā ar apstiprinātu procedūru, kas piemērota konkrētajai dupleksajai klasei un sastāvdaļai.
Kur nepieciešama termiskā apstrāde pēc metināšanas šķīduma, salabotajam lējumam jāveic atbilstoša apstrāde, lai atjaunotu nepieciešamo fāzes līdzsvaru un izturību pret koroziju.
Metināto šuvju remonta mērķis nav vienkārši novērst redzamu lējuma defektu.
Remontētajam laukumam jāatbilst arī tādām pašām funkcionālajām un metalurģijas prasībām kā oriģinālajam lējumam, īpaši spiedienu saturošiem un jūras ūdens samitrinātiem komponentiem.
Apstrāde un virsmas kondicionēšana
Pēc termiskās apstrādes un liešanas pārbaudes, svarīgas funkcijas, piemēram, blīvējuma virsmas, urbumi, montāžas virsmas, un atrašanās vietas noteikšanas līdzekļi ir precīzi apstrādāti līdz norādītajiem izmēriem un pielaidēm.
Paredzēts samitrinātām un ar plūsmu saistītām virsmām, tiek kontrolēts arī virsmas raupjums, jo pārmērīgs raupjums vai mehāniski bojājumi var ietekmēt lokālos plūsmas apstākļus un virsmas korozijas izturēšanos.
Instrumenta stāvoklis, apstrādes parametri, un galīgā virsmas apdare tāpēc tiek kontrolēta atbilstoši komponenta funkcionālajām prasībām.
Kur norādīts, gala virsma ir pasivēta vai citādi kondicionēta, lai noņemtu brīvo dzelzi un virsmas piesārņojumu, kas rodas ražošanas laikā.
Šī pēdējā apstrāde nodrošina tīru nerūsējošā tērauda virsmu un palīdz saglabāt izturību pret koroziju, kas izveidota, pareizi izvēloties sakausējumu., kontrolēta liešana, termiskā apstrāde, un precīza apstrāde.
5. Korozijas veiktspēja atsāļošanas vidē
Pits un plaisu korozija
Atsāļošanas vide rada vairākus korozijas draudus: punktveida korozija no hlorīda joniem, plaisu korozija pie blīvēm un atloku savienojumiem, un sprieguma korozijas plaisāšana stiepes sprieguma apstākļos hlorīdu saturošā vidē.
Dupleksais nerūsējošais tērauds piedāvā ievērojamas priekšrocības salīdzinājumā ar austenīta kategorijām visos trīs režīmos.
Dupleksajām šķirnēm ir tāda pati vai pat labāka izturība pret koroziju un mehāniskā izturība kā to austenīta līdziniekiem.
Salīdzinājumā ar lietiem austenīta tēraudiem, tie ir izturīgāki pret sprieguma korozijas plaisāšanu un mazāk pakļauti korozijas nogurumam hlorīdu saturošos šķidrumos.
Korozijas veiktspējas klasifikācija jūras ūdenī atbilst skaidrai hierarhijai:
- Super duplekss (Malka > 40) — visizturīgākā pret vispārēju un lokālu korozijas uzbrukumu.
- Standarta duplekss (KOKS 35–40) — piemērots mērenai temperatūrai un hlorīda līmenim.
- Austenīts 6mēn (Koks ~ 35) — salīdzināms ar standarta dupleksu PREN formātā, bet ar mazāku izturību.
- Austenīts 316L (Koksne ~ 25) — piemērots apkārtējam jūras ūdenim, bet ir pakļauts karstumam, hlorēti apstākļi.
Temperatūras ietekme
Temperatūra ir kritiskais mainīgais, kas nosaka, vai konkrētais sakausējums darbosies vai neizdosies.
Kaltas SDSS un lietā dupleksa salīdzinošais pētījums parādīja, ka temperatūras paaugstināšanās ievērojami pasliktina pasīvās plēves stabilitāti.
Abas SDSS pakāpes (S32750 un S32760) saglabāta pasivitāte sintētiskā jūras ūdenī līdz 70°C.
Lietais sakausējums DIN/EN 1.4517 zaudēja pasivitāti virs 50°C. Augstākās pretestības vērtības 5 × 10⁵ Ω·cm² pie 25°C samazinājās līdz ar temperatūru, visnozīmīgākā lieta attiecas uz sakausējumu.
Korozijas strāvas blīvums palielinājās trīs- līdz piecām reizēm uz 25°C soli.
Atsāļošanas iekārtām, kas darbojas temperatūrā virs 50°C, kas ietver vairāku efektu destilāciju un daudzus termiskos procesus, ir svarīgi superdupleksie lējumi ar atbilstošu termisko apstrādi..
Standarta duplekss var būt pieņemams zemākā temperatūrā, taču kļūdas robeža ir maza.
Korozijas nogurums
Atsāļošanas sūkņi darbojas dinamiskas slodzes apstākļos. Darbrati piedzīvo mainīgu spriegumu, kad tie griežas caur plūsmas lauku.
Vārstu komponentos var būt spiediena svārstības. Hlorīdu vidē, korozijas nogurums kļūst par mūžu ierobežojošu mehānismu.
Dupleksais nerūsējošais tērauds ir jutīgs pret hlorīda izraisītu SCC un korozijas nogurumu, taču tie nepārprotami sniedz noderīgus ieguvumus salīdzinājumā ar austenīta pakāpēm plaisāšanas izturības ziņā.
Ferīta līmenis ir aptuveni 55% ir ieteicams spēkam, izturība pret korozijas nogurumu, un hlorīda sprieguma korozijas izturība pret plaisāšanu.
6. Neveiksmju analīze: Nodarbības no lauka
Gadījuma izpēte: Sigma fāze atsāļošanas savienojumā
Atsāļošanas iekārtā no ASTM A820 klases 2A dupleksā nerūsējošā tērauda izgatavota 6 collu D savienojuma atteice sniedz detalizētu gadījuma izpēti ražošanas izraisītas atteices gadījumā..
Neveiksmes režīms:
Lokalizēts korozijas uzbrukums, kas izraisa plaisāšanu un galīgu lūzumu.
Galvenais cēlonis:
Mikrostrukturālā analīze apstiprināja trauslas sigmas fāzes klātbūtni matricā līdzās ferītam un austenītam, kas bija neparasti, ņemot vērā neveiksmīgās savienojuma telpas temperatūras apkalpošanu.
Sigmas fāze tika ieviesta ražošanas laikā neatbilstošas termiskās apstrādes un nepietiekama dzesēšanas ātruma dēļ.
Sanācija:
Atjaunojoša termiskā apstrāde 1200°C par 30 minūtes, kam sekoja dzēšana, atjaunoja ferīta/austenīta mikrostruktūru un palielināja izturību pret koroziju par aptuveni 30%.
Galīgo elementu analīze parādīja ievērojamus atlikušos termiskos spriegumus, kas radušies dzēšanas laikā, kas jāpārvalda, izmantojot pareizu dzesēšanas praksi.
Inženieru stunda:
Katram dupleksajam lējumam ir jābūt dokumentētiem šķīduma atkausēšanas un rūdīšanas ierakstiem. Ja termiskā apstrāde nav pārbaudāma, komponentu nedrīkst pieņemt jūras ūdens apkalpošanai.
Kopējie atteices mehānismi un profilakse
| Kļūmes režīms | Pamatcēlonis | Profilakse |
| Sigmas fāzes trauslums | Lēna dzesēšana no atkausēšanas; uzsildīšana 600–950°C diapazonā | Obligāta ūdens dzēšana pēc šķīduma atkausēšanas; izvairieties no stresa mazināšanas sigmas diapazonā |
| Punktu korozija | Neadekvāta PREN; nepareizs fāzes līdzsvars; virsmas piesārņojums | Norādiet super dupleksu >50° C pakalpojums; pārbaudīt PREN; pasīvā pēc apstrādes |
| Plaisu korozija | Metināšanas šuves; slikts blīves dizains; nepilnīga iespiešanās | Ja iespējams, izmantojiet viengabala lējumus; pareiza blīvējuma izvēle |
Korozijas nogurums |
Porainība; virsmas defekti; augsta stresa koncentrācija | Kontrolējiet liešanas kvalitāti; shot peen kritiskās virsmas; dizains nogurumam |
| Sprieguma korozijas plaisāšana | Atlikušais stiepes spriegums; hlorīda vide | Stresa mazināšana pie 520°C; izvairieties no augstas temperatūras stresa mazināšanas |
7. Galvenās pielāgotās abpusējās liešanas sastāvdaļas atsāļošanas sistēmās
Dupleksie un superdupleksie lējumi ir īpaši vērtīgi atsāļošanas iekārtās, kur ir pakļauta hlorīda iedarbībai, spiediens, šķidruma ātrums, un sarežģītā ģeometrija notiek kopā.
No lietuvju inženierijas viedokļa, mērķis nav vienkārši izvēlēties korozijizturīgu sakausējumu, bet ražot lējumu ar stabilu metalurģiju, kontrolēta ģeometrija, un pietiekami daudz apstrādes, lai sasniegtu galīgos funkcionālos izmērus.
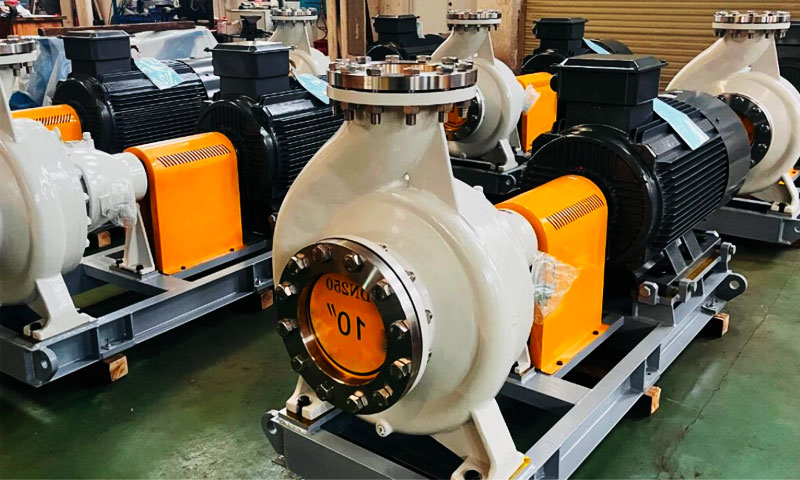
Augstspiediena SWRO sūkņu korpusi
Augstspiediena sūkņi ir būtiskas sastāvdaļas jūras ūdens reversās osmozes sistēmās.
To apvalkiem jāiztur paaugstināts spiediens, nepārtraukta jūras ūdens iedarbība, hidrauliskā iekraušana, un iespējamā erozija.
Pielāgoti dupleksa vai superdupleksa lietie apvalki var nodrošināt monolītu spiedienu saturošu struktūru, vienlaikus pieļaujot sarežģītas spirālveida ejas, iesūkšanas un izplūdes sekcijas, ribas, montāžas priekšnieki, un atloku savienojumi, kas jāizgatavo tuvu to galīgajai ģeometrijai.
Pēc tam CNC apstrāde pabeidz vārpstas urbumu, blīvējuma virsmas, atloku sejas, un citas kritiskas dimensijas.
Reprezentatīvs projekta piemērs: Jūras ūdens pakalpojumu projektā tika nomainīti tradicionālie 316 l sūkņu korpusi pēc atkārtotas lokalizētas korozijas kritiskās mitrās vietās..
Pēc tam tika izvēlēts abpusējais liešanas korpuss, lai nodrošinātu augstāku izturību pret koroziju, vienlaikus saglabājot nepieciešamo spiedienu un apstrādes iespējas.
Vārstu korpusi un iekšējās apdares sastāvdaļas
Vārsti atsāļošanas iekārtās tiek pakļauti hlorīdu saturoša ūdens iedarbībai, spiediena svārstības, un atkārtoti atvēršanas un aizvēršanas cikli.
Korpusam ir jāsaglabā spiediena integritāte, savukārt iekšējai apdarei ir jānodrošina uzticams blīvējums un jāiztur vietēja erozija.
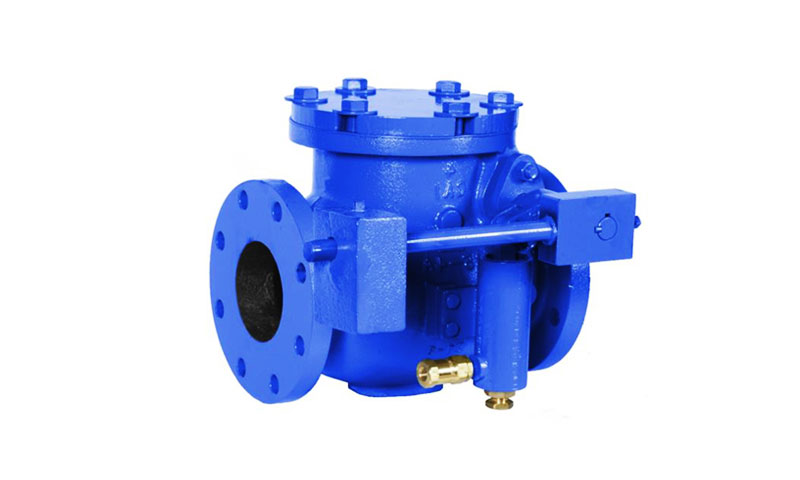
Pielāgoti dupleksa lietie vārstu korpusi var integrēt galveno spiediena robežu, savienojuma porti, un iekšējos dobumus vienā komponentā.
Pēc tam CNC apstrāde nosaka kritiskos vārstu ligzdas, urbumi, pavedieni, atloku sejas, un blīvējuma virsmas.
Agresīvākam jūras ūdens vai sālījuma pakalpojumam, Tādiem komponentiem kā sēdekļi var izvēlēties superdupleksās klases, kontaktdakšas, stublāji, vai cita plūsmai pakļauta apdare, atkarībā no konstrukcijas un korozijas prasībām.
Jūras ūdens sadalītāji un smidzināšanas sprauslas
Termiskās atsāļošanas sistēmās un noteiktās sālsūdens apstrādes sistēmās tiek izmantoti sadalītāji un izsmidzināšanas komponenti, lai kontrolētu un sadalītu šķidruma plūsmu.
Šajās daļās bieži ir salīdzinoši mazas atveres, izliektas ejas, un lokalizēti liela ātruma plūsmas reģioni.
Ieguldījumu liešana ir labi piemērota šīm ģeometrijām, jo tā var reproducēt sarežģītas ārējās formas un iekšējās plūsmas pazīmes, vienlaikus samazinot turpmākās apstrādes apjomu..
Dupleksajiem vai superdupleksajiem izsmidzināšanas komponentiem, liešanas procesam ir jāsaglabā laba virsmas integritāte ap atverēm, plūsmas pārejas, un savienojuma zonas, jo lokālie virsmas defekti var kļūt par erozijas vai lokalizētas korozijas sākumpunktiem.
Cauruļu loksnes un siltummaiņa sastāvdaļas
Cauruļu loksnes ir strukturālas sastāvdaļas, kas atbalsta lielu skaitu siltummaiņa cauruļu un kurām jāsaglabā izmēru stabilitāte, kamēr tās ir pakļautas korozīvām procesa vidēm..
Liešanas ceļš var radīt gandrīz neto struktūras formu, kamēr CNC apstrāde izveido cauruļu caurumus, blīvējuma virsmas, montāžas funkcijas, un citas precīzas saskarnes.
Ja komponentā ir iestrādāti metināti pārklājumi, apšuvums, vai vairāki materiāli, saskarnes kļūst par papildu jomām, kurām nepieciešama inženiera uzmanība.
Viendabīga dupleksā liešana var vienkāršot materiālu un ražošanas struktūru, ja pielietojums ir piemērots liešanas risinājumam.
Enerģijas atjaunošanas ierīces komponenti
Enerģijas rekuperācijas ierīces SWRO sistēmās darbojas zem augsta spiediena un atkārtotas spiediena cikla.
Tāpēc to iekšējām sastāvdaļām ir nepieciešama mehāniskās izturības kombinācija, izturība pret koroziju, izmēru konsistence, un labs virsmas stāvoklis.
Izvēlētiem spiedienu saturošiem korpusiem var apsvērt pielāgotus superdupleksos lējumus, daudzveidība, rotori, piedurknes, un plūsmas kontroles komponenti, atkarībā no konkrētās enerģijas reģenerācijas tehnoloģijas.
Šīm daļām, izmēru kontrole kļūst īpaši svarīga, jo iekšējās atstarpes ir nelielas, blīvējuma virsmas, vai plūsmas ejas var ietekmēt darbības veiktspēju.
8. Divstāvu 2205 vs. Super Duplex 2507: Kā pircējiem vajadzētu izvēlēties?
Atsāļošanas iekārtām, izvēle starp Divstāvu 2205 un Super Duplex 2507 jābalstās uz hlorīda iedarbību, darba temperatūra, korozijas smagums, spiediens, komponentu ģeometrija, un nepieciešamais kalpošanas laiks — ne tikai sakausējuma nominālā izturība.
Lietiem komponentiem, pircējiem vajadzētu pievērst uzmanību arī atbilstošajam cast atzīmes tā vietā, lai norādītu tikai apstrādātus apzīmējumus “2205” vai “2507”.
Tipiski lietie kolēģi ietver CD3MN (2205-veids) un CE3MN (2507-veids).
| Atlases faktors | Dupleksais 2205-Tips | Super Duplex 2507-Type |
| Tipiska lējuma pakāpe | CD3MN / ASTM A890/A995 4.A pakāpe | CE3MN / ASTM A890/A995 5.A pakāpe |
| Sakausējuma kategorija | Standarta dupleksais nerūsējošais tērauds | Super duplekss nerūsējošais tērauds |
| Izturība pret koroziju | Augsta izturība pret hlorīda izraisītu punktveida un plaisu koroziju | Augstāka pretestība, īpaši agresīvākā hlorīdu vidē |
| Tipisks PREN līmenis | Aptuveni 35 kā vispārīgu atsauci | Parasti 42+ kā vispārīgu atsauci |
| Mehāniskā izturība | Augsts | Ļoti augsts |
| Izturība pret hlorīdu SCC | Lieliski, salīdzinot ar parastajiem austenīta nerūsējošajiem tēraudiem | Lielisks, ar lielāku korozijas robežu smagas ekspluatācijas apstākļos |
| Jūras ūdens serviss | Piemērots daudziem jūras ūdeņiem, SWRO, un vispārējās atsāļošanas sastāvdaļas | Priekšroka tiek dota hlorīda iedarbībai, temperatūra, koncentrācija, vai plūsmas apstākļi ir smagāki |
| Sālījums ar augstu hlorīda saturu | Piemērots, ja tiek kontrolēti darbības apstākļi | Labāk piemērots ļoti koncentrētam sālījumam un spēcīgai hlorīda iedarbībai |
| Temperatūras jutība | Nepieciešama pareiza kontrole, lai izvairītos no kaitīgas fāzes nokrišņiem | Jutīgāka pret termisko iedarbību, tāpēc nepieciešama īpaši stingra termiskās apstrādes kontrole |
Tipiski pielietojumi |
Sūkņu apvalki, vārstu ķermeņi, daudzveidība, izplatītājiem, strukturālie spiedienu saturoši lējumi | Augstspiediena sūkņa sastāvdaļas, smagas darbības vārstu korpusi, kritiski samitrinātas sastāvdaļas, agresīvas sālsūdens sistēmas |
| Ražošanas grūtības | Salīdzinoši vieglāk cast, termiskā apstrāde, un mašīna | Prasīgāka augstāka sakausējuma satura un stingrākas metalurģijas kontroles dēļ |
| Materiālu un apstrādes izmaksas | Parasti zemāks | Kopumā augstāks |
| Pircēja prioritāte | Līdzsvarota izturība pret koroziju, izturība, ražošana, un izmaksas | Maksimāla korozijas robeža un ilgtermiņa uzticamība smagos apstākļos |
| Ieteicamais atlases pamats | Vidēja līdz smaga jūras ūdens pakalpojums, kur pietiek ar 2205 tipa veiktspēju | Spēcīgs hlorīds, koncentrēts sālījums, augstāka temperatūra, vai lietojumiem, kuriem nepieciešama papildu korozijas robeža |
9. Tirgus tendences un nākotnes perspektīvas
Pasaules dupleksā nerūsējošā tērauda tirgus tika novērtēts aptuveni USD 4.4 miljardu iekšā 2025 un tiek prognozēts, ka tas tiks sasniegts USD 6.1 miljardu ar 2031, sasniedzot salikto gada pieauguma tempu aptuveni 5.7%.
Atsāļošanas segments ir galvenais šīs izaugsmes virzītājspēks.
Globālais pieprasījums pēc saldūdens turpina pieaugt, atsāļošanas un ūdens attīrīšanas iekārtu paplašināšanas virzīšana, jo īpaši Tuvo Austrumu sausajos reģionos, Ziemeļāfrika, un Āzijas un Klusā okeāna reģionā.
Atsāļošanas procesos esošās intensīvās hlorīda koncentrācijas padara dupleksos un superdupleksos nerūsējošo tēraudu par izvēlēto materiālu kritiskām sastāvdaļām..
Tikai Apvienotajos Arābu Emirātos, tiek prognozēts, ka pieprasījums pēc dupleksā nerūsējošā tērauda pieaugs, pārsniedzot CAGR 7% nākamo piecu gadu laikā, galvenokārt atsāļošanas un ūdens attīrīšanas dēļ.
Trīs tehnoloģiju tendences veidos atsāļošanai paredzēto duplekso lējumu nākotni:
- Augstāk leģētas superdupleksās kategorijas ar PREN pārsniegšanu 45 visagresīvākajai augstai temperatūrai, lietojumi ar augstu hlorīdu saturu.
- Piedevu ražošana sarežģītu duplekso komponentu, piedāvājot dizaina brīvību ārpus parastās liešanas.
- Digitālā kvalitātes nodrošināšana — uz blokķēdes balstīta materiālu izsekojamība un digitālie termiskās apstrādes ieraksti dzīves cikla pārvaldībai.
10. Secinājums
Dupleksie un superdupleksie precīzie lējumi ir uzticamu atsāļošanas sistēmu neatņemams pamats.
Tie nodrošina augstas stiprības kombināciju, lieliska hlorīda korozijas izturība, un bezšuvju monolīta konstrukcija, ko neviena cita materiālu un procesa kombinācija nevar pielīdzināt sarežģītiem spiediena un plūsmas komponentiem.
Bet atzīme zīmējumā ir tikai sākuma punkts. Reālā veiktspēja tiek veidota, kontrolējot kausēšanu, inženierijas sacietēšana, precīza šķīduma atkausēšana, un stingra kvalitātes pārbaude.
Izgrieziet stūrus jebkurā no šiem soļiem, un jūs saņemat detaļu, kas izskatās pareizi uz papīra — un priekšlaicīgi sabojājas laukā.
Pēc 29 gados šajā nozarē, mans padoms ir vienkāršs: neiegūstiet atsāļošanas dupleksos lējumus tikai pēc cenas.
Tie daži procenti, ko ietaupīsiet uz lējuma, priekšlaicīgas nomaiņas gadījumā izmaksās 10 reizes dārgāk, neplānota dīkstāve, un zaudēja ražošanu.
Strādājiet ar lietuvi, kas specializējas duplekso sakausējumu ražošanā, dokumentē katru procesa posmu, un apstiprina fāzes līdzsvaru un integritāti katrā karstumā.
Tā kā globālā atsāļošanas jauda turpina paplašināties, lai apmierinātu pieaugošo ūdens trūkumu, uzticami korozijizturīgi komponenti joprojām būs vissvarīgākais iekārtu pieejamības un zemo dzīves cikla izmaksu veicinātājs.
Lietuves, kas pārvalda dupleksā tērauda liešanas inženierijas nianses, paliks šīs izaugsmes centrā.
FAQ
Kāpēc šķīduma atkausēšana ir obligāta dupleksajiem lējumiem??
Šķīduma atkausēšana izšķīdina sigmas fāzi un citas sekundārās fāzes, kas veidojas sacietēšanas un lēnas dzesēšanas laikā.
Bez tā, lējumam būs samazināta izturība pret koroziju, zemāka elastība, un paaugstināta uzņēmība pret plaisāšanu.
Svarīga ir šķīduma atkausēšana 1050–1130 °C temperatūrā, kam seko tūlītēja dzēšana ar ūdeni.
Vai var metināt dupleksos lējumus?
Dupleksos lējumus var metināt ar kvalificētām procedūrām, bet ir jākontrolē ferīta-austenīta līdzsvars metinātā metāla un siltuma ietekmētajā zonā.
Siltuma padevei jābūt ierobežotai, starpposma temperatūra tiek uzturēta zem 100°C, un, ja iespējams, veikta atkausēšana pēc metināšanas šķīduma. Lauka metināšana ir stingri aizliegta.
Kā liets duplekss salīdzinājumā ar kaltu dupleksu atšķiras no korozijas?
Lietam dupleksam ir rupjāka mikrostruktūra nekā kaltajam, ar aptuveni trīs reizes lielāku starpaustenītu atstarpi.
Tas samazina pasīvās plēves stabilitāti, īpaši paaugstinātā temperatūrā.
Atlaist 1.4517 zaudē pasivitāti virs 50°C sintētiskā jūras ūdenī, bet kalts S32760 iztur līdz 70°C. Pareiza termiskā apstrāde samazina šo atšķirību, bet nenovērš to.
Kurš ASTM standarts attiecas uz dupleksajiem nerūsējošā tērauda lējumiem?
ASTM A995/A995M aptver austenīta-ferīta (divstāvu) nerūsējošā tērauda lējumi spiedienu saturošām detaļām.
Līdzvērtīgs ASTM A890 attiecas uz vispārējiem dupleksajiem lējumiem. Pakāpēs ietilpst 1B, 2Izšķirt, 3Izšķirt, 4Izšķirt, 5Izšķirt, un 6A, ar 5A un 6A ir super dupleksās klases.