La lamiera è uno dei materiali più versatili nella produzione moderna. Dai pannelli di carrozzeria automobilistica e fusoliere di aerei agli involucri elettronici e ai rivestimenti di edifici, i componenti in lamiera sono ovunque.
Tuttavia, La lamiera da sola raramente è sufficiente: deve essere unita per creare assemblaggi, strutture, e prodotti finiti.
Il metodo utilizzato per unire i componenti in lamiera è fondamentale per la resistenza, durabilità, aspetto, e il costo del prodotto finale.
Scegliere il giusto giunto per lamiera non è semplice. La selezione dipende da una serie di fattori: il tipo e lo spessore del materiale, la forza richiesta, le esigenze estetiche, il volume di produzione, e le condizioni del servizio.
Un giunto scelto in modo inadeguato può portare a un guasto prematuro, rilavorazione costosa, o addirittura rischi per la sicurezza.
Questo articolo fornisce una guida completa ai tipi più comuni di giunti di lamiera, la loro classificazione, e un quadro pratico di selezione.
1. Che cos'è un giunto di lamiera?
UN giunto in lamiera è una connessione tra due o più componenti di lamiera progettata per mantenere la loro posizione relativa e trasferire carichi meccanici o funzionali.
I fogli possono essere collegati lungo le loro superfici, bordi, angoli, o caratteristiche formate.
La connessione potrebbe essere permanente, rimovibile, o interbloccati meccanicamente, a seconda del metodo di produzione.
In termini ingegneristici, un giunto dovrebbe essere considerato una regione di trasferimento del carico piuttosto che semplicemente un punto di connessione. Le forze che entrano in una lastra devono essere trasferite attraverso il giunto alla lastra adiacente.
La geometria del percorso del carico influenza fortemente la concentrazione delle sollecitazioni, deformazione, vita a fatica, e comportamento di fallimento.
Per esempio, due lastre piane possono essere unite bordo a bordo con un giunto di testa, sovrapposto con un giunto di sovrapposizione, oppure disposti perpendicolarmente tra loro per creare un giunto a T.
Queste diverse geometrie possono poi essere unite tramite saldatura, avvincente, viti, clinciatura, adesivi, o cuciture sagomate.
2. Come vengono classificati i giunti in lamiera?
I giunti di lamiera possono essere classificati da diversi punti di vista ingegneristici. L'approccio più pratico è considerare come viene assemblato il giunto, come è prodotto, e come trasferisce i carichi.
Per tipo di connessione
In base alla possibilità di separare i componenti assemblati, i giunti di lamiera sono comunemente suddivisi in permanente, temporaneo, e giunti semipermanenti.
| Categoria | Descrizione | Esempi tipici |
| Giunti permanenti | Progettati per rimanere assemblati per tutta la vita utile e generalmente richiedono danni o operazioni distruttive per la rimozione. | Giunti saldati, giunti brasati, giunti saldati, giunti adesivi strutturali, giunti rivettati |
| Giunti temporanei | Progettato per montaggi e smontaggi ripetuti senza normalmente danneggiare i componenti in lamiera. | Giunti bullonati, giunti avvitati, fissaggi meccanici rimovibili |
| Giunti semipermanenti | Può essere separato, ma la rimozione generalmente richiede strumenti, deformazione, o sostituzione di parte del giunto. | Giunti ribattuti, alcune chiusure autoperforanti, bloccare le cuciture |
La classificazione non è assoluta. Per esempio, un giunto rivettato è normalmente considerato permanente nella produzione, ma tecnicamente un rivetto può essere rimosso perforando o tagliando.
Perciò, la distinzione pratica si basa su servizio previsto e metodo di smontaggio, non semplicemente se la rimozione fisica sia possibile.
Per metodo di produzione
Una seconda classificazione, più orientata alla produzione, si basa sul processo utilizzato per creare la connessione.
| Categoria | Descrizione | Esempi tipici |
| Giunti saldati | L'unione delle lastre avviene principalmente tramite calore localizzato, con o senza pressione e metallo d'apporto, a seconda del processo di saldatura. | Saldature MIG, Saldature TIG, saldature a punti a resistenza, saldature laser, saldature continue |
| Giunti meccanici | La connessione viene realizzata tramite elementi di fissaggio, interblocco meccanico, o deformazione plastica localizzata della lastra. | Rivettato, imbullonato, avvitato, giunti ribattuti |
Giunti adesivi |
Le superfici vengono incollate utilizzando un sistema adesivo adeguato anziché un tradizionale processo di fissaggio meccanico o fusione. | Epossidico, acrilico, giunti adesivi poliuretanici |
| Giunti formati integralmente | Il foglio stesso è piegato, piegato, perforato, o formato per creare la connessione, riducendo al minimo o eliminando componenti di giunzione separati. | Giunti dell'orlo, bloccare le cuciture, piegare le articolazioni, interblocchi formati |
Per geometria del giunto e trasferimento del carico
I giunti tra lamiere possono essere classificati anche in base alla disposizione fisica delle lamiere e al percorso di carico risultante.
Ciò è particolarmente importante per la progettazione strutturale perché la geometria determina il modo in cui le forze vengono trasferite attraverso la connessione.
| Categoria | Descrizione | Esempi tipici |
| Giunti a giro | Un foglio si sovrappone all'altro, creando una regione di connessione sovrapposta. | Giunto a sovrapposizione saldato a punti, giunto a sovrapposizione rivettato, giunto adesivo |
| Giunti di testa | Due fogli si incontrano approssimativamente da bordo a bordo, generalmente sullo stesso piano. | Saldatura di testa, giunto di testa saldato al laser |
| Giunti sui bordi | I bordi del foglio adiacenti sono collegati lungo i loro confini, spesso attraverso la piegatura, saldatura, o formarsi. | Giunto dell'orlo, bordo piegato, saldatura del bordo |
Giunti a T |
Un foglio ne incontra un altro approssimativamente perpendicolare ad esso, producendo una configurazione a forma di T. | Giunto a T saldato ad angolo, giunto a T fissato meccanicamente |
| Giunti angolari | Due fogli si incontrano ad angolo, comunemente intorno ai 90°, per formare un angolo esterno o interno. | Giunto angolare saldato, giunto angolare formato |
3. Giunti di lamiera saldati
La saldatura è uno dei metodi più utilizzati per creare giunzioni permanenti tra lamiere. Utilizza il calore, pressione, o una combinazione di entrambi per stabilire una connessione metallurgica tra i componenti.
Il processo di saldatura più appropriato dipende dal materiale della lamiera, spessore, geometria articolare, qualità di saldatura richiesta, volume di produzione, Ingresso di calore, e tolleranza dimensionale.
Saldatura MIG (Gas inerte metallico)
Saldatura MIG, formalmente classificato all'interno Saldatura ad arco di gas metallo (GMAW), utilizza un elettrodo a filo consumabile alimentato continuamente per generare un arco elettrico e fondere il materiale di base.
Un gas di protezione protegge il bagno di fusione dalla contaminazione atmosferica.
A seconda dell'applicazione, i gas di protezione possono includere miscele a base di argon, anidride carbonica, o altre miscele di gas; Perciò, descrivere tutti i gas di protezione MIG come puramente inerti è tecnicamente impreciso.

| Aspetto | Dettagli |
| Processo | Un elettrodo a filo alimentato continuamente si scioglie sotto un arco elettrico per formare un bagno di saldatura. Il gas di protezione protegge il metallo fuso dalla contaminazione atmosferica. |
| Meglio per | Acciaio dolce, acciaio inossidabile, e lamiera e lamiera di alluminio. |
| Vantaggi | Elevata velocità di saldatura; alimentazione continua del filo; elevato tasso di deposizione; relativamente facile da automatizzare; adatto per un'ampia gamma di configurazioni di giunti. |
| Limitazioni | Può generare spruzzi e distorsioni termiche; normalmente è necessario il gas di protezione; il controllo del processo diventa più impegnativo su lamiere molto sottili. |
Applicazioni tipiche |
Componenti automobilistici, cornici di macchinari, recinzioni, fabbricazione generale, parentesi, assemblaggi strutturali di lamiere. |
| Tipi di giunti | Giunti di testa, articolazioni del giro, giunti di filetto, Giunti a T, e giunti angolari. |
| Spessore del materiale | Comunemente utilizzato per fogli di circa 0,8–6 mm, sebbene la portata pratica dipenda dal materiale, attrezzatura, progettazione congiunta, e parametri di saldatura. |
| Velocità di saldatura | Circa 20–60 cm/min per molte applicazioni su lamiera, dipende fortemente dallo spessore del materiale e dalle impostazioni del processo. |
| Costo | Moderare. |
La saldatura MIG è particolarmente attraente quando produttività e flessibilità sono più importanti del raggiungimento del minimo apporto di calore possibile.
È ampiamente utilizzato sia nella fabbricazione manuale che in quella robotica poiché il filo fornito continuamente supporta tassi di produzione relativamente elevati.
Saldatura TIG (Gas inerte di tungsteno)
Saldatura TIG, O Saldatura ad arco di tungsteno a gas (GTAW), utilizza un elettrodo di tungsteno non consumabile per stabilire l'arco. Il metallo d'apporto, quando richiesto, viene aggiunto separatamente.
Un gas di protezione inerte, tipicamente argon o una miscela adatta a base di argon, protegge l'area di saldatura dalla contaminazione atmosferica.
TIG è apprezzato per questo controllo del calore preciso, ottimo aspetto della saldatura, e capacità di produrre saldature di alta qualità su materiali sottili.
| Aspetto | Dettagli |
| Processo | Tra un elettrodo di tungsteno non consumabile e il pezzo da lavorare viene generato un arco elettrico. Il metallo d'apporto può essere aggiunto separatamente mentre il gas di protezione protegge la zona di saldatura. |
| Meglio per | Acciaio inossidabile, alluminio, leghe di nichel, leghe di rame, e fogli sottili che richiedono un controllo preciso del calore. |
| Vantaggi | Eccellente qualità della saldatura; Controllo preciso dell'ingresso di calore; schizzi bassi; aspetto pulito della saldatura; adatto per giunti critici e visibili. |
| Limitazioni | Più lenta della saldatura MIG; tasso di deposizione più basso; richiede una maggiore abilità dell'operatore; generalmente meno produttivo per la fabbricazione di volumi elevati. |
Applicazioni tipiche |
Custodie in acciaio inossidabile, attrezzature per la lavorazione degli alimenti, fabbricazione di precisione, componenti aerospaziali, assemblaggi decorativi, e tubi a parete sottile. |
| Tipi di giunti | Culo, giro, angolo, filetto, e giunti a T. |
| Spessore del materiale | Particolarmente efficace per lamiere sottili, comunemente da circa 0,5–6 mm a seconda del materiale e della configurazione del giunto. |
| Velocità di saldatura | Circa 5–30 cm/min per molte applicazioni manuali su lamiera. |
| Costo | Da moderato ad alto. |
TIG viene spesso selezionato quando aspetto della saldatura, controllo dimensionale, e qualità metallurgica sono critici.
La sua velocità di produzione più lenta lo rende meno attraente per le applicazioni ad alto volume in cui la saldatura a resistenza o la saldatura laser automatizzata possono fornire una produttività sostanzialmente più elevata.
Saldatura a punti a resistenza
La saldatura a punti a resistenza unisce fogli sovrapposti facendo passare una corrente elettrica controllata attraverso l'area di contatto applicando pressione con elettrodi.
La resistenza elettrica genera calore localizzato, producendo a saldatura pepita tra i fogli senza richiedere metallo d'apporto.
È particolarmente importante nella produzione di grandi volumi perché il processo può essere rapidamente automatizzato.
| Aspetto | Dettagli |
| Processo | Due o più fogli sovrapposti vengono fissati tra gli elettrodi. La corrente elettrica passa attraverso l'interfaccia, generando calore di resistenza localizzato che forma un pepita di saldatura sotto pressione. |
| Meglio per | Acciaio a basso tenore di carbonio, acciaio inossidabile, acciaio zincato, e alcuni gruppi di fogli di alluminio. |
| Vantaggi | Estremamente veloce; altamente adatto per l'automazione; nessun metallo d'apporto; apporto termico complessivo relativamente basso; processo di produzione ripetibile. |
| Limitazioni | Richiede un accesso adeguato agli elettrodi; destinato principalmente alla sovrapposizione di fogli; la geometria del giunto e l'accumulo del materiale devono essere attentamente controllati. |
Applicazioni tipiche |
Strutture della carrozzeria automobilistica, elettrodomestici, armadi elettrici, mobili in metallo, e assemblaggi di fogli ad alto volume. |
| Tipi di giunti | Principalmente giunti sovrapposti e sovrapposti. |
| Spessore del materiale | Comunemente utilizzato per fogli relativamente sottili, con capacità a seconda del materiale e dell'attrezzatura. |
| Velocità di saldatura | Ogni saldatura può in genere essere completata in una frazione di secondo, rendendo il processo altamente produttivo. |
| Costo | Basso per giunto ad alti volumi di produzione, ma i costi delle attrezzature e degli utensili possono essere significativi. |
Saldatura laser
Saldatura laser utilizza un raggio laser concentrato per produrre una fusione altamente localizzata in corrispondenza della giunzione.
La sua fonte di energia eccezionalmente concentrata consente velocità di saldatura elevate e una regione interessata dal calore relativamente piccola rispetto a molti processi di saldatura ad arco convenzionali.
| Aspetto | Dettagli |
| Processo | Un raggio laser focalizzato fornisce energia concentrata all'articolazione, fondendo localmente il materiale e formando un legame metallurgico mentre la regione fusa si solidifica. |
| Meglio per | Acciaio inossidabile, acciaio al carbonio, alluminio, e altre lamiere compatibili che richiedono precisione, saldatura ad alta velocità. |
| Vantaggi | Elevata velocità di saldatura; saldature strette; distorsione relativamente bassa; eccellente ripetibilità; adatto all'automazione e alla produzione robotizzata. |
| Limitazioni | Costo elevato dell'attrezzatura; richiede un preciso adattamento del giunto e un controllo del processo; materiali riflettenti e geometrie complesse possono richiedere sistemi specializzati. |
Applicazioni tipiche |
Componenti della carrozzeria automobilistica, recinti della batteria, elettronica, alloggiamenti di precisione, scambiatori di calore, e fabbricazione di precisione di grandi volumi. |
| Tipi di giunti | Culo, giro, bordo, e configurazioni di raccordo selezionate. |
| Spessore del materiale | Particolarmente efficace per lamiere sottili e di medio spessore, con la portata pratica determinata dalla potenza del laser e dal materiale. |
| Velocità di saldatura | Può variare da centinaia a migliaia di mm/min a seconda del materiale, spessore, potenza del laser, e progettazione congiunta. |
| Costo | Elevato investimento iniziale; potenzialmente economico per la produzione di grandi volumi. |
Saldatura continua
La saldatura continua produce una serie di saldature a resistenza sovrapposte, comunemente utilizzando elettrodi a ruota rotante, per creare un giunto continuo o a tenuta stagna.
È particolarmente utile quando un assieme di lamiera richiede non solo un collegamento meccanico ma anche tenuta contro liquidi o gas.
| Aspetto | Dettagli |
| Processo | I fogli sovrapposti passano tra gli elettrodi rotanti mentre la corrente elettrica e la pressione creano una serie continua di pezzetti di saldatura sovrapposti. |
| Meglio per | Lamiere sottili di acciaio e acciaio inossidabile che richiedono giunzioni continue o resistenti alle perdite. |
| Vantaggi | Unione continua; buona capacità di tenuta; alto tasso di produzione; nessun metallo d'apporto; adatto per la produzione automatizzata. |
| Limitazioni | Particolarmente adatto per configurazioni di fogli sovrapposti; l'accesso agli strumenti e agli elettrodi può limitare la geometria del giunto. |
Applicazioni tipiche |
Serbatoi di carburante, contenitori, condotti, batteria, radiatori, e gruppi di lamiera sigillati. |
| Tipi di giunti | Principalmente giunti sovrapposti e sovrapposti. |
| Spessore del materiale | Generalmente adatto per lamiere sottili, con la gamma esatta a seconda del materiale e dell'attrezzatura. |
| Velocità di saldatura | Comunemente da diverse centinaia di mm/min in su, a seconda del materiale, spessore, e la qualità della saldatura richiesta. |
| Costo | Da moderato ad alto, con buona produttività in produzioni ripetitive. |
4. Giunti in lamiera rivettati
Un giunto in lamiera rivettata utilizza un dispositivo di fissaggio meccanico chiamato rivetto per collegare due o più lamiere.
Durante l'installazione, IL rivetto viene posizionato attraverso fori allineati e deformato o espanso meccanicamente per formare una testa che serra insieme i fogli.
A differenza della saldatura, la rivettatura non richiede la fusione del metallo di base. Ciò lo rende particolarmente utile quando è importante ridurre al minimo la distorsione termica o quando si uniscono materiali difficili da saldare.

Tipi comuni di rivetti
| Tipo di rivetto | Caratteristiche | Applicazioni tipiche |
| Rivetto solido | Forte e affidabile; richiede l'accesso per formare la testa opposta. | Aerospaziale, Assemblee strutturali |
| Rivetto cieco | Installato da un lato; utile dove l'accesso posteriore è limitato. | Recinzioni, manutenzione, fabbricazione generale |
| Rivetto autoperforante | Fora e unisce meccanicamente lamiere senza preforo in materiali idonei. | Strutture leggere per il settore automobilistico |
| Rivetto tubolare | Gambo cavo o parzialmente cavo; richiede meno forza di formatura rispetto ai rivetti solidi. | Elettrodomestici, elettronica, assemblaggi leggeri |
| Rivetto semitubolare | L'estremità parzialmente cava semplifica l'installazione. | Prodotti di consumo, assemblaggi meccanici |
Caratteristiche dei giunti rivettati
| Aspetto | Dettagli |
| Processo | Le lastre vengono allineate e fissate meccanicamente installando e deformando un rivetto, oppure utilizzando un meccanismo specializzato autoperforante o con rivetto cieco. |
| Meglio per | Alluminio, acciaio, acciaio inossidabile, e assemblaggi di fogli di materiali misti dove si preferisce la giunzione meccanica. |
| Vantaggi | Niente calore; bassa distorsione; adatto per materiali diversi; buona ripetibilità; alcuni tipi richiedono l'accesso da un solo lato. |
| Limitazioni | Richiede fori o capacità di perforazione specializzate per molti tipi di rivetti; aggiunge peso al dispositivo di fissaggio; crea concentrazioni di stress locali; la rimozione può essere difficile per i rivetti permanenti. |
Applicazioni tipiche |
Strutture aerospaziali, assemblaggi automobilistici, Apparecchiature HVAC, recinzioni, rimorchi, mobili in metallo, e lavori di riparazione. |
| Tipi di giunti | Principalmente giunzioni a sovrapposizione e di testa mediante piastre di copertura. |
| Spessore del materiale | Dipende dal tipo di rivetto, diametro, materiale, e configurazione congiunta; adatto per assemblaggi di lamiere da sottili a medie. |
| Velocità di produzione | Elevato quando si utilizzano sistemi di rivettatura automatizzati. |
| Costo | Da basso a moderato per giunto, sebbene gli utensili e le apparecchiature automatizzate possano aumentare l'investimento iniziale. |
5. Giunti di lamiera avvitati e bullonati
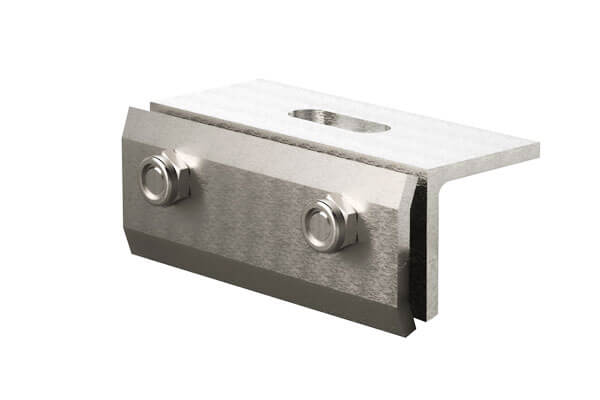
I giunti avvitati e bullonati lo sono connessioni meccaniche rimovibili che utilizzano elementi di fissaggio filettati per fissare insieme due o più componenti in lamiera.
A differenza dei giunti saldati o incollati con adesivo, normalmente possono essere smontati per l'ispezione, manutenzione, sostituzione, o riparazione.
Le viti sono particolarmente comuni negli assemblaggi di lamiere sottili perché i design autofilettanti e autoformanti possono creare filettature direttamente nella lamiera o in un foro preformato, mentre bulloni e dadi sono più adatti quando sono richieste forze di serraggio più elevate o smontaggi ripetuti.
Caratteristiche dei giunti avvitati e bullonati
| Aspetto | Dettagli |
| Processo | I fogli allineati sono collegati mediante viti, bulloni, noci, rondelle, inserti filettati, o altri dispositivi di fissaggio meccanici. L'elemento di fissaggio genera una forza di serraggio che tiene insieme i componenti. |
| Tipi | Bulloni + noci, viti autofilettanti, viti della macchina, dadi per rivetti, saldare i dadi. |
| Meglio per | Acciaio, acciaio inossidabile, alluminio, lamiera zincata, e gruppi che richiedono connessioni rimovibili. |
| Vantaggi | Rimovibile; facile da ispezionare e riparare; nessun apporto di calore; adatto a molte combinazioni di materiali; utensileria semplice; ben si adatta al basso- e produzione di medio volume. |
| Limitazioni | I fori di fissaggio riducono la sezione netta del telo; le vibrazioni possono causare l'allentamento; il foglio sottile potrebbe avere un impegno limitato del filo o una resistenza allo sfilamento limitata; gli elementi di fissaggio aggiungono peso e concentrazioni di stress locali. |
Applicazioni tipiche |
Involucri elettrici, protezioni della macchina, Apparecchiature HVAC, armadietti, componenti automobilistici, elettrodomestici, e attrezzature che richiedono una manutenzione regolare. |
| Tipi di giunti | Giro, testa con piastra di copertura, flangia, angolo, e giunti a staffa. |
| Spessore del materiale | Particolarmente comune per assemblaggi di lamiere da sottili a medie; lo spessore pratico dipende dal tipo di elemento di fissaggio e dal design del giunto. |
| Velocità di produzione | Elevata per sistemi di avvitatura e fissaggio automatizzati; moderato per assemblaggio manuale. |
| Costo | Da basso a moderato, a seconda del tipo di dispositivo di fissaggio e del livello di automazione. |
6. Giunti clincati e meccanici di lamiere
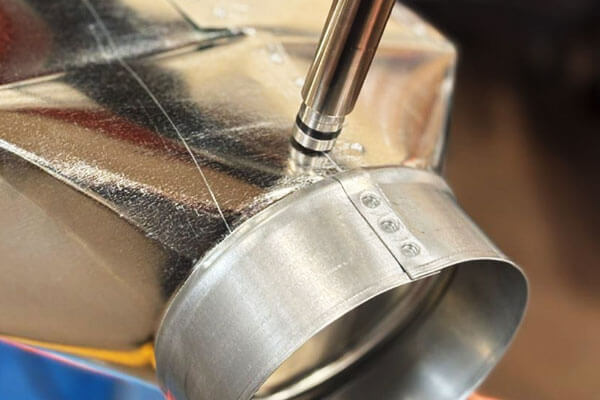
La clinciatura è a processo di giunzione meccanica a freddo in cui i fogli sovrapposti vengono formati localmente da un punzone e una matrice per creare un incastro meccanico permanente.
A differenza della rivettatura convenzionale, non è richiesto alcun dispositivo di fissaggio separato, e a differenza della saldatura, il processo essenzialmente non introduce calore di fusione nel giunto.
La clinciatura è particolarmente interessante per gli assemblaggi di lamiere sottili perché può essere veloce, pulito, ripetibile, e altamente compatibile con la produzione automatizzata.
Caratteristiche dei giunti di clinciatura
| Aspetto | Dettagli |
| Processo | Un punzone e una matrice deformano plasticamente i fogli sovrapposti per creare un incastro meccanico. Il materiale scorre in una regione di sottosquadro o di incastro progettata senza sciogliere i fogli. |
| Meglio per | Acciai duttili, acciaio inossidabile, alluminio, foglio rivestito, e assemblaggi di materiali misti selezionati. |
| Vantaggi | Nessun metallo d'apporto o dispositivo di fissaggio separato; distorsione termica molto bassa; tempo di ciclo veloce; adatto per l'automazione; possono unire materiali rivestiti; processo relativamente pulito. |
| Limitazioni | Richiede sufficiente duttilità del foglio; la resistenza del giunto dipende fortemente dal materiale e dagli strumenti; rimane una rientranza visibile; non adatto ad ogni geometria o combinazione di materiali. |
Applicazioni tipiche |
Componenti della carrozzeria automobilistica, Assemblaggi HVAC, elettrodomestici, recinti elettrici, mobilia, e prodotti in lamiera ad alto volume. |
| Tipi di giunti | Giunti di sovrapposizione principalmente sovrapposti, comprese le configurazioni selezionate di flangia e angolo. |
| Spessore del materiale | Particolarmente adatto per lamiere sottili, con spessore pratico determinato dall'accumulo del materiale e dall'utensileria. |
| Velocità di produzione | Molto alto; i singoli giunti possono in genere essere prodotti rapidamente in sistemi automatizzati. |
| Costo | Basso per giunto a volumi di produzione elevati dopo aver stabilito l'attrezzatura. |
7. Giunti di lamiere incollate con adesivo
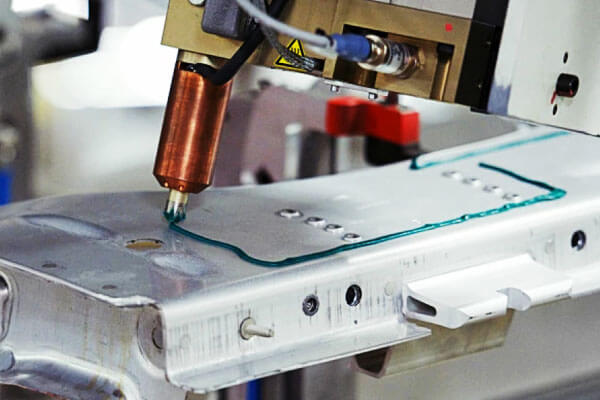
L'incollaggio adesivo collega i componenti in lamiera attraverso uno strato adesivo polimerico anziché attraverso un fissaggio meccanico convenzionale o una saldatura per fusione.
Gli adesivi strutturali possono trasferire il carico in modo continuo su un'area incollata relativamente ampia, rendendoli particolarmente utili quando gli ingegneri vogliono ridurre le concentrazioni di stress localizzate.
L'incollaggio adesivo è ampiamente utilizzato nel settore automobilistico, trasporto, elettronica, elettrodomestici, e strutture leggere, in particolare dove la distorsione è bassa, superfici esterne lisce, smorzamento delle vibrazioni, o l'unione di materiali diversi è importante.
Caratteristiche dei giunti incollati con adesivo
| Aspetto | Dettagli |
| Processo | L'adesivo viene applicato tra le superfici preparate e polimerizzato entro il tempo specificato, temperatura, pressione, o condizioni ambientali per formare il giunto. |
| Tipi | Epossidico, acrilico, poliuretano, cianoacrilato. |
| Meglio per | Acciaio, acciaio inossidabile, alluminio, metalli rivestiti, e materiali dissimili compatibili. |
| Vantaggi | Distribuisce lo stress su una vasta area; nessun calore di fusione; bassa distorsione; ottimo aspetto superficiale; può sigillare il giunto; utile per materiali diversi; fornisce un certo smorzamento delle vibrazioni. |
| Limitazioni | Richiede un'adeguata preparazione della superficie; il tempo di polimerizzazione può influire sulla produttività; le prestazioni possono dipendere dalla temperatura, umidità, prodotti chimici, e invecchiamento; l'ispezione può essere più difficile rispetto ai dispositivi di fissaggio meccanici visibili. |
Applicazioni tipiche |
Pannelli della carrozzeria automobilistica, recinti della batteria, Assemblaggi HVAC, elettronica, elettrodomestici, strutture metalliche composite, e componenti di trasporto leggeri. |
| Tipi di giunti | Giunti a giro, giunti della sciarpa, giunti a flangia, e configurazioni selezionate di testa o d'angolo. |
| Spessore del materiale | Adatto per un'ampia gamma di spessori di lamiera, a condizione che l'adesivo e la geometria del giunto siano progettati correttamente. |
| Velocità di produzione | Da moderato ad alto a seconda della chimica dell'adesivo e del metodo di polimerizzazione. |
| Costo | Moderare; può diventare molto economico quando elimina gli elementi di fissaggio o le operazioni di sigillatura secondaria. |
8. Giunti in lamiera a forma integrale
I giunti in lamiera sagomata integralmente vengono creati mediante taglio, flessione, pieghevole, oppure incastrando meccanicamente il telo stesso, eliminando la necessità di elementi di fissaggio separati o saldature per fusione.
Sono particolarmente efficaci nella produzione di lamiere in grandi volumi perché il giunto può essere incorporato direttamente nel modello piatto e prodotto tramite stampaggio, punzonatura, taglio laser, pressa frenante, o profilatura a rulli.
Questi giunti sono comunemente usati nelle condutture, recinti elettrici, pannelli automobilistici, elettrodomestici, copertura, rivestimento, e strutture fabbricate leggere.
Giunti dell'orlo / Cuciture piegate
Un giunto dell'orlo viene prodotto da ripiegare il bordo di un foglio su se stesso o attorno al bordo di un altro foglio, creando un bordo rinforzato e chiuso.
Oltre a fornire una connessione meccanica, l'orlatura può eliminare i bordi affilati esposti, aumentare la rigidità locale, e migliorare l'aspetto del componente finito.
| Aspetto | Dettagli |
| Processo | Il bordo di un lenzuolo viene ripiegato su se stesso o attorno al bordo di un altro lenzuolo per formare un orlo trattenuto meccanicamente. |
| Tipi | Orlo aperto, orlo chiuso, orlo piatto, orlo singolo, doppio orlo, orlo a goccia. |
| Meglio per | Acciaio, alluminio, acciaio inossidabile, e altri materiali in fogli duttili, lamiera particolarmente sottile. |
| Vantaggi | Nessun elemento di fissaggio separato; aspetto pulito; elimina gli spigoli vivi; migliora la rigidità locale; compatibile con la formatura e l'assemblaggio automatizzati. |
Limitazioni |
Adatto principalmente a carichi leggeri o moderati; richiede un'adeguata piegabilità e una formatura accurata; le fessure chiuse possono richiedere misure di controllo della corrosione. |
| Applicazioni tipiche | Porte e cofani di automobili, pannelli degli elettrodomestici, armadi elettrici, condutture, copertura, e coperture in lamiera. |
| Tipi di giunti | Principalmente giunti di bordi e sovrapposizioni. |
| Spessore del materiale | Comunemente utilizzato per fogli di circa 0,3–2,0 mm, a seconda del materiale, utensileria, e geometria dell'orlo. |
Blocca le cuciture
Le giunzioni di bloccaggio sono giunti formati continui in cui si trovano i bordi di due o più fogli piegato e bloccato meccanicamente.
Perché la connessione corre lungo il giunto anziché avvenire in punti isolati, le giunzioni di bloccaggio sono particolarmente utili per assemblaggi di lamiere lunghi e applicazioni in cui le prestazioni di tenuta sono importanti.
| Aspetto | Dettagli |
| Processo | I bordi di due fogli sono appositamente formati e piegati in modo che si incastrino meccanicamente lungo la giunzione. |
| Tipi | Cucitura di blocco di Pittsburgh, cucitura con chiusura a scatto, cucitura in piedi, cucitura scanalata, e altre configurazioni di cucitura piegata. |
| Meglio per | Acciaio zincato, acciaio al carbonio, alluminio, e lamiera di acciaio inox. |
| Vantaggi | Nessun elemento di fissaggio separato; connessione continua; elevata efficienza produttiva; aspetto pulito; può fornire un'efficace tenuta all'aria o alle intemperie se adeguatamente formato e sigillato. |
| Limitazioni | La resistenza è generalmente inferiore a quella di una saldatura strutturale adeguatamente progettata; richiede una formatura accurata e attrezzature dedicate; le fessure piegate possono richiedere attenzione alla corrosione e al drenaggio. |
| Applicazioni tipiche | Condutture HVAC, copertura, rivestimento architettonico, camini, serbatoi, contenitori, e sistemi di ventilazione. |
| Tipi di giunti | Principalmente giunti di bordi e sovrapposizioni. |
| Spessore del materiale | Comunemente utilizzato per fogli di circa 0,3–2,0 mm, a seconda del design della cucitura e dell'attrezzatura di formatura. |
Tuck giunti
Un giunto piegato è una connessione formata meccanicamente in cui una linguetta, flangia, o la sezione estesa del foglio viene inserita in una fessura o in una funzione di ricezione e quindi piegata o riposta in posizione.
La connessione viene creata tramite incastro geometrico anziché saldatura o elementi di fissaggio separati.
I giunti tuck sono particolarmente utili per i prodotti progettati intorno produzione taglia e piega, dove le linguette e le fessure possono essere incorporate direttamente nel modello piatto della lamiera.
| Aspetto | Dettagli |
| Processo | Una linguetta o flangia sagomata su un foglio viene inserita in una fessura o apertura in un altro foglio e piegata, nascosto, o bloccato in posizione. |
| Meglio per | Acciaio dolce, acciaio inossidabile, alluminio, e altri materiali in fogli formabili. |
| Vantaggi | Nessun elemento di fissaggio separato; aspetto pulito; montaggio rapido; capacità di autolocalizzazione; adatto per la produzione automatizzata o assistita da utensili. |
| Limitazioni | La resistenza del giunto dipende fortemente dalla geometria della linguetta e della fessura; richiede un taglio e una formatura accurati; generalmente più adatto a carichi strutturali da leggeri a moderati. |
| Applicazioni tipiche | Involucri elettrici, Componenti HVAC, armadietti, mobilia, scatole, e assemblaggi fabbricati leggeri. |
| Tipi di giunti | Comunemente usato in grembo, angolo, e configurazioni di tipo T. |
| Spessore del materiale | Tipicamente circa 0,3–1,5 mm, a seconda della duttilità del materiale e del design del giunto. |
Giunti a coda di rondine in lamiera
Utilizza un giunto a coda di rondine in lamiera linguette e fessure rastremate complementari per creare un interblocco meccanico.
Durante il montaggio, la linguetta affusolata scorre o si inserisce nella fessura corrispondente, limitare il movimento nella direzione di separazione primaria.
A differenza dei metodi di fissaggio convenzionali, è possibile creare un giunto a coda di rondine direttamente durante il taglio e la formatura, rendendolo particolarmente interessante per gli assemblaggi di lamiere progettati per la produzione e privi di dispositivi di fissaggio.
| Aspetto | Dettagli |
| Processo | Linguette e fessure complementari a forma di coda di rondine vengono tagliate o sagomate nella lamiera e assemblate per produrre un interblocco meccanico rastremato. |
| Meglio per | Acciaio, alluminio, acciaio inossidabile, e altri materiali in fogli adatti utilizzati in assemblaggi fabbricati leggeri. |
| Vantaggi | Nessun elemento di fissaggio separato; autolocalizzazione; aspetto pulito; montaggio rapido; può migliorare la ripetibilità; adatto al taglio CNC e alla fabbricazione automatizzata. |
| Limitazioni | Richiede dimensioni e tolleranze precise delle caratteristiche; la capacità di carico dipende fortemente dalla geometria della linguetta e dallo spessore della lamiera; potrebbe richiedere un bloccaggio secondario per applicazioni ad alto carico o sensibili alle vibrazioni. |
| Applicazioni tipiche | Involucri elettrici, alloggiamenti di macchinari, parentesi, mobilia, lavorazione metallica decorativa, prototipi, e assemblaggi modulari di lamiera. |
| Tipi di giunti | Giro, T, angolo, e configurazioni della flangia. |
| Spessore del materiale | Comunemente utilizzato per fogli di circa 0,3–1,5 mm, a seconda della geometria e della capacità produttiva. |
9. Conclusione
I giunti di lamiera non sono semplicemente collegamenti meccanici tra due pezzi di metallo.
Sono interfacce attentamente progettate che determinano la modalità di caricamento, deformazione, Calore, vibrazione, corrosione, e le tolleranze dimensionali vengono trasferite attraverso un assieme.
Le geometrie dei giunti più comuni includono i giunti di testa, articolazioni del giro, giunti angolari, giunti di bordo, e giunti a T.
Queste geometrie possono essere collegate attraverso un'ampia gamma di processi, compresa la saldatura MIG, Saldatura TIG, saldatura a punti a resistenza, saldatura laser, saldatura continua, avvincente, viti e bulloni, clinciatura, incollaggio adesivo, orlatura, bloccare le cuciture, piegare le articolazioni, e interblocchi a coda di rondine.
La lezione chiave dell’ingegneria è che non esiste un giunto per lamiera universalmente più resistente o migliore.
Un giunto di successo è quello che soddisfa l'insieme completo di requisiti per la sua applicazione:
Forza adeguata + resistenza alla fatica + produzione + resistenza alla corrosione + stabilità dimensionale + funzionalità + efficienza dei costi
Nella progettazione professionale della lamiera, La selezione del giunto dovrebbe quindi iniziare con il percorso del carico e l'ambiente di servizio, non semplicemente con il processo di produzione più semplice.
Domande frequenti
Qual è il tipo più resistente di giunto in lamiera?
Giunti saldati a piena penetrazione (ME, TIG, o laser) fornire la massima resistenza per unità di lunghezza, con una resistenza che si avvicina a quella della lamiera di base stessa.
Per elementi di fissaggio discreti, i rivetti solidi hanno la massima resistenza al taglio, mentre i gruppi bullone e dado hanno la massima resistenza alla trazione.
Quale tipo di giunto è più adatto per lamiere sottili??
Le scelte comuni includono la saldatura a punti a resistenza, saldatura laser, clinciatura, avvincente, elementi di fissaggio autofilettanti, incollaggio adesivo, e giunti formati.
L'opzione migliore dipende dal materiale, spessore, volume di produzione, forza richiesta, e accessibilità.
Qual è il giunto migliore per unire metalli diversi??
Legame adesivo, bullonatura, e la rivettatura sono adatti per unire metalli diversi. Evitare la saldatura poiché può causare corrosione galvanica.
Qual è il tipo più resistente di giunto in lamiera?
Non esiste un’articolazione universalmente più forte. La resistenza del giunto dipende dal materiale, spessore, geometria, condizione di carico, processo di adesione, e lavorazione.
Una saldatura adeguatamente progettata, rivettato, o i giunti interbloccati meccanicamente possono essere altamente efficaci per diverse applicazioni.
Qual è la differenza tra un giunto sovrapposto e un giunto di testa??
UN giunto di giro utilizza fogli sovrapposti, mentre a giunto di testa collega i fogli approssimativamente da bordo a bordo.
I giunti sovrapposti sono generalmente più facili da assemblare, mentre i giunti di testa possono fornire una geometria più pulita e compatta.