Di dalam casting investasi, pohon lilin menjembatani pembuatan pola dan pembuatan cangkang. Jika pohon itu dirakit dengan buruk, pola lilin terbaik dan cangkang terbaik di dunia tidak akan menyelamatkan Anda.
Saya telah melihat pohon-pohon yang tampak baik-baik saja di rak dan gagal dalam autoklaf. Saya telah melihat pepohonan dengan jarak tanam yang sempurna tetapi gerbangnya buruk, dan corannya keluar dengan porositas penyusutan yang membutuhkan waktu tiga hari untuk didiagnosis.
Perakitan pohon lilin bukan sekadar “menempelkan pola pada sariawan”. Ini adalah keputusan nyata pertama dalam proses tersebut.
Ini mengontrol aliran logam, makanan, urutan solidifikasi, cakupan cangkang, efisiensi dewaxing, dan stabilitas dimensi.
Lakukan dengan benar, dan proses selanjutnya menjadi dapat diprediksi. Salah paham, dan Anda akan melawan cacat selama seluruh proses produksi.
Panduan ini mencakup seluruh proses perakitan—mulai dari pemeriksaan pra-perakitan hingga penyimpanan dan transportasi—dengan data praktis dan peraturan di pabrik yang telah saya gunakan selama beberapa dekade..
1. Apa Itu Perakitan Pohon Lilin dalam Pengecoran Investasi?
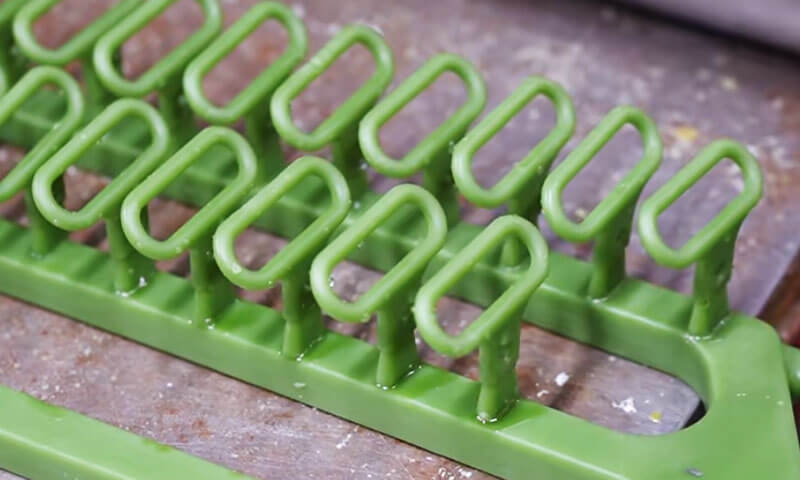
Perakitan pohon lilin adalah proses menggabungkan pola lilin individual, gerbang, pelari, dan rangkaian sariawan atau cangkir tuang di tengah menjadi kumpulan lilin lengkap, biasa disebut pohon lilin atau pohon pola.
Pohon yang dirakit berfungsi sebagai pola untuk produksi cangkang keramik selanjutnya. Selama pembangunan cangkang, pohon lilin berulang kali dicelupkan ke dalam bubur keramik dan dilapisi dengan plesteran tahan api.
Setelah cangkangnya cukup kering, lilinnya dihilangkan, dan sisa cangkang keramik membentuk rongga tempat logam cair dituangkan.

2. Persiapan Sebelum Perakitan Pohon Lilin
Kualitas pohon lilin yang sudah jadi dimulai sebelum sambungan pertama dibuat. Inspeksi pola, persiapan sariawan, kebersihan alat, dan pengendalian lingkungan semuanya mempengaruhi stabilitas proses perakitan.
Periksa Pola Lilin, Sariawan, dan Koneksi Gerbang
Sebelum perakitan, periksa setiap pola lilin, seriawan, dan komponen gerbang.
Pola yang rusak harus diidentifikasi dan dipisahkan daripada dimasukkan ke dalam pohon dan ditemukan kemudian.
Berikan perhatian khusus pada kondisi berikut:
| Barang Inspeksi | Apa yang Harus Diperiksa | Potensi Konsekuensi jika Diabaikan |
| Pola geometri | Warpage, distorsi, fitur yang hilang, dan penyimpangan dimensi | Dimensi pengecoran salah atau geometri tidak lengkap |
| Lilin permukaan | Retak, gelembung, goresan, kontaminasi, dan kerusakan permukaan | Cacat permukaan dipindahkan ke rongga keramik |
| Gerbang koneksi daerah | Lilin berlebih, gerinda, permukaan yang tidak rata, dan permukaan kontak rusak | Sendi yang buruk, penetrasi bubur, atau cacat cangkang |
| Seriawan Dan penuangan kepala | Kebosanan, kelurusan, celah, dan konsistensi dimensi | Misalignment, perakitan tidak stabil, dan gerbang yang tidak konsisten |
| Lilin bahan kondisi | Kelembutan yang berlebihan, kerapuhan, atau deformasi | Kegagalan sendi atau ketidakstabilan dimensi |
Sariawan atau kepala yang mengalir patut mendapat perhatian khusus. Dalam praktiknya, mudah untuk berkonsentrasi pada pola individu dan mengabaikan sariawan sentral.
Namun, Sariawan yang melengkung atau tidak rata dapat mempengaruhi keselarasan setiap komponen yang menempel padanya.
Hal ini juga dapat menyebabkan geometri sambungan tidak rata dan menyulitkan seluruh pohon untuk diposisikan secara konsisten selama pembuatan cangkang.
Sebelum bergabung, menghilangkan sisa-sisa lilin dan tonjolan dari permukaan sambungan.
Wajah yang bergabung harus bersih, cocok dengan benar, dan bebas dari cacat yang dapat menghalangi kontak intim.
Dimana persyaratan dimensinya ketat, gunakan alat pengukur atau perlengkapan inspeksi yang disetujui untuk memverifikasi dimensi penting dari pola dan sariawan daripada hanya mengandalkan penilaian visual.
Siapkan Alat dan Area Kerja
Alat perakitan pohon lilin yang umum meliputi:
- Setrika las lilin dengan pengatur suhu atau alat penyambung yang dipanaskan.
- Pisau bersih, pencakar, dan alat pemangkasan.
- Perlengkapan perakitan, jig posisi, dan pengukur kesejajaran.
- Rak atau baki yang cocok untuk menopang pohon yang sudah jadi.
- Lilin perbaikan dan alat yang disetujui untuk memperbaiki ketidakteraturan kecil pada sambungan.
Peralatan harus bebas dari akumulasi lilin, residu berkarbonisasi, minyak, dan kontaminan lainnya. Perkakas yang kotor dapat memindahkan benda asing ke permukaan lilin atau memasukkan partikel ke dalam sambungan.
Suhu lingkungan yang direkomendasikan untuk operasi perakitan dalam prosedur produksi yang disediakan adalah 18–28°C.
Kisaran ini memberikan titik awal praktis untuk pengendalian lingkungan, tetapi jendela operasi sebenarnya harus divalidasi untuk formulasi lilin, dimensi pola, dan kondisi tanaman.
Jaga kebersihan area kerja, kering, dan berventilasi cukup. Hindari sinar matahari langsung, sumber panas lokal, fluktuasi suhu yang kuat, dan kondisi berdebu.
Panas yang berlebihan dapat melunakkan pola lilin, sementara perubahan suhu dapat menyebabkan pergerakan dimensi.
Debu atau minyak pada permukaan pola dapat mengganggu pembasahan bubur keramik dan menyebabkan cacat cangkang.
Konfirmasikan Tata Letak Pohon dan Parameter Proses yang Disetujui
Sebelum produksi dimulai, konfirmasikan gambar perakitan atau spesifikasi proses yang disetujui.
Jumlah pola per pohon, jumlah tingkatan, posisi gerbang, dimensi pelari, dan orientasi pola harus ditetapkan sesuai dengan desain pengecoran.
Konfigurasi pohon yang benar bergantung pada beberapa faktor:
- Ukuran dan berat pengecoran individu.
- Ketebalan dinding dan kompleksitas geometris.
- Kondisi paduan dan penuangan.
- Volume produksi yang dibutuhkan.
- Kapasitas cangkang keramik dan batasan penanganannya.
- Persyaratan pengisian dan pengumpanan logam.
- Tersedia ruang untuk mencelupkan, plesteran, pengeringan, dan dewaxing.
Menambahkan lebih banyak pola ke satu pohon dapat meningkatkan keluaran per cangkang dan mengurangi jumlah siklus produksi.
Namun, pohon yang kelebihan beban mungkin sulit untuk ditangani, dapat menjadi tidak stabil secara mekanis, dan dapat membahayakan pembentukan cangkang atau pengumpanan logam.
Tujuannya bukan untuk memaksimalkan jumlah pola pada setiap pohon. Hal ini untuk mencapai keseimbangan terbaik antara efisiensi produksi, kualitas cangkang, kinerja pengisian, dan hasil pengecoran.
3. Proses Perakitan Pohon Lilin: Langkah demi Langkah
Perakitan pohon lilin memerlukan teknik penyambungan yang berulang dan penentuan posisi yang akurat.
Variasi kecil dalam kualitas sambungan, sudut gerbang, atau jarak pola dapat menjadi signifikan bila dikalikan ke seluruh batch produksi yang besar.
Melangkah 1: Posisikan Sariawan dan Tetapkan Referensinya
Kencangkan sariawan pusat atau rakitan tuang pada perlengkapan yang disetujui. Periksa kelurusannya, kesejajaran vertikal, dan stabilitas sebelum melampirkan pola apa pun.
Sariawan bertindak sebagai acuan struktural utama pohon. Jika miring atau bergeser selama perakitan, susunan pola yang dihasilkan mungkin menjadi tidak seimbang atau tidak konsisten.
Untuk produksi berulang, perlengkapan khusus seringkali bermanfaat. Ini membantu mempertahankan orientasi pola yang diinginkan, tinggi tingkat, posisi gerbang, dan dimensi pohon secara keseluruhan, khususnya ketika beberapa operator merakit bagian keluarga yang sama.
Melangkah 2: Pasang Pola Menggunakan Pengelasan Lilin Terkendali
Lampirkan setiap pola ke gerbang atau pelari yang ditentukan menggunakan metode penyambungan lilin yang disetujui.
Sambungan harus memberikan kekuatan ikatan yang cukup tanpa merusak pola atau mengubah geometrinya.
Ada dua kondisi yang sangat penting:
- Panas yang tidak mencukupi:Permukaan sambungan mungkin tidak menyatu dengan baik, meninggalkan antarmuka yang lemah atau celah tersembunyi.
- Panas yang berlebihan:Lilin mungkin meleleh secara berlebihan, menyebabkan keruntuhan lokal, distorsi dimensi, atau sendi yang membesar.
Suhu dan waktu kontak yang benar bergantung pada bahan lilin, penampang sambungan, desain alat, dan metode perakitan.
Tidak ada suhu pengelasan universal yang cocok untuk setiap sistem pola.
Selama bergabung, pastikan permukaan sambungan sejajar dengan benar dan melakukan kontak penuh. Hindari mengandalkan jembatan lilin kecil untuk menahan pola besar atau berat pada posisinya.
Setelah bergabung, biarkan sambungan menjadi stabil sebelum memberikan kekuatan tambahan atau memasang pola yang berdekatan.
Melangkah 3: Periksa dan Selesaikan Setiap Sambungan
Sambungan lilin yang baik harus kontinu, aman, dan bebas dari kesenjangan, lubang, atau fusi yang tidak lengkap.
Setelah bergabung, hilangkan sisa lilin dengan alat pemangkasan yang sesuai. Menghaluskan tonjolan yang tidak beraturan tanpa memotong pola atau mengurangi penampang gerbang yang diperlukan.
Dimana cekungan atau celah kecil pada permukaan dapat diperbaiki berdasarkan prosedur perbaikan yang disetujui, gunakan lilin perbaikan yang kompatibel dan pulihkan profil sambungan.
Jangan hanya menutupi sambungan yang lemah secara struktural dengan lapisan tipis lilin.
| Cacat Sendi | Kemungkinan Penyebabnya | Koreksi yang Direkomendasikan |
| Bisa dilihat celah | Kesesuaian yang buruk atau panas yang tidak mencukupi | Kerjakan ulang sambungan untuk mendapatkan kontak penuh |
| Lemah atau longgar koneksi | Fusi yang tidak memadai atau area ikatan yang tidak mencukupi | Bergabung kembali dalam kondisi terkendali dan verifikasi stabilitas |
| Berlebihan lilin penumpukan | Pemangkasan terlalu panas atau buruk | Hapus kelebihan lilin tanpa merusak sendi |
| Terdistorsi pola di dekat itu persendian | Panas berlebihan atau kekuatan mekanis | Ganti atau perbaiki pola sesuai dengan kriteria dimensi |
| lubang kecil atau kecil gigi berlubang | Fusi yang tidak lengkap, udara yang terperangkap, atau kontaminasi permukaan | Periksa sambungan dan perbaiki atau ganti jika perlu |
Sambungan yang terlihat mulus belum tentu kuat. Untuk pola kritis atau berat, gunakan pemeriksaan stabilitas mekanis yang disetujui atau prosedur perakitan yang tervalidasi daripada hanya mengandalkan penampilan.
Melangkah 4: Susun Pola dengan Jarak yang Memadai
Jarak pola menentukan apakah bubur keramik dapat mencapai semua permukaan yang diperlukan dan apakah plesteran tahan api dapat membentuk cangkang kontinu di sekitar pohon..
Panduan proses yang disediakan menentukan jarak minimum 10 mm antara pola lilin yang berdekatan.
Perlakukan ini sebagai persyaratan awal untuk proses yang dijelaskan, bukan aturan universal untuk semua geometri pengecoran investasi.
Jarak bebas yang diperlukan harus diverifikasi terhadap bentuk pola, bahan pembuat cangkang, viskositas bubur, ukuran partikel plesteran, dan kemampuan rakitan untuk mengalirkan dan mengeringkan.
Jarak yang tidak memadai dapat menyebabkan:
- Cakupan slurry yang tidak lengkap di antara pola-pola yang berdekatan.
- Udara yang terperangkap atau daerah dengan tingkat kelembapan yang buruk.
- Distribusi plesteran tahan api yang tidak merata.
- Variasi ketebalan cangkang lokal.
- Penghapusan lilin yang sulit dan pembersihan cangkang yang tidak memadai.
- Retak cangkang atau kegagalan lokal selama dewaxing dan pembakaran.
Jarak harus diperiksa pada titik terdekat antar pola, tidak hanya di antara garis tengah atau sambungan gerbangnya.
Coran kompleks dengan tulang rusuk, ceruk yang dalam, atau fitur yang menonjol mungkin memerlukan lebih banyak ruang daripada bentuk sederhana.
Pada saat yang sama, jarak yang berlebihan dapat meningkatkan ukuran cangkang, konsumsi keramik, dan jumlah ruang yang dibutuhkan dalam peralatan pencelupan dan pengeringan.
Pengaturan yang tepat adalah pengaturan yang mempertahankan cakupan cangkang yang dapat diandalkan sekaligus memenuhi persyaratan produksi dan gating yang disetujui.
Melangkah 5: Pertahankan Geometri Pohon yang Seimbang dan Konsisten
Susun pola secara simetris jika desain pengecoran memungkinkan. Sebarkan beban di sekitar sariawan pusat, menjaga jarak tingkat yang konsisten, dan hindari konsentrasi komponen berat yang tidak perlu di satu sisi.
Pohon yang tidak seimbang akan sulit diangkut dan dicelupkan. Ini mungkin bersandar selama pembuatan cangkang atau memberikan beban mekanis yang tidak merata pada sambungan dan perlengkapan.
Saat cangkang keramik mengering, pergerakan atau distorsi dapat mempengaruhi ketebalan cangkang dan konsistensi dimensi.
Untuk pohon yang mengandung coran dengan ukuran dan berat berbeda, ikuti tata letak yang disetujui daripada memaksakan pengaturan simetris sempurna.
Persyaratan fungsional—termasuk gating, makanan, cakupan cangkang, dan akses untuk inspeksi—prioritaskan di atas simetri visual.
Melangkah 6: Verifikasi Orientasi Gerbang dan Tata Letak Gerbang
Orientasi gerbang harus mengikuti desain gerbang yang disetujui. Prosedur sumber merekomendasikan kemiringan ke bawah sekitar 30°–45° antara gerbang dan pelari utama untuk pengecoran konvensional.
Kisaran ini dapat menjadi referensi awal yang berguna, tapi itu bukan syarat mutlak untuk setiap casting.
Sudut dan penampang gerbang harus ditentukan berdasarkan paduannya, geometri komponen, perilaku mengisi, dan persyaratan solidifikasi.
Untuk coran berdinding tipis atau kompleks kecil, sudutnya mungkin perlu dikurangi. Coran yang lebih besar atau lebih berat mungkin memerlukan pengaturan yang berbeda, tunduk pada desain gerbang.
Sistem gerbang dan pelari yang dirancang dengan baik harusnya:
- Mengirimkan logam cair ke rongga tanpa pembatasan aliran yang tidak perlu.
- Minimalkan turbulensi dan kurangi risiko masuknya udara atau lapisan oksida.
- Sediakan pasokan logam yang cukup selama pengisian dan pemadatan.
- Hindari menciptakan titik panas yang tidak menguntungkan atau daerah terpencil yang sulit untuk mendapatkan pangan.
- Biarkan lilin mengalir selama dewaxing tanpa membuat kantong terperangkap.
Tata letak akhir harus didasarkan pada desain gerbang pengecoran yang telah divalidasi, perhitungan teknik, simulasi jika diperlukan, dan hasil produksi.
Melangkah 7: Tinjau Aliran Logam dan Persyaratan Pengumpanan
Pohon lilin harus mereproduksi sistem gerbang dan pemberian makan yang diinginkan secara akurat.
Oleh karena itu, perakitan pola harus diperiksa terhadap urutan pengisian dan perilaku pemadatan yang diharapkan.
Umumnya, desain gerbang harus membantu menghindari pembekuan dini pada jalur aliran kritis dan mendukung pengumpanan pada daerah yang membutuhkan logam cair tambahan selama pemadatan.
Bagian yang tebal dan titik panas memerlukan perhatian khusus karena rentan terhadap penyusutan porositas jika pemberian pakan tidak memadai.
Namun, tidaklah cukup untuk berasumsi bahwa susunan pohon tertentu secara otomatis akan menghasilkan pemadatan terarah.
Hasilnya tergantung pada paduannya, ketebalan bagian, suhu cangkang, Tuang suhu, dimensi gerbang, dan variabel proses lainnya.
Sistem sprue dan runner sentral juga harus tetap terbuka dan berukuran memadai. Sendi yang buruk, penumpukan lilin yang berlebihan, atau gerbang yang posisinya salah dapat mengubah jalur aliran yang diinginkan.
Sebelum melepaskan pohon itu, verifikasi bahwa tata letak rakitan sesuai dengan gambar yang disetujui dan tidak ada sambungan yang terhalang atau berkurang secara tidak sengaja selama pemangkasan.
4. Inspeksi Kualitas Perakitan Pohon Lilin
Setiap pohon lilin yang telah selesai harus menjalani pemeriksaan sebelum dipindahkan ke bangunan cangkang keramik.
Inspeksi bukan sekedar pemeriksaan visual akhir; ini merupakan verifikasi bahwa perakitan sesuai dengan desain proses yang disetujui.
Inspeksi Visual dan Permukaan
Periksa seluruh pohon untuk:
- Retak, Warpage, fitur yang hilang, dan pola yang rusak.
- Sambungan yang longgar atau tidak menyatu sempurna.
- Kesenjangan, lubang kecil, dan penumpukan lilin yang berlebihan.
- Debu, minyak, puing-puing lilin, dan kontaminasi lainnya.
- Jarak pola tidak rata dan orientasi gerbang tidak konsisten.
- Kerusakan yang disebabkan selama perakitan atau pemangkasan.
Gunakan pencahayaan yang memadai dan periksa area di antara pola, di sekitar persimpangan gerbang, dan dekat sariawan pusat. Lokasi-lokasi ini sangat rentan terhadap cacat perakitan.
Stabilitas dan Keselarasan Struktural
Periksa dengan hati-hati pohon apakah ada pola yang longgar dan sambungan yang tidak stabil. Hindari guncangan atau tekanan berlebihan yang dapat merusak sambungan yang dapat diterima.
Verifikasi hal berikut:
| Pos pemeriksaan | Pertimbangan Penerimaan |
| Seriawan penyelarasan | Dalam persyaratan kelurusan dan vertikalitas yang disetujui |
| Pola orientasi | Cocok dengan gambar perakitan atau spesifikasi proses |
| Persendian kekuatan | Tidak ada kelonggaran, pemisahan, atau terlihat ikatan tidak lengkap |
| Pohon keseimbangan | Stabil selama penanganan normal dan operasi pembuatan cangkang |
| Pola jarak | Memenuhi izin minimum yang disetujui, termasuk 10 referensi mm jika memungkinkan |
| Gerbang sudut | Konsisten dengan desain gerbang yang ditentukan |
| Pola menghitung | Jumlah bagian per pohon yang benar, tanpa komponen yang hilang atau tambahan |
Dimana pohonnya besar atau memiliki pola yang berat, gunakan perlengkapan pendukung dan metode penanganan yang sesuai.
Sebuah pohon tidak boleh diterima hanya karena ia tetap tegak di atas bangku; itu juga harus tahan terhadap operasi pemindahan dan pencelupan normal tanpa pergerakan yang tidak dapat diterima.
Verifikasi Kepatuhan Proses dan Ketertelusuran
Sebelum rilis, konfirmasikan bahwa pohon tersebut sesuai dengan nomor bagian yang benar, revisi, rute paduan, dan batch produksi.
Catat parameter perakitan yang relevan bila diperlukan, termasuk jumlah polanya, konfigurasi pohon, operator atau sel kerja, hasil pemeriksaan, dan setiap penyimpangan yang disetujui.
Untuk produksi berulang, instruksi kerja standar dan perlengkapan referensi membantu mengurangi variasi antar operator.
Mereka juga memudahkan untuk menyelidiki cacat ketika konfigurasi pohon tertentu menghasilkan kualitas cangkang atau hasil pengecoran yang tidak konsisten.
5. Penyimpanan dan Penanganan Pohon Lilin Rakitan
Pohon lilin yang lolos pemeriksaan masih bisa menjadi tidak sesuai jika disimpan atau diangkut secara tidak benar.
Lilin sensitif terhadap suhu dan tekanan mekanis, dan bahkan sedikit deformasi dapat mempengaruhi dimensi pengecoran atau kesesuaian cangkang keramik.
Kondisi Penyimpanan yang Direkomendasikan
Prosedur produksi yang disediakan merekomendasikan penyimpanan pohon lilin yang telah dirakit tidak lebih dari 48 jam sebelum operasi berikutnya.
Hal ini harus diperlakukan sebagai target pengendalian spesifik tanaman dan bukan sebagai batas umur simpan universal.
Waktu penahanan yang dapat diterima tergantung pada formulasi lilin, geometri pola, kondisi lingkungan, dan persyaratan dimensi pengecoran.
Praktik yang direkomendasikan meliputi:
- Tempatkan pohon yang sudah selesai di tempat yang bersih, rak tingkat atau perlengkapan transportasi khusus.
- Pertahankan pohon dalam satu lapisan kecuali sistem pendukung yang tervalidasi mengizinkan pengaturan lain.
- Cegah penumpukan tekanan atau kontak antar pola yang berdekatan.
- Pertahankan suhu dan kelembapan yang stabil dalam batas tanaman yang ditetapkan.
- Lindungi pohon dari sinar matahari langsung, pemanas, dan sumber panas lokal lainnya.
- Jagalah tempat penyimpanan tetap bersih dan bebas dari debu, minyak, dan kontaminasi melalui udara.
- Identifikasi setiap pohon dengan jelas untuk mencegah campur aduk antara nomor bagian atau batch.
Hindari berasumsi bahwa pohon lilin tetap stabil secara dimensi hanya karena tidak terjadi deformasi yang terlihat.
Untuk komponen penting, menetapkan waktu penahanan maksimum yang ditentukan dan memeriksa pohon sebelum pembuatan cangkang jika periode penyimpanan diperpanjang atau kondisi lingkungan telah menyimpang dari persyaratan proses.
Penanganan dan Transportasi yang Benar
Pindahkan pohon lilin dengan hati-hati dan dukung pohon tersebut di bagian tengah sariawan, basis, atau perlengkapan yang ditunjuk. Jangan mengangkat pohon dengan memegang pola lilin satu per satu, gerbang, atau fitur berdinding tipis.
Peralatan transportasi harus bersih, stabil, dan bebas dari tepi tajam atau tonjolan yang dapat menggores atau merusak lilin.
Untuk pohon yang berat atau rumit, gunakan penyangga khusus yang mendistribusikan beban tanpa memberikan tekanan berlebihan pada masing-masing sambungan. Jaga agar gerakan tetap lancar dan hindari benturan yang tiba-tiba, memutar, atau getaran yang tidak perlu.
Setelah transportasi, periksa pohon apakah ada sambungan yang longgar, pola yang rusak, dan setiap perubahan keselarasan sebelum melepaskannya ke pembangunan shell.
6. Cara Meningkatkan Konsistensi Perakitan Pohon Lilin dalam Produksi
Bagi produsen yang memproduksi coran investasi berulang kali, kualitas tergantung pada mengubah keterampilan operator individu menjadi stabil, proses yang terdokumentasi.
Standarisasi Perlengkapan Perakitan dan Instruksi Kerja
Perlengkapan perakitan khusus dapat mengontrol penyelarasan sariawan, posisi pola, jarak antar tingkat, dan orientasi gerbang.
Mereka sangat berguna untuk pohon yang kompleks atau pesanan bervolume tinggi yang mengutamakan kemampuan pengulangan.
Instruksi kerja harus didefinisikan:
- Tata letak pohon dan jumlah pola yang disetujui.
- Lokasi sambungan yang penting dan metode penggabungan.
- Jarak pola dan orientasi gerbang yang diperlukan.
- Kriteria pemeriksaan sambungan, penyelarasan, dan kondisi permukaan.
- Penanganan, penyimpanan, dan persyaratan pelepasan.
Tujuannya adalah untuk mengurangi variasi yang tidak perlu tanpa mencegah operator mengidentifikasi cacat asli atau meningkatkan kondisi yang tidak biasa.
Kontrol Kondisi Penggabungan
Catat dan validasi parameter penggabungan penting untuk setiap sistem lilin.
Tergantung pada metodenya, ini mungkin termasuk suhu alat, waktu kontak, kondisi lilin, geometri sambungan, dan waktu pendinginan atau stabilisasi.
Jika cacat muncul berulang kali pada lokasi sambungan yang sama, periksa perlengkapan dan desain sambungan serta teknik operator.
Masalahnya mungkin disebabkan oleh akses yang buruk, area kontak yang tidak memadai, atau geometri sambungan yang sulit disusun secara konsisten.
Lacak Cacat dan Tautkan ke Hasil Hilir
Program perbaikan yang bermanfaat tidak hanya mencatat apakah pohon lilin lolos inspeksi.
Ini juga melacak hubungan antara kondisi perakitan dan cacat cangkang atau pengecoran berikutnya.
Misalnya:
- Cacat cangkang yang berulang di sekitar sambungan tertentu mungkin menunjukkan finishing sambungan yang buruk.
- Kerusakan cangkang di dekat pola yang jaraknya berdekatan mungkin menunjukkan kurangnya pembersihan atau drainase.
- Variasi dimensi yang terkonsentrasi pada satu posisi pohon dapat mengindikasikan deformasi pola atau kesejajaran yang tidak konsisten.
- Kerusakan akibat penanganan yang berulang mungkin disebabkan oleh pohon yang kelebihan beban atau perlengkapan pendukung yang tidak memadai.
Meninjau pola-pola ini membantu pengecoran membedakan masalah terkait perakitan dari cacat yang disebabkan oleh bahan cangkang keramik, dewaxing, penembakan, atau penuangan logam.
7. Pertanyaan Yang Sering Diajukan Tentang Perakitan Pohon Lilin
Berapa Jarak Minimum Antar Pola Lilin?
Prosedur produksi yang dibahas dalam panduan ini menentukan jarak minimum 10 mm antara pola lilin yang berdekatan.
Ini adalah referensi awal yang berguna, tetapi jarak bebas sebenarnya harus dikonfirmasikan terhadap geometri bagian, bubur keramik, ukuran plesteran, persyaratan drainase, dan proses pembentukan cangkang.
Pola yang rumit mungkin memerlukan jarak yang lebih besar untuk memastikan cakupan lapisan yang lengkap.
Berapa Sudut yang Direkomendasikan Antara Gerbang dan Sariawan Utama?
Prosedur referensi merekomendasikan kemiringan ke bawah sekitar 30°–45° untuk pengecoran konvensional.
Sudut yang tepat tergantung pada desain gerbang yang disetujui, geometri pengecoran, paduan, perilaku mengisi, dan kebutuhan makan.
Rentang ini tidak boleh menggantikan validasi teknik untuk komponen tertentu.
Berapa Lama Pohon Lilin Rakitan Dapat Disimpan?
Prosedur produksi referensi menetapkan periode penyimpanan maksimum 48 jam. Hal ini harus dikonfirmasi untuk sistem waxing aktual dan lingkungan pabrik.
Suhu stabil, dukungan yang tepat, penyimpanan bersih, dan perlindungan dari kerusakan mekanis sangat penting selama masa penyimpanan.
Mengapa Sambungan Pohon Lilin Menyebabkan Cacat Cangkang Keramik?
Fusi yang tidak lengkap, kesenjangan, lubang kecil, atau penumpukan lilin yang berlebihan dapat mengubah geometri permukaan lokal dan mengganggu konsistensi cakupan bubur.
Bubur bisa masuk ke celah terbuka, sedangkan sambungan yang tidak teratur dapat mempengaruhi drainase dan ketebalan cangkang lokal. Kondisi tersebut dapat meningkatkan risiko terjadinya cacat cangkang pada saat pengeringan, dewaxing, atau menembak.
Dapatkah Lebih Banyak Coran Ditambahkan ke Setiap Pohon Lilin untuk Mengurangi Biaya?
Hanya jika pohon tetap stabil secara mekanis dan desain saluran yang disetujui dapat memberikan kinerja pengisian dan pemberian makan yang diperlukan.
Menambahkan pola tanpa memeriksa spasi, massa pohon, cakupan cangkang, dan kapasitas gating dapat meningkatkan sisa dan mengurangi hasil pengecoran secara keseluruhan.
Konfigurasi terbaik adalah konfigurasi yang meminimalkan total biaya produksi sekaligus memenuhi persyaratan kualitas secara konsisten.
8. Kesimpulan
Perakitan pohon lilin lebih dari sekadar menghubungkan pola lilin individu ke sariawan pusat.
Ini menetapkan geometri cluster pola, kualitas sambungan, aksesibilitas permukaan selama pembentukan cangkang, dan tata letak sistem gerbang.
Proses yang andal dimulai dengan pola lilin yang sehat dan lurus, sariawan yang stabil.
Ini dilanjutkan dengan pengelasan lilin terkontrol, sambungan halus dan aman, jarak pola yang memadai, geometri pohon seimbang, dan pengaturan saluran yang mengikuti desain pengisian dan pemberian pakan yang disetujui.
Inspeksi akhir, penanganan yang hati-hati, dan penyimpanan terkontrol kemudian menjaga kualitas yang dicapai selama perakitan.
Dari sudut pandang insinyur pengecoran, strategi yang paling efektif adalah mencegah cacat pada tahap lilin daripada mencoba memperbaikinya setelah pembuatan atau penuangan cangkang.
Perlengkapan standar, operator terlatih, pemeriksaan yang konsisten, dan kontrol proses yang dapat dilacak membantu mengurangi cacat yang dapat dihindari, meningkatkan hasil pengecoran, dan menjaga kualitas produk yang dapat diulang.
Untuk produsen pengecoran investasi, pohon lilin yang dirakit dengan baik adalah titik awal untuk cangkang keramik yang kokoh dan pengecoran akhir yang lebih andal.