Setelah lebih dari 20 bertahun-tahun dalam perawatan permukaan — berjalan Anodisasi baris, pemecahan masalah bagian yang gagal, dan berdebat dengan insinyur desain yang bersikeras “itu hanya aluminium, itu harus dianodisasi seperti 6061” — Saya dapat memberi tahu Anda pertanyaan yang paling sering saya dengar adalah ini: “Bisakah Anda menganodisasi aluminium die-cast?"
Jawaban singkatnya adalah ya. Jawaban jujurnya adalah: tidak dengan proses anodisasi standar Anda, dan bukan tanpa pemahaman mengapa die casting berperilaku sangat berbeda dari ekstrusi tempa.
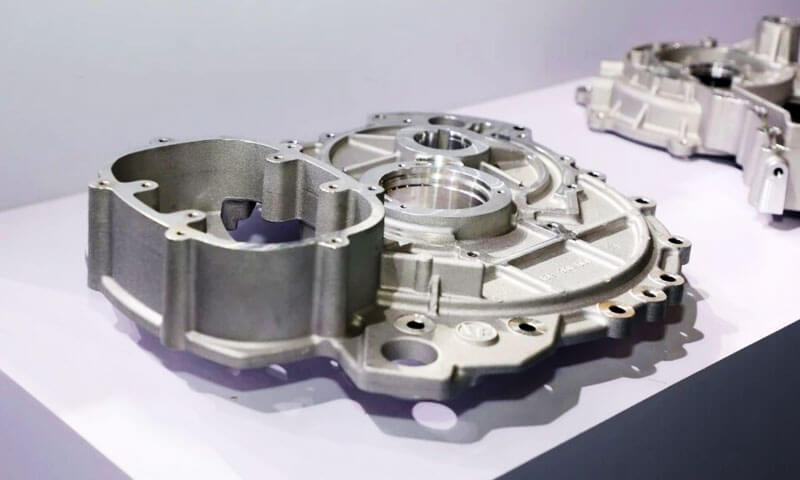
Saya telah melihat terlalu banyak toko yang mencoba menjalankan komponen die cast ADC12 melalui jalur anodisasi biasa, keluar dengan kotor, abu-abu, bagian yang tidak rata tertutup api, dan menyatakan bahwa “aluminium cor tidak dapat dianodisasi.”
itu salah. Bahan ini dapat dianodisasi — namun memerlukan proses pra-perawatan khusus, harapan realistis tentang kualitas permukaan, dan pemahaman yang jelas tentang batasan proses.
Panduan ini ditulis dari lantai garis anodisasi.
Ini menjelaskan alasannya dengan tepat aluminium die-cast menolak anodisasi standar, apa hubungannya silikon dengan itu, perubahan pra-perawatan apa yang diperlukan, masalah apa yang masih ada bahkan setelah desilikonisasi, dan proses finishing alternatif apa yang perlu dipertimbangkan ketika anodisasi bukanlah pilihan yang tepat.
1. Jawaban Lurus: Ya — Tapi Tidak Dengan Proses Standar
Izinkan saya memberi Anda kesimpulannya terlebih dahulu, sebelum kita menggali kimianya:
- Aluminium die-cast dapat dianodisasi.
- Proses anodisasi standar memberikan hasil yang sangat buruk pada ADC12.
- Desilikonisasi khusus (menghilangkan noda) langkah pra-perawatan adalah wajib.
- Bahkan dengan desilikonisasi sempurna, masalah porositas dan penyerapan warna masih ada.
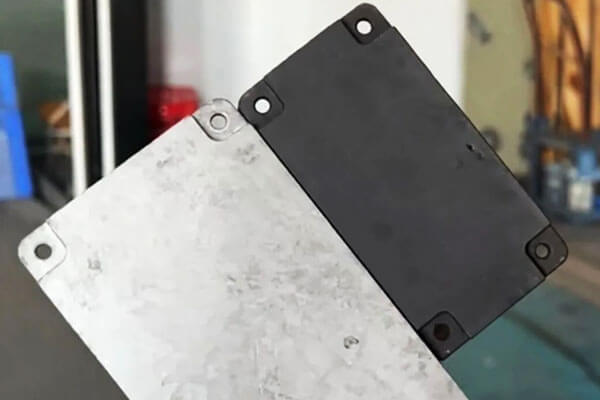
Di toko kami sendiri, kami menjalankan tes terkontrol: dua bagian die-cast ADC12, tidak ada pra-perawatan khusus, dijalankan melalui jalur anodisasi standar kami. Yang satu sudah jelas (alami) dianodisasi, satu berwarna hitam.
Hasilnya sudah bisa ditebak: tidak rata, warna bercak, bercak kotor, dan lapisan api abu-abu di permukaan yang terhapus ke jari Anda.
Ini bukan cacat pada lini kami. Ini adalah hasil yang diharapkan ketika Anda melakukan anodisasi pada paduan die-cast silikon tinggi seperti yang Anda lakukan pada anodisasi 6061 ekstrusi.
2. Mengapa Aluminium Die-Cast Sulit Dianodisasi?
Kesulitan tersebut terutama disebabkan oleh tiga faktor: kandungan silikon yang tinggi, porositas pengecoran, dan keterbatasan pretreatment konvensional.
Konten Silikon Tinggi Mengganggu Anodisasi
Banyak paduan die-casting mengandung silikon dalam jumlah besar untuk meningkatkan fluiditas, mengurangi penyusutan solidifikasi, dan mendukung produksi berdinding tipis, komponen kompleks.
ADC12 adalah paduan die-casting Al-Si-Cu yang representatif.
Namun, silikon berperilaku berbeda dari aluminium selama pretreatment kimia dan anodisasi.
Dalam proses etsa alkali konvensional, aluminium mudah larut, sementara fase kaya silikon mungkin tetap berada di permukaan.
Tergantung pada komposisi paduan dan kondisi proses, residu ini dapat membentuk lapisan api berwarna abu-abu atau gelap.
Jika proses desmutting selanjutnya tidak memadai, sisa bahan kaya silikon dan residu elemen paduan lainnya dapat mengganggu pembentukan dan penampilan lapisan oksida yang seragam.
Hal ini menjelaskan cacat yang diamati dalam uji coba ADC12:
- Penampilan berbintik-bintik: Area pengecoran yang berbeda memberikan respons yang berbeda terhadap perlakuan awal dan anodisasi.
- Warna tidak rata: Variasi struktur mikro permukaan dan lapisan oksida menghasilkan penyerapan cahaya dan serapan pewarna yang tidak konsisten.
- Kotoran abu-abu: Endapan permukaan yang tersisa tetap ada setelah pembersihan atau penghilangan yang tidak memadai.
- Warna hitam yang buruk: Lapisan oksida dan kondisi permukaan mungkin tidak mendukung penyerapan pewarna yang seragam.
Poin utamanya adalah masalahnya bukan hanya pada keberadaan silikon dalam paduan curah. Ini adalah interaksi antara struktur mikro paduan, persiapan permukaan, dan pembentukan film anodik.
Porositas Pengecoran Menciptakan Cacat Tambahan
Aluminium die-cast dapat mengandung porositas gas, Rongga penyusutan, dan diskontinuitas bawah permukaan lainnya.
Distribusinya bergantung pada desain cetakan, suhu logam, parameter injeksi, ventilasi, dan kondisi solidifikasi.
Cacat ini menjadi sangat mengganggu selama anodisasi karena tahap pretreatment dan pewarnaan membuat cetakan terkena larutan kimia berair.
Porositas dapat berkontribusi terhadap:
- Perubahan warna lokal dan bintik hitam.
- Penyerapan pewarna tidak merata.
- Retensi asam dan pewarnaan selanjutnya.
- Lubang kecil di permukaan dan tampilannya tidak konsisten.
- Mengurangi perlindungan terhadap korosi ketika lapisan terputus-putus atau pengecoran di bawahnya rusak.
Tidak semua porositas terlihat pada permukaan as-cast. Beberapa cacat baru terlihat setelah pemesinan, etsa, atau anodisasi.
Dari sudut pandang produksi, ini berarti bahwa penyelesaian permukaan tidak dapat mengimbangi kualitas pengecoran yang pada dasarnya buruk.
Jika suatu komponen memerlukan hasil akhir anodisasi hitam yang seragam, pengendalian porositas harus dimulai selama pengembangan pengecoran, bukan setelah bagian tersebut mencapai garis akhir.
3. Mengapa Desmutting Tidak Menyelesaikan Setiap Masalah Anodisasi
Menghilangkan residu permukaan yang kaya silikon merupakan perbaikan penting, namun ada tiga tantangan besar yang masih tersisa.
| Cacat | Penyebab Utama | Tindakan Pengendalian Potensial |
| Kotoran berwarna abu-abu atau residu berbentuk tepung | Penghapusan residu kaya silikon dan endapan unsur paduan lainnya yang tidak memadai | Mengoptimalkan penghilangan dan pembilasan khusus paduan logam |
| Warna tidak rata atau berbintik-bintik | Variasi struktur mikro paduan, pembentukan oksida, kondisi permukaan, atau penyerapan pewarna | Tingkatkan konsistensi pra-perawatan dan validasi proses pewarnaan |
| Bintik putih atau kegagalan pewarna lokal | Porositas, retensi kimia, cacat permukaan lokal, atau pembentukan oksida yang tidak konsisten | Meningkatkan kualitas pengecoran, drainase, membilas, dan kontrol proses |
| Lubang kecil dan lubang permukaan | Porositas gas, cacat penyusutan, inklusi, atau etsa berlebihan | Tingkatkan parameter pengecoran dan kendalikan tingkat keparahan pra-perawatan |
| Ketebalan film tidak konsisten | Variasi geometri, kontak listrik, distribusi saat ini, atau respon paduan lokal | Optimalkan perlengkapan, kontak listrik, dan parameter anodisasi |
Porositas dan Retensi Asam
Pengecoran dengan pori-pori terbuka dapat memerangkap larutan pretreatment atau pewarna. Jika bahan kimia ini tidak dihilangkan secara memadai, mereka dapat terus bereaksi secara lokal dan menyebabkan pewarnaan, bintik putih, atau cacat lainnya.
Solusinya bukan sekadar memperpanjang waktu desmutting. Paparan bahan kimia yang berlebihan selanjutnya dapat menyerang permukaan tanpa menghilangkan porositas yang mendasarinya.
Dimana persyaratan penampilan sangat ketat, kepadatan pengecoran, integritas permukaan, desain drainase, dan efektivitas pembilasan harus dinilai bersama.
Keseragaman Warna
Anodisasi hitam seringkali lebih menuntut dibandingkan finishing alami atau berwarna terang karena variasi kecil pada kondisi permukaan pun dapat terlihat jelas secara visual.
Penampilan akhir tergantung pada paduannya, struktur mikro pengecoran, perawatan awal, karakteristik film oksida, kimia pewarna, dan proses penyegelan.
Dua komponen yang terbuat dari paduan nominal yang sama mungkin tidak memberikan hasil yang sama jika kondisi pengecoran atau riwayat permukaannya berbeda.
Untuk alasan ini, uji kualifikasi harus menggunakan coran yang mewakili produksi dan bukan hanya kupon laboratorium yang dipoles.
Penampilan Permukaan Versus Kinerja Fungsional
Komponen yang dianodisasi dapat terlihat dapat diterima namun gagal memenuhi kriteria ketebalan film atau ketahanan korosi yang disyaratkan.
Sebaliknya, lapisan yang secara visual tidak sempurna mungkin masih memenuhi persyaratan fungsional tertentu, tergantung spesifikasinya.
Oleh karena itu, kriteria penerimaan harus membedakannya:
- Persyaratan kosmetik, termasuk warna, kilap, dan cacat yang terlihat.
- Persyaratan fungsional, termasuk ketebalan film, resistensi korosi, Pakai ketahanan, dan menyegel kinerja.
Persyaratan ini harus disepakati sebelum produksi dimulai.
4. Pemeriksaan Realitas Anodisasi ADC12
Biarkan saya berterus terang tentang apa yang bisa dan tidak bisa Anda harapkan.
| Aspek | Aluminium Tempa (6061/6063) | Die-Cast ADC12 (Proses Standar) | Die-Cast ADC12 (Dengan Desilikonisasi) |
| Keseragaman film | Bagus sekali | Buruk - kotor, terputus-putus | Bagus — tapi tidak sama dengan buatan |
| Penampilan permukaan | Bening metalik, mulus | Abu-abu cabul, bernoda kotor | Ditingkatkan, tetapi porositas mikro terlihat pada jarak dekat |
| Konsistensi warna | Luar biasa - seragam batch-to-batch | Sangat buruk — penyerapan pewarna tidak merata | Sedang — warna gelap masih menunjukkan variasi |
| Jelaga / residu abu-abu | Tidak ada | Berat — menyeka di tangan | Minimal — dihilangkan dengan desmut HF |
| Perlindungan korosi | Bagus | Variabel — film terputus-putus | Bagus, tapi pori-pori tetap menjadi titik lemah |
| Hasil yang khas (bagian yang bagus) | 95%+ | 30–50% | 70–85% |
Apa Artinya dalam Praktek
Jika Anda menganodisasi ADC12 tanpa desilikonisasi, perkirakan sekitar setengah bagian Anda adalah produk kosmetik yang ditolak.
Dengan langkah desilikonisasi yang tepat, hasil panen meningkat drastis — tetapi Anda tidak akan pernah bisa menandingi hasil bersih, permukaan tempa yang sempurna 6063 ekstrusi.
Siapapun yang menjanjikan anodisasi “kualitas ekstrusi” pada die casting adalah berbohong atau menggunakan paduan khusus silikon rendah.
5. Proses Finishing Alternatif dan Bersaing
Karena aluminium die-cast dengan kandungan silikon tinggi sulit untuk dianodisasi secara konsisten, perawatan permukaan alternatif harus dipertimbangkan ketika anodisasi konvensional tidak dapat memenuhi tampilan yang disyaratkan, resistensi korosi, atau biaya produksi.
| Permukaan Finishing Proses | Penampilan | Korosi Perlawanan | Memakai Perlawanan | Relatif Biaya | Khas Aplikasi |
| Konvensional Anodisasi | Hasil akhir dekoratif yang seragam pada paduan yang sesuai; sering kali tidak konsisten pada cetakan cetakan silikon tinggi | Baik bila film anodik dibentuk dan disegel dengan benar | Bagus, tergantung pada ketebalan dan jenis film | Sedang | Komponen aluminium tempa dan die casting yang kompatibel memerlukan film anodik |
| Anodisasi dengan Pembongkaran | Keseragaman yang ditingkatkan, meskipun perubahan warna terkait silikon mungkin tetap ada | Baik jika pretreatment dan film anodik dikontrol dengan baik | Bagus, tergantung pada spesifikasi pelapis | Sedang - Tinggi | Suku cadang die-cast fungsional yang memerlukan anodisasi dengan persyaratan kosmetik sedang |
| Busur Mikro Oksidasi (Mao) | Permukaan seperti keramik; warna dan tekstur tergantung pada paduan dan prosesnya | Bagus hingga bagus, tergantung pada struktur pelapisan dan penyegelan | Sangat baik untuk pelapis tahan aus yang sesuai | Tinggi | Komponen yang membutuhkan kekerasan permukaan yang tinggi, Pakai ketahanan, dan isolasi listrik |
Lapisan Konversi Kimia |
Tipis, biasanya hasil akhir matte atau sedikit berwarna | Sedang hingga bagus, tergantung pada sistem konversinya | Terbatas | Rendah | Komponen yang memerlukan perlindungan korosi dasar atau perlakuan awal untuk pengecatan |
| Elektrostatis Bubuk Lapisan | Warna seragam dengan berbagai tingkat kilap dan tekstur | Baik hingga sangat baik dengan perlakuan awal dan ketebalan lapisan yang sesuai | Bagus, tergantung pada formulasi bubuk dan pengawetannya | Rendah–Sedang | Perumahan, kurung, Komponen Otomotif, dan penutup industri yang membutuhkan perlindungan dekoratif yang tahan lama |
| Cat Kue (Lapisan Cair yang Dipanggang) | Hasil akhir dekoratif yang halus dengan warna dan kilap yang terkontrol | Baik bila pelapis diaplikasikan dan diawetkan dengan benar | Sedang hingga bagus, tergantung pada kimia cat dan ketebalan film | Sedang | Perumahan die-cast, produk konsumen, Bagian otomotif, dan komponen yang membutuhkan tampilan permukaan yang halus |
Cara Memilih Proses yang Tepat
- Pilih anodisasi dengan desilikonisasi ketika komponen memerlukan lapisan oksida anodik dan kinerja fungsionalnya lebih penting daripada lapisan dekoratif yang seragam sempurna.
- Pilih oksidasi busur mikro (Mao) ketika ketahanan aus dan kekerasan permukaan menjadi prioritas.
Kesesuaiannya untuk paduan silikon tinggi dan kinerja korosi yang diperlukan harus diverifikasi melalui pengujian. - Pilih lapisan bubuk ketika warna yang konsisten dan cakupan permukaan lebih penting daripada mempertahankan tampilan metalik aluminium anodisasi.
Itu dapat menyembunyikan variasi permukaan kecil, tetapi hal ini tidak dapat secara andal menghilangkan efek porositas yang parah atau pelepasan gas. - Pilih pelapis konversi kimia atau pengecatan basah ketika film anodik dekoratif tidak diperlukan dan persyaratan utamanya adalah perlindungan korosi, daya rekat cat, atau pilihan warna yang fleksibel.
Proses terbaik bergantung pada lingkungan layanan komponen, persyaratan penampilan, dan spesifikasi kinerja.
Untuk komponen ADC12 yang memerlukan finishing hitam seragam, pelapisan bubuk mungkin lebih praktis daripada anodisasi konvensional.
6. Memilih Paduan Die-Cast yang Tepat untuk Anodisasi
Tidak semua paduan aluminium die-cast menghasilkan hasil anodisasi yang sama. Konten silikon, tingkat pengotor, struktur mikro, dan kualitas pengecoran semuanya mempengaruhi pembentukan film oksida dan penampilan permukaan.
Tabel berikut memberikan perbandingan awal paduan aluminium yang umum dibahas.
Kisaran komposisi bersifat indikatif dan harus diverifikasi berdasarkan standar bahan yang berlaku dan sertifikat pemasok.
| Paduan | Konten Silikon Khas | Kesulitan Anodisasi | Pertimbangan utama |
| ADC12 (A383) | 9.6–12,0% | Tinggi | Banyak digunakan untuk die casting; kandungan silikon yang tinggi dapat menyebabkan anodisasi yang tidak merata dan noda pada permukaan |
| YL102 (AlSi12) | 10.5–13,5% | Tinggi | Hasil anodisasi bergantung pada tingkat pengotor, spesifikasi paduan, dan kualitas pengecoran |
AlSi9Mg (A360) |
Sekitar 9,0–10,0% | Sedang hingga tinggi | Dapat menawarkan potensi anodisasi yang lebih baik dalam komposisi dan kondisi proses yang sesuai |
| A413 / AlSi12(B) | Sekitar 11,0–13,0% | Tinggi | Kandungan silikon yang tinggi mendukung fluiditas pengecoran tetapi mempersulit anodisasi dekoratif yang seragam |
| Ditempa 6063 (referensi) | Sekitar 0,2–0,6% | Rendah | Tolok ukur umum untuk anodisasi dekoratif yang seragam |
Catatan: Penunjukan paduan dan batasan komposisi bervariasi menurut standar dan pasar.
YL102, A360, dan paduan lain yang nominalnya serupa tidak boleh diperlakukan sebagai paduan yang dapat dipertukarkan tanpa memeriksa komposisi kimia dan persyaratan mekanisnya.
Rekomendasi Praktis
Jika anodisasi merupakan persyaratan desain wajib dan aluminium tempa bukanlah suatu pilihan, mengevaluasi AlSi9Mg atau paduan die-casting dengan pengotor rendah yang ditentukan sebelum melakukan produksi.
Bahan-bahan ini mungkin menawarkan konsistensi permukaan yang lebih baik dalam kondisi yang sesuai, tetapi mereka belum tentu mendapatkan tampilan yang sama seperti yang dianodisasi 6063.
Untuk kandidat paduan apa pun, pastikan kandungan silikon dan besinya, kualitas pengecoran, sifat mekanik yang diperlukan, dan kompatibilitas dengan proses pretreatment yang diusulkan.
Uji coba anodisasi harus dilakukan pada bagian yang mewakili produksi untuk memverifikasi keseragaman warna, kualitas film, dan kinerja korosi.
Akhirnya, pemilihan paduan dan pengembangan perawatan permukaan harus dipertimbangkan bersama.
Memilih paduan yang berpotensi lebih dapat dianodisasi dapat meningkatkan hasilnya, namun tidak ada sebutan paduan saja yang menjamin hasil akhir anodisasi yang sempurna.
7. Kesimpulan
Bisakah Anda menganodisasi aluminium die-cast? Ya, tetapi paduan silikon tinggi seperti ADC12 memerlukan pertimbangan khusus.
Anodisasi konvensional tanpa perlakuan awal khusus paduan dapat menghasilkan warna belang-belang, keseragaman film yang buruk, dan kotoran abu-abu.
Proses desmutting yang sesuai—terkadang menggunakan larutan yang mengandung HF dalam kondisi industri yang terkendali—dapat memperbaiki permukaan secara signifikan dengan menghilangkan residu yang kaya akan silikon..
Namun, desmutting tidak menghilangkan porositas pengecoran, menjamin penyerapan pewarna yang seragam, atau memperbaiki cacat yang disebabkan oleh pemadatan dan persiapan permukaan yang tidak konsisten.
Masalah-masalah ini memerlukan kontrol terkoordinasi dalam pemilihan paduan, kualitas pengecoran, perawatan awal, Anodisasi, dan mewarnai.
Aturan praktisnya sederhana: aluminium die-cast bukan tidak mungkin untuk dianodisasi, namun tidak boleh dianodisasi seperti paduan aluminium tempa konvensional.
Ketika penyelesaian dekoratif yang seragam sangat penting, memenuhi syarat proses lengkap menggunakan komponen yang mewakili produksi dan membandingkan anodisasi dengan alternatif seperti pelapisan bubuk atau oksidasi busur mikro sebelum melakukan produksi massal.
FAQ
Mengapa anodisasi die-cast menjadi abu-abu dan bernoda?
Kandungan silikon tinggi (9–12% di ADC12) meninggalkan unsur silikon di permukaan setelah etsa.
Lapisan silikon ini mengganggu lapisan oksida dan menghasilkan warna abu-abu, penampilan tidak rata. Desilikonisasi menghilangkan lapisan ini.
Apa alternatif terbaik selain anodisasi untuk aluminium die-cast?
Lapisan bubuk adalah alternatif yang paling populer karena menutupi porositas, memberikan konsistensi warna yang sangat baik, dan menawarkan perlindungan korosi yang baik.
Untuk ketahanan aus, oksidasi busur mikro (Mao) bekerja dengan baik pada cetakan die silikon tinggi.
Akankah desilikonisasi membuat bagian die-cast saya terlihat seperti itu 6063 dianodisasi?
TIDAK. Desilikonisasi memperbaiki noda dan diskontinuitas, namun porositas die-cast masih menyebabkan ketidaksempurnaan dan noda pewarna.
Hasilnya bagus untuk bagian fungsional, tetapi tidak setara dengan aluminium anodisasi tempa.
Apakah saya memerlukan impregnasi vakum untuk bagian die-cast yang dianodisasi?
Untuk aplikasi kosmetik atau tertutup dimana lunturnya asam dapat menyebabkan noda, Ya.
Impregnasi vakum menutup porositas bawah permukaan sebelum anodisasi, mencegah asam yang terperangkap keluar setelah selesai.