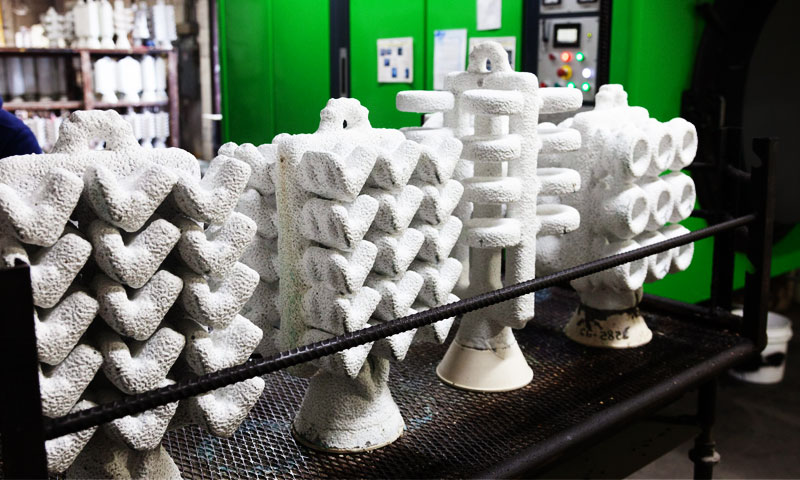
Di dalam pengecoran investasi sol silika, pola lilin adalah penjaga gerbang pertama akurasi dimensi. Jika polanya menyimpang, setiap langkah hilir mewarisi kesalahan—dimensi shell, dimensi logam, dan perakitan cocok.
Saya telah melihat coran ditolak karena variasi ketebalan dinding, pembengkokan, keanehan, dan ketidakcocokan perakitan, dan menelusuri akar permasalahannya kembali ke pola lilin yang bergerak sepersepuluh milimeter setelah ejeksi.
Lilin adalah bahan termoplastik. Ini sensitif terhadap suhu, tekanan, laju pendinginan, metode ejeksi, stres perakitan pohon, dan lingkungan penyimpanan.
Distorsi jarang merupakan masalah yang disebabkan oleh faktor tunggal. Biasanya ini akibat dari beberapa kesalahan kecil yang terakumulasi: cetakan yang terlalu dingin, sebuah pola yang ditumpuk terlalu cepat, lasan yang terlalu panas, atau tempat penyimpanan yang terkena sinar matahari.
Artikel ini membahas penyebab utama distorsi pola lilin pada pengecoran investasi sol silika, menjelaskan bagaimana cacat ini mempengaruhi kualitas pengecoran hilir, dan menyajikan langkah-langkah pencegahan praktis berdasarkan pengalaman produksi.
1. Apa Itu Distorsi Pola Lilin dalam Pengecoran Investasi?
Distorsi pola lilin mengacu pada perubahan dimensi atau geometrik yang tidak disengaja yang terjadi antara injeksi lilin dan persiapan pohon lilin yang dirakit untuk pembuatan cangkang keramik..
Suatu pola pada awalnya mungkin terlihat dapat diterima setelah dilakukan pembongkaran, namun lambat laun berkembang menjadi bengkok, memutar, Warpage, atau penyimpangan dimensi selama pendinginan, penanganan, perakitan, atau penyimpanan.
Beberapa distorsi langsung terlihat, sementara yang lain cukup halus untuk lolos dari inspeksi visual tetapi masih mempengaruhi casting akhir.

Bentuk Umum Distorsi Pola Lilin
| Jenis distorsi | Khas penampilan | Mungkin dampak pada itu terakhir pengecoran |
| Warpage | Permukaan datar menjadi melengkung atau tidak rata | Penyimpangan kerataan dan masalah perakitan |
| Pembengkokan | Bagian yang panjang atau ramping menyimpang dari sumbu aslinya | Kelurusan dan kesalahan posisi |
| Memutar | Bagian yang berbeda berputar relatif satu sama lain | Deviasi sudut dan keselarasan yang buruk |
| Penyusutan distorsi | Kontraksi dimensi yang tidak merata di seluruh pola | Variasi dimensi dan deviasi geometri lokal |
| Keanehan | Fitur atau bukaan pusat bergeser dari posisi yang dimaksudkan | Kegagalan konsentrisitas dan toleransi posisi |
| Lokal lekukan | Area permukaan menjadi tertekan karena tekanan atau ejeksi yang tidak tepat | Penyimpangan profil permukaan dan bagian dinding yang tidak rata |
| Perakitan distorsi | Pola individu bergerak atau berubah bentuk selama pengelasan lilin | Jarak komponen dan geometri pohon salah |
Cacat ini dapat terjadi dengan sendirinya, namun dalam produksi sebenarnya sering kali tumpang tindih.
Misalnya, bersama, pola tipis pada awalnya mungkin sedikit bengkok selama proses pembongkaran, kemudian mengembangkan kelengkungan tambahan ketika ditempatkan di bawah tekanan selama penyimpanan. Setelah pengelasan lilin, akumulasi deformasi mungkin menjadi lebih jelas.
Tiga Kategori Utama Distorsi Pola Lilin
Untuk analisis produksi, akan berguna untuk mengklasifikasikan distorsi pola lilin ke dalam tiga kategori:
- Deformasi cetakan: Distorsi disebabkan oleh parameter injeksi yang tidak stabil, suhu cetakan tidak merata, tekanan penahan yang tidak mencukupi, atau pengisian cetakan yang tidak tepat.
- Deformasi pendinginan dan penyusutan: Perubahan dimensi disebabkan oleh pendinginan yang tidak seragam, stres residual, pemadatan yang tidak sempurna, dan kontraksi yang tidak merata.
- Deformasi tegangan pasca pencetakan: Distorsi terjadi selama demolding, perakitan lilin, penanganan, angkutan, atau penyimpanan.
Klasifikasi ini membantu para insinyur mengidentifikasi asal mula cacat dan menetapkan tindakan perbaikan pada tahap proses yang sesuai.
Hal yang penting adalah bahwa distorsi pola lilin dan penyusutan pengecoran bukanlah fenomena yang sama.
Penyusutan pemadatan logam dan perilaku cangkang keramik juga dapat mempengaruhi dimensi pengecoran.
Namun, pola lilin yang terdistorsi menghasilkan geometri awal yang salah, sehingga lebih sulit untuk mencapai dimensi pengecoran yang diperlukan melalui penyesuaian proses hilir.
2. Bagaimana Distorsi Pola Lilin Mempengaruhi Kualitas Pengecoran Akhir
Akurasi pola lilin secara langsung mempengaruhi geometri rongga cangkang keramik. Selama pembangunan cangkang, rakitan lilin dilapisi berulang kali, diplester, dan dikeringkan.
Setelah dewaxing dan penembakan selesai, cangkang keramik mempertahankan geometri rongga yang awalnya ditentukan oleh pola lilin, tunduk pada perubahan dimensi terkait prosesnya sendiri.
Akibatnya, pola lilin yang terdistorsi dapat menimbulkan cacat yang tetap ada bahkan saat pembuatan cangkang, meleleh, dan penuangan dikontrol dengan baik.
Akurasi Dimensi dan Toleransi Geometris
Pola lilin yang bengkok atau terpelintir dapat menyebabkan penyimpangan kelurusan, kebosanan, paralelisme, konsentrisitet, dan hubungan posisi.
Untuk komponen presisi, bahkan penyimpangan awal yang kecil dapat mengakibatkan hasil pengecoran berada di luar toleransi gambar.
Ketebalan Dinding Tidak Merata
Ketika suatu pola mengandung dinding tipis, bagian melengkung, atau jalur internal, deformasi lokal dapat mengubah geometri dinding yang diinginkan.
Hal ini dapat menyebabkan ketebalan bagian logam tidak konsisten dan mempengaruhi berat komponen, kekuatan, tunjangan pemesinan, atau kinerja fungsional.
Masalah Perakitan dan Perlengkapan
Pola lilin yang terdistorsi dapat menyebabkan lubang pemasangan, flensa, bos, dan permukaan kawin menjadi tidak sejajar.
Masalah seperti ini sangat serius untuk pengecoran investasi yang memerlukan pemesinan CNC berikutnya atau perakitan dengan komponen lain.
Peningkatan Tingkat Pengerjaan Ulang dan Scrap
Kesalahan produksi yang umum adalah menemukan masalah dimensi hanya setelah pemeriksaan pengecoran.
Saat itu, biaya persiapan lilin, bangunan cangkang, meleleh, penuangan, pemotongan, dan finishing sudah dilakukan.
Oleh karena itu, mengendalikan deformasi pola lilin pada awal proses jauh lebih ekonomis daripada mencoba memperbaiki cacat pengecoran yang diakibatkannya.
3. Penyebab Utama Distorsi Pola Lilin
Distorsi pola lilin jarang disebabkan oleh satu parameter pengoperasian.
Dalam kebanyakan kasus, itu berkembang melalui interaksi kondisi injeksi, suhu cetakan, perilaku pendinginan, kekuatan demolding, operasi perakitan, dan lingkungan penyimpanan.
Faktor-faktor berikut patut mendapat perhatian khusus selama produksi.
Parameter Injeksi Lilin Tidak Stabil
Injeksi lilin adalah tahap pertama di mana ketidakstabilan dimensi dapat terjadi, suhu lilin, tekanan injeksi, menahan tekanan, dan waktu tunggu harus dikontrol dalam jendela proses yang ditetapkan.
Suhu lilin yang terlalu tinggi
Ketika suhu lilin terlalu tinggi, viskositasnya menurun dan kemampuan mengalirnya meningkat.
Meskipun hal ini pada awalnya dapat meningkatkan pengisian cetakan, polanya dapat mengalami kontraksi termal yang lebih besar setelah injeksi.
Bagian yang tebal mungkin memerlukan waktu lebih lama untuk stabil, dan polanya mungkin terus menyusut atau berubah bentuk setelah dilakukan pembongkaran.
Suhu lilin yang tinggi juga dapat meningkatkan perbedaan suhu antara lilin yang disuntikkan dan cetakan, membuat perilaku pendinginan lebih sulit dikendalikan.
Suhu lilin yang terlalu rendah
Ketika suhu lilin terlalu rendah, viskositas meningkat dan hambatan aliran menjadi lebih tinggi. Lilin mungkin tidak mengisi bagian yang tipis, saluran sempit, atau rongga cetakan yang kompleks sepenuhnya.
Pengisian yang tidak merata dan pemadatan dini dapat menciptakan konsentrasi tegangan internal, yang nantinya mungkin tampak seperti bengkok atau melengkung.
Injeksi atau tekanan penahan tidak mencukupi
Jika tekanan injeksi tidak mencukupi, lilin mungkin gagal mengisi seluruh rongga. Lebih penting lagi, tekanan penahanan atau waktu penahanan yang tidak memadai dapat mencegah kompensasi kontraksi yang efektif saat lilin mendingin.
Bagian yang tebal dapat mengalami penyusutan atau depresi lokal, sementara wilayah yang berbeda mengalami kontraksi yang tidak merata.
Pengaturan proses tidak stabil
Di banyak bengkel, operator menyesuaikan tekanan injeksi, suhu lilin, atau memegang waktu menurut pengalaman pribadi.
Hal ini menciptakan variasi yang tidak perlu antar batch dan menggeser karakteristik dimensi pola.
Menurut pengalaman saya, salah satu perbaikan yang paling efektif adalah dengan menetapkan dan mendokumentasikan rentang parameter injeksi yang memenuhi syarat untuk setiap produk.
Operator harus mengikuti pengaturan yang disetujui daripada melakukan penyesuaian yang tidak dicatat selama produksi rutin.
Suhu Cetakan Tidak Merata
Suhu cetakan berkaitan erat dengan perilaku pendinginan lilin. Jika cetakannya terlalu dingin, lilin dapat mengeras dengan cepat di dekat permukaan rongga sementara bagian dalamnya tetap panas.
Jika area cetakan yang berbeda memiliki suhu yang berbeda secara signifikan, permukaan depan dan belakang pola mungkin berkontraksi dengan kecepatan berbeda.
Ini adalah penyebab umum penyimpangan kerataan dan lengkungan asimetris.
Misalnya, besar, pola lilin datar mungkin tampak dapat diterima secara dimensi segera setelah pembongkaran tetapi secara bertahap mengembangkan profil melengkung karena kedua sisinya mengalami kondisi pendinginan yang berbeda.
Panjang, pola tipis sangat rentan karena perbedaan kontraksi yang kecil sekalipun dapat menyebabkan lengkungan yang nyata.
Kontrol praktis meliputi:
- Panaskan cetakan dan biarkan mencapai suhu pengoperasian yang stabil sebelum produksi.
- Hindari memulai produksi dengan cetakan dingin kecuali spesifikasi proses secara eksplisit mengizinkannya.
- Pantau suhu cetakan di lokasi yang representatif daripada hanya mengandalkan satu titik pengukuran.
- Periksa konsistensi suhu antara bagian cetakan dan antara daerah rongga tebal dan tipis.
- Setelah menghasilkan sejumlah pola tertentu, sesuaikan kondisi pendinginan bila perlu untuk mencegah kenaikan suhu cetakan yang berlebihan.
- Pertahankan siklus produksi yang stabil untuk meminimalkan fluktuasi suhu di antara pengambilan gambar yang berurutan.
Tujuannya bukan hanya untuk mempertahankan suhu cetakan tetap. Hal ini untuk menciptakan kondisi termal berulang di mana lilin terisi, memperkuat, dan berkontraksi secara konsisten.
Pendinginan yang Tidak Memadai dan Penanganan Dini
Pola lilin tidak serta merta menjadi stabil secara dimensi segera setelah meninggalkan cetakan.
Permukaannya mungkin terasa keras sementara bagian dalamnya tetap hangat dan rentan terhadap deformasi.
Selama tahap ini, sisa tekanan cetakan mungkin perlahan-lahan mengendur. Jika pola terkena tekanan eksternal atau dukungan yang tidak merata, itu dapat mengembangkan deformasi permanen.
Kesalahan bengkel yang umum meliputi:
- Menumpuk pola-pola yang baru dibongkar langsung di atas satu sama lain.
- Menempatkan pola panjang secara vertikal atau miring.
- Pola bersandar pada peralatan atau rak penyimpanan.
- Membiarkan bagian tipis tidak didukung.
- Memindahkan pola sebelum cukup dingin.
- Membiarkan pola menggantung bebas karena beratnya sendiri.
Praktek-praktek ini dapat menghasilkan pembengkokan, memutar, atau lekukan lokal dalam waktu singkat.
Latihan yang disarankan: Biarkan pola menyelesaikan proses pendinginan dan stabilisasinya sebelum diperiksa, perakitan, atau penyimpanan. Letakkan secara mendatar dalam satu lapisan pada permukaan penyangga yang sesuai.
Untuk yang besar, berdinding tipis, atau pola memanjang, gunakan baki pendingin khusus, dukungan berbentuk, atau perlengkapan yang sesuai kontur untuk mempertahankan geometri yang diinginkan hingga pola mencapai suhu kamar.
Demolding dan Ejeksi yang Tidak Benar
Deformasi mekanis selama pembongkaran merupakan sumber masalah dimensi lainnya yang sering terjadi.
Jika pin ejektor tidak rata, posisinya buruk, atau tidak bergerak dengan lancar, polanya mungkin mengalami kekuatan terkonsentrasi selama ejeksi.
Kecepatan ejeksi yang berlebihan juga dapat menyebabkan lekukan lokal, pembengkokan, atau memutar, terutama pada komponen berdinding tipis.
Penyebab umum termasuk:
- Ketinggian pin ejektor tidak rata.
- Dukungan ejector tidak mencukupi atau tidak terdistribusi dengan baik.
- Pin ejector yang menempel atau kembali tidak konsisten.
- Kecepatan ejeksi yang berlebihan atau benturan yang tiba-tiba.
- Sudut draf yang tidak memadai.
- Adhesi lilin pada rongga cetakan.
- Sisa lilin, gerinda, atau kontaminasi pada permukaan perpisahan.
Untuk pola ramping atau rapuh, penghapusan manual yang agresif sangat berisiko.
Menarik, memutar, atau membengkokkan pola secara paksa untuk melepaskannya dari cetakan dapat menimbulkan deformasi kecil yang sulit dideteksi secara visual.
Untuk mencegah masalah-masalah ini, pemeliharaan cetakan harus mencakup pemeriksaan rutin terhadap keselarasan ejektor, gerakan pin, mekanisme pengembalian, dan kebersihan rongga.
Ejeksi harus lancar dan terkendali, sebaiknya menggunakan gerakan bertahap atau kecepatan rendah jika desain cetakan memungkinkan.
Permukaan perpisahan juga harus tetap bersih dan bebas dari akumulasi lilin atau gerinda.
Pola yang dilepaskan dengan mulus akan mengalami lebih sedikit tekanan mekanis dan lebih mungkin mempertahankan geometri rancangannya.
Pengelasan Lilin dan Stres Perakitan Pohon
Perakitan pola lilin sering diabaikan selama penyelidikan distorsi.
Dalam produksi sebenarnya, Namun, pola yang lolos pemeriksaan dimensi individu mungkin terdistorsi setelah dilas ke sistem sariawan.
Pengelasan lilin menimbulkan panas lokal. Jika suhu pengelasan terlalu tinggi atau waktu pemanasan berlebihan, lilin di sekitarnya dapat melunak dan kehilangan kekakuannya.
Setelah polanya dingin, penyusutan lokal dan tegangan sisa dapat menariknya menjauh dari posisi semula.
Kondisi berikut ini kemungkinan besar menyebabkan distorsi rakitan:
- Suhu pengelasan yang berlebihan.
- Pemanasan atau waktu kontak yang berkepanjangan.
- Titik pengelasan terletak pada dinding tipis atau bagian struktur yang lemah.
- Pengelasan terkonsentrasi di sekitar satu sisi pola.
- Susunan pola yang terlalu padat.
- Pola saling bersentuhan atau menekan satu sama lain.
- Dukungan yang tidak seimbang dari sistem sariawan.
- Memindahkan atau menggetarkan pohon sebelum sambungan las menjadi dingin.
Untuk perakitan yang stabil, parameter pengelasan dan metode operasi harus distandarisasi.
Titik pengelasan sebaiknya diposisikan lebih tebal, bagian yang lebih kaku daripada dinding tipis, tulang rusuk yang sempit, atau fitur yang sudah lama tidak didukung.
Pohon lilin juga harus menjaga jarak antar pola yang cukup. Kepadatan yang berlebihan pada awalnya dapat menghemat ruang tetapi dapat menimbulkan tekanan kontak, mempersulit pelapisan cangkang, dan meningkatkan risiko kerusakan selama penanganan.
Setelah pengelasan, pohon yang dirakit harus ditempatkan pada penyangga yang stabil dan dibiarkan dingin secara alami.
Hindari gerakan langsung, getaran, menumpuk, atau pengoperasian lain yang dapat mengganggu geometri saat sambungan masih hangat.
Lingkungan Bengkel dan Kondisi Penyimpanan
Lilin sensitif terhadap suhu lingkungan. Bahkan setelah pendinginan, secara bertahap dapat berubah bentuk karena panas yang berkelanjutan atau beban mekanis.
Perilaku ini sangat penting untuk pola berukuran besar, komponen berdinding tipis, dan bagian yang panjang.
Potensi penyebab lingkungan meliputi:
- Fluktuasi suhu siang hingga malam yang signifikan.
- Sinar matahari langsung atau paparan sumber pencahayaan kuat yang menghasilkan panas.
- Udara panas dikeluarkan dari peralatan pemanas atau mesin produksi.
- Penyimpanan di dekat tungku, oven, atau peralatan penghasil panas lainnya.
- Ventilasi yang buruk atau akumulasi suhu lokal.
- Penumpukan dan kompresi jangka panjang.
Tempat penyimpanan pola lilin yang sesuai harus memiliki suhu yang stabil, diarsir, membersihkan, dan bebas dari sumber panas langsung.
Pola harus diklasifikasikan berdasarkan jenis produk dan disimpan sedemikian rupa sehingga mencegah kontak, kompresi, dan dampak yang tidak disengaja.
Pola yang menunggu pembuatan cangkang keramik harus mengikuti pola yang pertama, prinsip manajemen yang keluar pertama.
Hindari penyimpanan jangka panjang yang tidak perlu karena paparan kondisi lingkungan yang berkepanjangan dan pemuatan yang berkelanjutan secara bertahap dapat mempengaruhi stabilitas dimensi.
Struktur Cetakan dan Desain Pendinginan yang Tidak Tepat
Beberapa masalah distorsi tidak dapat diselesaikan melalui penyesuaian pengoperasian saja. Mereka berasal dari struktur cetakan itu sendiri.
Cetakan dengan saluran pendingin yang tidak seimbang, lokasi gerbang yang tidak sesuai, ketebalan dinding rongga tidak rata, atau dukungan yang tidak memadai untuk bagian pola yang ramping dapat berulang kali menghasilkan pola yang tidak stabil.
Risiko desain yang umum meliputi:
- Perbedaan signifikan pada ketebalan bagian rongga.
- Panjang, geometri tipis dengan dukungan yang tidak memadai selama ejeksi.
- Perpindahan panas yang tidak merata antar daerah cetakan yang berbeda.
- Lokasi gerbang yang menghasilkan pengisian tidak seimbang.
- Sudut draf yang tidak memadai atau geometri pelepasan yang sulit.
- Posisi ejektor yang memusatkan gaya pada area lemah.
Untuk produk baru, masalah ini harus dievaluasi selama desain cetakan dan produksi percobaan.
Tergantung pada geometrinya, penyesuaian lokasi gerbang, penataan saluran air pendingin, struktur rongga, atau sistem ejeksi mungkin diperlukan.
4. Manajemen Produksi: Bangun Sistem Pengendalian Mutu Pola Lilin yang Lengkap
Perbaikan proses individu bermanfaat, tetapi produksi pengecoran investasi yang stabil memerlukan sistem manajemen yang konsisten.
Kualitas pola lilin harus dipantau mulai dari persiapan bahan mentah hingga perakitan pohon akhir.
Sistem kendali praktis harus mencakup unsur-unsur berikut:
- Catatan parameter proses: Pertahankan pengaturan suhu injeksi dan cetakan yang disetujui untuk setiap produk.
- Pemeliharaan peralatan: Periksa peralatan injeksi secara teratur, sistem pengatur suhu, pin ejektor, dan permukaan cetakan.
- Pelatihan operator: Pastikan pekerja memahami risiko penanganan dini, pembongkaran yang tidak tepat, dan panas pengelasan lilin yang berlebihan.
- Penyimpanan terstandar: Tetapkan area yang ditentukan, perlengkapan pendukung yang sesuai, dan identifikasi produk yang jelas.
- Inspeksi dimensi: Tentukan dimensi kritis dan frekuensi inspeksi sesuai dengan kebutuhan produk.
- Manajemen ketidaksesuaian: Rekam cacat distorsi, mengidentifikasi asal-usul proses mereka, dan memverifikasi tindakan perbaikan.
- Dokumentasi percobaan cetakan: Simpan sampel uji coba yang disetujui, pengaturan proses, dan hasil pemeriksaan dimensi sebagai acuan produksi.
Satu detail yang perlu ditekankan adalah bahwa pemeriksaan pola lilin tidak boleh dipisahkan dari analisis kualitas pengecoran hilir.
Ketika pengecoran selesai menunjukkan penyimpangan dimensi yang tidak terduga, penyelidikan harus menelusuri seluruh riwayat produksi daripada langsung menghubungkan masalah tersebut dengan proses penuangan atau pembuatan cangkang.
Pola lilin hanyalah tahap pertama dari pengecoran investasi, tetapi ini juga merupakan salah satu tahapan yang paling berpengaruh dalam pengendalian dimensi.
5. Kesimpulan
Distorsi pola lilin adalah masalah multi-faktor yang melibatkan cetakan injeksi, suhu cetakan, pendinginan, pembongkaran, pengelasan lilin, penanganan, penyimpanan, dan desain perkakas.
Pola yang dimensinya dapat diterima segera setelah injeksi mungkin masih berubah bentuk selama operasi selanjutnya jika tegangan sisa tidak dilepaskan dengan benar atau gaya eksternal tidak dikendalikan..
Dari sudut pandang insinyur produksi, strategi pencegahan yang paling efektif adalah dengan mengendalikan seluruh proses pembuatan pola lilin.
Parameter injeksi standar menetapkan titik awal yang stabil; pendinginan yang seragam dan dukungan yang tepat membantu menjaga geometri; demolding dan pengelasan yang terkontrol mencegah deformasi mekanis dan termal; dan kondisi penyimpanan yang sesuai mengurangi perubahan dimensi secara bertahap.
Untuk masalah yang berulang, struktur cetakan dan validasi uji coba harus ditinjau daripada hanya mengandalkan penyesuaian operator.
Penting juga untuk diingat bahwa kualitas pengecoran akhir dipengaruhi oleh banyak faktor yang saling berhubungan, termasuk akurasi pola lilin, sifat cangkang keramik, dewaxing, penembakan, komposisi paduan, meleleh, penuangan, Solidifikasi, dan pemesinan selanjutnya.
Tidak ada kontrol proses tunggal yang dapat menjamin kualitas pengecoran dengan sendirinya.
Dalam pengecoran investasi sol silika, perhatian yang konsisten terhadap detail produksi inilah yang membuat akurasi dimensi dapat diulang. Mencegah distorsi pola lilin pada sumbernya jauh lebih efektif daripada mencoba memperbaiki konsekuensinya setelah pengecoran logam.
FAQ
Apa penyebab utama distorsi pola lilin?
Penyebab utamanya antara lain suhu wax yang tidak stabil dan tekanan injeksi, suhu cetakan tidak merata, pendinginan yang tidak memadai, pembongkaran yang tidak tepat, panas pengelasan lilin yang berlebihan, kondisi penyimpanan yang tidak sesuai, dan desain cetakan yang tidak memadai.
Dalam kebanyakan kasus, beberapa faktor berkontribusi terhadap deformasi akhir.
Mengapa pola lilin menjadi melengkung setelah dibongkar?
Pola yang baru dibongkar mungkin masih mengandung sisa tegangan cetakan dan mungkin belum mencapai stabilitas dimensi.
Jika mereka ditumpuk, ditempatkan secara vertikal, bersandar pada benda, atau didukung secara tidak merata, bagiannya yang lunak dapat berubah bentuk karena gaya eksternal yang relatif kecil.
Bagaimana suhu lilin mempengaruhi akurasi dimensi pola?
Suhu lilin mempengaruhi viskositas, perilaku mengisi, pendinginan, dan kontraksi.
Temperatur yang terlalu tinggi dapat meningkatkan penyusutan pasca pencetakan dan memperpanjang stabilisasi, sementara suhu yang terlalu rendah dapat menyebabkan pengisian yang buruk dan tekanan lokal.
Kisaran suhu yang memenuhi syarat harus ditetapkan untuk setiap produk dan cetakan.
Mengapa pola lilin individu lolos pemeriksaan tetapi menjadi terdistorsi setelah perakitan pohon?
Alasan paling umum adalah suhu pengelasan lilin yang berlebihan, pemanasan yang berkepanjangan, lokasi pengelasan yang tidak sesuai, dan dukungan yang tidak seimbang selama perakitan.
Pola juga dapat saling menempel jika susunan pohon terlalu padat. Prosedur pengelasan standar dan dukungan pendinginan yang stabil membantu mencegah masalah ini.
Bagaimana seharusnya pola lilin disimpan untuk mencegah deformasi?
Pola lilin sebaiknya disimpan di tempat yang suhunya stabil, diarsir, bersihkan area jauh dari sinar matahari langsung dan sumber panas.
Jika memungkinkan, mereka harus ditempatkan rata dalam satu lapisan, tanpa penumpukan atau kompresi.
Pola panjang atau tipis harus menggunakan perlengkapan pendukung khusus, dan manajemen FIFO harus diterapkan untuk menghindari waktu penyimpanan yang tidak perlu.