
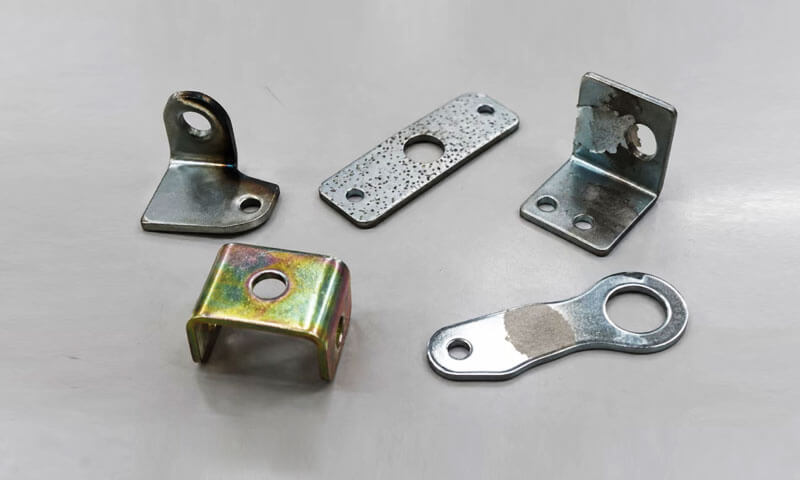
Setelah bertahun-tahun di elektroplating garis, Saya telah belajar satu hal: cacat pelapisan jarang merupakan masalah parameter tunggal.
Pengelupasan bukan sekadar “daya rekat yang buruk”. Pitting bukan sekadar “mandi kotor”. Pembakaran bukan sekedar “terlalu banyak arus”. Variasi warna bukan sekadar “kepasifan yang buruk”.
Setiap cacat adalah akhir yang terlihat dari suatu rantai proses. Jika Anda mengejar cacat tanpa menelusuri rantainya, Anda akan memperbaikinya selama seminggu dan melihatnya lagi bulan depan.
Itulah sebabnya pertanyaan paling penting dalam pemecahan masalah pelapisan bukanlah “Apa cacatnya?" Tetapi "Dimana dalam prosesnya terjadi putusnya rantai tersebut? "
Artikel ini membahas lima cacat yang paling sering saya lihat: mengelupas, pitting, pembakaran, bintik-bintik telanjang, dan variasi warna.
Untuk masing-masing, Saya akan menjelaskan penampilannya, akar penyebabnya, urutan pemecahan masalah, dan perbaikannya. Saya juga akan menjelaskan mengapa cacat yang sama terus muncul kembali—dan bagaimana cara menghentikannya.
1. Mengupas
Pengupasan terjadi ketika lapisan logam yang diendapkan gagal melekat secara memadai pada substrat atau lapisan pelapis di bawahnya.
Tanda-tanda khasnya termasuk lepuh lokal, tepi terangkat, mengelupas, atau sebagian besar lapisan yang terlepas setelah dibengkokkan, dampak, atau penanganan.
Dalam produksi, pengelupasan sering kali merupakan masalah pra-perawatan dibandingkan masalah waktu pelapisan. Jika minyak, oksida, karat, atau kontaminan lainnya tetap berada di permukaan, logam yang diendapkan tidak dapat membentuk ikatan yang dapat diandalkan.
Lapisan pada awalnya mungkin terlihat dapat diterima, namun kemudian terpisah selama pemesinan, perakitan, paparan termal, atau layanan.

Penyebab Umum Pengelupasan Elektroplating
| Akar Penyebab | Mekanisme | Tanda-tanda Khas |
| Tidak lengkap menghilangkan lemak | Minyak dan lemak mencegah kontak erat antara substrat dan endapan logam | Pengelupasan terlokalisasi, sering terjadi di daerah yang terkontaminasi |
| Tidak memadai asam acar atau pengaktifan | Oksida, karat, atau kerak tetap berada di permukaan | Adhesi yang buruk di seluruh area yang terkena dampak |
| Kontaminasi silang selama membilas | Residu bahan kimia atau kontaminan dipindahkan antar tangki proses | Kegagalan adhesi yang tidak teratur |
| Berlebihan menunda setelah pengaktifan | Permukaan yang diaktifkan teroksidasi ulang atau menjadi terkontaminasi sebelum pelapisan | Terkelupas meskipun pembersihannya tampaknya dapat diterima |
| teroksidasi atau tidak cocok substrat | Bahan dasar mempunyai kondisi permukaan yang tidak stabil atau tidak sesuai dengan proses | Kegagalan adhesi yang berulang pada bahan atau batch tertentu |
| Miskin antar lapisan adhesi | Antarmuka antara lapisan yang diendapkan secara berurutan lemah | Pemisahan antar lapisan pelapis, bukan pada substrat |
Cara Mengatasi Masalah Pengupasan
Melangkah 1: Verifikasi efektivitas degreasing.
Periksa konsentrasi pembersih, suhu, waktu perawatan, dan tingkat kontaminasi.
Tes water-break dapat membantu mengidentifikasi sisa minyak pada substrat yang sesuai, meskipun itu tidak menggantikan tes kebersihan yang divalidasi.
Melangkah 2: Periksa proses pengawetan dan aktivasi.
Konfirmasikan bahwa bahan kimia yang dipilih menghilangkan oksida atau kerak yang relevan tanpa menyerang logam dasar secara berlebihan.
Pengawetan yang berlebihan juga dapat menyebabkan masalah, termasuk pengerasan, pembentukan api, atau risiko terkait hidrogen pada bahan yang rentan.
Melangkah 3: Periksa pembilasan di antara tahapan proses.
Pembilasan yang buruk dapat membawa pembersih, asam, garam, atau melarutkan logam ke dalam tangki berikutnya. Periksa kualitas air bilasan, meluap, agitasi, dan kontrol drag-out.
Melangkah 4: Kurangi penundaan yang tidak perlu sebelum pelapisan.
Tetapkan waktu transfer maksimum yang terkontrol antara aktivasi dan pelapisan. Jaga agar permukaan yang diaktifkan terlindung dari kekeringan, kontaminasi, dan oksidasi.
Melangkah 5: Tentukan antarmuka kegagalan yang sebenarnya.
Periksa permukaan yang terkelupas dan, jika diperlukan, gunakan mikroskop atau analisis penampang untuk menentukan apakah pemisahan terjadi pada antarmuka substrat/pelapis atau di antara lapisan pelapis.
Catatan Insinyur
Saya selalu memulai dengan degreasing dan pembilasan. Seperti biasa, mengelupas adalah masalah pembersihan, bukan masalah pelapisan. Jika uji water-break gagal sebelum pelapisan, berhenti—jangan masukkan bagian tersebut ke dalam bak mandi.
2. Pitting
Pitting ditandai dengan kecil, depresi seperti kawah di permukaan berlapis.
Lubangnya mungkin menyerupai lubang kecil, dan kepadatan cacat yang tinggi dapat membuat lapisan tampak kasar atau keropos.
Perbedaan pentingnya adalah pitting merupakan cacat yang tersembunyi, bukan partikel yang terangkat. Nodul yang menonjol atau endapan kasar mungkin menunjukkan kontaminasi partikulat, pertumbuhan dendritik, atau masalah pengendapan lainnya.
Namun, partikel yang terperangkap juga dapat membuat lubang, jadi pemeriksaan visual harus dikombinasikan dengan pemeriksaan lebih lanjut.
Pitting dapat berasal dari substrat, selama pra-perawatan, atau di dalam bak pelapisan itu sendiri.
Gelembung gas yang menempel pada benda kerja adalah penyebab umum lainnya, terutama bila geometri bagian atau orientasi rak memungkinkan gelembung tetap terperangkap.

Penyebab Utama Pitting Elektroplating
| Menyebabkan | Bagaimana Ini Menghasilkan Lubang | Apa yang Harus Diperiksa |
| Yang ada substrat cacat | Porositas pengecoran, lubang korosi, goresan, atau penyok tetap terlihat setelah pelapisan | Kualitas permukaan masuk dan inspeksi pra-pelapisan |
| Tidak memadai pembersihan | Sisa minyak, produk korosi, atau kontaminasi lainnya mengganggu pengendapan yang seragam | Degreasing, acar, pengaktifan, dan membilas |
| partikulat kontaminasi | Partikel padat tertanam dalam lapisan atau mengganggu pengendapan lokal | Filtrasi mandi, elemen penyaring, sirkulasi, dan kebersihan tangki |
Gelembung gas menempel pada permukaan |
Area yang tertutup gelembung menerima deposisi logam yang tidak mencukupi | Orientasi bagian, agitasi, pembasah, dan pelepasan gas |
| Tidak seimbang mandi kimia | Bahan kimia di luar jendela operasi dapat menyebabkan endapan kasar atau tidak teratur | Analisis mandi dan catatan proses |
| Berlebihan lokal saat ini kepadatan | Deposisi yang tidak stabil dapat menyebabkan kekasaran atau cacat permukaan yang terkait | Kepadatan saat ini, geometri, dan distribusi listrik |
Metode Praktis untuk Mendiagnosis Pitting
Seorang insinyur penyelesaian akhir yang berpengalaman tidak langsung berasumsi bahwa setiap lubang berasal dari bak pelapisan.
Langkah pertama adalah menentukan apakah cacat sudah ada sebelum pelapisan.
- Periksa media sebelum diproses. Tinjau suku cadang yang masuk dan sampel perlakuan awal untuk menentukan apakah lubang sudah ada.
- Periksa bagian yang dilucuti jika perlu. Jika lapisan tersebut dapat dihilangkan dengan aman menggunakan proses pengupasan yang tervalidasi, periksa substrat yang terbuka untuk mencari lubang sisa.
Pengupasan itu sendiri dapat menyerang atau mengubah media, jadi caranya harus sesuai dengan bahannya. - Periksa sistem filtrasi. Periksa elemen filter, aliran sirkulasi, kondisi pompa, deposit tangki, dan sumber kontaminasi partikulat yang potensial.
- Tinjau distribusi cacat. Tentukan apakah lubang itu acak, terkonsentrasi di daerah yang tersembunyi, dikaitkan dengan orientasi tertentu, atau terbatas pada batch tertentu.
- Evaluasi pelepasan gelembung. Periksa orientasi rak, bagian drainase, gerakan solusi, dan apakah fitur tersembunyi dapat memerangkap gelembung udara atau hidrogen.
Cara Mencegah Pitting
- Meningkatkan pemeriksaan material masuk dan persiapan permukaan.
- Pertahankan filtrasi dan sirkulasi sesuai dengan kebutuhan pemasok bak mandi.
- Hapus lumpur dan akumulasi endapan melalui pemeliharaan tangki terkontrol.
- Gunakan bahan pembasah yang sesuai atau bahan tambahan mandi lain yang disetujui bila diperlukan dalam proses.
- Optimalkan orientasi rak dan agitasi untuk mencegah menempelnya gelembung secara terus-menerus.
- Pantau kondisi kimia dan pengoperasian bak mandi dalam batas kendali yang ditentukan.
Untuk komponen cor, perhatian khusus harus diberikan pada porositas pengecoran dan rongga yang terhubung dengan permukaan. Pelapisan listrik mengikuti permukaan di bawahnya daripada menghilangkan cacatnya secara andal.
Jika substrat mengandung pori-pori terbuka atau lubang korosi yang dalam, pemolesan, pemesinan, impregnasi jika diperlukan, atau perlakuan awal lain yang tervalidasi mungkin diperlukan sebelum pelapisan.
Tip teknik:
Peta kerusakan seringkali lebih berharga dibandingkan penilaian visual secara umum. Catat lokasinya, kepadatan, dan distribusi lubang di seluruh bagian yang representatif.
Pola yang berulang dapat membantu membedakan porositas substrat dari gelembung yang terperangkap atau kontaminasi bak mandi.
3. Pembakaran
Terbakar adalah cacat pelapisan yang biasanya muncul di bagian tepi, sudut tajam, tonjolan, dan wilayah lain yang kepadatan arus lokalnya menjadi sangat tinggi.
Deposit yang terkena dampak mungkin terlihat gelap, abu-abu, kasar, berbedak, atau konsolidasi yang buruk. Dalam kasus yang parah, lapisannya mungkin rapuh atau longgar.
Mekanisme yang mendasarinya biasanya adalah kepadatan arus lokal yang berlebihan dibandingkan dengan kemampuan bak untuk menyimpan logam yang sehat.
Meskipun pengaturan arus secara keseluruhan mungkin berada dalam rentang pengoperasian normal, arus sebenarnya tidak didistribusikan secara merata pada permukaan komponen.
Sudut tajam dan fitur yang menonjol cenderung memusatkan medan listrik.
Jika area ini menerima terlalu banyak arus, laju pengendapan lokal dapat melebihi jendela operasi praktis elektrolit, menghasilkan endapan kasar atau terbakar.

Penyebab Umum Terbakar
| Akar Penyebab | Mengapa Itu Terjadi | Tindakan Korektif yang Khas |
| Berlebihan saat ini kepadatan | Arus melebihi kisaran deposisi stabil dari bak mandi | Kurangi kepadatan arus dan verifikasi area pelapisan efektif |
| Miskin rak orientasi | Fitur tajam menghadap anoda secara langsung dan menerima arus terkonsentrasi | Ubah orientasi bagian atau ubah posisi rak |
| Tidak memadai anoda jarak | Daerah-daerah tertentu menerima arus yang sangat tinggi | Sesuaikan jarak anoda-ke-benda kerja jika memungkinkan |
| Tidak seimbang anoda pengaturan | Distribusi medan listrik terkonsentrasi di sekitar fitur yang menonjol | Reposisi atau desain ulang susunan anoda |
Perlindungan yang tidak memadai |
Daerah berarus tinggi tidak terlindung dari arus berlebih | Gunakan perisai, membingungkan, atau elektroda bantu yang sesuai |
| Mandi kimia di luar spesifikasi | Konsentrasi logam rendah, tingkat aditif yang tidak sesuai, atau penyimpangan kimia lainnya mempersempit jendela pengoperasian | Analisis dan kembalikan bak mandi ke rentang pengoperasian yang ditentukan |
| Miskin agitasi atau massa transfer | Kondisi transportasi lokal tidak mencukupi untuk arus yang diterapkan | Mengoptimalkan gerakan agitasi dan solusi |
Cara Mengatasi Masalah Pembakaran
1. Verifikasi kepadatan arus, bukan arus saja.
Hitung rapat arus menggunakan luas lapisan efektif aktual dan metode perhitungan proses yang telah ditetapkan.
Periksa apakah geometri kompleks telah menyebabkan konsentrasi arus lokal meskipun arus total tampak normal.
2. Periksa orientasi rak.
Tentukan apakah area yang terbakar menghadap langsung ke anoda atau menonjol ke arahnya. Perubahan kecil dalam orientasi terkadang dapat meningkatkan distribusi arus secara signifikan.
3. Tinjau penempatan dan jarak anoda.
Bandingkan jarak antara anoda dan berbagai daerah benda kerja. Periksa apakah pengaturan anoda menciptakan zona arus tinggi di dekat sudut atau fitur yang ditinggikan.
4. Evaluasi elektroda pelindung dan elektroda bantu.
Perisai, penyekat isolasi, pencuri, dan anoda atau katoda tambahan dapat digunakan untuk mendistribusikan ulang arus, tergantung prosesnya.
Solusi yang tepat bergantung pada apakah tujuannya adalah untuk mengurangi pengendapan yang berlebihan atau meningkatkan pengiriman saat ini ke daerah yang tersembunyi.
5. Periksa jendela pengoperasian kamar mandi.
Konfirmasikan konsentrasi logam, pH jika memungkinkan, suhu, kondisi aditif, agitasi, dan parameter khusus bahan kimia lainnya yang bertentangan dengan spesifikasi pemasok.
Catatan Insinyur
Pembakaran di bagian tepinya dapat diprediksi. Jika Anda melihatnya, jangan hanya menurunkan arus—periksa raknya.
Bagian yang digantung dengan ujung tajam menghadap anoda akan terbakar bahkan pada arus “normal”.. Terkadang perbaikannya adalah reorientasi sederhana, bukan ganti mandi.
4. Bintik Telanjang
Bare spot adalah area dimana lapisan logam yang dibutuhkan belum terbentuk, membiarkan media terbuka atau tertutup oleh permukaan yang terlihat berbeda.
Mereka mungkin tampak sebagai tambalan terisolasi yang tidak dilapisi, area tidak beraturan dengan warna atau kilap berbeda, atau daerah yang dilapisi tipis yang tidak memenuhi spesifikasi.
Dalam produksi, titik telanjang umumnya memerlukan penyelidikan dalam dua arah: apakah arus yang cukup mencapai area tersebut dan apakah permukaannya secara kimia siap menerima endapan.
Suatu bagian mungkin memiliki kontak listrik yang sangat baik tetapi masih gagal untuk melapisi dimana sisa minyak atau oksida mencegah pengendapan.
Sebaliknya, permukaan yang benar-benar bersih mungkin tetap tidak dilapisi jika sambungan rak tidak stabil atau geometrinya menghalangi penyaluran arus yang memadai.

Penyebab Umum Bintik Telanjang
| Menyebabkan | Mekanisme | Fokus Inspeksi |
| Miskin rak kontak | Resistensi kontak yang tinggi atau koneksi yang tidak stabil membatasi arus | Titik kontak, klem, kait, dan kebersihan rak |
| Terganggu listrik jalur | Arus tidak dapat mengalir dengan baik melalui komponen | Keluaran penyearah, kabel, koneksi rak, dan kontinuitas listrik |
| Sisa minyak atau gemuk | Kontaminasi mencegah pembasahan dan pengendapan yang tepat | Verifikasi degreasing dan kebersihan permukaan |
| Oksida atau korosi produk | Substrat tidak cukup aktif | Acar, pengaktifan, dan kondisi permukaan sebelum pelapisan |
Kontaminasi lokal |
Daerah yang terkena dampak menolak larutan atau menghambat pengendapan | Praktek penanganan, sarung tangan, peralatan perpindahan, dan kualitas bilas |
| Dalam reses atau terlindung geometri | Kepadatan arus lokal terlalu rendah untuk menghasilkan ketebalan yang dibutuhkan | Bagian geometri, desain rak, dan distribusi saat ini |
| Tidak memadai perawatan awal cakupan | Permukaan tertentu tidak cukup dibersihkan atau diaktifkan | Cakupan semprotan, pencelupan, agitasi, dan drainase |
Mengatasi Masalah Titik Telanjang Langkah demi Langkah
Melangkah 1: Periksa kontak rak.
Cari koneksi yang longgar, permukaan kontak teroksidasi, klem yang aus, dan titik kontak dengan tekanan yang tidak mencukupi.
Pastikan bidang kontak tetap memadai sepanjang siklus pelapisan.
Melangkah 2: Verifikasi kontinuitas listrik.
Periksa kabel, busbar, koneksi penyearah, dan komponen rak. Tinjau catatan arus dan tegangan untuk gangguan atau fluktuasi yang tidak biasa.
Melangkah 3: Periksa substrat yang terbuka.
Tentukan apakah permukaannya berminyak, teroksidasi, berkarat, atau terkontaminasi. Bandingkan area yang terkena dampak dengan area yang dilapisi dengan benar.
Melangkah 4: Selidiki geometri lokal.
Lubang yang dalam, alur sempit, wajah tersembunyi, dan daerah terlindung mungkin mengalami kepadatan arus yang rendah. Kaji apakah posisi rak atau penempatan elektroda membatasi pengendapan.
Melangkah 5: Tinjau urutan pra-perawatan.
Konfirmasikan bahwa area terkait telah mengalami degrease dengan benar, dibilas, diaktifkan, dan dipindahkan ke tangki pelapisan tanpa penundaan yang tidak dapat diterima.
Tip teknik:
Bintik-bintik kosong yang terjadi secara acak di seluruh rak menunjukkan masalah yang berbeda dari bintik-bintik kosong yang selalu muncul di dalam ceruk yang sama.
Cacat yang tidak disengaja sering kali menjadi alasan untuk memeriksa stabilitas dan kontaminasi kontak; cacat geometris yang berulang memerlukan pemeriksaan lebih dekat terhadap distribusi arus dan akses solusi.
5. Variasi Warna
Variasi warna terjadi ketika komponen berlapis menampilkan corak yang tidak konsisten, kecerahan, kilap, atau penampilan keseluruhan.
Contoh umum mencakup bagian dari kumpulan yang sama yang tampak lebih gelap atau lebih terang, area berbeda dari satu komponen menunjukkan warna berbeda, atau batch produksi berturut-turut yang memiliki nada yang sangat berbeda.
Variasi warna sangat penting untuk pelapisan dekoratif, perangkat keras yang terlihat, produk konsumen, dan komponen dengan persyaratan penampilan yang ketat.
Namun, tidak setiap perbedaan warna menunjukkan kegagalan pelapisan. Signifikansinya tergantung pada sistem pelapisan, hasil akhir yang diperlukan, dan apakah lapisan tersebut memenuhi spesifikasi fungsionalnya.
Misalnya, bagian berlapis seng dengan lapisan pasivasi atau konversi mungkin menunjukkan perbedaan warna yang disebabkan oleh variasi dalam proses pasca perawatan.
Sistem nikel atau kromium mungkin menampilkan tingkat kilap yang berbeda karena persiapan media, ketebalan deposit, atau kekasaran permukaan.
Pendekatan diagnostik yang benar adalah dengan mengevaluasi seluruh urutan penyelesaian daripada segera mengubah bahan kimia mandi.

Penyebab Utama Variasi Warna Elektroplating
| Faktor | Bagaimana Ini Mempengaruhi Penampilan | Apa yang Harus Diperiksa |
| Tidak rata lapisan ketebalan | Ketebalan endapan yang berbeda dapat mengubah kecerahan, cakupan, atau penampilan optik | Pengukuran ketebalan di beberapa lokasi |
| Berbeda rak posisi | Bagian menerima distribusi arus yang berbeda karena jarak anoda dan geometri | Tata letak rak dan tren spesifik posisi |
| Tidak konsisten Pasifan kondisi | Waktu, suhu, konsentrasi, atau kondisi bak mengubah lapisan konversi akhir | Catatan pasivasi dan analisis mandi |
| Tidak memadai membilas | Sisa bahan kimia atau kontaminasi mengubah permukaan atau mengganggu perawatan selanjutnya | Kualitas air bilas, mengalir, dan sisa |
Pengeringan tidak merata |
Air sisa, pola drainase, atau pengeringan yang tidak konsisten dapat meninggalkan noda atau mengubah penampilan | Suhu pengeringan, waktu, aliran udara, dan orientasi bagian |
| Mandi pelapisan variasi | Perubahan konsentrasi logam, ph, aditif, kontaminasi, atau kondisi operasi mengubah karakteristik endapan | Analisis mandi, catatan pengisian ulang, dan riwayat pemeliharaan |
| Substrat variasi | Perbedaan paduan, kekasaran permukaan, pemolesan, atau kondisi pengecoran mempengaruhi penampilan akhir | Konsistensi bahan masuk dan perlakuan awal |
| Melihat Dan pengukuran kondisi | Penerangan, sudut pandang, dan reflektifitas permukaan mempengaruhi warna yang dirasakan | Pencahayaan inspeksi dan prosedur pengukuran |
Cara Menyelidiki Perbedaan Warna
1. Ukur ketebalan lapisan.
Bandingkan ketebalan di lokasi representatif pada komponen yang sama dan pada posisi rak berbeda.
Gunakan metode yang tepat untuk kombinasi pelapis/substrat, seperti fluoresensi sinar-X (Xrf) atau teknik pengukuran ketebalan lain yang divalidasi.
2. Tinjau posisi dan orientasi rak.
Tentukan apakah lebih gelap, lebih ringan, lebih mengkilap, atau bagian yang lebih kusam sesuai dengan posisi tertentu di rak.
Variasi terkait posisi yang konsisten dapat menunjukkan perbedaan dalam distribusi saat ini atau aliran solusi.
3. Periksa kondisi pelapisan pasivasi atau konversi.
Untuk sistem yang menggunakan pasivasi, pelapis konversi, atau pasca perawatan lainnya, verifikasi waktu perawatan, suhu, kimia, membilas, dan kondisi pengeringan.
4. Evaluasi kualitas dan pengeringan air bilasan.
Cari titik air, residu kimia, drainase yang tidak lengkap, dan pengeringan yang tidak konsisten. Rongga yang dalam dan permukaan horizontal dapat menahan cairan lebih lama dibandingkan area terbuka.
5. Analisis bak pelapisan.
Tinjau konsentrasi logam, pH jika memungkinkan, aditif, kontaminasi, suhu, dan catatan pengisian ulang. Konfirmasikan bahwa proses tersebut tetap berada dalam batas yang ditentukan pemasok.
6. Standarisasi pemeriksaan penampilan.
Bandingkan bagian-bagian di bawah pencahayaan yang konsisten, sudut pandang, dan kondisi pemeriksaan. Dimana konsistensi warna sangat penting, gunakan sampel referensi yang disetujui dan pengukuran warna objektif.
Menggunakan L*a*b* dan ΔE untuk Kontrol Warna
Untuk komponen penampilan penting, inspeksi visual saja mungkin tidak memberikan hasil yang cukup dapat diulang.
Colorimeter atau spektrofotometer dapat mengukur warna menggunakan ruang warna CIE L*a*b*:
- L* melambangkan ringan, dari hitam menuju putih.
- a* mewakili sumbu hijau ke merah.
- b* mewakili sumbu biru-ke-kuning.
- ΔE mewakili perbedaan warna yang dihitung antara sampel dan referensinya berdasarkan metode pengukuran tertentu.
Batas penerimaan ΔE yang tepat harus disetujui oleh pelanggan dan divalidasi untuk sistem pelapisan yang relevan, substrat, tingkat kilap, dan kondisi pengukuran.
Tidak ada batas ΔE tunggal yang cocok untuk setiap produk berlapis listrik.
Untuk produksi yang stabil, tetapkan sampel master standar sebagai tampilan target dan gunakan sampel batas untuk menentukan rentang visual yang dapat diterima.
Catat hasil pengukuran bila diperlukan, terutama ketika membandingkan batch yang berbeda atau menyelidiki keluhan yang berulang.
Tip teknik:Jika perbedaan warna mengikuti posisi rak, menyelidiki distribusi pelapisan dan pasca perawatan.
Jika mengikuti batch material, periksa media dan perlakuan awal. Jika muncul terutama setelah pasivasi atau pengeringan, fokus pada tahap-tahap tersebut sebelum memodifikasi wadah pelapisan utama.
6. Cara Mendiagnosis Cacat Elektroplating Berulang
Cacat yang hilang setelah pengerjaan ulang, pengupasan, pelapisan ulang, atau penyesuaian tangki—tetapi muncul kembali beberapa hari kemudian—biasanya menunjukkan bahwa kondisi proses yang mendasarinya belum teridentifikasi atau terkendali.
Insinyur penyelesaian akhir yang berpengalaman mencari pola. Lokasi, waktu, kumpulan bahan, dan hubungannya dengan kondisi kamar mandi sering kali memberikan bukti yang lebih berguna dibandingkan hanya penampakan cacatnya saja.
Gunakan Distribusi Cacat untuk Mengidentifikasi Akar Penyebab
| Pola yang Diamati | Kemungkinan Area Investigasi | Tindakan yang Direkomendasikan |
| Cacat pekat pada tetap lokasi pada itu bagian | Pengaturan anoda, desain rak, perisai, kepadatan arus lokal, atau ceruk geometris | Bandingkan lokasi cacat di seluruh bagian dan tinjau tata letak elektroda dan rak |
| Cacat terbatas ke A tertentu bahan kelompok | Kualitas substrat, variasi paduan, cacat pengecoran, atau kondisi permukaan masuk | Bandingkan sertifikat material, inspeksi yang masuk, dan hasil pra-perawatan |
| Cacat pekat di dalam satu menggeser | Praktek operator, penambahan, waktu perawatan, kontrol suhu, atau pengaturan peralatan | Tinjau catatan shift, log proses, dan prosedur operator |
Cacat meningkat seiring dengan perubahan kondisi bak mandi |
Komposisi mandi, kontaminasi, penyaringan, atau interval pemeliharaan | Analisis bak mandi dan bandingkan hasilnya dengan data kontrol historis |
| Cacat terjadi secara acak lintas berbeda rak posisi | Kontak terputus-putus, kontaminasi partikulat, penanganan yang tidak konsisten, atau kondisi proses yang tidak stabil | Periksa sambungan listrik, penyaringan, dan pengendalian penanganan |
| Cacat muncul setelah pasca perawatan | Pasifan, membilas, pengeringan, atau penanganan | Periksa parameter pasca perawatan dan praktik transfer |
Investigasi Akar Penyebab Terstruktur
Ketika cacat muncul, gunakan prosedur yang berulang daripada membuat beberapa penyesuaian sekaligus.
- Berisi produk yang terpengaruh. Identifikasi batch yang berpotensi terkena dampak dan cegah pelepasan komponen yang tidak sesuai.
- Dokumentasikan cacatnya. Foto bagian yang mewakili dan catat jenis cacat, Lokasi, kerasnya, kumpulan bahan, posisi rak, dan waktu produksi.
- Tinjau riwayat proses. Periksa parameter operasi, analisis mandi, penambahan, pemeliharaan, dan perubahan proses terkini.
- Bandingkan sampel yang sesuai dan tidak sesuai. Carilah perbedaan kondisi media, perawatan awal, kontak listrik, ketebalan lapisan, dan pasca perawatan.
- Uji satu penyebab yang dicurigai pada saat yang memungkinkan. Uji coba terkontrol memudahkan untuk menentukan apakah tindakan perbaikan benar-benar menyelesaikan masalah.
- Verifikasi hasilnya. Konfirmasikan bahwa cacat telah dikurangi atau dihilangkan dan persyaratan lainnya—seperti ketebalan, adhesi, resistensi korosi, dan penampilan—tetap dapat diterima.
- Perbarui kontrol proses. Merevisi instruksi kerja, titik pemeriksaan, jadwal pemeliharaan, atau batas proses sehingga masalah tidak kembali.
Pendekatan ini lebih dapat diandalkan dibandingkan melakukan perubahan secara simultan terhadap arus, suhu, kimia, dan waktu pelapisan.
Jika beberapa variabel diubah secara bersamaan, menjadi sulit untuk menentukan penyesuaian mana yang dapat mengatasi cacat tersebut—atau apakah perbaikan yang tampak hanya bersifat sementara.
7. Mencegah Cacat Elektroplating Melalui Kontrol Proses
Meski setiap cacat memiliki mekanismenya masing-masing, sebagian besar masalah pelapisan listrik yang berulang dapat ditelusuri ke variasi dalam sejumlah area proses yang terbatas.
Oleh karena itu, sistem pencegahan yang kuat perlu mengontrol urutan penyelesaian penuh, dari pemeriksaan bahan masuk hingga pengemasan akhir.
Kontrol Proses di Setiap Tahap
| Tahap proses | Poin Kontrol Utama | Cacat Yang Dapat Dicegah |
| Masuk bahan inspeksi | Porositas permukaan, korosi, goresan, penyok, konsistensi paduan | Pitting, penampilan tidak rata |
| Degreasing | Konsentrasi yang lebih bersih, suhu, waktu, kontaminasi | Mengupas, bintik-bintik telanjang, pitting |
| Acar Dan pengaktifan | Kimia, waktu, suhu, penghilangan oksida, kompatibilitas substrat | Mengupas, bintik-bintik telanjang |
| Membilas | Kualitas air, mengalir, meluap, sisa, drainase | Mengupas, variasi warna, pewarnaan |
| Rak memuat | Kualitas kontak, jarak, orientasi, konsistensi pemuatan | Bintik-bintik kosong, pembakaran, variasi warna |
| Pelapis | Kepadatan saat ini, suhu, kimia mandi, agitasi, pengaturan anoda | Pembakaran, pitting, ketebalan tidak rata, variasi warna |
| Penyaringan Dan pemeliharaan | Kondisi penyaring, sirkulasi, pembuangan lumpur, pemantauan kontaminasi | Pitting, deposit kasar |
| Pasifan atau pasca perawatan | Konsentrasi, waktu, suhu, membilas, dan kondisi pengeringan | Variasi warna, pewarnaan |
| Terakhir inspeksi | Ketebalan, adhesi, penampilan, kinerja korosi jika diperlukan | Deteksi produk yang tidak sesuai |
Tetapkan Batas Pengendalian dan Ketertelusuran
Pengendalian proses harus didasarkan pada persyaratan sistem pelapisan tertentu, bukan pengaturan umum.
Kepadatan saat ini, suhu mandi, konsentrasi kimia, ph, waktu perawatan, dan tingkat aditif semuanya memiliki jendela operasi yang bergantung pada bahan kimia.
Untuk konsistensi produksi, memelihara catatan:
- Analisis dan pengisian ulang bak mandi.
- Saat ini, voltase, suhu, dan waktu perawatan.
- Konfigurasi rak dan posisi pemuatan.
- Kondisi pra-perawatan dan pembilasan.
- Saring perubahan, pemeliharaan tangki, dan tindakan korektif.
- Ketebalan lapisan, adhesi, penampilan, dan hasil penerimaan tertentu lainnya.
Ketika cacat terjadi, catatan ini memungkinkan tim untuk membandingkan bagian-bagian yang tidak sesuai dengan produksi yang disetujui sebelumnya dan mengidentifikasi perubahan proses yang berarti.
Pengerjaan Ulang Tidak Boleh Menyembunyikan Akar Penyebabnya
Pengupasan dan pelapisan ulang dapat memulihkan beberapa komponen yang tidak sesuai, tetapi pengerjaan ulang harus divalidasi untuk substrat dan sistem pelapisan.
Pengupasan berulang kali dapat menyerang bahan dasar, mengubah dimensi, merusak permukaan, atau menciptakan risiko tambahan.
Baja berkekuatan tinggi tertentu dan material rentan lainnya mungkin juga memerlukan pertimbangan khusus karena penggetasan hidrogen.
Sebelum pengerjaan ulang, tentukan apakah substrat asli dapat mentolerir proses yang diusulkan dan apakah bagian akhir masih dapat memenuhi ketebalan lapisan yang diperlukan, adhesi, resistensi korosi, dan spesifikasi dimensi.
Jika cacat yang sama terus muncul kembali, Tindakan korektif harus menyasar pada proses awal dan bukan bergantung pada pengerjaan ulang yang berulang-ulang.
8. Kesimpulan
Mengupas, pitting, pembakaran, bintik-bintik telanjang, dan variasi warna merupakan salah satu cacat pelapisan listrik yang paling umum, namun mereka tidak mempunyai satu solusi universal.
Metode pemecahan masalah yang paling efektif adalah dengan menggabungkan inspeksi visual, analisis lokasi cacat, catatan proses, dan pengujian yang ditargetkan.
Menentukan kapan dan di mana kerusakan terjadi akan membantu membedakan masalah media dengan kegagalan pra-perawatan, masalah distribusi listrik, ketidakstabilan mandi, dan variasi pasca perawatan.
Untuk produsen, kualitas pelapisan listrik yang konsisten bergantung pada lebih dari sekadar pencapaian ketebalan lapisan yang dibutuhkan.
Hasil yang dapat diandalkan memerlukan perlakuan awal yang terkontrol, kimia mandi yang stabil, desain rak dan anoda yang sesuai, filtrasi yang efektif, pasca perawatan yang konsisten, dan kriteria inspeksi yang terdokumentasi.
Dengan mengidentifikasi akar permasalahan sebenarnya dan memverifikasi tindakan perbaikan, produsen dapat mengurangi pengerjaan ulang, meningkatkan hasil produksi, dan memberikan kualitas permukaan yang lebih konsisten.
FAQ
Apa penyebab paling umum pengelupasan pada pelapisan listrik?
Daya rekat yang buruk disebabkan oleh degreasing yang tidak sempurna, pengawetan yang tidak memadai, kontaminasi bilas, atau penundaan yang berlebihan sebelum pelapisan. Membersihkan dan membilas adalah pemeriksaan pertama.
Bagaimana cara membedakan pitting dari suatu nodul atau partikel?
Pitting adalah depresi atau kawah. Sebuah nodul atau partikel terangkat. Periksa dengan cahaya sudut rendah atau mikroskop; lepaskan lapisan dan periksa apakah ada cacat pada media.
Mengapa rasa terbakar selalu muncul di bagian pinggir dan sudut?
Karena rapat arus paling tinggi terdapat pada bagian tepi dan sudut lancip. Cara mengatasinya adalah dengan mengurangi rapat arus lokal dengan mengatur arus, orientasi rak, jarak anoda, atau perisai.
Apa yang menyebabkan bintik-bintik kosong pada pelapisan listrik?
Bintik-bintik kosong berasal dari kontak rak yang buruk, jalur saat ini terputus, kontaminasi permukaan, atau kepadatan arus rendah di area tersembunyi. Periksa kontak listrik terlebih dahulu, kemudian kondisi permukaan.
Mengapa cacat yang sama muncul kembali setelah pengerjaan ulang?
Karena akar permasalahannya belum teridentifikasi. Lacak apakah cacat tersebut terjadi pada lokasi tetap, terkait dengan kumpulan materi, terkait shift, atau berhubungan dengan mandi. Pola tersebut menunjukkan penyebabnya.
Bisakah saya memperbaiki pengelupasan dengan meningkatkan arus?
TIDAK. Pengelupasan adalah masalah adhesi. Meningkatnya arus dapat membakar lapisan atau memperburuk kerusakan. Perbaiki pembersihan, acar, membilas, dan waktu transfer terlebih dahulu.

