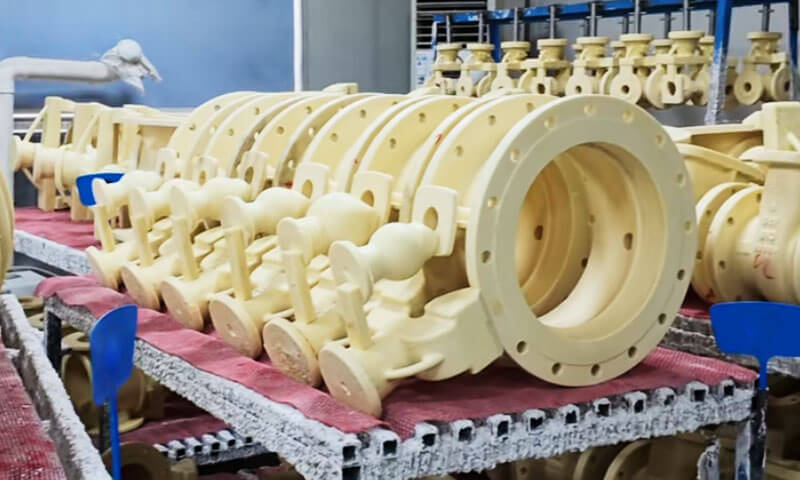
Di casting investasi toko, lilin bukan hanya barang habis pakai. Ini adalah dasar dari akurasi dimensi, permukaan akhir, dan menghasilkan.
Saya telah melihat pola lilin bersuhu rendah runtuh di bengkel yang panas, dan saya telah melihat pola lilin bersuhu sedang menghasilkan ribuan komponen presisi dengan sedikit penolakan.
Perbedaannya bukan pada pemasaran. Itu adalah kimia, pengendalian proses, dan mengetahui alat mana yang akan digunakan untuk pekerjaan apa.
Istilah “lilin suhu rendah” dan “lilin suhu sedang” adalah nama bengkel lama.
Sesungguhnya, mereka mengacu pada bahan pola diklasifikasikan berdasarkan stabilitas termal dan titik leleh.
Hari ini, keluarga termasuk yang berbahan dasar lilin, berbasis rosin, berbahan dasar plastik, larut dalam air, dan bahan pola isi, ditambah lilin manufaktur aditif baru.
Namun perpecahan lama antara lilin bersuhu rendah dan bersuhu sedang tetap menjadi salah satu perbedaan paling praktis di lantai pengecoran.
Artikel ini menjelaskan perbedaan tersebut dari sudut pandang insinyur proses, menyimpan data kunci, dan memberi Anda kerangka yang jelas untuk memilih di antara keduanya.
1. Bagaimana Kami Mengklasifikasikan Bahan Pola?
Dalam pengecoran investasi, bahan pola umumnya diklasifikasikan menggunakan dua metode: stabilitas termal dan titik leleh, atau komposisi bahan dasar.
Klasifikasi berdasarkan stabilitas termal dan titik leleh membagi bahan pola menjadi bahan berpola rendah, sedang-, dan kategori suhu tinggi.
Bahan bersuhu rendah umumnya memiliki titik leleh di bawah 70°C, bahan bersuhu sedang berada dalam kisaran 70–100°C, dan bahan bersuhu tinggi memiliki titik leleh di atas 100°C.
Ini adalah klasifikasi yang paling umum digunakan ketika para insinyur pengecoran mendiskusikan lilin bersuhu rendah dan bersuhu sedang.
Klasifikasi berdasarkan komposisi bahan dasarnya termasuk yang berbahan dasar lilin, berbasis rosin, berbahan dasar plastik, larut dalam air, dan bahan pola isi.
Pengecoran investasi modern juga menggunakan bahan pembuatan prototipe cepat yang dirancang untuk pembuatan aditif.
Meskipun referensi teknis mungkin mengelompokkan kategori-kategori ini secara berbeda, prinsip dasarnya adalah membedakan bahan menurut unsur utama dan karakteristik pemrosesannya.
Untuk artikel ini, kami fokus pada klasifikasi pertama: lilin suhu rendah dan suhu sedang, dengan lilin bersuhu tinggi disebutkan untuk konteksnya.
| Klasifikasi | Titik Leleh yang Khas | Stabilitas termal (Referensi) | Kompatibilitas Sistem Shell yang Khas | Metode Pembentukan Khas | Reusability |
| Suhu rendah pola bahan | Di bawah 70°C | Relatif rendah (sekitar 30°C) | Natrium silikat | Pembentukan tempel, metode pencetakan manual atau sederhana | Umumnya tinggi |
| Suhu sedang pola bahan | 70–100°C | Lebih baik (sekitar 35°C) | Silika sol | Injeksi keadaan cair menggunakan mesin injeksi lilin | Umumnya bagus |
| Suhu tinggi pola bahan | Di atas 100°C | Umumnya tinggi | Silica sol atau sistem cangkang khusus | Proses pembentukan dan pelepasan khusus | Umumnya terbatas; bergantung pada formulasi |
Catatan: Nilai suhu untuk stabilitas termal adalah angka referensi tradisional, bukan batas operasi universal.
Performa sebenarnya bergantung pada formulasi material dan kondisi proses. Kompatibilitas dan kegunaan kembali cangkang juga harus diverifikasi untuk bahan tertentu dan sistem produksi.
Dalam pengecoran investasi tradisional, aturan umumnya adalah bahwa bahan berpola suhu rendah sering digunakan dengan sistem cangkang natrium silikat, sedangkan bahan bersuhu sedang biasanya dipasangkan dengan cangkang silika-sol.
Ini adalah titik awal yang berguna, tetapi pemilihan akhir harus mempertimbangkan geometri pola, persyaratan dimensi, properti cangkang, dan kondisi dewaxing.
3. Lilin Suhu Rendah dalam Pengecoran Investasi
Komposisi dan Sifat Dasar
Bahan berpola suhu rendah umumnya memiliki titik leleh di bawah 70°C.
Contoh tradisional yang digunakan dalam beberapa operasi pengecoran investasi terdiri dari 50% lilin parafin dan 50% asam stearat.
Formulasi ini menggambarkan karakteristik bahan konvensional bersuhu rendah, meskipun formulasi industri sebenarnya berbeda-beda menurut produsen dan aplikasinya.
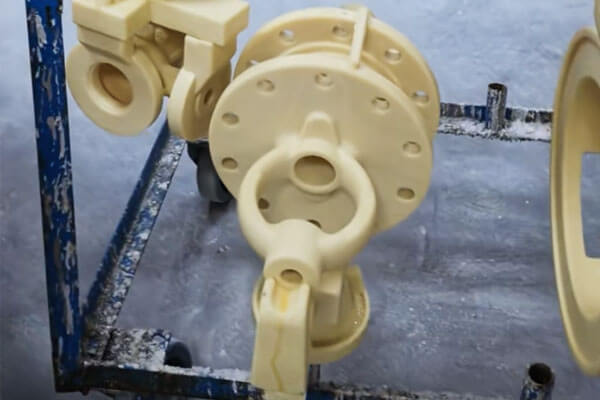
Ciri-ciri utamanya antara lain:
- Kekuatan yang relatif rendah dan ketahanan yang terbatas terhadap deformasi.
- Stabilitas termal yang lebih rendah, dengan sekitar 30°C disebut-sebut sebagai tingkat suhu yang representatif dalam deskripsi tradisional.
- Penyusutan yang relatif tinggi dan sensitivitas dimensi yang lebih besar terhadap perubahan suhu ruangan.
- Permukaan akhir dengan pola yang relatif kasar dalam kondisi pemrosesan tradisional.
- Persiapan sederhana dan biaya bahan relatif rendah.
- Potensi bagus untuk pemulihan dan penggunaan kembali saat pengumpulan, penyaringan, dan prosedur kendali mutu dikelola dengan baik.
Nilai 30°C yang dikutip harus dipahami sebagai referensi tradisional untuk stabilitas termal, bukan sebagai suhu layanan maksimum universal.
Deformasi sebenarnya dapat dimulai pada temperatur berbeda tergantung pada formulasi, geometri pola, memuat, dan waktu pemaparan.
Proses Pembuatan Pola
Bahan tradisional bersuhu rendah sering kali dibuat dalam kondisi seperti pasta atau semi padat dan dibentuk menggunakan peralatan yang relatif sederhana atau metode manual..
Tergantung formulasi dan sistem produksinya, pola dapat ditekan menjadi cetakan, dibentuk melalui perkakas khusus, atau diproduksi menggunakan teknik pencetakan suhu rendah lainnya.
Dibandingkan dengan sistem injeksi suhu sedang, proses tradisional bersuhu rendah mungkin memerlukan peralatan yang tidak terlalu rumit.
Hal ini dapat mengurangi investasi awal dan membuatnya praktis untuk pengecoran logam dengan geometri pola yang relatif sederhana dan persyaratan produksi yang sensitif terhadap biaya.
Namun, kekuatan yang lebih rendah dan stabilitas termal dari bahan-bahan ini menciptakan keterbatasan.
Bagian tipis, fitur yang sudah lama tidak didukung, dan detail yang rumit dapat lebih rentan terhadap deformasi selama penanganan dan perakitan pola.
Perubahan dimensi juga dapat terjadi jika pola mengalami suhu penyimpanan yang tidak konsisten atau paparan lingkungan hangat dalam waktu lama.
Untuk insinyur pengecoran, ini berarti desain pola, kondisi penyimpanan, dan prosedur penanganan harus mengimbangi keterbatasan material.
Kompatibilitas dengan Sistem Shell dan Dewaxing
Bahan berpola suhu rendah secara tradisional telah digunakan dengan gelas air, atau natrium silikat, sistem shell terikat.
Sistem cangkang kaca air menarik karena biayanya yang relatif rendah dan persyaratan produksi yang mudah. Pola suhu rendah dapat kompatibel dengan sistem ini ketika formulasi pola dan proses pembuatan cangkang dicocokkan dengan tepat.
Dewaxing dapat dilakukan dengan menggunakan air panas atau metode lain yang sesuai, tergantung pada bahan pola dan sistem cangkang. Prosedur yang tepat harus memperhitungkan kekuatan cangkang, volume pola, ekspansi termal, dan risiko retak selama penghapusan pola.
Dimana Itu Gagal
Kelemahannya adalah stabilitas termal. Sekitar 30° C. stabilitas termal, pola lilin bersuhu rendah dapat melunak atau berubah bentuk di ruang inspeksi yang hangat, selama transportasi, atau di bengkel yang tidak ber-AC. Penyusutannya besar, jadi konsistensi dimensinya buruk. Kekasaran permukaannya kasar, yang membatasi hasil pengecoran akhir. Sirip tipis dan ujung tajam sulit dipegang.
Dari pengalaman: jika suhu bengkel Anda tidak terkontrol, lilin bersuhu rendah akan menghukum Anda di musim panas. Anda akan melihat distorsi pola, penyimpangan dimensi, dan potongan yang lebih tinggi. Ini bukan salah lilinnya. Ini adalah lingkungan proses.
4. Lilin Suhu Sedang dalam Pengecoran Investasi
Komposisi dan Sifat Dasar
Bahan berpola suhu sedang umumnya memiliki titik leleh antara 70°C dan 100°C. Jenis yang umum termasuk bahan berbahan dasar lilin rosin dan bahan pola isi.
Dibandingkan dengan formulasi suhu rendah tradisional, bahan bersuhu sedang umumnya menawarkan kekuatan yang lebih tinggi, stabilitas termal yang lebih baik, penyusutan yang lebih rendah, dan peningkatan konsistensi dimensi.

Ciri khasnya antara lain:
- Kekuatan mekanik yang lebih tinggi dan ketahanan yang lebih baik terhadap deformasi pola.
- Peningkatan stabilitas termal, dengan suhu sekitar 35°C disebut-sebut sebagai tingkat referensi representatif dalam deskripsi tradisional.
- Penyusutan lebih rendah dan stabilitas dimensi lebih baik.
- Permukaan akhir berpola lebih halus bila diproses dalam kondisi yang sesuai.
- Replikasi yang bagus dari fitur die yang rumit.
- Kompatibilitas dengan cetakan injeksi keadaan cair dan produksi pola otomatis.
Lain halnya dengan angka 30°C untuk material bersuhu rendah, nilai 35°C yang dikutip merupakan referensi tradisional dan bukan peringkat material universal. Kisaran suhu aktual yang dapat digunakan tergantung pada formulasinya, perilaku melunak, kondisi pemuatan, dan akurasi dimensi yang diperlukan.
Cetakan Injeksi dan Akurasi Pola
Bahan bersuhu sedang biasanya diproses menggunakan mesin injeksi lilin. Bahan dipanaskan sampai kondisi pemrosesan yang sesuai, disuntikkan ke dalam cetakan presisi, dan dibiarkan cukup dingin sebelum polanya dilepas.
Proses ini mendukung produksi berulang dan sangat berharga ketika pengecoran memerlukan geometri yang kompleks, ketebalan dinding yang konsisten, detail permukaan halus, atau kontrol dimensi yang akurat.
Dari sudut pandang insinyur produksi, salah satu keunggulan utama material bersuhu sedang adalah kemampuannya untuk mereproduksi geometri cetakan sambil mempertahankan kekuatan yang memadai selama penanganan pola dan perakitan.
Namun, akurasi pola yang baik tidak dapat dikaitkan dengan bahannya saja. Tekanan injeksi, suhu bahan, suhu mati, waktu pendinginan, desain gerbang, dan teknik penghilangan pola semuanya mempengaruhi hasil akhir. Pengaturan proses yang tidak tepat masih dapat menyebabkan variasi penyusutan, Warpage, cacat permukaan, atau inkonsistensi dimensi.
Kompatibilitas dengan Sistem Silica-Sol Shell
Bahan pola suhu sedang sering digunakan dengan sistem cangkang keramik berikat silika-sol. Cangkang silika-sol banyak digunakan ketika pengecoran memerlukan penyelesaian permukaan yang baik, akurasi dimensi, dan properti shell yang andal.
Bahan pola dan sistem cangkang harus kompatibel sepanjang siklus produksi. Selama pembangunan cangkang, polanya harus mempertahankan bentuknya saat bubur keramik diaplikasikan dan cangkangnya mengering. Selama dewaxing, polanya harus dihilangkan tanpa menimbulkan tekanan berlebihan atau retak pada cangkang keramik.
Tergantung pada formulasi material dan peralatan pengecoran, dewaxing bisa menggunakan air panas, uap, atau sistem berbasis gelombang mikro. Tidak semua formulasi suhu sedang cocok untuk setiap metode penghilangan, jadi prosesnya harus mengikuti rekomendasi pemasok material dan parameter operasi pengecoran yang divalidasi.
Sisi Biaya
Lilin bersuhu sedang lebih mahal daripada lilin bersuhu rendah. Bahan polanya sendiri harganya lebih mahal, injektor lilin membutuhkan investasi modal, dan pengendalian proses lebih menuntut. Namun gambaran total biaya seringkali lebih baik karena hasil yang lebih tinggi, potongan yang lebih rendah, dan lebih sedikit masalah di hilir.
Saya telah melihat proyek beralih dari lilin bersuhu rendah ke bersuhu sedang dan mengurangi lebih dari setengah sisa terkait pola. Biaya lilin naik; total biaya turun.
4. Lilin Suhu Tinggi: Catatan Singkat untuk Konteks
Lilin bersuhu tinggi memiliki titik leleh lebih tinggi 100° C.. Keluarga utama adalah rosin-plastik, plastik, dan bahan pola berbahan dasar garam. Mereka menawarkan kekuatan tinggi, stabilitas termal yang baik, dan penyusutan rendah, tetapi proses produksinya rumit, bahan tersebut umumnya tidak dapat digunakan kembali, dan dewaxing memerlukan penyalaan flash, air, atau pelarut organik. Biayanya tinggi.
Bahan pola yang larut dalam air dan bahan pola pencetakan 3D juga termasuk dalam kategori suhu tinggi dalam praktiknya. Satu catatan buku teks klasik itu penting: bahan pola suhu tinggi memiliki ekspansi termal yang besar, dan selama dewaxing cangkangnya bisa retak karena kekuatannya tidak mencukupi. Itu adalah risiko yang nyata, bukan teori.
Untuk sebagian besar coran baja tahan karat berukuran besar, lilin bersuhu sedang adalah tolok ukur kualitas praktis. Lilin bersuhu tinggi ditujukan untuk kasus-kasus khusus.
5. Suhu Rendah vs. Lilin Suhu Sedang: Perbedaan utama
Perbedaan mendasar antara kedua kategori ini bukan hanya pada suhu lelehnya.
Ini adalah cara sifat mekanik dan termal mempengaruhi produksi pola dan proses pengecoran investasi selanjutnya.
Perbandingan Berdampingan
| Kriteria perbandingan | Bahan pola suhu rendah | Bahan pola suhu sedang |
| Kisaran titik leleh yang khas | Di bawah 70°C | 70–100°C |
| Formulasi tradisional yang representatif | 50% parafin + 50% asam stearat | Formulasi berbahan dasar lilin rosin atau berisi |
| Kekuatan | Relatif rendah | Umumnya lebih tinggi |
| Stabilitas termal | Lebih rendah; sekitar 30°C dikutip dalam deskripsi tradisional | Lebih baik; sekitar 35°C dikutip dalam deskripsi tradisional |
| Penyusutan | Relatif tinggi | Relatif rendah |
| Stabilitas dimensi | Lebih sensitif terhadap suhu lingkungan | Umumnya lebih stabil |
| Permukaan akhir | Relatif kasar dalam proses tradisional | Hasil akhir yang lebih halus dapat dicapai dengan injeksi terkontrol |
| Produksi pola | Dapat menggunakan metode pembentukan atau pengepresan sederhana | Umumnya menggunakan cetakan injeksi terkontrol |
Persyaratan peralatan |
Seringkali relatif sederhana | Biasanya memerlukan peralatan injeksi dan kontrol proses yang lebih ketat |
| Pemulihan materi | Seringkali ekonomis dan praktis | Mungkin, tetapi tergantung pada formulasi dan kontrol pemulihan |
| Biaya relatif | Umumnya lebih rendah | Umumnya lebih tinggi |
| Sistem shell umum | Cangkang berikat kaca air | Cangkang terikat silika-sol |
| Penekanan aplikasi yang khas | Pengecoran yang sensitif terhadap biaya dan relatif sederhana | Pengecoran presisi dengan fitur kompleks atau toleransi yang lebih ketat |
Ini adalah kecenderungan umum, bukan aturan mutlak. Formulasi modern bisa sangat berbeda, dan pemilihan material harus didasarkan pada sifat yang diukur, data pemasok, dan uji coba produksi, bukan hanya nama kategori saja.
Kekuatan dan Ketahanan terhadap Deformasi
Kekuatan pola mempengaruhi apakah kumpulan lilin dapat tahan terhadap penanganan, gerbang, bangunan cangkang, dan transfer antar tahap produksi tanpa kehilangan geometri yang diinginkan.
Bahan bersuhu rendah memiliki kekuatan yang relatif rendah, dinding yang sangat tipis, proyeksi panjang, dan detail yang tidak didukung memerlukan penanganan yang hati-hati.
Bahan bersuhu sedang umumnya memberikan ketahanan yang lebih baik terhadap deformasi, membuatnya lebih cocok untuk pola rumit dan produksi berulang.
Namun demikian, pola yang lebih kuat belum tentu merupakan pola yang lebih baik.
Kekakuan yang berlebihan, perilaku penyusutan yang tidak sesuai, atau pelepasan cetakan yang buruk dapat menimbulkan masalah manufaktur lainnya. Formulasi bahan secara lengkap harus disesuaikan dengan desain pola.
Stabilitas Termal dan Konsistensi Dimensi
Pola pengecoran investasi mungkin mengalami perubahan suhu selama penyimpanan, perakitan, bangunan cangkang, dan penanganan.
Jika bahan pola sensitif terhadap suhu, perubahan dimensi dapat mempengaruhi hasil pengecoran.
Bahan bersuhu rendah umumnya menunjukkan sensitivitas yang lebih besar terhadap kondisi sekitar.
Bahan bersuhu sedang cenderung memberikan stabilitas dimensi yang lebih baik, meskipun kinerja sebenarnya masih bergantung pada formulasi, kondisi penyimpanan, dan kontrol proses.
Untuk komponen dengan toleransi dimensi yang ketat, stabilitas dimensi harus dinilai melalui pengukuran pola dan studi kemampuan proses daripada hanya disimpulkan dari klasifikasi titik leleh.
Permukaan Akhir dan Replikasi Detail
Kualitas permukaan pola merupakan salah satu faktor yang mempengaruhi kualitas permukaan cangkang keramik dan, akhirnya, casting.
Bahan bersuhu sedang yang diproses dengan injeksi terkontrol dapat mereproduksi detail cetakan halus dan mencapai permukaan pola yang relatif halus.
Hal ini sangat berharga untuk pengecoran investasi baja tahan karat dengan kontur yang rumit, permukaan fungsional, dan tunjangan pemesinan yang terbatas.
Bahan bersuhu rendah masih dapat menghasilkan pola yang memuaskan untuk banyak aplikasi, tetapi metode pembentukan tradisional dan geometri pola yang kurang stabil dapat membatasi konsistensi detail halus yang dapat dicapai.
Penting juga untuk menyadari bahwa permukaan pengecoran akhir bergantung pada keseluruhan rantai proses, termasuk kondisi mati, persiapan bubur, ukuran partikel tahan api, pengeringan cangkang, penembakan, penuangan, dan pembersihan pasca pengecoran.
6. Bagaimana Pemilihan Lilin Mempengaruhi Kualitas Pengecoran Investasi
Pemilihan bahan pola merupakan keputusan awal yang memiliki konsekuensi sepanjang proses produksi.
Formulasi yang tidak sesuai dapat meningkatkan cacat, mengurangi hasil, dan membuat pekerjaan pemesinan atau penyelesaian tambahan.
Penyusutan Pola dan Dimensi Pengecoran
Penyusutan pola mempengaruhi dimensi yang dipindahkan dari cetakan ke pola dan akhirnya ke pengecoran.
Bahan bersuhu rendah umumnya menunjukkan penyusutan lebih tinggi dan sensitivitas lebih besar terhadap variasi suhu, jadi perilaku dimensionalnya harus dikontrol dengan cermat.
Bahan bersuhu sedang umumnya memberikan penyusutan yang lebih rendah dan stabilitas dimensi yang lebih baik.
Namun, pengecoran masih harus memperhitungkan dimensi cetakan, penyusutan pola, perilaku cangkang, penyusutan solidifikasi paduan, dan perlakuan panas atau permesinan berikutnya.
Rekomendasi praktis: Untuk komponen presisi, menetapkan kompensasi dimensi menggunakan data produksi terukur. Jangan mengandalkan tunjangan penyusutan generik tanpa memverifikasi keseluruhan proses.
Deformasi Pola dan Retak Cangkang
Pola yang berubah bentuk selama penanganan atau pembuatan cangkang dapat menghasilkan kesalahan dimensi dan ketebalan cangkang yang tidak konsisten.
Selama dewaxing, ekspansi termal dan karakteristik penghilangan bahan pola juga dapat mempengaruhi tekanan yang dikenakan pada cangkang keramik.
Hubungannya bukan hanya bahwa bahan dengan titik leleh yang lebih tinggi selalu menyebabkan tegangan cangkang yang lebih besar atau lebih rendah.
Perluasan pola, pelunakan, drainase, kekuatan cangkang, tingkat pemanasan, dan metode dewaxing semuanya berperan.
Untuk mengurangi risiko, pengecoran seharusnya:
- Pola kendali suhu penyimpanan dan prosedur penanganannya.
- Hindari pemuatan yang tidak perlu pada fitur pola yang tipis atau tidak didukung.
- Optimalkan pengeringan cangkang dan pastikan kekuatan cangkang yang memadai sebelum dewaxing.
- Validasi suhu dewaxing, tekanan, dan laju pemanasan untuk bahan yang dipilih.
- Periksa cangkang apakah ada retakan dan cacat lainnya sebelum dituang.
Cacat Permukaan dan Kelonggaran Pemesinan
Kekasaran dan cacat permukaan pola dapat ditransfer ke cangkang dan pengecoran.
Bahan bersuhu sedang dapat membantu menghasilkan permukaan pola yang lebih halus, namun mereka tidak dapat memberikan kompensasi atas kematian yang rusak, persiapan bubur yang buruk, atau pengeringan cangkang yang tidak memadai.
Untuk coran investasi yang memerlukan kualitas permukaan tinggi, pengecoran harus mengelola kualitas pola, persiapan cangkang keramik, dan kondisi penuangan sebagai satu sistem yang terintegrasi.
Tunjangan pemesinan harus ditentukan sesuai dengan persyaratan fungsional dan kemampuan proses, daripada digunakan sebagai pengganti pengendalian kerusakan hulu.
7. Catatan Praktis di Lantai Toko
Kontrol suhu bengkel.
Lilin bersuhu rendah dengan stabilitas termal 30°C sensitif terhadap panas musim panas.
Lilin bersuhu sedang pada suhu 35°C lebih baik tetapi tidak kebal. AC atau penyimpanan terkontrol bukanlah suatu kemewahan; itu adalah bagian dari proses.
Jangan mencampur sistem lilin.
Lilin bersuhu rendah dan bersuhu sedang memiliki persyaratan pemulihan dan dewaxing yang berbeda. Kontaminasi silang menyebabkan saponifikasi, inklusi, dan cacat cangkang. Pisahkan keduanya.
Perlakukan lilin reklamasi dengan serius.
Pemulihan lilin pada suhu sedang memerlukan pengendapan yang tepat, penyaringan, dan perlakuan asam. Lilin reklamasi yang tidak dirawat dengan baik adalah sumber cacat pola yang tersembunyi.
Cocokkan lilin dengan cangkang, tidak hanya pada gambarnya saja.
Pola lilin bersuhu sedang dalam cangkang natrium silikat adalah ketidakcocokan. Pola lilin bersuhu rendah dalam cangkang sol silika juga merupakan ketidakcocokan. Pasangan lilin-pengikat adalah sebuah sistem.
Validasi dengan uji coba.
Sebelum melakukan proses produksi, membentuk pola sampel, mengukurnya, menyimpannya, cangkang itu, dan tuangkan. Data mengalahkan opini.
8. Kesimpulan
Bahan berpola suhu rendah dan suhu sedang berbeda dalam rentang titik lelehnya, kekuatan, stabilitas termal, penyusutan, permukaan akhir, dan persyaratan pemrosesan.
Bahan bersuhu rendah, biasanya di bawah 70°C, menawarkan biaya rendah, produksi yang relatif sederhana, dan potensi pemulihan yang baik.
Bahan bersuhu sedang, umumnya antara 70°C dan 100°C, memberikan kekuatan yang lebih tinggi, stabilitas dimensi yang lebih baik, penyusutan yang lebih rendah, dan replikasi pola yang lebih halus dalam kondisi injeksi yang sesuai.
Aturan insinyur lama masih berlaku: cocokkan lilin dengan cangkangnya, persyaratan pengecoran, dan lingkungan bengkel.
Lakukan itu, dan lilin akan melakukan tugasnya. Abaikan saja, dan penyesuaian proses sebanyak apa pun tidak akan menyelamatkan proses tersebut.
FAQ
Apa perbedaan utama antara lilin suhu rendah dan suhu sedang?
Lilin bersuhu rendah meleleh di bawah 70°C dan memiliki stabilitas termal yang buruk (sekitar 30°C).
Lilin bersuhu sedang meleleh pada suhu 70–100°C dan memiliki stabilitas termal yang lebih baik (sekitar 35°C), kekuatan yang lebih tinggi, dan reproduksi permukaan yang lebih halus.
Mengapa wax suhu sedang lebih mahal?
Bahan polanya lebih mahal, injektor lilin membutuhkan investasi modal, dan pengendalian proses lebih menuntut. Namun, hasil yang lebih tinggi dan sisa yang lebih rendah sering kali mengimbangi biayanya.
Bisakah lilin bersuhu sedang direklamasi?
Ya, tetapi pemulihan memerlukan penyelesaian yang tepat, penyaringan, dan pengobatan. Lilin reklamasi yang tidak dirawat dengan baik menyebabkan cacat.
Lilin mana yang memberikan hasil akhir permukaan yang lebih baik?
Lilin bersuhu sedang, terutama dengan injeksi cair, memberikan hasil akhir permukaan yang lebih halus dan reproduksi detail pola yang lebih baik.