Saya telah menghabiskan sebagian besar kehidupan kerja saya di ruang cangkang pengecoran presisi.
Saya telah melihat cangkang yang tampak sempurna di ruang pengering gagal di autoklaf; Saya telah melihat cangkang natrium silikat yang murah menghemat uang untuk kutipan dan kehilangannya dua kali lipat.
Dan saya telah melihat garis sol silika yang dikontrol dengan baik menghasilkan baja tahan karat berukuran besar yang hampir tidak perlu disentuh oleh pelanggan setelah peledakan..
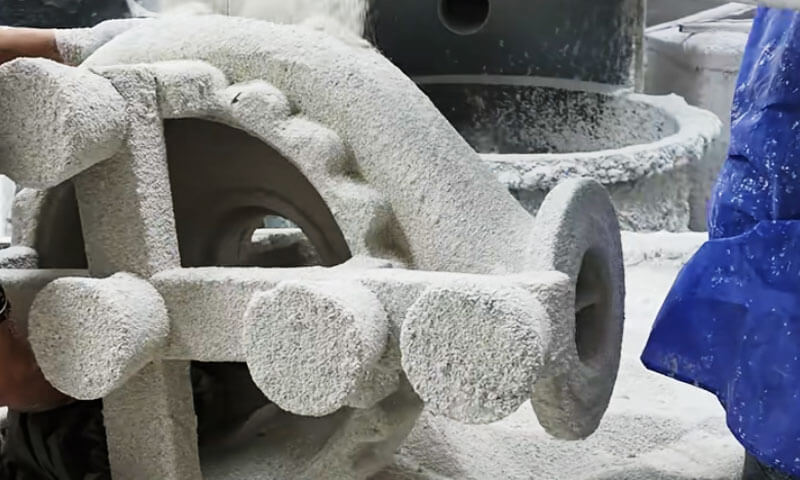
Untuk coran baja tahan karat berukuran besar, cangkangnya bukan barang habis pakai. Ini adalah dasar dari akurasi dimensi, Kualitas Permukaan, dan menghasilkan.
Di industri pengecoran presisi Tiongkok, empat rute pembuatan cangkang banyak digunakan:
- A. Cangkang natrium silikat
- B. Cangkang komposit
- C. Cangkang sol silika dengan lilin suhu rendah
- D. Cangkang sol silika dengan lilin suhu sedang
Tiga rute pertama umumnya menggunakan pola lilin bersuhu rendah. Dari sudut pandang kualitas casting, natrium silikat adalah yang paling lemah; komposit dan sol silika – lilin suhu rendah berada di tengah; silika sol – lilin bersuhu sedang memberikan hasil terbaik.
Dari sudut pandang biaya cangkang, natrium silikat adalah yang termurah, sedangkan silika sol – lilin bersuhu sedang adalah yang paling mahal.
Artikel ini membandingkan keempat rute ini dari sudut pandang insinyur pengecoran—bukan katalog.
1. Mengapa Pembuatan Shell Penting untuk Pengecoran Baja Tahan Karat Besar
Cangkang keramik berfungsi sebagai cetakan negatif dan wadah struktural untuk logam cair.
Kinerjanya secara langsung mempengaruhi kualitas permukaan, akurasi dimensi, kesehatan internal, dan hasil produksi dari pengecoran jadi.
Untuk komponen baja tahan karat berukuran besar, lima karakteristik cangkang patut mendapat perhatian khusus.

Kekuatan Suhu Tinggi dan Ketahanan Merayap
Baja tahan karat umumnya dituang pada suhu yang relatif tinggi, tergantung pada kelas paduannya, geometri pengecoran, dan praktik pengecoran.
Cangkang keramik harus mempertahankan kekuatan mekanik yang cukup selama pemanasan awal, penuangan, dan solidifikasi.
Cangkang dengan kekuatan suhu tinggi yang tidak memadai dapat berubah bentuk karena berat logam cair.
Hal ini dapat menyebabkan penyimpangan dimensi, ketebalan dinding tidak rata, penonjolan lokal, atau distorsi permukaan mesin yang kritis.
Ketahanan terhadap tanaman merambat juga sama pentingnya. Cangkang keramik mengalami pembebanan berkelanjutan pada suhu tinggi, dan perilaku deformasinya dapat memengaruhi keakuratan dimensi meskipun tidak terjadi retakan langsung.
Inilah salah satu alasan mengapa cangkang berikat silika-sol umumnya memiliki kinerja lebih baik dibandingkan cangkang berikat natrium silikat dalam menuntut aplikasi pengecoran besar..
Permeabilitas dan Evakuasi Gas
Selama penuangan, udara dan gas lain di dalam rongga cetakan harus keluar saat logam cair mengisi cangkang.
Kelembaban, sisa lilin, dan produk penguraian bahan pengikat juga dapat menyebabkan cacat terkait gas.
Jika permeabilitas cangkang tidak mencukupi, gas dapat terperangkap dan menyebabkan porositas, lubang sembur, atau pengisian tidak lengkap.
Bagian berdinding tipis, lorong-lorong sempit, dan geometri impeler yang kompleks sangat sensitif terhadap kondisi ini.
Permeabilitas tergantung pada beberapa faktor:
- Distribusi ukuran partikel tahan api dan bentuk butiran.
- Ketebalan lapisan muka dan jumlah lapisan cangkang.
- Kandungan pengikat dan rasio bubuk-cair.
- Kondisi pengeringan dan pembakaran.
- Adanya sisa lilin, kelembaban, atau kontaminan lainnya.
Cangkang berkualitas tinggi harus memberikan keseimbangan yang tepat antara kekuatan dan permeabilitas gas.
Meningkatkan kandungan bahan pengikat atau memproduksi lapisan muka yang terlalu padat dapat meningkatkan aspek tertentu dari integritas cangkang sekaligus membatasi evakuasi gas.
Permukaan Akhir dan Akurasi Dimensi
Lapisan muka langsung bersentuhan dengan baja tahan karat cair dan sangat menentukan kondisi permukaan cetakan.
Kualitas tahan apinya, distribusi partikel, perilaku membasahi, dan ketahanan terhadap reaksi cetakan logam mempengaruhi kekasaran permukaan dan pembentukan cacat.
Untuk presisi tinggi pengecoran investasi, kekasaran permukaan sekitar Ra 0,8–4,3 μm dan tingkat toleransi dimensi CT3–CT5 dikutip dalam perbandingan teknis asli untuk aplikasi yang menuntut.
Angka-angka ini harus dipahami sebagai tolok ukur yang bergantung pada proses dan bukan sebagai jaminan universal, khususnya untuk coran besar.
Pengecoran baja tahan karat berukuran sedang dan besar dengan persyaratan permukaan yang tidak terlalu menuntut mungkin tidak membenarkan biaya tambahan untuk sistem cangkang lilin dan silika-sol suhu sedang.
Dalam kasus seperti itu, lilin suhu rendah atau proses cangkang komposit mungkin menawarkan keekonomian yang lebih baik secara keseluruhan.
Ketahanan Guncangan Termal dan Integritas Shell
Coran besar memberikan beban termal yang besar pada cangkang. Pemanasan tidak merata, sisa kelembaban, pengeringan yang tidak mencukupi, dewaxing cepat, dan kondisi pembakaran yang tidak tepat dapat menimbulkan tekanan termal.
Retaknya cangkang dapat menyebabkan penetrasi logam, sirip, cacat dimensi, atau penolakan casting sepenuhnya.
Untuk komponen berat, memperbaiki atau mengganti cangkang yang rusak juga menghabiskan banyak tenaga kerja, energi, dan waktu produksi.
Oleh karena itu, proses pembuatan cangkang yang kuat memerlukan pengeringan yang terkontrol, penembakan seragam, bahan tahan api yang sesuai, dan ketebalan cangkang disesuaikan dengan massa dan geometri pengecoran.
Biaya Produksi dan Lead Time
Proses pembuatan cangkang mempengaruhi lebih dari sekedar biaya langsung bahan keramik.
Ini juga menentukan kebutuhan tenaga kerja, investasi peralatan, konsumsi energi, pemanfaatan ruang lantai, dan waktu yang dibutuhkan untuk melepaskan susunan pola untuk dituang.
Untuk badan impeller atau katup berukuran besar yang beratnya puluhan kilogram, sebuah proses yang menghemat sejumlah kecil bahan tahan api namun memerlukan beberapa hari pengeringan tambahan mungkin tidak ekonomis.
Sebaliknya, sistem shell premium dapat dibenarkan jika akurasi dimensinya yang lebih tinggi dan tingkat penolakan yang lebih rendah secara signifikan mengurangi biaya pemesinan dan kualitas hilir.
Oleh karena itu, proses yang paling ekonomis adalah proses yang memberikan kualitas pengecoran yang dibutuhkan dengan total biaya produksi terendah, belum tentu yang memiliki biaya bahan cangkang paling rendah.
2. Gambaran Umum Empat Proses Pembuatan Kerang
Keempat proses tersebut berbeda terutama dalam kimia pengikat, bahan tahan api lapisan muka, konstruksi cangkang cadangan, persyaratan pola lilin, dan pengendalian produksi.
| Proses | Sistem pengikat | Sistem lilin yang khas | Keuntungan utama | Batasan utama |
| Cangkang natrium silikat | Natrium silikat | Lilin bersuhu rendah | Biaya rendah, siklus pendek, permeabilitas tinggi, pelepasan cangkang yang relatif mudah | Kekuatan suhu tinggi yang lebih rendah, kualitasnya kurang stabil, variasi dimensi yang lebih besar |
| Cangkang komposit | Silika sol dalam mantel wajah; natrium silikat dalam lapisan cadangan | Lilin bersuhu rendah | Kualitas permukaan lebih baik dibandingkan cangkang natrium silikat konvensional; siklus produksi yang relatif singkat | Kinerja cangkang cadangan masih dibatasi oleh natrium silikat |
Cangkang silika-sol dengan lilin suhu rendah |
Silika sol di seluruh sistem cangkang | Lilin bersuhu rendah | Kekuatan cangkang yang bagus, stabilitas dimensi, Kualitas Permukaan, dan kemampuan beradaptasi terhadap coran besar | Biaya lebih tinggi dan siklus pengeringan lebih lama |
| Cangkang silika-sol dengan lilin suhu sedang | Silika sol di seluruh sistem cangkang | Lilin bersuhu sedang | Akurasi dimensi tinggi, permukaan akhir yang bagus, potensi cacat rendah dalam kondisi terkendali | Biaya lilin dan peralatan yang tinggi; kebutuhan investasi dan operasional yang lebih besar |
3. Cangkang Natrium Silikat: Murah, Terbukti, Tapi Kualitas Terbatas
Pembuatan cangkang natrium silikat memiliki sejarah produksi hampir 60 bertahun-tahun di Tiongkok. Itu masih menyumbang sekitar 70% pabrik pengecoran presisi Cina.
Itu bukan karena menghasilkan coran terbaik. Itu karena harganya murah, cepat, dan pemaaf.
Selama beberapa dekade, perbaikan pada bahan tahan api cadangan dan pengeras baru memiliki kekuatan cangkang lebih dari dua kali lipat.
Kemampuan proses casting, akurasi dimensi, dan hasil panen menjadi lebih baik. Cangkang natrium silikat masih memegang pangsa pasar yang besar dan telah menggantikan beberapa pengecoran pasir luar negeri dalam pesanan ekspor batch.
Keuntungannya nyata: biaya rendah, siklus produksi yang pendek, perilaku knock-out yang baik, dan permeabilitas tinggi. Tidak ada proses cangkang lain yang menandingi natrium silikat pada titik tersebut.
Namun kualitas pengecoran—kekasaran permukaan, jumlah cacat, akurasi dimensi, menghasilkan, dan tingkat kegagalan—lebih buruk dibandingkan tiga rute lainnya.

Masalah Inti
Kelemahan mendasarnya adalah pada pengikatnya sendiri. Natrium silikat mengandung kadar yang tinggi Na₂O.
Kekuatan suhu tinggi dan ketahanan mulurnya jauh di bawah cangkang sol silika—hanya sekitar 20%. 1/30 ke 1/60 dari sol silika.
Karena ini, banyak pengecoran menggunakan biaya rendah, pasir kuarsa bermutu rendah dan tepung dengan gradasi ukuran partikel yang buruk untuk lapisan cadangan.
Pengeras sebagian besar masih terbatas pada amonium klorida. Dalam kondisi seperti itu, pengecoran presisi berkualitas tinggi tidak dapat dicapai.
Masalah kedua adalah pengendalian proses. Produksi cangkang sangat bervariasi dari satu batch ke batch lainnya. Banyak bengkel yang tidak memiliki kontrol ketat terhadap parameter proses.
Pengeras bersifat korosif, peralatan ekstraksi debu sering kali aus, dan hanya sedikit bengkel yang memiliki suhu-, kelembaban-, dan lingkungan yang terkendali debu.
Persiapan pelapisan, pengerasan, pengeringan, dan dewaxing jarang dikontrol berdasarkan standar operasi industri—viskositas, berat jenis, konsentrasi pengeras, dan pH tidak diperiksa sesuai jadwal.
Suhu ruang pengeringan, kelembaban, dan kecepatan udara seringkali tidak terkendali. Sebagai akibat, tinggi- atau cuaca bersuhu rendah dan musim lembab dapat menghasilkan banyak sisa.
Dengan kata lain, banyak pabrik yang masih berada pada level bengkel manual, mengandalkan pengalaman daripada kontrol kualitas ilmiah.
Itulah alasan utama mengapa coran natrium silikat memiliki kualitas yang tidak stabil, tingkat penolakan yang tinggi, dan tingkat kegagalan yang tinggi selama beberapa dekade.
Arah Perbaikan
Pertama, ganti tepung pasir kuarsa mutu rendah biasa dengan bubuk mikro silika dengan kemurnian tinggi, seperti kuarsa vena.
Gunakan a distribusi ukuran partikel bimodal bubuk kuarsa bulat untuk menyiapkan bubur lapisan muka.
Hal ini meningkatkan stabilitas termokimia cangkang muka dan memungkinkan rasio bubuk-cair yang tinggi.
Dalam satu contoh produksi, dengan natrium silikat dari modulus 3.4 Dan kepadatan 1.28 g/cm³, rasio bubuk-cair tercapai 2.7.
Setelah penggilingan bola basah, penyelesaian tangki tunggal, pemisahan magnetik, dan pengolahan air deionisasi, yang bulat, bimodal, bubuk dengan kemurnian tinggi memiliki kinerja lebih baik daripada bubuk campuran buatan.
Kedua, meningkatkan kontrol kualitas di tempat dan mengikuti standar nasional. Pisahkan lapisannya, plesteran, dan area pengerasan dari ruang pengeringan cangkang.
Kontrol suhu dan kelembapan di tempat pertama; meningkatkan penghilangan debu dan perlindungan korosi pada yang terakhir. Ini menstabilkan kualitas cangkang dan meningkatkan lingkungan kerja.
Ketiga, ganti lapisan pertama dan kedua cangkang kalsit-natrium silikat dengan a kalsit-silika sol lapisan muka dan transisi, sepenuhnya menghilangkan pengeras natrium silikat dan amonium klorida dari permukaan dan lapisan transisi.
Perhitungan biaya menunjukkan biaya pengecoran hanya meningkat 0.46 yuan/kg, sedangkan siklus pembuatan cangkang tetap sebanding dengan siklus pembuatan cangkang natrium silikat.
4. Silica Sol Shell dengan Lilin Suhu Rendah: Jalur Tengah Pragmatis
Rute lilin silika sol–suhu rendah sangat cocok dengan pasar Tiongkok.
Ini sangat mudah beradaptasi untuk casting 1 kg, dan khususnya di sekitar 5 kg dan yang lebih tinggi—coran dengan berat sedang—yang menawarkan fleksibilitas dan keuntungan lebih besar dibandingkan lilin bersuhu sedang.
Untuk sebagian besar coran sedang dan besar, kekasaran permukaan, akurasi dimensi, dan persyaratan toleransi tidak terlalu tinggi.
Tidak perlu menggunakan lilin bersuhu sedang dengan titik leleh tinggi. Lilin bersuhu sedang memerlukan injeksi lilin bertekanan tinggi—di atas 6–7 MPa—Atau injeksi lilin cair.
Itu berarti investasi peralatan yang besar. Tebal, pola lilin bersuhu sedang yang berat cenderung menyusut, deformasi, dan biaya yang lebih tinggi.
Lilin bersuhu rendah mudah dibentuk, memerlukan peralatan sederhana, dan perbedaan kekasaran pola lilin tidak besar.
Dibandingkan dengan cangkang komposit, rute ini memberikan kualitas yang lebih stabil, terutama akurasi dimensi. Ini tidak mengandung natrium silikat, jadi cangkangnya mempunyai sifat suhu tinggi yang baik.
Setelah sintering sekitar 1,500° C., cangkangnya memiliki permeabilitas tinggi dan ketahanan mulur yang kuat.
Ini dapat digunakan untuk bagian berdinding tipis dan bagian kompleks sedang-besar, dan juga untuk bagian yang berat hingga 60–100kg—selongsong pompa, impeler, cangkang deflektor air, tubuh pompa, tubuh katup, dan komponen serupa.
Untuk bagian berdinding tebal sedang-besar atau berat, fork-shell atau lift-shell yang dituangkan langsung di depan tungku dapat mencapai hasil yang tinggi.
Masalah
Pertama, karena lilin bersuhu rendah digunakan, sebagian besar cangkang mengalami dewax dalam air.
Residu yang tersabunkan pasti akan memasuki cangkang—terutama ketika cangkang komposit dan natrium silikat dikeringkan dalam tangki air yang sama—menyebabkan inklusi permukaan dan tingkat kegagalan yang sedikit lebih tinggi. Inilah kelemahan utamanya.
Kedua, siklus pembuatan cangkang yang panjang adalah kelemahan terbesar. Untuk bagian berat dengan lubang dalam atau alur dalam, setiap lapisan mungkin perlu 24–47 jam pengeringan.
A 60 kg impeler saluran ganda sering dibutuhkan 10–15 hari dari pembuatan cangkang. Zona buta yang belum dikeringkan dapat menyebabkan sol silika larut kembali selama dewaxing air dan menyebabkan retakan pada cangkang.
Ketiga, biayanya sekitar 5 kali yaitu cangkang natrium silikat—tentang 6,000 yuan per ton coran untuk pembuatan cangkang—dan 18% lebih tinggi daripada cangkang komposit. Oleh karena itu, biaya casting relatif tinggi.
Arah Perbaikan
Untuk menghindari inklusi tersabunkan dari lilin bersuhu rendah yang tidak diproses secara sempurna dan dari berbagi tangki air panas yang sama dengan cangkang komposit atau natrium silikat, menggunakan dewaxing uap pada 0.3–0,5 MPa Dan 130–140°C alih-alih dewaxing air.
Hal ini untuk menghindari inklusi saponifikasi dan retaknya cangkang.
Jika dewaxing air panas digunakan, menambahkan 1–3% volume asam klorida industri ke air, dan setelah dewaxing bilas cangkang dengan air panas yang mengandung asam untuk mengurangi residu yang tersabunkan.
Jangan berbagi tangki yang sama dengan natrium silikat atau cangkang komposit. Ganti air atau dewax secara terpisah untuk mengurangi bahan saponifikasi yang masuk ke dalam cangkang.
Untuk perawatan lilin reklamasi, menggunakan 3–5% volume asam sulfat dalam air mendidih, dengan waktu perebusan dan pengendapan yang cukup.
Di musim dingin, suhu air sadah rendah, natrium silikat dan cangkang komposit mengandung lebih banyak Na₂O, dan saponifikasi lilin lebih serius.
Tambahkan lebih banyak asam sulfat ke lilin reklamasi. Setelah perawatan lilin, penambahan segera polieter juga penting.
Untuk memperpendek siklus pembuatan cangkang, menggunakan sol silika yang cepat kering. Proses ini semakin matang. Waktu pengeringan untuk setiap lapisan dapat dikurangi sekitar setengah.
Untuk sebagian besar, setiap lapisan kecuali lapisan terakhir hanya membutuhkan sekitar 3 jam. Waktu pembuatan cangkang bisa berkurang 62 jam sampai 24 jam.
Untuk bagian dengan berat sedang, pengurangannya adalah tentang 60% dibandingkan dengan sol silika konvensional.
Harga pasarannya saja 20–30% lebih tinggi, dan premi tersebut dapat diperoleh kembali melalui pengurangan luas lantai, konsumsi panas, dan hasil yang lebih tinggi. Sol silika yang cepat kering adalah arah yang tak terelakkan dalam reformasi cangkang sol silika.
Untuk mengurangi biaya, cara paling efektif adalah mengganti zirkon dengan kuarsa leburan atau kuarsa sintetis untuk bahan tahan api lapisan muka. Zirkon menyumbang sekitar 65% dari total biaya cangkang sol silika.
Mengganti zirkon dengan kalsit atau kuarsa mengurangi biaya cangkang 6,000 yuan/t dilemparkan ke 2,210 yuan/t, A 55.8% pengurangan. Untuk bagian dengan berat sedang, pasir/tepung kuarsa yang menyatu secara bertahap menggantikan pasir/tepung zirkon.
5. Silica Sol Shell dengan Lilin Suhu Sedang: Tolok Ukur Kualitas
Lilin silika sol–suhu sedang adalah rute pengecoran presisi yang umum secara internasional. Ini memberikan kualitas pengecoran terbaik dan tingkat kegagalan terendah.
Ini sangat cocok untuk komponen berukuran sedang dan ekstra besar yang memerlukan kekasaran permukaan tinggi—Ra 0.8–4.3—dan akurasi dimensi yang tinggi—CT3–CT5.
Karena keterbatasan peralatan dan biaya, Namun, jarang digunakan untuk bagian dengan berat sedang di 5–100kg jangkauan.

Masalah
Pertama, biaya. Biaya shell sekitar 8 kali yaitu natrium silikat, dan tentang 20% lebih tinggi daripada sol lilin-silika bersuhu rendah.
Alasan utamanya adalah biaya bahan cangkang dan lilin yang lebih tinggi, konsumsi daya peralatan yang jauh lebih tinggi, dan investasi peralatan yang lebih tinggi.
Kedua, siklus produksinya mirip dengan sol lilin-silika bersuhu rendah dan lebih lama dibandingkan natrium silikat atau cangkang komposit.
Ketiga, untuk 5–60kg coran sedang-berat, lilin cair suhu sedang di 63–75°C dan tekanan injeksi tinggi sekitar 7.1–8,0 MPa dibutuhkan.
Pola lilin berdinding tipis rentan terhadap penyusutan. Akurasi dimensi tidak terlalu tinggi.
Karena bagian dengan berat sedang tidak memerlukan keakuratan dimensi dan kekasaran yang sama seperti bagian besar, silika sol – lilin bersuhu sedang jarang dipilih untuk mereka.
Arah Perbaikan
Untuk mengendalikan biaya dengan tetap menjaga kualitas, setelah mengatasi keterbasahan kalsit yang buruk dengan lilin suhu sedang, mengganti zirkon dengan kuarsa sintetis atau kuarsa leburan jelas merupakan arahnya.
Kuarsa leburan hanya memiliki koefisien muai linier 5 × 10⁻⁷/°C, dan harganya saja 1/6 yaitu zirkon. Luar negeri, kuarsa leburan secara bertahap berkembang dalam penerapannya.
Sol silika yang cepat kering untuk memperpendek siklus cangkang adalah arah yang umum dalam industri.
Mengembangkan lilin bersuhu sedang dalam negeri atau menyempurnakan lilin parafin-polieter bersuhu rendah merupakan tugas yang penting.
Kuncinya adalah memecahkan masalah pengolahan lilin reklamasi sehingga sifat lilin tetap stabil dalam produksi.
6. Cangkang Komposit: Sebuah Kompromi, Bukan Jawaban Akhir
Untuk mengatasi kelemahan cangkang natrium silikat, banyak pabrik sekarang menggunakan zirkon dan sol mullite–silika untuk lapisan pertama dan kedua, sambil mempertahankan proses natrium silikat asli untuk lapisan cadangan.
Ini adalah kompromi yang menggabungkan kemampuan proses sol silika yang baik dengan biaya rendah dan siklus natrium silikat yang pendek.
Dibandingkan dengan cangkang natrium silikat, cangkang komposit meningkatkan kemampuan proses pengecoran secara signifikan: kekasaran yang lebih rendah, cacat permukaan lebih sedikit, dan tingkat kegagalan yang lebih rendah.
Mereka dapat digunakan untuk baja tahan karat, baja tahan panas, dan baja paduan tinggi lainnya. Siklus produksinya jauh lebih pendek dibandingkan sol lilin-silika bersuhu rendah dan serupa dengan natrium silikat.
Masalah Utama
Pertama, karena lapisan cadangan menahan pengikat natrium silikat, kekuatan suhu tinggi keseluruhan dan ketahanan mulur cangkang lebih rendah dibandingkan cangkang sol silika.
Suhu sintering cangkang dibatasi hingga di bawah 960° C.. Di atas 800° C., deformasi cangkang meningkat sebesar 30%.
Cangkang sol silika dapat disinter hingga sekitar 1,500° C. dan tidak berubah bentuk sebelum suhu tersebut.
Karena itu, akurasi dimensi coran cangkang komposit, termasuk toleransi, lebih rendah daripada cangkang sol silika.
Saat menuangkan coran besar ke sekeliling 10 kg, lapisan sol silika tambahan—setidaknya biasanya 2 lebih banyak lapisan—Diperlukan untuk mendapatkan kekuatan suhu tinggi dan mencegah deformasi.
Kedua, dua lapisan pertama adalah faktor utama yang mempengaruhi permeabilitas cangkang. Perubahan dari natrium silikat menjadi sol silika secara tajam mengurangi permeabilitas cangkang secara keseluruhan.
Ketika suhu sintering rendah dan waktu penahanan tidak mencukupi, porositas gas, Misruns, dan penutupan dingin sering terjadi.
Oleh karena itu cangkang komposit sulit digunakan untuk bagian berdinding tipis d ≤ 3 mm, sebagian besar, dan bagian ekstra besar di bawah sekitar 60 kg.
Karena kekuatan suhu tinggi lebih rendah dibandingkan sol silika, memo dapat terjadi. Dengan kata lain, permeabilitas cangkang komposit lebih rendah dibandingkan cangkang sol natrium silikat dan silika.
Ketiga, kualitas cangkang komposit lebih stabil dibandingkan natrium silikat tetapi kurang stabil dibandingkan sol silika. Lapisan cadangan masih mengandung pengikat natrium silikat.
Untuk mengendalikan biaya, banyak pabrik yang masih menggunakan biaya rendah, refraktori yang tidak stabil seperti tanah liat dan pasir granular. Kontrol proses mirip dengan natrium silikat, jadi stabilitas kualitasnya buruk.
Untuk bagian yang berat disekitarnya 10 kg dan sebagian besar di bawah 1 kg, tingkat penolakan dan kegagalan lebih tinggi dibandingkan dengan cangkang sol silika.
Keempat, karena cangkang komposit menggunakan zirkon yang mahal untuk lapisan mukanya, biaya cangkang adalah 6.3 kali yaitu natrium silikat.
Jika pasir/tepung mullite digunakan untuk lapisan cadangan, harga cangkang hampir sama dengan sol silika—hanya sekitar 1 pengecoran yuan/kg perbedaan. Keuntungan berbiaya rendah tidaklah signifikan.
Kelima, cangkang komposit tidak dapat menggunakan lilin bersuhu sedang. Lilin bersuhu sedang tidak dapat dihilangkan lilinnya dengan air panas.
Dalam autoklaf di 171° C dan 0.6 MPa, resin damar suhu sedang bereaksi kuat dengan natrium silikat dan sisa pengeras di lapisan cadangan, membentuk zat saponifikasi lengket berwarna putih yang tidak dapat didaur ulang tanpa pengolahan.
Cangkang silika sol bisa menggunakan keduanya rendah- dan lilin suhu sedang tanpa masalah ini.
Dalam ringkasan, cangkang komposit merupakan peningkatan dari natrium silikat. Lebih baik dalam kemampuan proses pengecoran, menghasilkan, dan tingkat kegagalan, namun pada dasarnya masih berbeda dengan cangkang sol silika.
Selain siklus produksi yang lebih pendek dan biaya cangkang yang sedikit lebih rendah, kualitas dan keandalan pengecorannya lebih rendah daripada sol silika.
Arah Perbaikan
Pertama, ganti pasir zirkon dengan kalsit untuk bahan tahan api lapisan muka. Kemampuan proses pengecoran tidak bergantung sepenuhnya pada bahan tahan api lapisan muka; hal ini berkaitan erat dengan bahan pengikat dan juga dengan pola lilin—kekasaran pola lilin dan residu yang disabunkan.
Cangkang komposit hanya dapat menggunakan lilin bersuhu rendah dan sebagian besar digunakan untuk pengecoran presisi dengan kekasaran sedang—Ra 6.3–11.5—dan akurasi dimensi yang lebih rendah—CT4–CT6.
Pengalaman produksi menunjukkan bahwa penggantian sol zirkon-silika dengan sol kalsit-silika untuk pelapis wajah sepenuhnya layak dilakukan..
Hal ini mengurangi biaya shell 4,150–4,830 yuan/t dilemparkan ke 1,360 yuan/t, hanya 460 yuan lebih dari natrium silikat.
Kedua, meningkatkan kontrol kualitas dan lingkungan untuk pembuatan cangkang, terutama lapisan cadangan.
Ketiga, lapisan cadangan harus menggunakan stable, berkemampuan suhu tinggi, refraktori yang relatif murah dengan kadar air yang sesuai dengan lapisan muka.
Dua bahan cadangan umum direkomendasikan. Salah satunya adalah lapisan bubuk tanah liat-kuarsa tahan api di 60%/40%, diplester dengan pasir granular yang terbuat dari limbah batu bata korundum yang dihancurkan dan limbah batu bata tahan api terkait.
Ini tersedia secara luas, murah, dan memberikan kekuatan suhu tinggi dan ketahanan mulur yang lebih tinggi dibandingkan mullit atau bauksit, hanya di 1/2–1/3 harga bauksit.
Cocok untuk pelapis wajah zirkon atau kuarsa sintetis. Yang kedua adalah lapisan bubuk tanah liat-butiran tahan api dengan perbandingan volume 3:7, diplester dengan pasir granular.
Opsi ini hanya cocok untuk cangkang komposit zirkon. Beberapa pabrik menggunakan pasir/tepung mullite atau bauksit untuk lapisan cadangan komposit.
Sifat pelapisan stabil, cangkangnya tipis dan mudah disinter, tetapi biayanya terlalu tinggi dan sifat suhu tinggi lebih rendah dibandingkan kedua opsi di atas. Bauksit memiliki perilaku knock-out yang buruk.
Bahan terbuat dari limbah porselen yang dihancurkan, ubin mengkilap, atau ubin lantai murah, tapi mereka tidak dibakar pada suhu tinggi, mempunyai komposisi yang kompleks, menunjukkan kecenderungan kuat untuk retak pada suhu tinggi, mempunyai sifat refraktori yang lebih rendah, dan sulit untuk dihancurkan setelah dituang—terutama untuk bagian yang berat. Mereka tidak direkomendasikan.
7. Tren Perkembangan Masa Depan dalam Pembuatan Kerang untuk Pengecoran Baja Tahan Karat Besar
Perkembangan teknologi pembuatan cangkang semakin terfokus pada peningkatan kualitas pengecoran sekaligus menekan biaya produksi, waktu siklus, dan dampak lingkungan.
Penggunaan Pengikat Silika-Sol yang Lebih Luas
Sistem silika-sol menawarkan landasan teknis yang kuat untuk pengecoran investasi berkualitas tinggi karena sifat cangkangnya yang menguntungkan dan potensi produksi yang stabil.
Penerapannya yang lebih luas bergantung pada pengurangan kerugian yang terkait dengan biaya bahan dan waktu pengeringan.
Sol silika yang cepat kering, konstruksi cangkang yang dioptimalkan, dan sistem refraktori yang lebih ekonomis dapat membantu menutup kesenjangan ini.
Optimasi Tahan Api
Mengganti zirkon yang mahal dengan silika sintetis berkualitas atau silika leburan dapat mengurangi biaya material, tetapi substitusi harus menjaga kompatibilitas bahan kimia dan kualitas permukaan.
Pengembangan proses di masa depan harus fokus pada keseluruhan sistem mantel muka, termasuk kimia pengikat, pemuatan bubuk, distribusi ukuran butir, perilaku membasahi, dan stabilitas pengeringan.
Mengoptimalkan variabel-variabel ini secara bersamaan akan lebih efektif dibandingkan mengurangi biaya refraktori secara terpisah.
Pengeringan Lebih Cepat dan Konsisten
Bahan pengikat yang cepat kering, manajemen aliran udara yang lebih baik, kelembaban terkontrol, dan pemantauan lingkungan bengkel yang lebih baik dapat mengurangi waktu siklus pembuatan cangkang.
Tujuannya bukan sekadar mengeringkan setiap lapisan secepat mungkin. Hal ini untuk mencapai kekuatan yang cukup dan stabilitas dimensi dengan waktu tunggu minimum dan variasi proses yang dapat diterima.
Kontrol Proses Berbasis Data
Pabrik pengecoran modern dapat meningkatkan konsistensi dengan mencatat sifat bubur, kondisi pengeringan, jumlah lapisan cangkang, parameter dewaxing, profil penembakan, dan hasil pemeriksaan pengecoran.
Menganalisis catatan ini membantu mengidentifikasi kondisi proses yang terkait dengan retakan cangkang, penyimpangan dimensi, dan cacat permukaan.
Seiring waktu, hal ini memungkinkan jendela operasi yang lebih andal dan mengurangi ketergantungan pada pengalaman masing-masing operator.
Manufaktur Total Biaya
Tren jangka panjangnya adalah mengevaluasi proses pembuatan cangkang berdasarkan biaya produksi coran yang diterima, bukan hanya berdasarkan bahan cangkang saja.
Sebuah proses yang mengurangi penolakan, tunjangan pemesinan, dan penundaan pengiriman mungkin memberikan hasil komersial yang lebih baik meskipun biaya material awalnya lebih tinggi.
Hal ini sangat penting untuk pengecoran baja tahan karat berukuran besar, dimana setiap komponen yang ditolak dapat menimbulkan kerugian yang besar.
8. Kesimpulan
Empat proses pembuatan cangkang utama yang digunakan dalam pengecoran investasi—cangkang natrium silikat, cangkang komposit, cangkang silika-sol dengan lilin suhu rendah, dan cangkang silika-sol dengan lilin bersuhu sedang—masing-masing menawarkan keunggulan berbeda dalam hal kualitas pengecoran, biaya, dan siklus produksi.
Untuk coran baja tahan karat berukuran besar, perbaikan yang paling efektif adalah memperkuat pengendalian proses, mengoptimalkan refraktori lapisan muka, mengadopsi sistem sol silika cepat kering yang tervalidasi, meningkatkan pemulihan lilin, dan pilih konstruksi cangkang sesuai dengan geometri pengecoran dan volume produksi.
Akhirnya, proses pembuatan cangkang terbaik belum tentu termurah atau tercanggih.
Ini adalah proses yang secara konsisten menghasilkan coran yang memenuhi standar kualitas yang disyaratkan dengan total biaya produksi terendah.
Untuk pengecoran yang mencari kualitas lebih baik dan produksi lebih stabil, kombinasi teknologi silika-sol yang sesuai, bahan tahan api yang berkualitas, pengeringan terkontrol, dan manajemen proses berbasis data menawarkan jalur praktis menuju investasi dengan imbal hasil lebih tinggi.
FAQ
Proses pembuatan cangkang yang mana memberikan kualitas terbaik untuk pengecoran baja tahan karat berukuran besar?
Cangkang silika sol dengan wax bersuhu sedang memberikan kualitas pengecoran terbaik, akurasi dimensi, dan tingkat kegagalan terendah.
Silica sol dengan wax suhu rendah merupakan alternatif praktis untuk komponen dengan berat sedang.
Mengapa natrium silikat masih digunakan jika kualitasnya lebih rendah?
Natrium silikat harganya murah, memiliki siklus produksi yang pendek, perilaku knock-out yang baik, dan permeabilitas tinggi. Ini tetap menarik secara ekonomi untuk pengecoran yang tidak terlalu menuntut.
Mengapa cangkang komposit tidak bisa menggunakan lilin bersuhu sedang?
Dalam dewaxing autoklaf pada suhu 171°C dan 0.6 MPa, resin damar suhu sedang bereaksi dengan natrium silikat dan sisa pengeras di lapisan cadangan, membentuk zat saponifikasi lengket yang tidak dapat didaur ulang tanpa pengolahan.
Apa arah masa depan untuk cangkang pengecoran baja tahan karat berukuran besar?
Cangkang silika sol—terutama dengan refraktori pelapis muka berbiaya rendah dan bahan pengikat yang cepat kering—secara bertahap akan menggantikan natrium silikat dan cangkang komposit seiring dengan meningkatnya persyaratan kualitas.