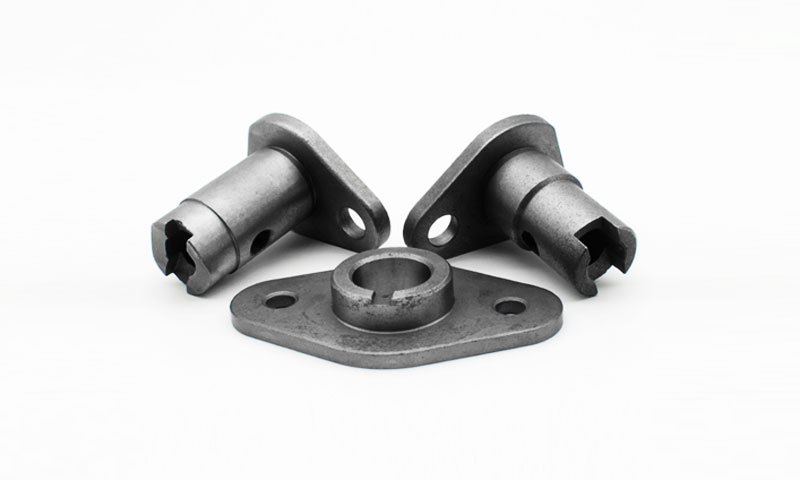
Dalam manufaktur mekanis, komponen yang tak terhitung jumlahnya mungkin terlihat berbeda dalam bentuk dan fungsi, tetapi banyak di antaranya yang dapat diklasifikasikan ke dalam sejumlah bentuk struktur tipikal yang terbatas.
Di antara yang paling representatif adalah poros, lengan, perumahan, roda gigi, Piston, dan menghubungkan batang.
Tantangan dalam mengerjakan bagian-bagian ini bukan sekadar memilih alat atau mesin pemotong.
Rencana proses yang baik harus mengoordinasikan seleksi kosong, desain tanggal, urutan pemesinan, pembagian tunjangan, perlakuan panas, desain perlengkapan, parameter pemotongan, Inspeksi Dimensi, dan volume produksi.
Artikel ini memberikan gambaran sistematis tentang metode pemesinan, rute proses yang khas, persyaratan teknis utama, dan tantangan manufaktur umum yang terkait dengan enam komponen mekanis representatif ini.
1. Pemesinan Bagian Poros: Tolok Ukur Pemesinan Komponen Putar
Bagian poros adalah salah satu komponen yang paling representatif dalam manufaktur mekanis.
Fungsi utamanya adalah untuk mendukung elemen yang berputar, mengirimkan torsi, mentransfer kekuatan, dan menjaga posisi relatif bantalan, roda gigi, katrol, Couplings, dan komponen transmisi lainnya.
Kualitas suatu poros ditentukan oleh kombinasi keakuratan dimensi, akurasi bentuk, akurasi posisi, dan integritas permukaan.
Untuk poros kecil yang relatif sederhana, Stok batang bulat seringkali ekonomis karena geometri awal sudah mendekati bentuk silinder akhir.
Untuk poros berkekuatan tinggi atau beban berat, penempaan dapat memberikan pemanfaatan material yang lebih baik dan sifat mekanik yang lebih baik. Poros yang besar atau sangat kompleks mungkin memerlukan proses pengecoran atau penempaan khusus.

Proses Pemesinan Poros Khas
Rute pemesinan poros umum dapat dinyatakan sebagai:
Persiapan kosong → pengeboran menghadap dan tengah → pembubutan kasar → perlakuan panas → semi-finishing → pemesinan fitur sekunder → pembubutan akhir → penggilingan atau penyelesaian akhir → pemeriksaan akhir
Urutan yang tepat berubah sesuai dengan geometri poros dan material, Tetapi stabilitas datum dan urutan proses tetap menjadi pertimbangan utama.
Untuk banyak poros presisi, lubang tengah dibuat lebih awal dan kemudian digunakan sebagai data referensi untuk pemesinan berikutnya.
Pemesinan antar pusat memungkinkan permukaan silinder eksternal yang berbeda dihasilkan relatif terhadap sumbu yang sama, yang sangat bermanfaat ketika koaksialitas sangat penting.
Mengapa Urutan Proses Penting
Prinsip utama dalam pemesinan poros adalah melakukan penghilangan material dalam jumlah besar selagi benda kerja masih memiliki kekakuan struktural yang memadai.
Misalnya, pembubutan kasar dengan diameter lebih besar biasanya dilakukan sebelum pemesinan ekstensif dengan diameter lebih kecil.
Jika terlalu banyak material yang dikeluarkan dari daerah ramping pada tahap awal, kekakuan lokal berkurang dan poros menjadi lebih rentan:
Lendutan → getaran → kesalahan dimensi → deviasi geometri
Perlakuan termal juga harus diintegrasikan ke dalam rute proses. Saat pengerasan atau temper diperlukan, kelonggaran penyelesaian yang cukup harus dipertahankan untuk menghilangkan distorsi perlakuan panas selama operasi selanjutnya.
Pembubutan Kasar dan Semi-Finishing
Pembubutan adalah proses pemesinan utama untuk sebagian besar geometri poros konvensional.
Pembelokan yang kasar terutama berkaitan dengan penghilangan material yang efisien dan pembentukan profil dasar bertahap.
Parameter pemotongan umumnya dipilih untuk memaksimalkan produktivitas dengan tetap mempertahankan kondisi pemotongan yang stabil dan menghindari defleksi yang berlebihan.
Setengah jadi mendekatkan permukaan fungsional utama ke dimensi akhirnya dan mempersiapkannya untuk finishing presisi tinggi.
Untuk poros ramping, pilihan dukungan sangat penting. Dukungan tailstock, istirahat yang stabil, ikuti istirahat, metode membuang yang tepat, dan parameter pemotongan yang dioptimalkan dapat mengurangi defleksi benda kerja secara signifikan.
Tujuannya bukan sekedar menghilangkan material dengan cepat, tetapi untuk menghasilkan geometri perantara yang stabil yang dapat diandalkan untuk mendukung operasi presisi selanjutnya.
Penyelesaian Permukaan Poros yang Presisi
Ketika poros memerlukan ketelitian dimensi dan geometri yang tinggi, penggilingan sering kali menjadi operasi presisi akhir.
Penggilingan silinder banyak digunakan untuk memuat jurnal, poros presisi, komponen hidrolik, dan permukaan lain yang memerlukan toleransi ketat dan penyelesaian permukaan yang terkontrol.
Penggilingan tanpa pusat sangat produktif untuk komponen silinder yang diproduksi dalam jumlah besar, terutama ketika kerja individu antar pusat tidak diperlukan.
Untuk aplikasi yang menuntut, teknik finishing tambahan mungkin termasuk:
- Penyelesaian super
- Mengasah
- Pemolesan
- Pembakaran rol
- Memukul-mukul
Proses ini dapat memperbaiki tekstur permukaan dan, tergantung pada metodenya, memodifikasi sifat dekat permukaan seperti tegangan sisa dan kekerasan.
Penggilingan Bukan Hanya Tentang Kekasaran Permukaan
Kesalahpahaman yang umum adalah bahwa penggilingan hanya digunakan untuk mendapatkan permukaan yang lebih halus. Dalam pembuatan poros presisi, perannya jauh lebih luas.
Penggilingan bisa diperbaiki:
- Variasi diameter
- Lancip
- Kesalahan kebulatan
- Kesalahan silinder
- Cacat permukaan lokal
Namun, panas penggilingan yang berlebihan dapat merusak lapisan permukaan baja yang mengeras.
Karena itu, pengiriman cairan pendingin, pemilihan roda, pembalut, memberi makan, dan parameter penggilingan harus dikontrol dengan hati-hati untuk mencegah kerusakan termal atau tegangan sisa yang tidak diinginkan.
Jalur Kunci Pemesinan, spline, dan Benang
Poros sering kali berisi fitur fungsional sekunder yang harus tetap berhubungan secara akurat dengan sumbu rotasi utama.
Alur pasak dapat diproduksi dengan penggilingan, memulai pembicaraan, membentuk, atau metode pemesinan khusus. Lebarnya, kedalaman, posisi, dan orientasi sudut mempengaruhi transmisi dan perakitan torsi.
Spline lebih kompleks karena banyak gigi harus didistribusikan secara akurat di sekeliling lingkar poros.
Tergantung pada desain spline dan volume produksi, proses seperti broaching, membentuk, Hobbing, penggilingan, atau penggilingan dapat digunakan.
Benang dapat dikerjakan dengan cara diputar, penggilingan benang, mengetuk fitur internal, atau penggilingan untuk aplikasi presisi tinggi.
Prinsip perencanaan proses yang penting adalah bahwa fitur-fitur sekunder ini harus dikerjakan dari datum fungsional yang terkontrol.
Jika tidak, poros mungkin memiliki fitur individual yang akurat tetapi hubungan sudut atau posisi di antara keduanya salah.
Bagian Poros Khusus: Poros Engkol dan Sekrup Timbal
Beberapa komponen poros memerlukan strategi proses khusus karena geometrinya melampaui pembubutan konvensional.
Poros engkol
Poros engkol berisi beberapa jurnal offset, termasuk jurnal utama dan crankpins.
Oleh karena itu, pemesinannya memerlukan kontrol diameter jurnal yang tepat, lemparan engkol, posisi sudut, fillet, jalur minyak, dan keseimbangan dinamis.
Proses yang umum dapat mencakup pembubutan khusus, menggiling, pengeboran, penyelesaian fillet, pemolesan, dan menyeimbangkan.
Karena poros engkol mengalami pembebanan siklik yang parah, integritas permukaan pada fillet dan transisi jurnal sangat penting.
Sekrup Timbal
Sekrup timah memerlukan kontrol ketat terhadap profil ulir, melempar, akurasi memimpin, kelurusan, dan permukaan akhir.
Dalam aplikasi presisi, penggilingan benang atau proses akurasi tinggi lainnya mungkin diperlukan setelah perlakuan panas.
Untuk komponen tersebut, tujuan proses melampaui akurasi dimensi untuk disertakan akurasi gerakan di seluruh panjang kerja.
2. Lengan baju & Pemesinan Bagian Bushing: Bore Presisi sebagai Tantangan Teknis Inti
Bagian selongsong dan bushing banyak digunakan sebagai penyangga, membimbing, penentuan posisi, penyegelan, dan komponen tahan aus pada peralatan mekanis.
Contoh umum termasuk bantalan semak, lengan panduan, lengan pengatur jarak, lengan poros, bushing hidrolik, liner silinder, dan memakai lengan baju.
Meskipun geometri dasarnya seringkali relatif sederhana—lubang bagian dalam berbentuk silinder dikombinasikan dengan permukaan silinder luar—persyaratan pemesinan bisa jauh lebih rumit daripada yang ditunjukkan oleh tampilannya..
Tantangan utama dalam pemesinan selongsong dan bushing bukan sekadar menghasilkan lubang atau diameter luar yang akurat.
Persyaratan penting adalah menjaga hubungan geometris antara lubang, diameter luar, wajah akhir, dan sumbu fungsional.
Dalam banyak aplikasi, bahkan kesalahan kecil pada konsentrisitas atau tegak lurus dapat menyebabkan pembebanan tidak merata, keausan berlebihan, kebocoran, getaran, atau kegagalan prematur.

Proses Pemesinan Khas untuk Bagian Selongsong
Rute pemesinan umum dapat digambarkan sebagai:
Persiapan blanko → permukaan → pembubutan kasar → pengeboran atau pengeboran kasar → perlakuan panas jika diperlukan → semi-finishing → pengeboran atau reaming presisi → penggilingan/pengasahan internal → pemeriksaan akhir
Urutan pastinya bergantung pada struktur selongsong dan akurasi yang diperlukan.
Untuk bushing yang relatif sederhana dan presisi rendah, pengeboran yang diikuti dengan reaming dapat memberikan akurasi lubang yang cukup.
Ketika diperlukan toleransi yang lebih ketat dan kontrol geometrik yang lebih baik, membosankan, penggilingan bagian dalam, mengasah, atau lapping dapat dilakukan.
Kemajuan praktisnya adalah:
Pengeboran → Membosankan → Reaming → Penggilingan/Pengasahan
Setiap proses memiliki tujuan yang berbeda dan bukan sekadar mengulangi operasi yang sama dengan meningkatkan akurasi.
Pemesinan Bor: Dari Pengerjaan Kasar hingga Penyelesaian Presisi
Pengeboran
Pengeboran biasanya digunakan untuk membuat lubang awal pada benda padat. Ini menawarkan produktivitas tinggi tetapi biasanya tidak memberikan akurasi geometris yang diperlukan untuk lubang fungsional yang presisi.
Posisi lubang, kelurusan, dan defleksi bor dapat mempengaruhi semua operasi selanjutnya, jadi lubang awal harus dipandang sebagai a geometri awal daripada lubang akhir.
Membosankan
Pengeboran menghilangkan material dari lubang yang ada dan memberikan kontrol yang lebih besar terhadap diameter, kelurusan, kebulatan, dan akurasi posisi.
Untuk lengan presisi, membosankan sering kali merupakan operasi perantara utama karena memperbaiki kesalahan yang terjadi selama pengeboran dan membentuk geometri yang dapat diandalkan untuk penyelesaian selanjutnya.
Reaming
Reaming digunakan terutama untuk meningkatkan akurasi ukuran lubang dan penyelesaian permukaan setelah lubang pra-pemesinan yang sesuai telah diproduksi.
Ini efisien untuk produksi yang relatif konsisten ketika toleransi yang diperlukan berada dalam kemampuan proses.
Namun, reaming bukanlah pengganti untuk mengoreksi lubang yang pada dasarnya tidak akurat atau tidak sejajar. Kualitas hasilnya masih tergantung pada operasi pengeboran atau pengeboran sebelumnya.
Penggilingan Internal
Penggilingan internal digunakan ketika diperlukan akurasi dimensi dan geometri yang tinggi, khususnya untuk komponen yang diperkeras atau presisi.
Itu bisa membaik:
- Diameter lubang
- Kebulatan
- Silindrisitas
- Kekasaran permukaan
Tunjangan penggilingan harus dikontrol dengan hati-hati, terutama untuk selongsong berdiameter kecil atau berdinding tipis.
Mengasah
Mengasah adalah proses penyelesaian yang sangat cocok untuk lubang silinder.
Ini dapat meningkatkan akurasi geometrik dan tekstur permukaan dan banyak digunakan untuk pelapis silinder, komponen hidrolik, bushing presisi, dan permukaan bantalan.
Salah satu manfaat utama dari pengasahan adalah kemampuan untuk menghasilkan pola permukaan arsir silang terkontrol yang dapat mendukung retensi pelumas dalam aplikasi yang tepat..
Lengan Berdinding Tipis: Deformasi Adalah Tantangan Utama
Selongsong berdinding tipis merupakan salah satu komponen yang lebih sulit untuk dikerjakan secara akurat karena kekakuannya terbatas.
Selama pemesinan, gaya pemotongan dapat merusak benda kerja untuk sementara.
Setelah perlengkapan dirilis, deformasi elastis sebagian dapat pulih, menyebabkan lubang terukur atau diameter luar berubah.
Hal ini menciptakan situasi yang umum:
Dimesin dengan beban penjepit → dimensi tampak benar → dilepaskan dari perlengkapan → perubahan geometri
Masalahnya menjadi lebih parah jika selongsongnya sangat tipis, panjang, atau terbuat dari bahan yang relatif lembut.
Tiga Metode Utama Pengendalian Deformasi
1. Kurangi kekuatan pemotongan
Parameter pemotongan yang sesuai, alat tajam, geometri alat yang sesuai, dan kedalaman pemotongan yang terkontrol dapat mengurangi gaya pemotongan radial.
2. Optimalkan penjepitan
Sistem penahan kerja harus menahan komponen dengan aman tanpa memberikan tenaga yang berlebihan.
Rahang lembut, memperluas mandrel, dukungan internal, dan perlengkapan yang dirancang khusus dapat membantu mendistribusikan beban penjepitan secara lebih seragam.
3. Kontrol panas
Pemotongan panas dapat menyebabkan pahat dan benda kerja mengembang. Jika suhu tidak stabil, pengukuran dimensi yang dilakukan segera setelah pemesinan mungkin tidak mewakili geometri suhu ruangan sebenarnya.
Untuk komponen presisi, pengiriman cairan pendingin dan stabilisasi termal mungkin sama pentingnya dengan parameter pemotongan nominal.
Konsentrisitas Bore-to-OD Seringkali Lebih Penting Daripada Ukuran Individu
Salah satu karakteristik paling penting dari selongsong adalah hubungan antara lubangnya dan diameter luarnya.
Pertimbangkan busing yang dipasang pada rumahan dan membawa poros berputar.
Meskipun diameter lubang dan diameter luar keduanya masih dalam toleransi, eksentrisitas yang berlebihan di antara keduanya dapat menghasilkan ketebalan dinding yang tidak rata dan sumbu gerak yang diimbangi.
Hal ini dapat menyebabkan:
- Tekanan bantalan tidak merata
- Keausan yang dipercepat
- Peningkatan gesekan
- Ketidaksejajaran poros
- Pemanasan lokal
- Mengurangi kinerja penyegelan
Untuk alasan ini, prosesnya harus menjaga hubungan yang stabil antara permukaan referensi internal dan eksternal.
Dimana diperlukan konsentrisitas yang tinggi, mengerjakan kedua permukaan dari data yang sama atau menggunakan strategi pengaturan tunggal yang terkontrol dapat mengurangi akumulasi kesalahan lokasi.
Pemesinan Selongsong Lubang Dalam
Bushing berlengan panjang dan berbor dalam menimbulkan tantangan tambahan terkait defleksi alat, evakuasi chip, pengiriman cairan pendingin, dan melahirkan kelurusan.
Saat lubang menjadi lebih dalam dibandingkan diameternya, sistem permesinan menjadi semakin sensitif terhadap:
- Alat yang digantung
- Kekuatan pemotongan
- Getaran
- Akumulasi panas
- Evakuasi chip
- Ketidaksejajaran benda kerja dan perkakas
Oleh karena itu, teknik pengeboran dan pengeboran lubang dalam yang khusus mungkin diperlukan.
Dalam operasi membosankan yang presisi, pengaturan membosankan yang mengambang atau menyelaraskan diri dapat membantu sistem pemotongan mengikuti lubang yang ada dengan lebih akurat, tergantung pada mesin dan aplikasinya.
Penyaluran cairan pendingin yang efektif juga penting. Evakuasi chip yang buruk dapat menyebabkan chip terpotong kembali, menyebabkan skor bore, ketidakstabilan dimensi, dan mempercepat keausan alat.
3. Perumahan & Pemesinan Bagian Kotak: Pemesinan Gabungan Sistem Lubang dan Bidang Referensi
Bagian rumah dan kotak merupakan komponen struktural mendasar dalam peralatan mekanis.
Contoh umum mencakup rumah perkakas mesin, kasus gearbox, rumah bantalan, tubuh pompa, kasus penularan, Blok mesin, dan kotak spindel.
Berbeda dengan poros dan selongsong, yang didominasi oleh permukaan rotasi, bagian rumah biasanya berisi kombinasi bidang referensi besar, sistem lubang yang berpotongan, permukaan pemasangan, lubang berulir, rongga internal, dan fitur struktural eksternal.
Oleh karena itu, kesulitan pemesinan mereka bukan berasal dari satu fitur saja, tetapi dari menjaga hubungan spasial antara berbagai permukaan fungsional dan sistem lubang.
Keakuratan dimensi dan geometrik fitur-fitur ini secara langsung mempengaruhi kualitas perakitan, keselarasan poros, kinerja bantalan, getaran, penyegelan, dan stabilitas pengoperasian mesin secara keseluruhan.

Persyaratan Pemesinan Utama
Persyaratan yang paling penting termasuk diameter lubang, akurasi posisi lubang, koaksialitas, kerataan bidang, sifat tegak lurus, paralelisme, dan permukaan akhir.
Untuk rumah bantalan dan kotak transmisi, hubungan antara beberapa lubang sangat penting karena setiap ketidakselarasan dapat mempengaruhi kesejajaran poros, pemuatan bantalan, penyambungan gigi, getaran, dan kehidupan pelayanan.
| Persyaratan | Tujuan Utama |
| Akurasi lubang | Memastikan kecocokan bantalan dan poros yang tepat |
| Akurasi posisi lubang | Mempertahankan geometri perakitan yang benar |
| Koaksialitas | Menjaga beberapa lubang bantalan tetap sejajar |
| Kerataan bidang | Menyediakan pemasangan dan perakitan yang stabil |
| Sifat tegak lurus / paralelisme | Mempertahankan hubungan geometris yang benar |
| Permukaan akhir | Mendukung pemasangan, penyegelan, dan kinerja kontak |
Seleksi Datum dan Perencanaan Proses
Pemilihan data adalah dasar dari pemesinan housing. Sistem referensi yang stabil dan dapat diulang harus ditetapkan sebelum mengerjakan fitur-fitur penting.
Dalam produksi satu bagian atau batch kecil, pengecoran kasar dapat disejajarkan secara manual sesuai dengan referensi desain.
Dalam produksi massal, sistem penempatan berbasis perlengkapan seperti prinsip satu bidang dua pin memberikan pemosisian yang lebih cepat dan lebih berulang.
Urutan pemesinan umumnya mengikuti prinsip “datum first, pesawat sebelum lubang, hidup seadanya sebelum menyelesaikannya.”
Permukaan referensi utama dibuat terlebih dahulu, diikuti oleh sistem lubang kritis.
Menjaga operasi penting dalam sistem koordinat yang sama membantu mengurangi kesalahan penentuan posisi kumulatif.
Bidang Referensi Pemesinan dan Sistem Lubang
Pesawat referensi biasanya dikerjakan oleh penggilingan, perencanaan, atau penggilingan, tergantung pada ukuran komponen dan persyaratan akurasi.
Setelah permukaan datum primer terbentuk, sistem lubang dapat diproduksi dengan pengeboran, reaming, membosankan, atau permesinan khusus.
Untuk lubang pemasangan biasa, pengeboran mungkin cukup. Lubang bantalan yang presisi sering kali memerlukan operasi pengeboran atau penyelesaian akhir. Dimana beberapa lubang harus berbagi sumbu yang sama, garis membosankan dapat memberikan kontrol koaksial yang sangat baik.
Mengkoordinasikan permesinan dan Pemesinan CNC pusat ini sangat cocok bila beberapa lokasi lubang harus dikontrol secara akurat dan fleksibilitas produksi merupakan hal yang penting.
Rute Pemesinan Khas
Proses perwakilan adalah:
Persiapan blanko → pemesinan bidang datum → pemesinan bidang utama → pemesinan lubang kasar → semi-finishing → pengeboran/penggilingan presisi → fitur penguliran dan sekunder → penyelesaian akhir dan inspeksi
Memisahkan roughing dan finishing membantu mengurangi pengaruh gaya pemotongan, stres residual, dan distorsi termal pada akurasi akhir.
Untuk rumah cor berukuran besar, pelepas tegangan atau stabilisasi mungkin juga diperlukan sebelum pemesinan presisi karena menghilangkan material dalam jumlah besar dapat melepaskan tegangan sisa dan menyebabkan pergerakan dimensi.
Mengapa Akurasi Sistem Lubang Penting
Di sebuah perumahan, dimensi individual hanyalah sebagian dari persyaratan kualitas.
Lubang bantalan mungkin memenuhi toleransi diameternya tetapi masih menimbulkan masalah fungsional jika sumbunya tidak ditempatkan secara benar relatif terhadap lubang lain atau permukaan pemasangan.
Karena itu, tujuan inti dari pemesinan perumahan adalah:
Untuk membangun hubungan geometris yang akurat dan stabil antar bidang referensi, membosankan presisi, lubang pemasangan, dan fitur fungsional lainnya.
Untuk produksi yang fleksibel, Pusat permesinan CNC menawarkan kombinasi akurasi dan kemampuan beradaptasi yang efektif.
Untuk manufaktur bervolume tinggi, perlengkapan khusus, sistem yang membosankan, peralatan otomatis, dan inspeksi dalam proses dapat memberikan pengulangan dan produktivitas yang lebih tinggi.
Prinsip dasarnya tetap sama: mengontrol sistem datum terlebih dahulu, kemudian membangun seluruh lubang dan geometri permukaan di sekitarnya.
4. Pemesinan Roda Gigi Silinder: Pemesinan Profil Gigi sebagai Inti Proses
Berbentuk silinder roda gigi adalah komponen transmisi penting yang digunakan untuk mengirimkan torsi, mengubah kecepatan putaran, dan mempertahankan hubungan gerak tertentu antar poros.
Contoh umum termasuk roda gigi pacu, roda gigi heliks, roda gigi internal, dan bentuk roda gigi silinder lainnya.
Pemesinannya jauh lebih rumit dibandingkan pembubutan biasa karena sistem gigi harus menjaga hubungan profil yang akurat, memimpin, melempar, jarak, runout radial, dan sejajar dengan lubang roda gigi atau sumbu poros.
Kualitas gigi secara langsung mempengaruhi kebisingan transmisi, getaran, distribusi beban, efisiensi, dan kehidupan pelayanan.
Karena itu, pembuatan roda gigi harus dianggap sebagai proses terpadu yang melibatkan persiapan blanko roda gigi, kontrol tanggal, generasi gigi, perlakuan panas, finishing, dan pemeriksaan akhir, bukan sekedar operasi potong gigi.

Persyaratan Pemesinan Utama untuk Roda Gigi Silinder
Akurasi roda gigi umumnya dievaluasi dari beberapa perspektif fungsional.
Akurasi gerakan menentukan apakah roda gigi mentransmisikan hubungan sudut yang diinginkan, sedangkan akurasi lari mempengaruhi kelancaran dan getaran.
Keakuratan gigi-ke-gigi dan permukaan gigi mempengaruhi keseragaman beban yang didistribusikan ke seluruh gigi yang menyatu.
| Persyaratan | Signifikansi Rekayasa |
| Akurasi profil gigi | Memastikan geometri gigi yang dirancang rumit atau dimodifikasi |
| Akurasi timah | Mengontrol keselarasan gigi sepanjang lebar wajah |
| Akurasi nada | Mempertahankan jarak gigi dan rasio transmisi yang benar |
| Kehabisan radial | Mempengaruhi konsistensi rotasi dan jaring roda gigi |
| Akurasi lubang | Memastikan posisi yang benar pada poros |
| Konsentrisitas lubang-ke-gigi | Mempertahankan hubungan yang benar antara sumbu roda gigi dan sistem gigi |
| Kekasaran permukaan gigi | Mempengaruhi gesekan, kebisingan, memakai, dan kelelahan |
| Kekerasan dan kedalaman kasus | Tentukan ketahanan aus dan kemampuan membawa beban setelah perlakuan panas |
Proses Pemesinan Roda Gigi Silinder yang Khas
Rute pembuatan peralatan yang representatif adalah:
Pembuatan blanko → perlakuan panas pada blanko jika diperlukan → pembubutan blanko roda gigi → pemesinan lubang dan permukaan → pemotongan roda gigi → perlakuan panas → restorasi datum → penyelesaian roda gigi → inspeksi
Urutan pastinya tergantung pada bahannya, ukuran gigi, tingkat akurasi, metode perlakuan panas, dan volume produksi.
Prinsip yang sangat penting adalah mencadangkan tunjangan pemesinan yang cukup untuk operasi yang dilakukan setelah perlakuan panas.
Proses seperti karburasi, pendinginan, dan tempering dapat menyebabkan perubahan dimensi dan geometri.
Jika persyaratan akurasi akhir ketat, perubahan ini harus diantisipasi pada tahap pemesinan awal.
Pemilihan Data Sangat Penting
Sistem gigi, membosankan, dan permukaan akhir harus menjaga hubungan spasial yang tepat. Karena itu, pemilihan datum adalah salah satu keputusan terpenting dalam perencanaan proses peralatan.
Untuk roda gigi poros-integral, sumbu rotasi biasanya dibuat melalui lubang tengah atau referensi poros terkontrol lainnya. Untuk roda gigi tipe bore, lubang dan permukaan ujung sering digunakan sebagai referensi lokasi fungsional.
Prinsipnya sederhana:
Datum pemesinan harus selaras dengan datum rotasi fungsional roda gigi.
Pemilihan datum yang buruk dapat menghasilkan roda gigi yang profil giginya akurat secara individual namun keseluruhan sistem gigi eksentrik dibandingkan dengan lubangnya..
Hal ini dapat mengakibatkan penyambungan yang tidak merata, peningkatan kebisingan, pemuatan gigi lokal, dan keausan dini.
Metode Pemesinan Gigi Utama
Proses pemotongan roda gigi yang berbeda dipilih berdasarkan geometri roda gigi, ketepatan, volume produksi, dan apakah roda gigi itu internal atau eksternal.
Gear Hobbing
Hobbing adalah salah satu metode yang paling banyak digunakan untuk pemesinan roda gigi silinder eksternal. Kompor yang berputar terus-menerus terhubung dengan roda gigi kosong untuk menghasilkan ruang gigi.
Keuntungan utamanya adalah produktivitas yang tinggi, pemotongan terus menerus, dan kesesuaian untuk roda gigi pacu dan heliks. Oleh karena itu, ini sangat menarik untuk media- dan produksi dalam jumlah besar.
Pembentukan Gigi
Pembentukan roda gigi menggunakan pemotong bolak-balik yang menyatu dengan benda kerja dalam hubungan pembangkitan seperti roda gigi.
Kemampuannya untuk bekerja dekat dengan bahu dan dalam geometri internal membuatnya berharga untuk roda gigi internal dan struktur roda gigi tertentu yang sulit untuk dipasang..
Mencukur Gigi
Pencukuran gigi umumnya digunakan sebelum pengerasan akhir untuk meningkatkan akurasi gigi dan kondisi permukaan.
Hal ini dapat menghilangkan penyimpangan kecil yang dihasilkan selama operasi pemotongan sebelumnya dan terutama terkait dengan produksi perlengkapan otomotif bervolume tinggi.
Penggilingan Gigi
Untuk roda gigi presisi tinggi yang diperkeras, penggilingan sering kali merupakan operasi penyelesaian gigi terakhir. Ini dapat meningkatkan profil gigi secara signifikan, memimpin, kehabisan, dan permukaan akhir.
Penggilingan roda gigi sangat penting untuk aplikasi yang kebisingan transmisinya rendah, kapasitas beban tinggi, dan transmisi gerakan yang tepat diperlukan.
Perlakuan Panas dan Penyelesaian Pasca Perlakuan Panas
Perlakuan panas sering kali merupakan salah satu tahapan yang paling berpengaruh dalam pembuatan roda gigi karena roda gigi harus mencapai kekerasan permukaan secara bersamaan, Pakai ketahanan, kekuatan kelelahan, dan stabilitas dimensi.
Tergantung pada material roda gigi dan aplikasinya, perawatan mungkin termasuk:
- Carburizing
- Karbonitriding
- Nitriding
- Pengerasan induksi
- Melalui pengerasan
Untuk roda gigi yang diperkeras kotaknya, kombinasi permukaan keras yang tahan aus dan inti yang lebih keras memberikan keseimbangan antara ketahanan lelah kontak dan kekuatan struktural secara keseluruhan.
Namun, perlakuan panas juga dapat menyebabkan distorsi, stres residual, dan perubahan dimensi. Inilah sebabnya mengapa roda gigi berpresisi tinggi sering kali memerlukan operasi penggilingan atau pengasahan akhir setelah perlakuan panas.
5. Pemesinan Piston: Pembentukan Presisi untuk Lingkungan Pengoperasian Suhu Tinggi
Piston adalah komponen bolak-balik yang penting dalam mesin pembakaran internal, kompresor, dan sistem tenaga lainnya.
Mereka beroperasi pada suhu tinggi, tekanan tinggi, beban mekanis bergantian, dan kontak geser terus menerus, jadi persyaratan pemesinannya terkait erat dengan ekspansi termal, Pelumasan, penyegelan, dan kinerja kelelahan.
Piston mesin umumnya dibuat dari paduan aluminium karena kepadatannya yang rendah dan konduktivitas termal yang baik, meskipun aplikasi khusus mungkin menggunakan bahan lain.
Berbeda dengan komponen silinder konvensional, piston jarang dikerjakan sebagai silinder lurus sederhana.
Roknya, mahkota, alur cincin, lubang pin, dan rongga internal semuanya memiliki persyaratan fungsional yang berbeda.
Tantangan utamanya adalah mereproduksi geometri yang dirancang dengan cukup akurat sehingga piston mencapai jarak bebas berjalan yang diperlukan dan distribusi beban pada suhu pengoperasian sebenarnya, bukan sekadar memenuhi dimensi suhu ruangan.

Persyaratan Pemesinan Utama untuk Piston
| Persyaratan | Signifikansi Rekayasa |
| Diameter dan profil rok | Mengontrol jarak bebas antara piston dan silinder |
| Kebulatan rok | Meningkatkan kontak yang seragam dan mengurangi pemuatan lokal |
| Akurasi lubang pin | Memastikan kesesuaian pin piston dan perpindahan beban yang benar |
| Posisi pin-bore | Mempertahankan hubungan geometris antara piston dan batang penghubung |
| Dimensi alur cincin | Mengontrol tempat duduk dan penyegelan ring piston |
| Posisi alur dan paralelisme | Mencegah masalah pemuatan dan penyegelan cincin yang tidak merata |
| Geometri mahkota | Mempengaruhi pembakaran, pemuatan termal, dan distribusi materi |
| Kekasaran permukaan | Mempengaruhi gesekan, Pelumasan, dan pakai |
Rok piston sangat penting karena geometri pengoperasiannya dipengaruhi oleh ekspansi termal dan deformasi mekanis.
Profil yang tampak agak non-silinder pada suhu kamar mungkin disengaja, memungkinkan piston mendekati bentuk gerak yang diinginkan setelah pemanasan.
Proses Pemesinan Piston yang Khas
Rute pemesinan yang representatif adalah:
Pengecoran atau penempaan → pembubutan kasar → pemesinan internal → pemesinan pin-bore → pemesinan ring-groove → pembuatan profil rok → penyelesaian akhir → inspeksi
Urutan pastinya tergantung pada desain piston, bahan, volume produksi, dan hubungan antara fitur piston.
Pemesinan kasar terutama digunakan untuk membentuk geometri dasar dan menghilangkan material berlebih, sementara operasi penyelesaian bertanggung jawab untuk mereproduksi profil fungsional dan toleransi geometris yang ketat.
Untuk produksi volume tinggi, peralatan CNC khusus dan pengukuran otomatis sering digunakan untuk mempertahankan dimensi yang konsisten dari satu bagian ke bagian lainnya.
Pemesinan Profil Rok Piston
Salah satu operasi yang paling menuntut secara teknis adalah pengerjaan profil rok.
Roknya bisa diatur dengan hati-hati:
- Profil barel
- Profil kamera
- mengecil
- Bantuan lokal
- Geometri sisi dorong
Fitur-fitur ini mengimbangi perbedaan ekspansi termal dan beban mekanis yang dialami oleh berbagai wilayah piston selama pengoperasian.
Karena itu, pemesinan piston bukan sekadar soal menghasilkan diameter nominal. Proses tersebut harus mereproduksi a profil tiga dimensi fungsional.
Sistem CNC modern dapat menggunakan pembuatan profil yang dikontrol koordinat dan kompensasi pahat untuk mencapai geometri yang diperlukan, sementara sistem pengukuran presisi memverifikasi profil sebenarnya terhadap model desain.
Pemesinan Pin Bore yang Presisi
Lubang pin piston adalah fitur penting lainnya karena memindahkan beban antara piston dan batang penghubung.
Kualitasnya tergantung pada:
Diameter + kebulatan + silindris + posisi + penyelarasan
Posisi pin-bore yang salah dapat mempengaruhi pergerakan piston dan menimbulkan beban tambahan pada sistem batang penghubung dan poros engkol.
Tergantung pada desain piston, lubangnya dapat dikerjakan dengan pengeboran presisi yang diikuti dengan pengasahan atau operasi penyelesaian halus lainnya.
Pemesinan Alur Cincin
Alur cincin harus menjaga lebar yang tepat, kedalaman, posisi, dan paralelisme sehingga ring piston dapat bergerak dan tersegel dengan baik.
Geometri alur yang buruk dapat menyebabkan:
- Penyegelan yang tidak memadai
- Konsumsi minyak berlebihan
- Cincin menempel
- Meningkatnya pukulan demi pukulan
- Keausan yang dipercepat
Oleh karena itu, proses penyelesaian alur memerlukan kontrol ketat terhadap geometri pahat dan kompensasi dimensi, khususnya ketika mengerjakan paduan aluminium pada volume produksi yang tinggi.
6. Pemesinan Batang Penghubung: Kontrol Deformasi untuk Komponen dengan Kekakuan Rendah
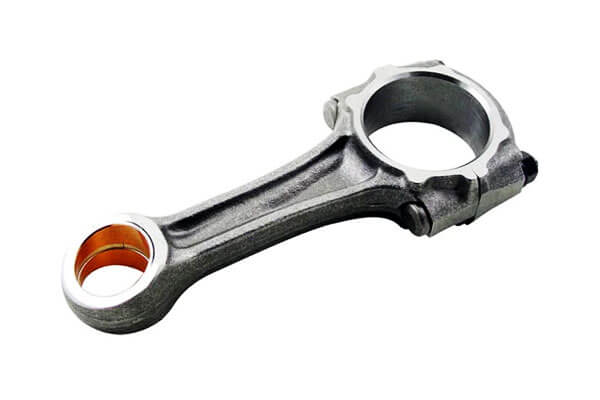
Batang penghubung menghubungkan piston ke poros engkol dan meneruskan gaya bolak-balik yang dihasilkan selama gerakan bolak-balik.
Mereka harus menahan beban siklik yang tinggi, dampak, pembengkokan, dan kelelahan, namun tetap cukup ringan untuk meminimalkan massa bolak-balik.
Kebanyakan batang penghubung konvensional dibuat dari baja tempa, meskipun aluminium dan paduan khusus lainnya digunakan dalam aplikasi tertentu.
Dari perspektif permesinan, batang penghubung merupakan tantangan karena strukturnya yang memanjang dan penampang melintang yang bervariasi memberikan kekakuan lokal yang relatif rendah.
Sebagai akibat, kekuatan penjepit, kekuatan pemotongan, dan tegangan sisa semuanya dapat menyebabkan deformasi, sehingga sulit untuk mempertahankan geometri lubang dan jarak pusat yang akurat.
Proses Pemesinan Batang Penghubung yang Khas
Mungkin ada rute proses yang umum:
Penempaan → perlakuan panas → pemesinan datum → pemesinan eksternal kasar → pemesinan lubang → pemisahan tutup → semi-finishing → pengeboran/pengasahan presisi → pemeriksaan akhir
Urutannya bervariasi sesuai dengan desain batang penghubung dan apakah menggunakan pemesinan konvensional atau teknologi pemisahan patah.
Pemesinan kasar menghasilkan permukaan referensi yang stabil dan menghilangkan sebagian besar kelonggaran pemesinan.
Pengeboran dan pengasahan yang presisi kemudian digunakan untuk mencapai dimensi lubang akhir dan akurasi geometri.
Pemesinan dan Penyelesaian Bor
Bor ujung besar dan ujung kecil umumnya dikerjakan melalui serangkaian pengeboran kasar, setengah jadi, dan penyelesaian yang presisi.
Membosankan menetapkan ukuran akurat dan bentuk geometris, ketika mengasah dapat lebih meningkatkan kebulatan, silindris, dan karakteristik permukaan jika diperlukan.
Untuk perakitan kelas atas, hubungan antara batang dan tutup sangatlah penting.
Setelah itu tutupnya dipisahkan dan dipasang kembali, lubang yang telah selesai harus mempertahankan geometri dan kesejajaran yang dirancang.
Batang Penghubung yang Terbelah Patah
Pemisahan fraktur banyak digunakan untuk desain batang penghubung volume tinggi yang sesuai.
Daripada menghasilkan permukaan perkawinan mesin konvensional antara batang dan tutup, fraktur terkontrol dimulai di sepanjang wilayah yang telah ditentukan.
Permukaan patahan tidak beraturan yang dihasilkan memberikan antarmuka perkawinan yang sangat individual, membantu tutup dan batang kembali ke posisi relatif semula selama perakitan.
Pendekatan ini dapat menawarkan:
- Lokasi tutup-ke-batang yang akurat
- Mengurangi pergerakan relatif
- Penghapusan beberapa operasi pemesinan konvensional
- Produksi volume tinggi yang efisien
- Penempatan perakitan yang konsisten bila dikontrol dengan benar
Namun, pemisahan rekahan memerlukan sifat material yang dikontrol dengan cermat, geometri takik, perilaku patah tulang, dan parameter proses. Ini tidak cocok untuk setiap bahan atau desain batang penghubung.
Prinsip Inti Pemesinan Batang Penghubung
Tantangan mendasarnya adalah menjaga hubungan spasial yang akurat antara lubang besar dan kecil sekaligus mencegah deformasi komponen yang relatif ramping..
Hal ini menjadikan pemesinan batang penghubung sebagai contoh klasik manufaktur presisi dengan kekakuan rendah. Akurasi mesin saja tidak dapat menjamin hasil akhir.
Prosesnya harus secara bersamaan mengontrol pemilihan data, pemuatan perlengkapan, kekuatan pemotongan, penghapusan materi, perlakuan panas, finishing membosankan, dan inspeksi.
Dalam produksi otomotif volume tinggi, Oleh karena itu, proses yang paling efektif menggabungkan pemasangan yang kaku dan dapat diulang dengan parameter pemesinan yang terkontrol, pengukuran otomatis, Dan, jika sesuai, teknologi pemisahan fraktur.
7. Perbandingan Enam Bagian Permesinan Khas
Meskipun poros, lengan, perumahan, roda gigi, Piston, dan batang penghubung memiliki geometri yang sangat berbeda, logika perencanaan proses mereka dapat dibandingkan secara sistematis.
| Tipe Bagian | Tantangan Pemesinan Utama | Fitur Penting | Proses Umum | Titik Kendali Utama |
| Batang | Akurasi rotasi dan konsentrisitas | Jurnal, bahu, utas, alur pasak | Berbalik, menggiling, pemesinan spline | Koaksialitas dan runout |
| Lengan baju | Akurasi lubang dan deformasi | Membosankan, DARI, wajah akhir | Pengeboran, membosankan, reaming, mengasah | Hubungan membosankan-ke-OD |
| Perumahan | Akurasi datum dan sistem lubang | Pemasangan wajah, membosankan, lubang | Penggilingan, membosankan, pengeboran, menggiling | Akurasi posisi dan geometri |
| Gigi | Geometri gigi dan distorsi perlakuan panas | Profil gigi, memimpin, melempar, membosankan | Hobbing, membentuk, cukur, mengasah, menggiling | Akurasi dan runout gigi |
| Piston | Profil fungsional dan geometri termal | Rok, lubang pin, alur cincin | Berbalik, membosankan, pemesinan alur | Akurasi profil dan posisi |
| Batang penghubung | Kekakuan dan deformasi rendah | Bor skala kecil/besar | Penggilingan, membosankan, mengasah, pemisahan fraktur | Penjajaran lubang dan jarak pusat |
Tabel tersebut menunjukkan pola yang penting: metode pemesinan harus mengikuti geometri fungsional bagian tersebut.
Tidak ada proses pemesinan yang unggul secara universal.
Pembubutan sangat ideal untuk permukaan yang berputar, membosankan sangat penting untuk diameter internal yang presisi, penggilingan mendominasi permukaan prismatik yang kompleks, penggilingan memberikan presisi tinggi setelah perlakuan panas, dan proses berbasis pembentukan atau patahan dapat mengurangi kebutuhan pemesinan untuk komponen bervolume tinggi yang sesuai.
8. Kesimpulan
Enam tipe bagian yang representatif—poros, lengan, perumahan, roda gigi, Piston, dan menghubungkan batang—menyediakan praktik pemesinan mekanis yang bermanfaat.
Meskipun ada perbedaan, prinsip dasar yang sama muncul berulang kali:
Pemilihan datum yang benar → pengurutan proses yang logis → metode pemesinan yang tepat → kontrol deformasi yang efektif → inspeksi yang andal
Ini adalah dasar sebenarnya dari desain proses pemesinan.
Tujuannya bukan sekedar menghilangkan material secepat mungkin.
Proses pemesinan yang sukses harus mengubah blanko menjadi komponen yang memenuhi dimensinya, geometris, fungsional, metalurgi, permukaan, dan kebutuhan ekonomi secara konsisten.
Untuk para insinyur, perencana proses, dan produsen, memahami enam kategori komponen tipikal ini memberikan lebih dari sekadar daftar metode pemesinan.
Ini menawarkan kerangka praktis untuk menganalisis komponen asing dan memilih rute proses berdasarkan struktur bagian, persyaratan fungsional, perilaku material, ketepatan, dan volume produksi.
FAQ
Bagian mana yang paling menantang dalam pengerjaan mesin di antara keenam jenis ini?
Itu tergantung pada tingkat presisi, namun umumnya roda gigi dan piston memiliki kompleksitas proses tertinggi.
Roda gigi memerlukan pemesinan profil gigi khusus dan toleransi geometrik yang ketat, sementara piston memerlukan kontrol presisi terhadap profil lengkung kompleks dan transfer beberapa datum.
Proses mana yang menghasilkan kualitas gigi roda gigi presisi tertinggi?
Penggilingan roda gigi menghasilkan akurasi profil gigi tertinggi dan merupakan proses standar untuk roda gigi yang diperkeras tingkat presisi.
Ini dapat memperbaiki distorsi dari perlakuan panas dan mencapai tingkat akurasi AGMA atau DIN tertinggi.
Mengapa pemilihan datum sangat penting dalam pemesinan housing?
Rumah memiliki beberapa sistem lubang dan permukaan yang saling berhubungan. Semua toleransi posisi disusun dari datum utama.
Pemilihan datum yang buruk menyebabkan kesalahan penyelarasan kumulatif yang secara langsung menurunkan kesesuaian perakitan dan kinerja alat berat.
Apa manfaat pemisahan patahan pada batang penghubung?
Pemisahan fraktur menciptakan kecocokan yang sempurna, antarmuka pengunci bentuk antara batang dan tutup.
Ini meningkatkan akurasi perakitan, menghilangkan pemesinan pada permukaan perkawinan, mengurangi jumlah bagian, dan meningkatkan integritas struktural kelas atas.
Apa hasil akhir standar untuk lubang selongsong bantalan?
Kebanyakan lubang bantalan presisi diselesaikan dengan mengasah, yang menghasilkan kebulatan yang sangat baik, tekstur permukaan terkontrol, dan ukuran yang konsisten.
Untuk aplikasi presisi sangat tinggi, bore grinding atau superfinishing dapat ditentukan.