Lembaran logam adalah salah satu bahan paling serbaguna dalam manufaktur modern. Dari panel bodi otomotif dan badan pesawat hingga penutup elektronik dan pelapis bangunan, komponen lembaran logam ada dimana-mana.
Namun, lembaran logam saja tidaklah cukup—lembaran logam saja harus disambung untuk membuat rakitan, struktur, dan produk jadi.
Metode yang digunakan untuk menyambung komponen lembaran logam sangat penting untuk kekuatan, daya tahan, penampilan, dan biaya produk akhir.
Memilih sambungan lembaran logam yang tepat bukanlah perkara mudah. Pemilihannya bergantung pada sejumlah faktor: jenis bahan dan ketebalannya, kekuatan yang dibutuhkan, persyaratan estetika, volume produksi, dan kondisi layanan.
Sambungan yang tidak dipilih dengan baik dapat menyebabkan kegagalan dini, pengerjaan ulang yang mahal, atau bahkan bahaya keselamatan.
Artikel ini memberikan panduan komprehensif tentang jenis sambungan lembaran logam yang umum, klasifikasi mereka, dan kerangka seleksi praktis.
1. Apa Itu Sambungan Lembaran Logam?
A sambungan lembaran logam adalah sambungan antara dua atau lebih komponen lembaran logam yang dirancang untuk mempertahankan posisi relatifnya dan memindahkan beban mekanis atau fungsional.
Seprai dapat disambung di sepanjang permukaannya, tepian, sudut, atau fitur yang terbentuk.
Koneksinya mungkin permanen, dapat dilepas, atau saling bertautan secara mekanis, tergantung pada metode pembuatannya.
Dalam istilah teknik, suatu sambungan harus dianggap sebagai wilayah perpindahan beban dan bukan sekadar titik sambungan. Gaya-gaya yang memasuki satu lembar harus dipindahkan melalui sambungan dan masuk ke lembar yang bersebelahan.
Geometri jalur beban tersebut sangat mempengaruhi konsentrasi tegangan, deformasi, Kehidupan Kelelahan, dan perilaku kegagalan.
Misalnya, dua lembaran datar dapat disambung ujung ke ujung dengan sambungan pantat, tumpang tindih dengan sambungan pangkuan, atau disusun tegak lurus satu sama lain untuk membuat sambungan-T.
Geometri yang berbeda ini kemudian dapat disambung melalui pengelasan, menarik, sekrup, meraih, perekat, atau membentuk jahitan.
2. Bagaimana Klasifikasi Sambungan Lembaran Logam?
Sambungan lembaran logam dapat diklasifikasikan dari beberapa perspektif teknik. Pendekatan yang paling praktis adalah dengan mempertimbangkan bagaimana sambungan tersebut dirakit, bagaimana itu diproduksi, dan bagaimana ia mentransfer beban.
Berdasarkan Jenis Koneksi
Berdasarkan apakah komponen yang dirakit dapat dipisahkan, sambungan lembaran logam biasanya dibagi menjadi permanen, sementara, dan sambungan semi permanen.
| Kategori | Keterangan | Contoh Khas |
| Sendi permanen | Dirancang untuk tetap dirakit sepanjang masa pakai dan umumnya memerlukan operasi kerusakan atau destruktif untuk pelepasannya. | Sambungan las, sambungan brazing, sambungan solder, sambungan perekat struktural, sambungan terpaku |
| Sambungan sementara | Dirancang untuk perakitan dan pembongkaran berulang tanpa merusak komponen lembaran logam. | Sambungan baut, sambungan kacau, pengencang mekanis yang dapat dilepas |
| Sambungan semi permanen | Dapat dipisahkan, tetapi penghapusan umumnya membutuhkan alat, deformasi, atau penggantian sebagian sendi. | Sambungan terjepit, beberapa pengencang yang dapat menusuk sendiri, jahitan kunci |
Klasifikasi tersebut tidak mutlak. Misalnya, sambungan terpaku biasanya dianggap permanen dalam manufaktur, tetapi paku keling secara teknis dapat dilepas dengan mengebor atau memotong.
Karena itu, perbedaan praktis didasarkan pada metode servis dan pembongkaran yang diinginkan, bukan hanya apakah penghapusan secara fisik mungkin dilakukan.
Berdasarkan Metode Pembuatannya
Klasifikasi kedua dan lebih berorientasi manufaktur didasarkan pada proses yang digunakan untuk membuat sambungan.
| Kategori | Keterangan | Contoh Khas |
| Sambungan las | Lembaran disambung terutama melalui panas lokal, dengan atau tanpa tekanan dan logam pengisi, tergantung pada proses pengelasan. | las MIG, las TIG, las titik resistensi, las laser, jahitan las |
| Sambungan mekanis | Koneksi dilakukan melalui pengencang, saling mengunci secara mekanis, atau deformasi plastis lokal pada lembaran. | Terpaku, melesat, kacau, sendi yang terjepit |
Sambungan perekat |
Permukaan direkatkan menggunakan sistem perekat yang sesuai dibandingkan dengan pengikat mekanis konvensional atau proses fusi. | Epoksi, akrilik, sambungan perekat poliuretan |
| Sambungan yang terbentuk secara integral | Lembarannya sendiri bengkok, dilipat, menekan, atau dibentuk untuk menciptakan koneksi, meminimalkan atau menghilangkan komponen-komponen yang bergabung secara terpisah. | Sendi keliman, jahitan kunci, sendi selip, interlock yang terbentuk |
Dengan Geometri Sambungan dan Perpindahan Beban
Sambungan lembaran logam juga dapat diklasifikasikan menurut susunan fisik lembaran dan jalur beban yang dihasilkan.
Hal ini sangat penting untuk desain struktur karena geometri menentukan bagaimana gaya ditransfer melalui sambungan.
| Kategori | Keterangan | Contoh Khas |
| Sambungan pangkuan | Satu lembar tumpang tindih dengan lembar lainnya, menciptakan wilayah koneksi yang tumpang tindih. | Sambungan pangkuan yang dilas titik, sambungan pangkuan terpaku, sambungan pangkuan perekat |
| Sendi pantat | Dua lembar bertemu kira-kira dari ujung ke ujung, umumnya di pesawat yang sama. | Pengelasan pantat, sambungan pantat yang dilas dengan laser |
| Sambungan tepi | Tepi lembaran yang berdekatan dihubungkan sepanjang batasnya, seringkali melalui pelipatan, pengelasan, atau membentuk. | Sendi keliman, tepi terlipat, pengelasan tepi |
sambungan-T |
Satu lembar bertemu dengan lembar lainnya kira-kira tegak lurus, menghasilkan konfigurasi berbentuk T. | Sambungan T yang dilas fillet, sambungan-T yang diikat secara mekanis |
| Sambungan sudut | Dua lembar bertemu secara miring, umumnya sekitar 90°, untuk membentuk sudut luar atau dalam. | Sambungan sudut yang dilas, sambungan sudut yang terbentuk |
3. Sambungan Lembaran Logam Dilas
Pengelasan adalah salah satu metode yang paling banyak digunakan untuk membuat sambungan lembaran logam permanen. Ini menggunakan panas, tekanan, atau kombinasi keduanya untuk membangun hubungan metalurgi antar komponen.
Proses pengelasan yang paling tepat tergantung pada bahan lembarannya, ketebalan, geometri sambungan, kualitas las yang diperlukan, volume produksi, input panas, dan toleransi dimensi.
Saya mengelas (Gas inert logam)
Saya mengelas, secara formal diklasifikasikan dalam Pengelasan busur logam gas (Gawn), menggunakan elektroda kawat habis pakai yang diumpankan terus menerus untuk menghasilkan busur listrik dan melelehkan bahan dasar.
Gas pelindung melindungi kolam las cair dari kontaminasi atmosfer.
Tergantung pada aplikasinya, gas pelindung mungkin termasuk campuran berbahan dasar argon, karbon dioksida, atau campuran gas lainnya; Karena itu, menggambarkan semua gas pelindung MIG sebagai gas inert murni secara teknis tidak akurat.

| Aspek | Detail |
| Proses | Elektroda kawat yang diumpankan terus menerus meleleh di bawah busur listrik untuk membentuk kolam las. Gas pelindung melindungi logam cair dari kontaminasi atmosfer. |
| Terbaik untuk | Baja ringan, baja tahan karat, dan lembaran dan pelat aluminium. |
| Keuntungan | Kecepatan pengelasan tinggi; pengumpanan kawat terus menerus; tingkat pengendapan yang tinggi; relatif mudah untuk diotomatisasi; cocok untuk berbagai konfigurasi sambungan. |
| Batasan | Dapat menghasilkan percikan dan distorsi panas; gas pelindung biasanya diperlukan; kontrol proses menjadi lebih menuntut pada lembaran yang sangat tipis. |
Aplikasi yang umum |
Komponen Otomotif, bingkai mesin, selungkup, fabrikasi umum, kurung, rakitan lembaran logam struktural. |
| Jenis sambungan | Sendi pantat, sambungan pangkuan, sambungan fillet, sambungan-T, dan sambungan sudut. |
| Ketebalan bahan | Biasa digunakan untuk lembaran berukuran sekitar 0,8–6 mm, meskipun jangkauan praktisnya bergantung pada material, peralatan, desain bersama, dan parameter pengelasan. |
| Kecepatan pengelasan | Sekitar 20–60 cm/menit untuk banyak aplikasi lembaran logam, sangat bergantung pada ketebalan material dan pengaturan proses. |
| Biaya | Sedang. |
Pengelasan MIG sangat menarik ketika produktivitas dan fleksibilitas lebih penting daripada mencapai masukan panas seminimal mungkin.
Kawat ini banyak digunakan baik dalam fabrikasi manual maupun robotik karena kawat yang dipasok secara terus menerus mendukung tingkat produksi yang relatif tinggi.
Pengelasan tig (Gas inert tungsten)
Pengelasan tig, atau Gas Tungsten Arc Welding (GTAW), menggunakan elektroda tungsten yang tidak dapat dikonsumsi untuk membentuk busur. Logam pengisi, bila diperlukan, ditambahkan secara terpisah.
Gas pelindung inert, biasanya argon atau campuran berbahan dasar argon yang sesuai, melindungi area las dari kontaminasi atmosfer.
TIG dihargai karena itu kontrol panas yang tepat, penampilan las yang sangat baik, dan kemampuan menghasilkan las berkualitas tinggi pada material tipis.
| Aspek | Detail |
| Proses | Busur listrik dihasilkan antara elektroda tungsten yang tidak dapat dikonsumsi dan benda kerja. Logam pengisi dapat ditambahkan secara terpisah sementara gas pelindung melindungi zona las. |
| Terbaik untuk | Baja tahan karat, aluminium, Paduan Nikel, paduan tembaga, dan lembaran tipis yang membutuhkan kontrol panas yang tepat. |
| Keuntungan | Kualitas las yang sangat baik; Kontrol input panas yang tepat; percikan rendah; penampilan las yang bersih; cocok untuk sambungan kritis dan terlihat. |
| Batasan | Lebih lambat dari pengelasan MIG; tingkat pengendapan yang lebih rendah; membutuhkan keterampilan operator yang lebih besar; umumnya kurang produktif untuk fabrikasi volume tinggi. |
Aplikasi yang umum |
Penutup baja tahan karat, peralatan pengolahan makanan, fabrikasi presisi, Komponen Aerospace, rakitan dekoratif, dan pipa berdinding tipis. |
| Jenis sambungan | Pantat, pangkuan, sudut, fillet, dan sambungan-T. |
| Ketebalan bahan | Sangat efektif untuk lembaran tipis, umumnya sekitar 0,5–6 mm tergantung pada material dan konfigurasi sambungan. |
| Kecepatan pengelasan | Sekitar 5–30 cm/menit untuk banyak aplikasi lembaran logam manual. |
| Biaya | Sedang hingga tinggi. |
TIG sering dipilih ketika penampilan las, kontrol dimensi, dan kualitas metalurgi sangat penting.
Laju produksinya yang lebih lambat membuatnya kurang menarik untuk aplikasi bervolume tinggi di mana pengelasan resistansi atau pengelasan laser otomatis dapat memberikan hasil yang jauh lebih tinggi.
Pengelasan Titik Resistensi
Pengelasan titik resistansi menyambung lembaran yang tumpang tindih dengan melewatkan arus listrik terkontrol melalui area kontak sambil memberikan tekanan dengan elektroda.
Hambatan listrik menghasilkan panas lokal, memproduksi a las nugget antar lembaran tanpa memerlukan logam pengisi.
Hal ini sangat penting dalam manufaktur bervolume tinggi karena prosesnya dapat diotomatisasi dengan cepat.
| Aspek | Detail |
| Proses | Dua atau lebih lembaran yang saling tumpang tindih dijepit di antara elektroda. Arus listrik melewati antarmuka, menghasilkan panas resistensi lokal yang membentuk nugget las di bawah tekanan. |
| Terbaik untuk | Baja karbon rendah, baja tahan karat, baja galvanis, dan rakitan lembaran aluminium tertentu. |
| Keuntungan | Sangat cepat; sangat cocok untuk otomatisasi; tidak ada logam pengisi; masukan panas keseluruhan yang relatif rendah; proses produksi yang berulang. |
| Batasan | Membutuhkan akses elektroda yang sesuai; terutama ditujukan untuk lembaran yang tumpang tindih; geometri sambungan dan penumpukan material harus dikontrol dengan hati-hati. |
Aplikasi yang umum |
Struktur bodi otomotif, peralatan, lemari listrik, furnitur logam, dan rakitan lembaran bervolume tinggi. |
| Jenis sambungan | Terutama sambungan pangkuan dan tumpang tindih. |
| Ketebalan bahan | Biasa digunakan untuk lembaran yang relatif tipis, dengan kemampuan tergantung pada material dan peralatan. |
| Kecepatan pengelasan | Setiap pengelasan biasanya dapat diselesaikan dalam sepersekian detik, menjadikan prosesnya sangat produktif. |
| Biaya | Rendah per sambungan pada volume produksi tinggi, namun biaya peralatan dan perkakas bisa sangat besar. |
Pengelasan laser
Pengelasan laser menggunakan sinar laser terkonsentrasi untuk menghasilkan peleburan yang sangat terlokalisasi pada sambungan.
Sumber energinya yang sangat terfokus memungkinkan kecepatan pengelasan yang tinggi dan wilayah yang terkena dampak panas relatif kecil dibandingkan dengan banyak proses pengelasan busur konvensional..
| Aspek | Detail |
| Proses | Sinar laser terfokus menyalurkan energi terkonsentrasi ke sendi, melelehkan material secara lokal dan membentuk ikatan metalurgi saat daerah cair mengeras. |
| Terbaik untuk | Baja tahan karat, baja karbon, aluminium, dan lembaran logam kompatibel lainnya yang memerlukan presisi, pengelasan berkecepatan tinggi. |
| Keuntungan | Kecepatan pengelasan tinggi; las yang sempit; distorsi yang relatif rendah; pengulangan yang sangat baik; sangat cocok untuk otomatisasi dan produksi robotik. |
| Batasan | Biaya peralatan tinggi; membutuhkan penyesuaian sambungan dan kontrol proses yang tepat; bahan reflektif dan geometri kompleks mungkin memerlukan sistem khusus. |
Aplikasi yang umum |
Komponen bodi otomotif, penutup baterai, elektronik, rumah presisi, Penukar panas, dan fabrikasi presisi volume tinggi. |
| Jenis sambungan | Pantat, pangkuan, tepian, dan konfigurasi fillet yang dipilih. |
| Ketebalan bahan | Sangat efektif untuk lembaran berukuran tipis dan sedang, dengan jangkauan praktis yang ditentukan oleh kekuatan dan material laser. |
| Kecepatan pengelasan | Dapat berkisar dari ratusan hingga ribuan mm/menit tergantung pada materialnya, ketebalan, kekuatan laser, dan desain bersama. |
| Biaya | Investasi awal yang tinggi; berpotensi ekonomis untuk produksi volume tinggi. |
Pengelasan Jahitan
Pengelasan jahitan menghasilkan serangkaian las resistensi yang tumpang tindih, umumnya menggunakan elektroda roda berputar, untuk membuat sambungan yang kontinu atau tahan bocor.
Hal ini sangat berguna ketika rakitan lembaran logam tidak hanya memerlukan sambungan mekanis tetapi juga sambungan mekanis menyegel terhadap cairan atau gas.
| Aspek | Detail |
| Proses | Lembaran yang tumpang tindih melewati antara elektroda yang berputar sementara arus dan tekanan listrik menciptakan serangkaian nugget las yang tumpang tindih secara terus menerus. |
| Terbaik untuk | Lembaran baja tipis dan baja tahan karat memerlukan sambungan kontinu atau anti bocor. |
| Keuntungan | Bergabung terus menerus; kemampuan penyegelan yang baik; tingkat produksi yang tinggi; tidak ada logam pengisi; cocok untuk produksi otomatis. |
| Batasan | Terutama cocok untuk konfigurasi lembar yang tumpang tindih; perkakas dan akses elektroda dapat membatasi geometri sambungan. |
Aplikasi yang umum |
Tangki bahan bakar, kontainer, saluran, drum, Radiator, dan rakitan lembaran logam yang disegel. |
| Jenis sambungan | Terutama sambungan pangkuan dan tumpang tindih. |
| Ketebalan bahan | Umumnya cocok untuk lembaran tipis, dengan kisaran yang tepat tergantung pada bahan dan peralatan. |
| Kecepatan pengelasan | Biasanya dari beberapa ratus mm/menit ke atas, tergantung pada bahan, ketebalan, dan kualitas las yang dibutuhkan. |
| Biaya | Sedang hingga tinggi, dengan produktivitas yang baik dalam produksi berulang. |
4. Sambungan Lembaran Logam Terpaku
Sambungan lembaran logam terpaku menggunakan pengikat mekanis yang disebut paku keling untuk menghubungkan dua lembaran atau lebih.
Selama instalasi, itu memusatkan ditempatkan melalui lubang yang sejajar dan diubah bentuk atau diperluas secara mekanis untuk membentuk kepala yang menjepit lembaran menjadi satu.
Berbeda dengan pengelasan, memukau tidak memerlukan peleburan logam dasar. Hal ini membuatnya sangat berguna ketika meminimalkan distorsi termal yang penting atau ketika menyambung material yang sulit untuk dilas.

Jenis Keling Umum
| Tipe Keling | Karakteristik | Aplikasi khas |
| Paku keling yang kokoh | Kuat dan dapat diandalkan; membutuhkan akses untuk membentuk kepala yang berlawanan. | Aerospace, majelis struktural |
| Paku keling buta | Dipasang dari satu sisi; berguna jika akses belakang terbatas. | Penutup, pemeliharaan, fabrikasi umum |
| Paku keling yang menusuk sendiri | Menusuk dan menyambung lembaran secara mekanis tanpa lubang yang sudah dibor sebelumnya pada bahan yang sesuai. | Struktur ringan otomotif |
| Paku keling berbentuk tabung | Betis berongga atau sebagian berongga; membutuhkan kekuatan pembentukan yang lebih kecil dibandingkan paku keling padat. | Peralatan, elektronik, majelis ringan |
| Paku keling semi-tubular | Ujung berongga sebagian menyederhanakan pemasangan. | Produk konsumen, rakitan mekanis |
Karakteristik Sambungan Terpaku
| Aspek | Detail |
| Proses | Lembaran disejajarkan dan diikat secara mekanis dengan memasang dan mengubah bentuk paku keling, atau dengan menggunakan mekanisme khusus penusuk otomatis atau paku keling buta. |
| Terbaik untuk | Aluminium, baja, baja tahan karat, dan rakitan lembaran bahan campuran di mana penyambungan mekanis lebih disukai. |
| Keuntungan | Tidak ada panas; distorsi rendah; cocok untuk bahan yang berbeda; pengulangan yang baik; beberapa jenis memerlukan akses hanya dari satu sisi. |
| Batasan | Membutuhkan lubang atau kemampuan menusuk khusus untuk banyak jenis paku keling; menambah berat pengikat; menciptakan konsentrasi stres lokal; pelepasannya mungkin sulit dilakukan pada paku keling permanen. |
Aplikasi yang umum |
Struktur luar angkasa, rakitan otomotif, peralatan HVAC, selungkup, trailer, furnitur logam, dan pekerjaan perbaikan. |
| Jenis sambungan | Terutama sambungan pangkuan dan sambungan pantat menggunakan pelat penutup. |
| Ketebalan bahan | Tergantung pada jenis paku keling, diameter, bahan, dan konfigurasi gabungan; cocok untuk rakitan lembaran tipis hingga sedang. |
| Kecepatan produksi | Tinggi ketika sistem paku keling otomatis digunakan. |
| Biaya | Rendah hingga sedang per sendi, meskipun perkakas dan peralatan otomatis dapat meningkatkan investasi awal. |
5. Sambungan Lembaran Logam yang Disekrup dan Dibaut
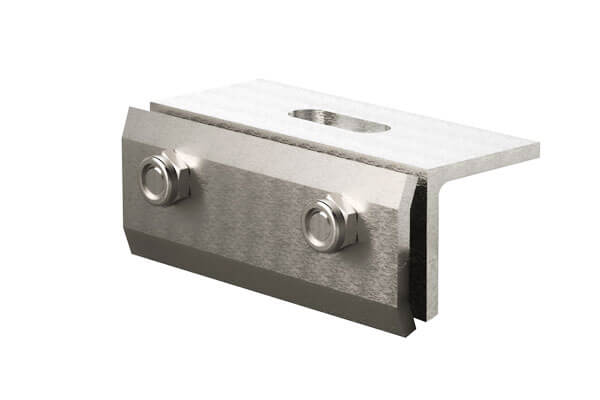
Sambungan yang disekrup dan dibaut adalah sambungan mekanis yang dapat dilepas yang menggunakan pengencang berulir untuk menjepit dua atau lebih komponen lembaran logam menjadi satu.
Berbeda dengan sambungan yang dilas atau diikat secara perekat, mereka biasanya dapat dibongkar untuk diperiksa, pemeliharaan, penggantian, atau perbaikan.
Sekrup sangat umum digunakan pada rakitan lembaran tipis karena desain sadap sendiri dan pembentuk ulir dapat menghasilkan ulir langsung pada lembaran atau pada lubang yang sudah dibentuk sebelumnya., sedangkan baut dan mur lebih cocok bila gaya penjepitan lebih tinggi atau diperlukan pembongkaran berulang kali.
Karakteristik Sambungan Sekrup dan Baut
| Aspek | Detail |
| Proses | Lembaran yang selaras dihubungkan menggunakan sekrup, baut, gila, mesin cuci, sisipan berulir, atau pengencang mekanis lainnya. Pengikat menghasilkan gaya penjepit yang menyatukan komponen-komponen. |
| Tipe | Baut + gila, sekrup sadap sendiri, sekrup mesin, kacang keling, mur las. |
| Terbaik untuk | Baja, baja tahan karat, aluminium, lembaran galvanis, dan rakitan yang membutuhkan sambungan yang dapat dilepas. |
| Keuntungan | Dapat dilepas; mudah untuk diperiksa dan diperbaiki; tidak ada masukan panas; cocok untuk banyak kombinasi bahan; perkakas sederhana; cocok untuk rendah- dan produksi volume menengah. |
| Batasan | Lubang pengikat mengurangi bagian jaring lembaran; getaran dapat menyebabkan kendor; lembaran tipis mungkin memiliki pengikatan benang atau ketahanan tarik yang terbatas; pengencang menambah berat dan konsentrasi tegangan lokal. |
Aplikasi yang umum |
Penutup listrik, penjaga mesin, peralatan HVAC, lemari, Komponen Otomotif, peralatan, dan peralatan yang memerlukan perawatan rutin. |
| Jenis sambungan | Pangkuan, pantat dengan pelat penutup, flens, sudut, dan sambungan braket. |
| Ketebalan bahan | Terutama umum untuk rakitan lembaran logam tipis hingga sedang; ketebalan praktis tergantung pada jenis pengikat dan desain sambungan. |
| Kecepatan produksi | Tinggi untuk sistem penyekrupan dan pengikatan otomatis; moderat untuk perakitan manual. |
| Biaya | Rendah hingga sedang, tergantung pada jenis pengikat dan tingkat otomatisasi. |
6. Sambungan Lembaran Logam Terjepit dan Mekanis
Menjepit adalah a proses penyambungan mekanis dingin di mana lembaran yang tumpang tindih dibentuk secara lokal dengan pelubang dan cetakan untuk menciptakan interlock mekanis permanen.
Berbeda dengan paku keling konvensional, tidak diperlukan pengikat terpisah, dan tidak seperti pengelasan, proses ini pada dasarnya tidak menimbulkan panas fusi ke dalam sambungan.
Clinching sangat menarik untuk perakitan lembaran tipis karena dapat dilakukan dengan cepat, membersihkan, dapat diulang, dan sangat kompatibel dengan produksi otomatis.
Ciri-ciri Sendi yang Meraih
| Aspek | Detail |
| Proses | Sebuah pukulan dan cetakan secara plastis mengubah bentuk lembaran yang tumpang tindih untuk menciptakan interlock mekanis. Material mengalir ke daerah undercut atau interlocking yang dirancang tanpa melelehkan lembarannya. |
| Terbaik untuk | Baja ulet, baja tahan karat, aluminium, lembaran berlapis, dan rakitan bahan campuran terpilih. |
| Keuntungan | Tidak ada logam pengisi atau pengikat terpisah; distorsi termal yang sangat rendah; waktu siklus yang cepat; cocok untuk otomatisasi; dapat bergabung dengan bahan yang dilapisi; proses yang relatif bersih. |
| Batasan | Membutuhkan keuletan lembaran yang cukup; kekuatan sambungan sangat bergantung pada material dan perkakas; lekukan yang terlihat masih tersisa; tidak cocok untuk setiap geometri atau kombinasi material. |
Aplikasi yang umum |
Komponen bodi otomotif, rakitan HVAC, peralatan, selungkup listrik, mebel, dan produk lembaran logam bervolume tinggi. |
| Jenis sambungan | Terutama sambungan pangkuan yang tumpang tindih, termasuk konfigurasi flensa dan sudut yang dipilih. |
| Ketebalan bahan | Sangat cocok untuk lembaran tipis, dengan ketebalan praktis yang ditentukan oleh tumpukan material dan perkakas. |
| Kecepatan produksi | Sangat tinggi; sambungan individu biasanya dapat diproduksi dengan cepat dalam sistem otomatis. |
| Biaya | Rendah per sambungan pada volume produksi tinggi setelah perkakas dipasang. |
7. Sambungan Lembaran Logam Berikat Perekat
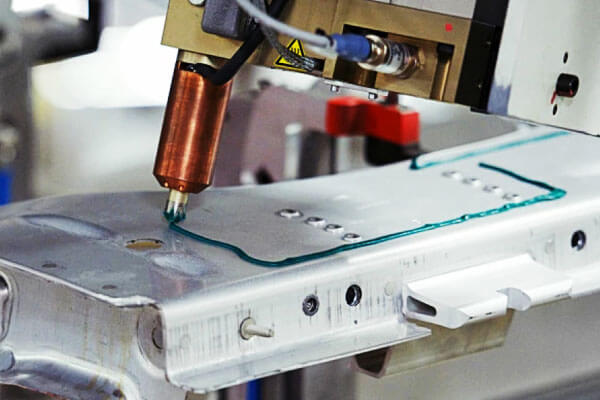
Ikatan perekat menghubungkan komponen lembaran logam melalui lapisan perekat polimer, bukan melalui pengikat mekanis konvensional atau las fusi..
Perekat struktural dapat mentransfer beban secara terus menerus pada area ikatan yang relatif besar, menjadikannya sangat berguna ketika para insinyur ingin mengurangi konsentrasi tegangan lokal.
Ikatan perekat banyak digunakan dalam otomotif, angkutan, elektronik, peralatan, dan struktur ringan, terutama jika distorsinya rendah, permukaan luar yang halus, peredam getaran, atau penggabungan bahan yang berbeda itu penting.
Karakteristik Sambungan Berikat Perekat
| Aspek | Detail |
| Proses | Perekat diaplikasikan di antara permukaan yang telah disiapkan dan diawetkan dalam waktu tertentu, suhu, tekanan, atau kondisi lingkungan untuk membentuk sambungan. |
| Tipe | Epoksi, akrilik, poliuretan, sianoakrilat. |
| Terbaik untuk | Baja, baja tahan karat, aluminium, logam berlapis, dan bahan berbeda yang kompatibel. |
| Keuntungan | Mendistribusikan stres ke area yang luas; tidak ada panas fusi; distorsi rendah; penampilan permukaan yang sangat baik; dapat menutup sambungannya; berguna untuk bahan yang berbeda; memberikan beberapa peredam getaran. |
| Batasan | Membutuhkan persiapan permukaan yang tepat; waktu penyembuhan dapat mempengaruhi produktivitas; kinerja dapat bergantung pada suhu, kelembaban, bahan kimia, dan penuaan; inspeksi bisa lebih sulit dibandingkan dengan pengencang mekanis yang terlihat. |
Aplikasi yang umum |
Panel bodi otomotif, penutup baterai, rakitan HVAC, elektronik, peralatan, struktur logam komposit, dan komponen transportasi ringan. |
| Jenis sambungan | Sambungan pangkuan, sambungan syal, sambungan flensa, dan konfigurasi pantat atau sudut yang dipilih. |
| Ketebalan bahan | Cocok untuk berbagai ketebalan lembaran, asalkan perekat dan geometri sambungan dirancang dengan benar. |
| Kecepatan produksi | Sedang hingga tinggi tergantung pada bahan kimia perekat dan metode pengawetan. |
| Biaya | Sedang; bisa menjadi sangat ekonomis ketika menghilangkan pengencang atau operasi penyegelan sekunder. |
8. Sambungan Lembaran Logam Terbentuk Integral
Sambungan lembaran logam yang dibentuk secara integral dibuat dengan pemotongan, pembengkokan, lipat, atau secara mekanis saling mengunci lembaran itu sendiri, menghilangkan kebutuhan akan pengencang terpisah atau pengelasan fusi.
Mereka sangat efektif dalam pembuatan lembaran logam bervolume tinggi karena sambungannya dapat dimasukkan langsung ke dalam pola datar dan diproduksi melalui stamping, meninju, pemotongan laser, tekan pengereman, atau pembentukan gulungan.
Sambungan ini biasanya digunakan dalam pekerjaan saluran, selungkup listrik, panel otomotif, peralatan, atap, kelongsong, dan struktur fabrikasi ringan.
Sendi Hem / Jahitan Terlipat
Sambungan hem diproduksi oleh lipat tepi satu lembar kembali ke dirinya sendiri atau di sekitar tepi lembaran lainnya, menciptakan tepi yang diperkuat dan tertutup.
Selain menyediakan koneksi mekanis, hemming dapat menghilangkan tepi tajam yang terbuka, meningkatkan kekakuan lokal, dan memperbaiki tampilan komponen jadi.
| Aspek | Detail |
| Proses | Tepi satu lembar dilipat di atasnya atau di sekeliling tepi lembaran lainnya untuk membentuk keliman yang ditahan secara mekanis. |
| Tipe | Buka ujungnya, ujung tertutup, tepian datar, ujung tunggal, ujung ganda, ujung tetesan air mata. |
| Terbaik untuk | Baja, aluminium, baja tahan karat, dan bahan lembaran ulet lainnya, khususnya lembaran ukuran tipis. |
| Keuntungan | Tidak ada pengencang terpisah; penampilan bersih; menghilangkan ujung yang tajam; meningkatkan kekakuan lokal; kompatibel dengan pembentukan dan perakitan otomatis. |
Batasan |
Terutama cocok untuk beban ringan atau sedang; membutuhkan kemampuan lentur yang sesuai dan pembentukan yang akurat; celah tertutup mungkin memerlukan tindakan pengendalian korosi. |
| Aplikasi yang umum | Pintu dan kap otomotif, panel peralatan, lemari listrik, pekerjaan saluran, atap, dan penutup lembaran logam. |
| Jenis sambungan | Terutama sambungan tepi dan pangkuan. |
| Ketebalan bahan | Umumnya digunakan untuk lembaran berukuran sekitar 0,3–2,0 mm, tergantung pada bahan, perkakas, dan hem geometri. |
Kunci Jahitan
Jahitan kunci adalah sambungan yang dibentuk terus menerus di mana tepi dua atau lebih lembaran berada dilipat dan saling bertautan secara mekanis.
Karena sambungan berjalan sepanjang sambungan dan bukan terjadi pada titik-titik yang terisolasi, lapisan kunci sangat berguna untuk rakitan lembaran logam panjang dan aplikasi yang mengutamakan kinerja penyegelan.
| Aspek | Detail |
| Proses | Tepi dua lembar dibentuk dan dilipat secara khusus sehingga saling bertautan secara mekanis di sepanjang sambungan. |
| Tipe | Jahitan kunci Pittsburgh, jahitan snap-lock, jahitan berdiri, jahitan beralur, dan konfigurasi jahitan terlipat lainnya. |
| Terbaik untuk | Baja galvanis, baja karbon, aluminium, dan lembaran baja tahan karat. |
| Keuntungan | Tidak ada pengencang terpisah; koneksi terus menerus; efisiensi produksi yang tinggi; penampilan bersih; dapat memberikan penyegelan udara atau cuaca yang efektif bila dibentuk dan disegel dengan benar. |
| Batasan | Kekuatan umumnya lebih rendah dibandingkan dengan las struktural yang dirancang dengan baik; membutuhkan pembentukan yang akurat dan perkakas khusus; celah yang terlipat mungkin memerlukan perhatian terhadap korosi dan drainase. |
| Aplikasi yang umum | saluran HVAC, atap, kelongsong arsitektur, cerobong, tank, kontainer, dan sistem ventilasi. |
| Jenis sambungan | Terutama sambungan tepi dan pangkuan. |
| Ketebalan bahan | Umumnya digunakan untuk lembaran berukuran sekitar 0,3–2,0 mm, tergantung pada desain jahitan dan peralatan pembentuk. |
Selipkan Sendi
Sambungan tuck adalah sambungan yang dibentuk secara mekanis dengan tab, flens, atau bagian lembaran yang diperpanjang dimasukkan ke dalam slot atau fitur penerima dan kemudian dilipat atau dimasukkan ke posisinya.
Sambungan dibuat melalui interlocking geometris, bukan pengelasan atau pengencang terpisah.
Sambungan tuck sangat berguna untuk produk yang didesain khusus manufaktur potong-dan-lipat, di mana tab dan slot dapat dimasukkan langsung ke dalam pola datar lembaran logam.
| Aspek | Detail |
| Proses | Tab atau flensa yang telah dibentuk pada satu lembar dimasukkan ke dalam slot atau bukaan pada lembar lain dan dilipat, terselip, atau terkunci pada tempatnya. |
| Terbaik untuk | Baja ringan, baja tahan karat, aluminium, dan bahan lembaran lainnya yang dapat dibentuk. |
| Keuntungan | Tidak ada pengencang terpisah; penampilan bersih; perakitan cepat; kemampuan menemukan lokasi sendiri; cocok untuk produksi otomatis atau dengan bantuan alat. |
| Batasan | Kekuatan sambungan sangat bergantung pada geometri tab dan slot; membutuhkan pemotongan dan pembentukan yang akurat; umumnya lebih cocok untuk beban struktural ringan hingga sedang. |
| Aplikasi yang umum | Penutup listrik, Komponen HVAC, lemari, mebel, kotak, dan rakitan fabrikasi ringan. |
| Jenis sambungan | Biasa digunakan di pangkuan, sudut, dan konfigurasi tipe-T. |
| Ketebalan bahan | Biasanya sekitar 0,3–1,5 mm, tergantung pada keuletan material dan desain sambungan. |
Sambungan Pas Lembaran Logam
Penggunaan sambungan pas lembaran logam tab dan slot meruncing yang saling melengkapi untuk membuat interlock mekanis.
Selama perakitan, tab yang meruncing meluncur atau masuk ke dalam slot yang cocok, membatasi pergerakan pada arah pemisahan primer.
Berbeda dengan metode pengikatan konvensional, sambungan pas dapat dibuat langsung selama pemotongan dan pembentukan, membuatnya sangat menarik untuk rakitan lembaran logam yang didesain untuk manufaktur dan bebas pengikat.
| Aspek | Detail |
| Proses | Tab dan slot berbentuk pas yang saling melengkapi dipotong atau dibentuk menjadi lembaran dan dirakit untuk menghasilkan interlock mekanis yang meruncing. |
| Terbaik untuk | Baja, aluminium, baja tahan karat, dan bahan lembaran lain yang sesuai digunakan dalam rakitan fabrikasi ringan. |
| Keuntungan | Tidak ada pengencang terpisah; menemukan lokasi sendiri; penampilan bersih; perakitan cepat; dapat meningkatkan kemampuan pengulangan; sangat cocok untuk pemotongan CNC dan fabrikasi otomatis. |
| Batasan | Membutuhkan dimensi dan toleransi fitur yang tepat; kapasitas beban sangat bergantung pada geometri tab dan ketebalan lembaran; mungkin memerlukan penguncian sekunder untuk aplikasi dengan muatan tinggi atau sensitif terhadap getaran. |
| Aplikasi yang umum | Penutup listrik, rumah mesin, kurung, mebel, logam dekoratif, prototipe, dan rakitan lembaran logam modular. |
| Jenis sambungan | Pangkuan, T, sudut, dan konfigurasi flensa. |
| Ketebalan bahan | Umumnya digunakan untuk lembaran berukuran sekitar 0,3–1,5 mm, tergantung pada geometri dan kemampuan manufaktur. |
9. Kesimpulan
Sambungan lembaran logam bukan sekadar sambungan mekanis antara dua potong logam.
Mereka adalah antarmuka yang dirancang dengan cermat yang menentukan seberapa banyak beban, deformasi, panas, getaran, korosi, dan toleransi dimensi ditransfer melalui rakitan.
Geometri sambungan yang paling umum termasuk sambungan pantat, sambungan pangkuan, sambungan sudut, sambungan tepi, dan sambungan-T.
Geometri ini dapat dihubungkan melalui berbagai proses, termasuk pengelasan MIG, Pengelasan tig, pengelasan titik resistensi, pengelasan laser, pengelasan jahitan, menarik, sekrup dan baut, meraih, ikatan perekat, mengelim, jahitan kunci, sendi selip, dan interlock pas.
Pelajaran teknik utama adalah bahwa tidak ada sambungan lembaran logam yang paling kuat atau terbaik secara universal.
Sambungan yang berhasil adalah sambungan yang memenuhi seluruh persyaratan penerapannya:
Kekuatan yang memadai + resistensi kelelahan + manufaktur + resistensi korosi + stabilitas dimensi + kemudahan servis + efisiensi biaya
Dalam desain lembaran logam profesional, Oleh karena itu, pemilihan sambungan harus dimulai dengan jalur beban dan lingkungan layanan, tidak hanya dengan proses pembuatan yang paling mudah.
FAQ
Apa jenis sambungan lembaran logam yang paling kuat?
Sambungan las penetrasi penuh (AKU, CEKCOK, atau laser) memberikan kekuatan tertinggi per satuan panjang, dengan kekuatan mendekati kekuatan lembaran logam dasar itu sendiri.
Untuk pengencang terpisah, paku keling padat memiliki kekuatan geser tertinggi, sedangkan rakitan baut dan mur mempunyai kekuatan klem tarik yang paling tinggi.
Jenis sambungan apa yang terbaik untuk lembaran logam tipis?
Pilihan umum termasuk pengelasan titik resistansi, pengelasan laser, meraih, menarik, pengencang yang dapat disadap sendiri, ikatan perekat, dan membentuk sendi.
Pilihan terbaik tergantung pada bahannya, ketebalan, volume produksi, kekuatan yang dibutuhkan, dan aksesibilitas.
Sambungan apa yang paling baik untuk menyambung logam yang berbeda jenisnya?
Ikatan perekat, lari, dan memukau cocok untuk menyatukan logam yang berbeda. Hindari pengelasan karena dapat menyebabkan korosi galvanik.
Apa jenis sambungan lembaran logam yang paling kuat?
Tidak ada sendi yang paling kuat secara universal. Kekuatan sambungan tergantung pada bahannya, ketebalan, geometri, kondisi pemuatan, proses bergabung, dan pengerjaan.
Lasan yang dirancang dengan baik, terpaku, atau sambungan yang saling bertautan secara mekanis masing-masing dapat sangat efektif untuk aplikasi yang berbeda.
Apa perbedaan antara sambungan pangkuan dan sambungan pantat?
A sambungan pangkuan menggunakan lembaran yang tumpang tindih, sementara a sambungan pantat menghubungkan lembaran kira-kira ujung ke ujung.
Sambungan pangkuan umumnya lebih mudah dipasang, sedangkan sambungan pantat dapat memberikan geometri yang lebih bersih dan kompak.