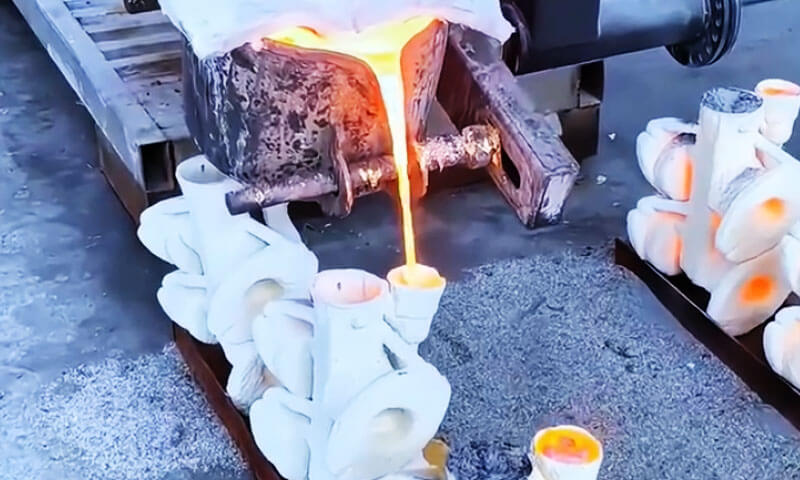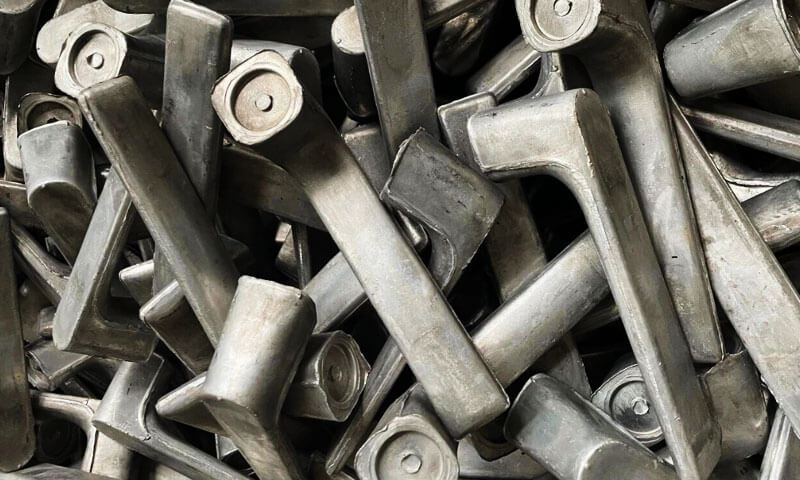
Jika Anda pernah menghabiskan waktu di sekitar penempaan aluminium, kamu tahu namanya 6061. Ini bukan paduan yang paling keras; itu bukan yang terkuat, dan itu bukan yang paling tahan korosi.
Tapi tahun demi tahun, itu tetap menjadi paduan yang secara diam-diam berfungsi pada rangka sepeda, sendi robot, peralatan medis, kurung EV, rumah perkakas listrik, dan banyak bagian penahan beban lainnya.
Selama bertahun-tahun saya berada di lantai bengkel, Saya telah melihat para insinyur memberikan spesifikasi yang berlebihan 7075 ketika 6061-T6 sudah cukup memadai.
Saya telah melihat tim pembelian mengejar harga terendah dan berakhir dengan produk daur ulang 6061 itu tidak akan teranodisasi dengan benar. Saya juga telah melihat suku cadang 6061-T6 yang ditempa dengan indah dapat bertahan selama beberapa dekade di lapangan.
Artikel ini terperinci, tampilan praktis pada penempaan paduan aluminium 6061-T6—apa itu, bagaimana perilakunya, bagaimana cara memalsukannya, cara memanaskannya, dan di tempat yang masuk akal.
Jika Anda mencari informasi terpercaya tentang properti penempaan 6061-T6, suhu penempaan, perlakuan panas T6, atau 6061 vs. 6063, panduan ini ditulis untuk Anda.
1. Apa 6061 Paduan Aluminium?
6061 milik 6000 serangkaian paduan aluminium, yang menggunakan magnesium dan silikon sebagai elemen paduan utamanya.
Ini adalah paduan yang dapat diberi perlakuan panas yang sifat mekaniknya dapat ditingkatkan melalui perlakuan panas larutan terkontrol dan penuaan buatan.
Mekanisme penguatan utamanya melibatkan pengendapan fase penguatan halus berbasis Mg-Si, biasa dijelaskan dalam praktik teknik melalui sistem Mg₂Si.
Tembaga dan unsur paduan kecil lainnya juga mempengaruhi respons presipitasi dan sifat keseluruhannya.
Komposisi Kimia Khas 6061 Aluminium
| Elemen | Rentang Spesifikasi Khas (berat%) |
| Aluminium (Al) | Keseimbangan |
| Magnesium (Mg) | 0.80–1.20 |
| Silikon (Dan) | 0.40–0,80 |
| Tembaga (Cu) | 0.15–0,40 |
| Kromium (Cr) | 0.04–0.35 |
| Besi (Fe) | 0.70 Max. |
| Mangan (M N) | 0.15 Max. |
| Seng (Zn) | 0.25 Max. |
| Titanium (Dari) | 0.15 Max. |
Kisaran komposisi mewakili standar 6061 spesifikasi paduan. Standar bahan yang mengatur dan spesifikasi pembelian menentukan batas penerimaan untuk batch produksi tertentu.
2. Memahami Sifat Mekanik 6061-T6
Penunjukan T6 menunjukkan bahwa bahan tersebut telah mengalami perlakuan panas larutan yang diikuti dengan penuaan buatan untuk mengembangkan sifat yang ditentukan.
Ini bukan sekadar deskripsi komposisi paduan; itu mewakili kondisi metalurgi tertentu.
Tabel berikut memberikan sifat suhu ruangan yang representatif untuk produk tempa 6061-T6 yang umum.
Nilai sebenarnya untuk tempa bergantung pada spesifikasi yang berlaku, ketebalan bagian, geometri produk, dan arah pengujian.
Sifat Mekanik dan Fisika yang Khas
| Milik | Nilai Representatif |
| Kekuatan tarik tertinggi | Sekitar 290–310 MPa |
| Kekuatan luluh | Sekitar 240–276 MPa |
| Pemanjangan | Sekitar 8–17%, tergantung pada bentuk produk |
| Modulus elastis | Sekitar 68.9 IPK |
| Kepadatan | Sekitar 2.70 g/cm³ |
| kekerasan brinell | Sekitar 95 HB |
| Koefisien ekspansi termal | Sekitar 23–24 × 10⁻⁶/K mendekati suhu kamar |
| Kisaran leleh | Sekitar 580–650°C |
Nilai-nilai ini bersifat indikatif, bukan desain universal yang diperbolehkan. Sifat penempaan yang memenuhi syarat harus diambil dari spesifikasi material yang berlaku dan diverifikasi untuk komponen sebenarnya.
Kekuatan dan Keandalan Struktural
Untuk sebagian besar komponen industri umum, 6061-T6 memberikan kombinasi yang berguna antara kekuatan tarik dan kekuatan luluh tanpa biaya material dan tuntutan pemrosesan yang terkait dengan paduan aluminium berkekuatan lebih tinggi.
Cocok untuk komponen yang mengalami beban mekanis sedang hingga tinggi, asalkan desain memperhitungkan ketebalan bagian, konsentrasi stres, persyaratan kelelahan, dan sifat sebenarnya dari hasil penempaan yang telah selesai.
Suatu hal yang perlu diingat dari lantai toko: nilai kekuatan tarik nominal tidak menjelaskan keseluruhan cerita tentang komponen yang ditempa.
Aliran biji-bijian, geometri lokal, cacat, perlakuan panas, dan tekanan yang disebabkan oleh pemesinan juga mempengaruhi kinerja layanan.
Resistensi korosi
6061 umumnya menawarkan ketahanan yang baik terhadap korosi atmosferik dan banyak lingkungan air tawar.
Ini sering dipilih untuk mesin luar ruangan, peralatan transportasi, dan komponen yang terkena kondisi industri biasa.
Untuk kelautan, pesisir, atau lingkungan agresif secara kimia, perlindungan tambahan mungkin diperlukan.
Anodisasi, pelapis konversi yang sesuai, atau sistem pengecatan dapat meningkatkan daya tahan permukaan, Tergantung pada aplikasinya.
Kontak antara aluminium dan logam yang berbeda juga harus diperhatikan. Di bawah kondisi kelembaban dan kontak listrik yang tidak menguntungkan, korosi galvanik dapat merusak permukaan aluminium.
Kemampuan mesin
6061-T6 sangat cocok untuk penggilingan CNC, berbalik, pengeboran, membosankan, dan mengetuk.
Kombinasi kekuatan dan kemampuan mesinnya membuatnya menarik untuk suku cadang yang memerlukan pengeboran akurat, wajah pemasangan, utas, dan kantong yang rumit.
Namun demikian, blanko yang ditempa tidak secara otomatis mudah dikerjakan. Stres sisa, variasi kekerasan lokal, tunjangan pemesinan tidak mencukupi, dan cara kerja yang buruk semuanya dapat menimbulkan masalah dimensi.
Kemampuan las
6061 dapat dilas menggunakan proses pengelasan aluminium umum, tetapi pengelasan komponen T6 mengubah kondisi metalurgi lokal.
Zona yang terkena dampak panas umumnya kehilangan sebagian kekuatan pengerasan presipitasinya kecuali perlakuan pasca-pengelasan yang sesuai dapat mengembalikan sifat-sifat yang diperlukan..
Untuk komponen dengan muatan tinggi, desain sambungan dan pengurangan kekuatan lokal harus dipertimbangkan selama rekayasa.
Jika memungkinkan, komponen tempa yang dirancang untuk meminimalkan sambungan las dapat menyederhanakan kontrol kualitas dan perpindahan beban.
Finishing permukaan
6061 umumnya merespons dengan baik terhadap anodisasi dan proses finishing aluminium umum lainnya.
Anodisasi dapat meningkatkan ketahanan terhadap korosi dan kinerja keausan permukaan, meski hasilnya tergantung paduannya, perawatan awal, metode anodisasi, dan ketebalan lapisan.
Untuk komponen yang terlihat, seperti bagian-bagian sepeda, rumah peralatan, dan struktur produk konsumen, persiapan permukaan dan konsistensi material sangat penting untuk mencapai penampilan yang seragam.
3. Apa Arti Temper T6?
Temperatur T6 dicapai melalui rangkaian perlakuan panas yang terkontrol.
Untuk pemeran 6061 komponen, proses ini harus dirancang di sekitar paduan, penempaan geometri, ketebalan bagian, dan spesifikasi yang berlaku.
Penting juga untuk membedakan suhu penempaan dari suhu perlakuan panas larutan.
Mereka melayani tujuan metalurgi yang berbeda dan tidak boleh dianggap dapat dipertukarkan.
Solusi Perlakuan Panas
Selama perlakuan panas larutan, penempaan dipanaskan sampai suhu tertentu sehingga unsur paduan terlarut masuk ke dalam matriks aluminium.
Untuk 6061, suhu perlakuan larutan sekitar 530–550°C biasanya direferensikan, meskipun siklus pasti yang disetujui bergantung pada spesifikasi material dan persyaratan komponen.
Tujuannya adalah untuk menciptakan larutan padat yang sesuai sebelum pendinginan.
Keseragaman suhu sangat penting. Pemanasan yang terlalu rendah dapat mengakibatkan respons solusi-pengobatan yang tidak memadai, sementara suhu yang berlebihan dapat menyebabkan pencairan lokal atau kerusakan metalurgi lainnya.
Untuk penempaan yang tebal atau rumit, periode penahanan harus ditetapkan dengan mengacu pada ketebalan bagian, keseragaman tungku, dan prosedur perlakuan panas yang memenuhi syarat.
Pendinginan
Setelah perawatan solusi, komponen didinginkan dengan cepat, biasanya dengan pendinginan air bila diperlukan oleh proses yang disetujui.
Quenching mempertahankan larutan padat lewat jenuh yang diperlukan untuk penuaan buatan berikutnya.
Namun, pendinginan cepat juga dapat menimbulkan gradien termal dan tegangan sisa.
Bagian tipis, hub tebal, tulang rusuk, dan transisi yang rumit mungkin mendingin dengan kecepatan yang berbeda-beda, meningkatkan risiko distorsi.
Untuk alasan ini, seorang insinyur perlakuan panas yang berpengalaman tidak hanya mempertimbangkan media pendinginan tetapi juga geometri komponen, waktu perpindahan, pengaturan perlengkapan, dan keseragaman pendinginan.
Penuaan Buatan
Setelah pendinginan, bahan tersebut berumur secara artifisial untuk mengembangkan kekuatan yang dibutuhkan.
Referensi tipikal untuk 6061 tempa menua mendekati suhu 160–180°C selama kurang lebih delapan jam, meskipun siklus yang disetujui berbeda-beda menurut bentuk dan spesifikasi produk.
Perlakuan yang sebenarnya harus dikonfirmasi berdasarkan persyaratan yang berlaku dan bukan disalin tanpa pandang bulu dari referensi umum.
Selama penuaan, endapan penguatan halus terbentuk di dalam matriks aluminium. Ukuran mereka, distribusi, dan koherensi mempengaruhi pergerakan dislokasi dan juga kekuatan paduan.
Kurangnya umur dapat menyebabkan material berada di bawah kekuatan yang diharapkan. Suhu atau waktu penuaan yang berlebihan dapat menyebabkan penuaan berlebih dan penurunan kekuatan.
Tujuan perlakuan T6 bukan sekadar membuat aluminium menjadi lebih keras. Hal ini untuk mencapai keseimbangan kekuatan yang terkendali, keuletan, dan stabilitas metalurgi.
4. Mengapa 6061 Sangat Cocok untuk Penempaan
6061 banyak digunakan untuk tempa aluminium karena kemampuan pengerjaan panas dan sifat perlakuan panas membuatnya cocok untuk banyak geometri komponen industri.
Penempaan sangat menguntungkan ketika bagian tersebut memerlukan geometri terintegrasi, integritas struktural yang baik, dan kinerja mekanis yang andal.

Kisaran Suhu Penempaan Praktis
Untuk 6061 aluminium, suhu logam selama penempaan umumnya dikontrol dalam kisaran kerja sekitar 430–480°C, tergantung pada kondisi paduan, ukuran billet, desain mati, dan proses yang berkualitas.
Batas atas kisaran ini tidak boleh dianggap sebagai target untuk setiap komponen. Referensi teknis mengidentifikasi sekitar 480°C sebagai batas atas kisaran penempaan yang direkomendasikan.
Dari sudut pandang insinyur produksi, yang penting suhu billet dan suhu logam sebenarnya selama deformasi belum tentu sama.
Billet mungkin mendingin saat dipindahkan dari tungku, selama pembentukan awal, atau selama kontak dengan cetakan.
Pendinginan yang berlebihan meningkatkan ketahanan terhadap deformasi dan dapat menyebabkan pengisian tidak sempurna, beban tekan yang tinggi, atau retak.
Sebaliknya, pemanasan berlebihan dapat merusak material dan mengurangi keandalan proses.
Oleh karena itu suhu harus dikontrol sebagai bagian dari rangkaian penempaan yang lengkap dan bukan hanya mengandalkan tampilan tungku.
Ketahanan Deformasi Sedang
Dibandingkan dengan paduan berkekuatan tinggi yang lebih sulit ditempa, 6061 dapat dibentuk secara efisien dalam kondisi penempaan panas yang terkontrol dengan baik.
Ketahanan deformasinya masih berubah seiring suhu, laju regangan, geometri billet, dan jumlah deformasi.
Oleh karena itu, persyaratan pengisian cetakan dan beban tekan harus dievaluasi berdasarkan desain bagian sebenarnya.
Kesesuaian yang Baik untuk Penempaan Cetakan Tertutup
Penempaan cetakan tertutup sangat berguna untuk memproduksi komponen tiga dimensi yang dapat diulang dengan bos, tulang rusuk, transisi, dan fitur pemasangan terintegrasi.
Rute produksi yang khas meliputi:
- Inspeksi dan pemotongan billet.
- Pemanasan billet terkontrol.
- Penempaan awal atau pemblokiran jika diperlukan.
- Selesaikan penempaan pada cetakan terakhir.
- Pemangkasan kilat dan pemeriksaan awal.
- Solusi perlakuan panas dan pendinginan.
- Penuaan buatan.
- Pemesinan dan penyelesaian CNC.
- Pemeriksaan dimensi dan material akhir.
Tidak setiap komponen memerlukan bentuk awal yang terpisah atau tahapan proses yang identik. Rute harus dikembangkan berdasarkan geometri, aliran materi, isiannya, dan volume produksi.
Aliran Butir dan Integritas Struktural
Salah satu keuntungan utama penempaan adalah deformasi logam menjadi bentuk yang diinginkan.
Dalam kondisi yang sesuai, ini dapat menyempurnakan struktur mikro yang dikerjakan dan menetapkan aliran butir terarah yang mengikuti geometri komponen.
Hal ini dapat bermanfaat bagi kinerja kelelahan dan kemampuan menahan beban, khususnya ketika desain bagian dan tata letak cetakan menyelaraskan aliran material dengan beban servis yang besar.
Namun, aliran butiran tidak secara otomatis menguntungkan hanya karena sebagian telah ditempa.
Desain awal yang buruk, lipat, putaran, pengisian tidak lengkap, atau aliran material yang tidak tepat dapat menyebabkan cacat. Desain penempaan dan pengendalian proses tetap penting.
5. Kontrol Proses Utama untuk Penempaan Aluminium 6061-T6
Dalam produksi, Bagus 6061 penempaan aluminium berasal dari proses yang berulang, bukan dari satu parameter optimal.
Kontrol berikut ini memiliki kepentingan praktis terbesar.
| Tahap proses | Kontrol Kritis | Potensi Masalah jika Tidak Terkendali dengan Baik |
| Persiapan billet | Identitas paduan, kondisi material, dimensi billet | Variasi kimia, deformasi yang tidak konsisten |
| Pemanas | Suhu billet dan keseragaman | Pengisian tidak lengkap, retak, terlalu panas |
| Desain cetakan | Bentuk geometri sebelumnya, jari-jari, tunjangan kilat, penyelarasan mati | Putaran, kurang terisi, kilatan berlebihan |
| Penempaan | Tekan beban, urutan deformasi, waktu perpindahan | Cacat aliran, variasi dimensi |
| Perlakuan panas | Suhu larutan, merendam, pendinginan, penuaan | Kekuatan yang salah, distorsi, sifat yang tidak konsisten |
| Pemesinan | Strategi data, menjepit, uang saku, jalur alat | Penyimpangan dimensi, distorsi tegangan sisa |
| Inspeksi | Kimia, kekerasan, ukuran, NDT yang relevan | Cacat material atau proses yang tidak terdeteksi |
Yang Saya Berikan Perhatian Khusus Selama Produksi
Pertama, bahan yang masuk ke mesin cetak harus dapat dilacak dan sesuai dengan paduan yang ditentukan.
Sertifikat pemasok berguna, tetapi identifikasi material dan inspeksi masuk harus menjadi bagian dari sistem mutu.
Kedua, pengisian cetakan harus dievaluasi sebelum produksi dilepaskan. Jika suatu komponen berulang kali menghasilkan putaran, Dingin ditutup, atau area yang kurang terisi, meningkatkan kekuatan pers belum tentu merupakan solusi yang tepat.
Masalah mendasarnya mungkin adalah bentuk awal, volume billet, suhu, geometri mati, atau aliran material.
Ketiga, perlakuan panas harus divalidasi untuk penempaan yang sebenarnya. Siklus yang bekerja dengan baik untuk braket kecil mungkin tidak memberikan keseragaman suhu atau stabilitas dimensi yang setara pada komponen besar dengan hub tebal dan rusuk tipis..
Akhirnya, penempaan yang telah selesai harus diperiksa sesuai dengan gambar dan spesifikasi bahan.
Kekerasan saja tidak dapat memastikan bahwa semua sifat tarik diperlukan, ukuran, dan kondisi struktural telah tercapai.
6. Mengapa Penempaan Aluminium 6061-T6 Seringkali Lebih Baik Daripada Bagian Aluminium Cor
Penempaan dan pengecoran adalah proses yang saling melengkapi, dan tidak ada yang secara otomatis lebih unggul untuk setiap komponen.
Pilihannya tergantung pada geometri, persyaratan struktural, volume produksi, dan biaya.
Untuk komponen penahan beban, Namun, penempaan dapat menawarkan keuntungan yang berarti dibandingkan komponen aluminium cor konvensional.
| Faktor Perbandingan | 6061-Penempaan Aluminium T6 | Pengecoran Aluminium |
| Prinsip manufaktur | Billet padat mengalami deformasi plastis menjadi bentuk | Logam cair mengeras dalam cetakan |
| Struktur mikro | Struktur yang berfungsi dan berubah bentuk | Struktur solidifikasi |
| Aliran biji-bijian | Dapat disejajarkan dengan geometri komponen | Tidak menyediakan aliran butiran terarah tipe tempa |
| Risiko cacat internal | Cacat terkait penempaan masih mungkin terjadi; bahan awal yang baik sangat penting | Porositas, penyusutan, dan inklusi dapat terjadi tergantung pada prosesnya |
| Kinerja mekanis | Seringkali menguntungkan untuk aplikasi penahan beban yang berat | Tergantung pada paduannya, proses casting, menghasilkan kesehatan, dan perlakuan panas |
Fleksibilitas geometris |
Dibatasi oleh persyaratan penempaan dan desain cetakan | Keuntungan kuat untuk rongga kompleks dan geometri rumit |
| Tunjangan pemesinan | Dapat dikontrol melalui penempaan bentuk hampir jaring | Tergantung pada metode pengecoran dan persyaratan dimensi |
| Pertimbangan perkakas | Penempaan cetakan dan kapasitas pengepresan dapat menjadi investasi yang signifikan | Sangat bervariasi berdasarkan proses; pengecoran pasir bisa ekonomis untuk jumlah rendah |
| Seleksi yang khas | Bagian struktural yang memerlukan kinerja kekuatan dan kelelahan | Bentuk kompleks, rongga yang terintegrasi, dan desain yang mendukung ekonomi pengecoran |
Perbedaan pentingnya adalah penempaan mengubah material melalui deformasi, sementara pengecoran membentuk komponen melalui pemadatan.
Ketika geometri komponen dan volume produksi sesuai, penempaan dapat memberikan kombinasi yang baik antara kinerja struktural dan kemampuan pengulangan.
Namun demikian, keputusan akhir harus didukung oleh sifat mekanik yang diperlukan, beban desain, geometri, dan ekonomi manufaktur.
7. 6061 vs.. 6063 vs.. 7075: Paduan Mana yang Harus Anda Pilih untuk Ditempa?
Memilih di antara 6061, 6063, Dan 7075 aluminium tergantung pada persyaratan kekuatan komponen, kelayakan penempaan, lingkungan korosi, kebutuhan pemesinan, dan biaya produksi.
Meskipun ketiganya adalah paduan aluminium yang dapat diberi perlakuan panas, mereka melayani tujuan manufaktur yang berbeda.
| Faktor Perbandingan | 6061 Aluminium Paduan | 6063 Aluminium Paduan | 7075 Aluminium Paduan |
| Paduan seri | Al-mg-si | Al-mg-si | Al-Zn-Mg-Cu |
| Relatif kekuatan | Sedang hingga tinggi | Rendah hingga sedang | Sangat tinggi |
| Perwakilan tarik kekuatan di dalam T6 kondisi* | Sekitar 290–310 MPa | Sekitar 205–240 MPa | Sekitar 530–570 MPa |
| Perwakilan menghasilkan kekuatan di dalam T6 kondisi* | Sekitar 240–276 MPa | Sekitar 170–215 MPa | Sekitar 470–505 MPa |
| Penempaan karakteristik | Kemampuan menempa panas yang baik; Cocok untuk berbagai macam komponen industri | Terutama digunakan untuk ekstrusi; kesesuaian penempaan harus dievaluasi untuk komponen spesifik | Paduan berkekuatan tinggi memerlukan kontrol suhu tempa yang cermat, deformasi, dan perlakuan panas |
| Korosi perlawanan | Baik untuk lingkungan industri umum | Baik hingga sangat baik di banyak lingkungan atmosfer | Umumnya kurang tahan terhadap korosi dibandingkan 6061 dan membutuhkan perhatian yang lebih besar terhadap lingkungan layanan |
| Kemampuan las | Umumnya bagus, meskipun pengelasan mengurangi kekuatan T6 lokal | Umumnya bagus, tergantung pada aplikasi dan temper | Umumnya buruk untuk pengelasan fusi konvensional |
Kemampuan mesin CNC |
Bagus; cocok untuk pemesinan presisi | Bagus | Bagus, namun strategi pemesinan bergantung pada komponen dan kondisi material |
| Anodisasi Dan permukaan finishing | Bagus, dengan hasil akhir dekoratif dan pelindung yang banyak digunakan | Pilihan yang sangat baik untuk banyak penyelesaian arsitektur dan dekoratif yang seragam | Anodisasi dimungkinkan, tetapi tampilan kosmetik dan perlindungan korosi bergantung pada kondisi dan proses paduan |
| Relatif bahan biaya | Sedang | Sedang | Umumnya lebih tinggi |
| Khas aplikasi | Tanda kurung palsu, komponen mesin, bagian hidrolik, konektor struktural, komponen robotik | Profil yang diekstrusi, heat sink, bagian arsitektur, komponen ringan yang dipilih | Perlengkapan struktural berkekuatan tinggi, komponen luar angkasa khusus, bagian mekanis beban tinggi |
| Paling cocok untuk | Kekuatan yang seimbang, resistensi korosi, kemampuan mesin, dan biaya | Aplikasi yang memprioritaskan kinerja ekstrusi, profil yang kompleks, dan penampilan permukaan | Aplikasi dimana kekuatan tinggi merupakan persyaratan desain utama |
Sifat mekanik adalah rentang referensi yang representatif untuk produk tempa umum dalam kondisi T6, bukan nilai jaminan untuk setiap penempaan.
Properti sebenarnya bergantung pada bentuk produk, ketebalan bagian, spesifikasi, perlakuan panas, dan persyaratan pengujian.
8. Aplikasi Khas Tempa Aluminium 6061-T6
Paduan ini cocok untuk berbagai komponen struktural dan mekanis ringan.
Di setiap aplikasi, desain akhir dan spesifikasi yang berlaku menentukan apakah komponen aluminium 6061-T6 palsu sesuai.

Peralatan Sepeda dan Olahraga
Aplikasinya mencakup komponen engkol, batang stang, klem kursi, perlengkapan sambungan, dan aksesori struktural lainnya.
Keuntungan utamanya adalah kepadatan rendah, kekuatan yang berguna, kemampuan mesin, dan kemampuan untuk membuat geometri kompleks dengan tetap mempertahankan massa komponen yang relatif rendah.
Robotika dan Otomasi
Sendi robotik, braket pemasangan, dukungan aktuator, dan konektor struktural seringkali memerlukan kombinasi kekakuan, akurasi dimensi, dan massa rendah.
6061-Tempa T6 menyediakan bahan awal yang praktis untuk komponen yang selanjutnya memerlukan pemesinan lubang CNC, bantalan kursi, dan pemasangan antarmuka.
Kendaraan Otomotif dan Listrik
Penerapan yang mungkin mencakup tanda kurung yang dipilih, komponen pemasangan, konektor struktural, dan bagian mekanis tambahan.
Untuk komponen sasis atau suspensi yang penting bagi keselamatan, kondisi paduannya, spesifikasi penempaan, kinerja kelelahan, dan persyaratan validasi harus ditetapkan sebelum produksi.
Mesin Hidrolik dan Industri
Komponen hidrolik, braket peralatan, bagian yang berhubungan dengan katup, Couplings, dan penyangga alat berat dapat memperoleh manfaat dari kombinasi kekuatan, resistensi korosi, dan kemampuan mesin.
Untuk komponen yang mengandung tekanan, desain harus secara terpisah memperhatikan integritas tekanan, penyegelan, dan persyaratan kualifikasi yang berlaku. Penunjukan paduan saja tidak menentukan kesesuaian.
Peralatan Medis dan Instrumen Industri
Struktur peralatan, mekanisme penyesuaian, pelat pemasangan, dan komponen pendukung dapat menggunakan 6061-T6 yang mengutamakan bobot dan presisi.
Perkakas Listrik dan Rakitan Mekanik
Perumahan yang dipilih, dukungan gearbox, konektor struktural, dan komponen mesin lainnya dapat memperoleh manfaat dari pemalsuan 6061 kosong.
9. Peringatan Praktis dari Forge Floor
Saya telah mempelajari beberapa pelajaran dengan cara yang sulit. Berikut peringatan saya bagi siapa pun yang menentukan tempa 6061-T6.
Jangan Default ke 7075
7075 lebih kuat, tapi harganya juga lebih mahal, lebih sulit untuk dipalsukan, lebih sulit untuk dilas, dan kurang tahan terhadap korosi. Untuk sebagian besar, 6061-T6 sudah cukup. Menggunakan 7075 bila tidak dibutuhkan, itu hanya sekedar membakar uang.
Anodize untuk Layanan Luar Ruangan dan Pesisir
6061 memiliki ketahanan korosi sedang. Di lingkungan dalam ruangan yang ramah, tidak apa-apa.
Untuk paparan jangka panjang di luar ruangan atau pantai, anodisasi itu. Lapisan oksida akan melindungi permukaan dan memperpanjang masa pakai.
Konfirmasikan Perlakuan Panas T6
Saya tidak bisa cukup mengatakan ini. A 6061 penempaan tanpa T6 bukanlah bagian struktural. Mintalah laporan kekerasan dan data tarik. Jika pemasok tidak dapat menyediakannya, mencari pemasok lain.
Gunakan Aluminium Asli, Bukan Daur Ulang
Daur ulang 6061 dapat memiliki chemistry yang tidak konsisten. Ini mungkin tidak teranodisasi secara seragam, dan kekuatannya dapat bervariasi. Untuk penempaan kritis, bersikeras pada ingot aluminium murni dan meminta laporan spektrometri untuk setiap batch.
Pertimbangkan Pengelasan dengan Hati-hati
6061 dapat dilas, tetapi zona yang terkena dampak panas kehilangan kekuatannya. Jika Anda mengelas bagian 6061-T6, Anda mungkin perlu menerima kekuatan yang lebih rendah di area las, atau rencanakan perlakuan panas pasca pengelasan jika memungkinkan.
Mesin Setelah T6
Jika Anda mengerjakan mesin sebelum T6, bagian tersebut mungkin terdistorsi selama pendinginan. Untuk suku cadang dengan toleransi ketat, mesin kasar, T6 suguhan, lalu selesaikan mesin.
10. Pikiran Terakhir
6061-T6 bukanlah paduan aluminium yang paling mencolok. Ia tidak akan memenangkan persaingan kekuatan 7075.
Itu tidak akan memenangkan persaingan melawan korosi 5052. Namun logam campuran itulah yang menyelesaikan pekerjaannya—hari demi hari, bagian demi bagian.
Selama beberapa dekade saya berada di lantai bengkel, Saya telah belajar bahwa bahan terbaik tidak selalu yang terkuat atau termurah.
Itu yang cocok dengan aplikasinya. Untuk sebagian besar penempaan aluminium struktural, bahan itu adalah 6061-T6.
Jika Anda merancang komponen palsu, mulai dengan 6061-T6. Jika itu memenuhi kekuatan Anda, korosi, dan persyaratan berat, kamu telah menemukan jawabanmu. Dan jika tidak, kemudian pertimbangkan untuk beralih ke paduan yang lebih khusus.
Namun jangan melewatkan pekerja keras hanya karena sudah familiar. Keakraban, dalam hal ini, adalah tanda kinerja yang terbukti.
FAQ
Apa itu penempaan aluminium 6061-T6?
Ini adalah tempa yang terbuat dari 6061 paduan aluminium dan kemudian diproses menjadi temper T6 melalui perlakuan panas larutan dan penuaan buatan, sesuai spesifikasi yang berlaku.
Proses penempaan membentuk komponen, sementara perlakuan panas menghasilkan sifat akhir yang diperlukan.
Apa perbedaan antara aluminium 6061-T6 dan 6061-T651?
T6 adalah larutan yang diberi perlakuan panas dan berumur artifisial. T651 adalah T6 plus peregangan terkontrol untuk menghilangkan stres internal. T651 sering digunakan untuk komponen mesin yang mengutamakan stabilitas dimensi.
Apakah 6061-T6 lebih kuat dari aluminium 6063-T6?
Ya. 6061-T6 memiliki kekuatan tarik dan luluh yang lebih tinggi dibandingkan 6063-T6. 6063 dipilih lebih karena kemampuan ekstrusi dan penyelesaian permukaan daripada kekuatan.
Seberapa keras aluminium 6061-T6?
Kekerasan yang khas ada di sekitar 95 HB (Brinell). Ini moderat—cukup keras untuk penggunaan struktural, cukup lembut untuk dikerjakan dengan mudah.
Mengapa aluminium 6061-T6 memerlukan perlakuan panas?
Tanpa T6, 6061 hanya memiliki sekitar setengah kekuatan potensialnya. Perlakuan T6 mengendapkan partikel Mg₂Si yang memperkuat paduan.
Apakah aluminium 6061-T6 bagus untuk anodisasi?
Ya. 6061 anodisasi secara merata dan menyerap pewarna dengan baik. Ini adalah pilihan umum untuk terlihat, kosmetik, dan bagian arsitektur.