
Atas saya 29 bertahun-tahun merancang dan memproduksi coran paduan tahan korosi presisi untuk desalinasi air laut, minyak lepas pantai & gas, dan sistem fluida laut,
Saya telah melihat satu kesalahan yang merugikan secara konsisten: tim teknik menentukan tingkat baja dupleks atau super dupleks pada gambar, dan berasumsi bahwa pengecoran mana pun dapat menghasilkan cetakan yang sesuai dengan kinerja batangan besi tempa.
Hal ini tidak pernah terjadi. Baja tahan karat dupleks terkenal sensitif terhadap pemadatan pengecoran, perlakuan panas, dan pengendalian pengotor.
Salahkan salah satu variabel tersebut, dan Anda berakhir dengan bagian yang memiliki kimia nominal yang sama di atas kertas — tapi 50% ketahanan korosi yang lebih rendah, perilaku patah getas, atau porositas internal tersembunyi yang bocor di bawah tekanan.
Untuk osmosis terbalik (RO), distilasi multi-efek (DENGAN), dan pabrik desalinasi termal, komponen dupleks cor presisi dan super dupleks khusus tidak hanya “bagus untuk dimiliki”.
Mereka adalah penghalang penting terhadap kegagalan prematur dalam kandungan klorida tinggi, bertekanan tinggi, aliran proses yang rawan erosi.
Artikel ini menguraikan pemilihan paduan, rekayasa proses pengecoran, komponen khusus aplikasi, mode kegagalan umum, dan kontrol proses yang memisahkan pengecoran yang telah terbukti di lapangan dari bagian katalog yang gagal lebih awal.
1. Mengapa Dupleks & Coran Baja Super Dupleks Menentukan Keandalan Desalinasi
Sistem desalinasi air laut beroperasi pada kondisi layanan paling agresif dalam penanganan cairan industri: 30,000–45.000 ppm konsentrasi klorida, tekanan operasi hingga 80 bar untuk sistem SWRO, erosi aliran berkecepatan tinggi, dan pembebanan termal siklik.
Baja tahan karat austenitik standar 316L cepat rusak dalam kondisi ini — korosi pitting dimulai pada pengelasan dan cacat permukaan dalam waktu 12–24 bulan, dan retak korosi stres (SCC) dapat memecahkan komponen yang mengandung tekanan di bawahnya 5 bertahun-tahun.
Baja dupleks, dengan struktur mikro ferit-austenit dua fase, memberikan kira-kira dua kali kekuatan luluh 316L, ketahanan korosi lubang dan celah yang jauh lebih baik, dan ketahanan SCC yang unggul di lingkungan klorida.
Sedangkan pipa duplex tempa dan bar stock melayani komponen linier sederhana, bagian terpenting desalinasi — badan pompa, rumah katup, distributor semprotan, lembaran tabung — secara geometris rumit.
Fabrikasi yang dilas meninggalkan lapisan las yang rentan yang berfungsi sebagai titik awal korosi.
Pengecoran investasi presisi menghasilkan komponen-komponen ini sebagai monolitik, bagian yang mulus, dengan geometri aliran internal yang dioptimalkan dan kinerja material yang seragam di seluruh bagian.
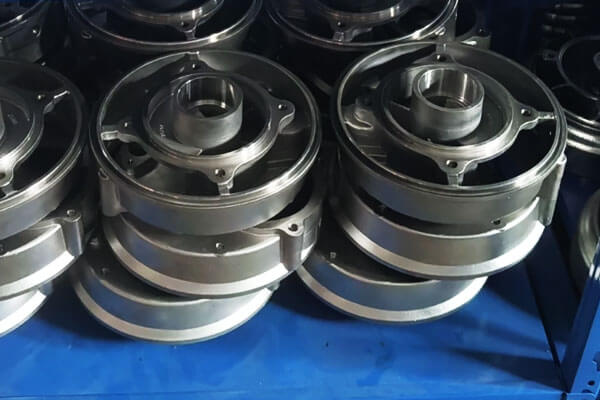
2. Dupleks Standar vs. Super dupleks: Nilai, Pertunjukan & Pilihan
Dalam aplikasi desalinasi, perbedaan praktis antara dupleks standar Dan super dupleks terutama adalah tingkat paduan dan ketahanan yang dihasilkan terhadap korosi lokal, kekuatan mekanis, dan margin layanan.
Parameter penyaringan pertama yang berguna adalah Jumlah setara resistansi pitting (Kayu), yang mencerminkan kontribusi kromium, Molybdenum, dan nitrogen terhadap ketahanan pitting:
Ambil = %cr + 3.3(%Mo + 0.5%W) + 16%N
Sebagai klasifikasi teknik umum, nilai dupleks konvensional biasanya ada di kisaran PREN 30–40, sedangkan nilai super duplex umumnya di atas PREN 40.
PREN berguna untuk membandingkan paduan, namun data ini tidak boleh digunakan sendirian untuk memprediksi kinerja desalinasi sebenarnya. Struktur mikro, kondisi permukaan, suhu, konsentrasi klorida, dan desain layanan semuanya penting.
| Kelas Paduan Cor | Keluarga Paduan Khas | Rentang PREN yang khas | Kinerja Inti | Aplikasi Desalinasi Khas |
| CD3MN / ASTM Kelas 4A (2205-jenis) | Dupleks Standar | ~ 35 | Keseimbangan ketahanan korosi klorida yang baik, kekuatan, dan biaya | Selubung pompa SWRO, tubuh katup, manifold, komponen umum yang bersentuhan dengan air laut |
| CE3MN / ASTM Kelas 5A (2507-jenis) | Super dupleks | ~42+ | Ketahanan yang lebih tinggi terhadap pitting, Korosi celah, dan klorida SCC dibandingkan dupleks standar | Komponen SWRO bertekanan tinggi, peralatan pemasukan air laut, rumah yang mengandung tekanan, pelayanan air laut yang parah |
CD3MWCuN / ASTM Kelas 6A |
Super Dupleks paduan tinggi | ~45+ | Peningkatan ketahanan terhadap korosi lokal untuk lingkungan klorida yang sangat agresif | Layanan air garam yang parah, menuntut komponen air laut, aplikasi dengan risiko korosi tinggi |
Panduan Seleksi
Aturan praktis pemilihan proyek desalinasi selama beberapa dekade: Untuk pabrik SWRO standar yang beroperasi di bawah 70 bar dengan salinitas air laut standar, CD3MN memberikan keseimbangan terbaik antara kinerja dan biaya.
Untuk sistem bertekanan tinggi, air garam bersalinitas tinggi, atau lokasi pesisir dengan air laut hangat, tingkatkan hingga super dupleks tingkat 2507.
Cadangan kadar molibdenum tinggi premium hanya untuk layanan ekstrem di mana 15+ umur desain tahun diperlukan.
Tidak ada manfaatnya menentukan super dupleks secara berlebihan, sedangkan dupleks standar dapat digunakan — biaya material meningkat sebesar 40–60%, dan kemampuan mesin menurun drastis.
3. Mengapa Pengecoran Investasi Presisi Merupakan Proses Optimal
Banyak tim bertanya mengapa kami tidak hanya mengerjakan komponen dari solid duplex bar, atau membuatnya dari pelat las. Jawabannya adalah integritas, pertunjukan, dan total biaya.
Terintegrasi, Geometri Komponen Monolitik
Salah satu keuntungan utama dari casting investasi apakah itu badan katup yang kompleks, komponen pompa, manifold, dan rumah dapat diproduksi sebagai komponen cor tunggal dan bukan sebagai bagian yang dibuat secara terpisah
Hal ini menghilangkan banyak sambungan las dan zona terkait yang terkena dampak panas.
Untuk baja tahan karat duplex dan super duplex, ini sangat berharga karena pengelasan memerlukan kontrol ketat terhadap masukan panas, suhu antar lintasan, pemilihan pengisi, dan kondisi metalurgi selanjutnya.
Pengecoran monolitik tidak secara otomatis menghilangkan risiko korosi—cacat pengecoran, kerusakan permukaan, dan perlakuan panas yang salah masih dapat menimbulkan masalah—namun mengurangi sambungan las yang tidak perlu dapat menyederhanakan strategi korosi dan integritas.
Geometri aliran bentuk hampir bersih
Pengecoran investasi direplikasi dengan lancar, jalur aliran internal berkontur langsung ke bentuk mendekati jaring.
Langkah-langkah mesin yang tajam dan turbulensi manik las dihilangkan, mengurangi erosi yang dipercepat aliran sebesar 30–40% dibandingkan dengan jalur aliran yang dikerjakan dengan mesin atau buatan.
Efisiensi bahan
Untuk geometri pompa dan katup yang kompleks, pengecoran investasi mengurangi limbah material sebesar 60–70% dibandingkan dengan pemesinan dari batangan padat. Dengan paduan dupleks bernilai tinggi, ini memberikan penghematan biaya yang sangat besar.
Konsistensi dimensi
Pengecoran presisi menghasilkan akurasi dimensi berulang di seluruh proses produksi, memastikan kesesuaian yang konsisten untuk permukaan segel dan sambungan pipa.
4. Kontrol Proses Penting untuk Pengecoran Dupleks Tingkat Desalinasi
Perbedaan antara pengecoran dupleks yang andal dan pengecoran yang rusak sering kali tidak terlihat selama inspeksi visual.
Untuk aplikasi desalinasi, resistensi korosi, integritas tekanan, dan masa pakai bergantung pada kontrol ketat terhadap seluruh proses manufaktur, dari peleburan dan pengecoran hingga perlakuan panas, pemesinan, dan pengkondisian permukaan akhir.

Kimia Leleh dan Pengendalian Pengotor
Kinerja baja tahan karat dupleks sangat bergantung pada komposisi kimianya.
Untuk pengecoran tingkat desalinasi, bahan muatan dikontrol secara hati-hati untuk menjaga sifat kimia paduan yang stabil dan dapat diprediksi.
Penggunaan material revert juga dibatasi untuk mengurangi risiko kontaminasi dan variasi kimia.
Sebelum menuangkan, setiap panas dianalisis menggunakan spektrometri emisi optik (OES).
Komposisi kimianya diperiksa sesuai dengan persyaratan paduan yang ditentukan, dengan perhatian khusus pada kromium, Molybdenum, nikel, dan nitrogen, yang secara langsung mempengaruhi ketahanan korosi dan keseimbangan ferit-austenit.
Unsur pengotor seperti sulfur dan fosfor juga dipantau karena kadar yang berlebihan dapat berdampak negatif terhadap kualitas pengecoran dan kinerja korosi.
PREN dapat digunakan sebagai referensi tambahan ketika mengevaluasi ketahanan paduan terhadap korosi lubang dan celah.
Rekayasa Gerbang dan Solidifikasi
Pengecoran baja tahan karat dupleks membutuhkan kontrol yang cermat terhadap pengisian dan pemadatan, terutama untuk casing pompa yang berdinding tebal, tubuh katup, dan komponen lain yang mengandung tekanan.
Kondisi feeding yang buruk dapat menghasilkan porositas penyusutan dan diskontinuitas internal lainnya yang mungkin tidak terlihat pada permukaan luar.
Oleh karena itu, sistem gerbang dan riser dirancang sesuai dengan geometri komponen dan karakteristik pemadatan.
Tujuan utamanya adalah untuk mencapai pemadatan yang terkendali dan memberikan pasokan yang cukup ke bagian yang lebih berat.
Untuk komponen yang mengandung tekanan kritis, kualitas internal diverifikasi melalui pengujian non-destruktif yang sesuai.
Inspeksi sinar-X dapat diterapkan pada barang pertama dan sampel produksi terpilih untuk mendeteksi porositas internal, penyusutan, dan cacat pengecoran lainnya sebelum komponen dilanjutkan ke pemesinan akhir dan perakitan.
Solusi Annealing dan Kontrol Keseimbangan Fase
Solution annealing adalah salah satu langkah paling penting dalam produksi pengecoran dupleks.
Setelah casting, komponen-komponennya diberi perlakuan panas larutan dalam kisaran suhu yang ditentukan dan kemudian didinginkan dengan cepat, biasanya dengan pendinginan air jika diperlukan oleh mutu dan prosedur.
Tujuan dari perlakuan ini adalah untuk mengembalikan keseimbangan ferit-austenit yang sesuai dan menghilangkan fase intermetalik yang tidak diinginkan yang mungkin terbentuk selama pengecoran..
Untuk pengecoran dupleks tingkat desalinasi, targetnya umumnya adalah struktur mikro dua fase yang seimbang, dengan rentang penerimaan yang tepat ditentukan oleh spesifikasi material dan persyaratan komponen.
Suhu, waktu penahanan, dan laju pendinginan semuanya harus dikontrol dengan ketat.
Suhu perlakuan panas yang tidak sesuai, perendaman tidak mencukupi, atau penundaan pendinginan yang berlebihan dapat mengakibatkan keseimbangan fase yang tidak menguntungkan atau pembentukan fase yang merugikan seperti sigma atau chi.
Kondisi ini dapat mengurangi ketahanan terhadap korosi dan kinerja mekanis meskipun pengecoran mungkin tampak normal secara eksternal.
Oleh karena itu, pemeriksaan metalografi digunakan untuk memverifikasi struktur mikro dan keseimbangan fasa coran tingkat desalinasi.
Catatan perlakuan panas dan hasil metalografi harus tetap dapat ditelusuri ke panas produksi terkait.
Kebijakan Perbaikan Las
Perbaikan las pengecoran dupleks harus dikontrol secara ketat karena pengelasan mengubah struktur mikro logam las dan zona yang terkena panas..
Pengelasan perbaikan apa pun harus dilakukan hanya sesuai dengan prosedur yang disetujui dan sesuai untuk tingkat dan komponen dupleks tertentu.
Dimana perlakuan panas larutan pasca-las diperlukan, pengecoran yang diperbaiki harus menjalani perawatan yang sesuai untuk mengembalikan keseimbangan fasa dan ketahanan korosi yang diperlukan.
Tujuan dari perbaikan las bukan hanya untuk menghilangkan cacat pengecoran yang terlihat.
Area yang diperbaiki juga harus memenuhi persyaratan fungsional dan metalurgi yang sama dengan pengecoran aslinya, khususnya untuk komponen yang mengandung tekanan dan dibasahi air laut.
Permesinan dan Pengkondisian Permukaan
Setelah perlakuan panas dan inspeksi pengecoran, fitur penting seperti penyegelan wajah, membosankan, permukaan pemasangan, dan fitur lokasi dikerjakan secara presisi sesuai dimensi dan toleransi yang ditentukan.
Untuk permukaan yang basah dan berhubungan dengan aliran, kekasaran permukaan juga dikendalikan karena kekasaran yang berlebihan atau kerusakan pemesinan dapat mempengaruhi kondisi aliran lokal dan perilaku korosi permukaan.
Kondisi alat, parameter pemesinan, dan penyelesaian permukaan akhir dikontrol sesuai dengan kebutuhan fungsional komponen.
Jika ditentukan, permukaan akhir dipasivasi atau dikondisikan untuk menghilangkan besi bebas dan kontaminasi permukaan yang timbul selama pembuatan.
Perawatan akhir ini menghasilkan permukaan baja tahan karat yang bersih dan membantu menjaga ketahanan terhadap korosi yang terbentuk melalui pemilihan paduan yang tepat, pengecoran terkontrol, perlakuan panas, dan pemesinan presisi.
5. Kinerja Korosi di Lingkungan Desalinasi
Korosi pitting dan celah
Lingkungan desalinasi menghadirkan berbagai ancaman korosi: korosi pitting dari ion klorida, korosi celah pada gasket dan sambungan flensa, dan retak korosi akibat tegangan tarik di lingkungan yang mengandung klorida.
Baja tahan karat dupleks menawarkan keunggulan signifikan dibandingkan mutu austenitik di ketiga mode.
Nilai dupleks memiliki ketahanan korosi dan kekuatan mekanik yang sama atau bahkan lebih baik seperti rekan austenitiknya.
Dibandingkan dengan baja cor austenitik, mereka lebih tahan terhadap retak korosi akibat tegangan dan kurang rentan terhadap kelelahan korosi pada cairan yang mengandung klorida.
Pemeringkatan kinerja korosi pada air laut mengikuti hierarki yang jelas:
- Super dupleks (Kayu > 40) — paling tahan terhadap serangan korosi umum dan lokal.
- Dupleks standar (KAYU 35–40) — cocok untuk suhu sedang dan tingkat klorida.
- Austenitik 6Mo (Kayu ~ 35) — sebanding dengan dupleks standar di PREN tetapi kekuatannya lebih rendah.
- Austenitik 316L (Kayu ~ 25) — memadai untuk air laut sekitar tetapi rentan terhadap lubang di suhu hangat, kondisi terklorinasi.
Efek Suhu
Suhu adalah variabel penting yang menentukan apakah suatu paduan akan berfungsi atau gagal.
Studi perbandingan SDSS tempa dan dupleks cor menunjukkan bahwa peningkatan suhu secara signifikan menurunkan stabilitas film pasif.
Kedua nilai SDSS (S32750 dan S32760) mempertahankan kepasifan dalam air laut sintetis hingga 70°C.
Paduan cor DIN/EN 1.4517 kehilangan kepasifan di atas 50°C. Nilai impedansi di atas 5 × 10⁵ Ω·cm² pada 25°C menurun seiring suhu, paling signifikan untuk paduan cor.
Kepadatan arus korosi meningkat tiga- hingga lima kali lipat setiap kenaikan 25°C.
Untuk aplikasi desalinasi yang beroperasi di atas 50°C—yang mencakup distilasi multi-efek dan banyak proses termal—pengecoran super dupleks dengan perlakuan panas yang tepat sangat penting.
Dupleks standar mungkin dapat diterima pada suhu yang lebih rendah, namun margin kesalahannya kecil.
Kelelahan Korosi
Pompa desalinasi beroperasi pada kondisi pembebanan dinamis. Impeler mengalami tegangan bolak-balik saat berputar melalui medan aliran.
Komponen katup mungkin mengalami fluktuasi tekanan. Di lingkungan klorida, kelelahan korosi menjadi mekanisme yang membatasi kehidupan.
Baja tahan karat dupleks rentan terhadap SCC yang diinduksi klorida dan kelelahan korosi, tetapi bahan ini jelas menawarkan keuntungan yang lebih berguna dibandingkan jenis austenitik dalam hal ketahanan retak.
Tingkat ferit sekitar 55% direkomendasikan untuk kekuatan, ketahanan terhadap kelelahan korosi, dan ketahanan retak korosi tegangan klorida.
6. Analisis Kegagalan: Pelajaran dari Lapangan
Studi kasus: Fase Sigma dalam Kopling Desalinasi
Kegagalan cor kopling Gaya D 6 inci dari baja tahan karat dupleks ASTM A820 Grade 2A di pabrik desalinasi memberikan studi kasus terperinci mengenai kegagalan yang disebabkan oleh manufaktur.
Modus kegagalan:
Serangan korosi lokal menyebabkan retak dan patah tulang.
Akar penyebabnya:
Analisis mikrostruktur mengkonfirmasi adanya fase sigma rapuh bersama ferit dan austenit dalam matriks, yang tidak biasa mengingat layanan suhu kamar dari kopling yang gagal.
Fase sigma diperkenalkan selama pembuatan karena perlakuan panas yang tidak tepat dan laju pendinginan yang tidak mencukupi.
Remediasi:
Perlakuan panas peremajaan pada 1200°C untuk 30 menit diikuti dengan pendinginan mengembalikan struktur mikro ferit/austenit dan meningkatkan ketahanan terhadap korosi sekitar 30%.
Analisis elemen hingga menunjukkan tegangan termal sisa yang signifikan yang timbul selama pendinginan, yang harus dikelola melalui praktik pendinginan yang tepat.
Pelajaran teknik:
Setiap pengecoran dupleks harus memiliki catatan solusi anil dan pendinginan yang terdokumentasi. Jika perlakuan panas tidak dapat diverifikasi, komponen tersebut tidak boleh diterima untuk layanan air laut.
Mekanisme dan Pencegahan Kegagalan Umum
| Mode Kegagalan | Akar Penyebab | Pencegahan |
| Penggetasan fase sigma | Pendinginan lambat dari anil; pemanasan ulang hingga kisaran 600–950°C | Pendinginan air wajib setelah anil larutan; menghindari menghilangkan stres dalam rentang sigma |
| Korosi pitting | PREN yang tidak memadai; keseimbangan fase yang salah; kontaminasi permukaan | Tentukan super dupleks untuk >50layanan °C; verifikasi PREN; pasif setelah pemesinan |
| Korosi celah | Jahitan las; desain paking yang buruk; penetrasi tidak lengkap | Gunakan coran satu bagian jika memungkinkan; pemilihan paking yang tepat |
Kelelahan korosi |
Porositas; cacat permukaan; konsentrasi stres yang tinggi | Kontrol kualitas pengecoran; menembak permukaan kritis; desain untuk kelelahan |
| Retak korosi akibat tegangan | Tegangan tarik sisa; lingkungan klorida | Menghilangkan stres pada suhu 520°C; hindari pereda stres suhu tinggi |
7. Komponen Pengecoran Dupleks Khusus Utama dalam Sistem Desalinasi
Pengecoran duplex dan super duplex sangat berharga dalam peralatan desalinasi dimana paparan klorida, tekanan, kecepatan fluida, dan geometri kompleks terjadi bersamaan.
Dari perspektif teknik pengecoran, tujuannya bukan hanya untuk memilih paduan yang tahan korosi, tetapi untuk menghasilkan pengecoran dengan metalurgi suara, geometri terkontrol, dan tunjangan pemesinan yang cukup untuk mencapai dimensi fungsional akhir.
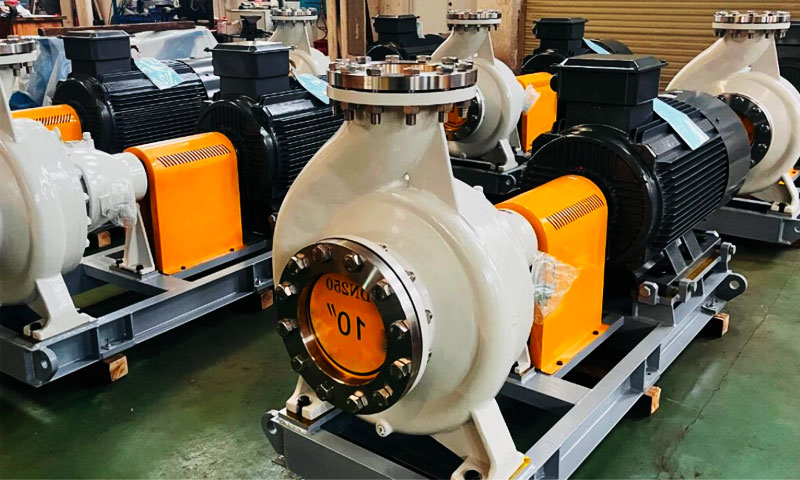
Casing Pompa SWRO Tekanan Tinggi
Pompa bertekanan tinggi merupakan komponen penting dalam sistem reverse osmosis air laut.
Selongsongnya harus tahan terhadap tekanan tinggi, paparan air laut terus menerus, pemuatan hidrolik, dan potensi erosi.
Selongsong cetakan dupleks atau super dupleks khusus dapat memberikan struktur yang mengandung tekanan monolitik sekaligus memungkinkan saluran volute yang rumit, bagian hisap dan pembuangan, tulang rusuk, pemasangan bos, dan sambungan flensa harus dihasilkan mendekati geometri akhirnya.
Pemesinan CNC kemudian menyelesaikan lubang poros, permukaan penyegelan, wajah flensa, dan dimensi penting lainnya.
Contoh proyek representatif: Sebuah proyek layanan air laut menggantikan selubung pompa 316L konvensional setelah berulangnya korosi lokal di area basah yang kritis.
Casing cor dupleks kemudian dipilih untuk memberikan margin ketahanan korosi yang lebih tinggi sekaligus mempertahankan tekanan dan kemampuan pemesinan yang diperlukan.
Badan Katup dan Komponen Trim Internal
Katup digunakan di pabrik desalinasi terkena air yang mengandung klorida, fluktuasi tekanan, dan siklus pembukaan dan penutupan yang berulang.
Badan harus menjaga integritas tekanan sementara trim internal harus memberikan penyegelan yang andal dan tahan terhadap erosi lokal.
Badan katup cor dupleks khusus dapat mengintegrasikan batas tekanan utama, port koneksi, dan rongga internal menjadi satu komponen.
Pemesinan CNC kemudian membentuk dudukan katup yang kritis, membosankan, utas, wajah flensa, dan permukaan penyegelan.
Untuk layanan air laut atau air garam yang lebih agresif, nilai super duplex dapat dipilih untuk komponen seperti kursi, colokan, batang, atau trim yang terkena aliran lainnya, tergantung pada desain dan persyaratan korosi.
Distributor Air Laut dan Nozel Semprot
Sistem desalinasi termal dan sistem penanganan air garam tertentu menggunakan distributor dan komponen semprotan untuk mengontrol dan mendistribusikan aliran fluida.
Bagian-bagian ini sering kali mempunyai lubang yang relatif kecil, lorong-lorong yang melengkung, dan wilayah aliran berkecepatan tinggi yang terlokalisasi.
Pengecoran investasi sangat cocok untuk geometri ini karena dapat mereproduksi bentuk eksternal yang kompleks dan fitur aliran internal sekaligus meminimalkan jumlah pemesinan selanjutnya..
Untuk komponen semprotan duplex atau super duplex, proses pengecoran harus menjaga integritas permukaan yang baik di sekitar lubang, transisi aliran, dan area koneksi, karena cacat permukaan lokal dapat menjadi titik awal terjadinya erosi atau korosi lokal.
Lembaran Tabung dan Komponen Penukar Panas
Lembaran tabung adalah komponen struktural yang mendukung sejumlah besar tabung penukar panas dan harus menjaga stabilitas dimensi saat terkena media proses korosif..
Rute pengecoran dapat menghasilkan bentuk struktural yang mendekati jaring, sementara pemesinan CNC membuat lubang tabung, wajah penyegelan, fitur pemasangan, dan antarmuka presisi lainnya.
Dimana suatu komponen dilengkapi lapisan luar yang dilas, kelongsong, atau beberapa bahan, antarmuka menjadi area tambahan yang memerlukan perhatian teknis.
Pengecoran duplex homogen dapat menyederhanakan material dan struktur manufaktur ketika aplikasinya sesuai untuk solusi cor.
Komponen Perangkat Pemulihan Energi
Perangkat pemulihan energi dalam sistem SWRO beroperasi di bawah tekanan tinggi dan siklus tekanan berulang.
Oleh karena itu, komponen internalnya memerlukan kombinasi kekuatan mekanik, resistensi korosi, konsistensi dimensi, dan kondisi permukaan yang baik.
Pengecoran super duplex khusus dapat dipertimbangkan untuk housing yang mengandung tekanan tertentu, manifold, rotor, lengan, dan komponen pengatur aliran, tergantung pada teknologi pemulihan energi spesifik.
Untuk bagian ini, kontrol dimensi menjadi sangat penting karena penyimpangan kecil pada jarak bebas internal, permukaan penyegelan, atau jalur aliran dapat mempengaruhi kinerja pengoperasian.
8. Rangkap 2205 vs.. Super dupleks 2507: Bagaimana Seharusnya Pembeli Memilih?
Untuk peralatan desalinasi, pilihan antara Rangkap 2205 Dan Super dupleks 2507 harus didasarkan pada paparan klorida, suhu operasi, tingkat keparahan korosi, tekanan, geometri komponen, dan masa pakai yang diperlukan—tidak hanya berdasarkan kekuatan nominal paduan.
Untuk komponen cor, pembeli juga harus memperhatikan hal yang sesuai nilai pemeran daripada hanya menyebutkan sebutan “2205” atau “2507”.
Rekan pemeran yang umum termasuk CD3MN (2205-jenis) Dan CE3MN (2507-jenis).
| Faktor Seleksi | Dupleks Tipe 2205 | Tipe Super Dupleks 2507 |
| Kelas pemeran yang khas | CD3MN / ASTM A890/A995 Kelas 4A | CE3MN / ASTM A890/A995 Kelas 5A |
| Kategori paduan | Baja tahan karat dupleks standar | Baja tahan karat super dupleks |
| Ketahanan korosi | Ketahanan tinggi terhadap korosi lubang dan celah yang disebabkan oleh klorida | Resistensi yang lebih tinggi, khususnya di lingkungan klorida yang lebih agresif |
| Tingkat PREN yang khas | Sekitar 35 sebagai referensi umum | Khas 42+ sebagai referensi umum |
| Kekuatan mekanik | Tinggi | Sangat tinggi |
| Resistensi terhadap klorida SCC | Sangat baik dibandingkan dengan baja tahan karat austenitik konvensional | Bagus sekali, dengan margin korosi yang lebih besar dalam layanan yang parah |
| Pelayanan air laut | Cocok untuk banyak air laut, SWRO, dan komponen desalinasi umum | Lebih disukai di mana paparan klorida, suhu, konsentrasi, atau kondisi aliran lebih parah |
| Air garam berklorida tinggi | Cocok bila kondisi pengoperasian terkendali | Lebih cocok untuk air garam yang sangat pekat dan paparan klorida yang parah |
| Sensitivitas suhu | Membutuhkan pengendalian yang tepat untuk menghindari presipitasi fase yang merugikan | Lebih sensitif terhadap paparan panas dan oleh karena itu memerlukan kontrol perlakuan panas yang ketat |
Aplikasi yang umum |
Selubung pompa, tubuh katup, manifold, distributor, coran yang mengandung tekanan struktural | Komponen pompa bertekanan tinggi, badan katup servis parah, komponen kritis yang dibasahi, sistem air garam yang agresif |
| Kesulitan manufaktur | Relatif lebih mudah untuk dilemparkan, perlakuan panas, dan mesin | Lebih menuntut karena kandungan paduan yang lebih tinggi dan kontrol metalurgi yang lebih ketat |
| Biaya bahan dan pemrosesan | Umumnya lebih rendah | Umumnya lebih tinggi |
| Prioritas pembeli | Ketahanan korosi yang seimbang, kekuatan, manufaktur, dan biaya | Margin korosi maksimum dan keandalan jangka panjang dalam kondisi berat |
| Dasar pemilihan yang direkomendasikan | Pelayanan air laut sedang hingga parah dimana kinerja tipe 2205 sudah memadai | Klorida parah, air garam pekat, suhu yang lebih tinggi, atau aplikasi yang membutuhkan margin korosi tambahan |
9. Tren Pasar dan Prospek Masa Depan
Pasar baja tahan karat dupleks global dihargai sekitar USD 4.4 miliar masuk 2025 dan diperkirakan akan tercapai USD 6.1 miliar oleh 2031, mencapai tingkat pertumbuhan tahunan gabungan sekitar 5.7%.
Segmen desalinasi merupakan pendorong utama pertumbuhan ini.
Permintaan global akan air bersih terus meningkat, driving expansion of desalination and water treatment plants, particularly in arid regions of the Middle East, North Africa, and Asia-Pacific.
The intense chloride concentrations present in desalination processes make duplex and super duplex stainless steels the material of choice for critical components.
In the United Arab Emirates alone, demand for duplex stainless steel is projected to grow at a CAGR exceeding 7% selama lima tahun ke depan, driven primarily by desalination and water treatment applications.
Three technology trends will shape the future of duplex castings for desalination:
- Higher-alloyed super duplex grades with PREN exceeding 45 for the most aggressive high-temperature, high-chloride applications.
- Manufaktur aditif of complex duplex components, offering design freedom beyond conventional casting.
- Digital quality assurance — blockchain-based material traceability and digital heat treatment records for lifecycle management.
10. Kesimpulan
Duplex and super duplex precision castings are the unsung backbone of reliable desalination systems.
They deliver the combination of high strength, excellent chloride corrosion resistance, and seamless monolithic construction that no other material and process combination can match for complex pressure and flow components.
But the grade on the drawing is only the starting point. The real performance is built through controlled melting, engineered solidification, precise solution annealing, and rigorous quality verification.
Cut corners on any of those steps, and you get a part that looks right on paper — and fails prematurely in the field.
Setelah 29 years in this industry, my advice is simple: jangan membeli cetakan dupleks desalinasi hanya berdasarkan harga.
Beberapa persen yang Anda hemat untuk pengecoran akan membuat Anda mengeluarkan biaya 10x lebih banyak untuk penggantian dini, waktu henti yang tidak direncanakan, dan kehilangan produksi.
Bekerja dengan pengecoran yang berspesialisasi dalam paduan dupleks, mendokumentasikan setiap langkah proses, dan memvalidasi keseimbangan fase dan integritas pada setiap panas.
Seiring dengan meningkatnya kapasitas desalinasi global untuk memenuhi kekurangan air yang semakin meningkat, komponen tahan korosi yang andal akan tetap menjadi pendorong paling penting bagi ketersediaan pabrik dan biaya siklus hidup yang rendah.
Pabrik pengecoran logam yang menguasai nuansa teknik pengecoran baja dupleks akan tetap menjadi pusat pertumbuhan tersebut.
FAQ
Mengapa anil solusi wajib untuk pengecoran dupleks??
Solution annealing melarutkan fase sigma dan fase sekunder lainnya yang terbentuk selama pemadatan dan pendinginan lambat.
Tanpa itu, pengecoran akan mengurangi ketahanan terhadap korosi, daktilitas yang lebih rendah, and increased susceptibility to cracking.
Solution annealing at 1050–1130°C followed by immediate water quenching is essential.
Bisakah coran dupleks dilas?
Duplex castings can be welded with qualified procedures, but the ferrite-to-austenite balance in the weld metal and heat-affected zone must be controlled.
Heat input should be limited, interpass temperature maintained below 100°C, and post-weld solution annealing performed if possible. Field welding is strongly discouraged.
Bagaimana duplex cor dibandingkan dengan duplex tempa dalam kinerja korosi?
Cast duplex has a coarser microstructure than wrought, with approximately three times larger inter-austenitic spacing.
This reduces passive film stability, particularly at elevated temperatures.
Pemeran 1.4517 loses passivity above 50°C in synthetic seawater, while wrought S32760 resists up to 70°C. Proper heat treatment minimizes this difference but does not eliminate it.
Standar ASTM mana yang mencakup pengecoran baja tahan karat dupleks?
ASTM A995/A995M mencakup austenitik-feritik (rangkap) coran baja tahan karat untuk bagian yang mengandung tekanan.
ASTM A890 yang setara mencakup pengecoran dupleks umum. Nilai termasuk 1B, 2A, 3A, 4A, 5A, dan 6A, dengan 5A dan 6A menjadi nilai super dupleks.

