
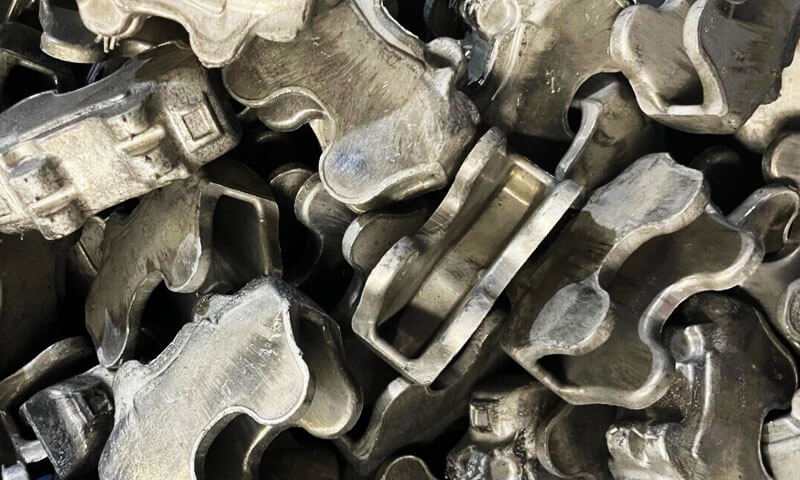
Yli minun 28 vuosia toimineet alumiinin taonta- ja tarkkuustyöstölinjat moottoripyörien ja autojen rakenneosille, Olen kuullut saman kysymyksen useammin kuin osaan laskea:
"Sinä jo painat alumiinin suulakkeeseen. Se on oikea muoto. Miksi se pitää CNC-koneistaa sen jälkeen?"
Se on oikeudenmukainen kysymys joltakulta, joka ei ole seissyt 400 tonnin taontapuristimen vieressä ja nähnyt mitä toiselta puolelta tulee.
Useimmat ihmiset olettavat, että takominen tuottaa kokoamisvalmiin osan. Todellisuudessa, muotista tulee taonta-aihiota – rakenteellista perustaa, ei ole valmis tuote.
Takominen rakentaa materiaalin lujuuden ja karkean muodon; tarkkuus CNC-työstö muuttaa vahvan aihion osaksi, joka todella sopii, tiivisteet, ja toimii luotettavasti tuhansia käyttötunteja.
Tässä artikkelissa kerrotaan tarkalleen, miksi toissijainen CNC-työstö ei ole neuvoteltavissa korkean suorituskyvyn alumiinin taotuille komponenteille, mitä operaatioita se suorittaa, kuinka taonta ja koneistus toimivat yhdessä toisiaan täydentävinä prosesseina, ja mitä toimittajalta pitää ottaa huomioon kalliiden tuotantopuutteiden välttämiseksi.
Tämä ei ole oppikirjateoriaa – sen opimme kokeen kautta, romu, ja kenttävika-analyysi.
1. Takominen antaa sinulle tyhjän, Ei valmis osa
Aloitetaan mistä alumiinin taonta itse asiassa pärjää hyvin. Kun kuumennat alumiiniaihiota ja puristat sen muottionteloon satojen tonnejen paineen alla, saavutat neljä tärkeää asiaa:
- Muodostat osan yleisen lähes verkkomuodon
- Tarkennat ja kohdistat sisäisen raerakenteen kuormitusreittejä pitkin
- Luot jatkuvia metallivirtausviivoja, jotka noudattavat osan geometriaa, parantaa merkittävästi väsymisvoimaa
- Rakennat perusrakenteen eheyden, joka tekee taotuista osista 30–50 % vahvempia kuin kiinteästä koneistetuista osista
Se on valtava määrä arvoa. Mutta tässä on se, mitä takominen ei voi tehdä, ei väliä kuinka hyvä kuosi on: se ei voi tuottaa lopullisia tarkkoja mittoja, sileät liitospinnat, tai hienoja sisäisiä ominaisuuksia.
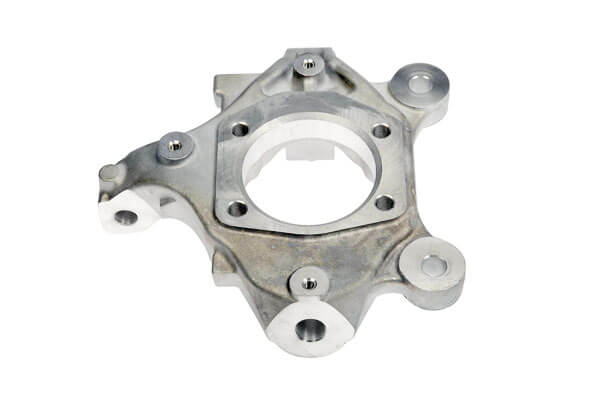
Taotun geometrian luontaiset rajoitukset
Jokaisen taontamuotin on tehtävä kompromissi muovattavuuden ja tarkkuuden välillä:
- Syvyyskulmat: Tarvitset 1–3° vetoa kullekin sivulle osan irrottamiseksi muotista.
Tämä tarkoittaa, että jokainen pystysuora pinta on kartiomainen, ei neliö. Et voi koota kartiomaista asennuspintaa. - Taottu toleranssi: Paraskin umpinainen taonta pitää mittatarkkuuden vain ±0,2–0,5 mm. Asennusreikiä varten, laakeri sopii, ja tiivistyspinnat, tarvitset ±0,02–±0,05 mm.
- Pinnan kunto: Taotuissa pinnoissa on oksidihilsettä, pieni kuolettava veto, ja jakolinjan salama.
Ne eivät ole tarpeeksi tasaisia, tarpeeksi sileä, tai riittävän yhtenäinen tiivistämiseen tai tarkkuuteen. - Hienoja ominaisuuksia: Pienet reiät, langat, tiivisteen urat, ja ohuita ripoja ei voida takoa luotettavasti.
Metalli ei virtaa pieniin muottiominaisuuksiin johdonmukaisesti, ja niiden poistaminen vahingoittumatta on lähes mahdotonta.
Sain kerran uuden tuoteinsinöörin tilata taotun moottoripyörän jarrusatulan ilman vetoa ja taotut kierrereiät. Hän ajatteli, että laskutimme liikaa koneistamisesta.
Kolmen epäonnistuneen kuolekokeen jälkeen ja 12 romutetut näyteosat, hän lopulta hyväksyi sen, minkä vanhat ajastajat jo tiesivät: taonta rakentaa rakenteen; koneistus takaa tarkkuuden.
Osiin, kuten jarrusatulat, ylemmät kolminkertaiset puristimet, jalkatapit, ja iskunvaimentimien lenkit — ominaisuudet, jotka saavat osan todellisuudessa kokoon ja toimimaan, ovat juuri niitä ominaisuuksia, joita taonta ei pysty tuottamaan.
2. Mitä tarkkuus-CNC-työstö tarkalleen tekee taotulla aihiolla?
CNC -koneistus ei ole vain "reunojen puhdistamista". Se suorittaa viisi kriittistä työluokkaa, jotka tekevät taonta-aihiosta toimivan komponentin.
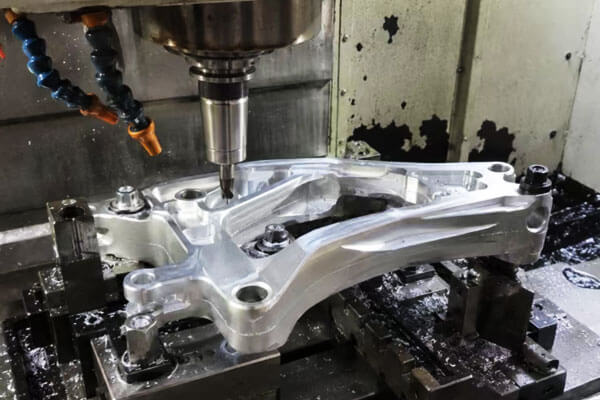
Asennus & Reikien paikantaminen
Lähes jokainen taottu rakenneosa liittyy johonkin muuhun - runkoon, shokki, jarrukokoonpano.
Reiän asennon tarkkuus määrittää, kiinnitetäänkö osa suoraan, ovatko raot edes vasemmalle ja oikealle, ja onko kokoonpanossa epätasaista kuormitusta asennuksen jälkeen.
Siirrä reikäkuviota 0.15 mm moottoripyörän yläpuristimessa, ja haarukat sitovat. Siirrä se eteenpäin 0.3 mm, ja osa ei kokoa ollenkaan.
Takominen ei pysty pitämään reiän asennon toleranssia tiukemmin kuin noin ±0,4 mm luotettavasti. CNC-poraus ja -poraus kestää ±0,05 mm tai paremmin, jopa monireikäisten kuvioiden yli.
Reikiä
Kierrereiät tarvitsevat tarkan halkaisijan, syvyys, napautusasentoon, ja langan muodon laatu.
Osiin, jotka puretaan ja kootaan uudelleen huoltoa varten, huono langan laatu tarkoittaa irrotettuja lankoja, löysät kiinnikkeet, ja kenttävikoja.
Takominen ei voi tuottaa käyttökelpoisia lankoja. Voit takoa pilottireiän, mutta viimeinen lanka on aina koneistettu.
Hallitsemme myös kierteen syvyyttä ja upotusgeometriaa tarkasti CNC:llä – mitä et voi tehdä johdonmukaisesti käsinapautuksella.
Parittelu & Kasvojen paikantaminen
Taotut pinnat eivät ole koskaan tarpeeksi tasaisia käytettäviksi kokoonpanon liitäntäpinnoina. Taotulla pinnalla voi olla 0,2–0,5 mm vaihtelua pinnan poikki, plus vetokulman kartio.
Liitä kaksi tällaista kasvoa yhteen, ja saat epätasaisen kiinnityksen, tiivisteiden vuotoreitit, ja osat, jotka liikkuvat kuormituksen alaisena.
CNC-tasojyrsintä tuottaa hallitun tasaisuuden - tyypillisesti 0.02 mm per 100 mm rakennepinnoille, ja vielä tiukempi pintojen tiivistämiseen.
Jarrusatulan rungoille, että tasaisuus estää jarrunesteen vuotamisen. Se ei ole kosmeettinen - se on toiminnallinen.
Laakerin istuimet & Kiinnitysurat
Mikä tahansa pyörivä osa, nivelet, tai pitää tiivisteen tarvitsee tarkkoja porauksia, laakerin istuimet, ja lukitusrenkaan urat.
Nämä ominaisuudet vaativat halkaisijatoleransseja millimetrin sadasosaan asti ja teräviä, yhtenäinen urageometria.
Takominen ei voi tuottaa laakerin porausta H7-toleranssiin. Se ei voi tuottaa neliömäistä kiinnitysuraa terävällä kulmalla. Nämä ovat tiukasti CNC-toimintoja — sorvausta, tylsä, ja sisäinen uritus.
Ääriviivat, Vaalennuksen ominaisuudet & Riko reunat
Tehokkaat taotut osat saavat usein keventäviä taskuja, viisteet, ja hienostuneet ulkomuodot koneistuksen aikana.
Poistamme ylimääräisen materiaalin paikoista, joissa ei ole kuormaa painon säästämiseksi – kriittistä moottoripyörien ja autojen osille, joissa jokainen gramma on tärkeä.
Rikomme myös terävät reunat, poista erotusviivan salama, ja sekoitussiirtymät.
Tämä ei koske vain ulkonäköä: terävät reunat lisäävät jännitystä. Puhdas koneistettu viiste voi pidentää kuormitetun osan väsymisikää 20–30 %.
Loppujen lopuksi, CNC-työstö ei vain tee osasta sopivaksi. Se hallitsee painoa, saldo, tiivistys, kulumisikä, ja väsymyssuorituskyky.
3. Taonta ja CNC-työstö: Täydentävä, Ei Kilpaile
Joskus kuulen ihmisten esittävän tämän "takominen vs. koneistus." Se on väärä tapa katsoa sitä.
Ne ratkaisevat täysin erilaisia ongelmia, ja parhaat komponentit käyttävät molempia siihen, mihin kukin osaa parhaiten.
| Käsitellä | Ydintoiminto | Ensisijainen vahvuus | Näppäinrajoitus |
| Alumiinin taonta | Rakentaa rakenteellisen perustuksen; tasaa viljan virtausta; parantaa väsymyksen voimaa | Ylivoimainen materiaalin eheys; korkea lujuus-paino | Rajoitettu mittatarkkuus; ei voi tuottaa hienoja ominaisuuksia |
| Tarkkuus CNC-työstö | Tarjoaa lopullisen mittatarkkuuden; tuottaa toiminnallisia ominaisuuksia; hallitsee pinnan laatua | Erittäin tarkka; joustava ominaisuusgeometria | Poistaa materiaalia; ei paranna pohjamateriaalin lujuutta |
Miksei vain kone Solid Bar Stockista?
Jos tarvitset tarkkuutta, miksi ei vain jyrsi koko osaa kiinteästä alumiinilohkosta? Minultakin ihmiset ovat kysyneet sitä.
On totta, että voit tehdä melkein minkä tahansa muodon CNC-myllyllä kiinteästä tangosta. Mutta siinä on kolme suurta haittapuolta:
- Massiivinen materiaalihävikki: Tyypilliselle moottoripyörän jarrusatulalle, poistaisit 65–75 % aloituspalkista siruina.
Taotut aihiot poistavat vain 10–20 %. Suuren volyymin tuotantoon, se on valtava kustannusero. - Leikkaa viljan virtausta: Koneistus kiinteistä leikkauksista luonnollisen jyväsuunnan poikki. Taotuissa osissa on raevirtaus, joka seuraa osan muotoa, antaa 30–50 % paremman väsymislujuuden.
Olen nähnyt väsymistestattujen, kiinteästä koneistetun jarrusatulat halkeilevan alle puolessa taottujen ja koneistettujen vastaavien jaksojen lukumäärästä. - Pidempi kiertoaika: Monimutkaisen osan työstäminen kiinteästä materiaalista kestää 2–3 kertaa kauemmin kuin lähiverkkotaonta-aihion työstäminen.
Miksi ei vain tako ja ohita koneistus?
toisella puolella, et voi ohittaa koneistusta ja koota taottuna osina.
Toleranssi on liian löysä, pinnat ovat liian karkeita, eikä siinä ole toiminnallisia ominaisuuksia. Osa ei sovi, ei sinetöi, ja epäonnistuu ennenaikaisesti.
Optimaalinen tuotantojärjestys
Suorituskykyisille alumiinirakenneosille — jarrusatulat, ylemmät kolminkertaiset puristimet, jalkatapit, shokkilinkit, ja vastaavat - standardi todistettu prosessivirta on:
Tuotesuunnittelu → Suulakekehitys → Kuuma alumiinin taonta → lämpökäsittely → Tarkkuus CNC-työstö → Mittatarkastus → Pinnan viimeistely → Lopputarkastus & Toimitus
Tämä yhdistelmä hyödyntää takomisen lujuutta ja materiaalitehokkuutta sekä CNC-työstön tarkkuutta ja yksityiskohtia.
Se antaa sinulle molempien maailmojen parhaat puolet, ja näin valmistetaan lähes kaikki korkean suorituskyvyn alumiiniset rakenneosat.
4. Miksi hankintatiimien on katsottava Forge Pressin ulkopuolelle?
Kun hankit taottuja alumiiniosia, suurin virhe, jonka voit tehdä, on vain kysyä, onko toimittajalla taontapuristinta.
Mahdollisuus takoa aihio on vain puolet yhtälöstä. Voitko nousta talliin, laadukas volyymituotanto riippuu täysin toimittajan toissijaisesta koneistus- ja prosessiintegraatiokyvystä.
Arvioitavissa on neljä kriittistä ominaisuutta:
Oikea koneistusmäärän suunnittelu
Koneistuslisä on tasapainotustoimi. Jätä liikaa, ja tuhlaat materiaalia ja lisäät CNC-sykliaikaa.
Jätä liian vähän, etkä voi puhdistaa takomovaakaa, vetokulma, ja vääristymät – päädyt paljaaseen taontanahkaan pariutuvilla kasvoilla.
Hyvät toimittajat lisäävät työstövaran muottisuunnitteluun heti ensimmäisestä päivästä lähtien. Ne eivät vain lisää univormua 0.5 mm kaikkialla. Ne ottavat enemmän huomioon suuria vääristymiä sisältäviä alueita ja vähemmän vakaita ominaisuuksia.
Täällä kokeneet meistiinsinöörit ansaitsevat rahansa. Olen nähnyt huonosti suunniteltuja muotit 1 mm ylimääräistä varastoa toisella puolella ja negatiivista varastoa toisella – käyttökelvoton.
Johdonmukainen kiinnitysstrategia
Monimutkaiset taotut osat vaativat lähes aina useita säätöjä kaikkien sivujen työstämiseksi.
Joka kerta kun irrotat osan ja kiinnität sen uudelleen, teet kohdistusvirheen. Huono kiinnitys aiheuttaa asentovirheen koneistetuissa takeissa.
Osaava toimittaja kehittää erityisiä kiinnikkeitä, jotka paikantavat taotut perusominaisuudet, ylläpitää johdonmukaista linjausta toimintojen välillä, ja pitää osien välisen vaihtelun tiukasti.
Monireikäisille kuvioille ja koaksiaalisille ominaisuuksille, kiinnitystarkkuus määrittää suoraan kokoonpanon tuoton.
Talon sisäinen ulottuvuusvarmennusmahdollisuus
Taottua ja koneistettua osaa ei voi arvioida silmämääräisesti. Kriittiset rakenneosat – erityisesti jarrut, ohjaus, ja jousitusosat — vaativat tarkastetun mittatarkastuksen.
Etsi toimittajia, joilla on oma koordinaattimittauskone (CMM) kyky, erityisiä porausmittareita, ja kalibroidut tarkastustyökalut.
Hyvät toimittajat tarkistavat kriittiset mitat jokaisesta ensimmäisestä kappaleesta, ja tarkastaa näytteiden mitat jokaisessa erässä. Jos toimittaja sanoo "me vain katsomme sitä,"kävele pois.
Pintaprosessin koordinointi
Anodisoiva, helmipuhallus, ja kiillotus muuttaa osien mittoja hieman - muutamasta mikronnista muutamaan kymmenesosaan, prosessista riippuen.
Jos koneistat lopullisen tulostuskoon ja anodisoit sen jälkeen, voit päätyä ylikokoiseksi tai sietokyvyn ulkopuolelle.
Kokeneet toimittajat ennakoivat pinnan paksuuden koneistuksen aikana. Ne jättävät kontrolloidun materiaalin pinnoitettaviksi, joten lopulliset mitat osuvat suoraan kohteeseen pintakäsittelyn jälkeen.
Tämä kuulostaa pieneltä, mutta olen nähnyt kokonaisia eriä hylättynä, koska koneistus ei ottanut huomioon anodisoitumista.
Mukautetuille ja vähäisen volyymin ohjelmille, työskentelee yhden lähteen kanssa, joka tekee työkalut, taonta, koneistus, tarkastus, ja pinnan viimeistely poistaa lähes kaikki rajapinnan aukot. Vähemmän vaihtoja = vähemmän virheitä.
5. Miksi hankkia tarkkuusalumiinitakoot DEZE-teknologiasta?
At Tämä tekniikka, tarkkuusalumiinin taonta- ja koneistusasiantuntija, jonka pääkonttori sijaitsee Xuchangissa, Henan, Kiina, olemme rakentaneet koko toimintamme tämän integroidun päästä päähän -tuotantomallin ympärille.
Laatujärjestelmämme on ISO-sertifioitu 9001:2015, täydellinen jäljitettävyys kaikissa vaiheissa – talon sisäisestä meistisuunnittelusta ja aihioiden esimuodostamisesta kuumaan alumiinitaontaan, T6 -lämpökäsittely,
5-akselin tarkkuus CNC-työstö, CMM-mittojen tarkistus, ja pintakäsittely – kaikki ohjataan saman katon alla.
Suunnittelemme työstövarat suoraan alkuperäiseen muotin suunnitteluun materiaalin poiston optimoimiseksi, kehittää omistettu osakohtainen kiinnitys paikannustarkkuuden säilyttämiseksi, ja vahvista kriittiset mitat erää kohti.
Hankintatiimeille, tämä yhden lähteen ominaisuus eliminoi toimittajien väliset kanavanvaihtovirheet, vähentää ohjelman ylösajoaikaa, ja tuottaa johdonmukaista, tuotantovalmiit taotut alumiiniosat moottoripyöriin, autoteollisuus, ja teolliset rakenteelliset sovellukset.
6. Johtopäätös
Alumiinin taonta ja tarkkuus CNC-työstö eivät ole kilpailevia prosesseja. Ne ovat kaksi lenkkiä samassa tuotantoketjussa, jokainen tekee parhaansa mukaan rakentaakseen osan, joka on sekä vahva että tarkka.
Takominen antaa rakenteellisen perustan: kohdistettu viljavirtaus, parantunut väsymysvoima, ja lähes verkkomuoto, joka minimoi materiaalihävikin.
CNC-työstö tarjoaa toiminnallista tarkkuutta: tarkat reikien sijainnit, tasaiset pariutuvat kasvot, oikeat langat, laakeri sopii, ja valvottu pinnanlaatu, joka saa osan todellisuudessa koottua, tiiviste, ja viimeinen.
Tehokkaille kuormitetuille osille — jarrusatulat, ohjauskomponentit, jousituslinkit, ja kaikki muut osat, jotka pitävät ajajat turvassa ja varusteet käynnissä – et voi olla ilman toista.
Maailman parhaat taotut osat ovat hyödyttömiä, jos ne eivät sovi. Tarkimmin koneistetut osat ovat heikompia, jos ne leikataan kiinteästä tangosta.
Todellinen taito – ja hyvän toimittajan todellinen arvo – on koko prosessin yhdistäminen: muottirakenne, joka ottaa huomioon koneistusvaraston, taonta, joka tuottaa yhtenäisiä aihioita,
kiinnitys, joka pitää kohdistuksen, koneistus, joka osuu toleransseihin, ja tarkastus, joka havaitsee ongelmat ennen niiden lähettämistä.
Tee ketju oikein, ja saat vahvoja osia, tarkka, ja yhtenäinen erä erän jälkeen.
Faqit
Tarvitsevatko kaikki alumiiniseostakokset CNC-työstöä??
Ei, ei kaikki. Yksinkertaiset yhteensopimattomat rakennekannattimet, raakavälikkeet, ja matalatoleranssisia osia voidaan joskus käyttää taottuina pelkällä jäysteenpoistolla.
Mutta mikä tahansa osa, jossa on asennusreiät, kierteitettyjä ominaisuuksia, tiivistyspinnat, laakeri sopii, tai tiukat mittatoleranssit vaativat toissijaista CNC-työstöä.
Moottoripyörien ja autojen rakenneosiin, se on hyvin ohi 90% takomoinnista.
Is 6061 alumiini sopii CNC-työstöön takomisen jälkeen?
6061 sopii erinomaisesti taotuille ja sitten koneistetuille komponenteille. Siinä on hyvä voimatasapaino, taipuisuus, ja konettavuus, ja se reagoi hyvin ennustettavasti T6-lämpökäsittelyyn.
Käytämme sitä laajalti jalkatappeihin, ylemmät kolminkertaiset puristimet, haarut, ja linkit. Kone puhdistaa, kestää toleranssin hyvin, ja anodisoituu tasaisesti.
Suurempiin lujuusvaatimuksiin, 7075 koneetkin hyvin, mutta se on loviherkempi ja vaatii huolellisempaa työkaluradan suunnittelua.
Pilaako CNC-työstö taotun osan lujuuden?
Ei, jos se on tehty oikein. Oikea CNC-työstö poistaa vain ennalta suunnitellun työstövaran toiminnallisen kuormitusradan ulkopuolelta.
Tärkeintä on suunnitella osa, viljavirran takominen, ja materiaalin työstäminen yhdessä – joten et koskaan leikkaa kriittisten kantavien jyvälinjojen läpi tai koneista pois stressaantunutta ihoa.
Huono koneistus voi ehdottomasti pilata taon. Jos koneistat syvän uran suoraan korkean jännityksen alueen poikki, luot stressinnousun ja tapat väsyneen elämän.
Siksi DFM (valmistettavuutta varten) taontainsinöörien ja koneistusinsinöörien välisellä tarkastelulla on niin paljon merkitystä.
Taotut osat voidaan toimittaa suoraan CNC-työstön jälkeen?
Lähes koskaan. Koneistuksen jälkeen, tarvitset silti mittavarmennusta, vähentävä, puhdistus, pintakäsittely (anodisoitu, räjähdys, jne.), ja lopputarkastus.
Vasta kun kaikki tarkastukset on läpäissyt, pakkaat ja lähetät. Lopputarkastuksen ohittaminen on se, kuinka vialliset osat lipsahtavat asiakkaille.

