
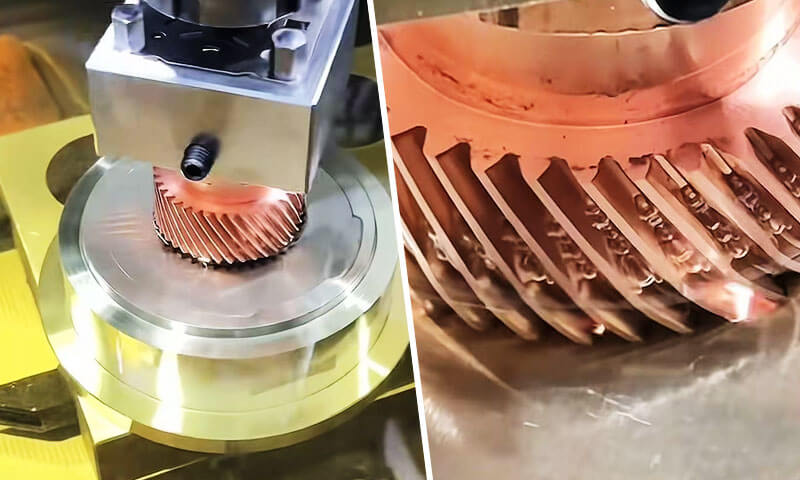
Sinker sähköpurkauskoneistus, kutsutaan myös ram EDM:ksi, uppoava EDM tai onkalo-EDM, on yksi tarkimmista ja korvaamattomimmista ei-perinteisistä valmistusprosesseista nykyaikaisessa tarkkuustekniikassa.
Toisin kuin perinteinen jyrsintä ja sorvaus, jotka poistavat materiaalia mekaanisen leikkausvoiman avulla, sinker EDM kuluttaa sähköä johtavia työkappaleita ohjatun avulla, toistuvia sähkökipinöitä, ilman fyysistä kosketusta työkalun ja osan välillä.
Tämän perustavanlaatuisen eron ansiosta se voi tuottaa monimutkaisia kolmiulotteisia onteloita, terävät sisäkulmat, syviä kapeita rakoja ja erittäin kovia materiaaliominaisuuksia, joiden valmistaminen leikkuutyökaluilla olisi mahdotonta tai kohtuuttoman kallista.
Vuosikymmeniä, sinker EDM on ollut työkalujen ja muottien valmistuksen selkäranka, ja se mahdollistaa edelleen innovoinnin ilmailualalla, lääkinnälliset laitteet, auto- ja puolijohdeteollisuus.
Sen ainutlaatuinen kyky työstää karkaistuja teräksiä, sementoidut karbidit, ja erikoissuperseoksia mikronitason tarkkuudella, ilman leikkausvoimia ja jäysteettömiä reunoja, tekee siitä välttämättömän arvokkaille tarkkuuskomponenteille.
1. Mikä on Sinker EDM?
Sinker EDM(Sähköpurkauksen koneistus) on kosketukseton lämpösähköisen materiaalin poistoprosessi, jossa esimuotoiltu elektrodi (työkalu) ja johtava työkappale upotetaan dielektriseen nesteeseen ja erotetaan pienellä, tarkasti ohjattu kipinäväli.
Raon poikki syntyy sarja erillisiä sähköpurkauksia, jokainen tuottaa paikallisen mikroplasmakanavan, jonka lämpötila on 8 000–12 000 °C ja joka sulattaa ja höyrystää pieniä määriä sekä työkappaletta että elektrodimateriaalia.
Yli miljoonia purkausjaksoja, elektrodi uppoaa vähitellen työkappaleeseen, toistaa sen käänteisen muodon suurella tarkkuudella.

Nimi "sinker" tulee tästä uppoavasta toiminnasta: elektrodi kirjaimellisesti uppoaa osaan muodostaen ontelon.
Toisin kuin muut EDM-versiot, sinker EDM määritellään sen kyvyllä tuottaa täysin kolmiulotteisia sisäisiä ja ulkoisia muotoja, pelkän profiilien läpi leikkaamisen sijaan.
Se on EDM-tekniikan alkuperäinen muoto ja on edelleen monipuolisin vaihtoehto monimutkaisiin ontelotöihin.
Keskeinen erottuva piirre on, että valmiin osan geometria on elektrodin suora negatiivinen kopio.
Tämä tarkoittaa elektrodin jokaista yksityiskohtaa - ripoja, lähtö- ja saapumisaukot, tekstuurit ja kulmasäteet — siirretään työkappaleeseen, skaalata kipinävälin koon mukaan.
Historiallinen konteksti
EDM-prosessin kehitti ensimmäisen kerran 1940-luvulla kaksi Neuvostoliiton tiedemiestä, B.R. Lazarenko ja N.I. Lazarenko, joka havaitsi, että sähköpurkauksia voidaan käyttää metallin syöpymiseen.
Teknologiaa jalostettiin edelleen 1950- ja 1960-luvuilla, ja 1970-luvulla, Sinker EDM:stä oli tullut vakiintunut valmistusprosessi työkalujen ja meistien valmistukseen.
Tänään, se on tarkkuusvalmistuksen kulmakivi, erityisesti ilmailualalla, autoteollisuus, lääketieteellinen, ja muottien valmistusteollisuudessa.
2. Kuinka Sinker EDM toimii?
Sinker EDM, tunnetaan myös nimellä uppoava EDM tai sähköpurkauskoneistus, poistaa materiaalia ohjatun sähköpurkaussarjan kautta suoran mekaanisen leikkaamisen sijaan.
Prosessissa käytetään muotoiltua elektrodia, johtava työkappale, ja dielektrinen neste.
Luomalla toistuvasti mikroskooppisia kipinöitä tarkasti säädetyn raon yli, Sinker EDM toistaa asteittain elektrodin geometrian työkappaleessa.
Toisin kuin perinteinen koneistus, on ei suoraa kosketusta elektrodin ja työkappaleen välillä normaalin purkauskoneistuksen aikana.
Materiaalin poistoa ohjaa ensisijaisesti sähköpulssienergia, purkautumistaajuus, aukkoolosuhteet, dielektrinen kierto, ja elektrodin liikettä.
Dielektrinen hajoaminen
Prosessi alkaa siten, että elektrodi on sijoitettu erittäin lähelle johtavaa työkappaletta, kun molemmat ovat upotettuina dielektriseen nesteeseen, tyypillisesti EDM-öljyä.
Elektrodin ja työkappaleen väliin syötetään ohjattu jännite. Normaaleissa olosuhteissa, dielektri toimii sähköeristeenä.
Kun elektrodi lähestyy työkappaletta ja elektrodien välinen rako saavuttaa sopivan tason, sähkökenttä tulee riittävän voimakkaaksi ionisoimaan dielektrisen paikallisesti.
Sitten neste käy läpi dielektrinen hajoaminen, luomalla väliaikaisen johtavan plasmakanavan kahden pinnan väliin.
Koska purkaus tapahtuu paikallisissa paikoissa, joissa sähköolosuhteet ovat edullisimmat, koneistusprosessi voi keskittää energiaa erittäin pienille alueille.
Sähköpurkaus ja paikallinen energian vapautus
Kun hajoaminen tapahtuu, lyhytkestoinen virtapulssi kulkee plasmakanavan läpi. Sähköenergia muunnetaan voimakkaaksi paikalliseksi lämpöenergiaksi.
Purkausvyöhykkeen lämpötilat voivat nousta useisiin tuhansiin celsiusasteisiin.
Tämä äärimmäinen mutta erittäin paikallinen energia tuottaa nopean kuumennuksen sekä työkappaleelle että työkappaleelle, pienemmässä määrin, elektrodi.
Purkaus ei poista materiaalia jatkuvalla leikkaustoiminnolla. Sen sijaan, jokainen yksittäinen kipinä luo mikroskooppisen koneistustapahtuman. Miljoonien näiden tapahtumien yhteisvaikutus tuottaa vähitellen halutun onkalon.
Työkappaleen sulaminen ja höyrystyminen
Keskittynyt lämpöenergia sulaa nopeasti ja höyrystää osittain hyvin pienen määrän materiaalia työkappaleen pinnalla. Jokaisen tehokkaan purkauksen jälkeen muodostuu mikroskooppinen kraatteri.
Näiden kraatterien mitat riippuvat voimakkaasti koneistusparametreista, kuten:
- Huippupurkausvirta
- Pulssin kesto
- Pulssin kesto
- Purkausjännite
- Elektrodi-työkappaleen rako
- Dielektriset olosuhteet
Suurempi purkausenergia yleensä lisää materiaalin poistonopeus (MRR), mutta se voi myös tuottaa suurempia kraattereita, karheampi pinta, paksumpi uudelleenvalettu kerros, ja suurempi lämpövaikutusalue.
Matalaenergiaiset viimeistelypulssit synnyttävät paljon pienempiä kraattereita, ja siksi niitä käytetään, kun mittatarkkuus ja pinnan laatu ovat tärkeämpiä kuin poistonopeus.
Deionisaatio ja dielektrinen huuhtelu
Jokaisen purkauspulssin jälkeen, virta katkeaa. Plasmakanava romahtaa ja dielektri palaa nopeasti kohti eristävää tilaa.
Samaan aikaan, dielektrinen kierto poistaa sulat hiukkaset, uudelleen jähmettyneet roskat, ja muut koneistusraon epäpuhtaudet.
Tehokas huuhtelu on välttämätöntä, koska kertyneet roskat voivat aiheuttaa epävakaita toissijaisia purkauksia, oikosulkuja, valokaari, tai epätasainen materiaalin poisto.
Siksi eriste suorittaa useita toimintoja samanaikaisesti: sähköeristys, jäähdytys, roskien poisto, ja vakaan aukon palauttaminen.
Servo Gap Control
Sinker EDM:n kriittinen ominaisuus on suljetun silmukan servojärjestelmä joka valvoo jatkuvasti sähköolosuhteita koneistusraossa ja säätää elektrodin asentoa sen mukaan.
Jos väli tulee liian pieneksi, saattaa esiintyä epävakaita purkauksia tai oikosulkuja, joten elektrodi vetäytyy hieman sisään.
Jos väli kasvaa liian suureksi, purkaukset muuttuvat harvinaisiksi tai loppuvat, kehottaa elektrodia siirtymään eteenpäin.
Tämä jatkuva palaute ylläpitää sopivaa työskentelyväliä koko koneistuksen ajan.
Koska elektrodi lähestyy asteittain lopullista ontelon geometriaa säilyttäen samalla hallitut purkausolosuhteet, monimutkaisia onteloita voidaan luoda korkealla toistettavuudella.
Progressiivinen ontelon muodostuminen
Elektrodi ei normaalisti tuota koko onteloa yhdellä purkauksella. Sen sijaan, tuhannet tai miljoonat yksittäiset purkaukset syöpyvät asteittain työkappaletta.
Kun prosessi jatkuu, elektrodi etenee työkappaleeseen samalla kun se säilyttää ohjelmoidun liikeradansa. Tuloksena oleva onkalo mukautuu yhä enemmän elektrodin negatiivinen geometria.
Tarkkoihin muotteihin ja muotteihin, koneistus jaetaan yleisesti rouhintaan, puoliviimeistely, ja viimeistelyvaiheet.
Rouhinta käyttää suhteellisen suurienergisiä pulsseja materiaalin tehokkaaseen poistamiseen, kun taas viimeistely käyttää pienempienergisiä purkauksia tiukemman mittasäädön ja pinnan laadun parantamiseksi.
3. Sinker EDM -koneistusprosessi askel askeleelta
Sinker EDM ei ole pelkkää kipinäntuotantoa.
Tarkan EDM-ontelon tuottaminen edellyttää elektrodin geometrian koordinoitua ohjausta, työkappaleen sijoittelu, dielektrinen kierto, purkausparametrit, elektrodien kuluminen, punoitus, ja tarkastus.
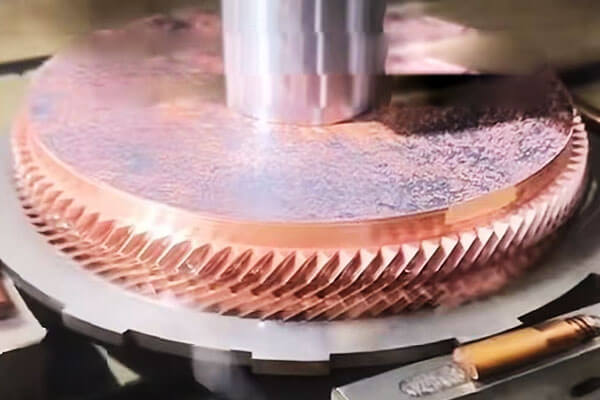
Vaihe 1: Elektrodien suunnittelu ja valmistus
Prosessi alkaa elektrodin suunnittelulla, joka edustaa koneistettavan ontelon positiivinen geometria.
Grafiitti ja kupari ovat kaksi eniten käytettyä elektrodimateriaalia, valitaan tekijöiden, kuten ontelon monimutkaisuuden, mukaan, vaadittava pintakäsittely, mitat tarkkuus, koneistusnopeus, ja elektrodien odotettu kuluminen.
Elektrodisuunnittelussa on otettava huomioon ohjelmoitu kipinäväli, elektrodien kuluminen, huuhteluvaatimukset, ja EDM-ohjausjärjestelmän vaatima mittakompensointi.
Monimutkaisille muotteille ja stansseille, rouhintaa varten voidaan valmistaa useita elektrodeja, puoliviimeistely, ja viimeistely mieluummin kuin yrittää saavuttaa lopullinen onkalo yhdellä elektrodilla.
Elektrodin laatu vaikuttaa suoraan lopullisen ontelon laatuun.
Virheet elektrodien mitoissa, terävät reunat, pinnan kunto, tai kohdistus voidaan siirtää työkappaleeseen EDM:n aikana.
Vaihe 2: Työkappaleen asetus ja tarkkuuskohdistus
Työkappale on kiinnitetty tukevasti EDM-koneen pöydälle ja sijoitettu eristesäiliöön.
Tarkka kohdistus määrittää työkappaleen ja elektrodin välisen koordinaattisuhteen, mikä on välttämätöntä koneistettaessa onteloita, joiden on vastattava tarkasti muita ominaisuuksia.
Nykyaikaiset Sinker EDM-koneet ovat yleisesti käytössä kosketusanturit, automaattinen reunantunnistus, viitejärjestelmät, tai elektrodien mittausjaksoja työkappaleen nollapisteiden määrittämiseksi ja elektrodin sijainnin tarkistamiseksi.
Monielektrodikoneistukseen, johdonmukainen koordinaattiviittaus on erityisen tärkeää, koska rouhinta, viimeistely, ja yksityiskohtien elektrodien on palattava oikeisiin paikkoihin ilman kumulatiivisia paikannusvirheitä.
Vaihe 3: Dielektrinen valmistelu ja huuhtelu
Työstöalue täytetään tai upotetaan dielektrisellä nesteellä. EDM öljy Sitä käytetään laajalti perinteisessä Sinker EDM:ssä, koska se tarjoaa vakaan sähköeristyksen ja tehokkaan jäähdytyksen.
Dielektristä ainetta kierrätetään jatkuvasti suodatus- ja huuhtelujärjestelmien läpi koneistusjätteen poistamiseksi.
Dielektrinen puhtaus ja lämpötilan stabiilisuus ovat tärkeitä, koska saastunut tai termisesti epävakaa neste voi vaikuttaa purkauskäyttäytymiseen ja mittojen tasaisuuteen.
Huuhtelu on yhtä tärkeää. Koneistuksen aikana, sulat ja jähmettyneet hiukkaset kerääntyvät onteloon.
Jos näitä hiukkasia ei poisteta tehokkaasti, ne voivat aiheuttaa epävakaita vuotoja, toissijainen valokaari, heikentynyt materiaalinpoistotehokkuus, ja paikallisia pintavirheitä.
Vaihe 4: EDM-parametriohjelmointi
Ennen kuin koneistus alkaa, prosessiinsinööri määrittää sähkö- ja servoparametrit työkappaleen materiaali, elektrodin materiaali, koneistusvaihe, onkalon geometria, ja vaadittava pintakäsittely.
Tärkeitä parametreja ovat huippuvirta, purkausjännite, syke-on aika, pulssin sammutusaika, servon viite, vastakkaisuus, huuhteluolosuhteet, ja tarvittaessa elektrodien kiertämis- tai liikestrategiat.
Ei ole olemassa yhtä yleistä EDM-parametrisarjaa. Rouhinta vaatii huomattavasti enemmän purkausenergiaa kuin viimeistely, kun taas syvät kapeat ontelot voivat vaatia erilaisia huuhtelu- ja pulssiolosuhteita kuin avoimet ontelot.
Vaihe 5: Roughing
Karkea EDM poistaa suurimman osan materiaalista ja muodostaa ontelon perusgeometrian. Suhteellisen suurta purkausenergiaa käytetään korkean materiaalinpoistonopeuden saavuttamiseksi.
Tämän vaiheen aikana, Suuremmat sähköpulssit tuottavat suurempia yksittäisiä kraattereita ja siten nopeampaa eroosiota.
Ohjattu määrä koneistusvaraa jätetään tarkoituksella myöhempään käyttöön.
Rouhinnan tavoitteena on ei huippulaatua, mutta tehokas ja vakaa bulkkimateriaalin poisto säilyttäen samalla riittävän mittojen hallinnan viimeistelyyn.
Syville onteloille, huuhteluolosuhteet tulevat erityisen tärkeiksi rouhinnan aikana, koska suurempi määrä kulunutta materiaalia voi nopeasti saastuttaa koneistusraon.
Vaihe 6: Puoliviimeistely ja elektrodin siirto
Vaativiin onteloihin, puoliviimeistelyvaihe voidaan ottaa rouhintaan ja viimeistelyyn.
Erillistä elektrodia tai asteittain jalostettua elektrodin geometriaa voidaan käyttää poistamaan jäljellä oleva työstövara ja samalla vähentämään mittapoikkeamaa ja parantamaan pinnan yhtenäisyyttä.
Tämä välivaihe tarjoaa hallitun siirtymän aggressiivisen rouhinnan ja herkän viimeistelyn välillä.
Se on erityisen hyödyllinen muoteille ja muotteille, jotka sisältävät syvät kylkiluut, kapeita aukkoja, terävät kulmat, hienot tekstuurit, tai monimutkaisia kolmiulotteisia pintoja.
Vaihe 7: Viimeistely
Viimeistelyssä käytetään merkittävästi pienempää purkausenergiaa lopullisen ontelomitan ja vaaditun pinnan laadun tuottamiseksi.
Lyhyemmät pulssin kestoajat ja pienemmät huippuvirrat luovat pienempiä eroosiokraattereita, vähentämällä pinnan karheutta ja minimoimalla lämpövaikutteisen pintakerroksen paksuutta.
Viimeistelystrategian on oltava tasapainossa pinnan karheus, mitat tarkkuus, koneistusaika, ja pinnan eheys.
Erittäin hieno viimeistely voi vaatia useita ajoja, koska materiaalin poisto hidastuu asteittain purkausenergian pienentyessä.
Kriittisiin työkalusovelluksiin, lopullinen pinta voidaan myöhemmin kiillottaa, teksturointi, pinnoite, tai muita pintakäsittelyjä halutusta toiminnosta riippuen.
Vaihe 8: Elektrodien kulumisen kompensointi
Elektrodien kuluminen on Sinker EDM:n luontainen ominaisuus. Vaikka työkappale kuluu normaalisti nopeammin kuin elektrodi, elektrodi muuttaa muotoaan vähitellen koneistuksen aikana.
Kuluminen on erityisen merkittävää ympärillä terävät reunat, kulmat, pieniä ominaisuuksia, ja alueet, jotka ovat alttiina keskittyneelle purkaustoiminnalle.
Nykyaikaiset EDM-ohjaimet kompensoivat elektrodien kulumista säätämällä elektrodien liikettä ja työstöparametreja.
Erittäin tarkkoihin onteloihin, elektrodien kuluminen on myös otettava huomioon elektrodien suunnittelussa ja mittatarkastuksessa.
Vaihe 9: Lopullinen tarkastus
EDM-työstön jälkeen, onkalo puhdistetaan ja tarkastetaan teknisten vaatimusten mukaisesti.
Mittatarkastus voidaan suorittaa käyttämällä a CMM, EDM-spesifinen mittausjärjestelmä, optiset mittauslaitteet, tai tarkkuusmittareita, riippuen komponenttien geometriasta ja toleranssivaatimuksista.
Pinnan karheus voidaan arvioida profilometrillä, kun taas kriittisten onkaloiden mitat ja geometriset suhteet verrataan CAD-malliin tai piirustukseen.
Jos tarkastuksessa havaitaan paikallisia poikkeamia, ylimääräisiä EDM-viimeistelyvaiheita voidaan usein suorittaa korvaamatta koko valmistusprosessia.
4. Elektrodit Sinker EDM:ään
Elektrodi on yksi uppo-EDM:n tärkeimmistä elementeistä, koska sen geometria siirtyy suoraan työkappaleeseen hallitun sähköeroosion kautta..
Toisin kuin perinteinen leikkaustyökalu, EDM-elektrodin on samanaikaisesti tarjottava sähkönjohtavuus, ulottuvuusvakaus, kulumiskestävyys, ja tarkka geometrinen toisto.
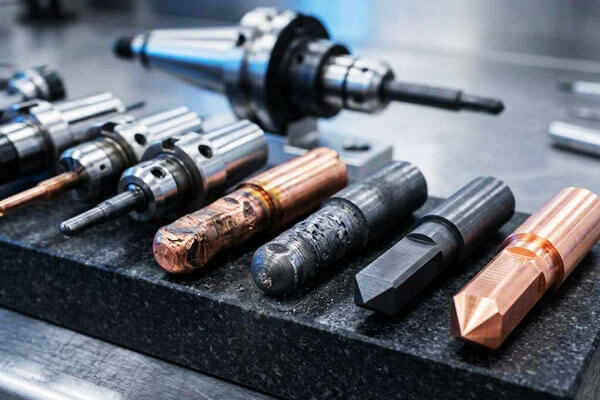
Elektrodimateriaalit
| Materiaali | Keskeiset ominaisuudet | Edut | Rajoitukset | Tyypilliset sovellukset |
| Grafiitti | Korkea sähkönjohtavuus; vähäistä kulumista; hyvä konettavuus; korkea sulamispiste. | Erinomainen rouhintaan; alhainen elektrodien kuluminen; hyvä pinta; kustannustehokasta. | Hauras; voi tuottaa hienoa pölyä; vaatii erikoistyökaluja. | Muotin ontelot; kuoli; rouhinta ja viimeistely. |
| Kupari | Erinomainen sähkönjohtavuus; Hyvä lämmönjohtavuus; helppo koneistaa. | Hyvä viimeistelyyn; hieno pintakäsittely; helppo galvanoida. | Suurempi kuluminen kuin grafiitti; alhaisempi materiaalin poistonopeus. | Viimeistely; pieniä onteloita; herkkiä piirteitä. |
| Kupari-volframi | Korkea sulamispiste; erinomainen kulutuskestävyys; Hyvä lämmönjohtavuus. | Erinomainen kulutusvastus; hyvä hieno viimeistely; vakaat mitat. | Kallis; Vaikea koneistaa. | Tarkka viimeistely; pienet elektrodit; korkean kulumisen sovelluksia. |
Hopea-volframi |
Erinomainen johtavuus; korkea sulamispiste; Hyvä kulumisvastus. | Erittäin vähäistä kulumista; erinomainen viimeistely. | Erittäin kallista. | Erittäin tarkka viimeistely; arvokkaat sovellukset. |
| Volframi | Erittäin korkea sulamispiste; erinomainen kulutuskestävyys. | Erittäin vähäistä kulumista; hyvä viimeistely. | Erittäin kallista; Vaikea koneistaa. | Erikoistuneet korkean tarkkuuden sovellukset. |
5. Tarkkuus, Pinnan viimeistely ja koneistusmahdollisuus
Yksi suurimmista vahvuuksista Sinker EDM on sen kyky yhdistää korkeat mittasuhteet sellaisten geometrioiden koneistukseen, joita on vaikea tai mahdoton tuottaa tehokkaasti perinteisillä leikkaustyökaluilla.
Mitat tarkkuus
Nykyaikaisilla CNC Sinker EDM -laitteilla ja hyvin hallitulla prosessilla, mittatoleranssit muutamasta mikronnista useisiin kymmeniin mikroniin ovat saavutettavissa sopivilla geometrioilla.
Lopputulos riippuu suuresti elektrodien kulumisen kompensoinnista, lämmönsäätö, dielektrinen stabiilius, ja tarkastusmenetelmät.
| Parametri | Tyypillinen kyky | Tekniset näkökohdat |
| Mitattoleranssi | ±0,005–0,02 mm | Tiukemmat toleranssit voivat olla saavutettavissa optimoiduissa viimeistelyolosuhteissa |
| Erittäin tarkka toleranssi | Noin ±0,002–0,005 mm | Yleensä tarvitaan kontrolloituja lämpöolosuhteita, tarkkuuselektrodit, ja omistetut viimeistelypassit |
| Paikannustarkkuus | Noin ±0,003–0,01 mm | Riippuu koneen kokoonpanosta, akselin kalibrointi, ja työkappaleen asetus |
| Toistettavuus | Noin ±0,002–0,005 mm | Koneen kunto ja prosessin vakaus vaikuttavat voimakkaasti |
| Tarkkuus elektrodista onteloon | Tyypillisesti useista mikrometreistä kymmeniin mikrometreihin | Riippuu elektrodin tarkastuksesta, kulumiskompensaatio, ja kipinävälin säätö |
Pintapinta
Sinker EDM tuottaa tyypillisen pinnan, joka koostuu mikroskooppisista purkauskraattereista.
Pinnan karheutta säätelee ensisijaisesti purkausenergia: korkeamman energian pulssit tuottavat syvempiä ja suurempia kraattereita, kun taas vähäenergiaiset viimeistelypulssit luovat hienomman pintarakenteen.
Tyypilliset saavutettavissa olevat pinnan karheusalueet on esitetty alla.
| Pinnan karheus Ra | Suunnilleen. Epätasaisuus (µin) | Tyypillinen työstötila | Tyypillinen käyttö |
| 0.2-0,4 µm | 8–16 µmin | Erittäin vähän energiaa kuluttava viimeistely | Tarkkuusmuotit, optisesti laadukkaat työkalupinnat, jotka vaativat lisäkiillotusta |
| 0.4-0,8 µm | 16–32 µmin | Hieno viimeistely | Muotin ontelot, tarkkuus kuolee, toiminnalliset pinnat |
| 0.8-1,6 µm | 32–63 µmin | Yleinen viimeistely | Yleiset tarkkuustyökalut ja suunnittelukomponentit |
| 1.6–3,2 µm | 63–125 µmin | Keskitehoinen koneistus | Alustavat ontelot ja pinnat, joissa kohtalainen karheus on hyväksyttävää |
| >3.2 µm | >125 µin | Korkean energian rouhinta | Irtomateriaalin poisto ennen viimeistelyä |
Lopullista pinnan laatua ei määrää pelkkä virta. Pulssin kesto, pulssiväli, vastakkaisuus, dielektrinen huuhtelu, elektrodin materiaali, työkappaleen materiaali, ja viimeistelyjen määrä
Koneistuskyky
Sinker EDM on erityisen arvokas, kun komponentti sisältää syviä onteloita, kapeat kylkiluut, monimutkaiset taskut, pienet sisäsäteet, terävät geometriset siirtymät, tai monimutkaiset kolmiulotteiset ääriviivat.
| Ominaisuus | Tyypillinen kyky | Tekniset näkökohdat |
| Ominaisuuden vähimmäiskoko | Noin 0,05-0,10 mm | Riippuu suuresti elektrodin vahvuudesta, punoitus, kuvasuhde, ja purkaa energiaa |
| Pieni sisäsäde | Noin 0,05-0,15 mm | Rajoittaa elektrodien geometria ja elektrodien kuluminen |
| Syvä kapeita ominaisuuksia | Kuvasuhteet noin 10:1–20:1 ovat mahdollisia | Huuhtelu vaikeutuu syvyyden kasvaessa |
| Ontelon syvyys | Jopa noin 100–200 mm tai enemmän | Ensisijaisesti rajoittaa elektrodirakenne, punoitus, koneen isku, ja kaviteetin geometria |
Monimutkaiset 3D-ontelot |
Erinomainen | Monimutkaiset elektrodigeometriat voivat toistaa erittäin monimutkaisia ontelon muotoja |
| Karkaistun teräksen työstö | Erinomainen | Erityisen edullinen lämpökäsittelyn jälkeen |
| Terävät sisäiset ominaisuudet | Erinomainen | Käytännöllisempi kuin perinteiset pyörivät työkalut monille sisäisille geometrioille |
| Sokeat ontelot | Erinomainen | Tärkeä uppoavan EDM:n sovellus |
| Ohuet kylkiluut ja kapeat kolot | Erinomainen | Edellyttää huolellista elektrodisuunnittelua ja hallittua purkausenergiaa |
6. Mitä materiaaleja Sinker EDM voi työstää?
Suuri etu sinker EDM (Sähköpurkauksen koneistus) on sen kyky työstää sähköä johtavia materiaaleja niiden kovuudesta tai mekaanisesta lujuudesta riippumatta.
| Materiaaliperhe | Tyypilliset materiaalit | Sopivuus | Tyypillisiä Sinker EDM -sovelluksia |
| Työkalut | H13, D2, S7, P20, 4140, 4340 | Erinomainen | Ruiskutusmuotit, leimauslevyt, lyöntejä, muodostaen onteloita, karkaistu työkalu |
| Ruostumattomat teräkset | 304, 316, 17-4PHE, 440C | Erinomainen | Lääketieteelliset komponentit, tarkkuustyökalut, ilmailun osat, elintarvikkeiden jalostuslaitteet |
| Superseokset | Kattaa 625, Kattaa 718, Hastelloy, Waspaloy | Erinomainen | Ilmailu-, turbiiniin liittyvät työkalut, kemiallisen käsittelyn laitteet |
| Titaaniseokset | Ti-6Al-4V ja muut johtavat titaaniseokset | Erinomainen | Ilmailun osat, lääketieteelliset komponentit, tarkkuusonkalot ja työkalut |
Sementoidut karbidit |
WC-Co ja muut johtavat kovametallilajit | Erinomainen | Leikkaustyökalut, kulutusta kestävät komponentit, lyöntejä, kuoli, tarkkuustyökalut |
| Kuparilejeeringit | Kupari, messinki, pronssi, berylliumkupari | Erinomainen | Sähkökomponentit, tarkkoja onteloita, kontaktit, lämmönsiirtokomponentit |
| Alumiiniseokset | 6061, 7075 ja muut johtavat arvot | Hyvä | Prototyypit, muotit, pienimääräiset tarkkuuskomponentit, monimutkaiset ontelot |
| Muut sähköä johtavat materiaalit | Tietyt johtavat erikoismetalliseokset ja komposiitit | Sovelluksesta riippuvainen | Erikoistyökalut ja vaikeasti työstettävät komponentit |
7. Sinker EDM vs. Lanka EDM vs. CNC -koneistus
Sinker EDM, lanka EDM, ja CNC-työstö ovat kaikki tarkkuusvalmistustekniikoita, mutta ne poistavat materiaalia pohjimmiltaan eri tavoilla.
| Kriteeri | Sinker EDM | Langa EDM | CNC -koneistus |
| Materiaalin poisto | Sähköpurkauksen eroosio | Sähköpurkauksen eroosio | Mekaaninen leikkaus |
| Työkalu | Muotoiltu elektrodi | Jatkuva lankaelektrodi | Leikkaustyökalut |
| Materiaalitarve | Sähköä johtava | Sähköä johtava | Yleensä koneistettavat materiaalit |
| Paras jhk | Ontelot, sokeita reikiä, monimutkaiset 3D-ominaisuudet | Profiilit, lähtö- ja saapumisaukot, ääriviivat, läpileikkaukset | Yleiset prisma- ja pyörivät osat |
| Kovat materiaalit | Erinomainen | Erinomainen | Työkalukohtainen |
| Sokeat ontelot | Erinomainen | Ei normaalisti sopiva | Hyvä, geometriasta riippuvainen |
| Monimutkainen sisägeometria | Erinomainen | Rajoitettu langallinen pääsy | Kohtalainen tai erinomainen |
Terävät sisäkulmat |
Erittäin hyvä, elektrodista riippuvainen | Erinomainen | Rajoitettu työkalun halkaisijan mukaan |
| 3D-ontelon koneistus | Erinomainen | Rajoitettu | Hyvä moniakselikoneistuksessa |
| Materiaalin poistonopeus | Kohtuullinen | Kohtuullinen | Yleensä korkea |
| Pintakäsittely | Loistava viimeistelyssä | Loistava viimeistelyssä | Erinomainen, työkaluista riippuen |
| Fyysinen leikkausvoima | Pohjimmiltaan ei yhtään | Pohjimmiltaan ei yhtään | Merkittävä |
| Elektrodin/työkalun kuluminen | Elektrodien kulumista tapahtuu | Johtoa kuluu jatkuvasti | Leikkuutyökalujen kuluminen |
| Tyypillisiä sovelluksia | Muotit, kuoli, lyöntejä, onteloita | Tarkat profiilit, lähtö- ja saapumisaukot, lyöntejä | Akselit, kotelot, levyt, rakenteelliset komponentit |
8. Sinker EDM:n edut ja rajoitukset
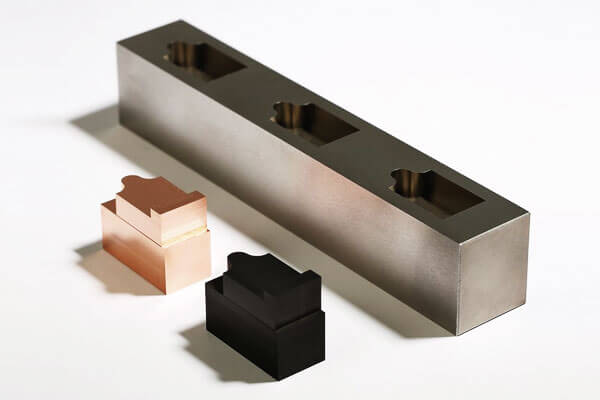
Keskeiset edut
- Kovuudesta riippumaton koneistus: Leikkaa karkaistua terästä, kovametalli ja superseokset yhtä helposti kuin pehmeä teräs; koneistus voidaan suorittaa lämpökäsittelyn jälkeen vääristymien välttämiseksi.
- Monimutkainen 3D-ontelokyky: Tuottaa sisäisiä geometrioita, terävät kulmat ja syvät rivat, joita ei voida saavuttaa pyörivillä leikkurilla.
- Nolla leikkausvoimaa: Ei mekaanista kosketusta tarkoittaa, että ei taipumaa, ei puhetta, ei purseita eikä jäännösleikkausjännitystä, jopa erittäin ohuille seinille ja herkille ominaisuuksille.
- Erittäin korkea tarkkuus: Saavuttaa mikronitason toleranssit erinomaisella toistettavuudella suuria tuotantomääriä varten.
- Ylivoimainen pintapinta: Pystyy peililaatuisiin pintoihin, jotka eliminoivat manuaalisen kiillotuksen monissa muottisovelluksissa.
- Erittäin automatisoitavissa: Tukee valvomatonta yön yli tapahtuvaa tuotantoa automaattisilla elektrodinvaihtajilla ja prosessin valvonnalla.
Luontaiset rajoitukset
- Vain johtavia materiaaleja: Ei voi työstää sähköä johtamatonta keramiikkaa, lasi tai useimmat muovit.
- Matala materiaalin poistonopeus: Irtomateriaalin poisto on hitaampaa kuin jauhaminen; taloudellisin viimeistelyssä ja monimutkaisissa ominaisuuksissa rouhinnan sijaan.
- Elektrodin hinta ja toimitusaika: Mukautetut elektrodit lisäävät suunnittelu- ja valmistuskustannuksia, erityisesti monielektroditarkkuustyöhön.
- Pinta uudelleenvalettu kerros: Suurienerginen rouhinta luo ohuen uudelleen jähmettyneen kerroksen ja lämpövaikutusalueen; viimeistelyt vähentävät, mutta eivät poista sitä kokonaan.
- Suuremmat pääomasijoitukset: Tarkasti uppoavat EDM-koneet ovat korkeammat hankinta- ja käyttökustannukset kuin tavallisilla jyrsintäkeskuksilla.
- Neste- ja jätehuolto: Dielektrinen neste vaatii suodatusta ja jätelietteen asianmukaista käsittelyä.
9. Sinker EDM:n sovellukset
Sinker EDM on laajalti käytössä aina, kun perinteiset leikkausmenetelmät kohtaavat materiaalin kovuuden rajoituksia, onkalon geometria, ominaisuuden saavutettavuus, tai sisäisiä yksityiskohtia.
Muottien ja muottien valmistus
Muotinvalmistus on yksi Sinker EDM:n tärkeimmistä sovelluksista.
Ruiskutusmuotit, puristusmuotit, painevalu muotit, ja muut työkalujärjestelmät sisältävät usein syviä onteloita, kapeat kylkiluut, teksturoidut pinnat, ja monimutkaiset sisäiset geometriat.
EDM on erityisen arvokasta lämpökäsittelyn jälkeen, koska karkaistuja muottiteräksiä voidaan työstää ilman jyrsintään liittyviä leikkausvoimia.
Tarkkuustyökalut
Iskut, muodostavat suulakkeet, suulakepuristus kuolee, leimaustyökalut, ja tarkkuusterät vaativat usein tiukat mittatoleranssit ja terävät sisäominaisuudet.
Sinker EDM mahdollistaa monimutkaisten onteloiden valmistuksen, jotka vaativat useita erikoisleikkaustyökaluja tai joihin ei päästä tavanomaisella koneistuksella.
Ilmailu-
Ilmailun valmistukseen liittyy usein suurta lujuutta, lämmönkestävät seokset ja monimutkaiset sisäiset geometriat.
Sinker EDM:ää voidaan käyttää erikoistyökaluihin, turbiiniin liittyvät komponentit, tarkkuus kalusteet, ja vaikeasti työstettävistä johtavista materiaaleista.
Lääketieteellinen valmistus
Tarkkuuslääketieteelliset työkalut ja valitut metalliosat saattavat vaatia erittäin hienoja ominaisuuksia, monimutkaiset ontelot, ja tiukka toleranssit.
Sinker EDM soveltuu erityisen hyvin muottien valmistukseen, muotoilutyökalut, ja erikoistuneet tarkkuuskomponentit.
Auto- ja energiateollisuus
Prosessia käytetään siirtotyökaluissa, polttoainejärjestelmän komponentit, tarkkuus kuolee, turbiiniin liittyvät osat, ja korkean suorituskyvyn teollisuuslaitteet.
Elektroniikka ja mikrotarkkuuskomponentit
Micro-EDM ja tarkkuus Sinker EDM -tekniikat voivat tuottaa pieniä paikkoja, onteloita, liittimet, ja muita hienoja johtavia ominaisuuksia, joissa tavanomaiset työkalut voivat olla liian suuria tai mekaanisesti hauraita.
10. Johtopäätös
Sinker EDM on paljon enemmän kuin pelkkä vaihtoehto kovien materiaalien jyrsimiselle.
Se on pohjimmiltaan erilainen valmistusperiaate, joka muuntaa sähköenergian tarkkuusgeometriaan, mahdollistaa muotojen ja materiaalien yhdistelmiä, joita millään mekaanisella leikkausprosessilla ei voida saavuttaa.
Sen ainutlaatuinen yhdistelmä kovuusriippumattomuutta, nolla leikkausvoimaa, monimutkainen ontelokyky ja peilipinnan laatu tekevät siitä korvaamattoman työkalujen ja meistien valmistuksessa, ilmailu-, lääketieteelliset laitteet ja tarkkuustekniikka.
Prosessi sisältää luontaisia kompromisseja: alhaisemmat materiaalin poistonopeudet, elektrodien kuluminen ja johtavien työkappaleiden vaatimus tarkoittavat, että se ei ole optimaalinen ratkaisu jokaiseen koneistustehtävään.
Oikein levitettynä - kovettuneille materiaaleille, monimutkaiset sisäiset ontelot ja korkean tarkkuuden sovellukset – upotettu EDM tarjoaa suorituskykyä, jota mikään muu valmistusprosessi ei voi verrata.
Generaattoriteknologiana, ohjausjärjestelmät ja automaatio kehittyvät edelleen, sinker EDM laajenee edelleen mikrovalmistukseen, lääketieteelliset ja puolijohdesovellukset,
ja integroidut hybridituotannon työnkulut, vahvistaa asemaansa yhtenä modernin tarkkuusvalmistuksen perusprosesseista.
Faqit
Mitä eroa on Sinker EDM:n ja Wire EDM:n välillä?
Sinker EDM käyttää muotoiltua elektrodia sokeiden onteloiden ja monimutkaisten sisäisten geometrioiden koneistamiseen.
Wire EDM käyttää jatkuvasti liikkuvaa lankaa leikkaamaan sähköä johtavan materiaalin läpi ja sitä käytetään ensisijaisesti profiileihin, lyöntejä, kuoli, ja läpimeneviä ominaisuuksia.
Miksi grafiittia ja kuparia käytetään yleisesti EDM-elektrodeina??
Molemmat materiaalit tarjoavat hyvän sähkönjohtavuuden ja työstettävyyden.
Grafiittia käytetään laajalti monimutkaisissa elektrodeissa ja korkean lämpötilan EDM-sovelluksissa, kun taas kupari voi tarjota erinomaisen yksityiskohtien toiston ja pinnan laadun sopivissa työstöolosuhteissa.
Vahingoittaako EDM työkappaleen pintaa?
EDM tuottaa lämpövaikutteisen pinnan ja voi muodostaa uudelleenvalukerroksen. Oikein kontrolloiduilla viimeistelyparametreilla, vahingoittunut kerros voidaan minimoida.
Kriittiset komponentit saattavat vaatia ylimääräistä pintakäsittelyä tai -tarkastusta.
Kuinka tarkka on sinker EDM?
Korkean tarkkuuden tuotannossa uppoavat EDM-koneet pitävät tyypillisesti ±0,002–±0,005 mm:n mittatoleranssit useimmissa ominaisuuksissa, erittäin tarkoilla koneilla, jotka pystyvät ±0,001 mm valvotuissa olosuhteissa.
Tarkkuus riippuu koneen vakaudesta, lämpötilan hallinta ja oikea elektrodien kulumisen hallinta.
Can Sinker EDM konekarkaistu teräs?
Kyllä. Sinker EDM voi työstää mitä tahansa johtavaa materiaalia, kovuudesta riippumatta. Tämä on yksi sen tärkeimmistä eduista tavanomaiseen koneistukseen verrattuna.
Onko Sinker EDM kallis?
Työkalu (elektrodien valmistus) on kallista, ja koneen aika on kallista hitaan materiaalin poiston vuoksi.
Kuitenkin, monimutkaisille geometrioille ja koville materiaaleille, Sinker EDM on usein kustannustehokkain vaihtoehto.

